
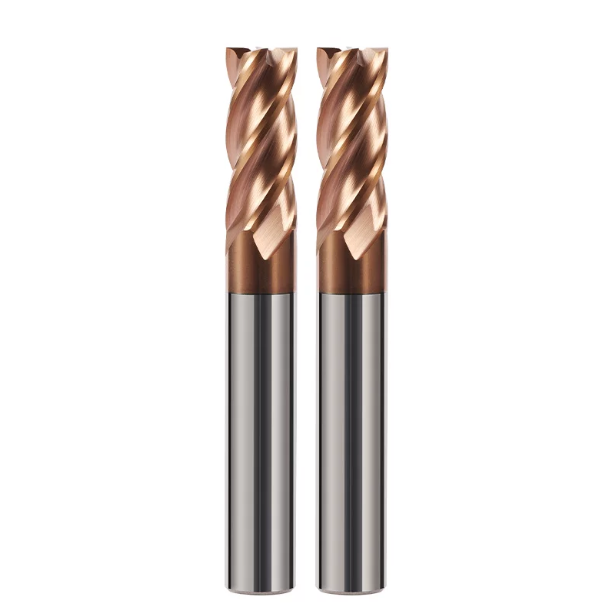
Múlt hónapban egy stuttgarti öntőüzemben éles, átható sikítás hallatszott abban a pillanatban, amikor az orsó elérte a 8,500-as fordulatszámot.
A munkadarab egy átedzett porkohászati lapka volt, amelynek keménysége HRC 64–65 volt. A műhelyben egy szabványos, 4 élű keményfém maró működött, egyenlő élosztással. Kevesebb mint két perccel a forgácsolás megkezdése után az orsóterhelés hevesen megnőtt. Visszahúztuk a szerszámot, és megtisztítottuk róla a vágóolajat. A vágóél mikrocsorba vágott bevágásokra tört le, az oldalfalon pedig súlyos, mosódeszkaszerű kopásnyomok látszottak, amelyek azonnal letörték az alkatrészt.
Több mint 16 évnyi hibaelhárítási tapasztalattal rendelkezünk Európában és Észak-Amerikában, és számtalanszor láttuk már ezt a meghibásodási módot. Az azonnali reakció általában az előtolás csökkentése, a fordulatszám csökkentése, vagy a kinyúlásnál jelentkező dugulások. A valódi probléma azonban ritkán a gép merevségéből vagy a bevonat kopásából ered. Az igazi szűk keresztmetszet a szabványos tömör keményfém szármaró geometriája.
A HRC 60 feletti acélok marása extrém forgácsolási ellenállást és jelentős hőkoncentrációt eredményez a minimális képlékeny alakváltozás miatt. A szimmetrikus, azonos horonytávolságnak köszönhetően minden fog azonos időközönként éri el a munkadarabot. Ez az ismétlődő ütés a forgácsolóerő frekvenciáját közvetlenül a szerszámtartó, az orsó és a munkadarab-szerelvény természetes frekvenciáihoz rögzíti.
Ez roncsoló regeneratív rezgést okoz, másodpercek alatt tönkreteszi a mikroszemcsés keményfém éleket és drasztikusan megnöveli a vágószerszám élettartamát. Mély üregek és nagy keménységű szerszámok esetén a HRC65 szármaró egyenlőtlen horonytávolságára támaszkodunk ennek megoldására. A fogszögek szimmetriájának megbontásával folyamatos fáziseltolódást idézünk elő a forgácsolóerőkben, ami a harmonikus energiát a forrásnál szórja szét.
Ha HRC 60 feletti keménységű alkatrészeket munkál meg, és az oldalfal rezgésnyomait a folyamatos paraméter-módosítások ellenére sem tudja megszüntetni, akkor alaposan vizsgálja meg a szerszámbeállítást. Lehetséges, hogy ezek a szimmetrikus hornyok a forgácsolóerőket közvetlenül egy rezonanciacsapdába irányítják?
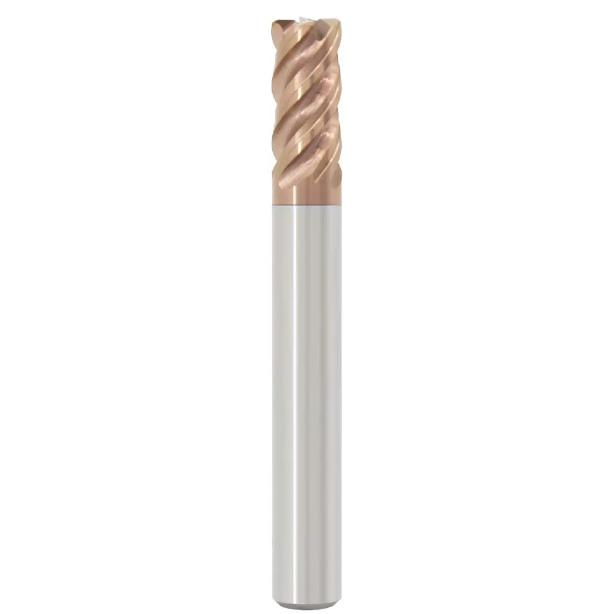
Miért törnek le az egyenlő hornyú marók az edzett acélban: A helyszínen tapasztalt valódi forgácsolóerők
Amikor egy üzembe látogatunk, hogy elhárítsuk az edzett szerszámacélok élletöredezését, egy 90°-os szimmetrikus maró mindent elárul. Az egyenlő tengelytávolság tisztán kiegyenlíti a forgácsterhelést lágyacélokban, de csapdaként működik a képlékeny nyírásnak ellenálló anyagokban. Nagy keménységnél minden fog becsapódása egy merev mechanikai ütközésként viselkedik. Az azonos kapcsolódási időközök csillapítatlan, szinkronizált erőcsúcsokat hoznak létre az érintkezési zónában.
Dinamikus forgácsolóerők mérésére használt dinamométerek segítségével következetesen azt látjuk, hogy az egyenlő hornyú marók tiszta, periodikus szinuszhullámokat generálnak edzett acélban. A forgácseltávolítás vagy a mag keménységének bármilyen mikroeltolódása azonnal öngerjesztő regeneratív rezgést vált ki. A keményfém él simán leállítja a nyírást, és a programozott előtolási határokon messze túl is elnyeli a gyors mikroütéseket. Ez a dinamikus terhelés gyorsan szétzúzza az egyenlőtlen hornyú szármaró edzett acél összeállítás rideg keményfém megfelelőjének élintegritását.
Harmonikus szuperpozíció: A standard 4 élű keményfém marók végzetes hibája a mélymarásban
Mély függőleges falak simítómarásakor a gépészek gyakran egy szabványos 4 élű keményfém marót használnak a megfelelő forgácstér és magszilárdság biztosításához. A simító radiális megmunkálások (ae) azonban jellemzően a szerszámátmérőnek csak 5–10%-át érintik. Ez azt jelenti, hogy egyetlen mikroszekundum alatt csak egy fog vág. 90°-os intervallumokban a mechanikus lökéshullámok pontosan négyszeres orsóforgási frekvenciával szinkronizálódnak.
Ez az elrendezés súlyos harmonikus csapdát hoz létre: az egyik fog által hagyott hullámosság közvetlenül átterjed a következő fog fogazására. Egy svájci kísérlet során egy 4 mm vastag edzett bordán az orsósebesség mindössze 50 ford/perc-es eltolása megduplázta a maximális oldalirányú erőket. A standard BT40 befogók vagy az alapvető zsugorító szerszámok nem tudják elnyelni ezt a terhelést, mivel a periodikus erőcsúcsok közvetlenül az él-fal találkozásánál keletkeznek.
Erőcsúcsok és felületi összeomlás: Mi történik, ha egy HRC62 edzett acél marására szolgáló maró rezonanciát ér el?
Amikor HRC62-es edzett acélt marunk kontúrmarásnál, a felületi minőség gyakran meredeken romlik. A fal akár 20 percig is tiszta, Ra 0.4-es felületet tarthat fenn, mielőtt hirtelen fehérré válik, erős rezgésnyomokkal. Sok kezelő feltételezi, hogy a bevonat elkopott. A sztereomikroszkópok azonban általában minimális élkopást mutatnak; ehelyett a rezonancia lepattogozta az élhónolást, mikrorezgéseket hagyva maga után.
Az olyan acélok, mint a hidegalakított D2 vagy DC53 HRC 62-es keménységben, abrazívak, ridegek és nehezen viselik a mélységváltozásokat. Amint a rezgés elkezdődik, a tényleges forgácsvastagság vadul ingadozik a közel nulla súrlódás és a súlyos túlterhelés között. A dörzsölés felkeményíti a felületet és súrlódási hőt ad, míg az ezt követő túlterhelés eltöri a csiszolt élt. A felületminőség nem fokozatosan romlik – hirtelen törik össze, amint a harmonikus rezgéscsúcsok átlépik a törési küszöböt.
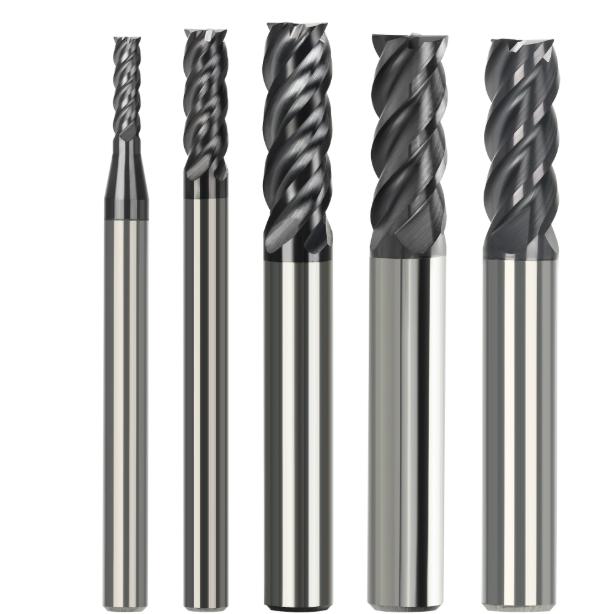
Egyenlőtlen horonytávolság és változó spirálszögek kombinációja: Gyakorlati rezgéscsillapító dinamika tömör keményfém szármaró geometriában
Edzett formaacélok marásakor egy átható sikítás gyakran arra készteti a gépészeket, hogy egyszerűen csökkentsék az orsófordulatszámot. Ez csupán egy átmeneti kompromisszum. A valódi rezgéscsillapítás a forrásnál kezdődik, a tömör keményfém szármaró geometriájának dinamikus szétválasztásával. Az öttengelyes CNC szerszámköszörűkön végzett profilcsiszolás során megfigyeltük, hogy a horonytávolság eltolása önmagában is lokalizált rezonanciát eredményez meghatározott tengelymélységeken (ap). A valódi csillapításhoz az egyenlőtlen menetemelkedést változó spirálszögekkel – például váltakozó 35°/38°-os elrendezéssel – kell kombinálni, hogy biztosítsuk a folyamatos, háromdimenziós érintkezési változásokat a munkadarab mentén.
Ez a geometria megakadályozza, hogy a nyíróerők ismételhető gerjesztési mintázatot alkossanak. Ahogy a maró nagy fordulatszámon forog, a belépési szögek és a kilépési késleltetések folyamatosan eltolódnak a horony hosszában. Ez megszakítja az energia-visszacsatolási hurkot, amely a regeneratív rezgés fenntartásához szükséges. Egy mérnök számára ez nem csupán egy okos tervezési finomhangolás. Ez egy kiszámított kompromisszum a gerenda elhajlása, az oldalirányú forgácsolási ellenállás és a nyitott forgácstér kiegyensúlyozására.
Forgácsolási fázishiba és rezonanciazavar mechanizmusok edzett acél megmunkálásában egyenlőtlen hornyú marókkal
Az edzett fogaskerék-szerszámok helyszíni hibaelhárítása során nagy sebességű dinamikus jelérzékelőkkel követjük nyomon a fogak összekapcsolódását. Az egyenlőtlen hornyú, edzett acélból készült maróberendezések futtatása szándékosan aszimmetrikus indexelésen alapul, például 88°-92°-88°-92° vagy 87°-93°-89°-91° szögben. Ez a néhány fokos eltolás mikroszekundumos időbeli rést hoz létre az egymást követő fogmenetek között. Ez arra kényszeríti a bejövő vágóéleket, hogy kihagyják az előző fog által a felületen hagyott csúcsfodrozódásokat.
Gondoljon erre úgy, mint egy roncsoló hulláminterferenciára. Mielőtt a mikrorezgések teljes harmonikus rezgéssé erősödhetnének, a következő fog fázishibával kapcsolódik be, és levágja a hullámot. Az egyes hornyok elnyelik a dinamikus forgácsterhelés apró változásait, de a modern mikroszemcsés keményfém könnyedén kezeli ezeket a rugalmas feszültségeket. Ez a kis terhelésváltozás elenyésző ár a roncsoló rezgés teljes elnyomásáért.
A magvastagság és a horonykialakítás kiegyensúlyozása: A szerszám beszorulásának és törésének megelőzése nagy forgácsolási mélységű marás során
A mélyfalú simítás során az axiális mélységek 1.5D-re vagy 2D-re emelése kemény tervezési kompromisszumot jelent a maróhorony geometriájában. A HRC65 acélban fellépő erős radiális visszahúzódás ellensúlyozására a mérnökök gyakran a szerszámátmérő 62–68%-ára erősítik fel a gerinclemezt. Azonban a magvastagság minden egyes megnövelt pontja becsípi a horonyhorony hosszát. A korlátozott forgácstávolság felfogja a finom törmeléket, ami gyorsan hőlerakódást, szerszámbeszorulást és hirtelen törést okoz.
Egy észak-amerikai ügyfél műhelyében egy katasztrofális hibát vizsgáltunk mély zsebmarás során, hosszú szerszámkinyúlással. A probléma nem a rezgés volt, hanem egy megduzzadt, polírozott horony és excentrikus kiemelkedés nélküli gerinc. Izzó mikroforgácsok hegesztették be a horony alját, beékelve a szerszám szilárd részét. HRC62 feletti acélok esetében az evolvens horonyprofilt részesítjük előnyben polírozott lyukakkal. Ez merev gerinclemez-támaszt biztosít, miközben szabad kijutási útvonalakat hagy a forgácsok számára nagy axiális terhelések alatt.
Változó osztású kialakítások terepi tesztelése: Erőeloszlás a szerszámcsúcson dinamikus radiális futás esetén
Sok gépész aggódik amiatt, hogy a változó fogosztású szármaró egyenetlen fogosztása túlterheli az egyes hornyokat és felgyorsítja a sarkok kitörését. Ezt egy függőleges megmunkálóközponton teszteltük precíziós zsugorkötésű befogókkal. 3 mikron (≤ 0.003 mm) alatt tartott teljes indikátorleolvasással (TIR) a hornyok közötti forgácsolóerő-egyensúlyhiány mindössze 6% és 9% között volt. Ez jóval alacsonyabb, mint az egyfogú túlterhelés, amelyet a standard egyenlő fogosztású marókon tipikus orsóütés okoz.
A forgácsolóélen az egyenlőtlen távolság kisimítja az éles erőcsúcsokat. A harmonikus erősítés kiküszöbölésével minden fog állandó, kvázistatikus normál terhelésnek van kitéve az ismétlődő kalapácsütések helyett. A kopási él az él mentén egyenletesen és kiszámíthatóan alakul ki. Ez azonban szigorú szerszámbefogási higiéniát igényel: ha a szerszámösszeállítás ütése meghaladja a 0.008 mm-t, az érvényteleníti a változó fogosztás csillapítási előnyeit, és egyfogú lepattogzást kényszerít ki.
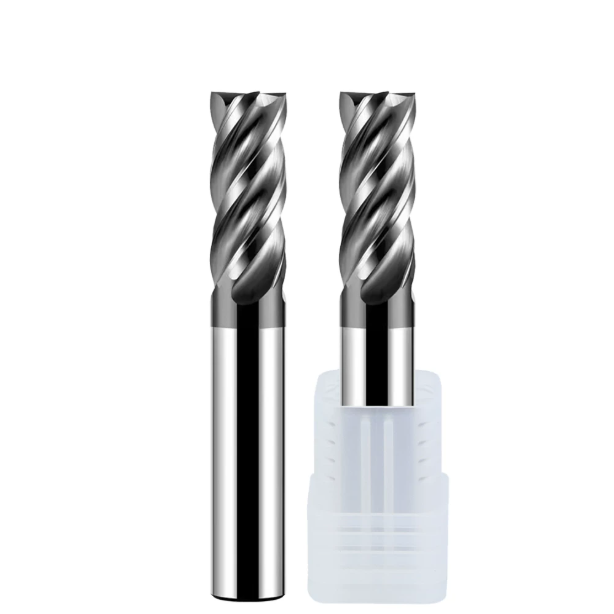
Horonyszám és az anyag keménységének összehangolása: 4- és 6-hornyos keményfém marók közötti választás
Sok műhely azt feltételezi, hogy a nagyobb horonyszám mindig jobb a kemény acélokhoz, míg mások minden munkához 4 horonymarót használnak. Európai és amerikai terepi kísérleteink alapján a 4 és a 6 horonyú keményfém szármaró közötti választás a forgácstértől és a szerkezeti hajlítási merevségtől függ. HRC65 közelében a nyírás nagy nyomáson jelentkező kaparóhatásnak és mikrorepedéseknek ad helyet. Az anyagleválasztási sebesség háttérbe szorul a szerszám stabilitása miatt, és a horonyszám határozza meg mind a forgácsolóerőket, mind az ütési frekvenciákat.
Egy többélű szerszám mély üregekbe való bemerítése gyakran a keskeny hornyokba szorult forgácsok újravágásából eredő kitöredezést okoz, nem pedig a forgácsolóerőkből. Ezzel szemben, ha négy hornyot használunk sekély, széles kontúrú megmunkálásnál, jelentős orsóáteresztő képesség marad az asztalon. Amikor segítünk a műhelyeknek választani a 4 és 6 élű opciók között, először a radiális lépésközt (ae) vizsgáljuk a szerszám átmérőjéhez viszonyítva. Ha a forgácsok nem tudnak szabadon távozni, a hornyok száma semmit sem jelent.
Mély üregek és hornyok marása: a forgácseltávolítási kapacitás és a merevség egyensúlya 4 élű, egyenlőtlen fogosztású szármarókkal
Amikor a forgácsolási mélység meghaladja a 2D-t, vagy félig zárt hornyolás esetén, rutinszerűen 4 élű, egyenlőtlen fogosztású szármarókkal látjuk el ügyfeleinket. HRC60+ anyagokban a hornyok megmunkálása 180°-os fogásszöget hoz létre, szinte nulla hely a forgács kijutására. A 4 élű elrendezés nyitott hornyokat hagy, amelyek kilökik a törékeny, lilás-kékes mikroforgácsokat, mielőtt azok a vágatba tömörödhetnének, a munkadarabhoz dörzsölődhetnének, és eltörhetnék a szerszámot.
Az egyenlőtlen horonygeometria megoldja a rezgési problémákat, amelyek a standard 4 hornyos marókat sújtják nagy horonymarás esetén. Egy olaszországi szerszámmegmunkálási teszt során a magot az átmérő 60%-án tartottuk, miközben változó fogosztással dolgoztunk. A szerszám tisztán eltávolította a forgácsokat, miközben teljesen kiküszöbölte az alacsony frekvenciájú lüktetést a nagy forgácsolások során. Horonymarás és sarokzseb-esztergálás esetén ez továbbra is a legmegbízhatóbb kompromisszumunk a forgácseltávolítás és a szerszám kihajlása között.
Precíziós marás és nagy sebességű dinamikus marás: Recsegéscsillapítás 6 élű keményfém szármarókkal ultra alacsony fogankénti előtolás mellett
Magas oldalfalak simításához vagy nagy sebességű trochoidális szerszámpályák futtatásához a választásunk egy 6 élű keményfém maróra tolódik. A több élű kialakítások vastag maggal rendelkeznek – gyakran az átmérő 68%-72%-ával –, ami biztosítja a radiális elhajlás kiküszöböléséhez szükséges rúdszilárdságot. A hat élű kialakítás egészséges asztalelőtolásokat (Vf) is biztosít, miközben a forgácsterhelést (fz) foganként ultrafinom 0.008–0.01 mm-en tartja.
Edzett acéloknál a szerszám elhajlása a fog beilleszkedésénél azonnali rezgést vált ki. Egy 6 élű, változó indexű maró rövid, gyors impulzusokra osztja az érintkezési ívet, egyenletesen elosztva a forgácsolási ellenállást az orsócsapágyakon. Amíg a tartó kifutása szigorúan szabályozott, és a radiális elmozdulás (ae) 5% alatt marad, a 6 élű geometria tiszta oldalfal-felületeket ér el, amelyeket a 4 élű marók egyszerűen nem tudnak elérni.
A kritikus keménységi küszöb: Negatív T-élek és élhónolás beállítása HRC 58–62 és HRC 65 anyagokhoz
A HRC58 öntőacélhoz készült él-előkészítések HRC65 alkatrészre történő felvitele biztos recept a letört élekhez perceken belül. A HRC62-t szigorú geometriai határvonalként kezeljük. A HRC58 és a HRC62 közötti acélok elegendő folyáshatárt tartanak fenn ahhoz, hogy viszonylag éles élt kapjanak. Ezeket enyhén negatív, -5° és -8° közötti T-éllel (0.02–0.03 mm széles) köszörüljük, és 8–12 mikronos fenővel alacsonyan tartjuk a forgácsolási ellenállást.
A HRC65 esetében a megmunkálás úgy viselkedik, mint egy abrazív mikróköszörülés. A finom élek ütés hatására széttörnek, és edzett keményfém váladék válik ki. Az edzett acél marásához használt HRC65 szármaróhoz egy robusztus, -10° és -15° közötti negatív letörést köszörülünk, amely 0.04–0.05 mm-es átmérőjű, és amelyet egy kétfokozatú abrazív kefefenő szegélyez. A kissé nagyobb radiális erő szándékos kompromisszum: a lekerekített, megerősített él az egyetlen geometria, amely órákon át vág mikróköszörülés nélkül.
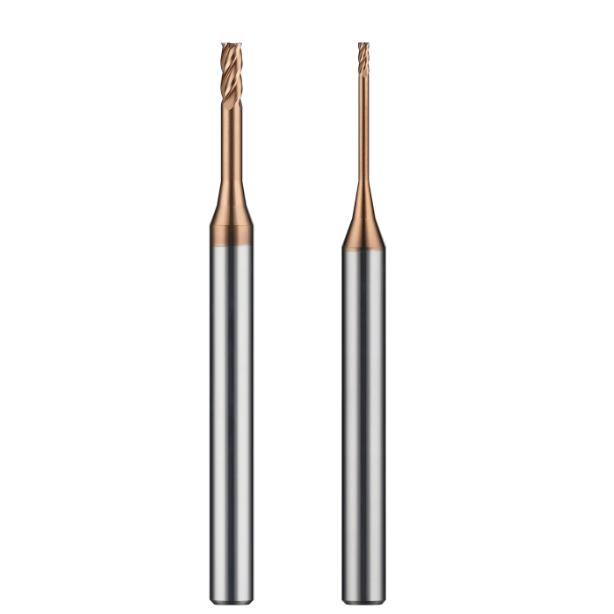
Valós esettanulmány Western Workshops-tól: Paraméterhangolási és befogási protokollok HRC65 marószerszámokhoz edzett acél marásánál
A változtatható fogosztású geometria és a mikrohónolt élek alkalmazása a gyártócsarnokban azonnal próbára teszi a befogási beállításokat. Sok üzemben a kezelők a tartó és az orsó illesztési felületének kopásának ellenőrzése nélkül cserélik a marókat. A HRC 64–65 keménységű maróanyagok hatalmas forgácsolóerőket generálnak a szénacélokhoz képest. A néhány mikronos ütést felerősítik az edzett szemcsehatárok. Ezért kötelező a dinamikus egyensúly és az ütés ellenőrzése, amikor HRC65 szármarót futtatunk edzett acél marásához.
Ha jelenleg szabványos ER szorítóhüvelyeket vagy rögzítőcsavaros oldalzáras befogókat használ, álljon meg, és ellenőrizze a teljes indikátor leolvasását (TIR) a szerszámcsúcson. Tesztjeink azt mutatják, hogy a 0.005 mm-t meghaladó ütés tönkreteszi a változó fogosztású geometria rezgéscsillapítási előnyeit. Kemény acél mély megmunkálásához váltson precíziós zsugorkötésű vagy hidraulikus tokmányra. Mindig ellenőrizze, hogy az orsó-kúp érintkezés meghaladja-e a 85%-ot a dinamikus, aszimmetrikus forgácsolási terhelések elviselése érdekében.
Fröccsöntött betétek megmunkálása: Hogyan szüntetik meg az egyenlőtlen fogosztású marók a szerszámfogásnyomokat és a nagyfrekvenciás rezgést a mély oldalfalakon?
Egy detroiti autóipari formakészítő műhelyben segítettünk hibaelhárítást végezni 45 mm mély oldalfalakon, 1.2343 ESR anyagú, HRC 63–65 keménységűre edzett lapkákon. A műhelyben azonos fogosztású marókat használtak állandó Z lépésekben. A forgácsolás magas hangú orsócsikorgást okozott, és határozott lefelé irányuló nyomokat hagyott a falakon. A munkagép dolgozói órákat töltöttek azzal, hogy minden üreget kézzel csiszoltak, hogy megmentsék a felületet.
A szerszámokat egy 4 élű, egyenlőtlen fogosztású, polírozott forgácsárkokkal ellátott szármaróra cseréltük. A törött fogidőzítés megakadályozta, hogy az oldalirányú erők álló akusztikus hullámokká szinkronizálódjanak. A szúró-csikorgó zaj harminc másodpercen belül eltűnt. Az oldalfal érdessége állandó Ra 0.25-re csökkent, míg a szerszám élettartama megduplázódott, szerszámonként kettőről négy lapkára éltörés nélkül.
Gyakorlati buktató 3.5D-t meghaladó túlnyúlási arányok esetén: Szerszámtartó merevségének és forgácsolási sebességének (Vc) újraértékelése változó fogosztású geometriával
Amikor a kinyúlás meghaladja a 3.5D vagy 4D értéket, a gépészek ösztönösen csökkentik a fogankénti előtolást (fz). Ez egy költséges csapda az edzett acélok esetében. Amikor az előtolás az élhónolási sugár alá csökken, a szerszám leáll a nyírással, és súrlódásba kezd. Ez a súrlódás gyors hőtüskét okoz, amely másodpercek alatt meglágyítja a keményfém hegyét a rezgés csillapítása nélkül.
Nagy kinyúlás esetén az fz értékét 0.012–0.015 mm/z értéken kell tartani a forgácsvastagságot. Ehelyett a felületi sebességet (Vc) 65 m/percről 45–50 m/percre kell csökkenteni, hogy kiessen a gép harmonikus zónájából, miközben hagyja, hogy a változtatható fogosztású szármaró megszakítsa a rezgéseket. Ha lehetséges, kúpos nyakú szerszámtestet használjon a vezérlőn beállított előtolási sebesség-felülírások követése helyett.
Minden műhely más-más változókkal szembesül: az orsó kúpkopásával, a gép korával, a szerszámtartó kiegyensúlyozásával és a hőkezelési tételek eltéréseivel. Ha gyenge oldalfal-kidolgozással, nyomokkal vagy makacs rezgéssel küzd az edzett acélban, küldje el a forgácsolási adatait, a munkadarab anyagát vagy az alkatrészrajzokat. Mérnökként együtt megvizsgálhatjuk a paramétereket, a szerszámgeometriát és a szerszámpályákat.






