
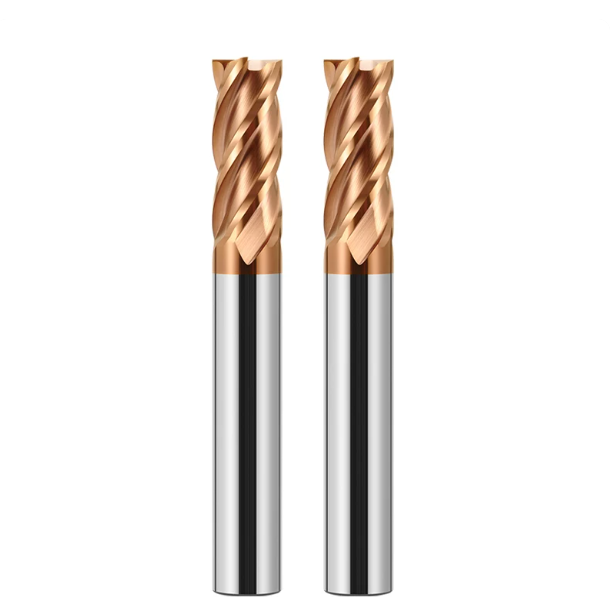
Múlt héten áttekintettük egy német szerszámgyár szerszámhulladék-naplóit, amelyek hőkezelt Sverker 21-et (D2-vel egyenértékű, HRC 62–64) forgácsoltak. A gép beállításai masszívak voltak: 2 μm alatti orsóütés, merev befogás és nagynyomású levegőfúvás. Ennek ellenére a 10 mm-es, négyélű síkszerszámaikon a nagy sebességű palástmarás után 20 percen belül mikrorepedések keletkeztek, majd katasztrofális szerszámtörés következett be. Az ügyfél azt feltételezte, hogy a bevonat gyenge hőállósággal rendelkezik, vagy a keményfém minőség nem rendelkezik megfelelő ütésállósággal.
Tizenhat év alatt, amióta Észak-Amerikában és Európában támogatjuk a szerszámgyártókat, számtalanszor láttuk már ezt a meghibásodási ciklust. Sztereomikroszkóp alatt a törési felületek egészen más képet mutatnak: a kiváltó ok ritkán az anyagminőség. Az igazi bűnös szinte mindig a szerszámgeometria – konkrétan a HRC65-ös marómag átmérője.
A HRC 60 feletti edzett szerszámacélok gyakorlatilag nulla képlékenységi folyáshatárral rendelkeznek. A radiális forgácsolóerők érintkezéskor exponenciálisan megnőnek. Sok műhely még mindig használ vékony bordákkal (a külső átmérő 50-55%-a) ellátott szabványos keményfém szármaró szerszámokat a forgácsok eltávolítására. Nagy oldalirányú terhelés alatt ez a vékony mag nem rendelkezik a megfelelő hajlítási merevséggel ahhoz, hogy ellenálljon az elhajlásnak. A mikroszkopikus rugalmasság súlyos szármaró rezgést és rezgést okoz, ami azonnali mikro-letöredezést és katasztrofális meghibásodást okoz.
Ezzel szemben, ha a hálót 75%-on túl tolják, az egy másik szűk keresztmetszetet hoz létre. A mag merevvé válik, de a sekély horonyvölgyek nem tudják eltávolítani az izzó, edzett forgácsokat. A forgácsok szorosan a sarkokban összegyűlnek, visszavágódnak a hátlapokhoz, és robbanásszerű szerszámtörést okoznak. Az edzett acél CNC-műveletekhez használt marók esetében a keresztmetszeti merevség és a forgácseltávolítás közötti optimális egyensúly megtalálása döntő tényező.
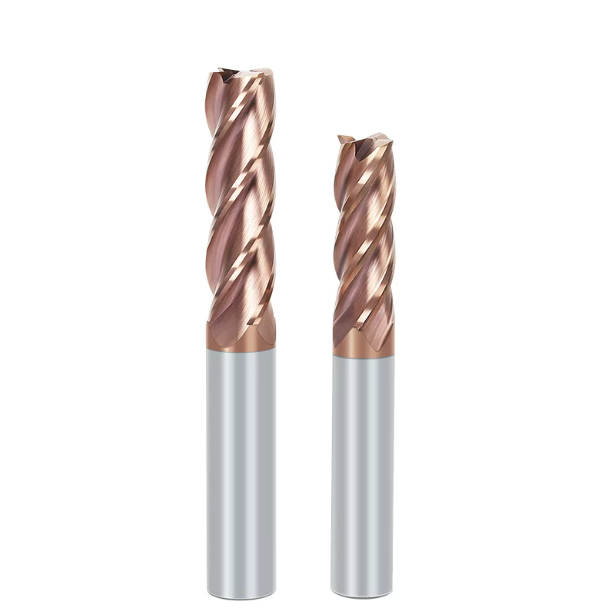
Végzetes egyensúlyhiány az edzett acél marásakor: Miért mennek tönkre idő előtt a standard keményfém marók?
Edzett szerszámacélok megmunkálásakor sok gépész egyszerűen elővesz egy szabványos keményfém marót a szerszámtartóból. Az általános feltételezés egyértelmű: csökkenteni a forgácsolási sebességet, néhány mikronra csökkenteni a fogankénti előtolást, egy kemény, hőálló bevonatra hagyatkozni, és hagyni a gépet járni. Azonban, ha átlépjük a HRC 60 küszöbértéket, ez az alaplogika felborul. A szabványos geometria feltételezi, hogy a munkadarab a forgácsképződés során is képlékenyen folyik.
Az edzett szerszámacélok gyakorlatilag nulla képlékenységgel rendelkeznek, aminek következtében a forgácsolási ellenállás exponenciálisan megnő. Mivel az általános célú marógépek a forgácseltávolítás érdekében feláldozzák a háló vastagságát, a szerszámcsúcs terhelés alatt radiálisan elhajlik. A vágás azonnal a ropogós nyírásból az erős nyomó súrlódásba vált át. A súrlódás másodperceken belül megemeli a forgácsolási zóna hőmérsékletét, a tiszta vágást nagyfrekvenciás rezonanciával és gyors élrongálással helyettesítve.
Terepi elemzés egy nyugati ügyfél számára: Marószerszám törése edzett acélban – gyakran a mag átmérőjének problémája, nem pedig a bevonat hibája
Tavaly egy michigani autóipari szerszámbeszállító cég sajtolási folyamatának hibáit vizsgáltuk meg, ahol Caldie lapkákat használtunk 62 HRC keménységű eljárással. Egy 8 mm-es síkmaróval 15 percen belül súlyos élleválást, majd a horony kifutásánál teljes törést tapasztaltak. A mérnöki csapatuk feltételezte, hogy a hőbevonat lepattogzása az oka, és továbbfejlesztett nanokompozit bevonatokat kértek.
Metallográfiai vizsgálatunk mást mutatott: az elsődleges él szinte semmilyen abrazív kopást nem mutatott. A törésvonalak merőlegesen a horony tövénél kezdődtek, ahol a feszültségkoncentráció a csúcson van. A metszeti mérések mindössze 56%-os gerincarányt mutattak. Ezt a klasszikus marószerszám-törést edzett acélban nem a bevonat meghibásodása, hanem a túlzott hajlítási elhajlás okozta, amely megváltoztatta a tényleges forgácsterhelést és eltörte a fogakat.
Forgácsolóerők és elhajlás edzett acélban: A mag merevségének exponenciális hatása a hajlítószilárdságra
A szerszám edzett acélban való viselkedésének megértéséhez a marógépet konzolos gerendaként kell kezelni. A gépészek tudják, hogy a vastagabb szerszámok kevésbé rezegnek, de kevesen tudják, mennyire érzékeny az elhajlás a keresztmetszeti területre. A szerszám elhajlása radiális terhelés alatt fordítottan arányos a tehetetlenségi nyomatékával. A gyakorlatban a maró magjának merevsége egyenesen a magátmérő negyedik hatványával skálázódik.
Szerszámköszörülési terveinkben egy 10 mm-es maró magjának 55%-ról (5.5 mm) 68%-ra (6.8 mm) történő megemelése több mint kétszeresére növeli a hajlítási ellenállását. Ez a merevségi ugrás a vágóél elhajlását mikron alatti szinten tartja, megakadályozva a ciklikus rezgést, mielőtt az elkezdődne. A mérnöki kompromisszum egyértelmű: a rendkívüli testmerevség eléréséhez agresszív horonypolírozásra és speciális magátmenetekre van szükség a katasztrofális forgácstömörödés megelőzése érdekében.
Az optimális magátmérő-tartomány HRC65 formaacél marásához: a horony térfogatának és a szerszám merevségének egyensúlya
A HRC65-ös formaacél szerszámainak köszörülése kötéltánc. A szerszámok törése után sok formakészítő egyetlen dolgot követel meg: „A mag legyen a lehető legvastagabb, hogy ne törjön el.” A gyakorlatban a mag túlvastagodása csupán az egyik meghibásodási módot cseréli fel a másikra. A szerszám merevsége és a forgácstér fizikailag ellentétesek. Ahogy a munkadarab keménysége növekszik, a hibahatár közel nullára csökken.
HRC65-nél a forgácsok nem tudják elvezetni a forgácsolási hőt. Ha a szűk forgácshornyok két fordulaton belül eltömődnek, a koncentrált hőfeszültség gyorsan meglágyítja a keményfém hordozót. Nem lehet egyszerűen maximalizálni a szerkezeti tömeget. A szerszámtervezőknek egyensúlyt kell találniuk a hajlítási merevség és a nyitott forgácscsatornák között, optimalizált edzett acél marót hozva létre, amely ellenáll a folyamatos dinamikus forgácsolásnak.
A 65%–72%-os magátmérő arány: Gyakorlati tervezési referenciaértékünk edzett acél maróihoz
5 tengelyes CNC szerszámköszörűinken az edzett szerszámok esetében a hálóvastagságot a szerszámátmérő 65% és 72%-a közé állítjuk be. Ritkán csökken ez az érték 65% alá. Ezen küszöbérték alatt a normál élkopás mikrodeformációt okoz, látható falhullámosodást hagyva maga után. A 70% és 72% körüli arányok szigorúan a nagy tengelyirányú mélységű (Ap) és a szerszámátmérő 5%-a alatti apró radiális átlépésekkel (Ae) rendelkező simító falakra vonatkoznak.
Miközben egy európai présöntő üzem számára edzett acél CNC marókat terveztünk , közvetlen teszteket végeztünk 68%-os és 74%-os magtartalommal. HRC 64 D2 acélt futtattunk azonos trochoidális pályákon, a 74%-os magtartalom sziklaszilárd volt egyenes falakon. A forgácsok azonban szűk saroksugarakba szorultak, és beékelték a szerszámot. A 68%-os magtartalommal rendelkező változat minden sarkot tisztán tisztított meg, és kétszer olyan sokáig bírta.
Forgácseltávolítási beszorulás túlzott magátmérő miatt: A hirtelen szerszámtörés megelőzése a „másodlagos forgácsvágás” miatt edzett acél maróiban
Amikor a forgácshornyok elpattannak, a gépészek gyakran feltételezik, hogy a fogankénti előtolás túl nagy volt. A valóságban a munkadarab karcolásnyomai és a forgácstörmelék másodlagos forgácsvágásra utalnak. Az edzett forgácsok törékenyek és izzanak. Ha a forgácsok nem tudnak kijutni a forgácshoronyból, akkor a következő fog alá kerülnek. Ez a hirtelen acél-acél összeszorulás extrém pontszerű terheléseket hoz létre, amelyek azonnal szétzúzzák a marószerszámot.
A nagymagú, edzett acél marógépeken a forgácsok elakadásának megakadályozása érdekében elhagytuk a sík horonyfenéket. Parabolikus, összetett ívű horonyfészkeket köszörülünk, amelyek azonnal elvezetik a mikroforgácsokat a hálótól. A gépen a légfúvókát közvetlenül a horony töve felé kell irányítani. A nagy sebességű levegőnek fizikailag ki kell fújnia az izzó mikroforgácsokat a vágásból, mielőtt a következő fog eltalálná.
Horonypolírozás és változó geometriájú vágóélek: Kulcsfontosságú geometriai jellemzők a maró rezgésének és rezgésének elnyomására
Egy vastag mag önmagában nem képes megállítani a rezonanciát. Amikor a vágóélek rögzített időközönként kemény acélhoz csapódnak, a harmonikus rezgés tönkreteszi a szerszám élét. 4 élű szerszámainkban az egyenlőtlen indextávolságot változó spirálszögekkel kombináljuk. A megdöbbentő fogütés megtöri a harmonikus visszacsatolási hurkokat, kiküszöböli a maró feszülését és rezgését, és a magas hangú sikítást tompa vágási zümmögéssé változtatja.
A horonyfenék érdessége egy másik jelentős súrlódási pont. A hornyok köszörülése után húzósimítást és mikropolírozást alkalmazunk a köszörűkorong vonalainak eltüntetésére, így a horony érdessége Ra 0.1 μm alá csökken. Ez a tükrös felület megakadályozza, hogy a forró forgácsok a hálózsebhez hegedjenek. A hornyok csúszósak és nyitottak maradnak, még órákig tartó felügyelet nélküli szárazmarás során is.
Magátmérő-stratégiák hosszú kinyúlású marókhoz mélyüreges megmunkálásnál
Mély üregek vagy magas bordák marásakor a szerszámstabilitás gyorsan csökken, amint a kinyúlás meghaladja a 3D-t. Magas falak megmunkálásához sok műhely egyenes, vékonynyakú szerszámokat választ katalógusból. A szerszámcsúcs-elhajlás azonban a kinyúlás hosszának köbével arányos (L^3). HRC65 acélnál a kismértékű oldalirányú tolóerő nagyfrekvenciás forgó mozgást okoz a karcsú nyakakban, ami azonnal lepattogzza a vágóéleket.
A horonymag vastagítása önmagában nem oldja meg ezt a problémát, mivel a hajlítófeszültség visszafelé tolódik el a tehermentesített szár felé. Hosszú kinyúlású szármarók magátmérőjének méretezésekor a vágóhornyokat és a kúpos nyakat egyetlen mechanikus rendszerként kell kiegyensúlyozni. A mély keménymaráshoz elengedhetetlen a keresztmetszeti merevség maximalizálása az alkatrészfalak megtisztítása közben.
Lépcsős kúpos nyakú kialakítás 3D-t meghaladó kinyúlásokhoz: Rezgéscsillapító megoldások nagy kinyúlású marókhoz
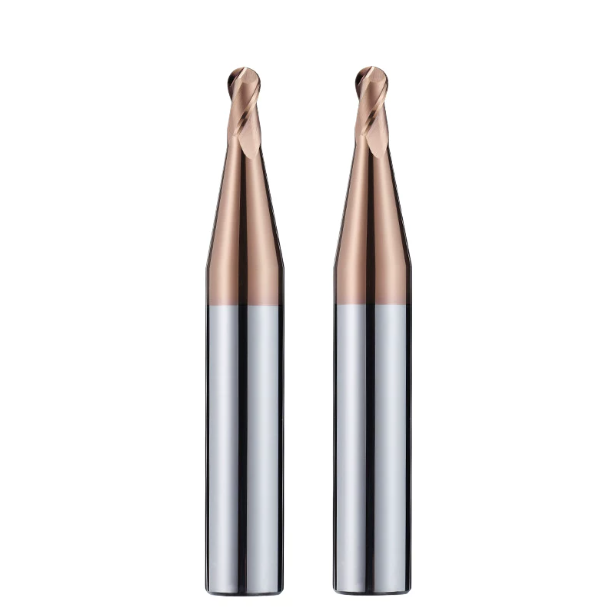
A 4D és 6D közötti kinyúlások esetén teljesen el kell vetni az egyenes nyakú kialakítást, és lépcsőzetes kúpos profilokra kell váltani. A szártól a hornyokig 1.5°-3°-os keverési szöget köszörülünk, miközben a hegynél 68%-70%-os merev gerincet tartunk fenn. Ez a kúpos töv lerövidíti a hajlítónyomaték-kart, növeli a merevséget, és a szerszám természetes rezonanciafrekvenciáját eltolja az orsó felharmonikusaitól.
Egy svájci orvosi formagyártó küzdött a fal rezgésével, miközben 28 mm mély hornyokat vágott kemény acélba. Az egyenes kinyúlású szerszámuk láthatóan meghajlott a sarkokban. Újjáépítettük a szerszámozásukat egy optimalizált magátmérő köré a hosszú kinyúlású marókhoz, amelyek összetett kúpos nyakkal rendelkeznek, ami közel 80%-kal növelte a gyökhajlítási merevséget. A 0.03 mm-es radiális forgácsolást teljes fordulatszámon is megtartották, így a sarokhajlás 3 μm alatt maradt.
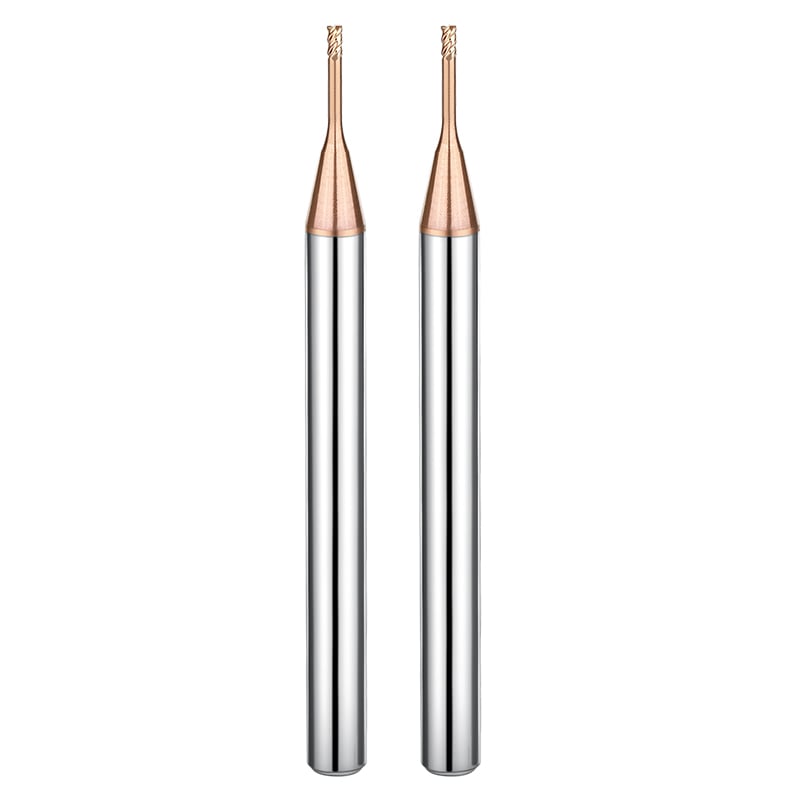
Mélymarás kis átmérőjű szerszámokkal: A nyak- és magátmérő közötti átmenet optimalizálása a marószerszám élettartamának meghosszabbítása érdekében edzett acélban
A 2 mm-nél kisebb miniatűr szerszámoknál a marók ritkán törnek el a hegyüknél vagy a száruknál. A törés általában a nyak kifutásánál keletkezik, ahol a hornyok véget érnek. Szerszámgyártói célzókészülék alatt a durva köszörűkorong kihúzása éles bevágásokat hoz létre. Ezek az éles átmeneti vállak feszültségemelőkként működnek, és a hajlító terheléseket koncentrálják, amíg repedések nem szakadnak át a keményfémen.
Egy francia csatlakozószerszám-műhelyben a 2 mm-es gömbfejű marók már három, HRC 64-es porfém acélból készült alkatrész elkészítése után eltörtek. Az éles horonykifutást egy R0.3 mm-es tangenciális keverési sugárra cseréltük, amely simán összeköti a horonymagot a nyaktesttel. A bevágási feszültség kiküszöbölése megduplázta a marószerszám élettartamát edzett acélban, szerszámonként 3-ról 11 kész alkatrészre növelve az élettartamot.
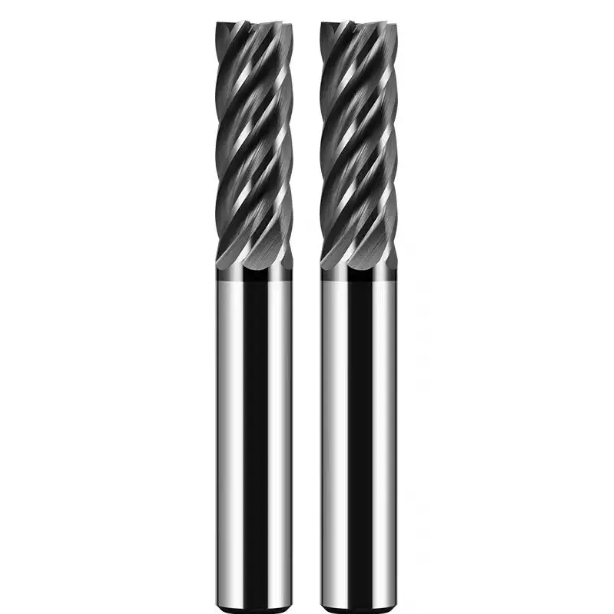
Gyakorlati megoldás extrém körülményekre, ahol a standard szerszámok nem elegendőek: Egyedi keményfém marók
A HRC65-ös formaacél megmunkálása könyörtelen egyensúlyt igényel a lehajlás, a forgácseltávolítás és a hőterhelés között. A standard katalógusszerszámok a legkisebb közös nevezőt képviselik az általános munkáknál. Mély üregekben, szűk falhézagoknál vagy szűk tűréseknél a raktáron lévő marók meghibásodnak. Vagy elegendő merevséget érünk el beszorult hornyokkal, vagy jó forgácseltávolítást, majd pattogást.
Ha az előtolás, a sebesség és a kinyúlás beállítása továbbra sem állítja meg a rezgést vagy az élletöredezést, akkor egy egyedi keményfém maró tervezése jelenti a legtisztább megoldást. A magarány, az alapanyag szemcseszerkezete és a horonyátmenetek testreszabása újraelosztja a mechanikai feszültséget. Ezáltal a szerszám közvetlenül az alkatrész geometriájához igazodik, lehetővé téve, hogy CNC berendezéseit valódi működési határain belül alkalmazza.
Az alapanyag szemcseméretétől (0.2–0.4 μm) az egyedi maggeometriáig: a szívósság és a merevség egyensúlya az egyedi keményfém marókban
A maggeometria ellenáll a hajlításnak, de a mikroszkopikus hordozószerkezet megakadályozza a rideg, katasztrofális törést. Nagy keménységű maráshoz szükséges marók tervezésekor ultrafinom volfrám-karbid nyersdarabokat választunk (0.2–0.4 μm szemcseméretű) 8–10% kobalttal. Ez a metallurgiai egyensúly fenntartja a magas keménységet (HRA 92–94), miközben megőrzi a kemény marás során fellépő lökésterhelések elnyeléséhez szükséges törési szívósságot.
Ha tartós lepattogzást tapasztal az edzett acél szerszámblokkokon, értékelje a szerszám alapanyagát a mag vastagságának függvényében. A nagy teljesítményű, egyedi keményfém szármaró a mikron alatti szemcséjű keményfémet 68%-ban megerősített maggal és összetett visszaélezési élekkel párosítja. Ez az elrendezés elnyomja a mikron méretű elhajlást a szerszámcsúcson, miközben növeli a szemcsehatár szilárdságát, biztosítva, hogy a vágóél ellenálljon a nyírási lepattogzásnak extrém oldalirányú terhelések alatt.
Ajánlott műhelyszinti forgácsolási paraméterek: Képletek a radiális átlépéshez (Ae) és az axiális forgácsolási mélységhez (Ap) edzett acél marógépekhez
A vastaghálós marógépre való áttérés korszerűsített programozási stratégiát igényel. A gépészek nehézségekbe ütköznek, amikor hagyományos, nehéz radiális marásokat alkalmaznak, amelyek túlterhelik a keskeny hornyokat. Egy nagy maggal rendelkező, edzett acél szármarónál szigorú, alacsony radiális fogásszélességet (Ae) és nagy axiális fogásmélységet (Ap) alkalmazunk dinamikus marási stratégián:
- Radiális átlépés (Ae): A szerszámátmérő (D) 2–5%-át futtassa, hogy minimalizálja az érintkezési ívet és a hőt a forgácson belül tartsa.
- Tengelymélység (Ap): Nyomja 1.0$D$–1.5$D$ értékre a kopás egyenletes elosztásához a vágóhornyok mentén.
- Fogankénti előtolás (Fz): Tartson 0.03–0.08 mm/fog távolságot a valódi forgácsnyírás biztosításához és az abrazív él kidörzsölődésének megakadályozásához.
Minden keménymarási beállítás egyedi változókat tartalmaz, a tartó kiegyensúlyozásától és a gép kúpmerevségétől kezdve a zseb belépési szögekig. Ha letört sarkokkal, rezgésnyomokkal vagy a HRC 60+ szerszámok idő előtti törésével küzd, vegye fel velünk a kapcsolatot a beállítás áttekintése érdekében. Ossza meg velünk az alkatrésznyomatokat, a munkadarab anyagminőségeit, valamint az aktuális előtolásokat és sebességeket, hogy együtt elvégezhessük a szerszámgeometria hibaelhárítását.






