
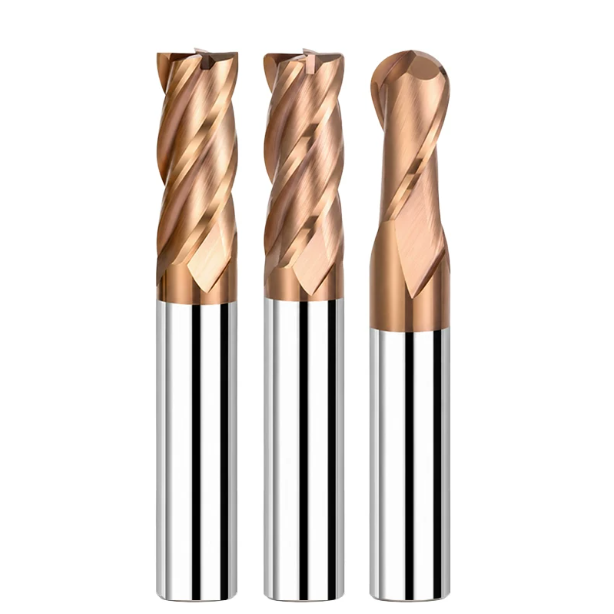
Három hónappal ezelőtt egy ohiói precíziós szerszámkészítő műhely küldött nekünk egy vészleállító videót. Egy 6 élű gömbfejű maró négy perc után kettétört egy 5 tengelyes gépben. Az alkatrész 1.2379 (D2) hidegalakítható szerszámacélból készült, 64 HRC keménységűre edzett. A kezelő azonnal a rideg keményfém alapanyagot és az agresszív előtolást hibáztatta.
Az orsó terhelési görbéinek távoli ellenőrzése és a terepi ellenőrzési adatok mást mutattak. A szerszámtartó maradék ütése 7 mikron volt, az egyenirányú marás belépésekor hiányzott az ívlassulás, és a bevonat a száraz forgácsolás során fellépő 900 °C-os súrlódási csúcsnál is meghibásodott. Az amerikai és európai szerszámgyártó létesítmények támogatásával eltöltött tizenhat év alatt tucatszor kezeltük már ezt a meghibásodási mintát.
Amikor az anyag keménysége eléri a 60 HRC-t, a hagyományos megmunkálási szokások teljesen visszaütnek. A kezelők gyakran visszaveszik az orsófordulatszámot, hogy „védjék” a vágóélt, ami felgyorsítja a katasztrofális meghibásodást. Egy HRC65-ös maró sikeres üzemeltetése soha nem csak a csomagoláson feltüntetett névleges értékről szól. Az edzett acél marása mikroszkopikus küzdelem a ciklikus mechanikai ütések és a szélsőséges súrlódás ellen:
- Aljzat és él előkészítéseA tömör keményfém maróhoz ultrafinom szemcsés mátrixhangolásra és nagy keresztirányú szakítószilárdságra van szükség. A negatív homlokszög nyomófeszültség-mezőt hoz létre, míg az élhónolás határozza meg, hogy a szerszám tisztán nyír-e, vagy kemény mátrixú keményfémeken forgácsol-e.
- Mag és fuvola elrendezésBármely edzett acél maró esetében a mag átmérője és az egyenlőtlen húrtávolság határozza meg a szerkezeti merevséget a nagy kinyúlású megmunkálások során.
- HőkorlátA fejlett HRC65 maróbevonat rétegeknek extrém hőhatás alatt sűrű védőoxid réteget kell képezniük. E védőréteg nélkül a kobalt kötőanyag másodpercek alatt meglágyul.
Miután a kifutást 3 mikronon belül befogták zsugorkötésű befogókkal, a szerszámpálya dinamikája dönti el az eredményt. Miért okoznak a standard katalógus szerinti forgácsolási sebességek még mindig váratlan mikrocsorbulást a mély üregsarkokban?
A szerszámválasztás alapvető logikája: Miért törnek le azonnal a hagyományos keményfém szerszámok a HRC65 acélon?
Ha egy általános célú marót 65 HRC keménységű szerszámacélon használunk, szinte azonnal egy éles kattanást fogunk hallani. Sok kezelő ösztönösen csökkenti az előtolási sebességet vagy lelassítja az orsót. Ez a változás általában azt eredményezi, hogy a csereszerszám még gyorsabban forgácsol. Nagy sebességű videók mutatják, hogy az ultrakemény anyagok rendkívül keskeny képlékeny alakváltozási zónát hoznak létre. Egy szabványos pozitív homloklap nem tudja tisztán nyírni ezt az anyagot; addig szántja és zúzza az acélt, amíg a vágóél feszültség alatt el nem törik.
Ez a szélsőséges érintkezés eltávolítja azt a rugalmas puffert, amelyre az általános célú szerszámok támaszkodnak. Hatalmas érintkezési nyomás alatt a kobalt kötőanyag mátrix meglágyul, és elveszíti a tapadását a volfrám-karbid szemcséken. Nagy teljesítményű HRC65 szármaró kiválasztásakor az elsődleges feladatunk egy gyakori tévhit eloszlatása: a cél nem egy borotvaéles él, amely átsiklik az acélon. Ehelyett egy merev mikroprofilra van szükség, amely a forgácsolóerőket tiszta nyomássá alakítja át, mielőtt a szerszámcsúcs eltörne.
Az alapanyag szemcseméretének empirikus elemzése: az ütésállóság és a keménység egyensúlya a keményfém maró kiválasztásában
A gépészek gyakran feltételezik, hogy a finomabb szemcseméret vagy a nagyobb keménység mindig jobb. A 0.2 mikronos és a 0.5 mikronos minőségeken végzett szakítóvizsgálatok és marási próbák bonyolultabb kompromisszumot mutatnak. A 0.2 mikron alatti szubmikronos minőségek extrém keménységet érnek el, 93 HRA felett, de törési szívósságuk meredeken csökken. Az egyenetlen hőkezelésből eredő egyetlen kemény folt is üvegszilánkokhoz hasonlóan széttörheti a szerszámot.
A keményfém marók kiválasztásának terepi tesztelése során a 8%-os kobalt mátrixot részesítjük előnyben a 0.4-0.6 mikronos szubmikronos szemcseszerkezettel párosítva. Ez az összetétel kevesebb mint 0.5 HRA-t veszít a nyers keménységből az ultrafinom minőségekhez képest. Cserébe 4000 MPa feletti keresztirányú szakítószilárdságot tart fenn. Ez a plusz szívósság megakadályozza a fogak törését a Caldie vagy edzett D2 megszakított forgácsolása során.
A zúzódástól a mikroforgácsolásig: Edzett acél marók meghibásodási mechanizmusai extrém forgácsolásban (HRC 60–68)
Egy 200-szoros nagyítású szerszámkészítői mikroszkóp alatt a normál kopás és a katasztrofális meghibásodás teljesen másképp néz ki. Egy erre a célra szolgáló edzett acél maróval végzett szárazmarási tesztek során a meghibásodási folyamat akkor kezdődik, amikor a nanobevonat átkopik. A szabaddá vált kobalt kötőanyag 800°C közelében meglágyul. A homlokfelület ezután mikroméretű műanyag összeomlást szenved, tönkretéve a hónolóél mögötti mechanikai támaszt.
Amint a műanyag összeomlása megváltoztatja az élprofilt, a forgácsolási súrlódás hirtelen megnő. A mikrorepedések a keményfém szemcsehatárok mentén terjednek, és látható élletöredezéssé válnak. A kezelők gyakran a magas előtolási sebességet okolják, de adataink azt mutatják, hogy az aluletolás az elsődleges bűnös. Amikor a forgácsvastagság az élhónási sugár alá csökken, a szerszám dörzsöli és alakítja a felületet a forgácsolás helyett.
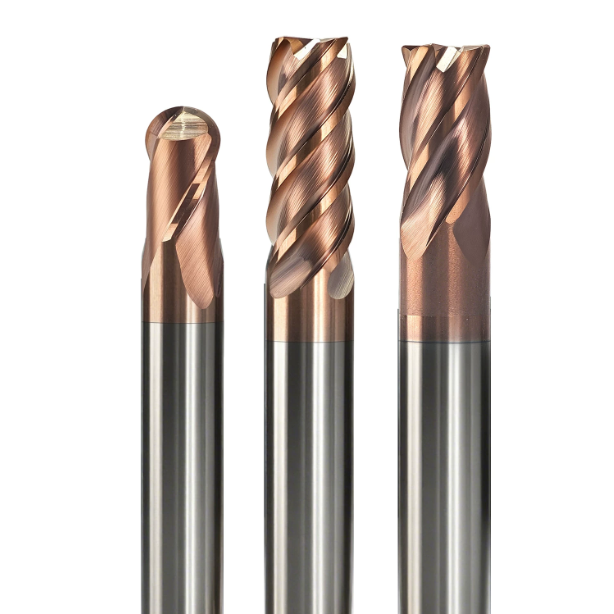
A geometria határozza meg az élettartamot: HRC65 szármaró geometriája és élerősítési paraméterei
Sok mérnök teljes mértékben a katalógusban szereplő keménységi besorolásokra és a bevonatok kereskedelmi neveire hagyatkozik. Ha a mikrogeometria hibás, a legjobb keményfém hordozó is két meneten belül eltörik. Egy svájci orvosi szerszámkészítő üzem auditja során, ahol 63 HRC porkohászati acélt forgácsoltak, az azonos szerszámok élettartama háromszoros eltérést mutatott. A különbség a horonyköszörülés minőségében és a vágóél mikrohónolási profiljaiban rejlett.
Edzett anyagokhoz készült szerszámok ellenőrzéskor észrevehetően tompáknak tűnnek. A HRC65-ös marógeometria optimalizálásához az ék szilárdságának és a forgácsolási ellenállásnak az egyensúlyára van szükség. A standard pozitív homlokszögeket nulla vagy negatív homlokszögekre cseréljük, és a horony alját nagyméretű keverési sugárral vastagítjuk. Ez a forgácsolóerőket a szerszámtest tömör magjába irányítja, ahelyett, hogy egy alátámasztás nélküli hegyet hagyna, amely felveszi az ütést.
Negatív homlokszög és T-vonal: Alapvető tervezési jellemzők a nagy keménységű marószerszámok lepattogzásának megakadályozására
A standard simító marók pozitív homlokszöget használnak a könnyű nyírás érdekében. Edzett formaacélon ez a vékony ék az első menetben eltörik. Szerszámköszörülési adataink megerősítik, hogy a radiális homlokszögeknek -8° és -12° között kell maradniuk. Míg a negatív homlokszög növeli a radiális szerszámnyomást, az elsődleges forgácsolási vektort egyenesen a szerszámtestbe irányítja. Ez hidrosztatikai feszültségállapotot hoz létre, amely elnyomja a keményfém szemcsék közötti szakító repedéseket.
A nagy keménységű marószerszámok élettartamának maximalizálása érdekében a negatív homlokszöget egy speciálisan kialakított T-élvezetéssel és szabályozott élfenővel kell kombinálni. A borotvaéles él a vágás első két méterén letörik. Egy 0.03-0.05 mm széles letörés -15°-ban, egy 10-15 mikronos élfenővel párosítva, megerősíti az élt az ütésekkel szemben. A súrlódás helyi nyírási zóna hőt is generál, amely meglágyítja az acélt a stabil forgácsolás érdekében.
Változó mag és egyenlőtlen hélix: Empirikus arányok az öngerjesztett fecsegés kiküszöbölésére
A rezgés sokkal rombolóbb hatású a tömör keményfém szerszámokra, mint a fokozatos élkopás. Egy detroiti sajtolószerszám hibaelhárítása során azt tapasztaltuk, hogy a 0.1 mm-nél mélyebb bevágások hangos rezgést és felületi mosódeszka-nyomokat okoztak. A szerszámvizsgálat feltárta a problémát: a mély hornyok a szerszám külső átmérőjének mindössze 58%-át hagyták a mag átmérőjében. A nagy forgácsolási ellenállás miatt a szerszám elhajlott és rezgett.
Edzett acél simításához a magátmérőt a külső átmérő 65%-ára vagy 72%-ára növeljük, és megerősített hátkúpot használunk. A harmonikus rezonancia megtörése érdekében a változó spirálszögeket (például 38°/41°) egyenlőtlen horonytávolsággal (például 88°/92°) kombináljuk. Ez a geometria korlátozza a forgácsteret, de a könnyű radiális forgácsolás nagyon finom forgácsokat eredményez. Az így létrejövő szerszámmerevség stabilizálja a forgácsolást és megakadályozza a korai letöredezést.
Horonyszám és merevség egyensúlyban tartása: A megfelelő konfiguráció kiválasztása HRC65 marókhoz (4 horony, 6 horony vagy több?)
Sok műhelyben a gépészek minden keményfémhez ragaszkodnak a 4 élű marókhoz. Mások közvetlenül 6 vagy 8 élű marókra váltanak a nagysebességű simításhoz. Minden szerszámtestnek rögzített keresztmetszeti területe van. Egy él hozzáadása arra kényszeríti a forgácsárok szűkítését vagy a szerszámmag elvékonyítását. Nem lehet vágóéleket hozzáadni a forgácstér feláldozása nélkül.
Az edzett fémek megmunkálása kis radiális fogásvételen (ae) és nagy asztalelőtolási sebességen (Vf) alapul. A keletkező forgácsok pornak tűnnek, így a forgácsfoglalat kapacitása kevésbé kritikus. HRC65 szármaró horonykonfiguráció kiválasztásakor a valódi cél a mag merevségének és az azonnali forgácseltávolításnak az egyensúlya. Több horony osztja el az ütési terhelést több fogon, miközben magas marad a fémleválasztási sebesség.
4-élű vs. 6-élű szármarók edzett acélhoz: Kinyúlási határok oldalmarásnál és profilmarásnál
A hornyok száma határozza meg az előtolási sebesség valódi felső határát sekély profilmegmunkálás és kontúrozás során. Egy michigani autóipari formagyárban végzett benchmark tesztek során összehasonlítottuk a rövid, $3D$ túlnyúláson belül tartott szerszámokat. 12 000 fordulat/perc fordulatszámon egy 6 hornyos szerszám 50%-kal nagyobb asztalelőtolást tett lehetővé, mint egy standard 4 hornyos maró. A szorosabb fogak összekapcsolódása stabilizálta a forgácsolóerőket, és a köszörüléshez hasonló oldalfal-felületeket eredményezett.
A szerszám 4D-n túli kinyúlása teljesen megváltoztatja a forgácsolási dinamikát. A 6 élű maró folyamatos oldalirányú súrlódást hoz létre a hosszú szárak mentén, ami torziós feszültséget okoz. Az egyenetlen anyag nagyfrekvenciás rezgést okoz. Edzett acél nagy kinyúlású megmunkálása esetén, amikor 4 élű vs. 6 élű szármarót használunk , a 4 élű kialakítás a nyerő. A szélesebb fogtávolság lehetővé teszi a szerszám tiszta hajlását és kicsavarodás nélküli visszaalakulását.
Mély szerszámüreg-hornyok és szűk sarkok kezelése: a forgácseltávolítás és a forgácsolási szélesség kiegyensúlyozása HRC62 acél esetén
A mély hornyok és a szűk belső sugarak jelentik a legnagyobb szerszámtörési kockázatot a szerszámüregekben. 62 HRC kopásálló lemez hibaelhárítása során azt tapasztaltuk, hogy a szerszámok következetesen elpattannak a belső sarkokban. A szerszámpálya-elemzés kimutatta, hogy a marószerszám kapcsolódási szöge éles fordulatoknál 30°-ról 180°-ra ugrott. Ez a hullámzás fél fordulaton belül forgácsokkal tölti fel a hornyokat, ami hőképződést és katasztrofális hegytörést okoz.
Keskeny hornyok és sarkok esetén egy egyszerű szabályt követünk: kevesebb horony és nagyobb forgácsárkok. Még simításhoz is, egy HRC62 acélhoz készült, mély sarkokban lévő szármarónak 4 hornyos geometriát kell használnia nyakkivágással. Programozzon ívelt vagy trochoidális belépést, a radiális lépésközt a szerszámátmérő 2% és 5%-a között tartva. A nagynyomású légfúvások ezután szabadon lemoshatják a forgácsokat és megakadályozhatják a fogak eltorzulását.
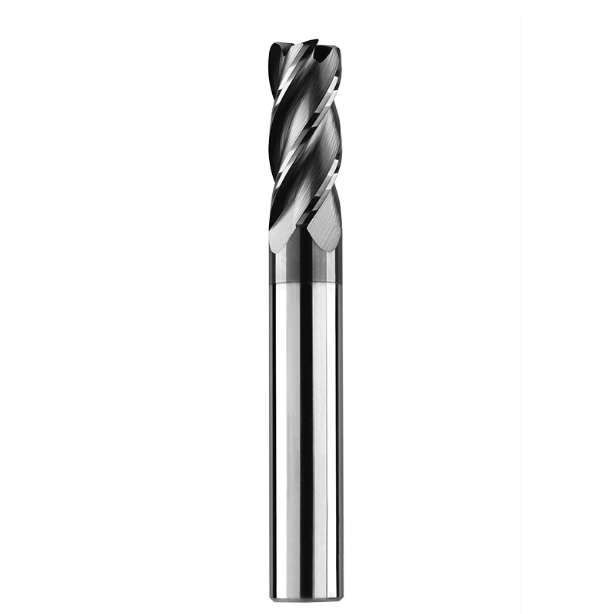
Valós bevonatok hőmérséklet-állósága és tapadása: HRC65 maróbevonatok és magas hőmérsékletű száraz forgácsolási megoldások
Amikor a vágóélek gyorsan elkopnak, a kezelők gyakran a bevonat keménységét okolják, és 3800 HV feletti értékeket keresnek. 65 HRC keménységű munkadarabokon végzett tesztjeink során az érintkezési zóna súrlódása rutinszerűen 900 °C fölé emeli a helyi hőmérsékletet. A szélsőséges hőmérsékleti környezet többet követel meg, mint a nyers szobahőmérsékleti keménység. A bevonat oxidációs gátja, hőstabilitása és a keményfém hordozóhoz való tapadása határozza meg, hogy a szerszám tartós-e.
Ha a bevonat korai hősokk hatására lepattogzik, a csupasz hordozó gyors diffúziós kopásnak van kitéve. HRC65-ös maróbevonatolási stratégiánk kidolgozásakor a standard katalógusbeli Vickers-értékeken túlmutató értékeket vizsgáljuk. Arra összpontosítunk, hogy a film milyen könnyen képez védőoxidréteget tartós hő hatására. Egy hatékony bevonat hővédő pajzsként működik, lehetővé téve a forgácsolási hő számára, hogy meglágyítsa a nyírási zónát, miközben a mag keményfémjét hidegen tartja.
AlTiSiN/TiSiN nanokompozit bevonatok teljesítményelemzése: lepattogzási ellenállás tömör keményfém marókon HRC65 edzett acélhoz
A standard AlTiN bevonatok 800 °C feletti hőmérsékleten gyorsan lebomlanak és oxidálódnak. Svédországban 64 HRC keménységű melegalakító kokillaacélon teszteltünk speciális bevonatokat. A nanokompozit TiSiN bevonat felülmúlta a hagyományos egyrétegű alternatívákat. A szilícium-adalékok amorf szilícium-nitrid (Si3N4) mátrixot képeznek a szemcsehatárok körül. Ez a gát megakadályozza a szemcsehatárok elcsúszását, és 1100 °C fölé emeli az oxidációs küszöböt.
A határfelületi tapadás ugyanilyen kritikus a megszakított palástmarás során. Egy HRC65 tömör keményfém marón a nanokompozit TiSiN szerkezetek ellenállnak a mikrorepedések terjedésének erős ciklikus ütések alatt. Karcos tapadási tesztek során ezek a filmek következetesen meghaladják a 80 N-t. Ez a kötési szilárdság megakadályozza az él lepattogzását és a delaminációt. Egy tartós, öngyógyuló oxidréteg alakul ki a homlokfelületen, így a palástkopás kiszámítható és lassú marad.
Hideg levegő vagy minimális mennyiségű kenés (MQL)? Forgácstörési és hűtési irányelvek a hőrepedések megelőzésére edzett acél nagysebességű marásakor
Kemény acél esetén a forgácsolási zóna folyékony hűtőfolyadékkal való elárasztásával garantáltan megtörhető a keményfém. A forgácsolóél a forgácsolás során nagyjából 1000°C-ra hevül fel, majd a kilépéskor azonnal megedződik. Ez a szélsőséges hőciklus perceken belül fésűszerű mikrorepedéseket hoz létre, amelyek merőlegesek az élre. Ezek a hőrepedések gyorsan szerkezeti élleválást és fogtörést okoznak.
Nagy sebességű keménymaráshoz száraz forgácsolást kell alkalmazni tiszta, nagynyomású levegőfúvással. A cél nem a szerszámcsúcs hűtése, mivel a helyi hő segít meglágyítani a nyírási zónát. A nagynyomású levegő azonnal eltávolítja a forró, abrazív forgácsokat, így a hornyok soha nem vágják újra azokat. A hőképződésre hajlamos mély üregekben használjon minimálkenés-rendszert, amely 10-20 ml/óra növényi olajat futtat a súrlódás csökkentése érdekében, hősokk nélkül.
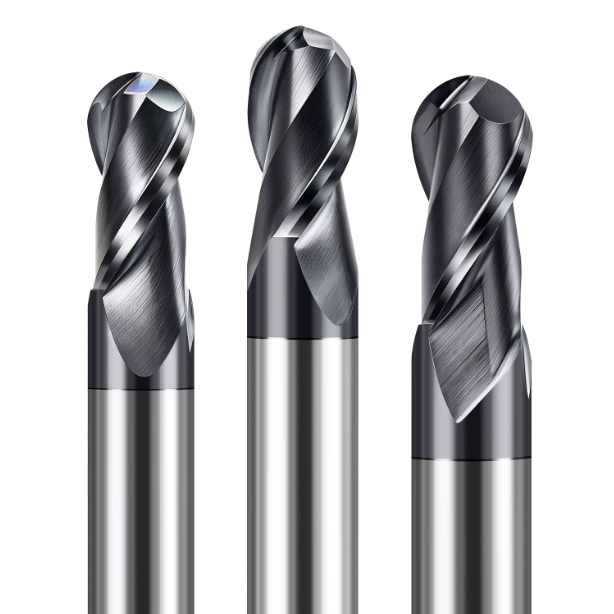
Műhelyben tesztelt paraméterek: Forgácsolási alapismeretek és szerszámpálya-stratégiák edzett acél megmunkálásához szármarókhoz
60 HRC feletti fémek forgácsolásakor sok kezelő csökkenti a felületi sebességet (Vc) a szerszám védelme érdekében. Ez gyakran visszaüt. Az alacsony forgácsolási sebesség megakadályozza, hogy a nyírási zóna annyira felmelegedjen, hogy az anyag meglágyuljon. Az orsóterhelés megugrik, ami a kemény mátrixszal való közvetlen súrlódás miatt gyors abrazív kopást okoz. A forgácsolási sebesség, az axiális mélység (ap) és a radiális szélesség (ae) közötti összefüggés más stratégiát igényel a kemény acélok esetében.
Edzett acél marójának paramétereinek beállításakor az alapvető szabályunk egyszerű: korlátozni a radiális szélességet, növelni a tengelyirányú mélységet és növelni a felületi sebességet. 62–65 HRC acélokon 100 és 160 m/perc közötti felületi sebességet alkalmazunk. A radiális érintkezést szorosan tartjuk, jellemzően a maró átmérőjének 2% és 8%-a között. Ez a rövid érintkezési ív lehetővé teszi, hogy a forgácsok elvezetjék a forgácsolási hőt, mielőtt az beszívódhatna a szerszámcsúcsba.
Trochoidális marás és nagysebességű simítás: Dinamikus kompenzációs algoritmusok ae és fz értékekhez
A sekély oldalvágást végző programozók gyakran közvetlenül a szerszámkatalógusokból veszik le a fogankénti előtolás (fz) értékeket. Ez általában rossz ciklusidőket és szerszámsúrlódást eredményez. Amikor a radiális szélesség a szerszámátmérő 10%-a alá csökken, a valódi forgácsvastagság ($hm$) messze a programozott fogankénti előtolás alá csökken. Forgácsvékonyodás-kompenzáció nélkül a tényleges forgácsvastagság az élhónolási sugár alá esik, ami a szerszám súrlódását és felkeményedését okozza a forgácsolás során.
Trochoidális marás vagy enyhe radiális simítás esetén kompenzációs képleteket alkalmazunk az előtolási sebesség 1.5-2.5-szeresére történő növelésére. Ez biztosítja, hogy az él tisztán beleharap a nyírási zónába. A szerszámpálya sarkainál az éles irányváltozásokat sima trochoidális hurkokkal vagy ívbelépésekkel helyettesítsük. A kapcsolódási szög simítása sokkal jobban megakadályozza az erőcsúcsokat, mint a gép függőkapcsolóján található előtolás-felülbírálási kapcsoló beállítása.
Feszültség-folytonossági zónák megmunkálási stratégiái edzett formázott acélokban (D2, Cr12MoV, NAK80)
Az edzett és megeresztett szerszámacélok ritkán rendelkeznek egyenletes belső feszültséggel. Egy olaszországi fröccsöntő műhelyben nagy, 62 HRC keménységű D2 tömbökön végeztünk nagyoló deformációval kapcsolatos hibaelhárítást. A mag és a csavarfuratok közelében lévő hűtési gradiensek a helyi keménység 3-4 HRC-s ingadozását okozták, ami nagy maradék szakítófeszültséget eredményezett. Ha a marót rögzített előtolási sebességgel hajtjuk át ezeken a zónákon, a szerszám kismértékű elhajlása hirtelen ütési sokkhatássá alakul.
Magas szén- és krómtartalmú acélok esetében a nehéz egymenetes forgácsolást állandó Z-irányú szeleteléssel és könnyű átlépésekkel helyettesítjük. Mély zsebek, bordák vagy hőkezelt élek közelében 20%-30%-os előtoláscsökkentési zónát programozunk. Emellett egy elősimító menetet is futtatunk a feszültségcsökkentő mozgás okozta felületi eltérések eltüntetésére. Az alapanyag-eltérések mikronos szintre történő simítása stabilan és a szerszám rugalmassági határain belül tartja a forgácsolóerőket.

Gyakori ügyfélpanaszok és helyszíni hibaelhárítás a Western Workshops-ban
A kemény acélon jelentett „szerszámminőségi problémák” körülbelül 70%-a beállítási hibákra vagy hősokkra vezethető vissza. Korábbi részeink a mag szívósságát, a mikrohónokkal ellátott negatív homlokszögeket, a hővédő bevonatokat és a könnyű radiális szerszámpályákat tárgyalták. A műhelykörnyezet kiszámíthatatlan változókat is tartalmaz, mint például a vezetősín holtjátéka vagy a szennyezett szorítóhüvely-furatok. Egyetlen beállítási probléma is tönkretehet egy egyébként stabil forgácsolási folyamatot.
Ha edzett acél marót használ, amely korán meghibásodik, ne csak csökkentse az előtolási sebességet, vagy selejtezze a köteget. Állítsa le az orsót, és ellenőrizze a meghibásodási módot. Nagyító alatt nézze meg a vágóélt, hogy lássa, lepattant-e az ütéstől vagy repedt-e a hőtől. Az orsóhomlokzat teljes összeszerelési ütésének ellenőrzése általában perceken belül feltárja a kiváltó okot.
Korai hegykopás vagy hőrepedés? Gyors helyszíni kritériumok a szerszám élettartamának végének meghatározásához
A gyenge műhelyvilágítás miatt az élkopás egyszerű abrazív meghibásodásnak tűnhet. A kopott éleket mindig 50x-es nagyítású zsebmikroszkóppal vizsgáljuk. A sima, egyenletes, 0.1 mm-nél szélesebb kopási terület halvány fémes csillogással a normál élkopásra utal. A vágóélre merőleges finom, fésűszerű repedések vagy a kagyló alakú kráterek ciklikus hősokk okozta hőfáradásos repedésre utalnak.
Ha 60 HRC-nél keményebb acélon hőrepedést észlel, először ellenőrizze a levegőfúvás nyomását; annak 0.6 MPa felett kell maradnia. Kapcsolja ki az összes folyékony hűtőközeget, váltson száraz levegőre a forgácsok eltávolítása érdekében, és csökkentse a forgácsolási sebességet 10%-15%-kal a hőmérséklet stabilizálása érdekében. Ha a mikroszkóp tiszta felületkopást mutat, amely túl gyorsan terjed mikrorepedések nélkül, csökkentse a radiális mélységet és növelje a forgácsterhelést, hogy a hő a forgácsokba áramoljon.
Szerszámbefogó futása és orsó dinamikus egyensúlya: Hogyan akadályozható meg, hogy a 3 μm-nél nagyobb radiális futás tönkretegye a tömör keményfém maró teljes tételét?
Keménymarásnál a radiális ütés közvetlenül meghatározza a szerszám kifáradási élettartamát. Ha a radiális mélységet finom 0.05–0.1 mm-re állítják be, az 5 mikronos ütés azt jelenti, hogy az egyik fog majdnem kétszeres forgácsolási terhelést visel. A szemközti fog alig érinti a vágatot. Ez a ciklikus lökés gyorsan eltöri a túlterhelt fogat, ami egy láncreakciót indít el, amely eltöri a megmaradt forgácshornyokat.
Ha nagy keménységű anyagokat dolgozol fel standard ER befogóhüvelyekkel, ellenőrizd a teljes ütést egy $1.5D$ jelzővel a szár mentén. Ha a tű 3 mikronnál nagyobb mértékben leng, az a szerszám élettartamát csökkenti, függetlenül a keményfém minőségétől. Edzett acélok esetén minden tömör keményfém marót zsugortokmányba vagy hidraulikus tokmányba kell szerelni, amely G2.5-ös átmérőre van kiegyensúlyozva 15 000 fordulat/perc felett. A 3 mikron alatti ütés elengedhetetlen a szerszám állandó élettartamához.






