
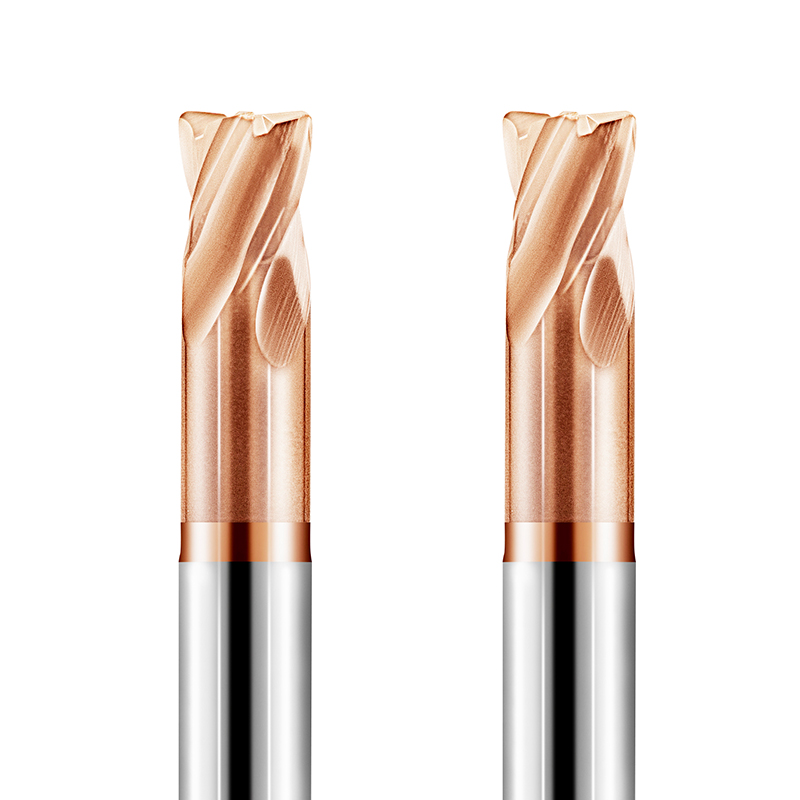
A múlt hónapban egy régi stuttgarti (Németország) ügyfelünk kereste meg őket sürgős hibaelhárítási kéréssel. D2/1.2379 hidegalakítható szerszámacélból, HRC 64–66 keménységűre hőkezelve készítettek profilírozó lyukasztókat. A 4 élű maróik – amelyektől elvárták, hogy két teljes ciklust megbízhatóan elvégezzenek – 12 percen belül meghibásodtak. A vágóéleken folyamatos mikrotöredezés mutatkozott, a csúcsrádiuszok pedig teljesen leváltak.
A helyszíni csapat ösztönösen csökkentette az orsófordulatszámot, feltételezve, hogy a lassabb forgácsolás megvédi a szerszámot. 16 éves forgácsolószerszám-gyártási tapasztalatunk során ez továbbra is az egyik leggyakoribb keménymarási hiba. Ultrakemény acélok megmunkálásakor a túl lassú forgácsolás megakadályozza, hogy a nyírási zóna elérje a kritikus lágyulási hőmérsékletet. Az él hatalmas ellenállás alatt halad át a hideg anyagon, a kopási mechanizmust a kontrollált kopásról a súlyos kifáradásos lepattogzásra váltva.
Az optimális HRC65 maró forgácsolási sebességének beállítása sosem olyan egyszerű, mint a paraméterek lemásolása a csomagolásról. A keményfém maró forgácsolási sebességének valós ablaka borotvavékony. Az olyan tényezők, mint a keményfém alapanyag szemcsemérete, az AlTiSiN vöröskeménységi küszöbértékei, az orsó ütése és a túlnyúlási arány mindössze 0.5-ös növelése, a munkaparamétereket a felére csökkenthetik. Ezért mindig a maró forgácsolási sebességét értékeljük edzett acél esetén a forgácsvékonyodás és a hőelvezetés mellett.
Amikor egy munkadarab elég kemény ahhoz, hogy egy hagyományos reszelő lecsúszik a felületéről, egy kérdés számít: a forgácsolási sebesség valóban hőt vezet-e el a forgácskal együtt – vagy minden egyes orsófordulat fokozatosan szétzúzza a szerszámcsúcsot?

Edzett acél (HRC 62–68) marási jellemzői és a keményfém szármaró forgácsolási sebességeinek referencia ablaka
A forma- és stancműhelyekkel folytatott műszaki konzultációk során gyakran látjuk, hogy a gépészek előedzett acél (HRC 50) megmunkálási szokásokat alkalmaznak HRC 62-nél keményebb munkadarabokon. Amint az anyag átlépi a HRC 60-at, az alapvető forgácsolási fizika teljesen megváltozik. A képlékeny áramlás zuhan, a nyírócsúszás erőszakossá válik, és a forgácsok szakaszos, nagyfrekvenciás szegmensekként jelennek meg. A forgácsolási ellenállás és a pillanatnyi hő nemlineárisan emelkedik.
A forgácsolószerszám-gyártók számára a megbízható keményfém szármaró forgácsolási sebességének beállítása azt jelenti, hogy egyensúlyt kell teremteni a mechanikai ütés-lökés és a termikus nyírási lágyulás között. Túl lassú futás esetén az él felszántja a lágyítatlan alapanyagot, ami súlyos mechanikai fáradást okoz. Túl gyors futás esetén a határfelület hőmérséklete meghaladja az 1000°C-ot, eltávolítva a bevonatokat és a kötőrétegeket. Ehhez egy olyan ellenőrzött alapsebességre van szükség, amely a hőenergiát szigorúan az elsődleges nyírási zónán belül koncentrálja.
Empirikus forgácsolási sebességtartomány HRC65 marókhoz (Vc: 45–120 m/perc)
Tesztközpontunkban és gyártópartnereink létesítményeiben a HRC65 marósebesség-referenciaérték 45 és 120 m/perc között stabilizálódik olyan acélok esetében, mint az 1.2379 (D2) vagy a CPM-10V. Ez a széles tartomány nem jelenti azt, hogy véletlenszerűen kellene módosítani az előtolás felülbíráló gombjait. A használható felületi méret közvetlenül a radiális fogásvételhez (Ae) és a szerszámpálya kinematikájához van rögzítve.
A hagyományos palástmarás vagy sarokprofilozás során 15–25%-os radiális lépésközzel a felületi forgácsolási sebességet konzervatív 45–70 m/perc értéken tartjuk, hogy megakadályozzuk a hőképződést a sarkoknál. Dinamikus trochoidális pályákon azonban, ahol a radiális fogásvétel 3–8% Ae értékre korlátozott, az érintkezési ív meredeken csökken. Minden forgácshorony bőséges levegőhűtési időt kap fordulatonként, így a forgácsolási sebességet 90–120 m/perc-re növelhetjük a nagy anyagleválasztási sebesség érdekében.
Miért nem szabad egyszerűen szabványos acélforma-paramétereket alkalmazni a CNC forgácsolási sebesség kiszámításához?
Sok szerződéses műhelyben a programozók még mindig egyenesen a szabványos CAM könyvtárakból húzzák ki az alapértelmezett szerszámacél-sebességképleteket. Terepi tapasztalataink szerint ez továbbra is a katasztrofális szerszámmeghibásodás első számú oka az edzett szerszámacélok esetében. A hagyományos képletek kiszámítható térfogatduktilitást feltételeznek. HRC65-nél a nyírási zóna néhány mikronra szűkül, míg a súrlódási együtthatók és a fajlagos forgácsolóerők drámaian megugranak.
A szabványos képletek beillesztése a beállításba nagy forgácsterhelést eredményez, amely túlságosan konzervatív felületi sebességgel párosul. Ez közvetlenül ellentmond a keménymarási elveknek. A nagy forgácsterhelés oldalirányú szerszámelhajlási erőket generál, amelyek eltörik a keményfém hornyokat. Ha nem kompenzálja a CNC forgácsolási sebességet a forgácsvékonyodás és a tényleges átmérő figyelembevételével, a horony inkább súrlódik, mintsem vág. A tényleges fordulatszámot mindig a valódi maximális forgácsvastagságból (Hex) visszafelé számítjuk ki.
A termikus degradációs küszöbértékek összehasonlítása: Forgácsolási sebesség HRC62 acél és HRC65 marásakor
Sok gépész feltételezi, hogy a HRC62 és a HRC65 között csak 3 Rockwell-pont van, feltételezve, hogy az 5%-os sebességkorrekció bőven elegendő. Szerszámkopás-metallográfiai áttekintéseink azt mutatják, hogy ez a két keménységi szint a termikus degradációs szakadék teljesen különböző oldalain helyezkedik el. A HRC62 acél marásának forgácsolási sebessége mellett a mikroszerkezet továbbra is enyhe képlékeny alakváltozást tesz lehetővé, így a hátkopás fokozatos és kezelhető marad 80 és 130 m/perc között.
HRC65-nél az ötvözetből készült keményfémek sokkal sűrűbben és jobban eloszlatva helyezkednek el a martenzites mátrixban, ami extrém súrlódást okoz a horony élén. HRC62 sebességgel futtatva HRC65 anyagon a nanokompozit AlTiSiN bevonatok perceken belül lebomlanak a gyors oxidáció és a termikus diffúzió révén. A szabályunk egyszerű: a felületi vastagsággal 15–25%-ot kell lemondani a kopási sávok stabilizálásáról, ahelyett, hogy a termikus szakadási vonalakon túlmutató marginális nyereségeket kellene keresni.
Az edzett acél maróforgácsolási sebességét befolyásoló fő változók: bevonatok, hordozók és túlnyúlás merevsége
Amikor az amerikai és európai szerszámtermekben nagyoló és simító megmunkálási folyamatokat hibakeresünk, folyamatosan egy klasszikus hibával találkozunk. Ha egy marószerszám az ajánlott fordulatszámon letörik, a kezelők ösztönösen azt feltételezik, hogy a felületi sebesség túl magas, és visszahúzzák az orsó felülbírálását. A felületi sebesség soha nem vákuumban működik. Hatékonyságát teljes mértékben a szerszámtartó-munkadarab rendszer dinamikus merevsége határozza meg.
A szerszámgyártás során igazoljuk, hogy az edzett acél marószerszámának valódi forgácsolási sebessége rejtett szerkezeti változóktól függ. Az ultrakemény acélok súlyos reaktív radiális erőket fejtenek ki a vágóélre. Ha az alapanyag nem rendelkezik ütésállósággal, vagy a bevonat hőfeszültség alatt leválik, a felületi sebesség lényegtelenné válik. Az alapanyag kémiai összetételét egyensúlyba kell hozni a beállítás teljes csillapításával.
CNC marószerszámok ultramagas keménységhez: alapanyag szemcsemérete és AlTiSiN hőstabilitás
A HRC 62–68 keménységű acél forgácsolása tönkreteszi az általános célú keményfémet. A nagy teljesítményű CNC marószerszámokhoz a volfrám-karbid szemcseméretet 0.2–0.4 mikronra préseljük, és a kobalttartalmat 8% és 10% között tartjuk. Ez egy szándékos mérnöki kompromisszum. Feláldozzuk a térfogati képlékenységet, hogy elérjük a 93–94 HRA keménységet, megakadályozva a vágóél deformálódását extrém terhelés alatt.
Száraz forgácsolási tesztek során az érintkezési zóna hőmérséklete rutinszerűen 900°C és 1050°C között mozog. A standard TiAlN bevonatok 800°C felett oxidálódnak és lepattannak, eltávolítva az élvédelmet. Magas szilíciumtartalmú AlTiSiN nanokompozit bevonatunk amorf, passziváló SiO₂ hőgátat képez, amely 1150°C felett ellenáll az oxidációnak. Ez a nanobarrier biztosítja a nagyobb gyártósorsebesség fenntartásához szükséges hőállóságot.
A túlnyúlás (L/D arány) és a radiális ütés hatása a HRC65 marószerszám sebességkorlátaira
Ha megkérdezzük tőlünk, mi a legfőbb ok, amiért a gépészek kénytelenek alacsonyabb sebességet alkalmazni, a válasz a túlnyúlás hossza. Mély üreges szerszámgépeknél a gépkezelők gyakran elfojtják a szerszámokat 4-5 dimenziós túlnyúlásnál, hogy áthaladjanak a falakon, majd elgondolkodnak azon, hogy miért kattog a szerszám. Az elhajlás a túlnyúlás hosszának köbével növekszik. Mikron szintű forgácsterhelésnél ez a hajlékonyság heves, nagyfrekvenciás rezgést hoz létre.
Ez a rezgés tönkreteszi a HRC65 marót . Amint a kinyúlás meghaladja a 4D-t, a felületi sebességet 20%-35%-kal kell csökkenteni egy 3D-s beállításhoz képest. A szerszámcsúcson a teljes jelzett ütésnek (TIR) szigorúan 0.003 mm alatt kell maradnia. Ha az ütés meghaladja a 0.005 mm-t, egyetlen fog elnyeli a teljes radiális lökést és a mikrorepedéseket. Nagy kinyúlásokhoz váltson megerősített kúpos nyakú szerszámra.
Logika a forgácsolási sebesség beállításához maráskor a forgácshézag és a hornyok száma alapján (4 hornyos vs. 6 hornyos)
A 4 és 6 élű forgácsok közötti választás a mag szilárdságának és a forgácsfészek térfogatának egyensúlyától függ. Sok gépész úgy gondolja, hogy a vékony forgácsok indokolják a 6 vagy 8 élű szerszámokat az asztal előtolás maximalizálása érdekében. Míg a plusz élek növelik a mag merevségét, csökkentik a forgácstávolságot. Szűk forgácsolás esetén az izzó, töredezett forgácsok keskeny hornyokba tömörödhetnek, és a marótesthez hegedhetnek.
Maráshoz a forgácsolási sebesség fokozatos beállítását javasoljuk. Nagyoláshoz vagy nehezebb radiális megmunkáláshoz (Ae 15% felett) használjon 4 élű marót. A nyitott hornyok lehetővé teszik, hogy a nagynyomású hideg levegő azonnal eltávolítsa a forgácsokat, megakadályozva az újravágást. A 6 élű marókat a könnyű oldalfal-simításhoz (Ae 3% alatt) tartsa fenn. Ebben a beállításban biztonságosan növelheti a felületi sebességet, és nagyfrekvenciás mikro-nyírást végezhet a tükörsima felület érdekében.
Keményfém maró előtolások és sebességek nagyfrekvenciás maráshoz modern formázóműhelyekben
A szerszámgyártó üzemek auditálásakor két végletet látunk. A hagyományos műhelyek túlságosan konzervatív előtolásokat alkalmaznak a szerszámtöréstől való félelmük miatt, míg a fejlett szerszámtermek nagyfrekvenciás mikromarást alkalmaznak a kivételes felületminőség érdekében. A gépvezérlőtől függetlenül a felületi sebességnek és az előtolási sebességnek szorosan össze kell kapcsolódnia.
A keményfém szármaró előtolásainak és sebességeinek beállítása az állandó dinamikus forgácsvastagság (Hex) fenntartásától függ. Ha a fogankénti előtolás a fenősugár alá esik, az él leáll a nyírással, és elkezd forgácsolni. Ez felkeményíti az alkatrészt és megégeti az oldalfelületet. A túl erős előtolás esetén a túlzott radiális nyomás eltöri az élt. A sebességet, az előtolást és a lépésközt dinamikusan kell összehangolni.
Az Ae és Ap arányok optimalizálása a HRC65 maró forgácsolási sebességének maximalizálása érdekében trochoidális szerszámpályákon
A mély zseb nagyolásában a dinamikus trochoidális pályák nagyrészt felváltották a hagyományos Z-szintű megmunkálást. HRC65 szármarónk forgácsolási sebességét biztonságosan 100–120 m/perc-re növeljük a radiális fogásvétel szigorú korlátozásával. A radiális lépésközt (Ae) a szerszámátmérő 3–6%-ára állítjuk be, míg az axiális mélységet (Ap) a maróátmérő 1.5-2-szeresére állítjuk be a teljes horonyhossz kihasználása érdekében.
Ez a geometria a fogat fordulatonként csak 10–15%-ban tartja húzva, a fennmaradó 85%-ot pedig a levegőhűtésnek engedi. A forgácsolási hő tisztán távozik anélkül, hogy a szerszámmagba vándorolna. Mivel az Ae kicsi, forgácsvékonyodás következik be. Előtolás-kompenzációt kell alkalmazni, a programozott Fz értékét 2-3-szorosára növelve, hogy a fog tisztán nyírjon, ne pedig súrlódjon.
Edzett acél marási sebességének és fogankénti előtolásának (Fz) kiegyensúlyozása a sarkok lepattogzásának megakadályozása érdekében
A forgácsolási dinamika összeomlik, amikor a maró egyenes falakból éles belső sugarakba megy át. A kezelők gyakran megtartják a sima profilvágást, csak hogy hangos pattanást halljanak, amikor a maró egy belső sarokba ütközik. A szerszám kapcsolódási szögei azonnal megugrik, megsokszorozva a forgácsolóerőket és eltörve a törékeny saroksugarakat. Soha ne alkalmazzon egyenes vonalú előtolási sebességet belső zsebsugáron keresztül.
Terepen tesztelt szabályunk védi az edzett acél marási sebességét: tartson fenn nagy felületi sebességet és kis forgácsterhelést (0.03–0.06 mm/fog) sík falak mentén. Ahogy a pálya közeledik egy sarokhoz, programozzon CAM előretekintő rutinokat az előtolás 40–60%-os lassítására és az orsófordulatszám 10%-os csökkentésére. Használja a hántoló fogásokat a sarokanyag fokozatos eltávolításához a teljes sugár egyetlen ütéssel történő lenyomásakor.
3D-s szerszámkontúrozás: Forgácsolási sebesség kiszámítása maráshoz a tényleges átmérő és a pálya simítása alapján
A 3D kontúrok gömbvégű simítása megtévesztő geometriai csapdát jelent. A gépészek a névleges szerszámátmérő alapján programozzák a felületi sebességet, majd durva felületekkel és gyors középponti kopással küzdenek. A probléma a geometria: a marási forgácsolási sebességet a tényleges forgácsolási mélységhez tartozó effektív forgácsolási átmérő (Deff) alapján kell kiszámítani, soha nem a névleges szerszámátmérő (Dc) alapján.
Kis axiális mélységeknél (Ap 0.05–0.1 mm) a tényleges forgácsolási átmérő a névleges méret töredékére csökken. A vágóél a nullapont közelében alig mozog, súrlódik és elkenődik a formaacélon. Ezt a főorsó fordulatszámának 30%-50%-os lökdösésével kompenzálhatja nagysebességű előzetes simítás mellett. Ha a főorsó fordulatszáma eléri a maximumot, döntse meg a szerszámot 15 fokkal egy 5 tengelyes marógépen, hogy eltávolítsa a holtpontot a forgácsolásból.
Helyszíni hibaelhárítás: Szerszámhibák diagnosztizálása edzett acél CNC marásakor
Amikor európai és amerikai gépműhelyekből érkeznek műszaki hívások, gyakran látjuk, hogy a gépkezelők a szerszámok minőségét hibáztatják, és idő előtt kicserélik a marószerszámokat. Tapasztalataink szerint minden egyes, az orsóból lehúzott kopott marószerszám működési adatrögzítőként szolgál. A keménymarás gyakorlatilag nulla hibahatárt biztosít. A kis paraméter-egyensúlyhiányok jellegzetes mechanikai és termikus nyomokat hagynak a vágóéleken.
A hatékony hibaelhárításhoz vissza kell tervezni ezeket a specifikus kopási mintákat. Az edzett acélhoz készült nagy teljesítményű CNC marók esetében a katasztrofális meghibásodás ritkán egyetlen változóból fakad. Ez ciklikus mechanikai terhelésekből és hősokkból ered. A szerszám tisztítása előtt vizsgálja meg a szerszám oldallapját 20-szoros nagyítású műhelymikroszkóp alatt, hogy elkülönítse a hőkárosodást a mechanikai behatásoktól.
Korai stádiumú termikus repedés és mikroforgácsolás: Annak meghatározása, hogy a CNC forgácsolási sebesség túl magas vagy az előtolási sebesség túl alacsony-e
Nagyítás alatt a vágóélre merőlegesen futó, párhuzamos, fésűszerű repedések hőfáradásra utalnak. Amikor a kezelők a CNC vágási sebességet a bevonat hőmérsékleti plafonján túllépik, a gyors felmelegedési és lehűlési ciklusok heves hőfeszültséget hoznak létre. Amint ez a ciklikus tágulás meghaladja a keményfém mátrix törési szívósságát, a mikrorepedések átterjednek az aljzatra, és éllepattogzást okoznak.
A hőrepedés azonban a nem megfelelő forgácsterhelésből is adódhat. Ha a fogankénti előtolás túl kicsi, az él a feszültség alatt megkeményedett anyaghoz dörzsölődik ahelyett, hogy tiszta forgácsokat nyírna le, így a hő a szerszámcsúcson koncentrálódik. Ellenőrizze a forgács színét: ha a forgácsok mélykékek vagy lilák fésűtörésekkel, csökkentse a vonalsebességet 15–20%-kal. Ha a forgácsok porosak vagy halványak, növelje az előtolást a hő elvezetése érdekében.
Élrátétképződés (BUE) és gyorsított kopás: A nyírás okozta lágyulás hiányának kezelése
A HRC 65 szerszámacél megmunkálása időnként élrátétképződést vagy erős kráterkopást okoz, ami sok mérnököt meglep. Orsótesztjeink során ez akkor fordul elő, amikor az edzett acél tényleges marási sebessége a lágyulási ablak alatt van. A nyírási zóna soha nem éri el a lokalizált termikus lágyuláshoz szükséges 600°C–800°C-ot, így a marószerszám kénytelen átvágni a merev anyagot.
Ez az alacsony hőmérsékletű szántás tönkreteszi az élhónokat, és hidegen hegeszti a mikrorészecskéket a vágóélhez. Amikor ezek a lerakódások leválnak, magukkal rántják a keményfém szemcséket, felgyorsítva az élkopást. A fordulatszám csökkentése helyett – ami elmélyíti az szántási ciklust – növelje a forgácsolási sebességet 10–15%-kal, ha a beállítás merevsége engedi. A termikus lágyítás bekapcsol, és a vágást a tompa köszörülésből tiszta zümmögésre változtatja.
A hűtőközeg gyakorlati validálása: Miért jobb a Vortex hideglevegős pisztollyal végzett száraz megmunkálás, mint az árvízi hűtőközeg?
A HRC 65-ös marás vízoldható hűtőfolyadékkal való elárasztásával gyorsan megsemmisül a keményfém, amikor füst keletkezik. A forgó hornyok ezredmásodperceken belül váltakoznak a marásban lévő 1,000 °C és a hűtőfolyadékáramban lévő szobahőmérséklet között. Ez a szélsőséges hőciklus súlyos hősokkot okoz, ami a bevonat gyors delaminációjához és mikrorepedéshez vezet a szemcsehatárok mentén.
A marás alap forgácsolási sebességének meghatározásakor vortex hideglevegős pisztollyal futtassa szárazon. A hűtött sűrített levegő (-5°C és 5°C között) nem hűti a marótestet; kinetikus erőt biztosít a forgácsok eltávolításához és az újraforgácsolás megakadályozásához. Mély üregekben, ahol a kiürítés elakad, a növényi olajjal történő minimális mennyiségű kenés (MQL) megvalósítható, de a nagynyomású elárasztásos hűtőfolyadék sokkal több kárt okoz, mint hasznot.






