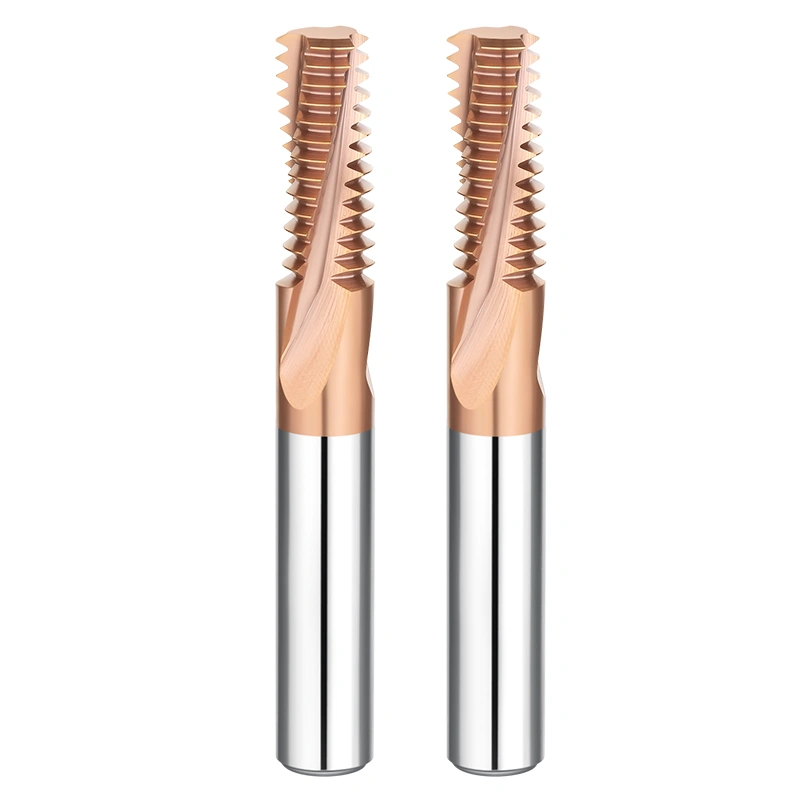
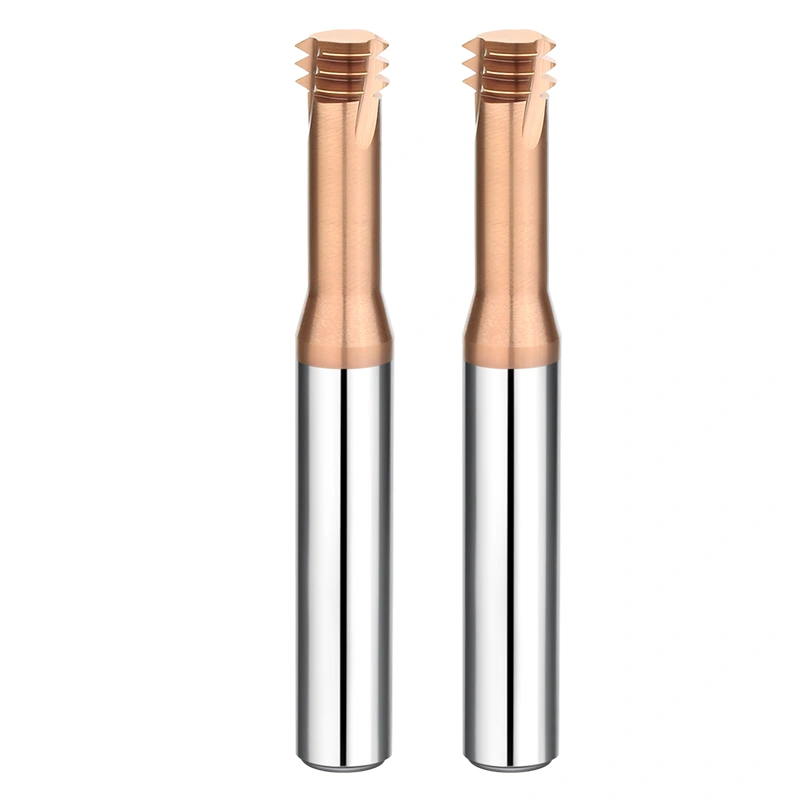
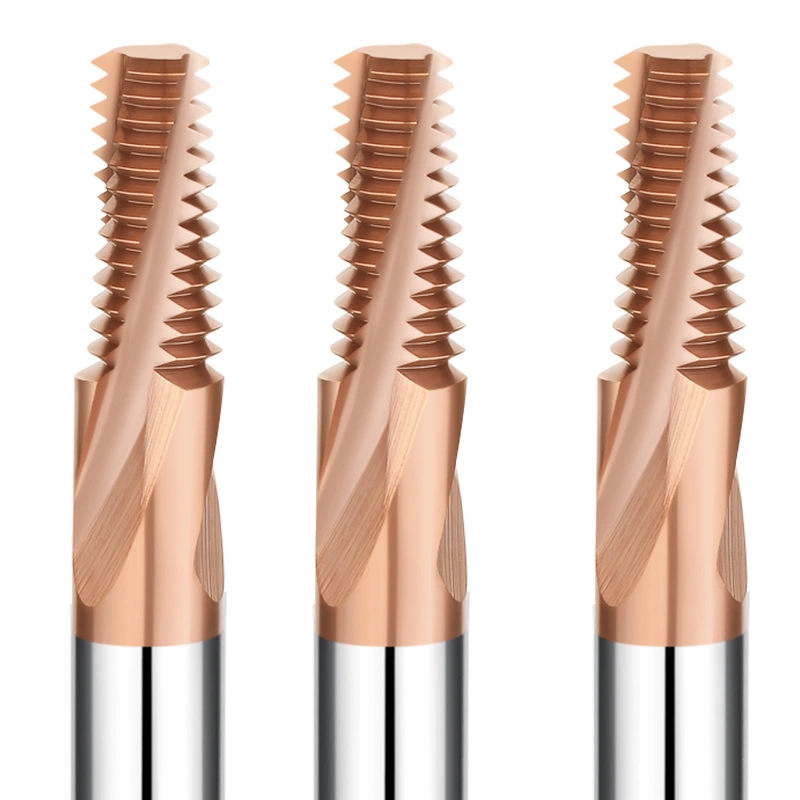
Integrált fúrási és menetvágási hatékonyság kiváló felületi minőséggel
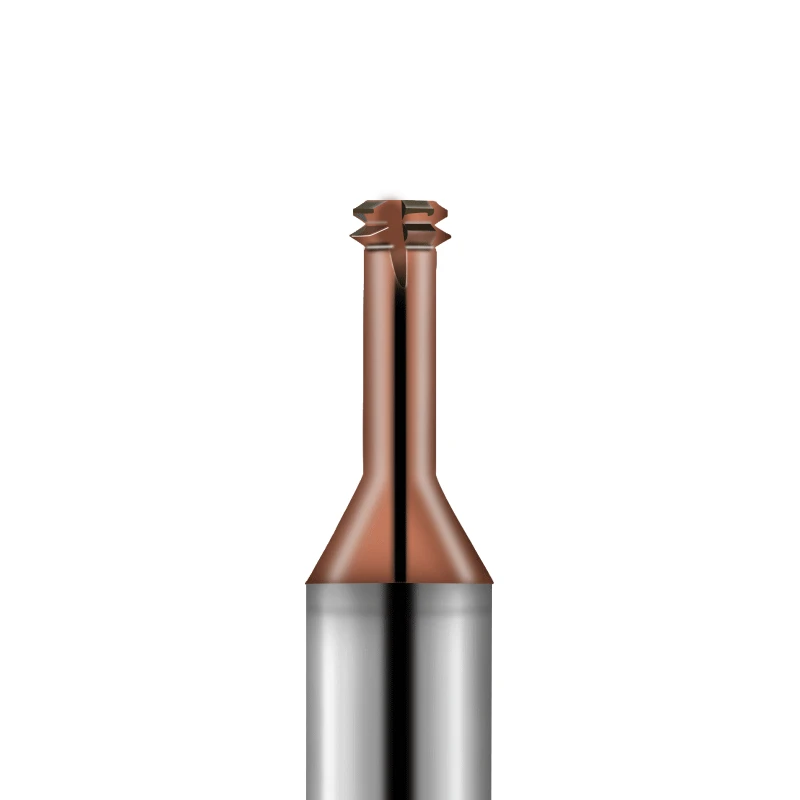
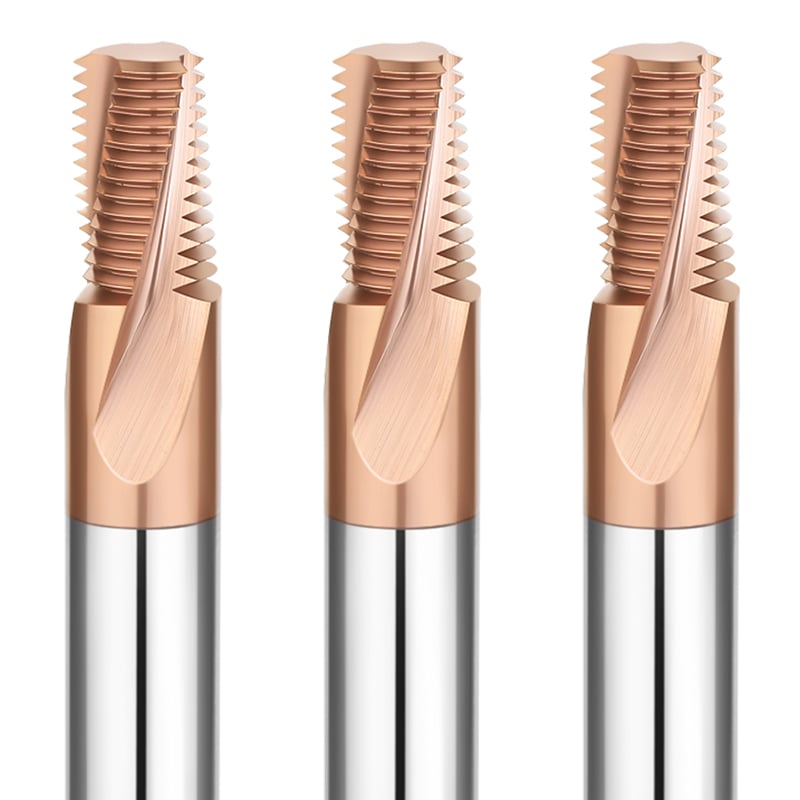
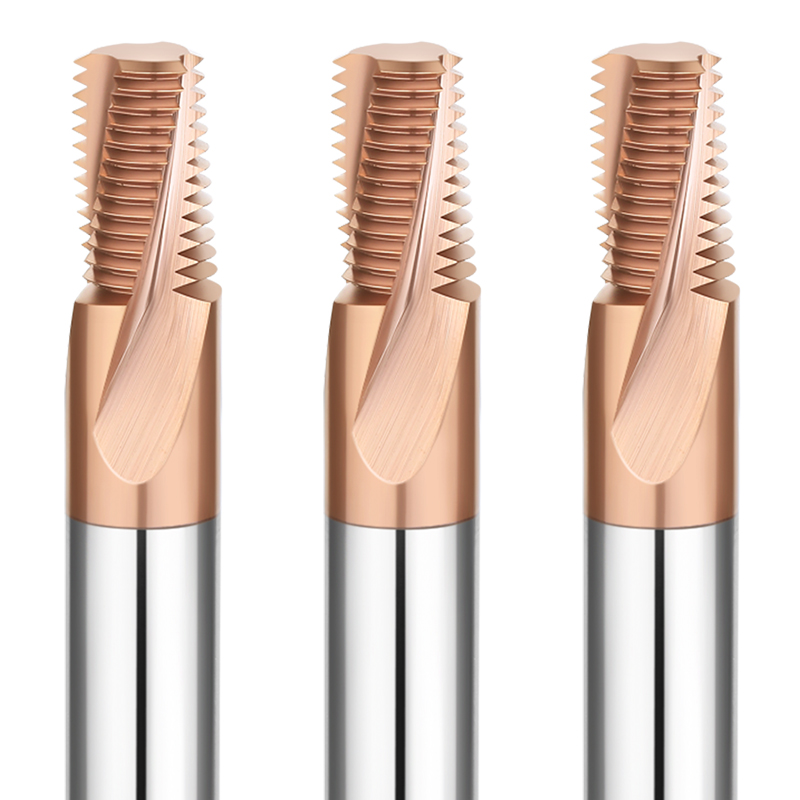
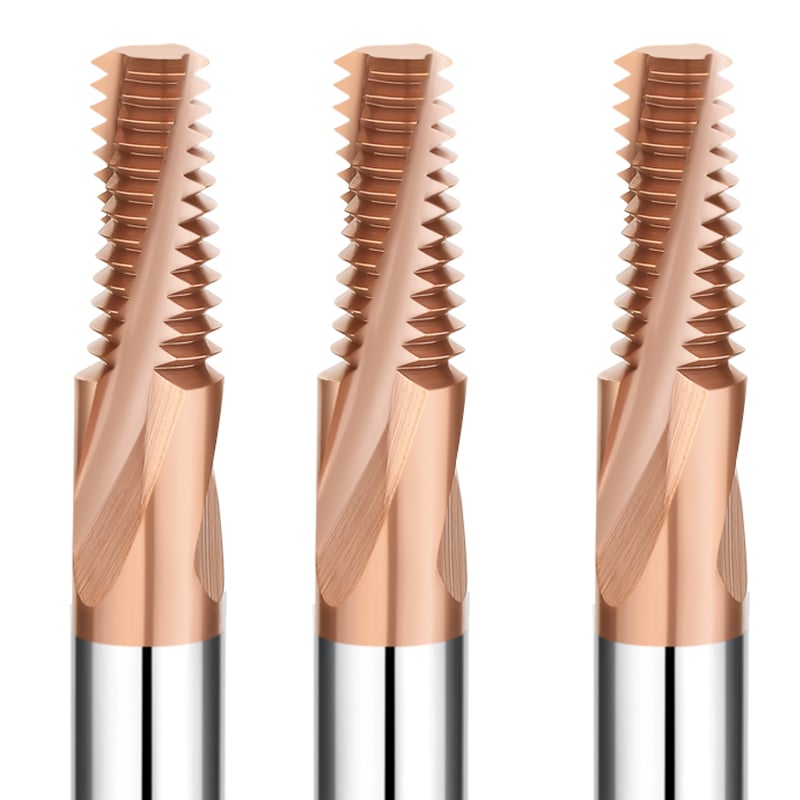
A SAMHO menetmarók fejlett menetvágó szerszámok, amelyeket prémium minőségű tömör keményfémből aprólékosan készítettek. Az egyedi spirális horonygeometriájú, nagy pontosságú szerszámokat kifejezetten a belső és külső menetmarásban egyaránt kiváló teljesítményre tervezték. A hagyományos menetfúrás SAMHO menetmarási megoldásaival való helyettesítésével nagy pontosságú, megismételhető eredményeket érhet el, miközben jelentősen csökkenti a szerszámtörés és a munkadarab-selejt kockázatát.
Alapvető műszaki jellemzők
Prémium szubmikronos keményfém konstrukció Maximális szerszáméltartam és merevség: A legfinomabb szemcséjű keményfémből készült menetmaróink kivételes keménységet és hőstabilitást mutatnak. Ez biztosítja, hogy a szerszám számos művelet során megőrzi éles profilját, csökkentve a szerszámcserék miatti állásidőt, és költséghatékony megoldást kínálva a nagy volumenű gyártáshoz.
Fejlett spirális forgácsgeometria Hatékony forgácseltávolítás és csökkentett rezgés: A bal oldali spirális/jobb oldali forgácsoló mechanizmus fokozza a forgácseltávolítást, megakadályozza a hő felhalmozódását és a forgácsok „újravágását”. Ez a kialakítás minimalizálja a forgácsolóerőket és a felharmonikusokat, ami sima, rezgésmentes megmunkálási folyamatot és kiváló menetfelületet eredményez.
Sokoldalú, teljes fogú és három fogú kivitelek, különféle menetspecifikációkhoz optimalizálva: A nagysebességű, egy menetes menetvágáshoz használható teljes fogú maróktól a különböző menetemelkedésekhez maximális sokoldalúságot biztosító három fogú kivitelekig kínálatunk lefedi a metrikus (M), RC/PT, G/PF, NPT és egységes (UNC/UNF) szabványokat.
Nagy keménységű bevonattechnológia (akár 70 HRC-ig) a „tiltott zónák” meghódítására : Speciális sorozatokat kínálunk az 55 HRC-től 70 HRC-ig terjedő szuperkemény edzett acélokhoz. Korszerű bevonataink extrém hővédelmet biztosítanak, lehetővé téve a stabil száraz megmunkálást a legkeményebb ipari ötvözetekben is.
Menetvégmaró terméksorozat
-
HRC65 teljes fogazatú (metrikus/UNC/UNF/NPT): A nagy hatékonyságú menetvágás szabványa edzett acélban és rozsdamentes acélban.
-
HRC65 Teljes fogazatú (RC/PT/G): Hidraulikus és pneumatikus alkalmazásokhoz kifejlesztett nyomásálló csőmenetekhez.
-
HRC70 Super Hard sorozat: A tökéletes megoldás HRC68+ gyorsacél és edzett formaalapok menetesztergálására.
-
Háromfogú menetvágók: Maximális rugalmasságot kínálnak, lehetővé téve egyetlen szerszámmal több menetemelkedés és menetméret megmunkálását.
-
Grafit és alumínium sorozat: Speciális geometriák az anyag összetapadásának megakadályozására és a tiszta menetprofilok biztosítására színesfém anyagokban.
Miért válassza a menetmarást a hagyományos menetfúrás helyett?
-
Nagyobb biztonság: Ha egy menetmaró eltörik, kisebb, mint a furat, és könnyen eltávolítható. Egy eltört menetfúró gyakran a teljes nagy értékű alkatrészt tönkreteszi.
-
Menetemelkedés rugalmassága: Egyetlen menetmaró különböző menetátmérőket képes előállítani, amennyiben a menetemelkedés azonos.
-
Kiváló minőség: A menetmarás lehetővé teszi a menet illeszkedésének precíz beállítását a szerszámkompenzáció révén, biztosítva a 100%-os jó/nem jó idomszer-megfelelőséget.
-
Zsákfurat-kiválóság: A menetmarók a zsákfurat aljához közelebb tudnak menetet vágni, mint bármelyik menetfúró.
GYIK: Professzionális menetmarási megoldások
1. kérdés: Milyen elsődleges anyagokhoz tervezték a SAMHO menetmarókat?
Menetmaróink széles anyagspektrumhoz készültek, beleértve a magas széntartalmú acélt, rozsdamentes acélt, alumíniumötvözeteket, titánt és az edzett szerszámacélokat 70 HRC-ig.
2. kérdés: Használhatok egyetlen menetmarót belső és külső menetekhez is?
Igen. A menetmarás egyik legnagyobb előnye a sokoldalúsága. Szerszámaink többségét úgy terveztük, hogy egyszerű CNC programozási beállításokkal belső és külső menetmarást is elvégezhessenek.
3. kérdés: Hogyan javítja az „Íves bevágás” módszer a menet minőségét?
Az íves bevágás (spirális belépés) módszer biztosítja a munkadarabbal való sima befogást. Ez kiküszöböli a „belépési nyomokat” és csökkenti a szerszámra ható kezdeti ütést, ami jobb pontosságot és hosszabb szerszáméltartamot eredményez, még SKD11 (HRC60+) anyagokban is.
4. kérdés: Lehetséges ugyanazzal a szerszámmal jobb- és balmenetet is vágni?
Abszolút. A CNC programban a helikális interpoláció irányának megváltoztatásával ugyanaz a menetmaró képes jobb- és balmenetet is készíteni.
5. kérdés: Miért fontos a hűtőfolyadék-kezelés a menetmarásnál?
Bár HRC65/70 bevonataink támogatják a száraz megmunkálást, nagynyomású levegő vagy minimálhegesztési eljárás (MQL) használata ajánlott a forgácsok furatból való eltávolításához, különösen zsákfurat-alkalmazásoknál.
6. kérdés: Mi a háromfogú kialakítás előnye a teljesfogúhoz képest?
A teljes fogú marók gyorsabbak, mivel gyakran egy vagy két fordulattal befejezik a menetet. A háromfogú marók nagyobb rugalmasságot kínálnak és alacsonyabb forgácsolóerőt generálnak, így biztonságosabbak kis átmérők vagy rendkívül kemény anyagok esetén.
7. kérdés: Hogyan válasszam ki a megfelelő szerszámot NPT vagy PT kúpos csőmenetekhez?
A kúpos menetekhez speciális szerszámgeometria szükséges az 1:16-os kúpossághoz. Dedikált HRC65 RC/PT és NPT sorozatokat kínálunk, amelyek nyomásálló tömítést biztosítanak hidraulikus és pneumatikus szerelvényekhez.
8. kérdés: Tud-e a SAMHO egyedi menetmarókat biztosítani nem szabványos menetemelkedésekhez?
Igen. OEM testreszabást kínálunk speciális menetformákhoz, mikromenetekhez és nem szabványos menetemelkedésekhez. Kérjük, adja meg rajzát vagy menetspecifikációit műszaki konzultáció céljából.
9. kérdés: Hogyan működik a szerszámkompenzáció menetmarásnál?
A menetfúrással ellentétben, ha egy menet túl szoros, egyszerűen beállíthatja a szerszám eltolását a CNC vezérlőjében, és újra futtathatja a programot, hogy eltávolítson néhány mikron anyagot, amíg a Go-mérőeszköz át nem halad.
10. kérdés: Mi a tipikus átfutási idő a speciális HRC70 menetmarók esetében?
A standard HRC65/70 metrikus menetmarók általában raktáron vannak azonnali kiszállításra. Egyedi geometriák vagy speciális bevonatok esetén jellemzően 7-14 munkanap szükséges.