
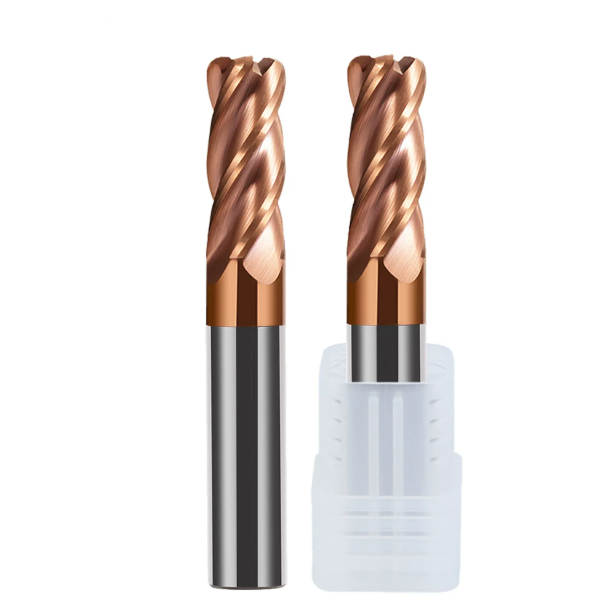
Múlt hónapban egy bajorországi öntőműhely sürgős hibajegyet küldött nekünk. 56 HRC D2 (1.2379) keménységű nyomóformát martak egy 5 tengelyes megmunkálóközponton. A saroklekerekítések és a mély üregfalak folyamatosan megbuknak az ellenőrzésen, és a határidők is gyorsan csúsznak.
A műhelymikroszkóppal készített fotók sokatmondóak voltak. A szerszámok nem törtek ketté. Ehelyett minden keményfém bivalycsőrű marónál negyven percen belül súlyos mikrotöredezés mutatkozott a sarokrádiusz mentén. A bevonat levált, rezgések keletkeztek, és a munkadarab felülete tönkrement.
Pontosan ezt a meghibásodási módot látjuk évente tucatszor. Sok gépész a kemény anyagot vagy a rossz szerszámtételeket hibáztatja. De amikor elektronmikroszkóp alatt vizsgáljuk az elhasználódott marókat, az igazság nyilvánvalóvá válik: az edzett acélhoz használt hegyes végű maró korai meghibásodása soha nem a külső horonynál vagy az alsó felületnél kezdődik. Mindig először a kritikus sugárátmenetet éri el.
50–62 HRC keménységnél a nyíróerők megugrik, míg a képlékeny alakváltozás közel nullára csökken. A súrlódás az intenzív hőt és nyomást egy apró érintkezési felületre koncentrálja. Ha a műhelye katalógus szerinti előtolási sebességeket használ anélkül, hogy a tényleges forgácsolási átmérőhöz igazítaná magát, vagy hosszú nyakú, bivalycsőrű marót használ túl nagy kinyúlással, akkor nem koptatja el a marószerszámot, hanem összetöri.
Mint a tömör keményfém marók élvonalbeli gyártói, tudjuk, hogy a mikroszemcsés alapanyagoknak és a negatív homlokszögeknek pontosan illeszkedniük kell a CAM szerszámpályákhoz. A megfelelő hegyes végű maróméretek kiválasztása határozza meg az elhajlási korlátokat. Eközben az agresszív megmunkálás a hegyes végű maró előtolás és a forgácsvékonyodás körüli sebesség kiszámítása nélkül költséges orsóidőt pazarol.
A kemény marás sosem arról szól, hogy egyszerűen csökkentjük a fordulatszámot és reménykedünk a legjobbban. Ha a padlózatod lepattogzott szerszámsarkokkal, falkúppal és hirtelen szerszáméltartam-ingadozásokkal küzd, kérdezd meg magadtól: A meghibásodás már a forgácsolás előtt elkezdődött, közvetlenül akkor, amikor kiszámítottad a tényleges felületet?
Miért törik el először a hegyes végű maró mindig a sarokrádiusznál 50–62 HRC acélok esetén?
Amikor a gépészek törött marószerszámokat mutatnak, a sérülés több mint 80%-a pontosan ezen az apró sarokrádiuszon található. A véglap rendben van, a kerületi hornyok épek, de a sugár lepattogzott vagy feketére égett. Sokan a szerszámanyag kemény pontjait okolják. A valóságban egy hegyes végű maró sarka összetett, háromtengelyű feszültségmezőnek van kitéve. A felületi sebesség a külső átmérőnél mért csúcsértékekről a középpontban közel nullára változik, a hőgradienseket közvetlenül a sarokra koncentrálva.
A dinamikus forgácsolásfigyelés azt mutatja, hogy az edzett acél keskeny nyírási zónát hoz létre, így a forgácsoknak nincs idejük a hő elvezetésére. A forgácsolási hő több mint 70%-a közvetlenül az érintkezési ívben csapdába esik. Míg a csúcsrádiusz eltávolítja a négyszögletes szerszám gyenge, éles pontját, a legnagyobb termikus-mechanikai terheléseket erre a görbére rögzíti. Az axiális forgácsolási mélység és a radiális csúcsterhelés egyensúlyának hiányában a hőrepedés és a kopás felgyorsul ezen a csomóponton.
Mikrocsipkedés és oldalkopás: Valós fáradás mikroszkóp alatt
Amikor 100-szoros nagyítás alatt vizsgáljuk a D2 vagy H13 beállítású kopott keményfém hegyű marószerszámokat, ritkán látunk egyszerű abrazív kopást. Ehelyett sűrű, kagylószerű mikrorepedések láthatók a volfrám-karbid szemcsehatárok mentén. Ez a mikrotöredezés akkor következik be, amikor az egység nyomása meghaladja az alapanyag nyírási határát. Amint a mikrorepedések elkezdődnek, a felületkopás kontrollálatlanul kiszélesedik, ami gyors hőkifutást és katasztrofális szerszámhibát okoz.
A legveszélyesebb pillanat egyenes beszúró marások vagy éles sarkok behelyezésekor következik be, ahol a behelyezéskor fellépő lökéshullám háromszorosára növelheti a forgácsolási ellenállást. Az edzett acélok nulla műanyagpárnát biztosítanak. A vágóél minden menetben miniatűr kalapácsként csapódik az anyagba. Ha a szerszámpályák nem rendelkeznek sima ívbevezetésekkel, a nyíróerők meghaladják a keményfém keresztirányú szakítószilárdságát. A szemcsék azonnal elvágódnak, ami súlyos gépi rezgést és tönkreteszi az alkatrészeket.
Hősokk és bevonat delamináció: Az AlTiN és Si alapú bevonatok korlátai száraz levegős fúvás alatt
A nyugati gépműhelyekben a leggyakoribb hiba, amellyel találkozunk, az 55+ HRC vágások nagynyomású hűtőfolyadékkal való elárasztása. A hűtőfolyadék hasznosnak tűnik, mert eltávolítja a füstöt, de a forgácsolási zóna hőmérséklete gyorsan meghaladja az 1,000 °C-ot. Az elárasztással súlyos hőciklusok alakulnak ki, mivel a fogak izzó fogásban és hirtelen lehűlés között váltakoznak. Sok edzett acélhoz használt hegyes végű marón mikroszkóp alatt fésűszerű hőrepedéseket találunk, amelyek átvágják a bevonatot és leválasztják az alapanyagot.
Nagy keménységű marás esetén rutinszerűen javasoljuk a folyékony hűtőközeg kikapcsolását a célzott, nagynyomású száraz levegős fúvás javára. A száraz forgácsolás lehetővé teszi, hogy az AlTiN és AlCrN bevonatok sűrű alumínium-oxid védőréteget képezzenek, amely ellenáll a szélsőséges hőnek. Ennek ellenére reális kompromisszumok érvényesek: ha a gyártó nem megfelelően készíti elő a mikroszubsztrátot, akkor még a prémium bevonatok is leválnak nyírófeszültség alatt. A kiszámítható szerszáméltartam eléréséhez egyensúlyt kell teremteni a megfelelő él-előkészítés, az erős bevonattapadás és a folyamatos levegős forgácseltávolítás között.
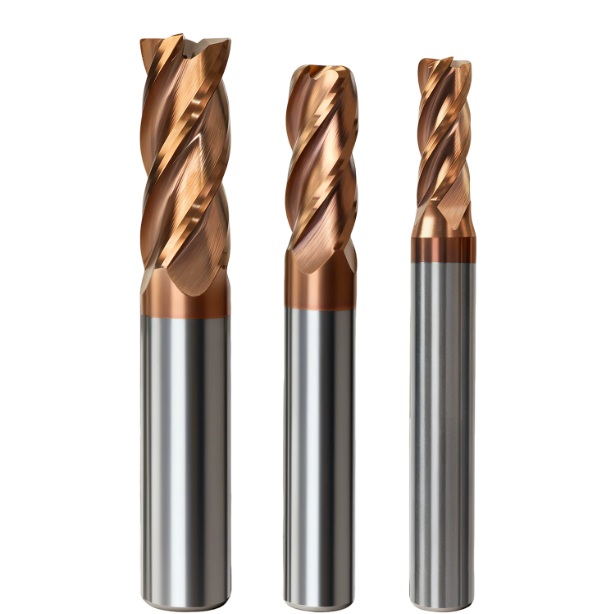
Keményfém bivalycsőrű marók alapanyagának és geometriai optimalizálása edzett acélhoz
A folyamatmérnökök gyakran mutatnak nekünk nyomatokat, és kérdezik: „55–60 HRC keménységnél nem kellene a marószerszámnak a lehető legkeményebbnek lennie?” Röviden: nem. Az 5 tengelyes CNC gépeken végzett vágószerszám-köszörülés megtanította nekünk, hogy a kemény marás egyensúlyt igényel. Ha kizárólag a Rockwell-keménységre koncentrálunk, miközben figyelmen kívül hagyjuk az él teherbírását, a szerszám öt percen belül eltörik.
Amikor egy prémium keményfém szármarót vizsgálunk, annak igazi előnye a mikroszkopikus módosításokban rejlik. Ellenőrzzük a keményfém kristályok elrendezését, és varratmentes érintőleges illeszkedést őrlünk a rádiusz és a hornyok között. Bármilyen mikroszkopikus feszültségnövekedés tönkreteheti a marót kemény acélban. A mikroszkopikus geometriákat újjáépítjük, hogy ütésálló keretet hozzunk létre közvetlenül a saroknál.
Magas vagy alacsony kobalttartalmú? Kompromisszumok az alapanyag kiválasztásában tömör keményfém marógyártók számára
Tömör keményfém marószerszámok gyártóiként az ügyfél-visszajelzések arra késztettek minket, hogy számtalan roncsolásos vizsgálatot végezzünk nyers rudakon. A gépészek gyakran feltételezik, hogy a kemény acélhoz kötelező az alacsony kobalttartalom (6%–8%). A gyakorlatban ez a recept gyorsan letörik a megszakított forgácsolások során. 10%–12% kobalttartalmat célzunk meg, mikron alatti 0.4–0.6 μm szemcsemérettel, a kobaltkötőanyagot használva az erős ütések elnyelésére.
A nyersanyagon túl az él-előkészítés is meghatározza, hogy a szerszám tartós-e. A kezelők gyakran mondják, hogy az élesebb vágások jobbak, de a borotvaél úgy pattogzik, mint az üveg a 60 HRC keménységű anyagon. Szabályozott kefézést alkalmazunk, hogy 15–20 μm-es csepp alakú élfenőt hozzunk létre. Ez az apró fenő mélyen elosztja a pontszerű terheléseket a keményfém testben, és megakadályozza a korai mikrolepergést.
Negatív homlokszög és vastagított magkialakítás: A keménymarás merevségének alapja
A nagy forgácsolóerők alatti mikroelhajlás megakadályozása érdekében az edzett acélhoz használt bitumenes végmarónak extrém magszilárdságot kell biztosítania. Ezeknek a hornyoknak a köszörülésekor a gerinclemez vastagságát a teljes átmérő 65–70%-ára növeljük. Bár ez csökkenti a horonyközéppontot, az edzett acél finom, tűszerű forgácsokat eredményez. A forgácstávolság feláldozása a masszív radiális merevség érdekében kiküszöböli az oldalfal kúposodását.
Emellett -6° és -10° közötti negatív homlokszöget is köszörülünk a forgácsolóerők átalakítása érdekében. A pozitív homlokszögek behúzzák az élt a fogásba, elősegítve a letörtözést. A negatív homlokszög a roncsoló szakítófeszültséget tiszta nyomássá alakítja, kihasználva a keményfém legnagyobb szilárdságát. A változó spirálszögekkel (35°/38°) és az egyenetlen barázdálással párosítva ez a geometria megszakítja a felharmonikusokat és védi a csúcsrádiuszt.
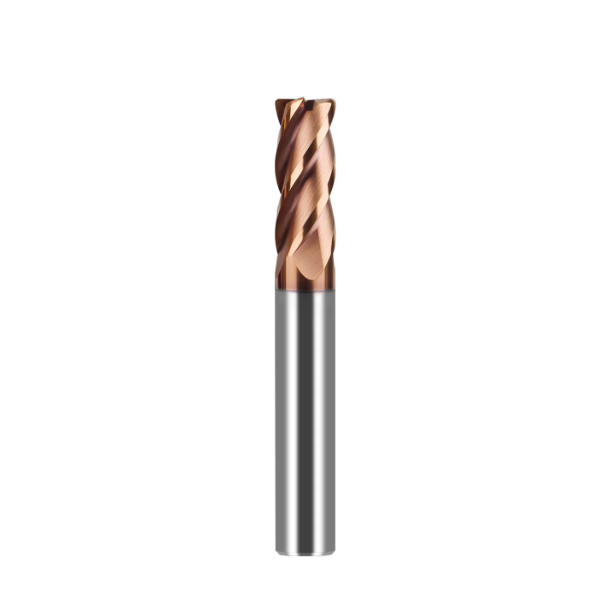
Mély és összetett üregek megmunkálása: Kinyúlás és rezgés kezelése hosszú nyakú, hegyes végű marókban
A mély bordák és hornyok a szerszámüregekben nehéz választást jelentenek. A rövid marók nem nyúlnak ki, míg a szabványos hosszú toldatok visítanak és eltolódnak a méretüktől. A mikron méretű falhézagok miatt a legkisebb elhajlás is tönkreteszi az üreg függőlegességét. A mély zsebek marása soha nem a nagy sebességért folytatott verseny, hanem a dinamikus szerszámelhajlás megszelídítéséért folytatott küzdelem.
Terepi tesztjeink során a szerszámtörések ritkán eredtek hibás keményfémből. Ehelyett a programozók egy hosszú nyakú, bitumenes szármarót használtak, mint egy zömök, merev szerszámot. Amikor a kinyúlás eléri az 5×D vagy 8×D értéket, a merevség köbös tényezővel csökken. Ezeket a mechanikai korlátokat figyelembe kell venni. A kúpos nyakátmenetek és a sima CAM-pályák használata a nagyfrekvenciás rezgéseket a biztonságos határokon belül tartja.
Enyhített nyakgeometria és hossz-átmérő arány: stratégiák a drasztikus merevségvesztés mérséklésére
A megfelelő nyakprofil kiválasztása megakadályozza a mély üregek oldalfalának súrlódását. Egyedi szerszámok köszörülésekor mindig 1°–3°-os kúpos nyakat javaslunk egyenes alámetszés felett, ahol a merülési szögek ezt megengedik. A terepi adatok azt mutatják, hogy már egy enyhe kúposság is közel 30%-kal növeli a hajlítási ellenállást 6×D kinyúlásnál. Ez a megerősítés korlátozza a radiális oldalirányú terhelés okozta falkúpot.
A programozás azonban nem hagyhatja figyelmen kívül a valós szerszámelhajlást. Soha ne bízzon vakon a 3D CAD modellekben. Mindig mérje meg a szerszám kinyúlását optikai szerszámbemérővel, és alkalmazzon negatív radiális előgyártmány-eltolásokat a CAM szoftverében. Mélyen edzett falak simításakor a progresszív lépcsőzetes megmunkálás és a radiális forgácsolási szélesség ($A_e$) a maró átmérőjének 1–2%-a alatt tartása garantálja a pontosságot.
Mélybordás megmunkálási elemzés: Szerszámpálya-stratégiák a hosszúnyakú szerszámok „alsó súrlódásának” megelőzésére
A zsákfészek aljánál mennek először a nagy kinyúlású szerszámok. Sok műhely egyenesen lefelé merül, vagy agresszíven mélyíti a forgácsot. A keményfém szármaró középponti sebessége azonban közel nullára csökken. A mélyedés a holtpontot a fémbe kényszeríti, ami súlyos súrlódást és 1,000 °C feletti súrlódási hőt okoz, ami meglágyítja az élt. A spirális mélyítést mindig 1° és 1.5° között korlátozzuk.
A sarkokban végzett szerszámpályák is szigorú körültekintést igényelnek. A közvetlen 90 fokos fordulatok a szerszám befogási sebességét néhány fokról akár 180 fokra is megnövelhetik. Ez a hirtelen terhelés eltéríti a karcsú szerszámnyakat, és a visszapattanás során eltöri a sarokrádiuszt. Arra kérjük a kezelőket, hogy tiltsák le a kemény ütközésű sarkokat, és programozzanak sima saroklekerekítési hurkokat előtoláslassítással az állandó forgácsolási nyomás fenntartása érdekében.
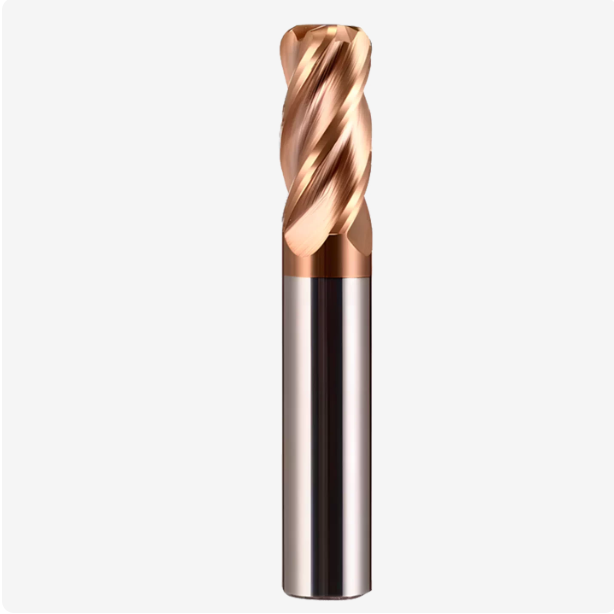
A forgácsvékonyodás és a súrlódás elkerülése: Az előtolás és a sebesség beállításának logikája hegyes végű maróknál
Sok gépgyártó műhely egyszerűen lemásolja a katalógusból származó sebességeket, és közvetlenül a CAM-beállításaiba adagolja azokat. Míg ez lágy ötvözeteknél működik, az 50–60 HRC-s acélok keménymarása ilyen számok mellett azonnal tönkreteszi a szerszámcsúcsokat. Az edzett anyagnak apró nyírási zónája és rossz hővezető képessége van. A marónak szigorú felületi sebesség- és forgácsterhelési tartományon belül kell működnie.
Terepi tesztjeink azt mutatják, hogy a bikavágó érintkezési átmérője folyamatosan változik a mélységgel. A tényleges átmérőveszteség és a forgácsvékonyodás figyelmen kívül hagyása súlyos súrlódást okoz a valódi nyírás helyett. A bikavágó maró előtolás és sebesség optimalizálása nem a nagy asztalelőtolási sebesség hajszolásáról szól. Arról van szó, hogy minden keményfém szemcse tisztán nyírja az anyagot, ahelyett, hogy egy edzett felülethez dörzsölődne.
Effektív átmérőátváltás: A „halálra dörzsölődés alacsony sebességnél vs. halálra égés nagy sebességnél” paramétercsapda megoldása
A szerszámüregek simítómarásakor az axiális forgácsolási mélység (Ap) gyakran kisebb, mint a sarokrádiusz (R). A programozók rutinszerűen a névleges szerszámátmérőből (D) számítják ki a fordulatszámot. A valódi érintkezési átmérő azonban gyakran csak ennek a méretnek a töredéke. Ez annyira lecsökkenti a tényleges felületi méretet, hogy a csiszolt él dörzsölődik és polírozódik, gyorsan halálra csiszolva az élt.
Ezzel szemben az orsófordulatszám forgácsterhelés lökés nélküli növelése forgácsvékonyodási csapdát vált ki. A tényleges forgácsvastagság jóval a vágóél fizikai fenőrádiusa alá esik. A maró ezután a megedzett bőrön csúszik, hőtüskéket generálva, amelyek kiégetik a hegyet. Minden keményfém bivalycsőrű szármarónál mindig újra kell számolni az orsófordulatszámot a tényleges átmérővel, és a fogankénti előtolást felfelé kell igazítani a valódi forgácsvágás fenntartásához.
Tipikus edzett anyagok forgácsolási paramétereinek összehasonlítása: trochoidális és süllyesztőmarási adatok H13 (52 HRC) és D2 (60 HRC) anyagokhoz
Egy észak-amerikai autóipari szerszámkészítő műhely nemrégiben a 52 HRC H13 és 60 HRC D2 szerszámainál idő előtti sarokletöredezéssel küzdött. Átdolgoztuk a CAM szerszámpályáikat, hogy nagy hatékonyságú marási (HEM) stratégiát alkalmazzanak, 5–10%-on rögzített radiális elmozdulással (Ae). A nehéz hagyományos forgácsolásról a dinamikus trochoidális mozgásra való átállás stabilizálta a szerszámterhelést és állandóan tartotta a forgácsolási hőmérsékletet.
Amikor edzett acélhoz használt hegyes végű marót állítottunk be, egy a megszokottól eltérő megoldást alkalmaztunk. 15%-kal csökkentettük a felületi sebességet a hőképződés megakadályozása érdekében, és 20%-kal növeltük a fogankénti előtolást a forgácsvékonyodás csökkentése érdekében. Ez a beállítás kiküszöbölte a csúcsok feketedését és megállította a korai hőfáradást. A szerszámcsúcs élettartama közel 50%-kal ugrott meg a teljes szerszámüreg-futás során.
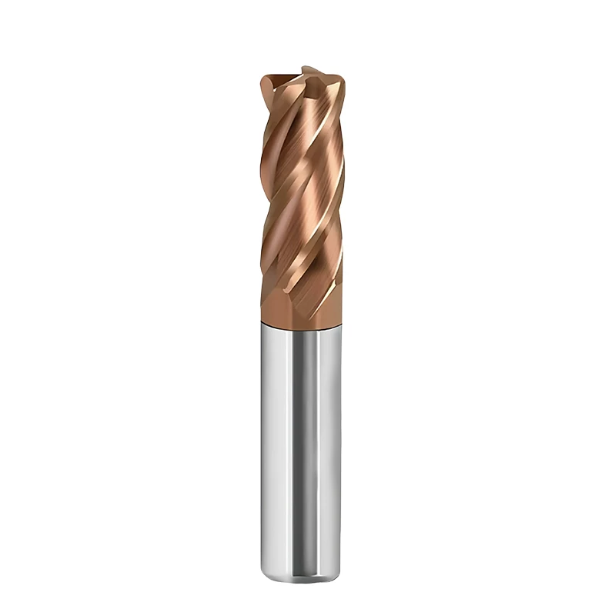
Bikavégű végmaró méretek egyeztetése és az átmenet optimalizálása a szerszám- és precíziós alkatrész-megmunkálásban
Az üregsimítás során a gépészek gyakran felpörgetik az orsófordulatszámot, miközben figyelmen kívül hagyják az átmérő és a csúcssugár kölcsönhatását. A kagylómagasság szigorúan a szerszámsugár és a lépéstávolság geometriai függvénye. Ha minden szerszámsajátosságnál egyetlen szerszámméretet erőltetnek rá minden egyes szerszámsajátításra, az megnöveli a ciklusidőket. Emellett kiegyensúlyozatlan forgácsolóerőket is létrehoz, amelyek eltérítik a gép vezetősíneit és a szerszámcsúcsokat.
A megfelelő hegyes végű maróméretek kiválasztása működőképes egyensúlyt teremt a kagylómagasság, a forgácsolási terhelés és a szerszám élettartama között. A kis sarokrádiuszok erőltetése nehéz megmunkálásoknál vagy túlméretezett átmérők használata szűk sarkokban megnöveli a szerszámnyomást. A szerszámátmérő és a sarokrádiusz üregmélységhez és falgörbülethez való igazítása alacsonyan tartja a szerszám elhajlását, miközben mikronszintű felületminőséget biztosít.
Mechanikai egyensúly a szabványméretek (metrikus és angolszász) és a sarokrádiusz-arányok között
A metrikus és angolszász geometriát folyamatosan egyensúlyozzuk a vevői szerszámtartók beállításakor. Egy 6 mm-es vagy 6 mm-es marón az R0.5 mm-es (0.020 hüvelykes) sugár jól követi a szűk profilokat, de a támasztó keményfém vékony marad és hajlamos a letöredezésre. Az R1.0 mm-es vagy R1.5 mm-es sugárra való kiegyenlítés megduplázza a sarok szilárdságát, bár szűkíti az alsó sík felületet. 10 mm-es és 12 mm-es szerszámokon az R1.0 mm-től R2.0 mm-ig terjedő sugár eléri az optimális merevséget nagy nagyoló terhelések alatt.
Óvakodjunk attól a feltételezéstől, hogy a nagyobb sugarak mindig jobbak. 55 HRC feletti vékonyfalú edzett acélon a túlméretezett sugarak meghosszabbítják az érintkezési ívet. Ez a lefelé irányuló axiális erőket agresszív oldalirányú terhelésekké tolja el. Műhelytesztjeink bizonyítják, hogy a túlzott radiális nyomás falhajlítást és rezgést okoz. Ez súlyos konkáv hibákat okoz a formafalakban ott, ahol teljesen egyenesnek kellene lenniük.
Lépcsőzet és kagylómagasság kiegyensúlyozása 3D felületkezelésben
Nyílt, kontúrozott felületeken a standard gömbfejű marókat rendszeresen kiváló minőségű keményfém bivalyvégű maróra cseréljük . A gömbfejű maró holtpontja közel nulla felületi sebességgel vág, szakadozott, elmosódott felületet hagyva maga után. A bivalyvégű maró valóban sík aljú. Ez lehetővé teszi a programozók számára, hogy a radiális lépésközt 1.5-2-szeresére növeljék pontosan ugyanolyan fésűkagyló-magasság mellett, ami közel 30%-kal csökkenti a simítási futásidőt.
Ez az átlépéses stratégia a sorban következő szerszámot is védi. A golyósmarók szaggatott, egyenetlen csúcsokat hagynak az üregek falai és sarkai mentén. Amikor egy kisebb ceruzacsiszoló szerszám eléri ezeket a csúcsokat, a hirtelen előtüskék a szerszám elsaskadását vagy eltörését okozhatják. A bikavágó szerszám tiszta, egyenletes maradék anyagot hagy maga után. Ez az állandó alapvonal megvédi a következő részletező marókat a végzetes lökésszerű terhelésektől.
Üzemi megvalósítás: Hogyan segítettünk európai és amerikai ügyfeleinknek több mint 40%-kal meghosszabbítani a hegyes végű marók élettartamát edzett acél megmunkálásakor?
Az edzett acél megmunkálása teljes körű, rendszerszintű megközelítést igényel. A szerszám élettartama nem az elszigetelt módosításokról szól; összekapcsolja a geometriát, a gépdinamikát és a hőszabályozást. Terepi látogatásaink során az edzett acélhoz használt hegyes végű marók korai meghibásodása ritkán kizárólag a rossz keményfémre vezethető vissza. A nem megfelelő minőségű befogók és a laza szerszámellenőrzési szokások a valódi bűnösök.
Ezeket a terepi kemény munkákat egy működő gyártósor-ellenőrzőlistává alakítottuk. Az orsóütés, a dinamikus szerszámkiegyensúlyozás, a tartó szorítóerejének és a kopási határértékek szabályozása azonnal megtérül. Minden mikron szintű változó figyelembevétele összeadódik. A szerszámok tovább tartanak, és az alkatrészek makulátlan felülettel kerülnek majd ki az asztalról.
Szerszámtartó kifutás szabályozása és befogási merevség: A mikron szintű kifutás erősítési hatása
Lágy anyagokon a 0.010 mm-es futás akár át is mehet az ellenőrzésen, de a kemény acélok súlyosan sújtják a futást. Terepi tesztjeink azt mutatják, hogy amikor a standard ER szorítóhüvelyek meghaladják a 0.005 mm-es teljes jelzett futást (TIR) a szerszámcsúcson, a szerszám élettartama jelentősen csökken. Mikro-előtolási sebességeknél a futás arra kényszeríti az egyik fogat, hogy a lökésszerű terhelés 100%-át vegye fel, míg a többi kihagy. Ez túlterheli a fogakat, és azonnal tönkreteszi a marót.
Javasoljuk, hogy a standard mechanikus befogóhüvelyeket nagy merevségű zsugorkötésű vagy hidraulikus szerszámtartókra cseréljék, és a csúcs ütését 0.003 mm alatt tartsák. Ha a régebbi orsóknál hiányzik a dinamikus egyensúly vagy a merevség, akkor paraméter-visszaállítást kell végezni. Csökkentse az orsó fordulatszámát 10–15%-kal, és vágja le a radiális forgácsolási szélességet (Ae). A rezonáns harmonikus frekvenciákon való átállás stabilizálja a forgácsolási feltételeket, mielőtt a sebességet növelné.
Tömör keményfém marószerszám gyártók által végzett gyári ellenőrzés és az élettartam végi kopás helyszíni meghatározása
Globális tömör keményfém marógyártóként gyári ellenőrzési szabványaink továbbra is könyörtelenek. Nem csak az alapvető külső átmérőket vizsgáljuk. 5 tengelyes optikai komparátorokat használunk a sarokrádiusz profiljának ±0.005 mm-es tűrésének fenntartására. A sugár, az alsó felület és az oldalsó hornyok közötti zökkenőmentes érintőleges átmenetek kiküszöbölik a lépcsőzést. Ez a szintű köszörülési pontosság garantálja a megismételhető CNC teljesítményt a gyártócsarnokban.
A kezelőknek a megfelelő kopási határértékekre is figyelniük kell, és le kell állítaniuk a szerszámok járatását, amíg el nem törnek. Gépészeket képezünk ki a szerszámélkopás kézi zsebmikroszkópokkal történő ellenőrzésére, és a szerszámok kihúzására abban a pillanatban, amikor a kopás eléri a VB = 0.15 mm értéket. Ha egyenetlen szerszáméltartammal, falkúppal vagy törött hornyokkal küzd kemény szerszámacélban, azonnal ellenőrizze a tényleges ütést, az érintkezési mélységet és a szerszámcsere kritériumait.
Minden beállítás egyedi kihívásokat jelent a gép merevségétől, a munkadarab-befogás merevségétől és az acélötvözet tételszámától függően. Nincs egyetlen katalógusdiagram, amely minden kihívást megoldana. Ha nehezen megmunkálható szerszámüreggel, nagy kinyúlású falhajlítással vagy edzett anyagon jelentkező egyenetlen szerszámkopással küzd, beszéljünk. Megvizsgálhatjuk az alkatrész tervrajzait, elemezhetjük a szerszámkinyúlási arányokat, és együtt kidolgozhatunk egy kiszámítható, költséghatékony keménymarási stratégiát.






