
Hace dos meses, trabajamos en las instalaciones de una planta de troqueles de estampado para automóviles en Stuttgart, Alemania. El equipo estaba fresando acero para troqueles 1.2379 (D2) tratado térmicamente a HRC62 en un centro de mecanizado de alta velocidad de 3 ejes. El operario utilizó una trayectoria de herramienta tradicional de línea de agua con Z constante. El husillo emitía un chirrido agudo, la punta de la fresa sufría microdesconchones constantes en las esquinas, la vida útil de la herramienta se estancó a los 35 minutos y las marcas visibles arruinaron la superficie.
Nos encontramos con esta misma situación constantemente en talleres de mecanizado europeos y estadounidenses. Al desbastar aceros HRC55 a HRC65, los programadores suelen optar por cortes axiales poco profundos y avances lentos. Esto provoca que el punto muerto de la herramienta —donde la velocidad de corte se reduce a cero— arrastre y pula el acero. El endurecimiento por deformación y la intensa fricción resultantes destruirán rápidamente incluso una fresa de punta esférica de carburo de alta calidad.
La solución no consiste en reducir la velocidad de avance. Es necesario modificar la mecánica de la fuerza de corte mediante trayectorias de herramienta CAM dinámicas. Concretamente, esto implica adaptar las estrategias de fresado trocoidal y de pelado directamente a una fresa de punta esférica para acero endurecido. Los datos reales de taller confirman tres reglas fiables:
- Control de ángulo de acoplamiento constanteLas curvas lineales tradicionales provocan un acoplamiento radial de la fresa de 30° a 180°, lo que genera una desviación extrema. Las trayectorias trocoidales fijan el ancho de corte radial (ae) entre el 3% y el 8% del diámetro de la herramienta, eliminando las cargas de impacto.
- Aprovechamiento del adelgazamiento de chips para una alta tasa de remoción de material (MRR, por sus siglas en inglés)En avances radiales mínimos, el espesor real de la viruta se reduce drásticamente. Aumentar el avance de la mesa compensa esta reducción, dirigiendo la energía térmica directamente a las virutas en lugar de al núcleo de la herramienta.
- Eliminación de vieiras mediante el fresado de la cáscaraLa gran profundidad axial, junto con los micropasos radiales, permite que el radio de la bola periférica elimine el material de forma uniforme. Esto produce acabados con una rugosidad superficial inferior a 0.4 µm y elimina horas de pulido manual en banco.
En nuestro taller de rectificado, realizamos innumerables pruebas de impacto en núcleos de ranuras y preparaciones de filos para herramientas de fresado de alta dureza. Incluso los recubrimientos de carburo y nanocompuestos submicrónicos más finos fallarán en acero endurecido sin la cinemática de trayectoria de herramienta adecuada. ¿Se queman sus herramientas realmente porque el acero es demasiado duro, o es que su código CAM está haciendo que la punta de la fresa choque contra una pared de ladrillos?
¿Por qué los talleres de moldeo en Europa y EE. UU. están cambiando las fresas de fondo plano por fresas de punta esférica de carburo para las operaciones de desbaste posteriores al endurecimiento?
Durante décadas, los talleres de herramientas de Norteamérica y Europa desbastaron acero para herramientas endurecido utilizando fresas de punta redondeada o de hombro cuadrado. Sin embargo, en contornos 3D complejos y ángulos de desmoldeo pronunciados, las plaquitas de esquina cuadrada sufren fuertes impactos puntuales. Esto provoca astillamiento del filo, rotura prematura de la esquina y una vida útil irregular de la herramienta. Hoy en día, los programadores experimentados utilizan cada vez más fresas de punta esférica de carburo con trayectorias trocoidales para desbastar cavidades duras de forma fiable.
Las fresas de extremo cuadrado producen picos de fuerza de corte bruscos y severos. En cambio, un radio esférico continuo facilita la entrada del filo de corte con una resistencia tangencial progresiva. Si bien las herramientas cuadradas ofrecen una tasa teórica de remoción de metal mayor, no pueden igualar las transiciones de carga sin impacto de un perfil redondo por encima de HRC58. Nuestras pruebas en planta demuestran que el desbaste con fresas de punta esférica reduce la rotura catastrófica de la herramienta a casi cero, al tiempo que estabiliza drásticamente la carga del husillo.
H3: Solución de problemas para un cliente alemán de moldes de estampado para la industria automotriz: De transiciones abruptas en ángulo recto a ángulos de contacto constantes.
Durante nuestra prueba de campo de 2024 para el cliente de moldes para la industria automotriz de Stuttgart, nos topamos con un cuello de botella clásico en el acero HRC60 D2. Cada vez que la fresa entraba en una curva pronunciada de 90°, la carga del husillo aumentaba del 35 % a más del 85 %. La máquina emitía un horrible ruido de molienda y una de cada tres herramientas se rompía en el giro. Los operarios atribuyeron la falla a la poca rigidez de la máquina y siguieron reduciendo la velocidad de avance.
La causa principal era evidente en el programa NC: la trayectoria de la herramienta se dirigía directamente a la esquina, provocando un pico en el contacto de la fresa de 30° a 180°. Sustituimos los movimientos lineales por arcos trocoidales suaves y continuos que limitaban el contacto radial de la fresa a un 8% constante. Utilizando la misma fresa de punta esférica, la carga de impacto desapareció de inmediato, la vibración cesó y la herramienta completó cuatro horas seguidas de desbaste sin desgaste del filo.
H3: Fórmula real de compensación de avance por diente derivada de nuestras pruebas de taller con respecto al efecto de “adelgazamiento de la viruta”.
Muchos programadores tienen problemas al reducir el avance radial (ae) a un 4 % o 5 % sin ajustar la velocidad de avance. Utilizan velocidades de avance por diente (fz) nominales del catálogo. Con avances radiales ligeros, el espesor real de la viruta es mínimo. El filo de corte roza y se desliza en lugar de cortar, generando una fricción extrema que desgasta el recubrimiento PVD en cuestión de minutos.
Para solucionar esto, nuestro centro de pruebas utiliza un multiplicador de compensación de avance eficaz. Por ejemplo, al usar una fresa de punta esférica de 8 mm con un ancho de corte radial de 0.4 mm, es necesario duplicar con creces la velocidad de avance programada. Esto genera un espesor de viruta adecuado que absorbe el calor de corte y lo disipa lejos del vástago de la herramienta.
¿Por qué las fresas de punta esférica diseñadas para acero endurecido se dañan tan fácilmente por el "calor de corte excesivo" durante el fresado trocoidal?
Los maquinistas suelen preguntarnos: si el adelgazamiento de la viruta reduce las temperaturas de corte, ¿por qué las puntas de las herramientas se ennegrecen, se queman y fallan durante el fresado trocoidal duro? La respuesta radica en la frecuencia del ciclo. Los movimientos trocoidales generan arcos densos, continuos y de alta velocidad, manteniendo la herramienta en contacto casi constante con el material. Los recubrimientos nanocompuestos de alta temperatura ayudan, pero no pueden compensar la mala evacuación de la viruta.
Al fresar con una dureza superior a HRC60, el re-corte de las virutas atrapadas daña los filos de corte. Las microvirutas endurecidas por deformación actúan como abrasivos de carburo dentro de la ranura. Lo que bajo la luz del taller parece una simple abrasión, casi siempre es agrietamiento por fatiga térmica en el sustrato. Si utiliza una fresa de punta esférica para acero endurecido, no confíe en la refrigeración por inundación; aplique aire seco a alta presión directamente en la zona de corte para eliminar las virutas al instante.
Dominio de aceros para moldes endurecidos (HRC 55–65): Microgeometría y control de la evacuación de virutas para fresas de punta esférica HRC 65
El mecanizado de aceros para herramientas de trabajo en caliente o metalurgia de polvos templados al vacío lleva las herramientas de corte al límite de sus capacidades físicas. Una vez que la dureza del material supera los 55 HRC, la remoción de metal pasa de la deformación plástica por cizallamiento a la extrusión por microfractura. Si se utilizan herramientas de uso general con perfiles de ataque estándar, las altas presiones de cizallamiento astillarán y delaminarán el filo de corte en cuestión de minutos.
El fresado duro fiable depende de la microgeometría más que del diseño macroscópico de la ranura. Una fresa de punta esférica HRC65 específica requiere un sustrato de carburo submicrométrico ultrafino, un núcleo optimizado y un radio de afilado preciso. Los operarios suelen centrarse únicamente en las RPM y el avance de la mesa, sin tener en cuenta que la preparación del microfilo determina si el filo se corta suavemente o se desmorona bajo carga.
¿Por qué utilizamos un ángulo de ataque ligeramente negativo combinado con una superficie de contacto negativa (bruñido) al fabricar fresas de punta esférica HRC65?
Los clientes suelen preguntar a nuestros afiladores de herramientas: "¿Por qué no afilar más el filo para reducir las fuerzas de corte?". Nuestros bancos de pruebas demuestran que los filos afilados con ángulo de ataque positivo experimentan una alta tensión al impactar contra inclusiones de carburo duro con una dureza superior a HRC60. El carburo cementado soporta bien la compresión, pero su resistencia a la tracción es baja. Bajo cargas de tracción elevadas, los filos afilados se desprenden como si fueran vidrio quebradizo.
Al afilar nuestra serie de fresas de punta esférica de carburo para fresado de materiales duros, ajustamos el ángulo de ataque radial entre -5° y -8° y aplicamos un afilado de filo de 5 a 10 µm. Este perfil de ataque negativo transforma las fuerzas de tracción intensas en esfuerzos de compresión que el núcleo de carburo puede absorber. Si bien aumenta ligeramente el empuje radial pasivo, mantiene el filo de corte rígido y libre de virutas durante los desbasados agresivos.
Solución al problema de la eliminación de material residual en las esquinas internas del molde: Cómo las trayectorias trocoidales evitan el astillado prematuro en el centro de la punta esférica (Centro de Velocidad Cero)
En cavidades profundas del molde, los operarios suelen observar un patrón de fallo frustrante: las estrías exteriores permanecen afiladas, pero la punta central se rompe y se quema. Esto ocurre porque el radio de corte se reduce a cero en la punta esférica, lo que reduce la superficie de corte a cero. La herramienta no puede cortar el material en el centro; simplemente aplasta y deforma el acero bajo una fuerte fuerza axial descendente.
Resolvimos este problema para un fabricante europeo de moldes de inyección, cuyas trayectorias estándar de línea de flotación hacían que el centro de la fresa impactara directamente contra el material sobrante en las esquinas. Reprogramamos el archivo CAM con pasadas de desmoldeo trocoidales convexas y añadimos un ligero ángulo de inclinación para mantener el contacto de corte entre el 30 % y el 70 % del radio de la bola. Combinado con una fresa de punta esférica adecuada para acero endurecido , este cambio eliminó las roturas de la punta y redujo la rotura de la herramienta en las esquinas en más del 80 %.
¿Refrigeración por aire, lubricación con niebla de aceite (MQL) o mecanizado en seco? Datos sobre fallos por fatiga térmica de herramientas obtenidos a partir de pruebas de moldes de fundición a presión HRC62.
La selección del refrigerante en el fresado de materiales duros genera un debate constante. En nuestro laboratorio de pruebas, realizamos ensayos de desgaste prolongado en bloques de fundición a presión de HRC62 1.2344 (H13 de alta calidad). El uso de refrigerante soluble en agua resultó desastroso: la cara de la herramienta alcanzó los 900 °C durante el corte y se enfrió instantáneamente al salir. Este severo choque térmico agrietó el filo de corte con densas fracturas en peine, destruyendo la fresa de punta esférica en menos de veinte minutos.
Por el contrario, el mecanizado en seco con aire comprimido limpio a 6 bar o más produjo un desgaste de flanco uniforme y predecible. El aire a alta presión expulsa las virutas incandescentes al instante, evitando arañazos por re-corte sin choque térmico. Para acabados de alta precisión, la lubricación con cantidad mínima (MQL) limpia reduce notablemente la fricción de corte. A menos que sea necesario mantener límites térmicos estrictos en una pieza de gran tamaño, el chorro de aire seco es mucho más seguro que el refrigerante por inundación para el fresado trocoidal duro.
Ajuste práctico de parámetros: Guía para el mecanizado profundo con diferentes tamaños de fresas y materiales endurecidos.
Al mecanizar acero para herramientas endurecido, muchos operarios utilizan las velocidades y avances indicados en el embalaje. Esto funciona con acero P20 pretemplado, pero provoca astillamiento instantáneo entre HRC55 y HRC65. El fresado de materiales duros no tolera picos de carga de viruta; los diferentes diámetros de fresa presentan relaciones núcleo-diámetro exterior, resistencias a la rotura transversal y volúmenes de viruta completamente distintos. No se puede aplicar una lógica de escalado lineal a diferentes diámetros de herramienta.
Al configurar las trayectorias de las herramientas para talleres en el extranjero, programamos en función de la rigidez del cuerpo de la herramienta, en lugar de los valores máximos del catálogo. Las herramientas grandes tienen una alta rigidez torsional para manejar cortes axiales más profundos, siempre que el avance radial se mantenga bajo para evitar las vibraciones del husillo. Las microfresas tienen núcleos delgados donde los pequeños picos de avance rompen el cuello instantáneamente. Ajustar los límites dinámicos para tamaños específicos de fresas es esencial para un fresado duro verdaderamente automatizado.
H3: Tabla de gradiente de parámetros en diferentes tamaños: límites para ajustes de paso trocoidal (ae), desde fresas de microfresado hasta fresas de extremo de tamaño estándar.
Los programadores suelen tener problemas al reducir el paso de herramientas de tamaño medio a microfresas. En una herramienta de 12 mm, un corte radial del 8 % (ae = 0.96 mm) corta suavemente en trayectorias de alta velocidad. Si se aplica esa misma proporción del 8 % a una microherramienta de 2 mm o 3 mm, la fresa se rompe en cuanto toca el acero. Las microranuras son poco profundas, por lo que las altas cargas de viruta las obstruyen y superan el límite de cizallamiento del carburo.
En nuestro centro de pruebas, con acero para matrices HRC60, limitamos el avance radial para microherramientas de menos de 3 mm a un 2 % a un 4 % del diámetro de la herramienta. Lo ideal es generar material superficial mediante las RPM del husillo, en lugar de realizar un corte más ancho. Al pasar a fresas de punta esférica de carburo estándar de 6 mm a 16 mm, se puede aumentar el avance radial a un 5 %-8 %. Encontrar este punto óptimo siempre es mejor que buscar anchos de corte agresivos.
¿Por qué la fresa de punta esférica de 8 mm es el "umbral de oro" para el desbaste y el semiacabado de cavidades profundas en la fabricación de moldes de inyección en Europa y Norteamérica?
Al recorrer las instalaciones de talleres de herramientas de alta precisión en Alemania y Estados Unidos, observamos una tendencia constante. La herramienta más común en el almacén casi nunca es una fresa rígida de 10 mm ni una ágil de 6 mm. Casi siempre es una fresa de 8 mm. Esto refleja un consenso en la industria sobre el equilibrio entre la geometría de la cavidad, la rigidez de la herramienta y la holgura del portaherramientas.
Mecánicamente, una fresa de punta esférica de 8 mm ofrece casi 2.3 veces la resistencia a la flexión de una herramienta de 6 mm, lo que reduce drásticamente las vibraciones de alta frecuencia. Los moldes para iluminación automotriz y electrodomésticos suelen tener filetes de piso R4 a R5 en nervaduras profundas, por lo que una fresa de 8 mm es ideal para eliminar el material sobrante. Equilibra la rigidez necesaria para cortes agresivos con el alcance de contorneado 3D, lo que la convierte en la herramienta más segura para trabajos en cavidades profundas.
Compensación de la desviación lateral de la herramienta durante el fresado trocoidal y de pelado con fresas de punta esférica de 8 mm de voladizo largo (4D+)
Las cavidades de molde profundas de más de 35 mm obligan a que las herramientas sobresalgan, lo que amplifica el efecto de voladizo. Al usar una fresa de punta esférica de 8 mm con una extensión de 4xD o 6xD, se produce una desviación lateral microscópica bajo la presión de corte radial. Si la trayectoria de la leva determina el perfil teórico de la pared en un corte de acabado profundo, se produce una conicidad: la parte superior de la pared se socava mientras que la base retiene material sobrante.
Solucionamos este problema para un fabricante francés de moldes aeroespaciales mediante un ajuste en tres pasos. Primero, reducimos el ancho radial y el avance de la mesa entre un 15 % y un 20 % para disminuir la fuerza de empuje. A continuación, programamos niveles de despegue axial escalonados a lo largo de la pared para controlar la zona de contacto activa de la ranura. Finalmente, dejamos 0.02 mm para un paso de resorte sin carga. Gestionar las fuerzas de corte mecánicamente siempre es mejor que depender de la compensación del radio en la máquina.
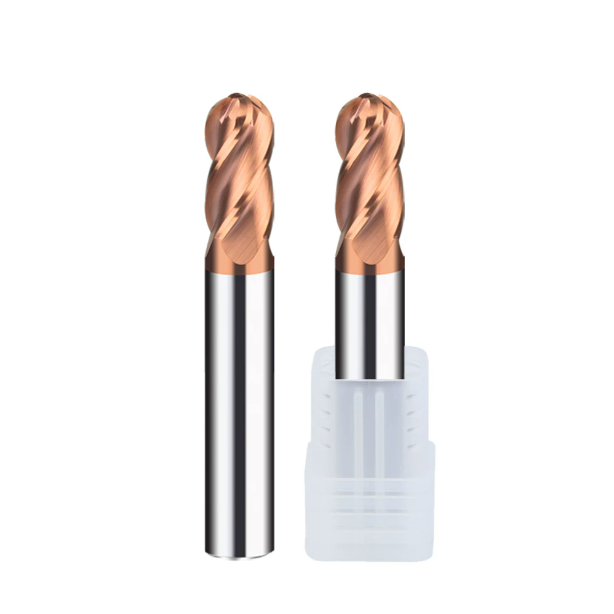
Fresado por pelado para el acabado de paredes laterales endurecidas y ranuras profundas: Lograr una rugosidad superficial Ra 0.2 antes del pulido.
El acabado de paredes de cavidades endurecidas con líneas de flotación tradicionales poco profundas a nivel Z genera enormes cuellos de botella en el taller. Cientos de pasadas poco profundas dejan finas marcas que obligan a los operarios a dedicar entre 15 y 20 horas al pulido manual. El trabajo manual conlleva el riesgo de eliminar las líneas de separación nítidas y las tolerancias de sujeción. El fresado por pelado resuelve este problema sustituyendo los escalones poco profundos por un acoplamiento axial profundo y pequeños escalones radiales, pelando el acero como un torno de precisión.
Utilizamos esta configuración en ferias de herramientas e instalaciones de producción en todo el mundo. Cuando la configuración es rígida y la excentricidad del portaherramientas se mantiene por debajo de 3 micras, una fresa de punta esférica de precisión, al realizar trayectorias de desmoldeo, logra consistentemente acabados entre Ra 0.2 y Ra 0.4 µm directamente desde el husillo. Esto reduce el tiempo de pulido en banco hasta en un 70 % y elimina la distorsión de la superficie, lo que garantiza una eyección suave y sin fricción de las piezas de plástico.
Aplicación práctica de profundidad radial reducida (ae ≤ 2% D) y gran profundidad axial (ap): distribución del desgaste de la punta de la herramienta mediante el filo de corte de arco de punta esférica.
Muchos programadores dudan en introducir una fresa profundamente a lo largo de una pared endurecida, por temor a que las cargas de corte la rompan. Sin embargo, la física juega a su favor: realizar cortes axiales ligeros concentra el calor y la carga justo en la punta esférica, desgastando rápidamente la punta de la fresa. El fresado de pelado prioriza la profundidad sobre el ancho de corte, maximizando la profundidad axial y limitando el avance radial a un 1 % o 2 % del diámetro de la herramienta.
Las pruebas realizadas en acero inoxidable para moldes de grado 420 HRC54 demostraron que este método distribuye el corte a lo largo de una amplia zona de contacto periférica. Las virutas finas reducen las fuerzas de empuje lateral y distribuyen el calor de corte a lo largo de toda la longitud de la ranura, en lugar de sobrecalentar la punta. Combinar esta estrategia con una fresa de punta esférica específica para acero endurecido duplica o triplica la vida útil de la herramienta en comparación con el fresado de línea de agua escalonado.
Eliminación de marcas de testigos: Técnicas de fresado en ascenso/convencional y de entrada/salida para clientes norteamericanos de dispositivos médicos.
El año pasado ayudamos a un proveedor de herramientas médicas de Boston a mejorar el acabado superficial de los insertos de moldes de metal en polvo HRC58. El cliente tenía problemas con líneas verticales y microescalones en las paredes de las cavidades, y los escaneos de la máquina de medición por coordenadas (CMM) mostraban ondulaciones superiores a 5 micras. El taller intentó ajustar los avances, las velocidades y las marcas de las herramientas, pero las marcas superficiales persistieron.
El verdadero avance se logró reprogramando las trayectorias de entrada y salida de la herramienta. Eliminamos todas las penetraciones y salidas en línea recta y las sustituimos por arcos tangenciales amplios combinados con movimientos helicoidales superpuestos. Además, forzamos el fresado en concordancia durante todo el ciclo, evitando los cambios bruscos de deflexión comunes en los cortes convencionales. Al utilizar una fresa de punta esférica de carburo rígido con esta trayectoria, se eliminaron los escalones, logrando un acabado limpio bajo inspección óptica.
Aplicación práctica de la compensación del ángulo de ataque en el fresado de pelado de 5 ejes de alta velocidad con fresas de extremo de punta esférica de carburo.
Si utiliza una máquina de 5 ejes, nunca mantenga el eje de la herramienta perpendicular a la superficie de corte en acero endurecido. Una máquina de 3 ejes obliga a cortar con la punta central, donde el contacto con la superficie se reduce a cero. Una máquina de 5 ejes permite inclinar la herramienta, alejando el punto de contacto de esa zona muerta central. Al clavar la punta esférica en acero duro, se producen microsoldaduras, acabados irregulares y vibraciones.
Al fresar paredes pronunciadas en matrices HRC62, programamos un ángulo de ataque de 15° a 20° con una inclinación de 5° a lo largo del contorno de la pared. Esto mantiene el contacto de corte en el punto óptimo de la fresa de punta esférica de carburo, donde la velocidad periférica es máxima y la geometría de la ranura corta limpiamente. Al evitar la punta de velocidad cero, se eliminan las vibraciones, se mantiene la carga del husillo constante y se obtiene un acabado de espejo al salir de la máquina.
Configuración de la trayectoria CAM y rigidez del husillo de la máquina: Un fallo típico inducido por la programación que encontramos en el taller de un cliente.
Cuando los talleres nos llaman por herramientas rotas o vibraciones excesivas, los operarios suelen atribuirlo a lotes de herramientas inconsistentes o a zonas endurecidas del acero. En acero endurecido, la alta tensión de cizallamiento magnifica cualquier defecto en la configuración del mecanizado. Pequeñas irregularidades en la trayectoria de la herramienta o la excentricidad dinámica provocan una resonancia destructiva de alta frecuencia en la zona de corte. Las fuerzas de corte superan entonces el límite elástico del carburo en milisegundos.
Nuestro primer paso de diagnóstico nunca consiste en cambiar la fresa; revisamos los registros de carga del husillo e inspeccionamos el código G generado. A menudo existe una gran diferencia entre los puntos de control teóricos de la leva y los límites de aceleración del servomotor en condiciones reales. El mecanizado de una fresa de punta esférica de carburo de precisión a través de contornos 3D estrechos requiere un movimiento suave del servomotor. Los cambios bruscos de vector y la baja rigidez de la máquina siguen siendo los principales factores que dañan los filos de corte.
Programación de la alimentación (Optimización adaptativa de la alimentación): Una solución para picos repentinos de carga de corte en superficies inclinadas
Durante la optimización de programas para un fabricante italiano de moldes de inyección para la industria automotriz, detectamos un grave fallo en las paredes de la cavidad. El programador aplicaba una única velocidad de avance fija en toda la superficie 3D. Al pasar la herramienta de una base plana a una pared inclinada de 60°, la zona de contacto y el volumen de viruta se duplicaban instantáneamente. La carga del husillo aumentaba bruscamente, el corte chirriaba y el filo se astillaba debido a un contacto excesivo.
Solucionamos este problema habilitando la programación adaptativa de la velocidad de avance en su postprocesador. La rutina reduce automáticamente la velocidad de avance programada entre un 25 % y un 35 % antes de llegar a paredes pronunciadas, y la aumenta gradualmente una vez que la carga se estabiliza. Esto mantiene constantes las fuerzas de corte en la fresa de punta esférica para acero endurecido en superficies 3D. Evita la desviación de la herramienta, elimina el desgaste excesivo y previene fracturas repentinas en la punta.
Límites de aceleración/desaceleración y equilibrio dinámico de las máquinas herramienta: Cómo la excentricidad del portaherramientas (> 0.003 mm) puede destruir instantáneamente una herramienta durante el fresado de pelado.
En el fresado de pelado duro, la excentricidad total indicada (TIR) no admite concesiones. Cuando el avance radial ($a_e$) es de solo 0.05 mm a 0.15 mm, una excentricidad superior a 0.003 mm obliga a una sola ranura a soportar casi toda la carga. Este impacto mecánico desigual provoca microdesprendimientos en el diente cargado en cuestión de minutos. Una vez que falla ese único diente, se produce inmediatamente una rotura catastrófica de toda la herramienta.
En un taller de moldes para relojes suizos, los operarios lidiaban con una vida útil irregular de las herramientas al usar portaherramientas de pinza de resorte ER estándar. Medimos la excentricidad de la punta de la herramienta en el husillo con un indicador de prueba; el resultado fue de tan solo 0.008 mm. A 20 000 RPM, las herramientas se rompían en menos de diez minutos. Decidimos implementar el cambio a portaherramientas hidráulicos o de ajuste por contracción de alta rigidez, equilibrados a G2.5 a 25 000 RPM. Al usar una fresa de punta esférica de 8 mm en esa configuración rígida, se logró un corte silencioso y un acabado de espejo Ra de 0.2 µm.
Ajuste de radios de arco trocoidal para el desbroce de esquinas de cavidades profundas: Por qué el radio de esquina programado nunca debe ser igual al radio de la herramienta.
El error más común que observamos en el fresado de cavidades profundas es hacer coincidir el radio de la esquina programada con el radio de la herramienta. Si se utiliza una fresa de punta esférica R4 para despejar una esquina interior R4, el contacto de la herramienta pasa de 15° a un giro completo de 90° o 180° en el vértice. Ese pico de carga instantáneo comprime la herramienta contra el material, rompiendo el cuello en una fracción de segundo.
Capacitamos a los equipos de programación en una regla geométrica estricta: el radio de la esquina interior programada debe ser siempre entre un 10 % y un 20 % mayor que el radio de la fresa de punta esférica. Si las tolerancias de impresión requieren una esquina precisa, programe trayectorias trocoidales en bucle para eliminar el material capa por capa. Al darle espacio a la herramienta, se evitan los atascos en la ranura completa y el husillo de la máquina se desliza suavemente por las esquinas cerradas.
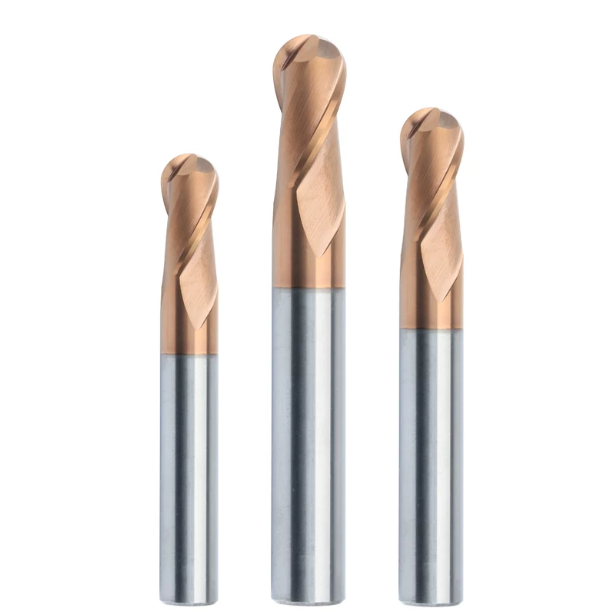
Análisis de la fabricación de herramientas: El estándar de calidad para un fabricante competente de fresas de punta esférica.
Los maquinistas suelen observar que un mismo código CAM produce una vida útil de la herramienta totalmente diferente al cambiar entre distintas marcas. Al mecanizar aceros con durezas comprendidas entre HRC55 y HRC65, las herramientas de corte no admiten margen de error. Un fabricante fiable de fresas de punta esférica va mucho más allá de rectificar las dimensiones de la ranura según un plano; mantiene estrictos controles que abarcan la estructura del grano de carburo de tungsteno, la desviación del perfil y la adherencia del recubrimiento.
Tras décadas trabajando en plantas de rectificado y prestando soporte a talleres de moldeo en todo el mundo, sabemos que lo que más temen los talleres son las astilladuras inesperadas y la inconsistencia entre lotes. Si una herramienta corta durante cuatro horas mientras que la siguiente se rompe en cuarenta minutos, la causa principal casi siempre es la calidad de fabricación de la herramienta. Los defectos microscópicos del sustrato se amplifican bajo impactos de corte de alta frecuencia, arruinando los parámetros de mecanizado ajustados con precisión.
Sustratos de carburo submicrométrico: ¿Por qué los grados estándar de carburo no resisten el impacto de alta frecuencia del acero endurecido?
Al diseñar herramientas para aceros duros para matrices, probamos docenas de grados de carburo de tungsteno con diferentes proporciones de aglutinante de cobalto. Muchos maquinistas asumen que los grados de sustrato más duros siempre son mejores para el fresado de materiales duros. En realidad, los grados estándar más duros son demasiado frágiles. Las pasadas trocoidales de alta velocidad, superiores a 10 000 RPM, producen miles de impactos mecánicos por segundo; los granos gruesos de carburo se propagan rápidamente hasta fracturar los vástagos de las herramientas.
Para lograr la máxima resistencia al desgaste y una alta tenacidad al impacto, fabricamos nuestras fresas de punta esférica de carburo con varillas submicrométricas ultrafinas (tamaño de grano de 0.2 a 0.5 µm) con un 8 % a un 10 % de cobalto. Esta microestructura densa fija firmemente los límites de grano, amortiguando los picos repentinos de fuerza de corte. Si experimenta roturas frecuentes de herramientas en aceros duros para trabajo en frío, revise las especificaciones del sustrato; actualizar a carburo de grano ultrafino con alta resistencia a la rotura transversal suele solucionar el problema.
Prueba de adhesión del recubrimiento nanocompuesto (nACo / AlCrN): Garantizar la esfericidad de los bordes y la integridad de la unión del recubrimiento antes del envío.
Las temperaturas en la zona de corte instantáneo superan habitualmente los 800 °C durante el fresado de desprendimiento duro, lo que convierte al recubrimiento PVD en su principal escudo térmico. Al comprobar la calidad del recubrimiento, inspeccionamos la resistencia a la oxidación y la adhesión de la unión interfacial, en lugar del brillo de la superficie. Los recubrimientos de nanocompuestos nACo o AlCrN con alto contenido de aluminio ofrecen una dureza extrema en altas temperaturas, pero una preparación deficiente del sustrato provoca un rápido desprendimiento bajo cargas de cizallamiento elevadas, quemando el filo de corte en cuestión de segundos.
Más allá de la resistencia de la unión del recubrimiento, la esfericidad exacta en todo el perfil de la bola de corte es fundamental. En nuestras instalaciones de rectificado, cada fresa de punta esférica de alta precisión para acero endurecido se somete a interferometría de luz blanca y verificación óptica antes del envío. Mantenemos una precisión del perfil de la bola estrictamente dentro de $\pm 0.003\text{ mm}$. Si tiene dificultades para eliminar las marcas de referencia en las paredes laterales de la cavidad, verifique la esfericidad rectificada de la herramienta; los acabados superficiales se estancan por encima de Ra 0.2 µm si el radio de la bola no es perfectamente circular.
Mecanismos prácticos de retroalimentación para la resolución de problemas de rotura anormal de herramientas (como fabricante veterano de fresas de punta esférica)
El apoyo brindado a talleres de moldeo de precisión en Norteamérica y Europa nos enseñó que un proveedor de herramientas de corte debe ser una extensión de su departamento de programación. Cuando un cliente reporta fallas prematuras en el filo o astillamiento inesperado, nunca hacemos conjeturas basándonos en una foto tomada con un teléfono móvil. Revisamos el conjunto completo de datos: especificaciones del husillo, desviación del portaherramientas medida, archivos CAM sin procesar y realizamos un análisis metalográfico con microscopio de las herramientas de corte desgastadas devueltas.
La optimización de la trayectoria de la herramienta es un proceso de ingeniería colaborativo entre el taller y el afilador de herramientas. Si se enfrenta a desafíos complejos como el mecanizado de nervaduras profundas con dureza superior a HRC60, la estabilización de cortes de pelado en paredes delgadas o la solución de problemas de astillado inusuales, envíenos sus parámetros de corte, planos de la pieza y especificaciones del acero. Como su fabricante exclusivo de fresas de punta esférica, podemos analizar las fuerzas de corte reales e implementar un proceso fiable que proteja sus márgenes.






