
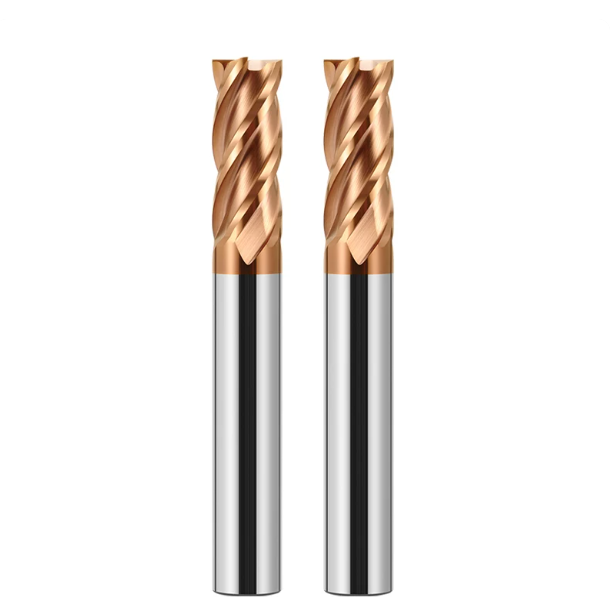
El mes pasado, un socio de moldeo por inyección de precisión en Stuttgart nos envió imágenes de su planta de producción. Un centro de 5 ejes estaba terminando una cavidad profunda en el molde de un faro. La configuración combinaba una herramienta NAK80 pretemplada (HRC 38) con un inserto H13 templado (HRC 52). Tras la primera pasada, un comparador de cuadrante reveló una desviación de la herramienta de 0.035 mm en la pared inferior. En la segunda pasada, la herramienta enganchó la esquina inferior, se chasqueó bruscamente y se astilló inmediatamente.
El supervisor del taller nos preguntó con franqueza: "¿No existe una fresa plana universal para ambos materiales, o nuestros parámetros están completamente equivocados?". En quince años de afilado de herramientas y soporte técnico, hemos visto este problema repetidamente. Los talleres de moldes apresuran los trabajos utilizando un mismo lote de fresas de carburo de cuatro filos en materiales con diferentes niveles de dureza. Pero el acero para moldes pretemplado y el acero para matrices tratado térmicamente se comportan de forma totalmente distinta.
Los aceros P20 y NAK80 son blandos pero gomosos, lo que provoca que se acumulen fácilmente bordes y que las paredes laterales queden onduladas. El acero endurecido H13 soporta cargas térmicas al instante. Los recubrimientos estándar se queman durante los cortes en seco, y una fresa de 6 mm de largo alcance se desvía o se rompe ante una mínima resistencia al corte. El problema rara vez reside en la rigidez de la máquina. Más bien, la fresa elegida carece de la estructura granular, la preparación del filo y la geometría helicoidal adecuadas para la tarea.
Como fabricantes de fresas de carburo que trabajamos directamente con talleres de moldeo, conocemos el costo de los insertos desechados. Hemos ayudado a cientos de instalaciones a resolver problemas persistentes de vibración y astillamiento. En sus operaciones diarias, ¿se encuentra constantemente buscando el equilibrio entre el acabado de la pared y la vida útil de la herramienta? ¿O debe reducir las velocidades de avance a niveles no rentables solo para mantener sus fresas intactas?
De aceros preendurecidos a aceros templados: principales desafíos de mecanizado y criterios de selección de fresas de fondo plano para P20, NAK80 y H13.
Al brindar asistencia técnica in situ, a menudo observamos que los operarios toman atajos arriesgados. Utilizan una fresa plana estándar en una cavidad pretemplada, modifican el programa y emplean una plaquita templada. El resultado es predecible: o bien la pared lateral presenta marcas de vibración pronunciadas, o bien el radio de la esquina se fractura instantáneamente. La rigidez del husillo rara vez es la causa principal. La física del corte y la transferencia de calor varían fundamentalmente entre estos aceros, por lo que una misma geometría de filo no puede funcionar en ambos casos.
Para evitar la deflexión de la herramienta y el astillamiento del filo, la selección de herramientas debe ir más allá de simplemente cortar. Los aceros para moldes plásticos y los aceros para fundición a presión presentan microestructuras de núcleo muy diferentes. Evaluamos la resistencia a la deformación plástica y la conductividad térmica antes de seleccionar el tamaño del grano de carburo. Una fresa de extremo plano sólida equilibra la dureza del núcleo, la tenacidad del sustrato y la capacidad de la ranura. Es necesario sopesar la acción de corte intensa frente a la rigidez del núcleo bajo fuerzas de corte radiales.
Adhesión y endurecimiento por deformación en P20 y NAK80: ¿Por qué las fresas planas de uso general suelen fallar prematuramente durante la limpieza de esquinas?
Al mecanizar P20 (HRC 30–34) o NAK80 (HRC 38–41), el principal desafío es la adhesión del material, no el desgaste abrasivo. Ambas aleaciones fluyen bajo altas presiones de corte. El calor extremo de cizallamiento suelda en frío micropartículas a la cara de ataque, formando un filo recrecido. Esta distorsión altera la geometría de corte y daña las paredes verticales. En consecuencia, lograr un acabado limpio durante las pasadas de limpieza ligeras se vuelve muy difícil.
Muchos talleres aún utilizan fresas planas estándar de uso general para trabajar en esquinas cerradas. Sin embargo, estas herramientas suelen tener ángulos de ataque conservadores y carecen de ranuras pulidas a espejo. Al llegar a las esquinas internas, el ángulo de contacto aumenta bruscamente. Las virutas pegajosas se vuelven a cortar dentro de las ranuras estrechas, desgarrando la superficie y astillando los bordes exteriores. Para estos grados, las ranuras abiertas y la menor fricción superan con creces la resistencia absoluta del filo.
Cargas de corte a alta temperatura en acero H13 templado (HRC 50–54): Requisito esencial para fresas especializadas para acero endurecido.
El mecanizado del acero H13 templado (HRC 50–54) presenta desafíos físicos totalmente diferentes. Tras el tratamiento térmico, la resistencia a la tracción aumenta bruscamente y las fuerzas de corte se incrementan exponencialmente. La energía térmica no puede disiparse rápidamente a través de las virutas, por lo que el calor se transfiere directamente al filo de corte. El refrigerante abundante provoca ciclos térmicos severos, generando microfracturas por tensión en la matriz de carburo que conducen directamente a la falla de la herramienta.
Por estos motivos, exigimos a los operarios que utilicen fresas específicas para acero endurecido . Estas herramientas no se basan en el impacto directo. En cambio, presentan un afilado de filo definido con ángulos de ataque negativos y recubrimientos PVD de alto contenido en aluminio con una resistencia superior a 1,000 °C. El mecanizado en seco con aire a alta presión a velocidades superficiales elevadas plastifica la zona de corte de forma limpia. Las herramientas estándar que se utilizan en estas condiciones sufren un desgaste severo en el flanco antes incluso de completar dos pasadas.
Pruebas en condiciones reales realizadas por fabricantes de herramientas: El impacto decisivo de la tenacidad del sustrato y las tolerancias a nivel micrométrico en la vida útil de las fresas de 6 mm en aplicaciones de largo alcance.
Las herramientas de diámetro reducido siguen siendo la opción más delicada para cavidades profundas y nervaduras estrechas. Nuestras pruebas de rectificado en banco confirman que, una vez que una fresa de 6 mm supera una relación longitud-diámetro de 4:1 o 5:1, la deflexión aumenta con el cubo del voladizo. Si la varilla de carburo carece de la resistencia a la rotura transversal suficiente, la fresa vibra bajo cargas transitorias en las esquinas. A partir de ahí, se produce rápidamente una rotura repentina del vástago.
Los equipos de compras suelen centrarse únicamente en el precio unitario, pero la precisión de fabricación determina el rendimiento real en planta. Si una herramienta de 6 mm presenta una desviación total (TIR) superior a 0.003 mm en un mandril hidráulico o de contracción, las cargas en los dientes se vuelven asimétricas. Una de las ranuras absorbe el impacto excesivo, reduciendo a la mitad la vida útil de la herramienta. En trabajos de cavidad profunda, la tenacidad del sustrato y la concentricidad protegen las piezas mejor que la dureza extrema por sí sola.
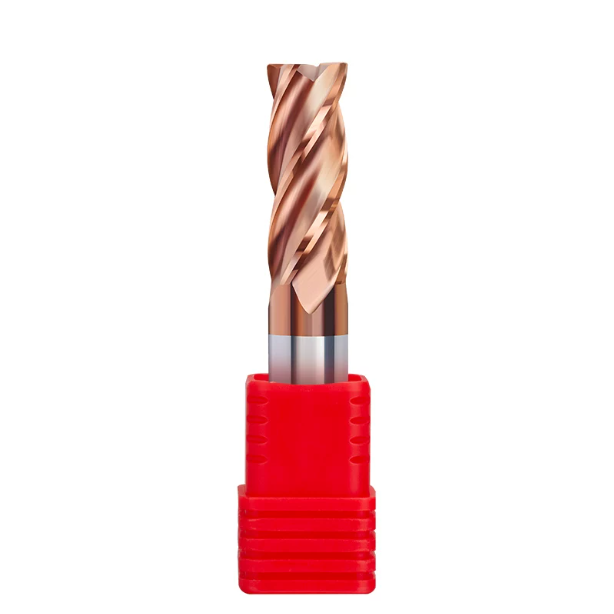
Solución de problemas de marcas en las paredes y marcas de pasada de la herramienta en las fresas P20 y NAK80: Configuración de fresas de carburo de 4 filos y estrategias de corte.
Al realizar el acabado de cavidades de moldes de inyección de precisión, las marcas de arrastre opacas y los rebajes visibles en las paredes laterales perjudican la calidad de la superficie. En el taller, observamos que esto suele ocurrir cuando los operarios tratan el acabado como si fuera un desbaste. Los aceros pretemplados experimentan deformación plástica bajo una intensa presión de cizallamiento. Cuando las virutas se adhieren a la pared en lugar de cortarse limpiamente, la integridad de la superficie se deteriora inmediatamente.
Para evitar estos defectos en las paredes laterales, equilibramos el espesor del núcleo, la curvatura de la ranura y el contacto radial. Un proceso fiable mantiene el espesor de la viruta estrictamente por encima del umbral crítico de fricción, en lugar de forzar cortes profundos. La combinación de una fresa de carburo de cuatro ranuras con fresado ascendente y una superficie constante mantiene las paredes verticales perpendiculares. Además, reduce significativamente el tiempo de pulido manual.
¿Por qué la fresa de carburo de 4 filos es la solución de referencia para el control de vibraciones y un acabado superficial Ra 0.4 en las paredes laterales de NAK80?
Los maquinistas suelen preguntar por qué preferimos una herramienta de cuatro filos a una de dos filos para el acero NAK80, que es muy adherente. Si bien las herramientas de dos filos proporcionan mayores cavidades para las virutas, el acero NAK80 endurecido por precipitación (con una dureza aproximada de HRC 40) carece de propiedades de amortiguación natural. A medida que aumenta el voladizo durante el mecanizado de la pared vertical, las fresas de dos filos sufren fuertes vibraciones regenerativas. Esto genera densas ondas de vibración en las paredes de la cavidad.
La elección de una fresa de carburo de cuatro filos rígida proporciona la rigidez torsional necesaria para pasadas de acabado ligeras. El contacto continuo de la herramienta suaviza las fuerzas de corte radiales y evita que la fresa se desvíe con avances laterales leves (Ae 0.05–0.1 mm). Con un alivio primario adecuado, los filos cortan la capa deformada de forma limpia. Esto permite mantener de forma fiable un acabado Ra 0.4 antes del pulido.
¿Aceite de corte o aire a alta presión? Parámetros de evacuación de virutas para prevenir la acumulación de material en el filo (BUE) en fresas de extremo plano en el mecanizado real.
La elección del refrigerante para aceros pegajosos suele generar opiniones encontradas entre los operarios que optan por el uso de refrigerantes por inundación o el corte en seco. Según nuestra experiencia, los refrigerantes a base de agua a menudo se vaporizan antes de penetrar en la zona de corte durante las pasadas a alta velocidad. Esto genera ciclos térmicos rápidos que aceleran la soldadura de virutas en la cara de ataque. Una vez que se forma un borde acumulado, la fresa de extremo plano se desafila rápidamente y raya las paredes laterales de la pieza.
Para cavidades cerradas, el aire a alta presión combinado con la lubricación de cantidad mínima (MQL) es la mejor opción. Dirija un chorro de aire seco de al menos 0.6 MPa directamente al punto de salida de la herramienta para evacuar las virutas de inmediato. Combine esto con una velocidad de avance precisa de 0.03–0.05 mm por diente para mantenerse por delante de la capa endurecida por deformación. La evacuación de las virutas calientes evita el re-corte y mantiene los filos de corte afilados.
Cómo evitar el astillado causado por una inmersión imprudente: Ajustes prácticos para la entrada helicoidal en cavidades de moldes cerradas
El momento más crítico en el fresado de cavidades es la apertura de una cavidad a partir de material sólido. Algunos operarios descienden bruscamente a lo largo del eje Z o lo hacen de forma demasiado agresiva. Dado que la velocidad de corte central cae casi a cero en el centro de la fresa, las virutas no pueden escapar fácilmente. Esto obliga a los dientes inferiores a rozar contra las virutas atrapadas, lo que provoca alarmas de sobrecarga y astillamiento en las esquinas.
Siempre programamos una trayectoria de entrada helicoidal suave en áreas cerradas. En aceros gomosos como el P20 y el NAK80, mantenga el ángulo de rampa entre 1.5° y 2.5°. Ajuste el diámetro de la órbita helicoidal entre 1.3 y 1.5 veces el diámetro de la fresa. Esto permite que los bordes inferior y exterior compartan la carga, curvando virutas finas que se evacuan suavemente hacia arriba sin atascarse.
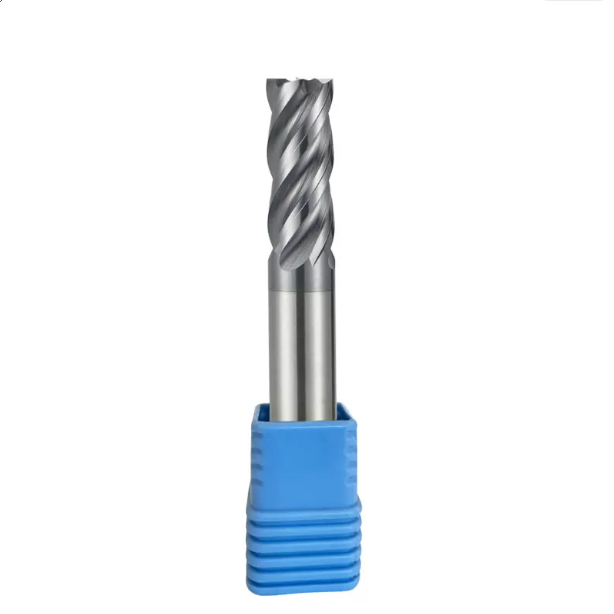
Dominando el acero endurecido H13 (HRC50+): Experiencia práctica con fresas planas de carburo HRC65 para fresado directo de materiales duros.
El fresado directo de plaquitas H13 tratadas térmicamente (HRC 50–54) sustituye al lento proceso de electroerosión y elimina las capas superficiales refundidas. Sin embargo, este tipo de fresado exige una estricta estabilidad de la herramienta y una dinámica de máquina rígida. Muchos talleres intentan mecanizar materiales endurecidos con velocidades y avances estándar. Las puntas de la fresa se desgastan en treinta minutos, dejando profundas marcas en matrices costosas.
El fresado de materiales duros estable requiere un corte plástico constante en lugar de cortes agresivos y bruscos. Tras extensas pruebas, hemos comprobado que las virutas deben desprenderse uniformemente sin picos de fuerza repentinos. Para el fresado a alta temperatura y con cargas pesadas, utilice una fresa de extremo plano de carburo HRC65 diseñada para una dureza extrema. Combine altas velocidades de husillo con profundidades de corte radiales reducidas para mantener una estricta precisión dimensional.
Evite usar fresas de uso general en moldes endurecidos: Principios prácticos para el desbaste de esquinas con fresas planas de carburo HRC65 para evitar el astillado.
El mecanizado de esquinas internas endurecidas provoca roturas frecuentes de herramientas. Los operarios suelen introducir las herramientas directamente en transiciones internas de 90 grados. Esto provoca un pico de fuerza en el contacto con la herramienta, pasando de un arco ligero a 180 grados en una fracción de segundo. El aumento repentino de fuerza resultante fractura los filos de carburo convencionales. En lugar del desgaste normal del flanco, todo el borde de la esquina se desprende instantáneamente.
Al desbastar material en las esquinas con una fresa plana de carburo HRC65, es fundamental evitar transiciones bruscas de 90 grados. Programe siempre trayectorias trocoidales o bucles de desaceleración en las esquinas en su software CAM. Mantenga el avance radial entre el 2 % y el 5 % del diámetro de la herramienta con pasadas axiales poco profundas. El deslizamiento suave en las esquinas absorbe los impactos máximos y previene el astillamiento microscópico en la punta de la fresa.
Adaptación de ángulos de ataque micro-negativos y afilado de filos para fresas de acero de alta dureza: nuestra estrategia de fabricación para prevenir el microdesprendimiento de material.
La geometría de las herramientas para acero endurecido requiere un enfoque diferente al de las aleaciones blandas. Las herramientas estándar utilizan ángulos de ataque positivos y afilados para reducir las fuerzas de corte. Sin embargo, los filos extremadamente afilados se astillan como el vidrio al chocar con los carburos duros del acero templado. Al cortar acero H13 tratado térmicamente, el filo de corte microscópico necesita un soporte estructural robusto para transferir la presión de corte al cuerpo sólido de la herramienta.
Estas herramientas se rectifican con un ángulo de ataque micronegativo de -5° a -8° y se les aplica un afilado de filo de 5 a 10 micras en rectificadoras de 5 ejes. Si bien este redondeo aumenta ligeramente las fuerzas de empuje, elimina las rebabas microscópicas de la muela abrasiva. Combinada con un recubrimiento nanocompuesto ultraduro (hasta 3600 HV), esta geometría reforzada comprime y corta materiales duros sin que se produzcan microdescamaciones a lo largo del filo.
Cambio de refrigerante de emulsión a aire frío: Control de temperatura para prevenir microfisuras por choque térmico durante el mecanizado de acero H13.
Durante el mecanizado H13, los operarios suelen rociar refrigerante sobre las herramientas al rojo vivo, creyendo que así protegen el filo. Sin embargo, en cortes de alta velocidad, la temperatura de los dientes alcanza los 800 °C durante el proceso y se enfría rápidamente al salir de la herramienta. Bajo el microscopio electrónico, las herramientas dañadas muestran densas grietas en forma de peine que discurren perpendiculares al filo. Estas microfisuras son causadas directamente por la fatiga por choque térmico.
Para evitar fallos térmicos, utilice fresas especializadas para acero endurecido con aire frío a alta presión o chorros de gas seco. El aire frío no necesita enfriar la fresa a temperatura ambiente; simplemente estabiliza la temperatura de la zona de corte y expulsa las virutas calientes al instante. Evitar los ciclos térmicos y el re-corte es la forma más fiable de duplicar la vida útil de la herramienta.
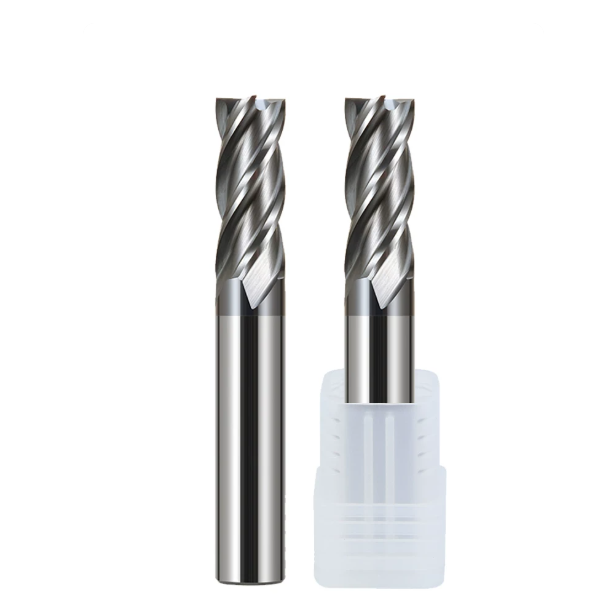
Mecanizado de cavidades profundas y microcaracterísticas en moldes: Gestión de la deflexión de fresas de 6 mm en el taller.
El mecanizado de matrices de iluminación automotriz o carcasas de conectores electrónicos obliga a trabajar en cavidades profundas y estrechas. Las herramientas grandes no pueden sortear estas nervaduras, por lo que los operarios deben usar fresas delgadas de largo alcance. A menudo vemos informes de CMM que revelan paredes laterales cónicas o perfiles abultados a pesar de las lecturas precisas del CNC. La trayectoria de la herramienta fue precisa, pero las dimensiones físicas de la pieza se desviaron de los límites aceptables.
Esta desviación se debe a la flexión elástica bajo una presión de corte lateral continua. A medida que aumenta la longitud del voladizo, la rigidez radial disminuye drásticamente. Para una fresa común de 6 mm, simplemente reducir la velocidad del husillo no detendrá la vibración. Sin un control estricto sobre el acoplamiento radial, la deflexión de la herramienta y la dinámica de la carga de viruta, inevitablemente se desecharán cavidades de moldes con tolerancias ajustadas.
Por qué las fresas de 6 mm son propensas a la deflexión durante el acabado de paredes verticales: técnicas de compensación de avance para relaciones de voladizo que superan los 3D
Cuando una fresa de 6 mm funciona con relaciones longitud-diámetro superiores a 3:1 o 5:1, la resistencia al corte aumenta a lo largo del vástago extendido. La deflexión en voladizo es proporcional al cubo de la longitud del voladizo, lo que significa que un cambio de voladizo de 18 mm a 30 mm multiplica la sensibilidad a la flexión. Un ligero margen de acabado de 0.05 mm podría cortar solo 0.02 mm bajo presión, dejando material residual que crea una conicidad dimensional notable.
No confíe en los pasos de resorte y espere que la pared se enderece. Programamos reducciones de avance segmentadas del 15 % al 20 % en las zonas inferiores de alta resistencia para disminuir el empuje máximo. Combine esto con pasadas de fresado ascendentes controladas por leva. Los pisos inferiores recién cortados soportan la fresa contra el rebote elástico, estabilizando la deflexión y manteniendo las paredes laterales perpendiculares.
Aplicación práctica del fresado de alta eficiencia (HEM) en el desbaste de moldes: uso de fresas de extremo plano con cortes radiales poco profundos y axiales profundos para aliviar la presión de evacuación de virutas.
El desbaste tradicional de cavidades utiliza pasadas pronunciadas con poca profundidad axial. En aceros para herramientas endurecidos, este método de fuerza bruta concentra un calor excesivo justo en la punta de la esquina. Las virutas no pueden escapar de las ranuras estrechas, se adhieren a las estrías y dañan las esquinas de la fresa. Ese chirrido agudo que se oye en el suelo confirma que la herramienta se está atascando debido a cargas asimétricas.
En lugar de eso, adaptamos los talleres a las trayectorias de fresado de alta eficiencia (HEM). Utilizamos una fresa de extremo plano de alta calidad con una profundidad axial de 1.5 o 2 veces el diámetro de la herramienta, combinada con un ligero avance radial del 5 % al 10 %. Esto distribuye la fricción a lo largo de toda la longitud de la ranura. La fuerza centrífuga y el chorro de aire a alta presión expulsan virutas finas y uniformes de forma limpia, duplicando la tasa de remoción de metal y eliminando el atasco de la herramienta.
Equilibrio dinámico y desviación de la sujeción: por qué controlar la desviación total de la rosca (TIR) con una precisión de 0.003 mm puede duplicar la vida útil de una fresa de 6 mm.
Al recorrer muchos talleres de moldeo, todavía se ven portaherramientas de pinza ER desgastados que han superado su vida útil. Los maquinistas asumen que las bajas cargas de corte en una fresa de 6 mm hacen que una desviación de 0.01 mm sea aceptable. En realidad, una desviación total indicada (TIR) de 0.01 mm obliga a una sola ranura a soportar casi todo el impacto, mientras que los demás dientes se deslizan.
Este desequilibrio cíclico provoca microdesprendimientos en el diente de corte sobrecargado, lo que conlleva una rotura rápida de la herramienta. Recomendamos montar las herramientas pequeñas en portaherramientas hidráulicos de precisión o termorretráctiles. Utilice un comparador de cuadrante para comprobar la excentricidad a 20 mm por debajo de la punta del portaherramientas, manteniendo la desviación total interna (TIR) por debajo de 0.003 mm. Distribuir la carga de viruta de manera uniforme en todas las ranuras duplica sistemáticamente la vida útil de la herramienta en las series de producción.
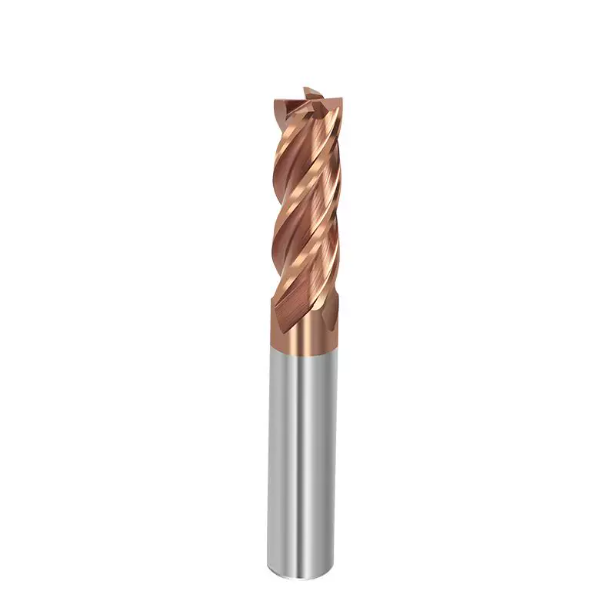
Cómo los fabricantes de moldes pueden evitar problemas: consejos de fabricantes de fresas de carburo sobre la verificación de las cualificaciones de los proveedores.
Al visitar talleres de herramientas en Norteamérica y Europa, observamos con frecuencia una clara discrepancia en los procesos de compra. Los responsables de compras se basan únicamente en el precio, asumiendo que todas las herramientas de carburo sólido tienen el mismo rendimiento. Mientras tanto, los operarios de máquinas se enfrentan a una inconsistencia en la calidad de los lotes, viendo cómo una fresa dura ocho horas mientras que la siguiente se desgasta en treinta minutos. En nuestras líneas de rectificado, sabemos que las materias primas y la geometría de cinco ejes determinan el rendimiento.
Si su piso presenta astillamiento prematuro en H13 o acabados de pared irregulares en P20, revise su cadena de suministro de herramientas. Los fabricantes confiables de fresas de carburo ofrecen una consistencia comprobada, no solo herramientas empaquetadas. La estricta clasificación dimensional, los estándares de grano submicrónico y el afilado automatizado de filos garantizan una vida útil repetible de la herramienta. Este control de calidad interno permite a los operarios aplicar avances agresivos con total confianza.
Material de carburo virgen frente a precisión de rectificado de 5 ejes: la verdadera diferencia en la consistencia de la fabricación.
La búsqueda de precios bajos lleva a los compradores a descuidar la calidad del sustrato de carburo. Los fabricantes de fresas económicas suelen utilizar carburo reciclado con distribuciones de grano irregulares y microporosidad. Estos defectos provocan fracturas fácilmente al chocar con los cúmulos de carburo duros de los aceros para moldes. Como fabricantes de fresas de carburo de renombre, utilizamos varillas de carburo de tungsteno virgen ultrafinas (0.2–0.4 micras) para proporcionar la tenacidad necesaria para ángulos de ataque negativos y recubrimientos PVD.
La estabilidad de la rectificadora y los intervalos de afilado de las muelas también determinan la calidad final del lote. Inspeccione las fresas con gran aumento para comprobar la uniformidad del microafilado y las transiciones del ángulo de ataque de las ranuras. Los centros de rectificado de primera categoría mantienen los radios de afilado de los filos dentro de una tolerancia de dos micras en toda la producción. Un rectificado inconsistente genera alturas de ranura desiguales, lo que provoca vibraciones inmediatas y fluctuaciones drásticas en la vida útil de las herramientas.
Deje de pagar primas innecesarias: Estrategias de selección de materiales y reducción de costos para la compra mensual de fresas a granel en talleres de moldes.
Sobredimensionar las herramientas de corte es otra trampa costosa. Los talleres suelen comprar herramientas caras de grado aeroespacial para mecanizar cavidades estándar pretempladas con una dureza aproximada de HRC 30. Ese recubrimiento de alta temperatura y el ángulo de ataque negativo se desperdician en aceros más blandos, lo que a menudo empeora la acumulación de material en el filo y el emborronamiento de la pieza. El verdadero ahorro proviene de adaptar la física específica de la cavidad a las geometrías de corte deseadas, en lugar de buscar precios de lista bajos.
Revise sus pedidos mensuales de fresas y separe las herramientas según la etapa de fabricación. Utilice geometrías pulidas con amortiguación de vibraciones para el mecanizado de cavidades de alto volumen y reserve herramientas equilibradas de baja excentricidad para el acabado de largo alcance. Reserve los recubrimientos resistentes al calor y los afiladores de filo negativo exclusivamente para plaquitas endurecidas. Si se enfrenta a planos de cavidades complejos o tolerancias de deflexión estrictas, póngase en contacto con nuestro equipo de ingeniería para revisar sus planos y detalles de configuración.






