
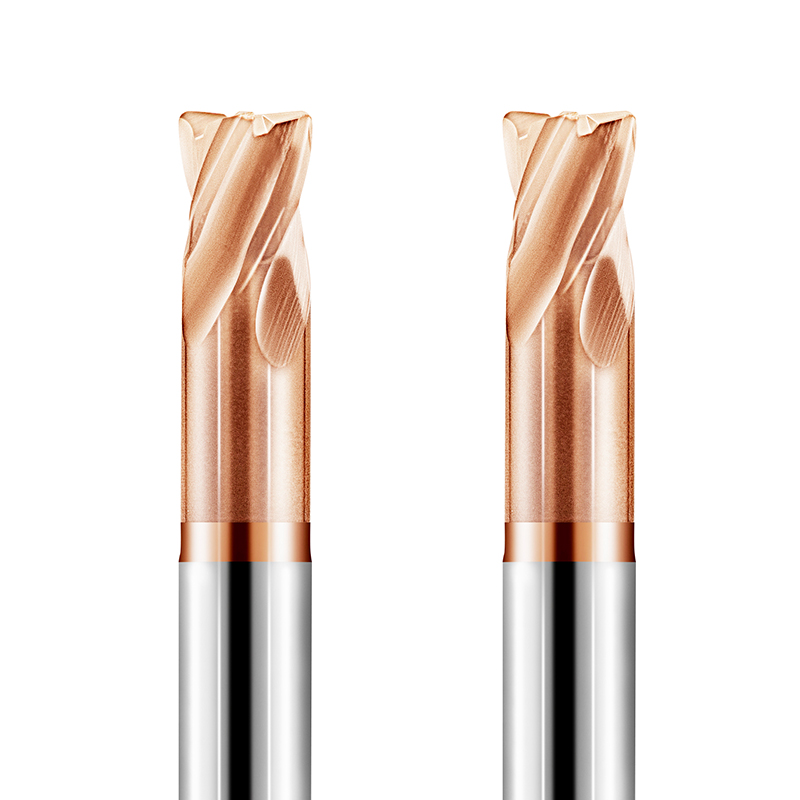
El mes pasado, un cliente habitual de Stuttgart, Alemania, nos contactó con una solicitud urgente de asistencia técnica. Estaban mecanizando punzones de acero para herramientas de trabajo en frío D2/1.2379, tratado térmicamente a HRC 64–66. Sus fresas de cuatro filos, diseñadas para completar dos ciclos de mecanizado sin problemas, fallaban en 12 minutos. Los filos presentaban microdesprendimientos continuos y los radios de las esquinas sufrían un desprendimiento total del material.
El equipo en planta redujo instintivamente la velocidad del husillo, asumiendo que un corte más lento protegería la herramienta. En nuestros 16 años de experiencia en la fabricación de herramientas de corte, este sigue siendo uno de los errores más comunes en el fresado de materiales duros. Al mecanizar aceros ultraduros, una velocidad demasiado baja impide que la zona de cizallamiento alcance la temperatura crítica de plastificación. El filo atraviesa el material frío con una resistencia enorme, lo que provoca que el mecanismo de desgaste pase de una abrasión controlada a un desprendimiento por fatiga severo.
Ajustar la velocidad de corte óptima para una fresa HRC65 nunca es tan sencillo como copiar los parámetros del embalaje. El margen real para la velocidad de corte de una fresa de carburo es extremadamente estrecho. Factores como el tamaño de grano del sustrato de carburo, los umbrales de dureza al rojo del AlTiSiN, la excentricidad del husillo y un aumento de tan solo 0.5 en la relación de voladizo pueden reducir a la mitad los parámetros de trabajo. Por ello, siempre evaluamos la velocidad de corte de la fresa para acero endurecido junto con el adelgazamiento de la viruta y la evacuación térmica.
Cuando una pieza de trabajo es lo suficientemente dura como para que una lima estándar se deslice sobre la superficie, surge una pregunta crucial: ¿la velocidad de corte realmente disipa el calor junto con la viruta, o cada revolución del husillo está destrozando gradualmente la punta de la herramienta?

Características de fresado del acero endurecido (HRC 62–68) y el rango de referencia para las velocidades de corte de las fresas de carburo.
En las consultas técnicas con talleres de moldes y matrices, a menudo observamos que los operarios aplican prácticas propias del acero pretemplado (HRC 50) a piezas con una dureza superior a HRC 62. Una vez que el material supera los 60 HRC, la física fundamental del corte cambia por completo. El flujo plástico se desploma, el deslizamiento por cizallamiento se vuelve violento y las virutas emergen como segmentos discontinuos de alta frecuencia. La resistencia al corte y el aumento instantáneo de temperatura se producen de forma no lineal.
Para los fabricantes de herramientas de corte, establecer una velocidad de corte fiable para las fresas de carburo implica equilibrar el impacto mecánico con el ablandamiento por cizallamiento térmico. Si la velocidad es demasiado baja, el filo ara el metal base sin ablandar, provocando una fatiga mecánica severa. Si es demasiado alta, las temperaturas en la interfaz superan los 1000 °C, eliminando recubrimientos y capas de unión. Se necesita una velocidad base verificada que concentre la energía térmica estrictamente dentro de la zona de cizallamiento principal.
Rango de velocidad de corte empírico para fresas de extremo HRC65 (Vc: 45–120 m/min)
En nuestro centro de pruebas y en las instalaciones de nuestros socios de producción, la velocidad de fresado HRC65 de referencia se sitúa entre 45 y 120 m/min para aceros como el 1.2379 (D2) o el CPM-10V. Este amplio rango no implica que se puedan modificar los parámetros de avance al azar. La superficie útil está directamente vinculada al acoplamiento radial (Ae) y a la cinemática de la trayectoria de la herramienta.
En el fresado lateral tradicional o el perfilado de esquinas con un avance radial del 15 % al 25 %, mantenemos la velocidad de avance superficial en un valor conservador de 45 a 70 m/min para evitar la acumulación de calor en las esquinas. Sin embargo, en trayectorias trocoidales dinámicas con un contacto radial limitado al 3 % al 8 % de Ae, el arco de contacto disminuye drásticamente. Cada ranura recibe suficiente tiempo de enfriamiento por aire por revolución, lo que nos permite aumentar la velocidad de corte a 90-120 m/min para obtener altas tasas de remoción de material.
Por qué no se deben aplicar simplemente los parámetros estándar del acero para moldes a los cálculos de velocidad de corte CNC.
En muchos talleres de mecanizado por contrato, los programadores aún utilizan fórmulas predeterminadas de velocidad de corte para acero de moldes directamente de las bibliotecas CAM estándar. Según nuestra experiencia, esta sigue siendo la principal causa de fallas catastróficas en aceros para herramientas endurecidos. Las fórmulas convencionales asumen una ductilidad volumétrica predecible. A HRC65, la zona de corte se reduce a unas pocas micras, mientras que los coeficientes de fricción y las fuerzas de corte específicas aumentan drásticamente.
Al aplicar fórmulas estándar a su configuración, se obtiene una carga de viruta elevada junto con una velocidad superficial excesivamente conservadora. Esto contradice directamente los principios del fresado de materiales duros. Las cargas de viruta elevadas generan fuerzas de deflexión lateral de la herramienta que pueden romper las ranuras de carburo. Si no se compensa la velocidad de corte CNC con el adelgazamiento de la viruta y el diámetro efectivo, la ranura roza en lugar de cortar. Siempre calculamos las RPM efectivas a partir del espesor máximo real de la viruta (Hex).
Comparación de los umbrales de degradación térmica: Velocidad de corte para el fresado de acero HRC62 frente a HRC65
Muchos operarios de máquinas asumen que la diferencia entre HRC62 y HRC65 es de tan solo 3 puntos Rockwell, dando por sentado que una reducción de velocidad del 5 % es suficiente. Sin embargo, nuestros análisis metalográficos del desgaste de las herramientas demuestran que estos dos niveles de dureza se sitúan en extremos opuestos de la degradación térmica. Para velocidades de corte en el fresado de acero HRC62, la microestructura aún permite una ligera deformación plástica, lo que mantiene el desgaste del flanco gradual y controlable entre 80 y 130 m/min.
A HRC65, los carburos de aleación se encuentran mucho más densos y dispersos en la matriz martensítica, generando una fricción extrema en el borde de la ranura. El mecanizado a velocidades HRC62 en material HRC65 degrada los recubrimientos nanocompuestos de AlTiSiN en cuestión de minutos debido a la rápida oxidación y difusión térmica. Nuestra regla es sencilla: sacrificar entre un 15 % y un 25 % de la superficie para estabilizar las bandas de desgaste del flanco, en lugar de buscar mejoras marginales más allá de los límites de falla térmica.
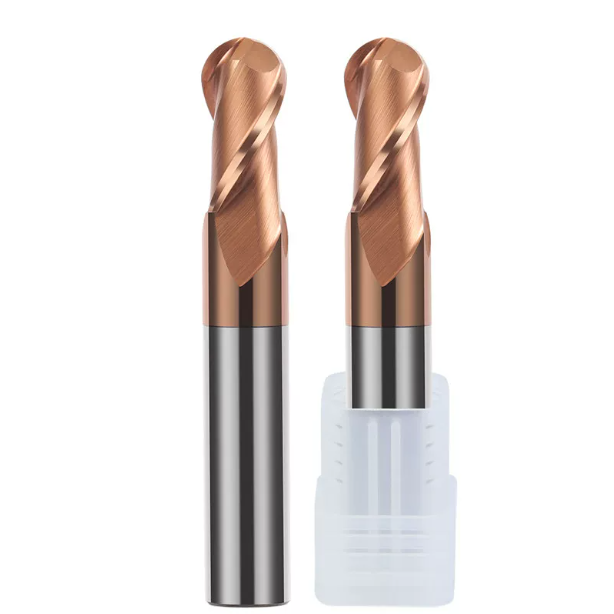
Variables clave que influyen en la velocidad de corte de la fresa frontal en acero endurecido: recubrimientos, sustratos y rigidez del voladizo.
Al solucionar problemas en operaciones de desbaste y acabado en talleres de herramientas de EE. UU. y Europa, observamos constantemente un error clásico. Si una fresa produce virutas a las RPM recomendadas, los operarios asumen instintivamente que la velocidad superficial es demasiado alta y reducen la velocidad de rotación del husillo. La velocidad superficial nunca opera de forma aislada. Su eficiencia depende completamente de la rigidez dinámica del sistema portaherramientas-pieza.
En la fabricación de herramientas, verificamos que el límite máximo de velocidad de corte de las fresas para acero endurecido depende de variables estructurales ocultas. Los aceros ultraduros ejercen fuerzas radiales reactivas severas sobre el filo de corte. Si el sustrato carece de resistencia al impacto o el recubrimiento se delamina bajo estrés térmico, la velocidad superficial se vuelve irrelevante. Es necesario equilibrar la composición química del sustrato con la amortiguación general del sistema.
Herramientas de corte para fresado CNC de ultra alta dureza: tamaño de grano del sustrato y estabilidad térmica del AlTiSiN
El mecanizado de acero HRC 62–68 destruye el carburo de uso general. Para herramientas de fresado CNC de alto rendimiento, reducimos el tamaño de grano del carburo de tungsteno a 0.2–0.4 micras y mantenemos el contenido de cobalto entre el 8 % y el 10 %. Se trata de una decisión de ingeniería deliberada. Sacrificamos la ductilidad volumétrica para alcanzar una dureza HRA de 93–94, evitando así la deformación del filo de corte bajo cargas extremas.
Durante las pruebas de corte en seco, las temperaturas en la zona de contacto suelen oscilar entre 900 °C y 1050 °C. Los recubrimientos estándar de TiAlN se oxidan y se desprenden por encima de los 800 °C, eliminando la protección de los bordes. Nuestro recubrimiento nanocompuesto de AlTiSiN con alto contenido de silicio forma una barrera térmica de SiO₂ amorfa y pasivante que resiste la oxidación por encima de los 1150 °C. Esta nanobarrera proporciona la resistencia al calor necesaria para mantener velocidades de línea más elevadas.
Impacto del voladizo (relación L/D) y la excentricidad radial en los límites de velocidad de las fresas HRC65.
Si nos preguntan cuál es la principal razón por la que los operarios de máquinas se ven obligados a reducir la velocidad, la respuesta es la longitud del voladizo. En moldes de cavidad profunda, los operarios suelen limitar el alcance de las herramientas a voladizos de 4D a 5D para evitar las paredes, y luego se preguntan por qué vibran. La deflexión aumenta con el cubo de la longitud del voladizo. Con cargas de viruta a nivel micrométrico, esa flexión genera vibraciones violentas de alta frecuencia.
Esta vibración destruye una fresa HRC65 . Una vez que el voladizo supera los 4D, debe reducir la velocidad superficial entre un 20 % y un 35 % en comparación con una configuración 3D. La excentricidad total indicada (TIR) en la punta de la herramienta debe mantenerse estrictamente por debajo de 0.003 mm. Si la excentricidad supera los 0.005 mm, un diente absorbe todo el impacto radial y se producen microfisuras. Para alcanzar profundidades mayores, utilice una herramienta con cuello reforzado y cono reforzado.
Lógica para ajustar la velocidad de corte en el fresado en función de la distancia de evacuación de virutas y el número de filos (4 filos frente a 6 filos)
La elección entre herramientas de 4 y 6 filos se reduce a encontrar el equilibrio entre la resistencia del núcleo y el volumen de la cavidad de viruta. Muchos operarios asumen que las virutas finas justifican el uso de herramientas de 6 u 8 filos para maximizar el avance de la mesa. Si bien los filos adicionales aumentan la rigidez del núcleo, reducen la evacuación de virutas. En cortes confinados, las virutas incandescentes y fracturadas pueden acumularse en los filos estrechos y soldarse al cuerpo de la fresa.
Recomendamos un ajuste gradual de la velocidad de corte para el fresado. Para desbaste o cortes radiales más intensos (Ae superior al 15%), utilice una fresa de cuatro filos. Los filos abiertos permiten que el aire frío a alta presión elimine las virutas instantáneamente, evitando el re-corte. Reserve las fresas de seis filos para el acabado ligero de las paredes laterales (Ae inferior al 3%). Con esta configuración, puede aumentar la velocidad superficial de forma segura y realizar un micro-cizallamiento de alta frecuencia para obtener un acabado de espejo.
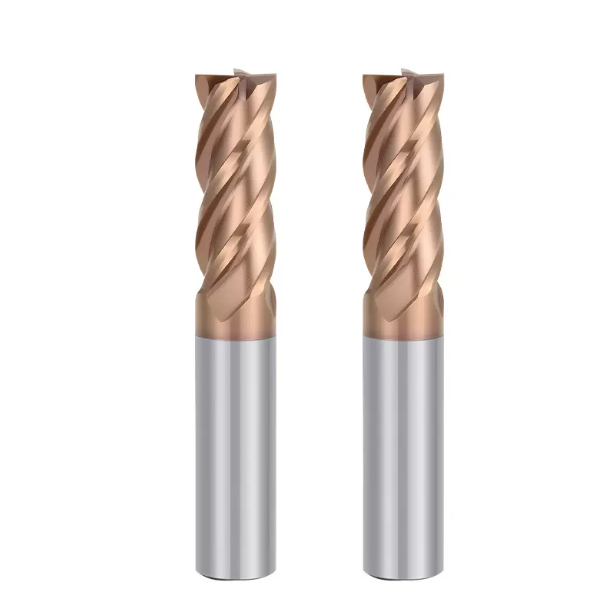
Avances y velocidades de fresas de carburo para fresado de alta frecuencia en talleres de moldeo modernos.
Al auditar las instalaciones de fabricación de moldes, observamos dos extremos. Los talleres tradicionales utilizan avances excesivamente conservadores por temor a la rotura de la herramienta, mientras que los talleres de herramientas avanzados emplean micromecanizado de alta frecuencia para obtener acabados superficiales excepcionales. Independientemente del controlador de la máquina, la velocidad superficial y la velocidad de avance deben estar estrechamente sincronizadas.
Ajustar la velocidad y el avance de las fresas de carburo depende de mantener un espesor de viruta dinámico constante (Hex). Si el avance por diente cae por debajo del radio de afilado, el filo deja de cortar y comienza a arar. Esto endurece la pieza y quema la cara lateral. Si se aplica demasiado avance, la presión radial excesiva rompe el filo. Es necesario coordinar la velocidad, el avance y el paso lateral de forma dinámica.
Optimización de las relaciones Ae y Ap para maximizar la velocidad de corte de la fresa HRC65 en trayectorias trocoidales.
En el desbaste de cavidades profundas, las trayectorias trocoidales dinámicas han reemplazado en gran medida el desbaste tradicional a nivel Z. Aumentamos de forma segura la velocidad de corte de nuestra fresa HRC65 hasta 100–120 m/min limitando estrictamente el contacto radial. Ajustamos el avance radial (Ae) al 3 %–6 % del diámetro de la herramienta, mientras que la profundidad axial (Ap) es de 1.5 a 2 veces el diámetro de la fresa para aprovechar toda la longitud de la ranura.
Esta geometría mantiene el diente en contacto solo entre el 10 % y el 15 % de cada revolución, dejando el 85 % restante expuesto a la refrigeración por aire. El calor de corte se disipa limpiamente sin migrar al núcleo de la herramienta. Debido a que Ae es pequeño, se produce un adelgazamiento de la viruta. Es necesario aplicar compensación de avance, aumentando el Fz programado entre 2 y 3 veces para que el diente corte limpiamente en lugar de rozar.
Equilibrio de la velocidad de fresado y el avance por diente (Fz) en acero endurecido para evitar el astillamiento de las esquinas.
La dinámica de corte se deteriora cuando una fresa pasa de paredes rectas a radios internos afilados. Con frecuencia, los operarios mantienen un corte de perfil suave, solo para escuchar un fuerte chasquido cuando la fresa golpea una esquina interior. Los ángulos de contacto de la herramienta aumentan instantáneamente, multiplicando las fuerzas de corte y rompiendo los frágiles radios de las esquinas. Nunca utilice velocidades de avance en línea recta a través del radio de una cavidad interna.
Nuestra regla probada en campo protege la velocidad de fresado de acero endurecido: mantenga una alta velocidad superficial y cargas de viruta ligeras (0.03–0.06 mm/diente) a lo largo de paredes planas. A medida que la trayectoria se acerca a una esquina, programe rutinas de anticipación CAM para desacelerar el avance entre un 40 % y un 60 % y reducir la velocidad del husillo en un 10 %. Utilice pasadas de desmoldeo para eliminar progresivamente el material de la esquina en lugar de cubrir todo el radio de una sola vez.
Contorneado de moldes 3D: Cálculo de la velocidad de corte para fresado en función del diámetro efectivo y el suavizado de la trayectoria.
El acabado con fresas de punta esférica en contornos 3D presenta una trampa geométrica engañosa. Los operarios programan la velocidad de corte utilizando el diámetro nominal de la herramienta, lo que provoca acabados toscos y un rápido desgaste del centro. El problema radica en la geometría: calcule la velocidad de corte para el fresado utilizando el diámetro de corte efectivo (Deff) a la profundidad de corte real, nunca el diámetro nominal de la herramienta (Dc).
A profundidades axiales reducidas (Ap de 0.05–0.1 mm), el diámetro de corte efectivo se reduce a una fracción del tamaño nominal. El filo de corte cerca del centro cero apenas se mueve, arrastrándose y extendiéndose sobre el acero del molde. Para compensar, aumente las RPM del husillo entre un 30 % y un 50 %, junto con un alisado predictivo de alta velocidad. Si las RPM del husillo alcanzan su máximo, incline la herramienta 15 grados en una fresadora de 5 ejes para eliminar el punto muerto del corte.
Solución de problemas in situ: Diagnóstico de fallos de herramientas en el fresado CNC de acero endurecido
Al atender consultas técnicas de talleres mecánicos europeos y estadounidenses, a menudo vemos que los operarios culpan a la calidad de las herramientas y las cambian prematuramente. En nuestra experiencia, cada fresa desgastada que se retira del husillo sirve como registrador de datos operativos. El fresado de materiales duros prácticamente no admite margen de error. Pequeños desequilibrios en los parámetros dejan marcas mecánicas y térmicas distintivas en los filos de corte.
Para una resolución de problemas eficaz, es necesario realizar ingeniería inversa de estos patrones de desgaste específicos. En el caso de fresas de alto rendimiento para acero endurecido mecanizado por CNC , la falla catastrófica rara vez se debe a una sola variable. Suele ser consecuencia de cargas mecánicas cíclicas y choque térmico. Inspeccione la cara lateral con un microscopio de taller de 20 aumentos antes de limpiar la herramienta para diferenciar la ruptura térmica del impacto mecánico.
Agrietamiento térmico y microdesconchado en etapa temprana: cómo determinar si la velocidad de corte CNC es demasiado alta o la velocidad de avance es demasiado baja.
Bajo aumento, las grietas paralelas en forma de peine que discurren perpendiculares al filo de corte indican fatiga térmica. Cuando los operarios fuerzan la velocidad de corte CNC más allá del límite térmico del recubrimiento, los ciclos rápidos de calentamiento y enfriamiento generan una tensión térmica intensa. Una vez que esta expansión cíclica supera la tenacidad a la fractura de la matriz de carburo, las microgrietas se propagan hacia el sustrato y provocan el desprendimiento del filo.
Sin embargo, el agrietamiento térmico también puede deberse a una carga de viruta insuficiente. Si el avance por diente es demasiado ligero, el filo roza contra el material endurecido por deformación en lugar de cortar virutas limpias, concentrando el calor en la punta de la herramienta. Compruebe el color de la viruta: si es de color azul oscuro o púrpura con fracturas en peine, reduzca la velocidad de corte entre un 15 % y un 20 %. Si la viruta es pulverulenta o pálida, aumente el avance para disipar el calor.
Acumulación de material en el borde (BUE) y desgaste acelerado: cómo abordar la falta de ablandamiento inducido por cizallamiento.
El mecanizado de acero para herramientas HRC 65 a veces produce acumulación de material en el filo o un desgaste excesivo en forma de cráter, lo que suele sorprender a muchos ingenieros. En nuestras pruebas con husillo, esto ocurre cuando la velocidad de fresado del acero endurecido se sitúa por debajo del rango de plastificación. La zona de cizallamiento nunca alcanza los 600 °C-800 °C necesarios para el ablandamiento térmico localizado, lo que obliga a la herramienta a perforar un material inflexible.
Este arado a baja temperatura destruye el filo y suelda en frío micropartículas al mismo. Cuando estos depósitos se desprenden, arrastran consigo los granos de carburo, acelerando el desgaste del flanco. En lugar de reducir las RPM —lo que intensifica el ciclo de arado—, aumente la velocidad de corte entre un 10 % y un 15 % si la rigidez de la configuración lo permite. El ablandamiento térmico se activará, transformando el corte de un afilado opaco a un afilado limpio.
Validación práctica de los medios de refrigeración: por qué el mecanizado en seco con una pistola de aire frío Vortex supera al de la refrigeración por inundación.
Inundar un corte HRC 65 con refrigerante soluble en agua al observar humo es una forma rápida de destruir el carburo. Las ranuras giratorias oscilan entre 1,000 °C en el corte y la temperatura ambiente en el flujo de refrigerante en cuestión de milisegundos. Este ciclo térmico extremo provoca un choque térmico severo, lo que conlleva una rápida delaminación del recubrimiento y microfracturas a lo largo de los límites de grano.
Para establecer la velocidad de corte base en el fresado, utilice aire frío con una pistola de aire comprimido tipo vórtice. El aire comprimido frío (de -5 °C a 5 °C) no enfría la fresa; proporciona la fuerza cinética necesaria para eliminar las virutas y evitar que se vuelvan a cortar. En cavidades profundas donde la evacuación se estanca, la lubricación con cantidad mínima (MQL) con aceite vegetal es viable, pero el refrigerante a alta presión resulta mucho más perjudicial que beneficioso.






