
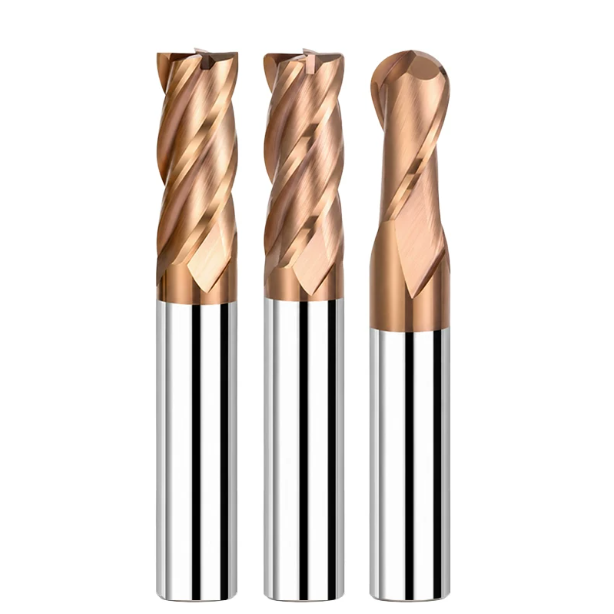
Hace tres meses, un taller de moldes de precisión de Ohio nos envió un video de una parada de emergencia. Una fresa de punta esférica de seis filos se partió limpiamente por la mitad tras cuatro minutos dentro de una máquina de cinco ejes. La pieza era de acero para herramientas de trabajo en frío 1.2379 (D2), con una dureza total de 64 HRC. El operario atribuyó inmediatamente la falla a un sustrato de carburo quebradizo y a avances demasiado agresivos.
Nuestra revisión remota de las curvas de carga del husillo y los datos de inspección de campo revelaron una historia diferente. La excentricidad residual del portaherramientas era de 7 micras, la entrada en el fresado ascendente carecía de un movimiento de desaceleración del arco y el recubrimiento falló ante el pico de fricción de 900 °C en el corte en seco. Durante dieciséis años brindando soporte a instalaciones de herramientas en EE. UU. y Europa, hemos abordado este mismo patrón de falla docenas de veces.
Cuando el material alcanza los 60 HRC, los hábitos de mecanizado convencionales resultan contraproducentes. Los operarios suelen reducir la velocidad del husillo para “proteger” el filo de corte, lo que acelera la falla catastrófica. El buen funcionamiento de una fresa HRC65 no se limita a la clasificación nominal impresa en el embalaje. Fresar acero endurecido es una batalla a microescala contra el choque mecánico cíclico y la fricción extrema.
- Preparación del sustrato y los bordesUna fresa de carburo sólido requiere un ajuste de la matriz de grano ultrafino y una alta resistencia a la rotura transversal. Un ángulo de ataque negativo genera un campo de tensión compresiva, mientras que el afilado del filo determina si la herramienta se corta limpiamente o se astilla contra los carburos duros de la matriz.
- Diseño del núcleo y la flautaEn cualquier fresa de acero endurecido, el diámetro del núcleo y el espaciado desigual de la hélice determinan la rigidez estructural durante los cortes con voladizos largos.
- Barrera térmicaLas capas de recubrimiento avanzadas para fresas HRC65 deben formar una densa capa protectora de óxido bajo calor extremo. Sin esta barrera, el aglutinante de cobalto se ablanda en segundos.
Una vez que la desviación se mantiene dentro de 3 micras mediante soportes de ajuste por contracción, la dinámica de la trayectoria de la herramienta determina el resultado. ¿Por qué las velocidades de corte estándar de catálogo siguen provocando microdesconchones inesperados en las esquinas de cavidades profundas?
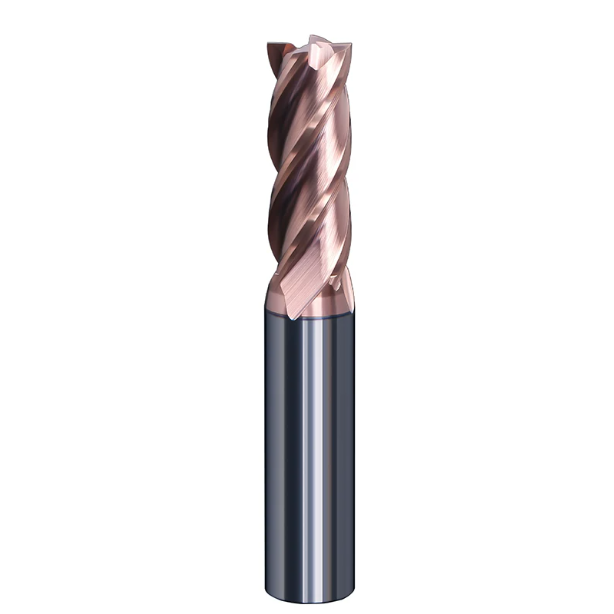
Lógica fundamental para la selección de herramientas: ¿Por qué las herramientas de carburo convencionales se astillan instantáneamente en el acero HRC65?
Si se utiliza una fresa de uso general en acero para herramientas de 65 HRC, se oirá un chasquido seco casi de inmediato. Muchos operarios reducen instintivamente la velocidad de avance o la del husillo. Este cambio suele provocar que la herramienta de repuesto se astille aún más rápido. Un vídeo de alta velocidad muestra que los materiales ultraduros producen una zona de deformación plástica extremadamente estrecha. Una fresa estándar con cara de ataque positiva no puede cortar este material limpiamente; lo ara y lo aplasta hasta que el filo de corte se fractura bajo tensión.
Este contacto extremo elimina la amortiguación elástica de la que dependen las herramientas de uso general. Bajo presiones de contacto masivas, la matriz aglutinante de cobalto se ablanda y pierde su agarre sobre los granos de carburo de tungsteno. Al seleccionar una fresa de alto rendimiento HRC65, nuestra primera tarea es desmentir un mito común: el objetivo no es un filo afilado como una navaja que se deslice a través del acero. En cambio, se necesita un microperfil rígido que redirija las fuerzas de corte hacia una compresión pura antes de que la punta de la herramienta se rompa.
Análisis empírico del tamaño de grano del sustrato: equilibrio entre resistencia al impacto y dureza en la selección de fresas de carburo.
Los maquinistas suelen asumir que un tamaño de grano más fino o una mayor dureza siempre son mejores. Sin embargo, las pruebas de tracción y de fresado realizadas con granulometrías de 0.2 micras frente a 0.5 micras revelan una relación de compromiso más compleja. Las granulometrías inferiores a 0.2 micras alcanzan una dureza extrema superior a 93 HRA, pero su tenacidad a la fractura disminuye drásticamente. Un único punto duro, debido a un tratamiento térmico irregular, puede fracturar la herramienta como si fuera de cristal.
Durante nuestras pruebas de campo para la selección de fresas de carburo, preferimos una matriz de cobalto al 8 % combinada con una estructura de grano submicrométrico de 0.4 a 0.6 micras. Esta composición sacrifica menos de 0.5 HRA en dureza bruta en comparación con los grados ultrafinos. A cambio, mantiene una resistencia a la rotura transversal superior a 4000 MPa. Esta tenacidad adicional evita la rotura de los dientes durante cortes interrumpidos en Caldie o D2 endurecido.
Desde el aplastamiento hasta el microdesprendimiento: mecanismos de fallo de las fresas de acero endurecido en condiciones de corte extremas (HRC 60–68)
Bajo un microscopio de precisión de 200 aumentos, el desgaste normal y la falla catastrófica se ven completamente diferentes. Durante las pruebas de fresado en seco con una fresa de acero endurecido específica, el proceso de falla comienza cuando el nanorrevestimiento se desgasta. El aglutinante de cobalto expuesto se ablanda cerca de los 800 °C. La cara de ataque sufre entonces un colapso plástico a microescala, destruyendo el soporte mecánico detrás de la bruñidora.
Una vez que el colapso plástico altera el perfil del filo, la fricción de corte aumenta bruscamente. Las microfisuras se propagan a lo largo de los límites de grano del carburo y se convierten en astillamiento visible del filo. Los operarios suelen culpar a las altas velocidades de avance, pero nuestros datos demuestran que la principal causa es la alimentación insuficiente. Cuando el espesor de la viruta cae por debajo del radio de afilado del filo, la herramienta roza y endurece la superficie en lugar de cortarla.
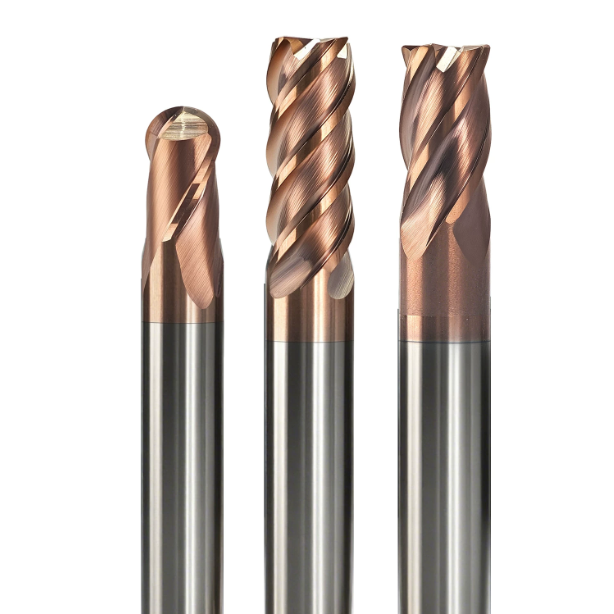
La geometría determina la vida útil: Geometría de la fresa HRC65 y parámetros de refuerzo del filo.
Muchos ingenieros confían exclusivamente en las clasificaciones de dureza de los catálogos y las marcas comerciales de los recubrimientos. Si la microgeometría es defectuosa, incluso el mejor sustrato de carburo fallará en dos pasadas. Durante una auditoría realizada en un taller suizo de moldes médicos que mecanizaba acero metalúrgico en polvo de 63 HRC, herramientas idénticas mostraron una variación de hasta el triple en su vida útil. La diferencia radicaba en la calidad del afilado de la ranura y en los perfiles de microafilado del filo.
Las herramientas diseñadas para materiales endurecidos presentan un aspecto notablemente desafilado al ser inspeccionadas. Para optimizar la geometría de las fresas HRC65, es necesario equilibrar la resistencia de la cuña con la resistencia al corte. Sustituimos los ángulos de ataque positivos estándar por ángulos de ataque cero o negativos y aumentamos el grosor de la base de la ranura con un radio de curvatura generoso. Esto dirige las fuerzas de corte hacia el núcleo sólido del cuerpo de la herramienta, en lugar de dejar una punta sin soporte que reciba el impacto.
Ángulo de ataque negativo y superficie en T: características de diseño clave para prevenir el astillamiento en herramientas de fresado de alta dureza.
Las fresas de acabado estándar utilizan ángulos de ataque positivos para facilitar el corte. En acero para moldes endurecido, esa delgada cuña se fractura en la primera pasada. Nuestros datos de afilado de herramientas confirman que los ángulos de ataque radiales deben mantenerse entre -8° y -12°. Si bien un ángulo de ataque negativo aumenta la presión radial de la herramienta, dirige el vector de corte principal directamente hacia el cuerpo de la herramienta. Esto genera un estado de tensión hidrostática que suprime las grietas por tracción entre los granos de carburo.
Para maximizar la vida útil de una fresa de alta dureza, combine un ángulo de ataque negativo con un perfil en T diseñado y un afilado de filo controlado. Un filo extremadamente afilado se astilla en los primeros dos metros de corte. Un chaflán de 0.03 a 0.05 mm de ancho a -15°, junto con un afilado de 10 a 15 micras, refuerza el filo contra impactos. La fricción también genera calor en la zona de cizallamiento localizada, lo que ablanda el acero para un corte estable.
Núcleo variable y hélice desigual: proporciones empíricas para eliminar la charla autoexcitada
Las vibraciones son mucho más perjudiciales para las herramientas de carburo sólido que el desgaste gradual del flanco. Durante la resolución de problemas en una matriz de estampado en Detroit, descubrimos que realizar cortes de más de 0.1 mm de profundidad provocaba fuertes vibraciones y marcas superficiales onduladas. Una inspección de la herramienta reveló el problema: las ranuras profundas reducían el diámetro del núcleo a solo el 58 % del diámetro exterior de la herramienta. La alta resistencia al corte obligaba a la herramienta a desviarse y vibrar.
Para el acabado de acero endurecido, aumentamos el diámetro del núcleo al 65 % o 72 % del diámetro exterior y utilizamos un cono posterior reforzado. Para romper la resonancia armónica, combinamos ángulos de hélice variables (como 38°/41°) con espaciado desigual de las ranuras (como 88°/92°). Esta geometría limita la evacuación de virutas, pero los cortes radiales ligeros producen virutas muy finas. La rigidez resultante de la herramienta estabiliza el corte y evita el astillado prematuro.
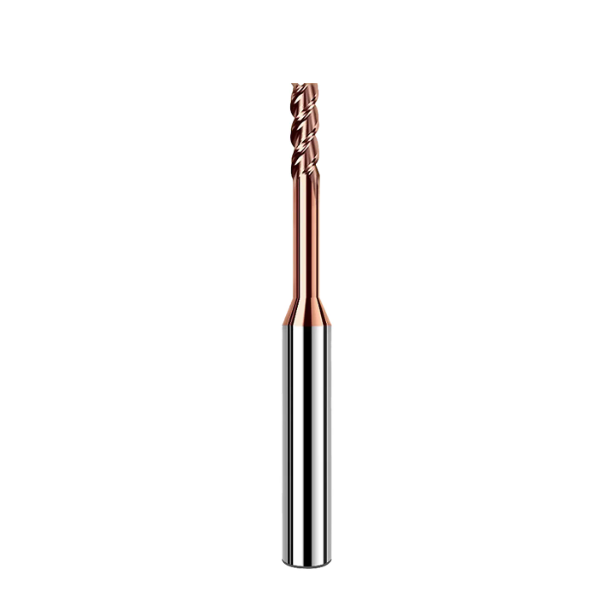
Equilibrio entre número de ranuras y rigidez: ¿Cómo seleccionar la configuración adecuada para fresas de extremo HRC65 (4 ranuras, 6 ranuras o más)?
En muchos talleres, los operarios utilizan fresas de cuatro filos para todos los metales duros. Otros, en cambio, pasan directamente a fresas de seis u ocho filos para acabados de alta velocidad. Cada cuerpo de herramienta tiene una sección transversal fija. Añadir un filo obliga a estrechar la garganta de la viruta o adelgazar el núcleo de la herramienta. No se pueden añadir filos de corte sin sacrificar la evacuación de virutas.
El acabado de metales endurecidos requiere un ligero contacto radial (ae) y altas velocidades de avance de la mesa (Vf). Las virutas resultantes parecen polvo, lo que hace que la capacidad de la garganta sea menos crítica. Al elegir una configuración de ranuras para fresa HRC65, el objetivo principal es equilibrar la rigidez del núcleo con la evacuación instantánea de las virutas. Un mayor número de ranuras distribuye las cargas de impacto entre varios dientes, manteniendo altas tasas de remoción de metal.
Fresas de 4 filos frente a fresas de 6 filos para acero endurecido: límites de voladizo en fresado lateral y fresado de perfiles.
El número de filos determina el límite máximo de velocidad de avance durante el perfilado y contorneado superficial. En pruebas comparativas realizadas en una planta de moldes para automóviles en Michigan, comparamos herramientas sujetas a un voladizo corto de 3D. A 12 000 RPM, una herramienta de 6 filos permitió un avance de mesa un 50 % mayor que una fresa estándar de 4 filos. El acoplamiento más ajustado de los dientes estabilizó las fuerzas de corte y produjo acabados de pared lateral comparables a los del rectificado.
Extender el voladizo de la herramienta más allá de 4D cambia por completo la dinámica de corte. Una fresa de 6 filos genera fricción lateral continua a lo largo de vástagos largos, lo que produce tensión torsional. La irregularidad del material provoca vibraciones de alta frecuencia. Al comparar fresas de 4 y 6 filos para acero endurecido con voladizos largos, el diseño de 4 filos resulta superior. Su mayor separación entre dientes permite que la herramienta se flexione y se recupere limpiamente sin astillarse.
Cómo abordar las ranuras profundas de la cavidad del molde y las esquinas estrechas: Equilibrio entre la evacuación de virutas y el ancho de corte para el acero HRC62
Las ranuras profundas y los radios internos reducidos representan el mayor riesgo de rotura de la herramienta en las cavidades del molde. Durante la resolución de problemas en placas de desgaste de 62 HRC, observamos que las herramientas se rompían sistemáticamente en las esquinas internas. El análisis de la trayectoria de la herramienta mostró que el ángulo de contacto de la fresa aumentaba bruscamente de 30° a 180° en los giros pronunciados. Este aumento repentino acumula virutas en las ranuras en media revolución, lo que provoca una acumulación de calor y una falla catastrófica de la punta.
Para ranuras y esquinas estrechas, seguimos una regla sencilla: menos filos y mayor canal de evacuación de virutas. Incluso para el acabado, una fresa para acero HRC62 en una esquina profunda debe tener una geometría de 4 filos con alivio en el cuello. Programe una entrada en arco o trocoidal, manteniendo el avance radial entre el 2 % y el 5 % del diámetro de la herramienta. De esta forma, los chorros de aire a alta presión pueden evacuar las virutas libremente y evitar el apiñamiento de los dientes.
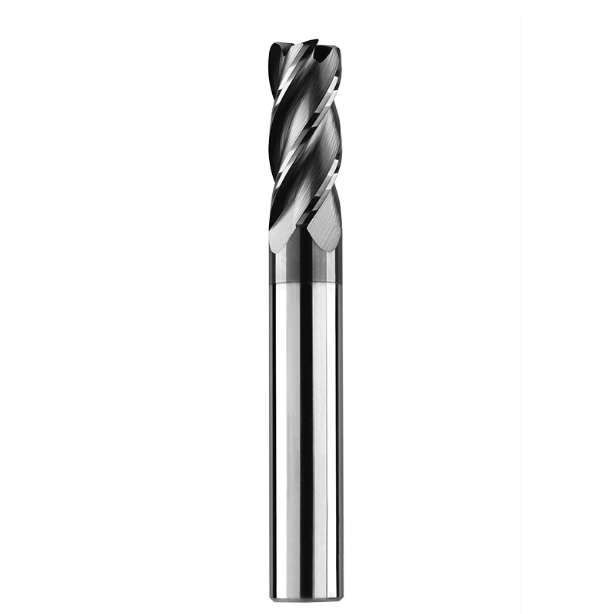
Resistencia a la temperatura y adherencia de recubrimientos en condiciones reales: recubrimientos para fresas HRC65 y soluciones de corte en seco a alta temperatura.
Cuando los filos de corte se desgastan rápidamente, los operarios suelen culpar a la dureza del recubrimiento y buscan valores superiores a 3800 HV. En nuestras pruebas con piezas de trabajo de 65 HRC, la fricción en la zona de contacto suele elevar la temperatura local por encima de los 900 °C. Los entornos térmicos extremos exigen más que la dureza a temperatura ambiente. La barrera contra la oxidación del recubrimiento, su estabilidad térmica y su adhesión al sustrato de carburo determinan la durabilidad de la herramienta.
Si un recubrimiento se desprende por un choque térmico temprano, el sustrato expuesto sufre un rápido desgaste por difusión. Al desarrollar nuestra estrategia de recubrimiento para fresas HRC65, vamos más allá de las clasificaciones Vickers estándar de los catálogos. Nos centramos en la facilidad con la que la película forma una capa de óxido protectora bajo calor sostenido. Un recubrimiento eficaz actúa como un escudo térmico, permitiendo que el calor de corte ablande la zona de cizallamiento mientras mantiene frío el núcleo de carburo.
Análisis del rendimiento de recubrimientos nanocompuestos de AlTiSiN/TiSiN: Resistencia al desconchamiento en fresas de carburo sólido para acero endurecido HRC65
Los recubrimientos estándar de AlTiN se degradan y oxidan rápidamente a temperaturas superiores a 800 °C. En Suecia, probamos recubrimientos especializados en aceros para matrices de trabajo en caliente de 64 HRC. El recubrimiento nanocompuesto de TiSiN superó a las alternativas convencionales de una sola capa. Las adiciones de silicio forman una matriz de nitruro de silicio amorfo (Si₃N₄) alrededor de los límites de grano. Esta barrera bloquea el deslizamiento de los límites de grano y eleva el umbral de oxidación por encima de los 1100 °C.
La adhesión interfacial es igualmente crucial durante el fresado lateral intermitente. En una fresa de carburo sólido HRC65, las nanoestructuras compuestas de TiSiN resisten la propagación de microfisuras bajo fuertes impactos cíclicos. En pruebas de adhesión por rayado, estas películas superan consistentemente los 80 N. Esta resistencia de unión evita el desprendimiento y la delaminación del filo. Se forma una capa de óxido autorreparable y duradera en la cara de ataque, lo que mantiene el desgaste del flanco predecible y lento.
¿Aire frío o lubricación con cantidad mínima (MQL)? Directrices para la rotura y refrigeración de virutas para prevenir el agrietamiento térmico en el fresado de alta velocidad de acero endurecido.
Inundar la zona de corte con refrigerante líquido en acero duro es una forma segura de romper el carburo. El filo de corte se calienta hasta aproximadamente 1000 °C durante el corte y se enfría bruscamente al salir. Este ciclo térmico extremo crea microfisuras en forma de peine perpendiculares al filo en cuestión de minutos. Estas fisuras térmicas provocan rápidamente el desprendimiento estructural del filo y la rotura de los dientes.
Para el fresado de alta velocidad en materiales duros, utilice el corte en seco con un chorro de aire limpio a alta presión. El objetivo no es enfriar la punta de la herramienta, ya que el calor localizado ayuda a suavizar la zona de corte. El aire a alta presión elimina instantáneamente las virutas calientes y abrasivas, evitando que las ranuras las vuelvan a cortar. En cavidades profundas propensas a la acumulación de calor, añada un sistema MQL con un caudal de 10 a 20 ml/h de aceite vegetal para reducir la fricción sin provocar un choque térmico.
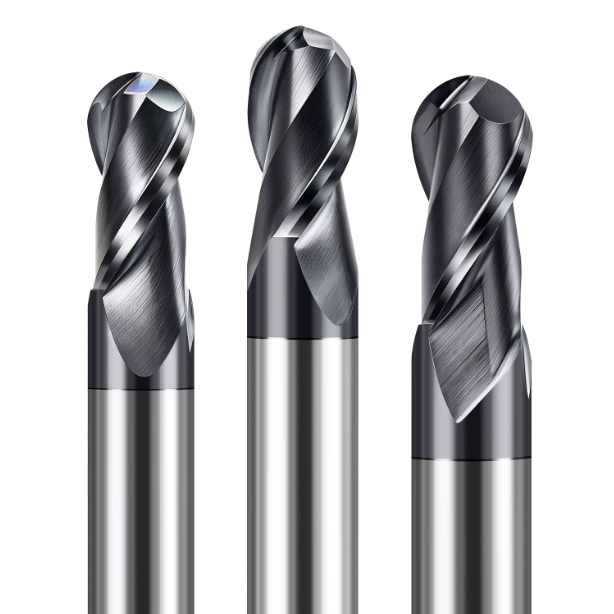
Parámetros probados en taller: Fundamentos del corte y estrategias de trayectoria de herramienta para el mecanizado de acero endurecido con fresas de extremo
Al mecanizar metales con una dureza superior a 60 HRC, muchos operarios reducen la velocidad superficial (Vc) para proteger la herramienta. Esto suele ser contraproducente. Las bajas velocidades de corte impiden que la zona de cizallamiento se caliente lo suficiente como para ablandar el material. Se producen picos de carga en el husillo, lo que provoca un rápido desgaste abrasivo por fricción directa contra la matriz dura. La relación entre la velocidad de corte, la profundidad axial (ap) y el ancho radial (ae) exige una estrategia diferente en aceros duros.
Al configurar los parámetros de una fresa para acero endurecido , nuestra regla básica es simple: limitar el ancho radial, aumentar la profundidad axial y elevar la velocidad superficial. En aceros de 62 a 65 HRC, trabajamos con velocidades superficiales de entre 100 y 160 m/min. Mantenemos un contacto radial ajustado, generalmente entre el 2 % y el 8 % del diámetro de la fresa. Este arco de contacto corto permite que las virutas disipen el calor de corte antes de que llegue a la punta de la herramienta.
Fresado trocoidal y acabado de alta velocidad: algoritmos de compensación dinámica para ae y fz
Los programadores que realizan cortes laterales poco profundos suelen tomar los valores de avance por diente (fz) directamente de los catálogos de herramientas. Esto generalmente resulta en tiempos de ciclo deficientes y fricción de la herramienta. Cuando el ancho radial cae por debajo del 10 % del diámetro de la herramienta, el espesor real de la viruta ($hm$) se reduce considerablemente por debajo del avance por diente programado. Sin compensación por adelgazamiento de la viruta, el espesor real de la viruta cae por debajo del radio de afilado del filo, lo que provoca fricción y endurecimiento por deformación del corte.
Para el fresado trocoidal o el acabado radial ligero, aplicamos fórmulas de compensación para aumentar la velocidad de avance entre 1.5 y 2.5 veces. Esto garantiza que el filo penetre limpiamente en la zona de corte. En las esquinas de la trayectoria, sustituimos los cambios bruscos de dirección por suaves curvas trocoidales o entradas en arco. Suavizar el ángulo de contacto previene los picos de fuerza mucho mejor que ajustar el interruptor de anulación de avance en el panel de control de la máquina.
Estrategias de mecanizado para zonas de discontinuidad de tensión en aceros para moldes endurecidos (D2, Cr12MoV, NAK80)
Los aceros para herramientas templados y revenidos rara vez presentan una tensión interna uniforme. En un taller de moldeo por inyección en Italia, analizamos la deformación por desbaste en grandes bloques de acero D2 de 62 HRC. Los gradientes de enfriamiento cerca del núcleo y los orificios de los pernos provocaron variaciones locales de dureza de 3 a 4 HRC, generando una elevada tensión residual. Al pasar una fresa por estas zonas a una velocidad de avance constante, una ligera desviación de la herramienta se convierte en un impacto repentino.
En aceros con alto contenido de carbono y cromo, sustituimos los cortes pesados de una sola pasada por cortes a Z constante y avances laterales ligeros. Cerca de cavidades profundas, nervaduras o cantos tratados térmicamente, programamos una zona de reducción de avance del 20 % al 30 %. También realizamos una pasada de semiacabado para eliminar las variaciones superficiales resultantes del movimiento de alivio de tensiones. El alisado de las variaciones del material a nivel micrométrico mantiene las fuerzas de corte estables y dentro de los límites elásticos de la herramienta.

Quejas frecuentes de clientes y resolución de problemas in situ en talleres occidentales
Aproximadamente el 70 % de los problemas de calidad de las herramientas reportados en acero duro se deben a errores de configuración o choque térmico. En secciones anteriores, abordamos la tenacidad del núcleo, los ángulos de ataque negativos con microafilados, los recubrimientos de barrera térmica y las trayectorias radiales ligeras. Los entornos de taller añaden variables impredecibles, como el juego en las guías o la suciedad en los orificios de las pinzas. Un solo problema de configuración puede arruinar un proceso de corte que, de otro modo, sería sólido.
Si utiliza una fresa de acero endurecido que falla prematuramente, no reduzca la velocidad de avance ni deseche el lote. Detenga el husillo e inspeccione el modo de falla. Observe el filo de corte con aumento para determinar si se astilló por impacto o se agrietó por calor. Verificar la excentricidad total del conjunto en la cara del husillo suele revelar la causa raíz en cuestión de minutos.
¿Desgaste prematuro de la punta o agrietamiento térmico? Criterios rápidos in situ para determinar el final de la vida útil de la herramienta.
La iluminación tenue del taller puede hacer que el desgaste del flanco parezca una simple abrasión. Siempre inspeccionamos los bordes desgastados con un microscopio de bolsillo de 50 aumentos. Una superficie de desgaste lisa y uniforme de menos de 0.1 mm de ancho con un ligero brillo metálico indica un desgaste normal del flanco. Las finas grietas en forma de peine perpendiculares al filo de corte o los cráteres en forma de concha indican agrietamiento por fatiga térmica debido a choques térmicos cíclicos.
Si observa fisuras térmicas en acero con una dureza superior a 60 HRC, compruebe primero la presión del chorro de aire; debe mantenerse por encima de 0.6 MPa. Interrumpa el suministro de refrigerante líquido, utilice aire seco para eliminar las virutas y reduzca la velocidad de corte entre un 10 % y un 15 % para estabilizar la temperatura. Si el microscopio muestra un desgaste limpio en el flanco que se propaga demasiado rápido sin microfisuras, reduzca la profundidad radial y aumente la carga de viruta para mantener el calor en las virutas.
Desviación radial del portaherramientas y equilibrio dinámico del husillo: cómo evitar que una desviación radial superior a 3 μm arruine un lote completo de fresas de carburo sólido.
En el fresado de materiales duros, la excentricidad radial determina directamente la vida útil de la herramienta. Cuando la profundidad radial se ajusta a un valor preciso de 0.05 a 0.1 mm, una excentricidad de 5 micras implica que un diente soporta casi el doble de la carga de corte. El diente opuesto apenas toca la superficie de corte. Este impacto cíclico fractura rápidamente el diente sobrecargado, desencadenando una reacción en cadena que rompe las ranuras restantes.
Si trabaja con materiales de alta dureza en pinzas ER estándar, verifique la excentricidad total con un indicador de 1.5 D a lo largo del vástago. Si la aguja oscila más allá de 3 micras, la vida útil de la herramienta se verá afectada independientemente del grado de carburo. Para aceros endurecidos, monte cada fresa de carburo sólido en un mandril hidráulico o de ajuste por contracción, equilibrado a G2.5 por encima de 15 000 RPM. Mantener la excentricidad por debajo de 3 micras es esencial para una vida útil uniforme de la herramienta.






