
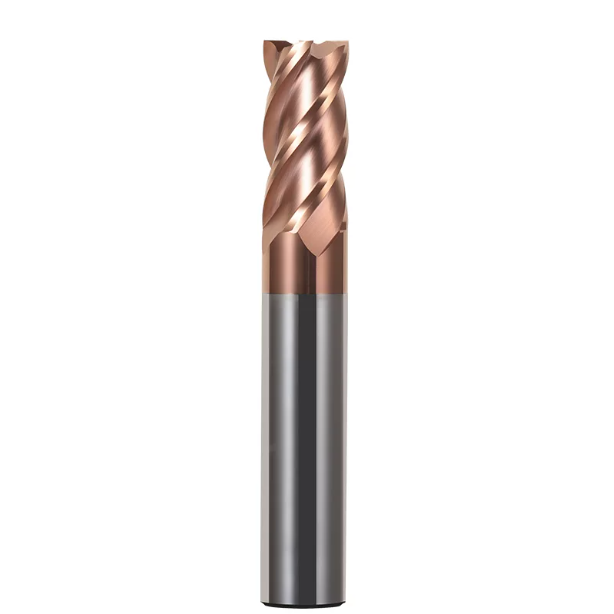
El mes pasado, un buen amigo que dirige un taller de moldes para automóviles en Alemania nos escribió para expresar su frustración. Estaba mecanizando insertos de estampado de 1.2379 (D2) con tratamiento térmico a HRC 54. Al usar herramientas estándar para fresado de hombros cuadrados de 90 grados, las puntas de corte se astillaron formando dientes irregulares antes incluso de terminar la mitad del turno. Las paredes de la cavidad terminaron con fuertes escalones de deflexión. El tiempo de inactividad para cambiar las herramientas y reajustar las compensaciones de trabajo eliminó casi el 30 % del margen de ese trabajo.
Este mismo problema lo vemos constantemente en nuestros tickets de soporte técnico y visitas a planta. Al mecanizar aceros con durezas entre 45 y 65 HRC, muchos programadores recurren a las mismas suposiciones de siempre: eligen cualquier herramienta de carburo sólido, reducen las RPM y empapan la zona de corte con refrigerante. Este método casi siempre termina con la rotura de las herramientas. Las altas fuerzas de cizallamiento destruyen los filos de corte débiles en cuestión de segundos, y las esquinas de 90 grados carecen del soporte estructural natural que ofrecen las herramientas de punta esférica o de radio.
El fresado de hombros cuadrados de 90 grados en acero para herramientas endurecido exige mucho más que simplemente elegir un índice de dureza alto en la etiqueta. El éxito radica en la microgeometría. Es necesario equilibrar el tamaño de grano submicrométrico del carburo de tungsteno, las proporciones del aglutinante de cobalto y los recubrimientos PVD de alta temperatura. Elegir la fresa cuadrada adecuada para acero endurecido también requiere ángulos de ataque negativos correctos y un afilado de filo controlado. Sin estos, la herramienta se romperá antes de cumplir dos horas de uso.
¿Tienes problemas constantes con el astillado en las esquinas y el desgaste de los flancos en acero para herramientas endurecido? Antes de volver a ajustar el avance, examina detenidamente la herramienta en el husillo. ¿Tu fresa cuadrada actual está realmente diseñada para materiales de alta dureza?
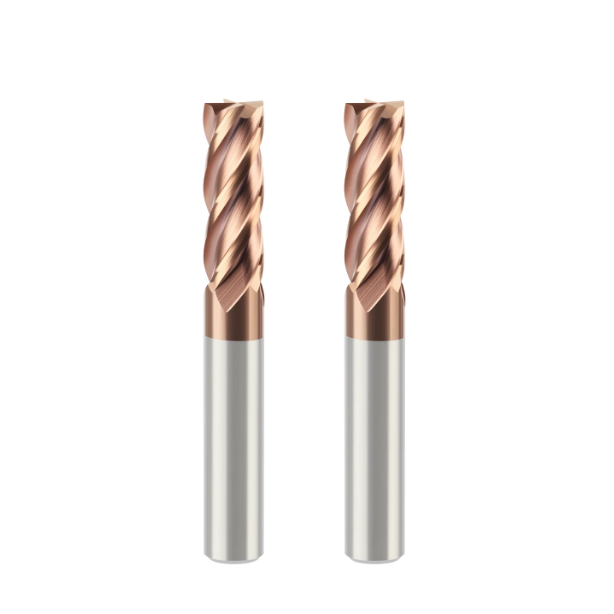
¿Por qué se produce el astillamiento de los bordes en el acero endurecido (HRC 45–65)? Realidades en el taller.
Si entras en cualquier taller mecánico, oirás a los operarios quejarse de que las puntas de las herramientas nuevas se astillan en las primeras pasadas. Los maquinistas suelen culpar a los grados de carburo blandos o a la debilidad del hierro de la máquina. Pero cuando inspeccionamos las fresas rotas con microscopios y analizamos las curvas de carga del husillo, la física revela una realidad diferente. El acero endurecido tiene una resistencia a la fluencia extrema y un ángulo de corte mínimo, lo que concentra el calor extremo a tan solo 0.1 mm del filo de corte.
Bajo estas cargas, la remoción de material pasa de un corte limpio a una extrusión microplástica. Las elevadas fuerzas de corte unitarias impactan el filo con rápidas cargas de choque. Si el calor no puede disiparse con la viruta, el aglutinante de cobalto se ablanda instantáneamente. Los granos de carburo pierden su unión, lo que provoca fatiga térmica y astillamiento repentino en lugar del desgaste normal del flanco.
Análisis de fallas: ¿Por qué una fresa cuadrada para acero endurecido pierde primero las esquinas?
Inspeccione una herramienta desgastada y verá estrías laterales brillantes, pero esquinas completamente destrozadas. A diferencia de las geometrías de punta esférica o redondeada, una esquina de 90 grados carece de una vía de disipación gradual de la tensión. Soporta la mayor carga mecánica con la menor masa térmica. Cuando una fresa cuadrada para acero endurecido golpea una esquina interior, el ángulo de contacto radial se triplica instantáneamente. Ese repentino aumento en la resistencia al corte fractura de inmediato las puntas de las esquinas que no estén preparadas.
El perfilado profundo del hombro conlleva el mismo riesgo. Los maquinistas suelen realizar cortes laterales de profundidad completa para ahorrar tiempo de ciclo en paredes de cavidades duras. Esta geometría de corte magnifica las fuerzas de empuje radial en longitudes de calibre largas, generando vibraciones de alta frecuencia. La esquina golpea contra la pared endurecida por deformación, elimina el recubrimiento y fractura el frágil sustrato de carburo. Un chaflán de protección de esquina reforzado y un afilado de filo controlado protegen la herramienta mucho mejor que un filo extremadamente afilado.
Los viejos hábitos no funcionan: ideas erróneas sobre el uso de fresas de uso general en aceros duros.
Los operarios que cambian de aceros pretemplados (como el P20 o el 1045) suelen mantener sus viejos hábitos. Suponen que reducir la velocidad del husillo y empapar la pieza con refrigerante permite que una fresa estándar resista. En realidad, esta regla general deja de ser válida una vez que la dureza del material supera los 50 HRC.
El uso inadecuado del refrigerante y un control deficiente del espesor de la viruta son la causa de la mayoría de las fallas prematuras. Inundar un filo de corte a 800 °C con emulsión fría provoca un choque térmico en cada revolución de la herramienta. Este rápido ciclo de calentamiento y enfriamiento genera grietas verticales en forma de peine a lo largo del filo de corte, lo que provoca la rotura de las estrías. Además, una carga de viruta demasiado baja causa una fricción severa en lugar de un corte. La herramienta quema una capa vitrificada endurecida en el acero, arruinando inmediatamente la siguiente pasada.
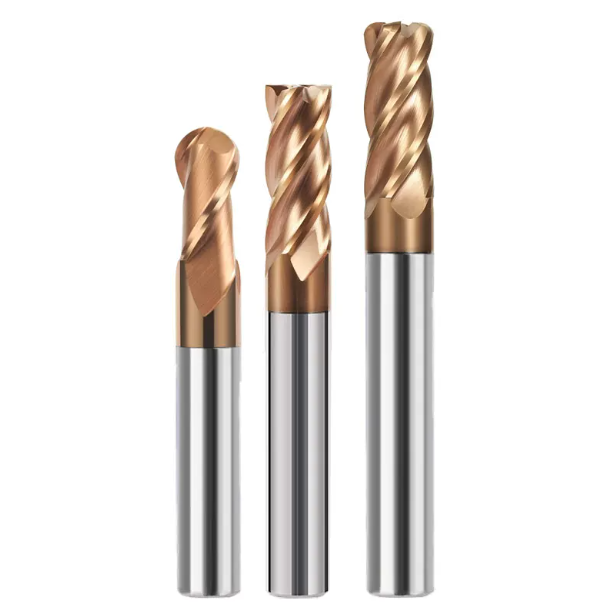
Sustrato y microgeometría del cuerpo de la herramienta: parámetros críticos de selección para fresas de carburo de larga duración
Al inspeccionar el desgaste anormal en la máquina de un cliente, examinamos el filo de corte con un microscopio antes de ajustar cualquier control de avance. El mecanizado de acero endurecido implica un contacto intenso entre el filo de la herramienta y una matriz martensítica dura. La inestabilidad rara vez se debe únicamente a las trayectorias de herramienta CAD/CAM. En cambio, suele deberse a una metalurgia de carburo débil o a una preparación incorrecta del filo.
Para seleccionar fresas de carburo duraderas, es necesario ignorar los valores de dureza máxima que aparecen en los folletos de venta. La resistencia a la rotura transversal (TRS) y la dureza en caliente están en constante tensión. Los granos de tungsteno más finos aumentan la resistencia al desgaste, pero disminuyen la tenacidad a la fractura, mientras que un contenido de cobalto demasiado bajo provoca fracturas frágiles instantáneas. Es fundamental equilibrar el tamaño del grano, el contenido de aglutinante de cobalto y la geometría del ángulo de ataque para soportar zonas de corte intensas.
Combinación práctica de carburo submicrónico y recubrimientos PVD de alta resistencia al calor
Los maquinistas suelen preguntarnos si el grado de carburo más duro y fino es siempre el mejor. La respuesta depende completamente de la carga de impacto. Para aceros para matrices endurecidos con una dureza HRC entre 50 y 60, especificamos un sustrato submicrométrico con tamaños de grano de 0.4 a 0.6 µm y un contenido de cobalto del 8 % al 10 %. Esta mezcla específica mantiene una alta dureza en caliente a la vez que conserva la tenacidad suficiente para evitar que la punta se rompa como el vidrio al pasar por zonas duras.
Una vez fijado el sustrato, un nanorrevestimiento PVD de alta calidad lo protege del calor de corte en seco superior a 1,000 °C. Evitamos estrictamente los revestimientos tradicionales de más de 4 micras de espesor, ya que los revestimientos gruesos desafilan los filos de corte y generan tensiones internas. Los modernos revestimientos PVD nanolaminados, como AlTiSiN o AlCrN, son los más adecuados para este proceso. Forman una barrera de óxido de aluminio lisa a gran velocidad, manteniendo el calor extremo alejado del núcleo de carburo, que es vulnerable.
Diseño de ángulo de ataque negativo y afilado de filos para materiales HRC 50+: Prevención de microdesprendimientos en filos de fresas cuadradas
Los maquinistas acostumbrados al aluminio suelen pensar que una fresa de extremo cuadrado para trabajos duros se siente desafilada al sacarla de la caja. Pero esa geometría es intencional. Un filo afilado con un ángulo de ataque positivo no puede soportar la brutal tensión de corte del acero para herramientas endurecido. Al afilar una fresa de extremo cuadrado de alto rendimiento, utilizamos un ángulo de ataque radial negativo de -5° a -10° para reforzar la cuña de corte con una masa sólida de carburo.
El ángulo de ataque por sí solo no salva la esquina; el afilado del filo es crucial para el buen funcionamiento de la herramienta. Un filo de navaja sin preparar se astilla en segundos tras el contacto. Aplicamos un microarenado controlado para producir un radio de filo uniforme de 0.015 a 0.025 mm. La adición de un pequeño chaflán de protección en la esquina distribuye las fuerzas de corte a lo largo de un bisel 3D, eliminando las roturas en las esquinas durante el desbaste del hombro.
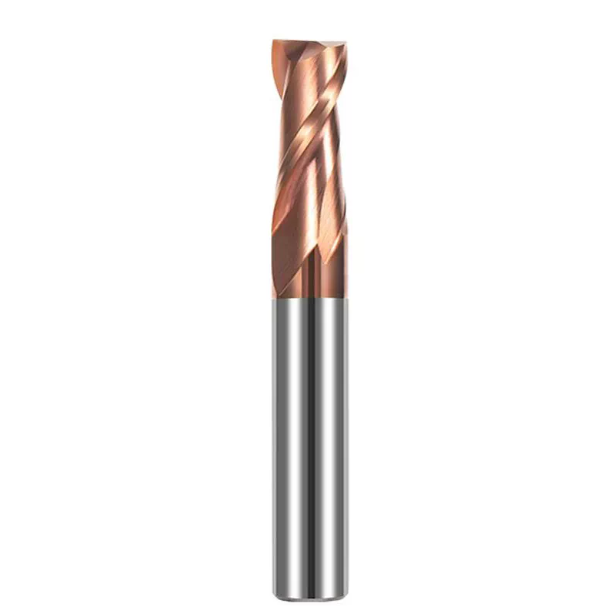
Por qué el equilibrio entre la evacuación de virutas y la rigidez determina el éxito: Cómo elegir entre fresas de 2 filos y fresas de múltiples filos (4-6 filos)
El número de filos suele generar intensos debates entre los operarios de fresado. Los diseños tradicionales de dos filos cuentan con amplias cavidades para el flujo de virutas sin restricciones. Siguen siendo nuestra mejor opción para ranurado completo, penetración agresiva o limpieza de virutas en cavidades ciegas estrechas. Al usar una fresa de dos filos, nunca tendrá que preocuparse de que las virutas se acumule en los filos y rompan la herramienta.
Sin embargo, el fresado de materiales duros produce virutas diminutas, casi polvorientas, en lugar de virutas gruesas. Las ranuras profundas solo debilitan el núcleo de la herramienta y provocan vibraciones intensas. En materiales con una dureza superior a HRC 45, utilizamos fresas de cuatro o seis ranuras para el fresado lateral. Las herramientas multiranura aumentan el espesor del núcleo a más del 65 % del diámetro de la fresa, lo que proporciona una rigidez excepcional y permite avances de mesa mucho mayores.
Adaptación de especificaciones a la rigidez: desde tamaños estándar de fresas hasta estrategias de mecanizado de cavidades profundas.
Los carruseles de herramientas suelen contener un desorden caótico de fresas de diferentes longitudes, pero la tasa de desperdicio aumenta al terminar cavidades profundas. Los operarios suelen agarrar cualquier fresa que toque el suelo sin comprobar el cálculo de la deflexión. La deflexión sigue las leyes físicas de una viga en voladizo: aumenta con el cubo de la longitud del voladizo, pero disminuye con la cuarta potencia del diámetro de la fresa.
Añadir tan solo 2 o 3 mm de saliente innecesario para liberar la abrazadera reduce la rigidez de la herramienta. Al mecanizar acero duro, esa longitud extra provoca una deflexión exponencial de la punta. Estandarizar el tamaño de las fresas y mantener una relación longitud/diámetro (L/D) precisa no solo optimiza el espacio para las herramientas, sino que también crea una configuración rígida que evita la conicidad y las vibraciones antes de que afecten las tolerancias.
Selección de fresas estándar: Equilibrio entre radios de esquina y rigidez del voladizo de la herramienta.
Al evaluar los programas de los clientes, observamos constantemente que los programadores eligen una fresa que coincide exactamente con el radio interior del plano. Para una esquina interior de R3 mm, los operarios suelen programar una fresa plana estándar de Ø6 mm. Cuando la herramienta llega al vértice de la esquina, el ángulo de contacto radial aumenta bruscamente de 15 grados a 90 grados. Esta carga de impacto daña la herramienta y provoca la rotura de las esquinas de corte.
Una estrategia más inteligente y gradual prolonga la vida útil de tus herramientas. Primero, usa fresas rígidas de mayor tamaño, como Ø10 mm o Ø8 mm, para el desbaste y el semiacabado de la cavidad. Luego, utiliza una fresa de menor tamaño, como Ø5 mm, para las esquinas interiores. Esta diferencia de tamaño permite que el software CAM deslice la herramienta suavemente a través de la esquina, evitando cargas de impacto y multiplicando su vida útil.
Solución de problemas en el desbroce de microesquinas: Prevención de roturas de microfresas de Ø2 mm en cavidades profundas
El mecanizado de placas óseas o núcleos de moldes médicos requiere microherramientas para detalles y nervaduras diminutas. Al fresar acero con una dureza superior a HRC 52, el margen de error de una fresa de 2 mm se mide en micras. Estas diminutas herramientas tienen una masa transversal insignificante. Una desviación de tan solo unas micras en el husillo sobrecargará un solo diente y romperá el cuello de la fresa al instante.
Para garantizar el funcionamiento fiable de las microherramientas, mantenga la desviación radial total indicada (TIR) por debajo de 0.003 mm (3 micras) en la punta. Elija siempre herramientas de ranura corta (de 1.5D a 2D) con vástagos reforzados de 4 mm o 6 mm y cuellos cónicos. Nunca introduzca la herramienta directamente en acero duro; hágalo suavemente con un movimiento helicoidal inferior a 1.5 grados para proteger las microranuras.
Supresión de la deflexión y vibración de la herramienta en voladizos superiores a 3D: Impacto medido de los sistemas de portaherramientas
Cuando la profundidad de la cavidad obliga a que el voladizo de la herramienta supere los 3D o 5D, la inestabilidad de corte rara vez comienza en las estrías de la herramienta, sino en la interfaz del husillo. Muchos talleres aún utilizan pinzas ER estándar en acero endurecido, lo que provoca microdesprendimiento de la herramienta y corrosión por fricción. Los voladizos largos requieren un sistema de sujeción de herramientas de alta rigidez para eliminar la excentricidad y la vibración.
Nuestras pruebas demuestran que los portabrocas de ajuste por contracción y los hidráulicos tienen sus puntos óptimos específicos. Los portabrocas de ajuste por contracción ofrecen una concentricidad excepcional y un perfil delgado para cortes precisos a velocidades superiores a 15 000 RPM. Sin embargo, para cortes más profundos con cargas de impacto intermitentes, los portabrocas hidráulicos son superiores. Su vejiga interna de fluido amortigua las vibraciones, evitando que se produzcan desconchones en los bordes de las fresas cuadradas de carburo.
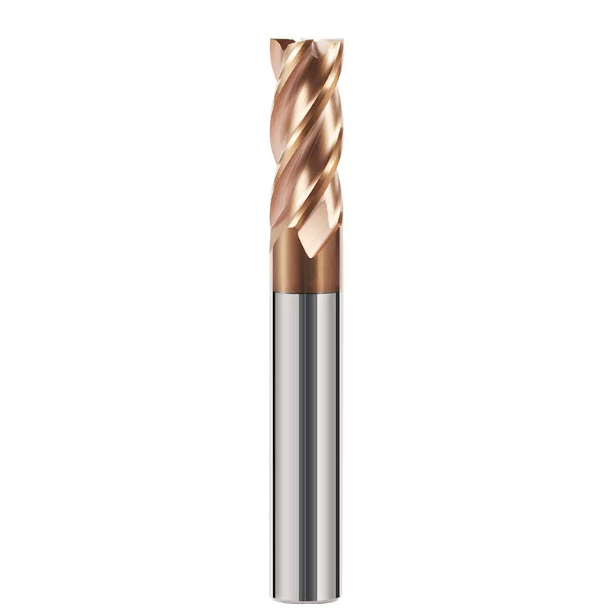
Cuando las herramientas estándar se quedan cortas: Cuando cambiar a fresas personalizadas reduce costos y aumenta la eficiencia
En talleres de mecanizado de alto volumen, a menudo vemos a operarios modificar fresas estándar en rectificadoras manuales de banco para eliminar paredes profundas. Otras veces, utilizan herramientas con voladizos extremos, avanzando lentamente y soportando fuertes vibraciones. Esto parece ahorrar costes iniciales de utillaje. Sin embargo, las piezas desechadas, el pulido secundario en banco y la pérdida de tiempo de husillo convierten rápidamente esta solución en un compromiso costoso.
Las fresas estándar de catálogo son soluciones de compromiso para tareas generales. Cuando la dureza de la pieza supera los 55 HRC, las cavidades de tolerancia cero no permiten una deflexión excesiva de la herramienta. Si se producen vibraciones en la pared, se ralentiza el ciclo de mecanizado o no se pueden eliminar las marcas de contacto mediante pulido, las fresas personalizadas diseñadas específicamente para este fin se convierten en la opción más rentable para proteger los márgenes de las piezas y optimizar los tiempos de ciclo.
Espacio libre en la cavidad del molde y longitudes de cuello no estándar: Uso de fresas personalizadas para eliminar la necesidad de volver a sujetar y las marcas de pasada de la herramienta.
Los troqueles de estampado profundo y las cavidades de fundición a presión suelen tener paredes verticales altas con radios inferiores estrechos. Al usar una fresa estándar de ranura larga, las ranuras laterales sobrantes rozan contra la pared acabada. Las virutas atrapadas rayan la cavidad, dejando marcas profundas. Por otro lado, al usar varias herramientas cortas, se generan líneas de desajuste notables en cada transición debido a las fuertes fuerzas de corte.
Resolvemos este problema de cavidad profunda mediante el diseño de cuellos con alivio específico y conos reforzados. Con fresas personalizadas , acortamos la ranura de corte a una longitud rígida de 1.5D a 2D, mientras rectificamos un espacio libre radial del cuello de 0.2 mm a 0.5 mm por encima de ella. Este diseño evita el roce lateral, elimina el desplazamiento de la herramienta y limpia la esquina inferior en una sola configuración sin necesidad de pulido manual en banco.
Personalización de los bordes biselados de materiales compuestos y el espaciado desigual de las ranuras: Solución de los cuellos de botella en el tiempo de ciclo en la producción en masa de moldes endurecidos
Las líneas de producción de alto volumen pierden valiosos minutos al cambiar de herramienta entre el fresado y el desbarbado. La secuencia convencional utiliza una fresa de extremo plano para el desbarbado de esquinas, seguida de una herramienta de chaflán independiente. En aceros con una dureza superior a HRC 50, este cambio adicional de herramienta desperdicia los alojamientos del carrusel de herramientas e introduce errores de alineación del contorno entre pasadas.
La combinación de funciones en una sola herramienta elimina estos cuellos de botella en la configuración. Rectificamos el borde cuadrado inferior y el ángulo de chaflán superior en una pieza continua de carburo, creando una esquina cuadrada y un bisel sin rebabas en una sola pasada. Para evitar vibraciones regenerativas en acero duro, también incorporamos un espaciado desigual entre las ranuras y ángulos de hélice variables. Estas geometrías de ranura variables rompen las vibraciones armónicas, manteniendo el corte silencioso incluso con avances agresivos.
Parámetros de taller y estrategias de trayectoria de herramienta: Duplicando la vida útil de las fresas cuadradas en el mecanizado de acero endurecido
Incluso una fresa perfectamente afilada se astillará rápidamente si la programación CNC se basa en prácticas de fresado obsoletas. El fresado de materiales duros requiere una coordinación precisa entre la geometría de la herramienta, las trayectorias CAM y el sistema de refrigeración. La resistencia del filo de una fresa cuadrada de alta calidad solo funciona si la trayectoria evita cargas de impacto repentinas en las zonas muertas de las esquinas.
Para prolongar la vida útil de las herramientas de acero endurecido, es fundamental controlar la transferencia de calor y mantener una carga de viruta constante. Muchos talleres utilizan velocidades de husillo bajas y avances axiales poco pronunciados, asumiendo que las pasadas suaves protegen la herramienta. Sin embargo, en materiales con una dureza HRC superior a 45, este enfoque desgasta la herramienta drásticamente. Es necesario convertir la resistencia al corte en calor de cizallamiento controlable y, posteriormente, disipar ese calor mediante las virutas expulsadas.
Implementación de trayectorias de herramienta trocoidales de alta velocidad (HEM/dinámicas): velocidades de avance y compensación del adelgazamiento de la viruta con un gran Ap y un pequeño Ae
Las trayectorias tradicionales de esquina de 90 grados provocan un impacto radial instantáneo en la herramienta, dañando sus esquinas. Al cambiar la programación CAM a trayectorias trocoidales dinámicas o de fresado de alta eficiencia (HEM), se eliminan estas cargas de impacto. Esta estrategia aprovecha toda la longitud de la ranura con cortes axiales profundos (Ap de 1.5D a 2D) y limita el avance radial (Ae) a solo un 5 % a un 10 % del diámetro de la fresa. El corto contacto radial reduce el tiempo de corte a milisegundos, disipando el calor en las virutas.
Sin embargo, realizar un corte radial poco profundo provoca un adelgazamiento excesivo de la viruta. Cuando el ancho radial cae por debajo del radio de la herramienta, el espesor real de la viruta disminuye considerablemente respecto al avance programado por diente. Si no se compensa, el filo roza el acero, lo que provoca un endurecimiento por deformación severo. Es necesario aumentar la velocidad de avance de la mesa en el controlador CNC para mantener un espesor de viruta mayor que el radio de bruñido, lo que garantiza un corte limpio de las ranuras.
Evite el uso indiscriminado de refrigerante: cómo la limpieza de virutas mediante chorro de aire y lubricación mínima (MQL) elimina los riesgos de agrietamiento térmico en fresas de carburo.
Inundar una fresa que trabaja con acero duro con refrigerante a alta presión es una receta segura para la rotura de las ranuras. La zona de corte alcanza rápidamente los 800 °C al entrar en contacto con la herramienta, y luego se enfría con refrigerante frío en cada revolución. A altas velocidades del husillo, esto genera ciclos de choque térmico extremos cada segundo. Estas rápidas fluctuaciones de temperatura producen grietas térmicas en forma de peine a lo largo del filo, lo que provoca fallos prematuros en las fresas de carburo de alta calidad.
El fresado en seco con aire a alta presión sigue siendo la estrategia más fiable para el fresado de materiales duros. La presión dinámica del aire expulsa las virutas calientes y abrasivas de la cavidad antes de que puedan volver a cortarse. Si el acabado de la pared lateral requiere lubricación, aplique una ligera niebla de lubricación de cantidad mínima (MQL) de aire y aceite para reducir la fricción sin provocar un choque térmico. Si tiene problemas con esquinas astilladas, conicidad o una vida útil reducida de la herramienta en aceros endurecidos, comparta con nosotros los planos y parámetros de sus piezas; podemos analizar las fuerzas de corte y ayudarle a seleccionar la herramienta y la trayectoria adecuadas para su máquina.






