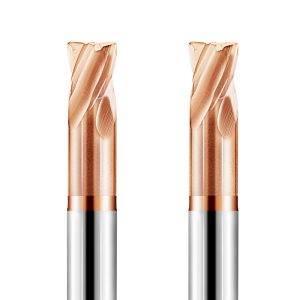
Un correo electrónico urgente de un cliente fabricante de moldes en Baviera, Alemania, pone de manifiesto un problema común en muchos talleres de mecanizado de precisión: al mecanizar las esquinas de insertos de troqueles de estampado de acero 1.2379 (AISI D2) endurecidos a 65 HRC con una fresa de carburo sólido de 6 mm, la herramienta desarrolló microdesprendimientos en el borde tras menos de dos piezas. Esto provocó un aumento repentino de la fuerza de corte, causando la fractura instantánea de la herramienta.
La reacción instintiva del operario fue reducir la velocidad de avance de la fresa HRC65 en el panel de control para ir a lo seguro. Paradójicamente, esto aceleró el desgaste del flanco y quemó la herramienta. Este no es un caso aislado. Es un problema recurrente que abordamos al brindar asistencia técnica in situ a talleres de moldeo en Europa y Norteamérica.
Al mecanizar materiales con una dureza de entre 60 y 65 HRC, muchos operarios se centran exclusivamente en los límites de temperatura del recubrimiento o la velocidad del husillo, ignorando la variable de control más crítica: la velocidad de avance de la fresa. Cuando la dureza de la pieza se aproxima a la de la herramienta, los cálculos de avance dejan de seguir reglas lineales. Si el avance cae por debajo del espesor mínimo de viruta, el filo de corte simplemente roza y pule la superficie endurecida. Por el contrario, una ligera sobrecarga de avance fractura el frágil filo de corte del carburo.
Para lograr un equilibrio entre la resistencia al desgaste y la resistencia al astillamiento, es necesario vincular la velocidad de corte y la velocidad de avance directamente con el contacto radial (ae), el voladizo de la herramienta y la preparación del filo de corte. Ajustar los parámetros de avance de la fresa HRC65 se reduce a controlar las zonas negativas microscópicas y el adelgazamiento de la viruta, no a copiar fórmulas genéricas de libros de texto.
¿Alguna vez te has parado frente a un centro de mecanizado viendo cómo una fresa importada se astilla en cuestión de minutos, preguntándote si debes reducir el avance por seguridad o empujarlo con más fuerza para que penetre en la capa endurecida?
¿Por qué los valores recomendados provocan fallos en las herramientas? Nuestro rango de velocidad de avance derivado empíricamente para fresas de extremo HRC 65.
Las tablas de corte de catálogo lucen muy bien en papel, pero presuponen condiciones ideales. Los fabricantes de herramientas las prueban en centros de mecanizado horizontales ultrarrígidos con bloques de prueba gruesos y sólidos, y sin desviación. En las cavidades de moldes reales, se presentan picos de carga en las esquinas, ligeras deflexiones de la herramienta y material irregular. En estas condiciones, los datos de catálogo suelen provocar fallos inmediatos en el filo.
En el taller, el rango óptimo de velocidad de avance de la fresa es estrecho y exigente. Nunca lo consideramos un valor fijo. En cambio, ajustamos la velocidad de avance en función del paso radial, el voladizo de la herramienta y la rigidez de la máquina. Mantener la carga del husillo estable y suprimir las vibraciones de alta frecuencia siempre es más valioso que perseguir tasas teóricas de remoción de material.
Establecimiento de velocidades de corte y avances de referencia para materiales comunes tratados térmicamente en talleres occidentales.
Nuestro equipo suele brindar soporte a talleres que utilizan acero AISI D2 (1.2379) con tratamiento criogénico, acero en polvo CPM 1V y acero H13 totalmente endurecido. Incluso cuando los tres alcanzan una dureza de 60 a 65 HRC, su comportamiento de corte es muy diferente. El acero D2 presenta carburos eutécticos gruesos y abrasivos que desgastan el filo de corte. Los aceros en polvo como el CPM tienen una estructura de carburo uniforme, pero su matriz densa genera una enorme resistencia al corte.
Para establecer una velocidad de avance de corte segura, generalmente comenzamos con una velocidad superficial conservadora de 45 a 75 m/min (150–250 SFM). Para aceros con alto contenido de cromo, como el D2, el avance debe ser lo suficientemente positivo como para cortar las cavidades de carburo duro. Para aceros para matrices de trabajo en caliente más resistentes, ajustamos ligeramente la velocidad superficial y mantenemos la carga del diente para que las virutas cortadas disipen el calor.
Errores comunes: “Fricción de pulido” por alimentación insuficiente frente a microdesgaste por alimentación excesiva.
El instinto más peligroso al mecanizar acero duro es reducir el avance al 30 %. Cuando el avance por diente cae por debajo del radio de bruñido del filo, la herramienta no puede cortar el material. Simplemente se desliza, roza y pule la superficie endurecida. Esta fricción intensa provoca picos de temperatura localizados, endurece la pieza y destruye rápidamente el flanco de la herramienta.
Sin embargo, si se aplica demasiada fuerza de avance, el impacto superará la resistencia a la rotura transversal del carburo. Esto provoca microdesprendimientos a lo largo del filo de corte. Una vez que comienzan los microdesprendimientos, las fuerzas de corte se duplican en segundos y la herramienta se rompe. Al optimizar los parámetros de corte de la fresa de carburo, preste atención a un sonido sordo y sordo y observe si hay bordes blancos y desgarrados en la superficie de corte.
Guía de referencia para prevenir la rotura de herramientas: Parámetros de avance probados para fresas de carburo sólido
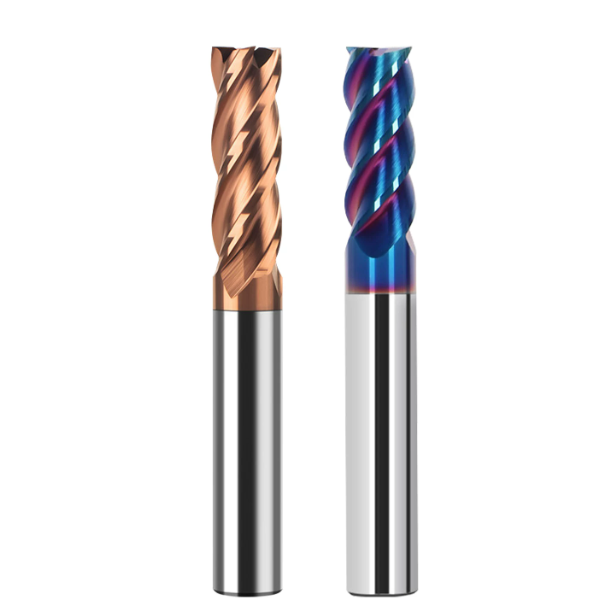
Para ayudar a los talleres mecánicos a evitar el doloroso proceso de ensayo y error, desarrollamos valores de referencia basados en cientos de horas de pruebas de campo. Para una fresa de carburo sólido de 4 filos en un mandril hidráulico o de ajuste por contracción con voladizo inferior a 3D, el objetivo es una carga de viruta (fz) de 0.008 a 0.035 mm/diente (0.0003″–0.0014″ IPT). Esto proporciona una base de seguridad fiable contra roturas prematuras.
Combine esto con una profundidad de corte radial reducida (ae) limitada al 4 % al 8 % del diámetro de la fresa. Nunca utilice refrigerante líquido; utilice siempre aire comprimido seco a alta presión para eliminar las virutas y evitar el agrietamiento por choque térmico. Si su configuración carece de rigidez, reduzca el avance radial en lugar de disminuir la velocidad de avance, asegurándose de que nunca baje del espesor mínimo de viruta.
Especificaciones de la herramienta y límites de corte: Ajuste preciso de los parámetros de corte de la fresa de carburo
Al mecanizar acero para herramientas de 60-65 HRC, evaluar los parámetros de forma aislada es un error costoso. Las velocidades y los avances dependen directamente de la rigidez del núcleo de la herramienta, la geometría de la ranura y la dinámica de la máquina herramienta. A este nivel de dureza, un pequeño error de cálculo en el avance o la carga del diente genera una deflexión radial instantánea. Esta fuerza se concentra directamente en el radio de la esquina, provocando una rotura inmediata del filo.
Siempre definimos el límite de rigidez de todo el sistema antes de modificar las velocidades de avance. Al solucionar problemas para clientes en EE. UU. y Europa, primero inspeccionamos el voladizo de la herramienta, la selección del mandril y la excentricidad del husillo. Ajustar los parámetros de corte de la fresa de carburo solo funciona si se conocen los límites mecánicos del portaherramientas y la máquina.
Equilibrio entre el número de ranuras y la rigidez del núcleo: Cálculo del avance por diente (fz) para fresas de carburo sólido de 4 ranuras y de múltiples ranuras.
La elección del número de filos implica un compromiso constante entre el espesor de la banda y el espacio para las virutas. El fresado de alta dureza genera virutas finas, similares a agujas, en lugar de virutas largas y curvas, por lo que los filos sobredimensionados no son necesarios. Las herramientas estándar de 4 filos ofrecen una excelente evacuación de virutas, pero las fresas de 5 o 6 filos proporcionan un diámetro de núcleo significativamente mayor. Esta sección transversal adicional resiste las fuerzas de flexión y permite mayores avances de la mesa.
No se fíe de las fórmulas estándar del catálogo para calcular la carga de viruta. Con una fresa de carburo sólido multicanal rígida, debe ajustar el objetivo en función del ángulo de contacto radial. Tiempos de contacto de arco más cortos implican que debe utilizar una carga de viruta menor por diente ($f_z$) mientras aumenta el avance programado de la mesa. En combinación con trayectorias de herramienta de alta velocidad, los cortes multicanal poco profundos protegen los filos de corte delicados mucho mejor que los cortes pesados de cuatro ranuras.
Fórmulas empíricas para ajustar las velocidades de avance de la molienda en función del voladizo y el equilibrio dinámico.
La interferencia entre piezas suele obligar a los operarios a realizar salientes de hasta 4D o 5D. La deflexión de la herramienta aumenta con el cubo de la longitud del saliente. Una vez que la extensión de la herramienta supera los 3D, las fuerzas de corte generan vibraciones intensas de alta frecuencia. En el acero de 65 HRC, estas vibraciones actúan como un micromartilleo en el filo, desprendiendo recubrimientos y rompiendo el carburo.
Para cavidades de gran profundidad, aplicamos una estricta regla de reducción escalonada. Hasta voladizos de 3D, utilice velocidades y avances base. En 4D, reduzca la velocidad de avance de fresado entre un 25 % y un 35 % y programe entradas de arco suaves. Más allá de 5D, cambie a extensiones de vástago de metal pesado o carburo. Suprimir la vibración resonante se convierte en su máxima prioridad, incluso si debe reducir la superficie para evitar frecuencias de resonancia.
Diferencias en los parámetros de avance para fresas de extremo HRC65: fresado trocoidal/de alto avance frente a fresado lateral de profundidad completa.
Los maquinistas suelen alternar entre el fresado lateral de profundidad completa y el desbaste trocoidal dinámico. Ambos procesos generan tensiones térmicas y mecánicas completamente diferentes en el filo de la herramienta. El fresado lateral de profundidad completa utiliza un contacto radial mínimo (ae), lo que produce un adelgazamiento severo de la viruta. Si no se compensa con un mayor avance por diente, la ranura rozará en lugar de cortar.
Las trayectorias de desprendimiento dinámicas y de alta velocidad utilizan pequeños pasos laterales y avances lineales agresivos, pero el ángulo de contacto radial cambia continuamente. Al ajustar los parámetros de avance de la fresa HRC65, nos centramos en las transiciones de esquina y los arcos de contacto de la herramienta. Mantener las fuerzas de corte suaves y predecibles durante el contacto de la herramienta con el acero duro evita roturas repentinas por impacto.
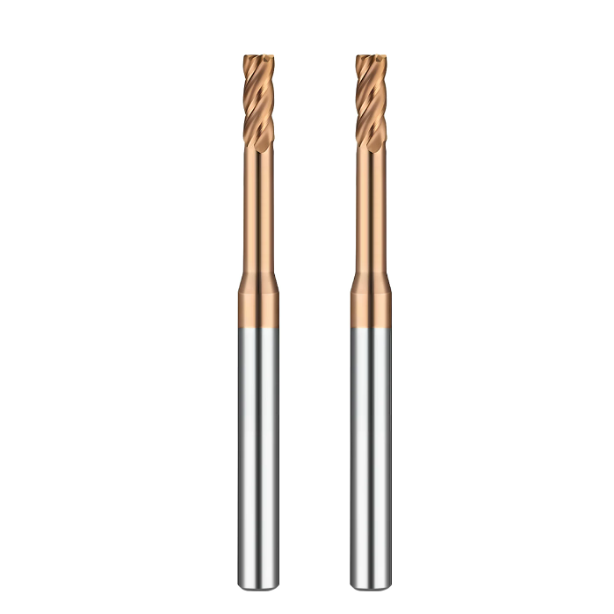
Ajuste de máquinas in situ para el mecanizado de moldes: Aplicación práctica de avances de fresas de carburo para acero endurecido
Las cavidades de moldes reales ponen de manifiesto los límites de las velocidades y avances estándar. En nuestra consultoría, más del 80 % del astillamiento de los bordes se produce durante cambios bruscos de geometría: esquinas internas, entradas de cavidades y ranurado. Una vez que el acero endurecido alcanza más de 60 HRC, cualquier aumento repentino de la presión de la herramienta provoca inmediatamente una fractura frágil.
Para lograr un buen resultado, es necesario ajustar la velocidad de avance de forma dinámica a lo largo de la trayectoria de la herramienta. Nunca utilice una velocidad de avance constante en una cavidad endurecida compleja. Use trayectorias adaptativas, desaceleración en las esquinas y fusión de radios para uniformizar las cargas de corte. Ajustar la velocidad de avance de la fresa de carburo para acero endurecido en zonas de difícil mecanizado permite que las fresas funcionen durante horas sin astillarse.
Estrategias de desaceleración y compensación de avance en las esquinas para la limpieza de cavidades profundas en moldes de plástico y fundición a presión.
Las esquinas internas provocan las mayores tasas de fallo en el mecanizado de precisión. Cuando una herramienta pasa de una pared recta a una esquina afilada de 90 grados, el ángulo de contacto de la herramienta aumenta bruscamente de 15 a más de 90 grados. Este aumento repentino incrementa la carga de viruta. Sin un sistema de desaceleración anticipada, el husillo se sacude y la esquina de la herramienta se rompe instantáneamente.
Resolvemos esto programando zonas de desaceleración escalonadas en el software CAM o mediante la función de anticipación en la máquina. Al acercarse a una esquina, reduzca la velocidad de avance del fresado del acero del molde entre un 30 % y un 50 %, aproximadamente la mitad del diámetro de la fresa antes de la esquina. Añadir chaflanes en las esquinas en lugar de esquinas afiladas elimina los picos de impacto, lo que implica sacrificar segundos de tiempo de ciclo a cambio de una fiabilidad del proceso garantizada.
Estrategias de entrada para acero para moldes de 60–65 HRC en cavidades cerradas: rampa e interpolación helicoidal.
La penetración vertical en acero de 65 HRC es una forma segura de destruir una herramienta de corte. La superficie de contacto en el centro de la herramienta es prácticamente nula y no hay por dónde escapen las virutas. Al mecanizar cavidades o ranuras en espacios cerrados, exigimos rampa lineal o interpolación helicoidal como únicos métodos de entrada aceptables.
Ajuste el ángulo de rampa directamente a la velocidad de avance. Para acero de 65 HRC, mantenga los ángulos de rampa entre 0.5 y 1.5 grados, sin superar raramente los 2 grados. Durante la entrada helicoidal, ajuste el avance de la fresa HRC65 a aproximadamente el 60 % de la velocidad de fresado lateral lineal. Mantenga el diámetro del orificio helicoidal entre 1.2 y 1.6 veces el diámetro de la herramienta para facilitar la salida de las virutas.
Evaluación de la fatiga térmica en recubrimientos resistentes al desgaste bajo condiciones extremas de fricción de alimentación.
Los recubrimientos modernos como AlTiN, AlCrN y los nanocompuestos de silicio actúan como protectores térmicos esenciales en el acero endurecido. Sin embargo, una alimentación demasiado lenta genera una fricción excesiva, lo que eleva la temperatura de la zona de corte por encima de los 900 °C. Los ciclos térmicos repetidos entre cortes provocan microfisuras debido a la diferencia en los coeficientes de dilatación térmica, lo que conlleva un desprendimiento severo del recubrimiento.
Inspeccione el desgaste del flanco con un microscopio de bolsillo. Si observa anillos de decoloración y bordes del recubrimiento descascarados, el calor de la fricción está dañando la capa de unión. Evite el enfriador por inundación, ya que provoca un choque térmico rápido y fractura el carburo. En su lugar, utilice un chorro de aire a alta presión o lubricación mínima (MQL) y mantenga un avance positivo de la fresa HRC65 para que las virutas disipen el calor.
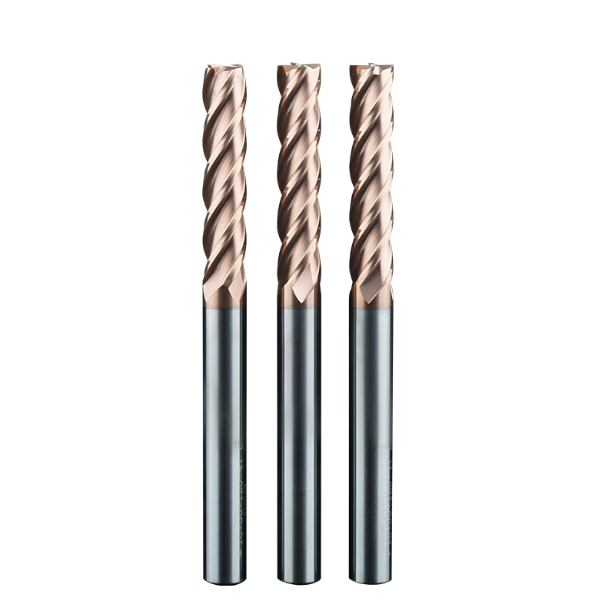
Solución de problemas en el taller: Deducción de los ajustes de velocidad de avance de la fresa a partir de la morfología de la viruta y los patrones de desgaste.
Sin dinamómetros en el taller, las virutas metálicas en la carcasa de la máquina y las marcas de desgaste en el flanco de la herramienta son los mejores indicadores de diagnóstico. En instalaciones europeas y norteamericanas, solemos solucionar el astillamiento irregular del filo en cuestión de minutos, simplemente retirando el portaherramientas y analizando las estrías. A 65 HRC, la evacuación anormal de virutas es una señal de alerta inmediata de que la falla de la herramienta es inminente.
Aprender a reconstruir el proceso de corte a partir de los residuos de mecanizado evita tener que reescribir el programa innecesariamente. Inspeccionar la geometría de la viruta junto con el desprendimiento de los flancos permite saber de inmediato si la velocidad de avance de la fresa está sobrecargando el sustrato de carburo con fuerza de cizallamiento o si está rozando la superficie endurecida por deformación debido a una carga de viruta insuficiente.
Observación del color de las virutas (de azul intenso a rojo oscuro) y su curvatura: un método rápido in situ para determinar si la velocidad de avance de la fresa es excesiva o insuficiente.
En el fresado en seco de acero para herramientas endurecido, la viruta debe disipar el calor de corte. Busque virutas uniformes, con forma de aguja y muy rizadas, o virutas en forma de "C" en miniatura, con un color azul oscuro uniforme. Este color indica que la zona de corte alcanzó la temperatura ideal para ablandar la matriz, mientras que la velocidad de avance de la fresadora disipó el calor de manera eficiente.
Si las virutas tienen un color amarillo pálido, plateado o pulverulento, la velocidad de avance es demasiado baja. El filo de corte está puliendo el acero y el flanco de la herramienta se sobrecalentará rápidamente. Si las virutas tienen un color rojo oscuro, negro o bordes irregulares y desgarrados, reduzca la velocidad de avance de la mesa inmediatamente. Las cargas de virutas excesivas generan picos de cizallamiento severos que rompen las delicadas puntas de carburo.
Una estrategia provisional para ajustar las velocidades de avance de las fresas de carburo al mecanizar acero endurecido con rigidez limitada de la herramienta.
Con frecuencia, vemos talleres que mecanizan piezas de 60-65 HRC en máquinas estándar BT40 o CAT40 con longitudes de guía largas para evitar interferencias con los dispositivos de sujeción. Al forzar las profundidades de corte del catálogo en estas configuraciones, se producen vibraciones y deformaciones en cada hombro. En entornos de baja rigidez, las velocidades y avances estándar provocan rápidamente la rotura de las fresas.
Si la rigidez es baja, opte por un enfoque radial más ligero. Reduzca la profundidad de corte radial (ae) y ajuste con precisión el avance de la fresa de carburo para acero endurecido disminuyendo la carga de viruta por diente y aumentando la velocidad del husillo. El material se desprende en pasadas rápidas y de baja fuerza, lo que preserva la vida útil de la herramienta y las dimensiones de la pieza cuando no es posible utilizar un husillo más rígido.
Lista de verificación práctica para optimizar las velocidades de avance para fresas de extremo HRC65: Equilibrio entre la rugosidad de la superficie del molde (Ra < 0.4) y la vida útil de la herramienta.
Para lograr un acabado de espejo con una rugosidad inferior a Ra 0.4 y mantener las herramientas de corte en óptimas condiciones durante ciclos prolongados, se requieren controles previos al uso rigurosos. Los acabados superficiales de alta calidad dependen por completo de un contacto de la herramienta sin vibraciones, y no solo de la altura teórica de la cúspide. La desviación o la excentricidad arruinan instantáneamente los acabados superficiales en acero duro.
Si tiene problemas con la calidad del acabado o la vida útil inconsistente de la herramienta, verifique que la excentricidad se mantenga por debajo de 0.003 mm (0.0001"), mantenga el voladizo por debajo de 3D y programe la desaceleración escalonada en las esquinas. Una vez que complete estos ciclos físicos, la velocidad de avance de su fresa HRC65 calibrada mantendrá paredes de cavidad predecibles y de calidad espejo durante más de 30 horas de funcionamiento.
Cada configuración se comporta de manera diferente. Si trabajas con aceros para herramientas difíciles como CPM o Vanadis, o si tienes problemas con salientes largos en husillos CAT40, comparte los detalles de tu configuración con nosotros. Siempre nos complace intercambiar experiencias con otros maquinistas y perfeccionar una estrategia de corte eficaz.