
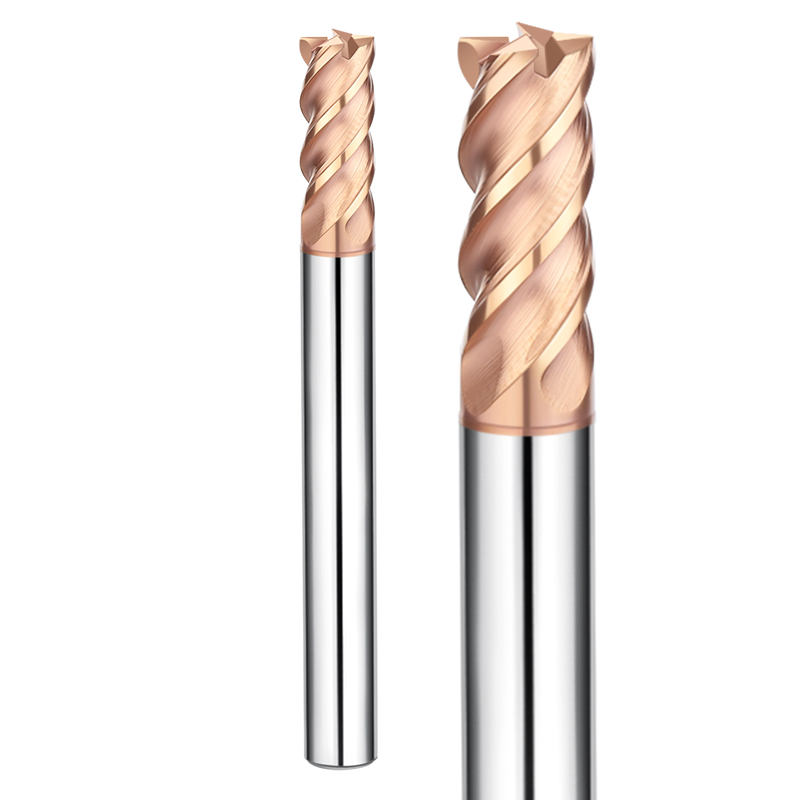
Hace dos meses, analizamos un informe de fallo de campo de un taller de moldes alemán. Un centro de mecanizado de 5 ejes estaba fresando la cavidad de una matriz de trabajo en frío, tratada térmicamente a HRC 63-65. A los diez minutos de comenzar el mecanizado, un chirrido agudo resonó en la cabina y la carga del husillo se disparó. Una herramienta plana recubierta de 6 mm, completamente nueva, había sufrido un astillamiento severo en las esquinas, proyectando fragmentos de carburo sobre la superficie acabada.
El maquinista sospechaba de una mala adherencia del recubrimiento o de un núcleo frágil. Sin embargo, al inspeccionar la curva de torsión del husillo y la zona de fractura, se reveló una historia diferente. No se trataba de un defecto de fabricación de la herramienta, sino de una incompatibilidad en su geometría. El uso de una fresa de carburo estándar para aplicaciones en acero endurecido concentraba el impacto de corte y la excentricidad radial dentro de una zona de cizallamiento extremadamente delgada.
Durante los últimos dieciséis años brindando soporte a talleres mecánicos en Norteamérica y Europa, hemos observado este tipo de falla cientos de veces. Una vez que la dureza del material supera HRC 60, la deformación plástica se reduce prácticamente a cero, transformando el deslizamiento por cizallamiento en microfracturas frágiles. Para seleccionar con éxito fresas HRC 65, es fundamental equilibrar el aglutinante de cobalto del sustrato, los ángulos de alivio, el paso diferencial y las relaciones de voladizo, en lugar de basarse únicamente en la terminología de marketing del catálogo.
El fresado de acero para herramientas endurecido no deja margen de error. Un solo filo astillado arruina una fresa costosa, consume horas de husillo facturables y conlleva el riesgo de desechar el bloque de la matriz.
Cuando las fuerzas de corte aumentan bruscamente y el choque térmico amenaza la integridad de la herramienta, ¿ha seleccionado realmente la fresa adecuada para trabajar con material HRC 65?
Del sustrato al recubrimiento: lógica de materiales para la selección de fresas de acero endurecido
Al solucionar problemas con herramientas averiadas en las instalaciones de los clientes, a menudo vemos que los programadores eligen la herramienta más dura con el recubrimiento más oscuro. El fresado de materiales duros nunca es una simple competencia de dureza. La extrema resistencia a la fluencia dirige las fuerzas de corte hacia la punta de la herramienta como cargas de impacto de alta frecuencia. Si el núcleo de la herramienta carece de la tenacidad a la fractura suficiente, una ligera vibración radial provoca un astillamiento instantáneo. Un enfoque adecuado para la selección de fresas de acero endurecido equilibra la microdureza, la tenacidad a la fractura y la estabilidad térmica.
En nuestras líneas de rectificado de producción, tratamos la estructura del grano de carburo de tungsteno, el volumen del aglutinante, los límites de oxidación del recubrimiento y el afilado de los filos como un sistema integrado. Cualquier variación en estos parámetros se magnifica dentro de una zona de cizallamiento que opera a más de 800 °C. La selección de herramientas requiere un equilibrio calculado en función de la rigidez del husillo, las velocidades de corte y las limitaciones de evacuación de virutas, en lugar de perseguir un único valor máximo de laboratorio.
Selección del sustrato de la fresa HRC65: Equilibrio entre el contenido de carburo ultrafino y cobalto.
Los maquinistas suelen preguntarnos si un menor contenido de cobalto siempre se traduce en una mayor vida útil de la herramienta. Reducir el aglutinante de cobalto aumenta la dureza a temperatura ambiente, pero esto tiene sus desventajas. En una ocasión, rectificamos un lote personalizado de fresas con un 6 % de cobalto para un fabricante suizo de moldes médicos que mecanizaba acero metalúrgico en polvo HRC 64. Los filos de corte se desprendieron al entrar en los radios de las esquinas porque la resistencia a la rotura transversal cayó por debajo del umbral necesario para el choque radial. Este fallo reforzó nuestras normas para configurar un sustrato de fresa HRC 65.
Nuestros datos de producción muestran que los granos submicrométricos, de entre 0.2 y 0.4 micras, ofrecen el mejor equilibrio. Las partículas ultrafinas de carburo de tungsteno forman una matriz densa que resiste la deformación plástica bajo cargas de compresión elevadas. Mantenemos un contenido de aglutinante de cobalto entre el 8 % y el 10 %. Esto evita el ablandamiento térmico a altas temperaturas de corte, a la vez que conserva la resistencia a la flexión suficiente para evitar el microdesprendimiento bajo cargas cíclicas.
Recubrimientos resistentes a la oxidación a altas temperaturas: Gestión del calor en el mecanizado en seco
El mecanizado de acero HRC 65 convierte la energía de cizallamiento mecánico directamente en calor intenso. Dado que el mecanizado en seco evita las fracturas por choque térmico, el filo de la herramienta alcanza habitualmente los 900 °C. Muchos talleres tienen dificultades para decidir entre los recubrimientos estándar de AlTiN y AlCrN. Nuestras pruebas de fresado demuestran que el AlTiN básico se degrada durante los cortes trocoidales intensos debido a que la capa de óxido de aluminio se degrada bajo la fricción térmica sostenida, exponiendo el sustrato de carburo al desgaste.
Para cortes en seco agresivos, la vida útil del recubrimiento depende de la proporción molar de aluminio y la fuerza de adhesión al sustrato. Los recubrimientos de AlCrN con alto contenido de aluminio y AlTiSiN dopado con silicio ofrecen un rendimiento mucho mejor bajo cargas secas continuas. La adición de cromo eleva la temperatura de inicio de la oxidación por encima de 1050 °C, a la vez que reduce la fricción entre la herramienta y la viruta. Si las altas velocidades superficiales concentran el calor en las ranuras, el uso de una capa con alto contenido de aluminio controla el desgaste por cráter y prolonga la vida útil de la fresa HRC65.
Afilado de filos y control de la geometría del filo rígido para herramientas de corte de acero endurecido
Muchos operarios suponen que un filo extremadamente afilado reduce la resistencia al corte, pero este principio no se cumple en matrices endurecidas. Un filo sin afilar expuesto a acero de alta dureza se desmorona en la primera revolución, provocando un astillamiento en cascada a lo largo de la ranura. Al fabricar una herramienta de corte específica para acero endurecido, sometemos tanto a las fresas de desbaste como a las de acabado a un afilado preciso con cepillo multieje, sustituyendo las rebabas de molienda por microrradios controlados y resistentes.
El radio de afilado exacto depende de la estrategia de trayectoria de la herramienta. Para cortes de acabado de alta velocidad con poca carga de viruta, mantenemos el afilado del filo entre 3 y 5 micras para evitar el roce y el endurecimiento por deformación. Para cortes de perfilado más intensos, aumentamos el afilado a 8-12 micras con un ángulo de ataque radial negativo. Este radio microscópico sacrifica ligeramente la nitidez al corte para obtener una gran estabilidad del filo bajo fuertes cargas de impacto.

Configuración geométrica práctica: Cómo elegir geometrías de fresas HRC65
Muchos programadores se centran exclusivamente en los grados de carburo al encargar herramientas. Sin embargo, una vez que el husillo alcanza su velocidad máxima, la geometría de corte determina si un filo dura tres minutos o tres horas. Los aceros endurecidos se flexionan muy poco bajo carga, lo que genera picos de fuerza bruscos cada vez que una ranura entra en contacto con el material. Ajustar la geometría de la fresa HRC65 implica adaptar el espesor del núcleo de la herramienta, los ángulos de alivio y las cavidades para virutas directamente a la rigidez de la configuración.
Al diagnosticar marcas de vibración o cortes ruidosos en piezas de clientes, la geometría estándar del acero dulce es casi siempre la culpable. Los materiales con una dureza superior a HRC 60 generan cargas radiales severas que deforman instantáneamente las herramientas delgadas. Cada detalle, desde la transición de la esquina hasta el perfil del ángulo de ataque, debe reforzarse contra el empuje lateral. Las ranuras profundas estándar cortan con facilidad en acero dulce, pero se rompen bajo las fuerzas de corte de los aceros para moldes endurecidos.
Tipos de fresas de extremo en acero templado: distribución de fuerzas en diferentes geometrías.
Los maquinistas suelen intentar limpiar esquinas cuadradas con fresas de punta plana afiladas. En nuestras pruebas de campo, esto provoca la mayor tasa de fallos catastróficos en las esquinas. Las herramientas planas estándar presentan esquinas de 90 grados frágiles con un soporte transversal mínimo. A medida que los ángulos de curvatura aumentan en las esquinas cerradas, el calor y el impacto mecánico se concentran en la punta. Al seleccionar el tipo de fresa, recomendamos a los talleres que utilicen fresas de punta redondeada siempre que las exigencias del mecanizado de esquinas lo permitan.
Las fresas de radio de esquina introducen un arco de transición suave que divide las fuerzas de corte en vectores axiales y radiales. Este soporte adicional de carburo protege la punta y deja un acabado limpio en el suelo durante pasadas poco profundas y de alta velocidad. Las fresas de punta esférica manejan bien el contorneado 3D, pero presentan velocidad superficial cero en su zona muerta central. Al perfilar cavidades endurecidas, incline la herramienta de 10 a 15 grados para mantener el corte alejado de ese punto muerto central.
Ángulos de hélice y diseño de ranuras: paso variable y ángulos de ataque negativos
Un chirrido agudo proveniente de la carcasa advierte que el filo de corte está a punto de fracturarse. A HRC 65, los filos de corte impactan la pieza de trabajo con frecuencias de excitación violentas. Las ranuras uniformes estándar de 30 grados generan resonancia armónica a intervalos fijos, lo que produce fuertes vibraciones. Nosotros rectificamos las herramientas con indexación desigual y ángulos de hélice variables (como 35°/38°) para alterar la sincronización del impacto y suprimir las vibraciones armónicas.
Los ángulos de ataque también requieren una mentalidad diferente a la del mecanizado de metales blandos. Para el fresado de materiales duros, rectificamos un ángulo de ataque negativo de -5° a -15° combinado con zonas de desprendimiento estrechas. Los ángulos de ataque negativos dirigen las fuerzas de corte hacia el cuerpo de la herramienta como tensión de compresión, que el carburo soporta excepcionalmente bien. Respaldado por ranuras poco profundas y pulidas, el núcleo reforzado de la fresa resiste la flexión torsional durante los cortes continuos.
Selección del número de ranuras: Cómo lograr la rigidez y la evacuación de virutas adecuadas para una herramienta de corte de acero endurecido.
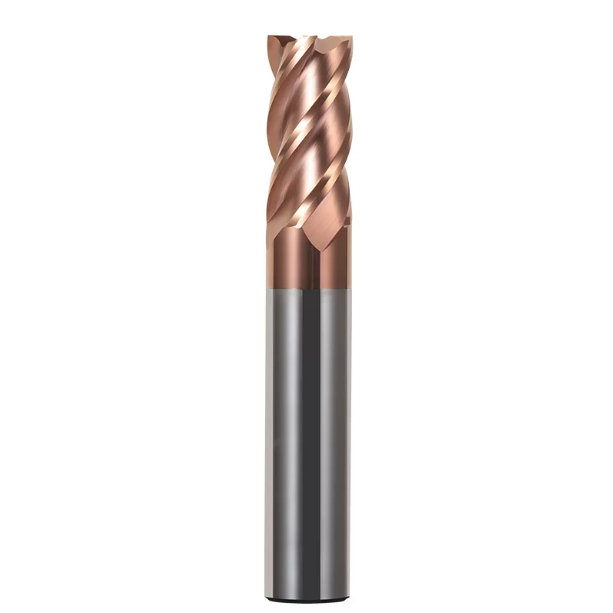
Los clientes suelen preguntarnos si deberían usar fresas de 4, 6 o múltiples filos. La elección depende del estilo de trayectoria de la herramienta y de los límites de evacuación de virutas. Si bien los diseños de 4 filos ofrecen un amplio espacio para la evacuación de virutas, los filos profundos comprometen el diámetro del núcleo de la herramienta. Al diseñar una herramienta de corte específica de acero endurecido, aumentamos el espesor del alma al 65 % o 70 % del diámetro total de la herramienta para evitar la deformación por flexión bajo carga.
Si en su taller se utilizan máquinas de alta rigidez con trayectorias trocoidales dinámicas, las fresas de 6 y 8 filos ofrecen mejoras significativas en la velocidad de avance y la vida útil de la herramienta. Un mayor número de filos permite alcanzar mayores velocidades de avance de la mesa con una baja carga de viruta por diente (fz), disipando el calor de corte con virutas finas. Sin embargo, para el acabado de paredes profundas o el ranurado en espacios cerrados donde las virutas pueden acumularse, es preferible utilizar un diseño de 4 filos con núcleo grueso para evitar que las virutas se atasquen en los filos.
Especificaciones dimensionales: Adaptar el diámetro de la fresa HRC65 a los límites de rigidez.
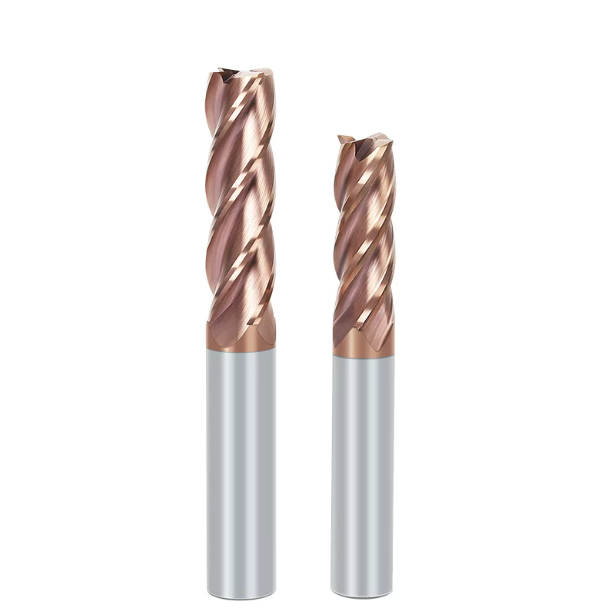
Para superar las paredes altas de la cavidad, los operarios suelen separar demasiado las herramientas del portaherramientas. Al acelerar el husillo, la herramienta se desvía y emite un ruido agudo. El acero endurecido no ofrece amortiguación; un voladizo excesivo arruina la trayectoria de corte en cuestión de segundos. Seleccionar el diámetro y la longitud de saliente adecuados para la fresa HRC65 depende de gestionar las fórmulas de deflexión y los límites críticos de vibración.
Una alta potencia del husillo no compensa una rigidez deficiente de la herramienta. La mecánica de vigas en voladizo demuestra que la deflexión de la herramienta aumenta con el cubo de la longitud del voladizo y disminuye con la cuarta potencia del diámetro de la herramienta. Duplicar la longitud del voladizo de la herramienta incrementa la deflexión ocho veces bajo la misma carga radial. El fresado de alta dureza requiere configuraciones de herramientas rígidas; siempre se debe priorizar el conjunto de herramientas más corto y robusto posible.
Determinación del diámetro de la fresa HRC65: Gestión de cavidades profundas y la regla L/D ≤ 3x
Al mecanizar nervaduras profundas y estrechas, los ingenieros suelen enfrentarse a un dilema entre la rigidez de la herramienta y la precisión de los radios de curvatura. En nuestro servicio de asistencia técnica, aplicamos la regla de que la longitud sea tres veces el diámetro. Al seleccionar una fresa de extremo HRC65, mantenga el voladizo sin soporte por debajo de tres veces el diámetro siempre que sea posible. Si el voladizo supera cuatro o cinco veces el diámetro, el corte preciso se convierte en fricción y una deflexión violenta contra las superficies endurecidas por deformación.
Si necesita acceder a cavidades profundas, evite las herramientas de vástago recto y largo alcance. En su lugar, utilice herramientas de cuello cónico o con socavado, con diámetros de vástago mayores para reforzar el alcance, manteniendo la longitud de corte acanalada lo más corta posible. Para alcanzar profundidades elevadas, reduzca la profundidad de corte radial (ae) al 1 %-2 % del diámetro de la fresa y realice pasadas cortas rápidas y suaves. Esto reduce la presión lateral y compensa las relaciones L/D elevadas sin que la herramienta se atasque.
Sistemas de sujeción de herramientas para acero endurecido: Control de la excentricidad con mandriles hidráulicos y de ajuste por contracción.
Montar una herramienta de carburo de micrograno de alta calidad en una pinza ER desgastada arruina su rendimiento al instante. En materiales HRC 65, la desviación de la punta admisible es prácticamente nula. Si la lectura total del indicador (TIR) supera las 5 micras (0.0002″), las herramientas de múltiples filos funcionan como fresas de un solo filo. Esta sobrecarga provoca que el diente de avance se astille casi de inmediato, dañando los filos restantes. El equilibrio y la desviación del portaherramientas son tan importantes como las velocidades de avance programadas.
Nuestras pruebas en taller confirman dos opciones fiables: mandriles hidráulicos de ajuste por contracción y de alta rigidez. Los mandriles de ajuste por contracción sujetan el vástago en 360 grados, manteniendo la excentricidad por debajo de 3 micras a 3 veces el diámetro y permitiendo ángulos de desmoldeo reducidos. Los mandriles hidráulicos utilizan vejigas de aceite internas que absorben las vibraciones de alta frecuencia durante el perfilado de hombros intensos. Independientemente del sistema que utilice, compruebe la punta de la herramienta con un comparador antes de empezar a trabajar para mantener la excentricidad total por debajo de 0.003 mm.

Pruebas de acero para moldes en condiciones reales: Fresa de extremo HRC65 para acero D2 y aleaciones de alta dureza.
Probar fresas en un laboratorio estéril difiere enormemente de fresar bloques de matriz endurecidos en el taller. Muchos talleres de herramientas reciben bloques tratados térmicamente al vacío, donde la dureza superficial oscila erráticamente entre HRC 62 y 65, lo que genera fuertes tensiones residuales internas. Al probar una fresa HRC 65 para acero D2, no nos fijamos en la velocidad de corte del acero blando. En cambio, medimos si el filo mantiene un desgaste uniforme y predecible durante horas sin que se produzcan astillamientos catastróficos.
Los entornos de taller presentan un sinfín de variables. Las variaciones en la estructura del grano entre lotes de forja o el material residual acumulado en las esquinas de las cavidades pueden provocar picos en las fuerzas de corte en cuestión de milisegundos. El mecanizado de acero para herramientas de alta dureza requiere un sistema equilibrado que combine la tenacidad de la herramienta con un control preciso de la carga, un margen de error mínimo y una refrigeración adecuada. El éxito radica en mantener las cargas de corte mecánicas dentro del límite elástico del núcleo de la herramienta.
Fresado de acero para matrices de trabajo en frío D2 endurecido (HRC 62–65): Eliminación de la segregación de carburos
El acero D2 (1.2379 / Cr12MoV) sigue siendo uno de los aceros para estampado más resistentes que mecanizamos. Templado a HRC 65, su microestructura presenta carburos eutécticos masivos, ricos en cromo y sin disolver, que pueden superar la microdureza HRC 70. Los operarios suelen reportar astillamientos inexplicables de la herramienta tras solo unas pocas pasadas. Este fallo rara vez se debe a una sobrecarga excesiva de la herramienta; más bien, el filo se microfractura al golpear repetidamente contra estos cúmulos de carburo ultraduros.
Para controlar la segregación severa de carburos, empleamos una estrategia defensiva de fresado con acero D2. Rectificamos un microchaflán reforzado y un radio de transición en la punta de la herramienta, creando un filo romo y resistente a los impactos que tritura los cúmulos de carburos en lugar de desprenderse. Además, limitamos la velocidad superficial a 45–65 m/min y restringimos la carga de viruta a alrededor de 0.015 mm por diente (fz). Las pasadas ligeras y de alta frecuencia garantizan una estabilidad de corte excepcional y eliminan la rotura del filo.
Fresado dinámico en aceros S136 y H13 preendurecidos: trayectorias trocoidales y escalones radiales ligeros.
A diferencia de los aceros quebradizos para trabajo en frío, el acero inoxidable para moldes S136 y el acero para matrices de trabajo en caliente H13 presentan una baja conductividad térmica y un rápido endurecimiento por deformación. Al utilizar trayectorias de herramienta convencionales en línea recta en esquinas pronunciadas, el ángulo de contacto radial aumenta de 90° a más de 180°, lo que provoca un incremento brusco de las fuerzas de corte. Al configurar trabajos en aceros para herramientas endurecidos, sustituimos inmediatamente las trayectorias de herramienta estándar con desplazamiento por trayectorias trocoidales dinámicas.
Nuestro método, probado en taller, reemplaza los cortes radiales profundos con fresado de desmoldeo de alta velocidad mediante grandes profundidades axiales (ap) y pasos radiales ultrafinos (ae). Con fresas de carburo sólido de 4 o 6 filos, mantenemos el contacto radial entre el 3 % y el 5 % del diámetro de la herramienta mientras aumentamos el avance de la mesa. Esta estrategia produce virutas delgadas en forma de media luna que disipan el calor del corte, manteniendo la deflexión radial de la herramienta prácticamente nula.
Chorro de aire frente a lubricación con cantidad mínima (MQL): ¿Por qué falla el refrigerante por inundación en cortes HRC65?
Cuando entramos en el taller de un cliente y vemos que el refrigerante está empapando una fresa HRC 65, detenemos el husillo inmediatamente. Inundar fresas calientes contradice las leyes físicas del fresado. El fresado es un proceso de corte intermitente; los filos de las herramientas alcanzan temperaturas de entre 800 °C y 900 °C durante el corte, y el refrigerante a base de agua fría los enfría en el instante en que salen de la fresa. Este ciclo rápido provoca grietas por choque térmico perpendiculares al filo de corte, desgastando los dientes en cuestión de minutos.
El aire frío seco a alta presión es nuestro requisito indispensable para el fresado de materiales duros. El uso de una pistola de aire frío con vórtice expulsa las virutas incandescentes al instante, evitando que se produzcan cortes adicionales dentro de las cavidades profundas del molde. Para nervaduras profundas que requieren acabados de pared lateral pulidos a espejo, utilizamos la lubricación con cantidad mínima (MQL). Una niebla de aceite vegetal en microgotas crea una película límite a alta presión, reduciendo drásticamente la fricción de la herramienta sin generar choque térmico.
Vida útil de la herramienta frente a coste de producción: Lista de verificación en planta para prolongar la vida útil de la fresa HRC65.
La verdadera vida útil de una herramienta no se trata solo de mantener el husillo girando el mayor tiempo posible. Si una fresa funciona cuatro horas en una cavidad, pero pasa las dos últimas horas desafilándose por fricción, endurece la pieza y añade horas de pulido en banco. Prolongar la vida útil de una fresa HRC65 implica guiar la herramienta a través de un desgaste uniforme y predecible del flanco, retirándola justo antes de que la falla del filo arruine la pieza.
La vida útil de la herramienta depende de cada decisión tomada en la configuración del mecanizado: sustrato de carburo, geometría negativa, sujeción rígida de la herramienta y evacuación de virutas en seco. En lugar de cambiar constantemente de fresas tras el desgaste de un diente, utilice una lista de verificación de diagnóstico estandarizada. Identificar los mecanismos de desgaste y ajustar los avances permite maximizar la vida útil de la herramienta y la uniformidad de la superficie incluso en configuraciones exigentes.
Diagnóstico de patrones de desgaste anormales: desgaste por cráter, abrasión del flanco y descamación del recubrimiento.
Antes de desechar una fresa desafilada, inspeccione sus filos de corte con una lupa de taller de 20 aumentos. Los modos de falla indican con precisión el comportamiento de la herramienta. Las fracturas masivas en las esquinas señalan un impacto al entrar en contacto con la herramienta o una baja resistencia del sustrato. La abrasión uniforme en el flanco confirma un desgaste limpio y predecible de la herramienta. La formación de cráteres profundos detrás del filo indica que las temperaturas en la zona de corte superaron los límites térmicos del recubrimiento.
Si observa delaminación del recubrimiento o formación de cráteres pronunciados, cambie a un recubrimiento AlCrN o AlTiSiN resistente a la oxidación y aumente la presión del aire para disipar el calor. Si observa microdesgaste diminuto, similar a una concha, a lo largo del borde de alivio principal, es probable que el radio de bruñido sea demasiado agudo o que el husillo esté experimentando microvibraciones. Diagnosticar primero el desgaste garantiza que el siguiente ajuste de parámetros resuelva el problema de raíz.
Gestión de carga y velocidades/avances: Cómo garantizar una vida útil constante de la fresa HRC65
Los maquinistas suelen oscilar entre extremos: o bien sobrealimentan la herramienta, rompiendo los filos, o bien la tratan con excesivo cuidado, desafilándola. En acero endurecido, una alimentación demasiado lenta es más peligrosa que una alimentación rápida. Si la velocidad de avance por diente cae por debajo del radio de afilado del filo, la fresa quema la superficie de la pieza, provocando endurecimiento por deformación y desgastando su cara de desprendimiento. Para una vida útil estable de la fresa HRC65, es necesario mantener un espesor de viruta constante (hm).
Si está programando pasadas de acabado 3D, reduzca el avance radial (ae) y aumente la velocidad de avance programada de la mesa para que la fresa corte el metal de forma limpia. Al limpiar esquinas o cavidades profundas, utilice trayectorias de herramienta dinámicas que ajusten los avances en tiempo real según los ángulos de contacto de la herramienta. Mantener las fuerzas de corte planas y constantes evita picos de carga que puedan agrietar los frágiles filos de carburo.
Lista de verificación previa al mecanizado: Calentamiento del husillo, excentricidad dinámica y daños en el ajustador de herramientas.
Más allá de las velocidades de avance y de mecanizado, los malos hábitos de configuración pueden arruinar trabajos de fresado duro incluso antes de que la herramienta toque el metal. Con frecuencia, observamos que los operarios inician cortes agresivos en husillos fríos, lo que provoca que la profundidad axial varíe debido a la expansión de los cojinetes. Las sondas de ajuste de herramientas con fuertes cargas de resorte también pueden microfracturar las puntas afiladas de carburo durante el contacto inicial. La suciedad dentro de los conos de las herramientas es otro factor que provoca una excentricidad que supera los límites aceptables.
Si experimenta problemas de desviación dimensional o astillamiento inmediato en las esquinas, implemente una lista de verificación previa al mecanizado rigurosa. Caliente el husillo completamente hasta alcanzar la temperatura de funcionamiento. Limpie los conos del portaherramientas para garantizar una desviación total del indicador inferior a 0.003 mm en la punta de la herramienta y suavice los procedimientos de ajuste de la herramienta. Si tiene problemas de vibración o una vida útil corta de las herramientas en matrices endurecidas, comparta los planos y la configuración de sus piezas para que podamos optimizar la solución de mecanizado para su taller.






