
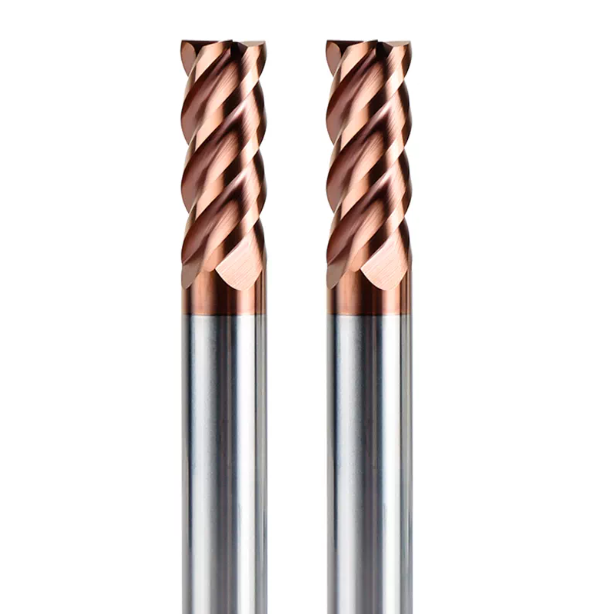
El mes pasado, un cliente de larga data en Stuttgart, Alemania, especialista en moldes de inyección de precisión, nos contactó con urgencia. Estaban mecanizando insertos de acero S136 con acabado espejo (endurecidos a HRC63–65) en un centro de mecanizado vertical de 5 ejes. Durante el desbaste de esquinas de cavidades profundas, las puntas de las herramientas sufrieron microdesprendimientos tras solo 12 minutos de mecanizado. Esto obligó a reducir la velocidad del husillo en un 40 % y paralizó su programa de producción automatizado de fin de semana.
El responsable de procesos del cliente nos preguntó directamente por correo electrónico: «El plano especifica parámetros estándar de fresado antivibratorio. Hemos probado tres proveedores diferentes de fresas de carburo sólido comercializadas como "capaces de mecanizar una dureza HRC65", pero la vida útil de corte varía drásticamente entre ellas. ¿A qué se debe esto?».
Hemos visto esta situación repetidamente durante nuestros 16 años de experiencia brindando soporte a talleres mecánicos en Europa y Norteamérica. Al buscar un fabricante confiable de fresas HRC65, los compradores e ingenieros de herramientas a menudo se pierden entre las especificaciones de marketing. Los catálogos prometen sustratos de tungsteno submicrónicos, tamaños de grano de 0.2 μm y recubrimientos compuestos de alta temperatura. Sin embargo, los datos reales de carga de la máquina revelan que muchas herramientas comercializadas como fresas para acero duro fallan durante su primer corte interrumpido.
Como fabricante de herramientas de corte que opera sus propias rectificadoras CNC y realiza pruebas de corte diarias, sabemos lo que se requiere para una vida útil estable de la herramienta. Fabricar una fresa de acero endurecido HRC65 confiable requiere más que un centro de rectificado de 5 ejes de alta gama. Exige una tenacidad equilibrada del sustrato, un microafilado preciso, una adhesión del recubrimiento verificada y una geometría ajustada para soportar temperaturas extremas. Si en su taller se enfrentan a variaciones de excentricidad, astillamiento de filos o costos de herramientas cada vez mayores, pregúntese: antes de probar una fresa en acero endurecido, ¿cómo puede verificar realmente las afirmaciones de mecanizado de alta dureza de un proveedor?
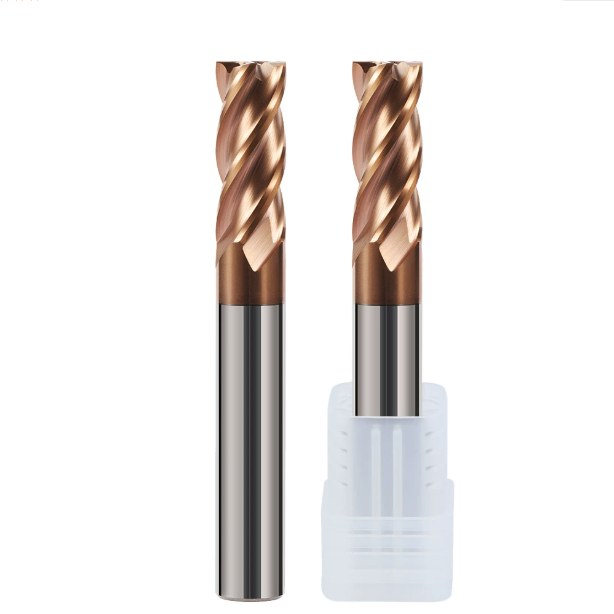
Selección de varillas y sustratos: ¿Por qué el carburo convencional presenta dificultades con las fresas de extremo HRC65?
Los fabricantes de herramientas suelen hacernos una pregunta sencilla: ¿por qué fallan las herramientas fabricadas con varillas de carburo europeo de alta calidad en acero para moldes endurecido después de funcionar correctamente en material preendurecido? La respuesta reside en el perfil de tensión microscópica del fresado en materiales duros. Los sustratos submicrónicos convencionales soportan bien los impactos a temperatura ambiente, pero las fuerzas de cizallamiento extremas exponen rápidamente los defectos internos del material. Para producir una fresa de carburo HRC65 fiable, es necesario dejar de centrarse en la resistencia a los impactos ambientales y priorizar la retención de la dureza a altas temperaturas y la resistencia a la deformación plástica.
En nuestro laboratorio metalúrgico, hemos seccionado cientos de fresas rotas devueltas de pruebas de clientes. La mayoría de las fracturas catastróficas se originan en microcavidades a lo largo de la interfaz entre el carburo de tungsteno y el aglutinante de cobalto. El corte de aceros pretemplados genera una fricción moderada que los sustratos tolerantes pueden absorber. En cambio, el mecanizado de aceros con una dureza superior a HRC60 eleva instantáneamente la temperatura de la zona de corte por encima de los 800 °C. Sin prensado isostático en caliente (HIP) y una microestructura uniforme, el carburo estándar se deforma, se agrieta y se corta bajo carga.
Tamaño de grano y proporción de contenido de cobalto: la causa principal de la fractura del sustrato en talleres de moldeo europeos y estadounidenses que mecanizan acero endurecido.
Hace dos años, ayudamos a un taller de moldes de Detroit a optimizar un proceso de limpieza de esquinas a alta velocidad en acero para matrices DC53 con tratamiento térmico a HRC64. El taller informó que sus fresas se rompían limpiamente en el cuello sin previo aviso. Nuestro análisis de laboratorio identificó fatiga clásica de bajo ciclo y fracturas por cizallamiento frágil. El cliente había seleccionado un grado de carburo con un 12 % de cobalto para aumentar la resistencia al impacto. En el fresado de extrema dureza, el exceso de cobalto acelera la falla catastrófica en lugar de prevenirla.
Nuestros datos de corte confirman que una fresa de alto rendimiento para acero duro requiere un tamaño de grano ultrafino de 0.2 μm a 0.4 μm, junto con una fracción de masa de cobalto del 8 % al 10 %. El cobalto en altas concentraciones se ablanda rápidamente a altas temperaturas de corte, perdiendo su adherencia a la matriz de carburo de tungsteno y provocando deformación plástica. Reducir el cobalto por debajo del 6 % evita la deformación, pero deja el filo de corte frágil y propenso a astillarse. Logramos un equilibrio entre esta desventaja y la dureza en caliente y la resistencia a la compresión, manteniendo al mismo tiempo una tenacidad base adecuada.
Adhesión del recubrimiento y límites térmicos: Delaminación medida de recubrimientos compuestos de AlTiN, AlCrN y nano-micro en molienda en seco.
El fresado en seco de cavidades profundas en acero endurecido suele revelar un patrón de falla común. Tras veinte minutos de funcionamiento continuo, las virutas de color rojo brillante se tornan de color púrpura oscuro y producen intensas chispas. El acabado superficial se degrada instantáneamente. La inspección de la cara de ataque con un microscopio digital 3D suele revelar una extensa delaminación del recubrimiento en el cráter de desgaste principal. En una fresa de acero endurecido HRC65, la pérdida de recubrimiento expone el carburo a virutas incandescentes, lo que provoca un rápido desgaste adhesivo y una degradación térmica en cuestión de segundos.
En nuestro taller, evaluamos el desgaste del recubrimiento en bloques SKD11 endurecidos a HRC63. El AlTiN monocapa estándar se oxida y se degrada cerca de los 800 °C. Los recubrimientos de AlCrN incorporan cromo, lo que aumenta la resistencia a la oxidación por encima de los 1050 °C para reducir la adhesión de la punta. Para trayectorias de herramienta trocoidales profundas, preferimos recubrimientos compuestos nanolaminados como el AlTiSiN. La estructura de grano dopada con silicio bloquea las grietas térmicas y soporta cargas de adhesión por rayado críticas superiores a 80 N, aunque requiere un microacabado preciso para evitar la fragilización del filo durante la deposición.
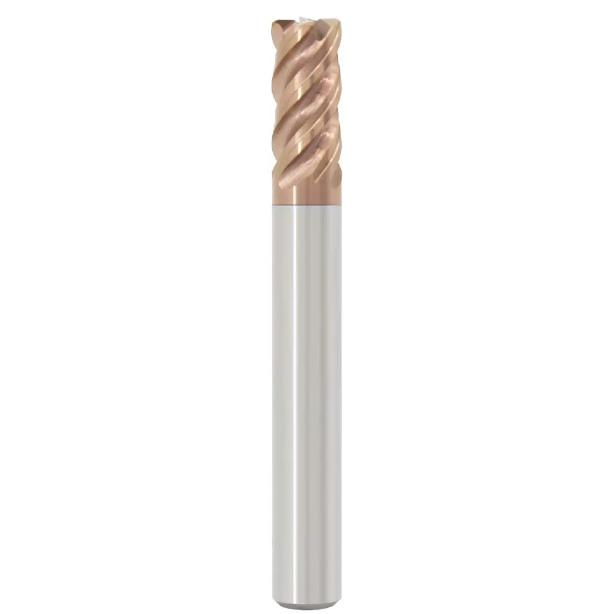
Parámetros microgeométricos clave: Diseño práctico de filos de corte y ranuras para fresas de extremo para acero duro
Un perfil de ranura rectificado puede parecer perfectamente liso en un comparador óptico, pero fallar en segundos en bloques de matriz endurecidos. En nuestro trabajo de desarrollo de herramientas, descartamos la suposición de que los filos de corte más afilados producen menor resistencia al corte. Diseñar una fresa para acero duro no es un ejercicio de simetría macroscópica. Requiere diseñar una microgeometría estable que equilibre la resistencia del ángulo de cuña, las fuerzas de corte normales y la evacuación de virutas.
Al mecanizar materiales con una dureza superior a HRC60, una desviación angular de 1 grado altera la disipación del calor y la distribución de las tensiones mecánicas en la punta de la herramienta. Durante la resolución de un problema de utillaje para un fabricante de moldes suizo, detectamos una acumulación excesiva de virutas durante el fresado de desbaste. El análisis de la fuerza de corte reveló un ángulo de alivio primario sobredimensionado, lo que provocó una debilidad en el ángulo de cuña que colapsó bajo fuertes cargas de cizallamiento. El diseño de herramientas para acero endurecido debe priorizar la rigidez de la cuña, utilizando una geometría de ranura optimizada para mantener canales de evacuación de virutas despejados.
Ángulo de ataque negativo combinado con un gran espesor del núcleo: compensaciones de ingeniería entre la resistencia al impacto y la evacuación de virutas en el fresado de materiales duros.
Las virutas obtenidas del acero endurecido no se curvan suavemente como las del acero con bajo contenido de carbono; se desprenden como fragmentos frágiles y discretos bajo una intensa presión. Debido a que las cargas de corte se concentran a lo largo de una estrecha banda de contacto, nuestros diseños personalizados de fresas HRC65 presentan ángulos de ataque radiales negativos de -8° a -15° y un diámetro de núcleo ampliado del 68% al 72%. Esta geometría redirige las fuerzas de corte intensas hacia el centro rígido de la herramienta, aprovechando la resistencia a la compresión superior del carburo para soportar cargas dinámicas elevadas.
Aumentar el grosor del núcleo implica una desventaja de ingeniería: reduce el espacio útil de la ranura, lo que hace que las virutas sean propensas a volver a cortar dentro de las cavidades profundas del molde. Para solucionar un problema de rotura en el ranurado profundo de un proveedor francés de la industria automotriz, combinamos un chaflán de ataque doble negativo con una ranura parabólica asimétrica. Este perfil restauró la evacuación lateral de las virutas, manteniendo la rigidez a la flexión de la sección transversal. Si su aplicación requiere fresado de nervaduras profundas, una alta rigidez del núcleo solo funciona cuando el avance por diente se ajusta para evitar el empaquetamiento de la ranura.
Control práctico del afilado de bordes (microrradio de 5 μm a 15 μm): Prevención de microdesconchones
Los filos de corte recién rectificados, directamente de una rectificadora CNC de 5 ejes, revelan micromuescas irregulares bajo gran aumento. Cuando una fresa nueva entra en contacto con acero endurecido sin un tratamiento de filo controlado, estos defectos microscópicos de rectificado se fracturan instantáneamente. En nuestras líneas de producción de fresas de carburo HRC65, afilamos los filos de corte con un microrradio preciso de 8 μm a 12 μm. Este radio elimina los granos superficiales dañados y establece un filo de corte uniforme y resistente.
En los talleres, la configuración del mecanizado suele oscilar entre dos extremos: dejar los bordes con un grosor inferior a 5 μm (lo que provoca un astillamiento instantáneo por impacto) o sobreafilarlos hasta superar los 15 μm. Un radio excesivo supera el espesor mínimo de viruta, sustituyendo el corte limpio por fricción, una fuerte deflexión de la herramienta y quemaduras en la superficie de la pieza. Inspeccionamos los bordes afilados para garantizar un factor K controlado, desplazando el microrradio hacia la cara de ataque con un perfil asimétrico en cascada. Este perfil minimiza el microastillamiento inicial y proporciona un sustrato libre de tensiones para la adhesión del nanorrevestimiento.
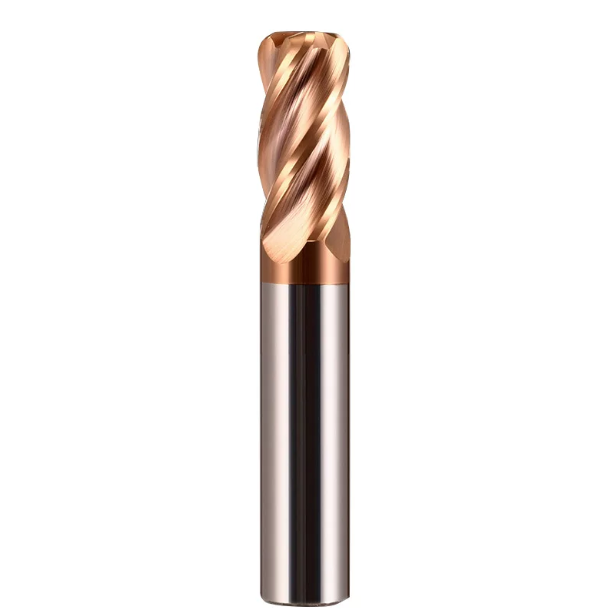
Prototipado y control de calidad en taller in situ: Cómo probar fresas en acero endurecido
Los certificados de pruebas de laboratorio suelen presentar un aspecto impecable, con clasificaciones de equilibrio G2.5, una desviación inferior a 3 μm y una adhesión del recubrimiento certificada. Recordamos con frecuencia a los responsables de utillaje europeos y estadounidenses que las hojas de inspección estáticas nunca predicen las vibraciones dinámicas de corte. El único método fiable para probar fresas en acero endurecido consiste en montar un bloque de prueba tratado térmicamente directamente sobre un centro de mecanizado CNC rígido. El rendimiento debe verificarse mediante la corriente de carga real del husillo, la firma acústica y los armónicos de la fuerza de corte.
En nuestras instalaciones de prueba, evitamos realizar ensayos en seco sin corte en condiciones ideales. El fresado en condiciones reales implica dureza variable del núcleo, material sin mecanizar en esquinas estrechas y cambios de dirección programados repentinos. Nuestro protocolo interno de verificación de lotes somete las herramientas a fricción continua en las paredes laterales, cargas de corte alternas y picos térmicos. El uso de las fresas cerca de su límite físico proporciona los datos empíricos necesarios antes de autorizar su uso en la producción en serie.
Prueba de fresado con fresa de extremo de acero endurecido S136: Rendimiento en el desbaste de esquinas de cavidades profundas y fresado lateral para acero de moldes con acabado espejo.
El mecanizado de acero para moldes ESR resistente a la corrosión con una dureza HRC52–54 presenta serios desafíos para los talleres de herramientas médicas y ópticas. Este material combina una alta dureza con una gran tenacidad a la abrasión, lo que provoca una acumulación severa de material en el filo y un rápido endurecimiento por deformación durante el fresado de nervaduras profundas. Al calificar cada fresa de acero endurecido S136, nuestra rutina de prueba busca una profundidad de voladizo de 3xD utilizando enfriamiento por chorro de aire. Evaluamos la integridad del radio de la esquina y la progresión del desgaste del flanco después de 40 minutos de pasadas de limpieza de esquinas ininterrumpidas.
Durante una prueba conjunta con un taller de moldes británico, evaluamos muestras con diferentes acabados superficiales de ataque. El desgaste del flanco por sí solo no determinó el éxito en la limpieza de las esquinas. La fricción de las ranuras provocó que microvirutas se soldaran dentro de las ranuras estrechas, degradando la rugosidad superficial de Ra 0.2 μm a más de Ra 0.8 μm en cuestión de minutos. Descubrimos que un ligero revenido del filo preserva la resistencia del microrradio, mientras que el pulido a espejo de los surcos de las ranuras garantiza la expulsión inmediata de las virutas de las cavidades estrechas.
Pruebas de resistencia rigurosas in situ: Prueba de resistencia al astillamiento de la fresa HRC65 bajo corte interrumpido y aumentos repentinos de la velocidad de avance.
Las trayectorias de corte uniformes suelen ocultar microfisuras en el sustrato de carburo. El fallo severo del filo casi siempre se produce al entrar y salir de cortes interrumpidos. En nuestras líneas de exportación automatizadas, cada lote debe superar la prueba de resistencia al astillamiento de la fresa HRC65 antes de su envío. Fresamos una serie de ranuras y agujeros cuadrados mediante electroerosión por hilo en un bloque de matriz HRC65, y luego pasamos la fresa a través de estos huecos a velocidades superficiales elevadas para someter el filo a un impacto.
Las herramientas que sobreviven sin romperse por la mitad no obtienen automáticamente una calificación aprobatoria. Inspeccionamos el filo de corte bajo un microscopio para evaluar el origen de las grietas y la propagación del astillamiento. El microdesprendimiento uniforme de menos de 5 μm después de 50 pasadas interrumpidas refleja un desgaste normal por fatiga. Las fracturas profundas en forma de concha de más de 30 μm indican una distribución defectuosa del aglutinante del sustrato o una tensión residual de rectificado descontrolada. Reforzamos el espesor del ángulo de la cuña para absorber estos picos de cizallamiento repentinos.
Registro estandarizado del desgaste: comparación de la vida útil de las fresas de extremo HRC65 basada en VB = 0.15 mm
Estimar la vida útil restante de la herramienta basándose en el sonido del husillo o la percepción del operario genera tolerancias de cavidad inconsistentes y desperdicia carburo utilizable. En nuestro taller, aplicamos la medición óptica del desgaste según la norma ISO en cada ciclo de prueba de vida útil de la fresa HRC65. Establecemos un desgaste uniforme del flanco de VB = 0.15 mm como punto de corte obligatorio. El mecanizado se detiene inmediatamente si el desgaste máximo localizado del flanco (VBmax) supera los 0.20 mm.
El desgaste del flanco aumenta de forma lenta y predecible durante un período base constante, desde VB = 0.05 mm hasta 0.12 mm. Una vez que el desgaste supera los 0.15 mm, la fricción de corte provoca una acumulación exponencial de calor y degrada la interfaz de unión entre el recubrimiento y el sustrato. Si se supera este umbral, se producen desviaciones dimensionales, desviación de la herramienta y errores por sobrecarga del husillo. Cambiar las fresas cuando VB = 0.15 mm supone un ligero aumento del tiempo de funcionamiento, pero garantiza cero desperdicio en las líneas de moldeo automatizadas sin supervisión.
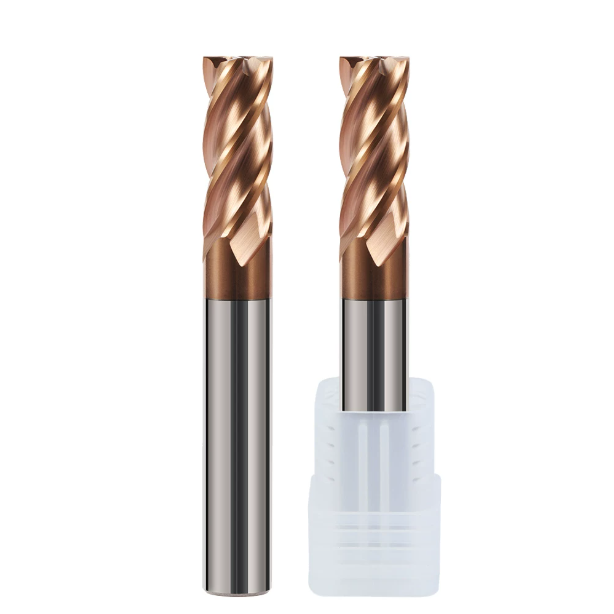
Cómo abordar las condiciones específicas del mecanizado de moldes de acero endurecido: Ajuste de parámetros para fresas de acero endurecido HRC65 en corte en seco y fresado trocoidal profundo.
Las fresas que funcionan de maravilla en plataformas de prueba rígidas suelen fallar al utilizarlas en moldes de cavidades profundas. Los operarios a menudo se limitan a velocidades y avances promedio indicados en el embalaje de la herramienta, sin tener en cuenta las diferencias estructurales. Una fresa de acero endurecido HRC65 de alto rendimiento opera dentro de un rango estrecho de velocidad y avance. El método de evacuación de virutas, la rigidez dinámica de la máquina herramienta y el ángulo de contacto instantáneo de la fresa determinan su éxito en condiciones reales.
El ranurado de ancho completo en acero endurecido acelera rápidamente la falla de la herramienta. Por encima de HRC60, la resistencia a la deformación aumenta bruscamente, generando calor de cizallamiento localizado más rápido de lo que las virutas pueden disiparlo. Las trayectorias de herramienta tradicionales de línea de flotación duplican el ángulo de contacto de la fresa en las esquinas de las cavidades, superando la resistencia al cizallamiento del filo. La combinación de trayectorias de herramienta dinámicas, medios de limpieza de virutas y límites precisos de avance por diente constituye nuestra primera defensa contra la rotura catastrófica del filo.
Cómo abordar el agrietamiento térmico en entornos de mecanizado en frío, con niebla de aceite y en seco: lecciones aprendidas de una operación de mecanizado de 5 ejes de un cliente alemán.
Durante la instalación de una celda de mecanizado de 5 ejes para un fabricante de moldes para la industria automotriz en el sur de Alemania, evaluamos acero para matrices 1.2379 endurecido a HRC64. El taller utilizó refrigeración por inundación a alta presión para eliminar el humo dentro de la cabina de la máquina. A los diez minutos de fresado de ranuras estrechas, se formaron grietas paralelas en forma de peine a lo largo de los filos de corte, lo que provocó un desprendimiento severo de material. Los choques térmicos alternos causaron esta rápida fatiga superficial.
Los filos de corte alcanzan temperaturas cercanas a los 1,000 °C durante el corte de virutas, seguido de un enfriamiento rápido al salir los dientes del corte. Cambiamos completamente el proceso a aire frío e instalamos una fresa para acero duro diseñada para el fresado en seco. El aire frío en el mecanizado en seco no solo enfría la herramienta, sino que proporciona una presión de aire dinámica para expulsar las virutas calientes y abrasivas de la cavidad, evitando así el peligroso re-corte de virutas.
Supresión de vibraciones y control del acabado superficial en el fresado trocoidal (baja profundidad radial, alta velocidad de corte)
El desbaste de cavidades endurecidas profundas mediante cortes radiales profundos y velocidades superficiales bajas destruye rápidamente los filos de carburo sólido. Recomendamos a nuestros clientes que adopten estrategias trocoidales de alta velocidad, combinando un paso radial bajo (ae) con una profundidad axial completa (ap). El fresado de nervaduras profundas con una fresa de carburo HRC65 de múltiples filos con un acoplamiento radial del 3 % al 8 % y una velocidad de corte de 120 a 180 m/min estabiliza el espesor de la viruta dentro de un rango de cizallamiento óptimo.
El fresado trocoidal de alta velocidad depende de la anticipación del controlador de la máquina y de una aceleración servoasistido eficaz. Sin un giro suave en las esquinas del arco, el retardo del servo produce vibraciones armónicas que se propagan por las paredes laterales y dañan las puntas de las herramientas. Al ajustar los programas, regulamos el avance por diente para estabilizar las fuerzas de corte en herramientas de largo alcance. La combinación de ángulos de hélice variables con espaciado desigual de las ranuras reduce las frecuencias de vibración, lo que permite obtener acabados laterales suaves y listos para pulir.
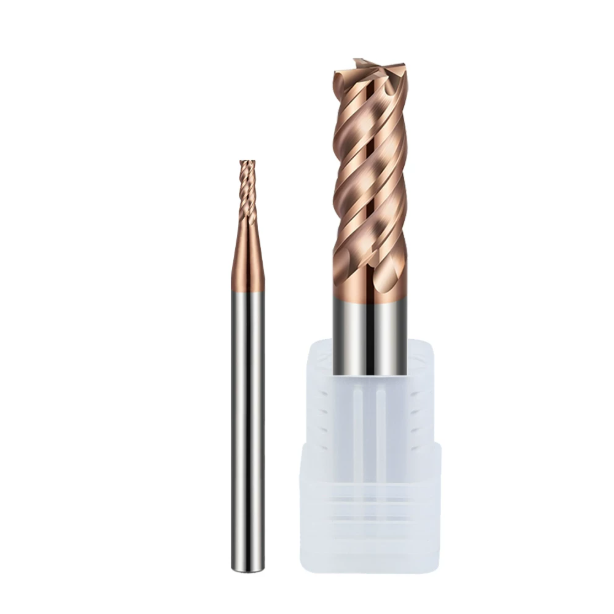
Capacidades de personalización y entrega por lotes: Evaluación de la verdadera competencia de fabricación de una fábrica de fresas de extremo HRC65 personalizadas.
Muchos responsables de utillaje evalúan a los proveedores basándose únicamente en pruebas de corte iniciales con muestras seleccionadas manualmente. En nuestra planta de producción, rectificar un prototipo con una vida útil excepcional es sencillo. El verdadero reto reside en mantener tolerancias estrictas durante una producción de 1,000 piezas. Al evaluar a un proveedor de fresas HRC65 a medida , es fundamental ir más allá de las afirmaciones del catálogo. Concéntrese en la estabilidad de la compensación térmica de sus centros de rectificado CNC de 5 ejes y en su control de tolerancias de circuito cerrado en proceso.
Durante nuestro apoyo a talleres de moldeo en Europa y Norteamérica, hemos constatado que la mayoría de las fallas prematuras de las herramientas se deben a desviaciones geométricas a nivel de lote. El fresado de alta dureza no admite variaciones dimensionales. Una desviación de 5 μm en el diámetro de corte o una transición irregular del cuello comprometen la uniformidad de la cavidad. Sin rutinas de rectificado rigurosas ni sondeos automatizados durante el proceso, la fabricación personalizada de alta variedad degrada rápidamente la calidad de las herramientas y aumenta los índices de desperdicio.
Equipos de rectificado y control de la excentricidad: Consistencia de la excentricidad radial dentro de 3 μm utilizando máquinas Rollomatic y Walter.
Visitar una fábrica de herramientas requiere mirar más allá de las marcas en las carcasas de las máquinas. En nuestras rectificadoras de 5 ejes Rollomatic y Walter, nuestra prioridad es la autocompensación térmica durante ocho horas de rectificado continuo. Para una fresa de carburo de alto rendimiento HRC65, la excentricidad radial total a lo largo de toda la longitud de la ranura debe mantenerse por debajo de 3 μm. Si la excentricidad aumenta a 5 μm, los avances bajos por diente convierten instantáneamente el mecanizado de múltiples ranuras en sobrecarga de una sola ranura, lo que provoca un rápido microdesprendimiento de virutas.
Mantener una desviación inferior a 3 μm en la producción exige una estricta disciplina ambiental y mecánica. Utilizamos mandriles de expansión hidráulica, medición neumática sin contacto y aceite de rectificado sintético refrigerado a ±0.5 °C. Muchos rectificadores de terceros omiten los ciclos de rectificado de muelas para aumentar la producción. Nosotros aplicamos un rectificado con rodillos de diamante monitorizado por emisión acústica a intervalos fijos. Este paso adicional garantiza una microgeometría idéntica desde la primera hasta la última herramienta.
Cuellos con alivio y radios de esquina personalizados: Cumplimiento de los requisitos de entrega y tolerancia para el mecanizado de nervaduras profundas.
Las fresas estándar de vástago recto no pueden superar las nervaduras profundas de los moldes de alta precisión para conectores y fundición a presión. Los talleres de herramientas requieren fresas de largo alcance con alivios de cuello y radios de esquina personalizados. Al fabricar herramientas especializadas para un fabricante de moldes de Detroit que utilizaba profundidades de cavidad de 8xD, las transiciones biseladas estándar se rompían bajo flexión. Diseñamos un perfil de cuello escalonado parabólico y suave para nuestra fresa de extremo para acero duro, eliminando por completo las concentraciones de tensión bajo cargas laterales elevadas.
La formación de radios de esquina diminutos en plazos de entrega ajustados requiere un control preciso de la muela abrasiva. Las desviaciones de perfil superiores a ±3 μm dejan marcas visibles en las superficies ópticas del molde durante el acabado de microavance. Rectificamos radios pequeños con muelas de diamante de grano ultrafino con aglutinante de resina, verificando los puntos de transición tangenciales con comparadores ópticos de 100x. Si bien los rebajes del cuello inevitablemente comprometen la rigidez del vástago, las transiciones geométricas suaves y las estrictas tolerancias de perfil garantizan una deflexión predecible de la herramienta.
Evaluación de los costos y el valor de las adquisiciones: Valoración de los precios de las fresas HRC65 en función de los ciclos de mecanizado reales.
Las herramientas representan solo entre el 3 % y el 5 % de los gastos generales de un taller mecánico típico, pero determinan la producción de un centro de mecanizado de medio millón de dólares. En las revisiones de ingeniería con nuestros socios B2B, observamos con frecuencia que los compradores se centran en los precios de compra, ignorando el tiempo de inactividad de la máquina y las piezas de desecho. Las comparaciones de precios reales de fresas HRC65 deben reflejar el volumen de material removido, los tiempos de ciclo y la utilización del husillo. Una fresa más barata que se desgasta rápidamente cuesta mucho más en horas de máquina perdidas.
Cada detalle del diseño —densidad del grano de carburo, adherencia del recubrimiento, afilado de los filos y concentricidad de la ranura— afecta directamente al coste total del mecanizado. Si mecaniza aceros con una dureza superior a HRC60 y detiene constantemente el husillo para cambiar las fresas desgastadas, debería centrarse en el coste por pulgada cúbica de metal removido en lugar del precio de compra. Evaluar las herramientas durante ciclos de producción completos permite distinguir rápidamente las fresas baratas de las herramientas de fresado de alta eficiencia.
Superando la trampa del precio unitario: Costos reales de las herramientas teniendo en cuenta las tasas de remoción de material y el tiempo de inactividad.
Al comparar los costos de las herramientas para un taller de moldes automotrices, probamos una fresa de la competencia, un 35 % más barata, frente a nuestra fresa especializada para acero duro. En matrices de acero HRC64, la herramienta de bajo costo sufrió un desgaste considerable en el flanco y requirió reemplazo después de 25 minutos. Nuestra herramienta optimizada funcionó sin problemas durante 75 minutos con las mismas velocidades y avances de corte. Considerando el tiempo de inactividad del husillo, el preajuste de la herramienta y la intervención del operario, la fresa más barata incrementó los costos de las piezas en un 28 %.
Si lleva un registro de los gastos de mecanizado en su planta, calcule el costo por volumen de corte antes de la falla de la herramienta a VB = 0.15 mm. Incluya en el cálculo las tarifas por hora del taller y el tiempo de inactividad por cambio de herramienta. Una fresa de alta calidad que aumenta la tasa de remoción de metal en un 20 % gracias a su dureza en caliente superior se amortiza de inmediato. Y lo que es más importante, el desgaste uniforme de la herramienta permite turnos automatizados sin supervisión y sin roturas catastróficas de la herramienta.
Normas para la inspección y devolución de lotes: Listas de verificación de aceptación de calidad utilizadas por los principales compradores B2B occidentales para evaluar a los fabricantes de fresas de carburo OEM/ODM.
Los ingenieros de herramientas experimentados rara vez aceptan fresas basándose en pruebas de corte subjetivas. Aplican listas de verificación de calidad estructuradas para comprobar la consistencia del lote antes de su liberación. Al calificar un lote de producción de cada fresa de carburo HRC65, nuestro laboratorio de inspección verifica tres parámetros críticos: desviación de la ranura completa inferior a 3 μm, perfiles de afilado de filo uniformes y niveles de adherencia del recubrimiento. Las variaciones en cualquiera de estos puntos provocan vibraciones severas y fallas prematuras en el husillo.
Si está perfeccionando los procedimientos de inspección de herramientas entrantes, exija a sus proveedores que proporcionen datos de excentricidad trazables, gráficos de afilado de bordes y documentación del tamaño del grano de carburo. Cada cavidad de molde, cono de husillo y bloque de matriz tratado térmicamente se comporta de manera diferente bajo carga. Si su taller tiene problemas con la deflexión de la herramienta, el astillado en las esquinas o la vida útil irregular de la herramienta, podemos revisar sus planos de piezas, grados de acero y trayectorias de herramienta para adaptar la geometría de la fresa a su configuración de fresado específica.






