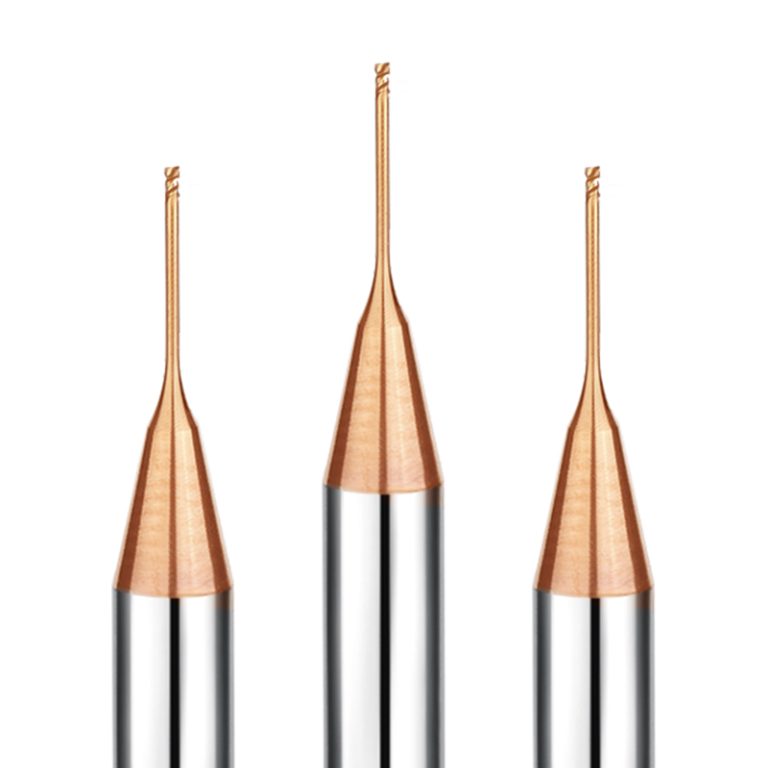
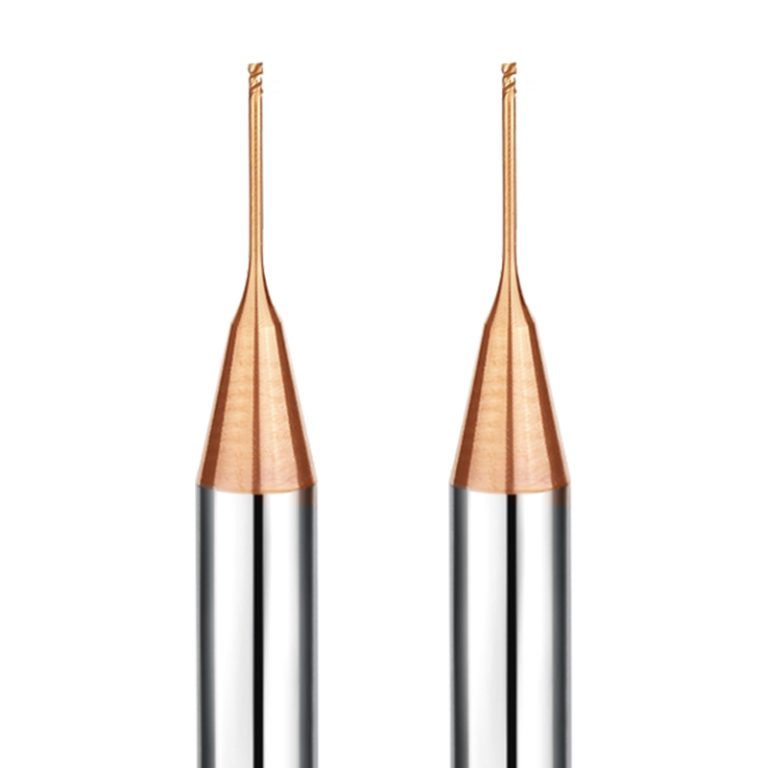
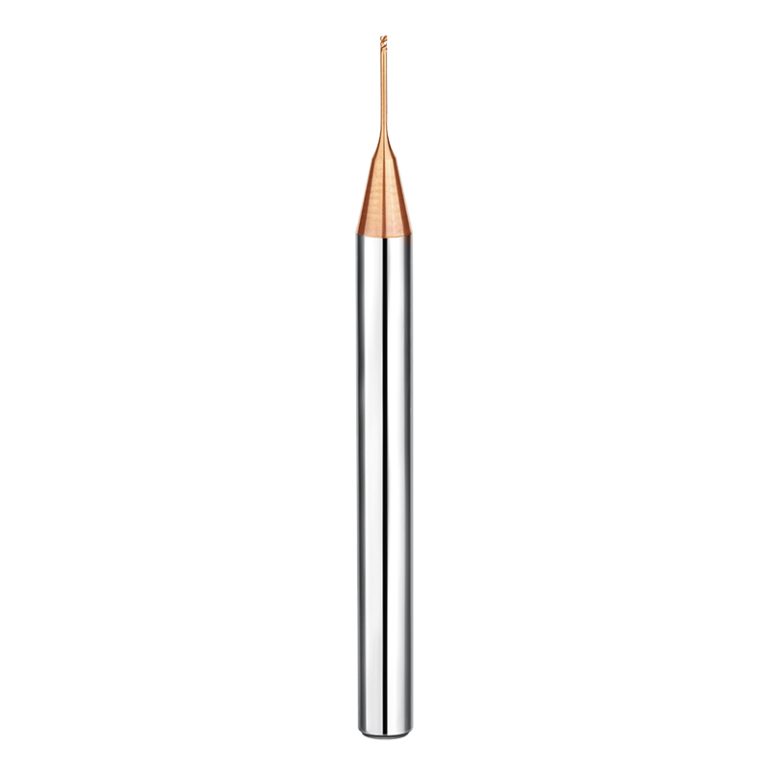
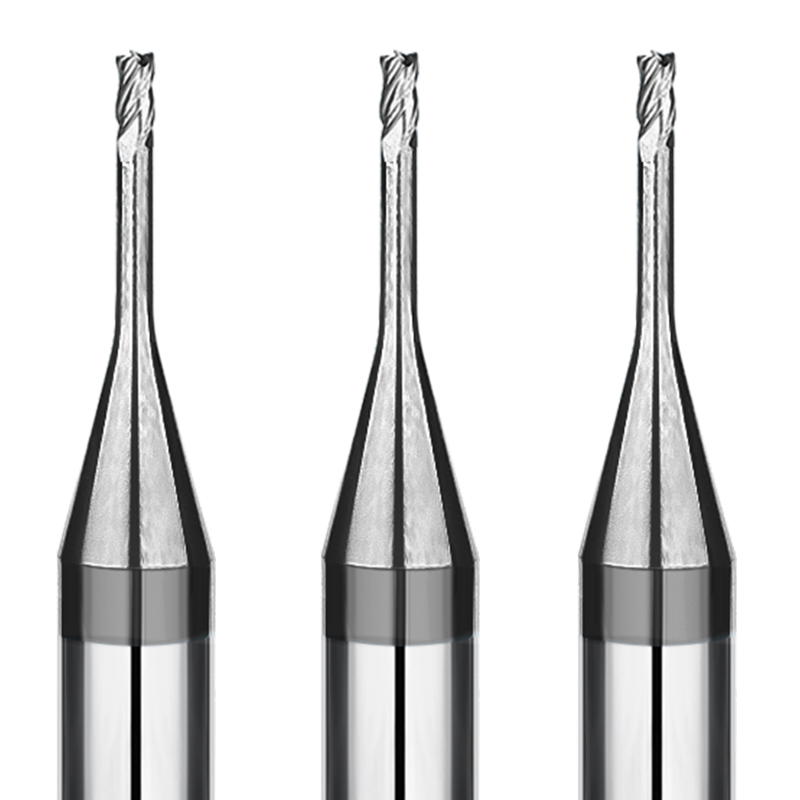
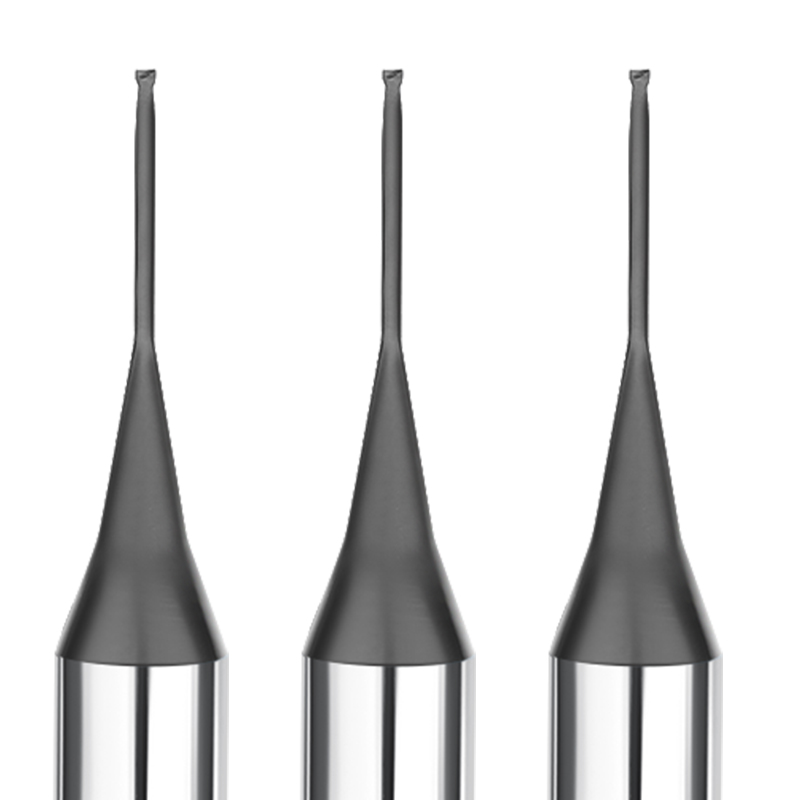
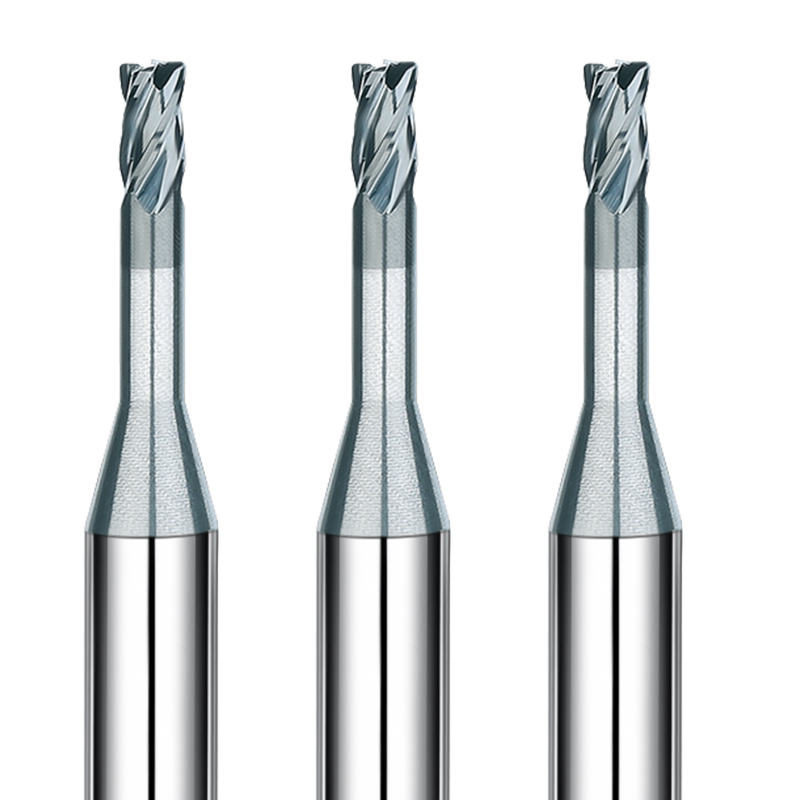
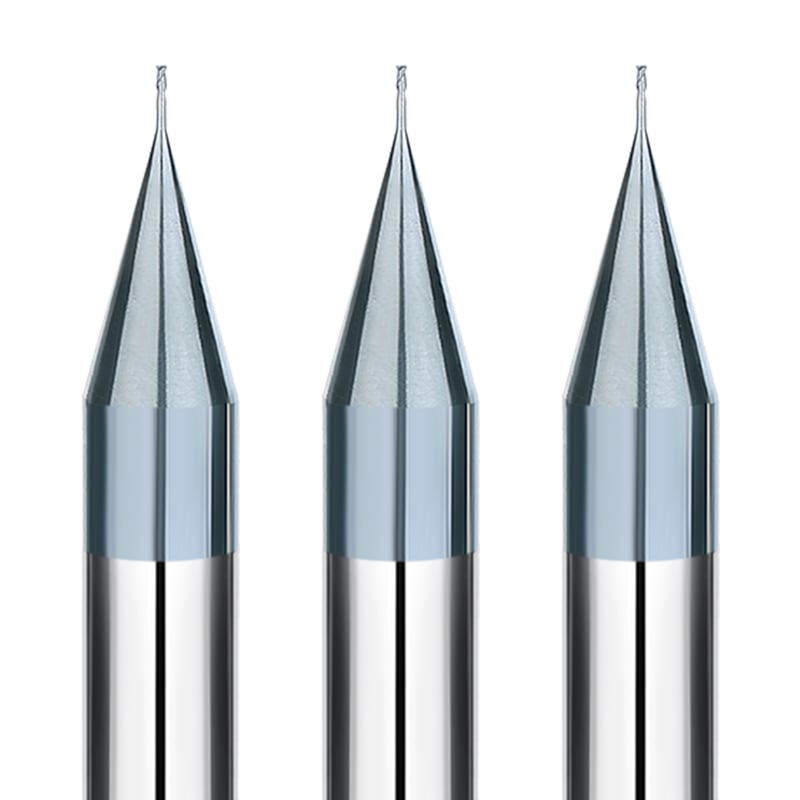
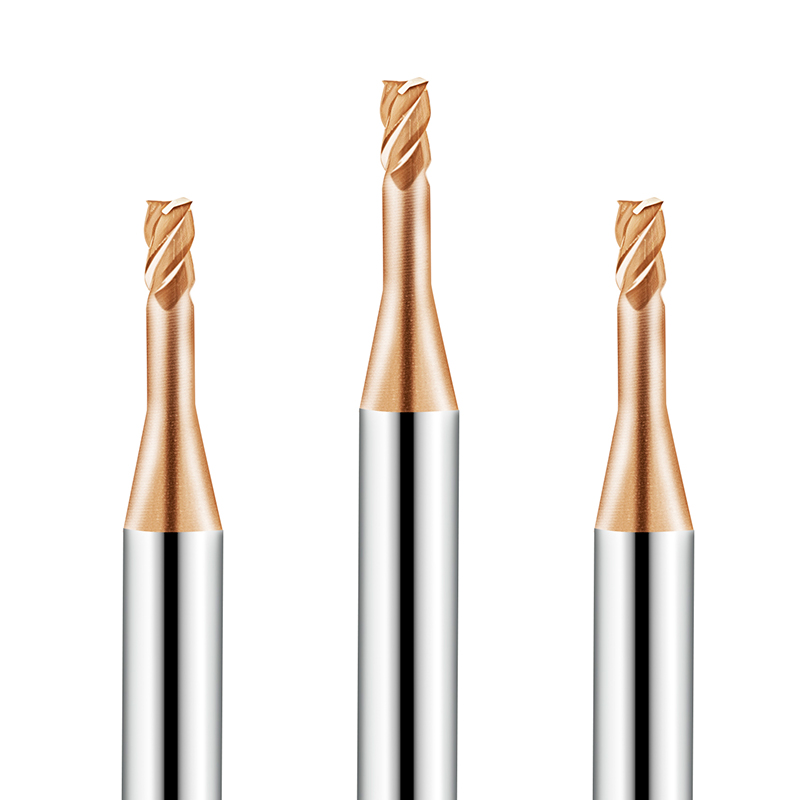
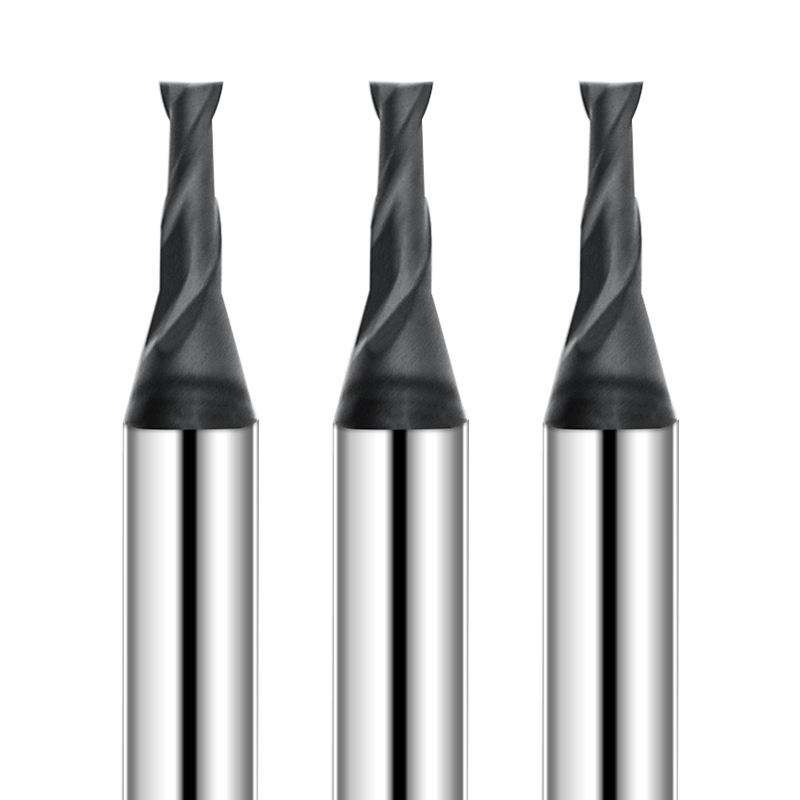
Nel campo della lavorazione dell'acciaio temprato, i requisiti degli utensili sono estremamente stringenti. Gli operatori CNC necessitano di utensili che garantiscano sia un taglio preciso che un'elevata resistenza all'usura. La fresa a testa piatta a 2 taglienti con collo lungo e rivestimento SAMHO (D0.2-0.8 mm) è progettata per soddisfare queste esigenze di lavorazione ad alta intensità. È specificamente concepita per la lavorazione CNC di acciaio temprato e leghe ad alta durezza, offrendo prestazioni affidabili e una lunga durata.
Caratteristiche tecniche avanzate
Rivestimento ad alta adesione per una durata di servizio estremamente lunga
La fresa a due taglienti a collo lungo con profilo quadrato SAMHO, rivestita con uno speciale trattamento ad alta adesione, offre eccezionale durezza e inerzia chimica.
- Resistenza all'usuraMantiene un tagliente affilato anche durante lavorazioni CNC prolungate e ad alta intensità su acciaio temprato.
- Prevenzione del microchippingIl rivestimento aderisce saldamente al substrato in carburo, anche in presenza di attrito ad alta velocità e temperature estreme.
Geometria di precisione all'avanguardia per acciaio temprato
Questa fresa a doppia scanalatura, a collo lungo e a fondo piatto è progettata per la lavorazione efficiente di contorni complessi e cavità profonde:
- Taglio efficienteLe doppie scanalature affilate riducono il calore di taglio e migliorano l'evacuazione dei trucioli.
- Carico ridottoRiduce al minimo l'accumulo di calore, prevenendo la formazione di cricche termiche nei pezzi in acciaio temprato.
Substrato in carburo a grana ultrafine e rettifica di alta precisione
L'utensile è realizzato con un substrato in carburo ad alta resistenza e a grana ultrafine, e rifinito con un processo di rettifica di alta precisione per garantire prestazioni superiori:
- Precisione dimensionaleLe tolleranze sono rigorosamente controllate entro ±0.01 mm, garantendo una produzione di lotti costante.
- Resistenza alla fratturaMigliora significativamente la durata degli utensili, ideale per la lavorazione di acciai temprati altamente abrasivi.
Design a doppia scanalatura ad alta efficienza per il taglio a freddo.
- Massimizzazione dell'evacuazione dei chipRimuove rapidamente calore e detriti dalla zona di taglio.
- Stabilità di lavorazione migliorataProlunga la durata degli utensili e supporta operazioni CNC di alta precisione e di lunga durata.
Applicazioni e settori target
Questa serie di frese CNC a 2 taglienti, collo lungo e estremità piatta è ampiamente applicabile per:
- Lavorazione di precisione dell'acciaio tempratoProgettato per il taglio di alta precisione di pezzi in acciaio ad alta durezza.
- Lavorazione di fori profondi e contorni complessiLavora in modo efficiente cavità profonde, angoli interni e strutture complesse.
- Lavorazione di leghe ad alta durezza e materiali resistenti all'usuraGarantisce un'eccellente stabilità dell'utensile e una lunga durata.
- Elaborazione batch ad alta precisioneGarantisce uniformità dimensionale e risultati di lavorazione CNC ripetibili.
Perché scegliere SAMHO come partner per la vendita all'ingrosso?
Questa serie di frese CNC a 2 taglienti, collo lungo e estremità piatta è ampiamente applicabile per:
- Lavorazione di precisione dell'acciaio tempratoProgettato per il taglio di alta precisione di pezzi in acciaio ad alta durezza.
- Lavorazione di fori profondi e contorni complessiLavora in modo efficiente cavità profonde, angoli interni e strutture complesse.
- Lavorazione di leghe ad alta durezza e materiali resistenti all'usuraGarantisce un'eccellente stabilità dell'utensile e una lunga durata.
- Elaborazione batch ad alta precisioneGarantisce uniformità dimensionale e risultati di lavorazione CNC ripetibili.
Materiali consigliati per la lavorazione (Altamente consigliato: ⭐️ | Consigliato: ⭕️ | Suggerito: ◯ )
| Categoria |
Materiale di lavoro |
Classe |
| acciai |
Acciai al carbonio (S45C/S55C) |
|
|
Acciai legati (SK/SCM/SUS) |
|
|
Acciai pretemprati (NAK/HPM) |
|
|
Acciai temprati (~55/~60/~70HRC) |
⭐️ |
| MATERIALE SPECIALE |
Leghe di alluminio |
|
|
Grafite |
|
|
Rame |
|
|
Plastica |
|
|
Fibra di carbonio |
|
|
Leghe di titanio |
|
|
leghe resistenti al calore |
|
|
Carburo cementato |
|
|
materiale duro e fragile (non metallico) |
|
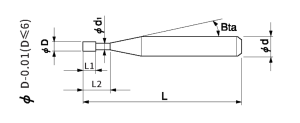
Totale 23 modelli
| Numero di modello |
Diametro esterno |
Lunghezza del taglio |
Lunghezza effettiva |
Angolo di conicità del gambo |
Lunghezza totale |
Numero di flauti |
Diametro del gambo |
Disponibile |
| SHHLS2-002005 |
0.2 |
0.3 |
0.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-002010 |
0.2 |
0.3 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-002015 |
0.2 |
0.3 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003010 |
0.3 |
0.5 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003015 |
0.3 |
0.5 |
1.5 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003020 |
0.3 |
0.5 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-003030 |
0.3 |
0.5 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004010 |
0.4 |
0.6 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004020 |
0.4 |
0.6 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004030 |
0.4 |
0.6 |
3 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-004040 |
0.4 |
0.6 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005010 |
0.5 |
0.75 |
1 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005020 |
0.5 |
0.75 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005040 |
0.5 |
0.75 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-005060 |
0.5 |
0.75 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006020 |
0.6 |
0.9 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006040 |
0.6 |
0.9 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006060 |
0.6 |
0.9 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-006080 |
0.6 |
0.9 |
8 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008020 |
0.8 |
1.2 |
2 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008040 |
0.8 |
1.2 |
4 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008060 |
0.8 |
1.2 |
6 |
12° |
50 |
2 |
4 |
○ |
| SHHLS2-008080 |
0.8 |
1.2 |
8 |
12° |
50 |
2 |
4 |
○ |
Parametri di fresatura del contorno
| Materiale di lavoro |
acciaio temprato HRC48-55 |
acciaio temprato HRC56-62 |
acciaio temprato HRC63-70 |
| Diametro |
Lunghezza effettiva (mm) |
(min-1) Velocità |
(mm/min) Avanzamento |
(mm) Profondità assiale |
(mm) Profondità radiale |
(min-1) Velocità |
(mm/min) Avanzamento |
(mm) Profondità assiale |
(mm) Profondità radiale |
(min-1) Velocità |
(mm/min) Avanzamento |
(mm) Profondità assiale |
(mm) Profondità radiale |
| 0.2 |
0.5 |
30000 |
200 |
0.003 |
0.1 |
30000 |
160 |
0.003 |
0.08 |
30000 |
120 |
0.003 |
0.06 |
| 0.2 |
1 |
30000 |
150 |
0.003 |
0.1 |
30000 |
120 |
0.003 |
0.08 |
30000 |
80 |
0.003 |
0.06 |
| 0.2 |
1.5 |
30000 |
100 |
0.002 |
0.1 |
30000 |
80 |
0.002 |
0.08 |
30000 |
60 |
0.002 |
0.06 |
| 0.3 |
1 |
30000 |
300 |
0.003 |
0.15 |
30000 |
250 |
0.003 |
0.12 |
30000 |
200 |
0.003 |
0.09 |
| 0.3 |
1.5 |
30000 |
200 |
0.003 |
0.15 |
30000 |
160 |
0.003 |
0.12 |
30000 |
120 |
0.003 |
0.09 |
| 0.3 |
2 |
30000 |
150 |
0.003 |
0.15 |
30000 |
120 |
0.003 |
0.12 |
25000 |
100 |
0.003 |
0.09 |
| 0.3 |
3 |
25000 |
50 |
0.002 |
0.15 |
25000 |
40 |
0.002 |
0.12 |
25000 |
30 |
0.002 |
0.09 |
| 0.4 |
1 |
30000 |
400 |
0.005 |
0.2 |
30000 |
350 |
0.005 |
0.16 |
25000 |
300 |
0.005 |
0.12 |
| 0.4 |
2 |
30000 |
320 |
0.005 |
0.2 |
25000 |
280 |
0.005 |
0.16 |
25000 |
220 |
0.005 |
0.12 |
| 0.4 |
3 |
25000 |
360 |
0.004 |
0.2 |
20000 |
220 |
0.003 |
0.16 |
18000 |
180 |
0.003 |
0.12 |
| 0.4 |
4 |
25000 |
200 |
0.003 |
0.2 |
20000 |
160 |
0.002 |
0.16 |
18000 |
120 |
0.002 |
0.12 |
| 0.5 |
1 |
25000 |
500 |
0.01 |
0.25 |
23000 |
450 |
0.007 |
0.2 |
20000 |
400 |
0.005 |
0.15 |
| 0.5 |
2 |
25000 |
420 |
0.01 |
0.25 |
23000 |
380 |
0.007 |
0.2 |
20000 |
320 |
0.005 |
0.15 |
| 0.5 |
4 |
25000 |
280 |
0.005 |
0.25 |
23000 |
240 |
0.003 |
0.2 |
20000 |
200 |
0.002 |
0.15 |
| 0.5 |
6 |
20000 |
200 |
0.003 |
0.25 |
18000 |
150 |
0.002 |
0.2 |
16000 |
100 |
0.002 |
0.15 |
| 0.6 |
2 |
25000 |
500 |
0.01 |
0.3 |
23000 |
400 |
0.007 |
0.25 |
18000 |
350 |
0.005 |
0.18 |
| 0.6 |
4 |
25000 |
400 |
0.005 |
0.3 |
23000 |
300 |
0.003 |
0.25 |
18000 |
250 |
0.002 |
0.18 |
| 0.6 |
6 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.6 |
8 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.8 |
2 |
25000 |
780 |
0.03 |
0.4 |
23000 |
650 |
0.02 |
0.32 |
20000 |
550 |
0.012 |
0.24 |
| 0.8 |
4 |
25000 |
700 |
0.025 |
0.4 |
23000 |
600 |
0.015 |
0.32 |
20000 |
500 |
0.007 |
0.24 |
| 0.8 |
6 |
20000 |
550 |
0.02 |
0.4 |
18000 |
450 |
0.01 |
0.32 |
16000 |
350 |
0.005 |
0.24 |
| 0.8 |
8 |
16000 |
400 |
0.007 |
0.4 |
14000 |
300 |
0.005 |
0.32 |
12000 |
200 |
0.003 |
0.24 |
Nota:
*Diminuire proporzionalmente sia la velocità del mandrino che la velocità di avanzamento quando i parametri di fresatura superano la velocità massima del mandrino della macchina;
*Si consiglia l'uso di olio refrigerante per acciai inossidabili e leghe resistenti al calore;
*Si consiglia di utilizzare un dispositivo di misurazione senza contatto per evitare di danneggiare la punta di precisione;
*Ridurre proporzionalmente sia la velocità del mandrino che la velocità di avanzamento in caso di vibrazioni;
*Quando la durezza del materiale è superiore a HRC58, si consiglia di utilizzare il raffreddamento ad aria compressa per la sgrossatura e il raffreddamento ad aria compressa con nebulizzatore d'olio per la finitura.