
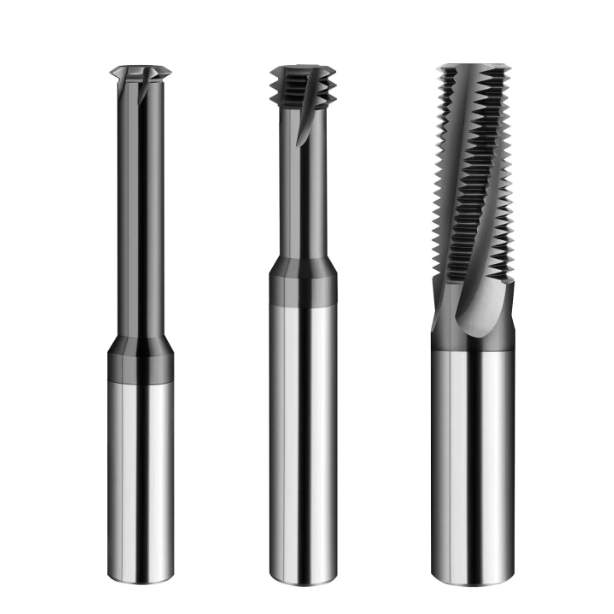
A múlt hónapban egy stuttgarti gerincimplantátumokra szakosodott ügyfelünk sürgős e-mailt küldött nekünk. Egy svájci típusú esztergával M1.4×0.3-as zsákfuratú belső menetet munkáltak meg 316LVM csontcsavarokon. A 23. darabon a furat alján pattant el a mikromenetfúró, ami azonnal selejtezetté tett egy több mint 80 euró értékű félkész alkatrészt.
Ezt a forgatókönyvet az elmúlt tizenöt évben már több százszor láttuk lejátszódni. Az M1-M3 tartományban az orvosi ötvözetekben a hagyományos menetfúrás kockázatos. Az extrém alakváltozási keménység, a nagy nyírószilárdság és a korlátozott forgácseltávolítás könnyen meghaladja egy karcsú szerszám torziós szilárdságát. Még törés nélkül is, a rugalmas visszarugózás és a menetkúposság gyakran okozza az alkatrészek meghibásodását a Go/No Go ellenőrzés során.
Ezért segítjük aktívan az orvosi szerződéses gyártókat üzemeik korszerűsítésében. Nagy értékű, vékony falú orvosi alkatrészek esetében a rozsdamentes acél menetmarók már nem opcionális fejlesztések. Ezek az egyetlen megismételhető módja annak, hogy a mikromegmunkáló sorokon állandó, 99%-os+ hozamot biztosítsunk.
Tömör keményfém menetmaró-gyártóként tudjuk, mit jelent a mikroszkopikus szintű szerszámköszörülés. Ultrafinom alapanyagokban egyensúlyban tartjuk a keresztirányú szakítószilárdságot, hőálló nanokompozit bevonatokat alkalmazunk, és optimalizáljuk a geometriát a radiális terhelés minimalizálása érdekében. Maga a szerszám azonban csak a siker 30%-át teszi ki; a másik 70% az előtolás-kompenzáció, az ívbemeneti szerszámpályák és a többfogású stratégiák elsajátításából származik.
Belefáradtál abba, hogy a svájci esztergád egy újabb tönkrement csontcsavarnál riaszt, és azon tűnődsz, hogy a mikroszerszámaid miért nem élik túl az 500 darabos határt?
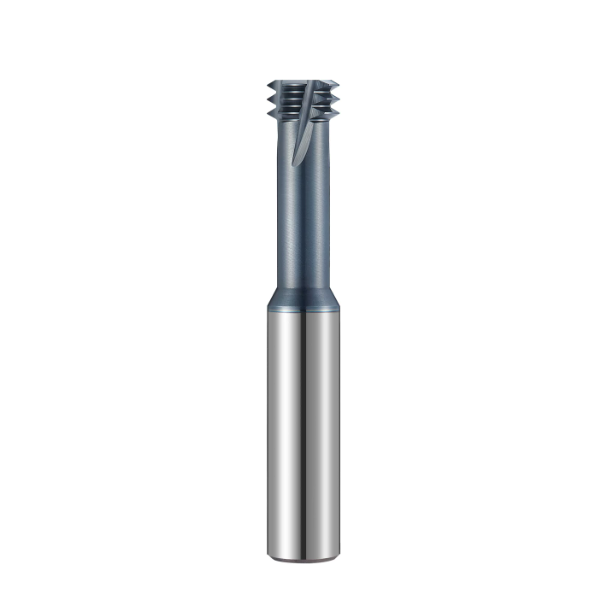
Miért javasoljuk a menetfúrók teljes cseréjét keményfém menetmarókra 316LVM és nagy keménységű ötvözetek mikromenetmarása esetén?
A kiválásos keményedésű rozsdamentes acélok, mint például a 17-4PH vagy a Custom 465, megmunkálása merőben eltér az ausztenites 316LVM forgácsolásától, de mindkettőre jellemző két brutális tulajdonság: a súlyos alakváltozási keményedés és a nagy forgácsolási ellenállás. Sok programozó megszokásból ragaszkodik a mikromenetfúrókhoz, mivel a G-kód egyszerű, és a ciklusidők rövidnek tűnnek. Az M1–M3 furatoknál azonban a túlzott érintkezési felület miatt a forgácsolónyomaték gyorsan megugrik, könnyen meghaladva a karcsú szárak nyírószilárdságát.
A menetfúrók jól működnek a könnyen megmunkálható sárgaréz vagy alumínium megmunkálásán, de a nagy értékű orvosi csavarok megmunkálásánál egy elpattanó menetfúró tönkreteszi az egész alkatrészt és leállítja a gyártósort. Amikor segítünk az orvosi szerződéses műhelyeknek átállítani folyamataikat nagy teljesítményű keményfém menetmarókra, ezt a túlzott nyomatékot kezelhető, könnyű spirális menetekre bontjuk. Ez az eltolódás kiküszöböli a katasztrofális meghibásodásokat, és teljes, kiszámítható kontrollt biztosít a termelésvezetőknek a szerszámok élettartama és a selejtarányok felett.
Zéró tolerancia a törött szerszámokkal szemben az orvosi csontcsavarok gyártásában: A mikromenettörés okozta implantátum-selejtek kiküszöbölése
Kevés dolog bosszantóbb egy gépműhelyben, mint látni egy szikraforgácsoló gépet, amint egy bonyolult csontcsavarból próbál kiégetni egy törött menetfúrót. Esztergálás, mélyfúrás és Torx üregelő esztergálás után egy hirtelen menetfúró meghibásodása egy drága kész alkatrészt azonnal selejtté tesz. A selejtköltségeken túl egy törött menetfúró gyakran károsítja a meghajtott szerszámorsót, a szorítóhüvelyt vagy a szerszámbemérőt.
A menetmarás alapvetően megváltoztatja a biztonsági egyenletet, mivel a szerszámátmérő mindig kisebb, mint a furat alsó átmérője. Még ha egy él idő előtt letörik vagy elkopik, a maró soha nem szorul be az alkatrészbe. A letört szerszám vagy a törött szerszám egyszerűen kiöblíthető levegővel vagy olajjal, így a csavar sértetlen marad. A gépek rozsdamentes acélhoz való menetmaróval való felszerelése kevésbé arról szól, hogy két másodpercet lefaragunk, és inkább a teljes folyamatbiztonság megvásárlásáról van szó.
Alakítás és vágás során fellépő deformáció kiküszöbölése: Speciális menetvágók használata a vékony falú mikrocsövek külső átmérőjének tágulásának megakadályozására
Ha 0.35 mm-nél vastagabb falú üreges kanülcsavarokat vagy katétercsatlakozókat használ, akkor tudja, milyen könnyen vetemednek a vékony falak. A hidegalakú menetfúrók teljes mértékben az anyag elmozdulására támaszkodnak, és az ebből eredő radiális gyűrűfeszültség gyorsan kidudorodáshoz vagy repedéshez vezet a külső átmérőben. A menetfúrók alig jobbak, elegendő radiális nyomást hoznak létre ahhoz, hogy a vékony falakat több mint 0.015 mm-rel kinyomják a körből.
A kényes alkatrészek védelme érdekében a munkáinkat egy speciális miniatűr menetvágó szerszámmal állítjuk be. Mivel a helikális interpoláció lehetővé teszi a sekély, mindössze 5-15 mikronos radiális vágások elvégzését menetenként, a forgácsolóerők rendkívül alacsonyak maradnak. A sima egyenirányú marással kombinálva ez a módszer teljesen kiküszöböli a fal tágulását, megtartja a valódi koncentrikusságot, és tiszta, Ra 0.2 alatti felületet biztosít, amelyet egyetlen menetfúró sem tud elérni.
Teljes hosszúságú zsákfurat-menetek precíziós fenékmarása: Gyakorlati esettanulmány minimális (0.5P) hézagú svájci típusú esztergákról
A vakond mikrofuratok programozása egy svájci esztergáló szánon gyakran komoly szűk keresztmetszethez vezet: a tervrajz teljes menetmélységet ír elő majdnem a fúrócsúcs aljáig. Sok implantátumcsavar kevesebb, mint 0.5 menetemelkedést (0.5P) hagy axiális hézagot. A miniatűr menetfúrókhoz 1.5P és 2.5P közötti bemélyedés szükséges, ami arra kényszeríti a kezelőket, hogy veszélyesen közel menjenek ki a fenékhez, ami azonnali szerszámtörést eredményez, ha forgácsok lepattannak az aljára.
Ezt a szűk hézaggal kapcsolatos kihívást egy erre a célra szolgáló, lapos aljú, minimális sarokrádiuszú CNC menetmaró segítségével oldjuk meg. A marónak a furat alja felett mindössze 0.1 mm-rel történő pozicionálásával és a belépési felület felé felfelé történő interpolálásával a nagynyomású olaj a forgácsokat a vágás előtt kimossa. Ez az alulról felfelé irányuló stratégia tiszta, teljes profilú meneteket vág egészen a menetemelkedés utolsó töredékéig anélkül, hogy fennállna az aljba ütközés vagy a forgácsok beragadásának kockázata.
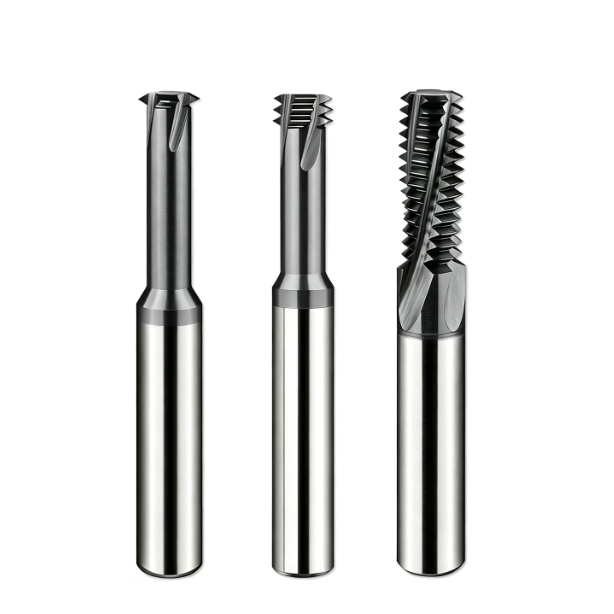
Szerszámgyártási nézőpont: Geometriai tervezési alapelveink mikroátmérőjű és mikrovágóélű tömör keményfém menetmarókhoz
A gyártósor vezetői gyakran kérdezik tőlünk, hogy miért tudnak a standard 0.75 mm átmérőjű marók radikálisan eltérő szerszáméltartamot biztosítani azonos M1 furatokban. A katalógusban szereplő specifikációk csak a történet felét mesélik el. Az 1 mm alatti mikroforgácsolási zónákban, ahol a kinyúlási arány meghaladja a 3×D-t, az ausztenites rozsdamentes acél forgácsolóerői gyorsan súlyos szerszámelhajlást vagy hirtelen ridegtörést okoznak.
Tömör keményfém menetmaró-gyártóként soha nem egyszerűen leegyszerűsítjük a makroszkopikus szerszámprofilokat. A karcsú mikromarók maximális magmerevséget, azonnali hőelvezetést és mikroszkopikus élpontosságot igényelnek. Ezen kritikus köszörülési paraméterek pontos beállítása létesítményünkben biztosítja a megbízható, megismételhető megmunkálási ablakot CNC gépein.
A magvastagság és a forgácshornyok közötti kényes egyensúly: a horonykialakítás optimalizálása a torziós merevség érdekében M1–M3 mikroszerszámokban
Orvosi implantátumokkal foglalkozó ügyfelek számára tervezett mikroszerszámok tervezésekor a legnagyobb vita általában a mag-átmérő arány körül forog. Egyes programozók túlméretezett hornyokat igényelnek a forgácsok eltávolításához a zsákfuratokból. Az M1.6-nál kisebb mikroszerszámoknál azonban a túl mély hornyok megmunkálása elveszti a keresztmetszeti tehetetlenséget, ami torziós rezgést és durva menetoldalakat okoz a gumiszerű 316L acélban.
Kiterjedt forgácsolási tesztek révén elhagytuk a mély, U alakú hornyokat miniatűr keményfém menetmaróinkon. Ehelyett egy sekély, változó görbületű hornyot köszörülünk, amely 58% és 62% közötti merev magarányt tart fenn. Ez a geometria megőrzi a kritikus hajlítási ellenállást, teljesen kiküszöbölve a kúpos menetemelkedési átmérőket és a falhajlítást, amelyek a mély mikrofuratoknál gyakoriak.
Ultrafinom szemcsés hordozók és nanobevonatok valós teljesítménye: Magas hőmérsékletű BUE-ellenállás és nanohónolás ausztenites acélokhoz
Vizsgálja meg a kiselejtezett mikroszkopikus szerszámokat mikroszkóp alatt, és ritkán fog látni normál abrazív élkopást. A legtöbb mikroszkopikus maró azért hibásodik meg, mert az élrátétképződés (BUE) leszakítja a mikroszkopikus élrádiuszt. A rozsdamentes acél 700°C felett intenzív lokális hőt termel; ha egy él borotvaéles, akkor a hősokktól lepattan, de a túlzott fenés azonnal megkeményíti a munkadarabot.
Szerszámainkat szubmikronos keményfémből (0.2–0.4 µm szemcseméret) köszörüljük, hogy egyensúlyt teremtsünk a rendkívüli hőkeménység és az élszívósság között. Ezután egy szabályozott 2–4 mikronos mikrohónolást és egy szilíciumban gazdag nanokompozit bevonatot alkalmazunk. Ez a sima gát megakadályozza a forgácsolódást a rozsdamentes acél nagy pontosságú menetmarása során, biztosítva, hogy a vágóél mikroforgácsolódás nélkül túlélje az ismételt hőciklusokat.
Szigorú, 0.002 mm-en belüli futásszabályozás: A gyártási koncentricitás közvetlen hatása a mikromenet-esztergálási szerszám élettartamára
Nagy alkatrészeknél az 5 mikronos kifutás csak kismértékben rontja a felületminőséget; mikromenetesztergálásnál az 5 mikron halálos ítélet. M1.4-es menet vágásakor a tényleges forgácsterhelés foganként csak 3-5 mikron lehet. Ha a dinamikus kifutás meghaladja a 3 mikront, az egyik forgácshorony a terhelés háromszorosát viseli el, míg a másik dörzsöli és felkeményíti a furatot.
A korai meghibásodás megelőzése érdekében minden általunk gyártott mikro-menetvágó szerszám érintésmentes optikai ellenőrzésen esik át, hogy garantáljuk a 0.002 mm alatti teljes ütést. Mindig óvatosságra intjük gyártóüzemi kollégáinkat: egy nagy pontosságú szerszám kopott ER-szorítóba történő beszerelése rontja annak teljesítményét. A mikro-vágókat precíziós zsugorkötésű vagy hidraulikus befogókkal kell párosítani az él élettartamának megőrzése érdekében.
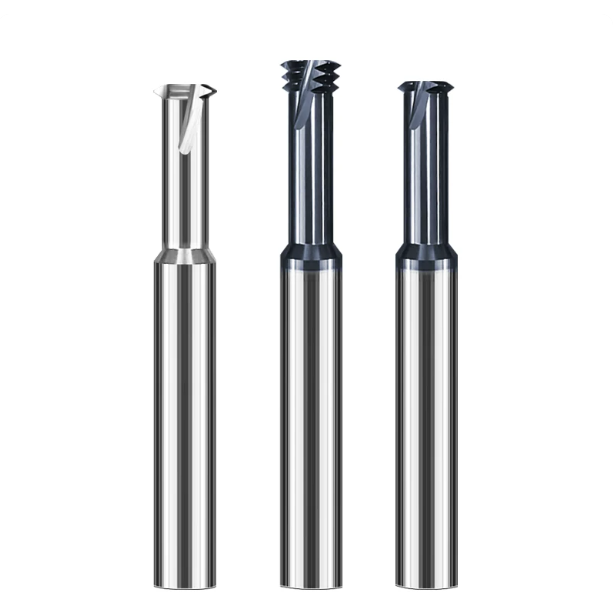
Gyakorlati tippek svájci típusú esztergákhoz: Szerszámpályák és programozási kompenzáció M1–M3 menetmaráshoz rozsdamentes acélban
A mikromenetek megmunkálása svájci típusú esztergákon teljesen más megközelítést igényel, mint egy merev függőleges megmunkálóközpont programozása. A kompakt, hajtott szerszámos orsók korlátozott csapágytömeggel és alacsonyabb torziós csillapítással rendelkeznek. A karcsú szerszámszárakkal párosítva minden hirtelen forgácslökés vagy belépési lökés azonnal elhajlást és mérethibákat okoz.
A terepi hibaelhárításunk során a mikroszerszámok idő előtti meghibásodása szinte mindig a durva szerszámpálya-generálásból, nem pedig az orsósebességből fakad. Mikroalkatrészek esetében a sima szerszámpálya-mozgás sokkal fontosabb, mint a gép márkája. A folyamatos, problémamentes menetmarás rozsdamentes acél esetén fokozatos belépési szűrést, kiegyensúlyozott radiális mélységeket és megfelelő CNC előtolás-kompenzációt igényel.
Szerszámnyomok és ütődési rezgések kiküszöbölése: Miért kötelező a tangenciális ívbevezetés (ív be/ív ki) a helyszíni üzembe helyezés során?
Sok műhely egyenes bemerülést (X tengely vektor) programoz a furatba, hogy egyszerűsítse a makróprogramokat. A szabadon megmunkálható sárgaréznél ez a rövidítés működhet, de a szívós rozsdamentes acélnál az egyenes bemerülés azonnal az anyagba csapja a mikrohornyokat. Ez a hirtelen ütés nehéz nyomokat hagy a falon, megrázza az orsót, és mikrorepedést okoz a vágóélen.
Mindig sima, 90 fokos tangenciális ívbemenetet írunk elő szinkronizált spirális Z-rámpával, amelyet egy azzal egyenértékű ívkimenet követ. Ez a belépési geometria lehetővé teszi, hogy a keményfém menetmarók forgácsolási ellenállása fokozatosan növekedjen nullától a teljes terhelésig. A szerszám ugyanolyan tisztán jön ki, megakadályozva a kilépési sorjákat, és biztosítva, hogy a menetprofil szigorú optikai ellenőrzéseken is megfeleljen.
Radiális fogások stratégiája: Az egyfogású nehéz forgácsolás elkerülése 17-4PH és egyedi 465 ötvözetek esetén
A 44 HRC kiválásos edzésű rozsdamentes acélon egyetlen menetben teljes menetmélység elérésére tett kísérlet garantált módja a marószerszám eltörésének. Ezek az ötvözetek nyomás alatt gyorsan felkeményednek, és a teljes mélységű forgácsolások túlterhelik a karcsú szerszámnyakat. A jelentős oldalirányú elhajlás kúpos menetet hoz létre, amely nem felel meg a Go-Guide ellenőrzésnek, vagy a szerszám egyetlen fordulat befejezése előtt eltörik.
Javasoljuk, hogy a radiális mélységet két nagyoló fogásra és egy terhelés nélküli rugós fogásra ossza fel. M2×0.4 profil esetén az első fogásra 65%-os, a másodikra 35%-os mélységet vegyen, és a végső menetemelkedés átmérőjén rugós fogással fejezze be a megmunkálást. Ez a lépcsőzetes stratégia megvédi a mikromenetvágó szerszámot a csúcsforgácsoló erőktől, és teljesen eltávolítja a kúpot.
Szerszámközéppont-útvonal átalakítása: A mikro CNC menetmaró bitek azonnali letöredezésének megakadályozása előtolás-kompenzációs hibák miatt
Ez a leggyakoribb programozási hiba, amit akkor látunk, amikor a gépészek marógépekről svájci típusú esztergákra váltanak. Az olyan vezérlőegységek, mint a Fanuc vagy a Mitsubishi, a programozott lineáris előtolást (F) a szerszám középpontjának pályáján számítják ki, nem pedig a vágóél kerületén. Kis furatoknál a szerszám középpontjának pályasugara drámaian kisebb, mint a tényleges menetátmérő.
Ha a belső kör alakú előtolás-kompenzáció le van tiltva a CAM utófeldolgozóban, a vezérlő az él forgácsterhelését közvetlenül a középvonalra alkalmazza. Ez a hiba könnyen megduplázhatja vagy megháromszorozhatja a tényleges forgácsterhelést a vágóélen. Egy kényes mikro cnc menetmaró bit esetében ez az azonnali túlterhelés az első fordulatnál eltöri a szerszámot; a ciklusindítás megnyomása előtt mindig ellenőrizze a kompenzált előtolási sebességeket.
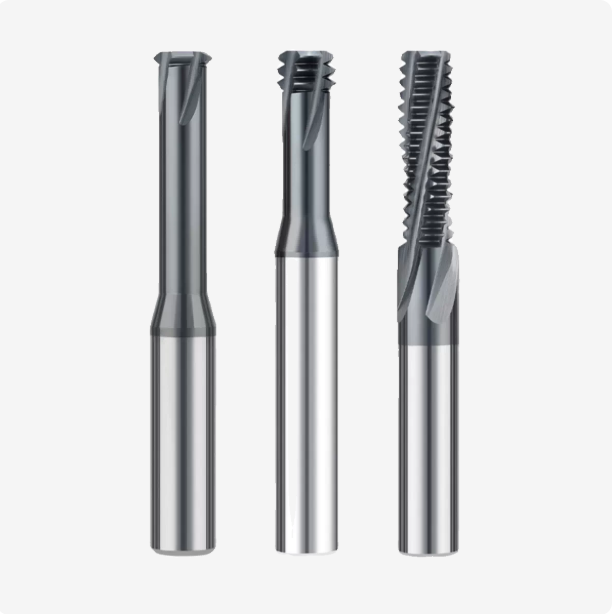
Szerszámelhajlási és tűréshatár-problémák leküzdése: Helyszíni megoldások rozsdamentes acél menetmarókhoz
Kevés dolog bosszantja jobban a minőségellenőröket és a gépészeket, mint a mikroméretű orvosi csavarok menetvizsgálatainak sikertelensége. A Go idomszer jellemzően simán forog az első fél menetemelkedésben, mielőtt teljesen beszorulna a furat mélyén, míg a No-Go idomszer túl lazán lép be a furat szájába. Ez az eltérés ritkán egyszerű kalibrációs hiba; közvetlenül a szerszám fizikai elhajlásából ered a spirális marás során.
Az ausztenites és martenzites rozsdamentes acélok alacsony rugalmassági modulussal és magas folyáshatárral rendelkeznek, ami azt jelenti, hogy kis radiális erők könnyen meghajlítják a karcsú szerszámnyakat. A kezelők gyakran megpróbálják kompenzálni a globális D-eltolás beállításával, de ez csak kompromisszumot hoz létre a túlméretezett belépési felület és az alulméretezett fenék között. Amikor a tűrések mindössze egy tucat mikront tesznek ki, a rozsdamentes acélhoz alkalmazott menetmarók speciális szerszámpálya-kompenzációt igényelnek a mechanikai elhajlás kiegyenlítésére.
A „laza felső/szűk alsó” kúposság kiküszöbölése: Gyakorlati kompenzációs beállítások mikromenetvágókhoz
Amikor a menetmélység eléri a 3×D vagy 4×D értéket, a fogkialakítás közvetlenül meghatározza az alkatrész kúposodásának mértékét. A teljes profilú, többfogú marók hatékonynak tűnnek, mivel egyetlen spirális menetben befejezik a profilt, de több foggal való érintkezés a gumiszerű 316L acélban túlzott oldalirányú tolóerőt eredményez. Az így létrejövő elhajlás csökkenti a szerszámcsúcs forgácsolási mélységét, és egy láthatatlan kúpot hagy maga után, amely beékeli a Go idomszert.
Mély mikrofuratok esetén az egyfogú menetvágóra való átállás több mint 60%-kal csökkenti a forgácsolási nyomást. Ha a ciklusidők többélű szerszámot igényelnek, programozzon lépcsős kúposság-kompenzációt az alprogramokba. Az interpolációs sugár 0.002 mm-rel történő kifelé történő kiterjesztése minden 0.5 mm-es Z-mélység után dinamikusan lecsiszolja a maradék kúpot, biztosítva, hogy a mérőeszköz simán forogjon az aljára.
Orvosi tisztaság és sorjátlanítási megoldások: Mikrosorják kiküszöbölése az M1–M3 menetes éleken svájci esztergákon
A mikroimplantátumokon nem lehetnek laza sorják vagy behajtott taréjszélek a tisztatéri vizsgálómikroszkópok alatt. A kézi sorjátlanítás pengékkel vagy kefékkel a kilökés után lassú, fennáll a precíziós taréj karcolódásának veszélye, és laza törmeléket hagy a vak mikrolyukak belsejében. Az orvosi alkatrészek automatizált, megismételhető sorjátlanítási sorozatot igényelnek, amelyet teljes egészében a gép burkolatán belül kell végrehajtani.
A miniatűr keményfém menetmarókat automatizált sorrendbe programozzuk: fúrás, letörés, menetmarás és végső sorjázás. A menetmarás a furat letörése után biztosítja a tiszta menetcsúcs-megmunkálást. A menetvágóval végzett végső, nulla mélységű rugós megmunkálás a belépési ponton tisztán eltávolítja az elmozdult mikrosorjákat, implantátumminőségű felületet hozva létre közvetlenül az ellenorsónál.
Szerszámtartó merevsége és nagynyomású hűtőközeg-konfiguráció: Megbízható mikrofuratos forgácseltávolítás biztosítása
A 3 mm-es vagy 4 mm-es mikroszárak befogása a kopott ER11-es szorítóhüvelyekbe rossz szerszáméltartamot és inkonzisztens méreteket eredményez. A szabványos szorítóhüvely-egységek rutinszerűen 0.008 mm-es futást eredményeznek, ami azonnal meghaladja a fogankénti kényes forgácsterhelést. Az alkatrész külsejének alacsony nyomású olajjal való elárasztása ugyanilyen hatástalan, mivel a felületi feszültség megakadályozza, hogy az olaj elérje az alját.
Amikor a forgácsok eltömítik a furat alját, egy forgó CNC menetmaró egy másodperc töredéke alatt széttörik. Nagy pontosságú zsugorkötéses vagy hidraulikus befogókat írunk elő, hogy a teljes dinamikus ütés 0.002 mm alatt maradjon. Ezt a beállítást egy 80 bar-os nagynyomású olajsugárral párosítva, amely közvetlenül a szerszámhornyok mentén irányul, folyamatosan fújja ki a forgácsokat, és védi a mikrovágóéleket.
Ügyfélműhely esettanulmánya: Hozam- és ciklusidő-növekedés egyedi CNC menetmaró bitekkel
Egy svájci típusú esztergák mögötti hulladéktároló minden szerszámozási stratégia végső próbája. Gyakran látogatunk olyan orvosi gépgyártó műhelyeket, amelyek csúcskategóriás svájci típusú esztergákat üzemeltetnek, de még mindig elakadnak az M1-től M3-ig terjedő meneteknél szívós ötvözetekben. A gyors élkopás, a furatkúposság és a törött szerszámok folyamatosan arra kényszerítik a kezelőket, hogy megszakítsák a termelést a szerszámeltolások és a kézi ellenőrzések miatt.
Ezen fejfájások kiküszöböléséhez egyszerűen a szerszám maggeometriáját és szerszámpályáját kell a munkadarab pontos körülményeihez igazítani. Amikor a műhelyek a katalógusban kapható szerszámokat alkalmazásspecifikus CNC menetmarófúróra cserélik, az eredmények azonnal láthatók. A furatkúp eltűnik, a szerszám élettartama stabilizálódik, és a kezelők magabiztosan hagyhatják a gépeket felügyelet nélkül működni a fényszünet alatt.
316L gerinccsavarok (M1.6×0.35) svájci esztergálásos megmunkálása: a szerszám élettartamának növelése 80-ról 450 alkatrészre
Egy svájci Jura-völgyben található szerződéses műhely nehézségekbe ütközött egy Citizen esztergán lévő 316L acél gerinccsavarok M1.6×0.35 belső menetével. Egyetlen radiális menetben, egy polcról levehető mikrovágóval végzett munka során a forgácstömörödés és az elhajlás mindössze 80 alkatrész legyártása után lepattant a hornyokon. A gépkezelők műszakjaik felét a szerszámok újrabeállításával és a selejtes csavarok válogatásával töltötték.
A forgácsolási utat két radiális fogásra osztottuk (60% és 40% mélység), és egy 0.002 mm-es rugós fogással tisztítottuk a kúpot. Ezután külső árasztásos hűtőfolyadékról 80 bar nyomású nagynyomású olajvezetékre váltottunk, és felszereltük a megerősített keményfém menetmarókat. A marási idő mindössze 1.8 másodperccel nőtt, míg a használható szerszám élettartama szerszámonként 80-ról több mint 450 csavarra nőtt, 99.4%-os hozammal.
Globális orvostechnikai gyártók kiszolgálása: Egyedi tömör keményfém menetmarók szállítása nyomtatásra 48 órán belül
Ha vékony falú csontcsavarokkal, 46 HRC ötvözetekkel vagy keskeny háthornyokkal küzd, nem kell beérnie a katalógusban található kompromisszumokkal. A raktáron lévő szerszámok túlzott horonyhosszal és általános hézagokkal rendelkeznek, amelyek rezgést és elhajlást okoznak szűk furatokban. Az egyedi geometriák kiküszöbölik ezt a rugalmasságot azáltal, hogy maximalizálják a szár merevségét a pontos furatmélységhez.
Tömör keményfém menetmarókra szakosodott gyártóként tudjuk, mennyire fontosak a gyors átfutási idők az orvostechnikai eszközök gyártás előtti futtatásainál. Küldje el nekünk az alkatrésznyomtatási, anyagminőségi és tartóspecifikációit, és mi 48 órán belül kiszámítjuk az optimális magátmérőt, és egyedi mikrovágókat köszörülünk. Ha a kihívást jelentő mikromenetek szűk keresztmetszetet jelentenek a műhelyében, nézzük meg a rajzokat, és együtt állítsuk be a forgácsolási adatokat.






