
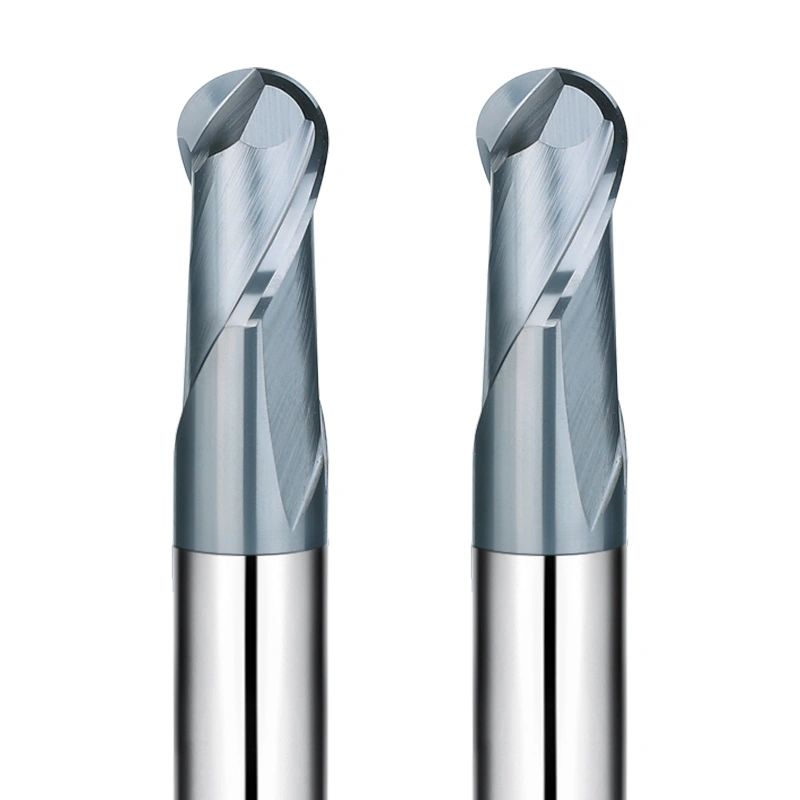
A múlt hónapban egy precíziós autóipari sajtolóformákra szakosodott német ügyfél sürgős segítséget kért. Amikor egy nagysebességű megmunkálóközponttal előedzett P20-as formaacélból üregeket vágtak, a 3D-s kontúrok aljánál 1.6 µm-nél nagyobb felületi érdességet (Ra) tapasztaltak. Továbbá a szerszám élettartama rendkívül ingadozó volt; már két formaegység megmunkálása után is látható mikrotöredezés jelent meg a gömbölyű vágóélen.
A programjuk áttekintése után azonnal felismertük a kiváltó okot: a határidő betartása érdekében egy 2 élű gömbvégű marót – amelyet kizárólag az elősimításhoz és a sarkok tisztításához használtak – használtak a teljes simító menetben. Míg az asztal előtolása magas volt, a gömbközép már lepattogzott a ciklikus ütésfáradástól. Kicseréltük a dedikált, nagy merevségű, 4 élű keményfém gömbvégű marónkra, és beállítottuk a fogankénti forgácsterhelést (fz). Az eredmény a kétszeres előtolási sebesség és a felületi hullámosság csökkenése lett, így a felület tükrösödése Ra 0.4 µm alá esett.
Több mint egy évtizede látjuk ezt a forgatókönyvet az európai és amerikai gépműhelyekben. Akár közepes széntartalmú ötvözeteket, S136 rozsdamentes acélt, akár HRC55-ig edzett szerszámacélokat forgácsolunk, az összetett 3D profilalkotás mindig ugyanazt a kérdést veti fel: 2 élű vagy 4 élű gömbvégű marót érdemesebb betenni az orsóba?
Forgácsolószerszám-gyártóként ez sosem olyan egyszerű, mint megkérdezni, hogy két plusz horony megduplázza-e az előtolási sebességet. Acél forgácsolásakor minden egyes hozzáadott horony növeli a keresztmetszeti mag tehetetlenségét a kiváló hajlítási merevség érdekében, de jelentősen csökkenti a forgácseltávolításhoz szükséges horonytérfogatot. Ezzel szemben kevesebb horony megbízhatóan elvezeti a forgácsot, de a kisebb gerendaszilárdság elhajlást okozhat, és elfogadhatatlan nyomokat hagyhat maga után.
Mint olyan forgácsoló kollégák, akik nap mint nap keményfém alapanyagokkal, él-előkészítésekkel és mikrohüvelykes kifutásokkal dolgoznak, nem haboztak a forgácstávolság és a szerszámelhajlás között, amikor acélprofilozási feladatot állítanak be?
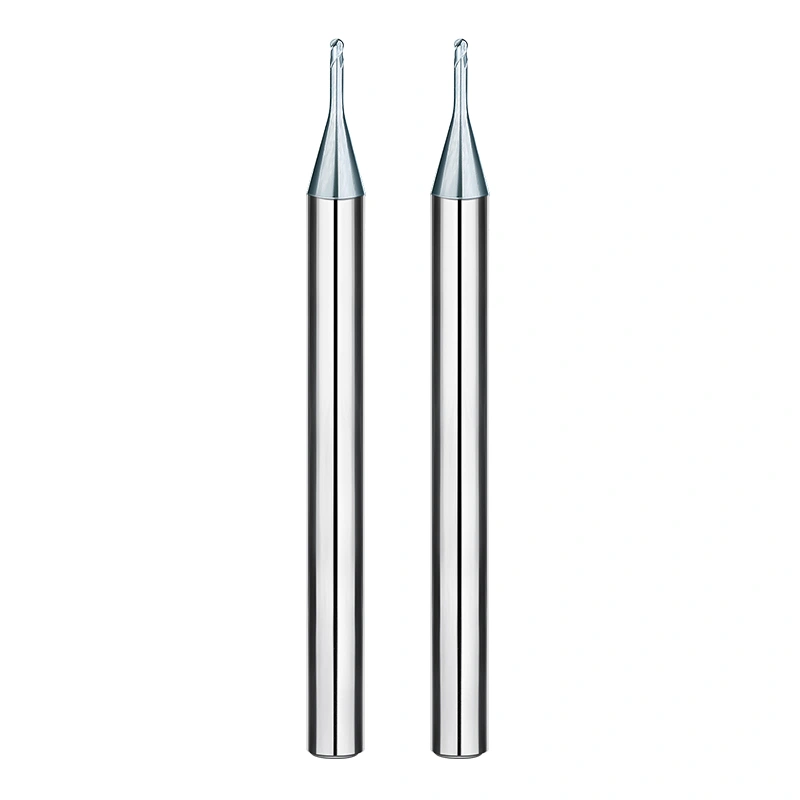
Buktatók a gyártócsarnok kiválasztásában: Miért hibáznak gyakran a mérnökök a hornyok számával kapcsolatban, amikor gömbfejű marót választanak acélhoz?
Amikor a gépészek idő előtti éltörés elhárításával hívnak minket, általában a bevonat gyenge tapadását vagy a gyenge orsómerevséget okolják. Mégis, tízből hétszer a valódi ok a forgácshoronyszám eltérése az adott forgácsoláshoz képest. Az acél megmunkálása nem olyan, mint az alumínium forgácsolása; a nagy nyírófeszültség erős hőt és gyors alakváltozási keményedést eredményez. Ha a forgácsárok nem tudják olyan gyorsan eltávolítani a forgácsokat, ahogyan azok kialakulnak, a teljes forgácsolási zóna azonnal eltörik.
A legtöbb hiba akkor történik, amikor a programozók közvetlenül alkalmazzák a négyszögletes maró intuícióját egy gömbmarónál acél megmunkálásához. Egy gömb alakú profilnál a tényleges forgácsolási sebesség a középvonalnál közel nullára csökken. Ez azt jelenti, hogy a forgácsolódási hossz kiválasztása soha nem pusztán előtolás-számítás. Ez egy aktív mechanikai kompromisszum a forgácseltávolítási térfogat és a szerszám radiális forgácsolási nyomás alatti elhajlási ellenállása között.
Nyugati ügyfelek visszajelzései: A letöredezés valódi kiváltó okai a mélyüreges nagyolás során és a nyomok a 3D felületkezelés során
Egy észak-amerikai sebességváltógyártó keresett meg minket a tömör keményfém gömbvégű CNC marószerszám-sorozatuk visszatérő válságával kapcsolatban. Mély zsebüregek előnagyolása közben a szerszámaik a horony tövénél letörtek. A programozó egy 4 hornyos marót választott a nagyobb előtolási sebesség érdekében, figyelmen kívül hagyva a szűk mély hornyot, ahol a hűtőfolyadék nem tudta kimosni a forgácsokat. Az izzó forgácsok eltömítették a keskeny hornyokat, megnövelték az orsó terhelését és összetörték a szerszámot.
Ezzel szemben egy európai orvosi szerszámkészítő műhely az ellenkező végletet választotta a tükörfényes kontúrozott üregeknél. Egy kétélű marót használtak a nagyolástól egészen az utolsó menetig. A forgácseltávolítás sima volt, de a kívánt kagylómagasság elérése egy hihetetlenül kis átlépést kényszerített ki, ami megduplázta a gép ciklusidejét. Ami még rosszabb, a hosszú kinyúlásoknál a szerszám elhajlása rezgéseket okozott, látható hullámokat hagyva maga után, amelyek órákig tartó kézi polírozást igényeltek.
A 2 és 4 élű gömbfejű marók közötti alapvető különbség: a mag merevsége és a forgácsárok térfogata közötti fizikai kompromisszum
5 tengelyes szerszámköszörűinken a 2 élű és a 4 élű gömbmaró geometriai kompromisszumát a köszörűkorong-csomag határozza meg. Egy 2 élű szerszám köszörülése mély hornyokat és nagyméretű forgácszsebeket eredményez, de a magátmérő ritkán haladja meg a névleges szárméret 50%-át. Ez a nyitott kialakítás tömörödés nélkül elnyeli a hosszú, hullámos acélforgácsokat, ugyanakkor keresztmetszeti tehetetlenségi nyomatékot vesz fel, így a szerszám könnyen hajlik nagy oldalirányú terhelések alatt.
4 élű maró köszörülésekor, ha négy élt helyezünk el ugyanazon a nyersdarabon, az sekélyebb élmélységet eredményez, ami a maghálót az átmérő 60–70%-ára emeli. Ez a vastagabb háló exponenciális hajlítási merevségnövekedést eredményez, gyakorlatilag eltünteti a hajlásnyomokat és a rezgéseket a nagy sebességű simító menetek során. A kisebb hornyok azonban nem tudják kezelni a terjedelmes nagyoló forgácsokat. Acélmegmunkálásnál előre el kell dönteni: szükség van-e horonymarásra?

2 élű keményfém gömbvégű marók működési korlátai és teljesítménye acélmegmunkálásban
A napi műszaki támogatás során sok gépész elveti a kétélű marókat, mivel túl puhák az acél forgácsolásához. Komplex 3D-s zsebekben és mély üregekben azonban a kétélű keményfém gömbfejű maró pótolhatatlan helyet foglal el. Valódi erőssége nem a kimagasló fémleválasztási sebesség, hanem a golyóálló forgácseltávolítás a mély, félig zárt üregekben, ahol a hő és a forgácsok könnyen összetapadnak.
Ennek a kialakításnak azonban szigorú fizikai korlátai vannak. Mivel a maggerinc viszonylag kicsi, a 4xD-nél nagyobb kinyúlások rugalmas szerszámelhajlást eredményeznek nagy oldalirányú terhelések alatt. Műhelytesztjeink során soha nem specifikáltunk 2 élű szerszámot sekély, tükörsima kontúrozási fogásokhoz. Ehelyett biztosításként kezeljük a katasztrofális élkitöredezés ellen, amikor gumiszerű vagy szálas acélt ütünk zsebbe.
A 2 élű gömbvégű CNC marók előnyei mély üregek és nedves megmunkálás esetén
Tavaly segítettünk egy brit formakészítő műhelynek kivágni egy autóipari hűtőrács öntőformáját ragadós, előedzett S136 rozsdamentes acélból. Egy többélű maróval félig simára csiszolták a sarkokat, de a nagynyomású hűtőfolyadék ellenére is forgácsok tömték el a keskeny rést. A beszorult forgácsok újra vágtak és megkeményedtek, felszakítva az oldalfalakat és eltörve a szerszámhegyet. Kicseréltük egy kétélű, gömbfejű CNC maróra, tükörpolírozott hornyokkal, és a probléma azonnal megszűnt.
A széles horonyvölgyek és a nagy spirálszög lehetővé teszi a hosszú, szalagszerű forgácsok szabad felkunkorodását és kiürülését. Az állandó hűtőfolyadék-áramlásnak köszönhetően a forgácsok simán távoznak a homloklap mentén anélkül, hogy eltömődnének a horony alja. Mély zsebek nagyolásakor vagy nehéz sarkok megtisztításakor az asztali előtolás egy részének lemondása a megbízható forgácselvezetés érdekében csökkenti a selejtarányt és összességében pénzt takarít meg.
A nulla sebességű holtpont csapdája: Útmutató a gépészmérnököknek a beszúrási stratégiák módosításához
Amikor egy gömbfejű marószerszám ismételten eltörik a holtpontnál, a keményfém minőség ritkán a felelős. Egy gömb alakú szerszámcsúcs alapvető geometriájával van dolgunk. A 3 tengelyes szerszámpályákon a felületi vágattávolság szó szerint nullára csökken közvetlenül a szerszám forgási középvonalánál. Mivel a szerszám nem tudja nulla SFM-mel nyírni az acélt, a Z tengely mentén történő egyenes lefelé irányuló marás dörzsöli és tépi a fémet, amíg a szélsőséges nyomófeszültség el nem pattan a hegyen.
Amikor ügyfeleink programjait felülvizsgáljuk, az első dolog, amit tiltunk, az egyenes függőleges mélyítés. A CAM-rutinokat 2°-5°-os sekély spirális mélyítésre vagy sima, folyamatos trochoidális belépésre állítjuk be. A bemerülés közbeni radiális mozgás kikényszerítésével a valódi forgácsolási sebességű külső hornyok veszik fel az ütést, teljesen megkerülve a nulla sebességű holtpontot. Ez az egyetlen programozási változtatás több keményfémet takarít meg, mint bármely más beállítás.
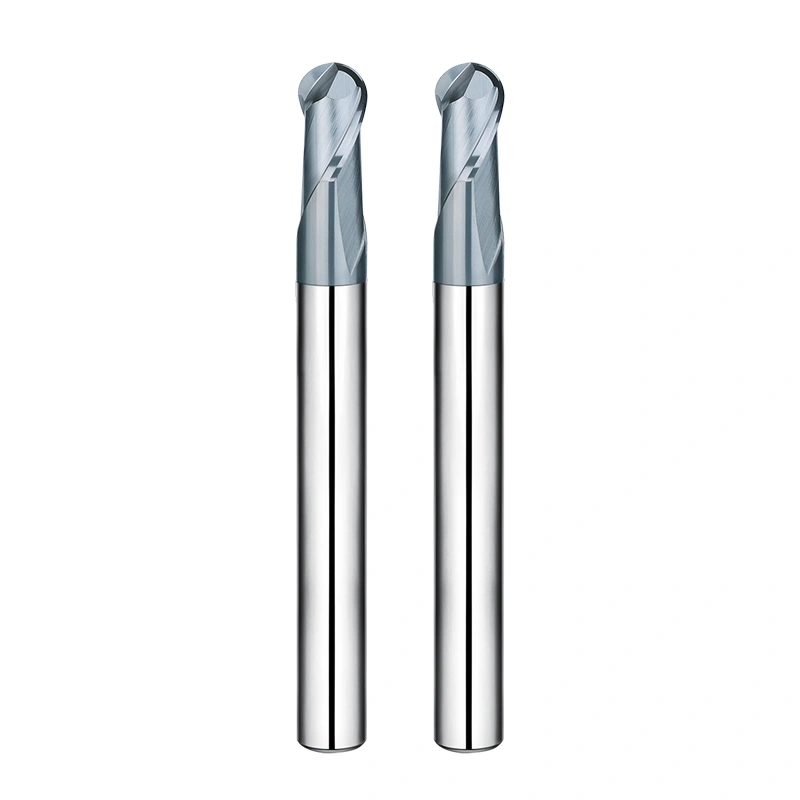
4 élű keményfém gömbvégű marók gyakorlati alkalmazása edzett acél és tükörfényes megmunkálás esetén
Miután befejezte az elő-nagyolást és áttért a végső profilmarásra, a fő prioritás a forgácsmentesítésről a szerkezeti merevségre helyeződik át. Előedzett szerszámacélok és edzett ötvözetek esetén a 4 élű keményfém gömbfejű marót javasoljuk standard módon. Mivel a simítás során a forgácsmennyiség csekély és por állagú port termel, a kisebb horonyhornyok már nem jelentenek hátrányt, míg a hatalmas magtömeg hatalmas előnyt jelent.
Ne feledje, hogy egy 4 élű maró sikeres működtetéséhez minimális orsó- és szerszámbefogó-ütés szükséges. Ha a teljes jelzett ütés (TIR) meghaladja a 0.0001 hüvelyket (3 µm), a hornyok egyenetlenül terhelődnek a mikromélységű marások során, ami az állandó forgácsterhelést romboló, egyfogú ütésekké változtatja. Ez a ütés tönkreteszi a felületminőséget, és az egyes hornyok idő előtt lepattannak. A 4 élűre való áttérés azt jelenti, hogy a teljes összeállításnak meg kell felelnie ennek a merevségi szabványnak.
4 élű gömbvégű marók merevségi teljesítménye nagy keménységű (HRC55) alkalmazásokban
Egy észak-amerikai formakészítő műhely egyszer megkért minket, hogy javítsuk ki a makacs rezgésnyomokat a P20 és 718H lökhárító öntőformák mély bordáin. Korábban 5xD feletti, kétélű, hosszú kinyúlású szerszámokat használtak, és a szerszám elhajlása sikító rezgést okozott az oldalfalak mentén. Átállítottuk őket egy HRC55 gömbfejű marószerszámra. A nehezebb keresztmetszet megduplázta a szerszám hajlítási ellenállását, azonnal megszüntetve az elhajlást és a rezgést.
Előedzett 40Cr vagy szívósabb ötvözetek forgácsolásakor a szerszám elhajlása egy szempillantás alatt tönkreteszi a felületi pontosságot. A 4 élű kialakítás masszív magja gyakorlatilag nulla elhajlással kezeli a nagy radiális szerszámnyomást, még nagyobb kinyúlások esetén is. Egyenletes átlépéseket kell programozni, mert egy merev szerszám nem tűri a maradék anyagot a sarkokban; a forgácsráhagyást tisztán kell tartani, és a rezgéscsillapítás felülmúlja a piacon kapható bármelyik 2 élű szerszámot.
3D kontúrsimítás öntőformákhoz: az előtolási sebesség megduplázása és a felületi kagylómagasság szabályozása
Az 5 tengelyes, nagysebességű megmunkálóközpontokon végzett műhelykísérleteink bizonyítják, hogy egy 4 élű kialakítás mennyi idő alatt vágja le a 3D-s simító meneteket. Egy svájci óragyártó öntőforma-gyártójának ciklusidejének beállításához az ügyfélnek 1 µm-nél kisebb karéjmagasságú tükörfelületekre volt szüksége. A 2 élről egy dedikált 4 élű gömbmaróra való váltás azonos fogankénti előtolás mellett megduplázta az asztal előtolását (Ft), így a teljes ciklusidő 6 óráról 3.5 órára csökkent.
Sekély szerszámüregek és szűk kontúrú futófelületek esetén a felületminőség a léptetésen és a fogak összekapcsolódásán múlik. A négy horony szűkebb, sűrűbb csúcsokat eredményez hüvelykenként, ami enyhe 5 tengelyes döntéssel párosítva eltünteti a látható szerszámpálya-vezetővonalakat. A CAM program több számítást és pontosabb gépi előrelátást igényel, de következetesen 0.2-es Ra értékkel rendelkező felületet biztosít, ami kiküszöböli az órákig tartó kézi megmunkálást.
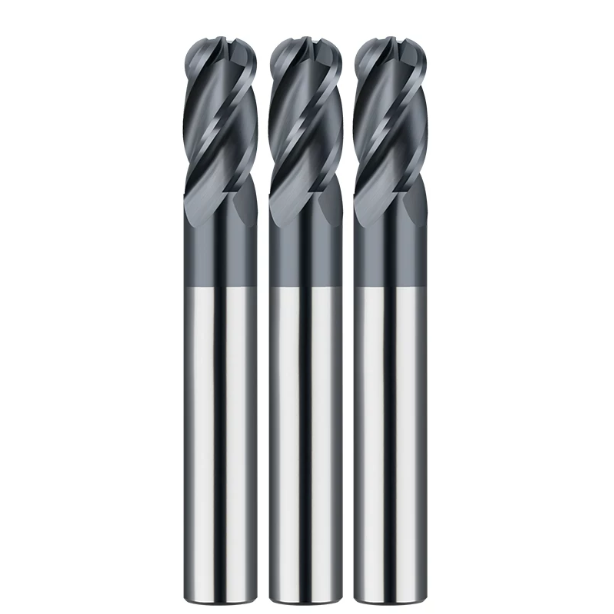
Gömbölyű marószerszám gyártójának nézőpontja: Mikrogeometria és bevonatok illesztése 2 élű és 4 élű kivitelekhez
A gyártócsarnokban a gépkezelők gyakran az előtolásokat és a sebességeket okolják a rezgésért és az élletöredezésért. Tapasztalt gömbfejű marószerszám-gyártóként azonban tudjuk, hogy ezek a hibák gyakran az 5 tengelyes CNC-köszörű kerékcsomag-beállítására vagy a PVD-bevonatoló gép céltárgyaira vezethetők vissza. A szerszámgyártóknak teljesen eltérő mikrogeometriai logikát kell alkalmazniuk, amikor 2 és 4 élű marókat terveznek acélhoz.
A forgácshornyok számának kiválasztása sosem olyan egyszerű, mint két extra spirális forgácshorony leköszörülése egy keményfém nyersdarabbal. Egy 2 élű maró nagy forgácsterhelést és megszakított forgácsolást bír ki, ami nagy törési szívósságot és ütésállóságot igényel. Egy 4 élű szerszám kis forgácsterhelést bír el, ahol a súrlódás kezelése és az éles élek fenntartása a legfontosabb. A mikrogeometria finomhangolása a köszörülés során közvetlenül meghatározza a szerszám élettartamát és az alkatrész felületkezelését az orsón.
Az acélvágó szerszámok élhónolásának különbségei: ütésállóság nagyoláshoz vs. forgácsolás simításhoz
Amikor acél vágásához golyósmaró élét készítjük elő , 5 tengelyes köszörűinken különálló mikrohónoló éleket alkalmazunk. A nehéz elő-nagyoló megmunkálást végző, 2 élű maróknál a vágóélek a kezdeti fogásvétel során súlyos mechanikai ütéseknek vannak kitéve. 10-15 µm-es szimmetrikus hónoló élt vagy enyhén negatív T-élt tervezünk. Ez a megerősített él csillapítja az ütéseket és megakadályozza a letöredezést a szerkezeti ötvözetek kemény zárványai miatt.
Ha ezt a nehéz élezést alkalmazzuk a 4 élű simító szerszámokon, az katasztrófához vezet. A nagysebességű simítás a forgácsterhelést foganként 0.0008 hüvelykre (0.02 mm) vagy kevesebbre csökkenti. A nagy rádiusz inkább szánt és súrlódik, mint nyír, ami felkeményedést és extrém hőtüskéket okoz. A 4 élű élezést ultraéles, 3-6 µm-esre tartjuk, megakadályozva a munkadarab súrlódását és kiküszöbölve a mikroszkopikus jeleket.
AlTiN vs. TiSiN bevonatok kiválasztása: 2 spirálos hőelvezetés és 4 spirálos nagysebességű kopásállóság párosítása
Az alapbevonat tapadási céljai a horonyszám függvényében is eltérőek. Nagy mennyiségű acél elő-nagyolásánál a 2 hornyos szerszámok mély, széles hornyokkal rendelkeznek, amelyek gyorsan elvezetik a forró forgácsokat. Itt az AlTiN bevonatot részesítjük előnyben a nagy tapadás és mechanikai szilárdság miatt. Stabil alumínium-oxid védőrétege ellenáll a ciklikus mechanikai ütéseknek, és blokkolja a hőfeszültség okozta repedéseket nedves vagy minimálkenési környezetben.
Edzett acél nagysebességű kontúrsimításához keményfém gömbfejű maróval a vágási hőmérséklet gyakran meghaladja a 900 °C-ot. A 4 élű simítószerszámokhoz szilícium-adalékolt TiSiN nanokompozit bevonatokat használunk. Bár valamivel kevésbé képlékeny, mint az AlTiN, a TiSiN akár 1,100 °C-ig is megtartja a melegkeménységét. Ultrakemény, önkenő védőréteget képez, amely megakadályozza a hőlágyulást és védi az élgeometriát.
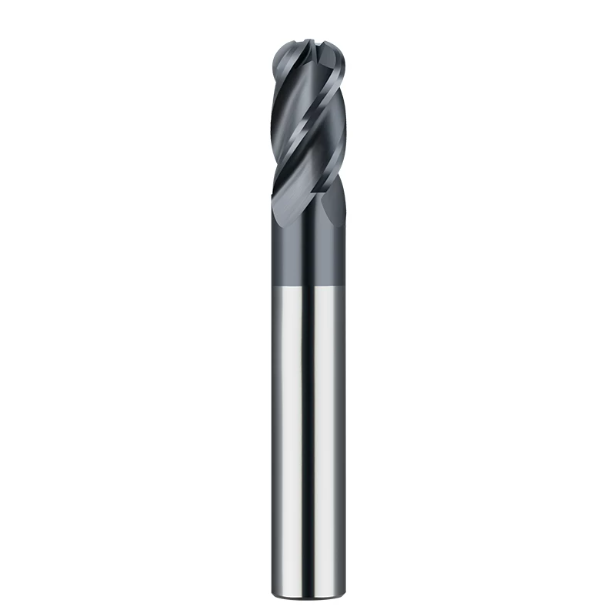
Helyszíni folyamatdöntési ellenőrzőlista: Gyors kiválasztási útmutató 2 élű és 4 élű gömbvégű marókhoz
A szerszámgép beállításakor egyensúlyt kell teremteni a forgácshézag és a szerkezeti merevség között. Nincs általános képlet, amely minden feladatra kiterjedne, de gyorsan azonosítható a folyamat elsődleges szűk keresztmetszete. Meg kell határozni, hogy a műveletet korlátozza-e a forgácseltávolítás, a szerszám elhajlása vagy a szűk felületi profil tűrése.
Kerülje az egyetlen szerszám használatát a nagyolástól a végső simításig. Ez a szokás növeli a szerszámköltségeket és csökkenti az orsó kihasználtságát. Maximalizálja a szerszám élettartamát azáltal, hogy elkülöníti a félig nagyoló megmunkálás nyitott forgácszseb igényeit a nagy sebességű simítás merev magkövetelményeitől. A működés áttekintése ebből a mechanikus lencséből tisztítja a szerszámkiválasztási folyamatot.
H3: Acélöntvények (P20 / NAK80 / S136) folyamatlebontása: Optimális horonykombinációk
Az előedzett szerszámacélok (P20, 718H) és a gumiszerű formaacélok (NAK80, S136) nagyon eltérő igénybevételt jelentenek a vágóhornyokra. Az előnagyolás nehéz, forró forgácsokat termel, amelyek beszorulás esetén mikro-letöredezést okoznak. Ezzel szemben a végső 3D-s kontúrozás minimális anyaglerakódást igényel, ami kivételes maggerenda-szilárdságot igényel a valódi gömbprofil pontosságának fenntartásához.
Ha nagy mennyiségű anyag előnagyolását vagy meredek sarkok tisztítását végzi, válasszon egy 2 élű gömbfejű marót. A nagyméretű horonyvölgyek tömörödés nélkül eltávolítják a szálas forgácsokat, kiküszöbölve a katasztrofális törést az újraforgácsolás során. Ha végső felületkontúrozást végez, váltson egy merev, 4 élű maróra; a nagy magtömeg lehetővé teszi az asztal előtolási sebességének megduplázását, miközben szabályozza a kagylómagasságot.
H3: A hornyok számának kiválasztása túlzott túlnyúlás (L/D) és vékonyfalú megmunkálás esetén
A mély szerszámüregek hosszú kinyúlásokkal (4xD - 6xD) felerősítik a forgácsolóerő ingadozásait a gömbfejnél. Nagy kinyúlások esetén a nehéz, 4 élű magtömeg és a kisebb, 2 élű forgácsolóerők közötti választás a radiális fogásvételtől és a munkadarab merevségétől függ.
Ha mély aljakat kell megmunkálni enyhe radiális átlépésekkel és szűk orsóütéssel, használjon HRC55 gömbfejű marót 4 éllel. A nagy keresztmetszetű mag megakadályozza a szerszám elhajlását és a mély oldalfalakon jelentkező sikító rezgést. Ha vékony falú, gyenge alkatrész-megtámasztású zsebeket kell megmunkálni, váltson 2 élre; az alacsonyabb radiális szerszámnyomás megakadályozza a munkadarab elhajlását és rezgését.
A letöredező élek és az oldalfal rezgése egyszerűen azt jelzi, hogy a szerszámgeometria és a forgácsolási paraméterek nincsenek szinkronban. Ha egy bonyolult mély zsebbel vagy egy könyörtelen szerszámacéllal küzd, nyugodtan ossza meg az alkatrésznyomatokat, a készletráhagyásokat és az aktuális előtolásokat. A forgácsképződés és a terhelési vektorok együttes áttekintése általában a leggyorsabb módja a beállítások pontosításának.






