
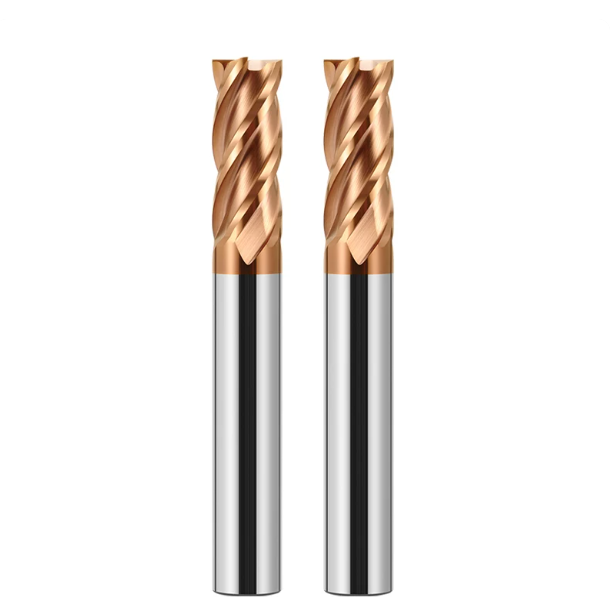
A múlt hónapban egy stuttgarti precíziós fröccsöntő partnerünk küldött nekünk egy üzemi felvételt. Egy 5 tengelyes központ egy mély fényszóró formaüregét fejezte ki. A berendezés előedzett NAK80 (HRC 38) acélt és edzett H13 lapkát (HRC 52) párosított. Az első menet után egy mérőóra 0.035 mm-es szerszámelhajlást mutatott az alsó falnál. A második menetben a szerszám az alsó sarokhoz ért, éles kattanást adott, és azonnal letört.
A műhelyvezetőjük őszintén megkérdezte: „Létezik univerzális síkmaró mindkettőhöz, vagy a paramétereink teljesen tévesek?” Tizenöt évnyi szerszámköszörülés és műszaki támogatás során újra és újra találkoztunk ezzel a problémával. A formázóműhelyek azzal siettetik a munkákat, hogy egyetlen adag 4 élű keményfém marót tolnak a különböző anyagkeménységi szinteken. De az előedzett formaacél és a hőkezelt szerszámacél teljesen másképp viselkedik.
A P20 és az NAK80 puhák, mégis gumiszerűek, könnyen képeznek élrátéteket, amelyek hullámos oldalfalakat hagynak maguk után. Az edzett H13 azonnal megnöveli a hőterhelést. A standard bevonatok száraz forgácsolás alatt leégnek, és egy nagy kinyúlású 6 mm-es szármaró kis vágási ellenállás esetén is elhajlik vagy eltörik. A hiba ritkán a gép merevségében rejlik. Inkább a kiválasztott szármarónak hiányzik a feladathoz szükséges szemcseszerkezet, él-előkészítés és spirálgeometria.
Keményfém marószerszám gyártókként, akik közvetlenül együttműködnek a szerszámkészítő műhelyekkel, ismerjük a selejtes lapkák költségeit. Több száz üzemnek segítettünk már megoldani a tartós rezgés- és lepattogzási problémákat. A napi műhelyműveletek során folyamatosan egyensúlyoznia kell a falfelület minősége és a szerszám élettartama között? Vagy veszteséges szintre kell csökkentenie az előtolási sebességet, csak hogy a marószerszámok épek maradjanak?
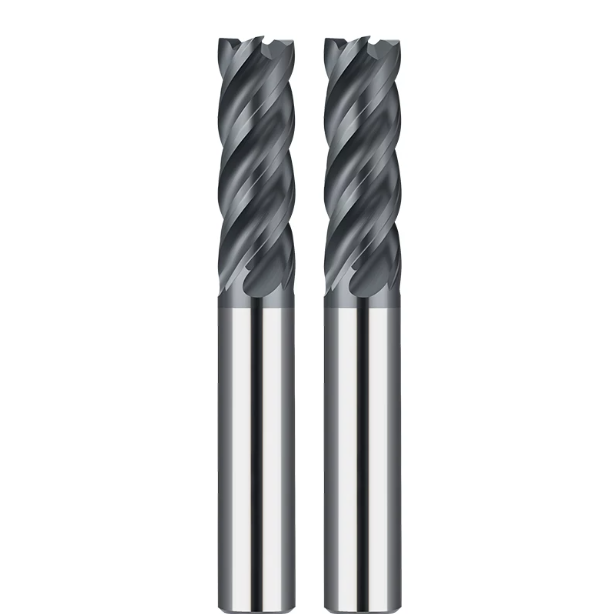
Az előedzett acéloktól a nemesített acélokig: Legfontosabb megmunkálási kihívások és lapos fenekű marók kiválasztási kritériumai P20, NAK80 és H13 acélokhoz
A helyszíni műszaki támogatás nyújtása során gyakran látjuk, hogy a gépkezelők kockázatos rövidítéseket választanak. Egy szabványos síkmarót használnak egy előedzett üregben, megváltoztatják a programot, és belevágnak egy edzett lapkába. Az eredmény kiszámítható: vagy az oldalfalon erős rezgésnyomok jelennek meg, vagy a sarokrádiusz azonnal eltörik. Az orsó merevsége ritkán a kiváltó ok. A forgácsolási fizika és a hőátadás alapvetően változik ezen acélok között, így egyetlen élgeometria nem tudja mindkettőt kezelni.
A szerszámhajlás és az élletöredezés megakadályozása érdekében a szerszámválasztásnak túl kell mutatnia a „bármi, ami vág” fogalmán. A műanyag formaacélok és a présöntött acélok magja nagyon eltérő mikroszerkezettel rendelkezik. A keményfém szemcseméretek kiválasztása előtt kiértékeljük a képlékeny alakváltozással szembeni ellenállást és a hővezető képességet. Egy tömör síkmaró egyensúlyt teremt a mag keménysége, az alapanyag szívóssága és a horonykapacitás között. Radiális forgácsolóerők alatt mérlegelni kell az éles nyíróhatást a mag merevségével szemben.
Tapadás és alakváltozási keményedés P20 és NAK80 anyagokban: Miért romlanak el gyakran idő előtt az általános célú síkmarók a sarkok tisztítása során?
P20 (HRC 30–34) vagy NAK80 (HRC 38–41) megmunkálásakor a fő kihívás az anyagtapadás, nem pedig az abrazív kopás. Mindkét ötvözet nagy forgácsolási nyomás alatt folyik. A szélsőséges nyíróhő hidegen hegeszti a mikrorészecskéket a homlokfelületre, ami élrátétet képez. Ez a torzulás megváltoztatja a vágási geometriát és kivájja a függőleges falakat. Következésképpen a tiszta felület elérése a könnyű tisztítómenetek során nagyon nehézzé válik.
Sok műhely még mindig szabványos, általános célú síkmarókat használ szűk sarkok megmunkálásához. Ezek a szerszámok azonban általában konzervatív homlokszöggel rendelkeznek, és hiányoznak róluk a tükörpolírozott hornyok. Ahogy a maró eléri a belső sarkokat, a kapcsolódási szög megugrik. A szűk hornyokban ragacsos forgácsok keletkeznek, felszakítva a felületet és lepattanva a külső éleket. Ezeknél a minőségeknél a nyitott hornyok és az alacsonyabb súrlódás minden alkalommal meghaladja az abszolút élszilárdságot.
Nagy hőmérsékletű forgácsolási terhelések edzett H13 (HRC 50–54) acélon: Az edzett acélhoz használt speciális marók alapvető követelményei
A H13 (HRC 50–54) keménységű, edzett forgácsolással történő megmunkálás teljesen más fizikai kihívásokat jelent. Hőkezelés után a szakítószilárdság ugrásszerű növekedése és a forgácsolóerők exponenciálisan nőnek. A hőenergia nem tud gyorsan távozni a forgácsokon keresztül, így a nagy hő közvetlenül a forgácsolóélbe kerül. Az elárasztott hűtőfolyadék súlyos hőciklusokat okoz, mikroszkopikus feszültségi repedéseket hozva létre a keményfém mátrixban, ami közvetlenül a szerszám meghibásodásához vezet.
Ezen okok miatt megköveteljük a kezelőktől, hogy edzett acélhoz speciális marógépekre váltsanak . Ezek a szerszámok nem tompa ütéseljáráson alapulnak. Ehelyett negatív homlokszögű, definiált élhónolással és magas alumíniumtartalmú PVD bevonatokkal rendelkeznek, amelyek 1,000 °C-nál is tartósabbak. A nagynyomású levegőbefúvásos, magas felületi sebességű száraz futás tisztán képlékenyíti a nyírási zónát. Az itt használt standard szerszámok súlyos élkopást szenvednek el még két menet befejezése előtt.
Szerszámgyártók által végzett valós tesztelés: Az alapanyag szívósságának és a mikronszintű tűrések döntő hatása a 6 mm-es marók élettartamára nagy kinyúlású alkalmazásokban
A kis átmérőjű szerszámok továbbra is a legkényesebb választásnak számítanak mély üregek és keskeny bordák megmunkálásához. Köszörülési tesztjeink megerősítik, hogy amint egy 6 mm-es szármaró meghaladja a 4:1 vagy 5:1 hossz-átmérő arányt, az elhajlás a kinyúlás kockájával skálázódik. Ha a keményfém rúd nem rendelkezik elegendő keresztirányú szakítószilárdsággal, a maró tranziens sarokterhelések alatt csikorgó mozgást produkál. Innen gyorsan hirtelen szártörés következik be.
A beszerző csapatok gyakran kizárólag az egységárra koncentrálnak, de a gyártási pontosság határozza meg a tényleges padlóteljesítményt. Ha egy 6 mm-es szerszám teljes ütése (TIR) meghaladja a 0.003 mm-t egy hidraulikus vagy zsugortokmányban, a fogak terhelése aszimmetrikussá válik. Egyetlen horony elnyeli a túlzott ütéseket, ami a szerszám teljes élettartamát a felére csökkenti. Mély üreges megmunkálásoknál az alapanyag szívóssága és koncentrikussága következetesen jobban védi az alkatrészeket, mint önmagában a szélsőséges keménység.
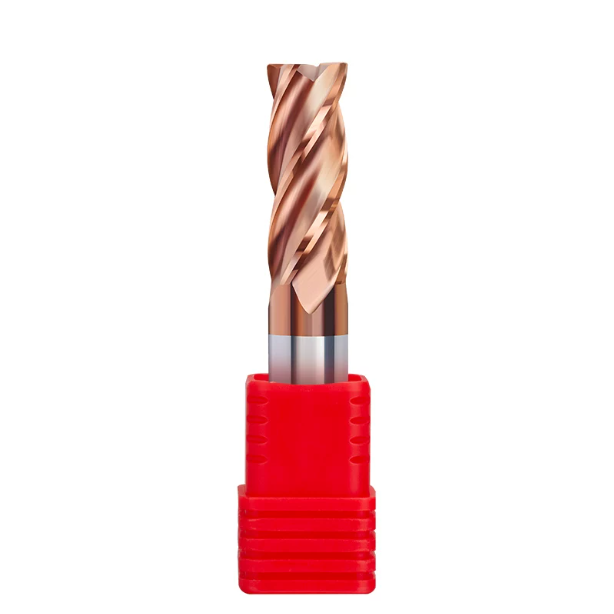
Falkenés és szerszámátmeneti nyomok megoldása P20 és NAK80 marógépeken: 4 élű keményfém marók és forgácsolási stratégiák konfigurálása
A precíziós fröccsöntő szerszámüregek megmunkálásakor a tompa húzási nyomok és az oldalfalak mentén látható átmenetek rontják a felületi minőséget. A gyártócsarnokban ezt általában akkor tapasztaljuk, amikor a kezelők a megmunkálást nagyolásként kezelik. Az előedzett acélok intenzív nyírónyomás alatt képlékeny folyásnak vannak kitéve. Amikor a forgácsok a falhoz tapadnak a tiszta nyírás helyett, a felület integritása azonnal romlik.
Az oldalfalhibák kiküszöbölése érdekében egyensúlyban tartjuk a mag vastagságát, a forgácshorony görbületét és a radiális kapcsolódást. Egy megbízható eljárás szigorúan a kritikus súrlódási küszöb felett tartja a forgácsvastagságot, ahelyett, hogy erős forgácsolást erőltetne. Egy erre a célra szolgáló, 4 élű keményfém szármaró, az egyenirányú marás és az állandó felületi forgácsolás párosítása biztosítja a függőleges falak derékszögét. Ez jelentősen csökkenti a kézi polírozási időt is.
Miért a 4 élű keményfém szármaró az alapmegoldás a rezgéscsillapításhoz és az Ra 0.4 felületi minőséghez az NAK80 oldalfalakon?
A gépészek gyakran kérdezik, hogy miért részesítjük előnyben a négyélű szerszámot a kétélűvel szemben a ragadós NAK80 esetében. Míg a kétélű szerszám nagyobb forgácszsebeket biztosít, a kiválásos edzésű NAK80 (kb. HRC 40) nem rendelkezik természetes csillapító tulajdonságokkal. Ahogy a függőleges faltisztítás során a túlnyúlás növekszik, a kétélű marók súlyos regeneratív rezgést szenvednek. Ez sűrű rezgési hullámokat hagy az üreg falán.
Egy merev, 4 élű keményfém szármaró választása biztosítja a könnyű simító megmunkálásokhoz szükséges torziós merevséget. A folyamatos szerszámfogás kisimítja a radiális forgácsolóerőket, és megakadályozza a maró elhajlását könnyű átlépések esetén (Ae 0.05–0.1 mm). Megfelelő elsődleges hátlap esetén a hornyok tisztán nyírják a deformált réteget. Ez megbízhatóan fenntartja az Ra 0.4 felületi értéket polírozás előtt.
Vágóolaj vagy nagynyomású levegőfúvás? Forgácselszívási paraméterek az élrátétképződés (BUE) megelőzésére síkmarókon a valós megmunkálás során
A ragadós acélok hűtőfolyadék-választása gyakran megosztja a kezelőket az elárasztásos és a száraz forgácsolás között. Tapasztalataink szerint a vízbázisú hűtőfolyadékok nagy sebességű menetek során gyakran elpárolognak, mielőtt behatolnának a forgácsolási zónába. Ez gyors termikus ciklusokat hoz létre, amelyek felgyorsítják a forgácshegesztést a homloklapon. Miután kialakul az élrátét, a laposmaró gyorsan eltompul és megkarcolja a munkadarab oldalfalait.
Zárt zsebek esetén a nagynyomású levegő és a minimális mennyiségű kenés (MQL) kombinációja működik a legjobban. Irányítson legalább 0.6 MPa száraz levegőfúvást közvetlenül a szerszám kilépési pontjára a forgácsok azonnali eltávolításához. Párosítsa ezt 0.03–0.05 mm/fog előtolással, hogy a megkeményedett réteg előtt maradjon. A forró forgácsok eltávolítása megakadályozza az újraforgácsolást és élesen tartja a vágóéleket.
A gondatlan süllyesztés okozta lepattogzás elkerülése: Gyakorlati beállítások spirális bejutáshoz zárt formaüregekbe
Az üregmarás legkritikusabb pillanata a zseb megnyitása tömör anyagból. Egyes kezelők egyenesen lefelé merülnek a Z-tengely mentén, vagy túl agresszívan süllyesztik le a forgácsot. Mivel a középső forgácsolási sebesség a szármaró közepén közel nullára csökken, a forgácsok nem tudnak könnyen kijutni. Ez arra kényszeríti az alsó fogakat, hogy a beszorult forgácsokkal szemben csiszolódjanak, ami túlterhelési riasztásokat és letört sarkokat okoz.
Zárt területeken mindig sima helikális belépési pályát programozunk. A P20 és NAK80 típusú, gumiszerű acéloknál a rámpaszöget 1.5° és 2.5° között kell tartani. A helikális pálya átmérőjét a marószerszám átmérőjének 1.3-1.5-szerese közé kell állítani. Ez lehetővé teszi, hogy az alsó és a külső élek megosszák a terhelést, vékony forgácsokat göndörítve, amelyek simán felfelé távoznak elakadás nélkül.
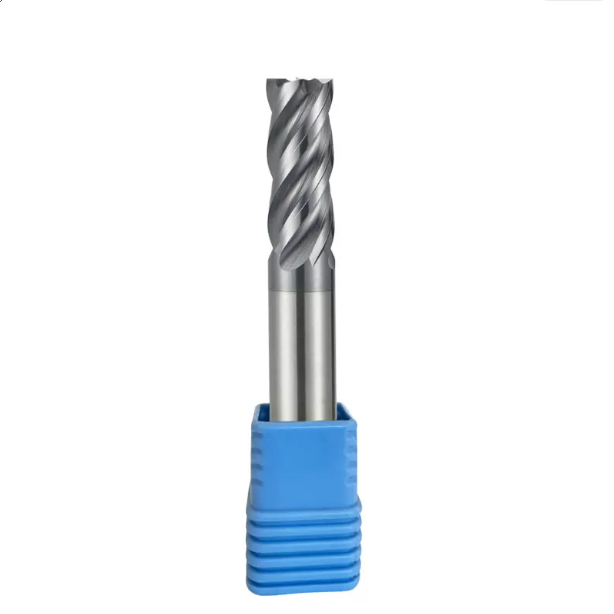
Edzett H13 (HRC50+) marás elsajátítása: Gyakorlati tapasztalatok HRC65 keményfém laposmarókkal közvetlen keménymaráshoz
A hőkezelt H13 lapkák (HRC 50–54) közvetlen keménymarása helyettesíti a lassú szikraforgácsolást és kiküszöböli a felületi újraöntési rétegeket. A keménymarás azonban szigorú szerszámstabilitást és merev gépdinamikát igényel. Sok műhely megpróbálja szabványos sebességekkel és előtolással megmunkálni az edzett anyagokat. A vágóélek harminc percen belül elkopnak, ami erős horzsolásnyomokat hagy a drága szerszámokon.
A stabil keménymarás állandó képlékeny nyírást igényel, nem pedig agresszív, ütvefúró forgácsolást. Kiterjedt tesztelés során azt tapasztaltuk, hogy a forgácsoknak egyenletesen kell leválniuk, hirtelen erőlöketek nélkül. Magas hőmérsékletű, nagy terhelésű maráshoz használjon extrém keménységre tervezett hrc65 keményfém laposmarót. A magas orsósebességet kis radiális fogásmélységgel kombinálva szigorú méretpontosság megőrzése érhető el.
Kerülje az általános célú marók használatát edzett formákon: Gyakorlati alapelvek a sarkok megtisztításához HRC65 keményfém laposmarókkal a lepattogzás megelőzése érdekében
Az edzett belső sarkok megmunkálása gyakori szerszámtörést okoz. A kezelők gyakran közvetlenül 90 fokos belső átmeneteket alkalmaznak a szerszámokkal. Ez a szerszámfogást egy könnyű ívről 180 fokra növeli a másodperc töredéke alatt. Az így létrejövő erőlökés széttöri a hagyományos keményfém éleket. A normál élkopás helyett a teljes él azonnal letörik.
Sarokmarók hrc65 keményfém laposmaróval történő megmunkálásakor kerülni kell az éles 90 fokos átmeneteket. Mindig trochoidális pályákat vagy saroklassítási hurkokat programozzon a CAM szoftverben. A radiális átmenetet a szerszámátmérő 2% és 5%-a között tartsa sekély axiális fogással. A sarkokba való sima begördülés elnyeli a csúcslökéseket és megakadályozza a mikroszkopikus lepattogzást a marócsúcsnál.
Mikronegatív homlokszögek és élhónolás testreszabása nagy keménységű acélmarókhoz: Gyártási stratégiánk a mikrocsorbulás megelőzésére
Az edzett acél szerszámgeometriája más megközelítést igényel, mint a lágyötvözeteké. A standard szerszámok éles, pozitív homlokfelületeket használnak a forgácsolóerők csökkentése érdekében. Azonban a borotvaéles élek úgy pattogzanak le, mint az üveg a keményfémekhez edzett acélban. Hőkezelt H13 forgácsolásakor a mikroszkopikus vágóélnek erős szerkezeti alátámasztásra van szüksége a forgácsolási nyomás tömör szerszámtestbe történő átviteléhez.
Ezeket a szerszámokat -5° és -8° közötti mikronegatív homlokszöggel köszörüljük, és 5-10 mikronos élhónolást alkalmazunk az 5 tengelyes köszörűkön. Bár ez a lekerekítés kissé növeli a tolóerőt, eltávolítja a mikroszkopikus köszörűkorong-sorjákat. Egy ultrakemény nano-kompozit bevonattal (akár 3600 HV-ig) párosítva ez a megerősített geometria a kemény anyagokat mikroleválás nélkül tömöríti és nyírja a vágóél mentén.
Váltás emulziós hűtőközegről hideg levegőre: Hőmérséklet-szabályozás a hősokk és a mikrorepedések megelőzésére H13 acél megmunkálásakor
A H13 megmunkálás során a kezelők gyakran árasztó hűtőfolyadékot fújnak az izzó szerszámokra, azt gondolva, hogy az védi az élüket. Nagy sebességű forgácsolásnál azonban a fogak hőmérséklete eléri a 800 °C-ot a forgácsolásban, és kilépéskor gyorsan lehűlnek. Elektronmikroszkóp alatt a hibás szerszámokon sűrű, az élre merőlegesen futó fésűrepedések láthatók. Ezt a mikrorepedést közvetlenül a hősokk okozta kifáradás okozza.
A hő okozta törés elkerülése érdekében használjon speciális, edzett acélhoz készült marókat nagynyomású hideg levegővel vagy száraz gázfúvással. A hideg levegőnek nem kell szobahőmérsékletre hűtenie a marót. Ehelyett stabilizálja a forgácsolási zóna hőmérsékletét, és azonnal elfújja a forró forgácsokat. A hőciklusok és a forgácsok újbóli megmunkálásának elkerülése a legmegbízhatóbb módja a szerszám élettartamának megduplázásának.
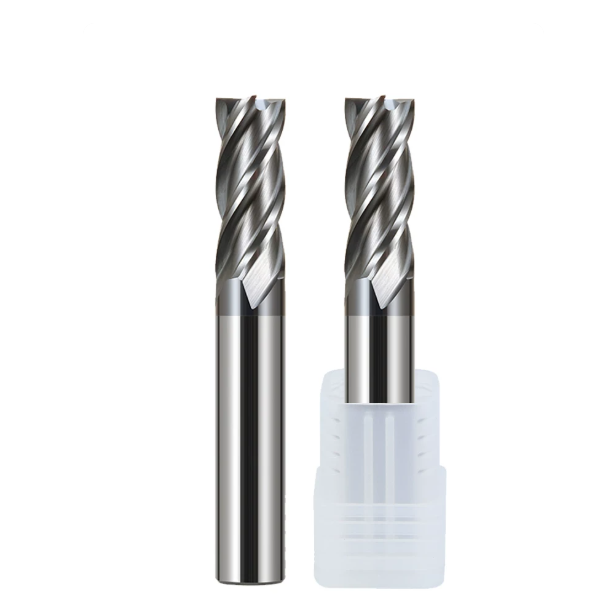
Mély üregek és mikrosajátosságok megmunkálása formákban: 6 mm-es marószerszám elhajlásának kezelése a gyártócsarnokban
Az autóipari világítástechnikai szerszámok vagy elektronikus csatlakozóházak megmunkálása mély, keskeny zsebekbe kényszerít. A nagy szerszámok nem tudják kiküszöbölni ezeket a bordákat, ezért a kezelőknek karcsú, nagy kinyúlású marószerszámokhoz kell nyúlniuk. Gyakran látunk olyan koordináta-mérőgépes jelentéseket, amelyek a pontos CNC-leolvasások ellenére kúpos oldalfalakat vagy kidudorodó profilokat mutatnak. A szerszámpálya pontos volt, de a fizikai alkatrész méretei az elfogadható határokon kívül estek.
Ez az eltérés a folyamatos oldalirányú forgácsolási nyomás alatt fellépő rugalmas hajlításból ered. A konzol hosszának növekedésével a radiális merevség drasztikusan csökken. Egy hagyományos 6 mm-es szármaró esetében az orsófordulatszám csökkentése nem állítja meg a rezgést. A radiális elmozdulás, a szerszám kihajlása és a forgácsterhelés dinamikájának szigorú ellenőrzése nélkül elkerülhetetlenül szűk tűrésű szerszámüregek selejtezéséhez vezet.
Miért hajlamosak a 6 mm-es marók elhajlásra függőleges falsimítás során: Előtolás-kompenzációs technikák 3D-t meghaladó túlnyúlási arányok esetén
Amikor egy 6 mm-es szármaró 3:1 vagy 5:1 feletti hossz-átmérő aránnyal működik, a forgácsolási ellenállás a kiterjesztett szár mentén megnő. A konzol elhajlása a túlnyúlás hosszának köbével arányos, ami azt jelenti, hogy a túlnyúlás 18 mm-ről 30 mm-re történő változása megsokszorozza a hajlítási érzékenységet. Egy kis, 0.05 mm-es simítási ráhagyás nyomás alatt csak 0.02 mm-t vághat, ami maradék anyagot hagy maga után, ami észrevehető méretbeli kúpot hoz létre.
Ne bízzon a rugós fogásokban, és ne reménykedjen abban, hogy a fal kiegyenesedik. A nagy ellenállású alsó zsebzónákban 15%-20%-os szegmentált előtoláscsökkentést programozunk a maximális tolóerő csökkentése érdekében. Ezt kombinálja CAM-vezérelt alulról felfelé irányuló marási fogakkal. A frissen mart alsó padlók megtámasztják a marót a rugalmas visszapattanás ellen, stabilizálják az elhajlást és fenntartják a merőleges oldalfalakat.
A nagy hatékonyságú marás (HEM) gyakorlati alkalmazása a szerszámok nagyolásában: síkmarók használata sekély radiális és mély axiális vágásokkal a forgácseltávolítási nyomás csökkentése érdekében
A hagyományos zsebnagyolás nagy átlépéseket alkalmaz sekély axiális mélységekkel. Edzett szerszámacéloknál ez a nyers erővel történő megközelítés a túlzott hőt közvetlenül a sarokcsúcsnál koncentrálja. A forgácsok nem tudnak kijutni a keskeny hornyokból, behegednek a hornyokba és lepattannak a marószerszám sarkaiban. A padlón hallható magas hangú visítás megerősíti, hogy a szerszám aszimmetrikus terhelések miatt fullad.
Ehelyett nagy hatékonyságú marási (HEM) pályákra álltunk át a műhelyekben. Prémium minőségű síkmarót használunk, amelynek tengelyirányú mélysége 1.5-szeres vagy 2-szeres szerszámátmérő, és ehhez párosul egy könnyű, 5%-10%-os radiális átlépés. Ez a súrlódást a teljes horonyhossz mentén elosztja. A centrifugális erő és a nagynyomású levegőfúvás tisztán dobja ki a vékony, egyenletes forgácsokat, megduplázva a fémleválasztási sebességet, miközben kiküszöböli a szerszám beszorulását.
Dinamikus kiegyensúlyozás és befogási ütés: Miért duplázhatja meg egy 6 mm-es maró szerszám élettartamát a TIR 0.003 mm-en belüli szabályozása?
Sok formakészítő műhelyben sétálva még mindig látni olyan ütött-kopott ER szorítóhüvelyeket, amelyek túllépték az élettartamukat. A gépészek feltételezik, hogy egy 6 mm-es marószerszám alacsony forgácsolási terhelése esetén a 0.01 mm-es ütés elfogadható. A valóságban a 0.01 mm-es teljes jelzett ütés (TIR) arra kényszeríti az egyik hornyot, hogy szinte az összes ütést felvegye, míg a többi fog megcsúszik.
Ez a ciklikus egyensúlyhiány mikro lepattogzást okoz a túlterhelt vágófogon, ami gyors szerszámtöréshez vezet. Előírjuk a kis szerszámok precíziós hidraulikus vagy hőre zsugorodó szerszámtartókba történő beszerelését. Használjon mérőórás futásmérőt a tartó orra alatt 20 mm-rel történő ellenőrzéséhez, a TIR-értéket 0.003 mm alatt tartva. A forgácsterhelés egyenletes elosztása az összes forgácshoronyon következetesen megduplázza a szerszám élettartamát a gyártás során.
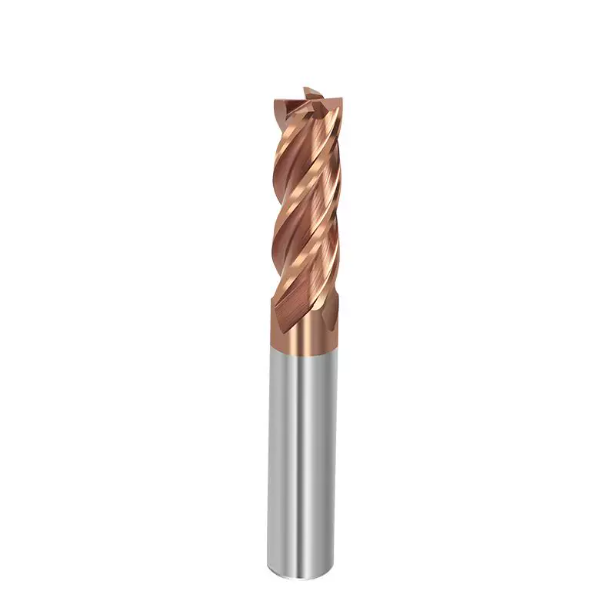
Hogyan kerülhetik el a szerszámgyártók a buktatókat: Tanácsok keményfém marógyártóktól a beszállítók minősítésének ellenőrzéséhez
Észak-Amerikában és Európában szerszámkészítő műhelyeket látogatva gyakran tapasztalunk egyértelmű beszerzési eltérést. A beszerzési vezetők kizárólag az ár alapján vásárolnak, feltételezve, hogy minden tömör keményfém szerszám ugyanúgy teljesít. Eközben a gépészek a szeszélyes gyártási tételek állandóságával küzdenek, és azt nézik, ahogy az egyik marószerszám nyolc órán át kitart, míg a másik harminc perc alatt elkészül. Köszörűsorainkról tudjuk, hogy az alapanyagok és az öttengelyes geometria határozzák meg a teljesítményt.
Ha a padlója korai lepattogzással küzd H13-ban vagy egyenetlen falfelületekkel P20-ban, ellenőrizze a szerszámellátási láncát. A megbízható keményfém marógyártók nem csak csomagolt szerszámokat szállítanak, hanem bizonyítottan állandó minőséget. A szigorú méretválogatás, a mikron alatti szemcseméret-szabványok és az automatizált élhónolás garantálja az ismételhető szerszáméltartamot. Ez a belső minőségellenőrzés lehetővé teszi a kezelők számára, hogy teljes magabiztossággal alkalmazzanak agresszív előtolásokat.
Szűz keményfém alapanyag vs. 5-tengelyes köszörülési precízió: A gyártási következetesség valódi hiányossága
Az alacsony beszerzési árak hajszolása miatt a vásárlók gyakran figyelmen kívül hagyják a keményfém alapanyag minőségét. Az olcsó marók gyakran újrahasznosított keményfém minőségeket használnak, amelyek egyenetlen szemcseeloszlást és mikroporozitást tartalmaznak. Ezek a hibák könnyen eltörnek a formaacélokban lévő kemény keményfém klasztereken. Elismert keményfém marógyártóként ultrafinom, szűz volfrám-karbid rudakat (0.2–0.4 mikron) szerezünk be, hogy biztosítsuk a negatív homlokszögekhez és PVD bevonatokhoz szükséges magszívósságot.
A köszörűgép stabilitása és a korongmegmunkálási intervallumok szintén meghatározzák a végső tételminőséget. Nagy nagyítás alatt vizsgálja meg a marókat a mikrohónolás állandóságának és a horony homlokátmeneteinek ellenőrzéséhez. A világszínvonalú köszörűközpontok a teljes gyártási sorozat során két mikronos tűréshatáron belül tartják az élhónolási rádiuszokat. Az egyenetlen köszörülés egyenetlen horonymagasságot eredményez, ami azonnali rezgést és drasztikus szerszáméltartam-ingadozásokat okoz a gépeken.
Ne fizessen többé felesleges prémiumokat: Anyagillesztési és költségcsökkentési stratégiák a szerszámgyártó üzemek havi ömlesztett marószerszám-beszerzéséhez
A marószerszámok túlzott specifikációja egy másik költséges csapda. A műhelyek gyakran drága, repülőgépipari minőségű szerszámokat vásárolnak a szabványos, körülbelül HRC 30 körüli előedzett üregek megmunkálásához. Ez a magas hőmérsékletű bevonat és a negatív homlokszög a puhább acélokon kárba vész, gyakran rontva az élrátétképződést és a munkadarab elkenődését. A valódi megtakarítások abból származnak, ha az üregfizikát a célzott marógeometriákhoz illesztjük, ahelyett, hogy olcsó listaárakat keresnénk.
Tekintse át havi marószerszám-rendeléseit, és válassza szét a szerszámokat gyártási fázis szerint. Használjon polírozott, rezgéscsillapító geometriákat nagy volumenű üregtisztításhoz, és tartson fenn kiegyensúlyozott, kis futású szerszámokat a nagy kinyúlású simításhoz. Tartogassa meg a hőálló bevonatokat és a negatív élű fenőkőt kizárólag az edzett lapkákhoz. Ha kemény üregnyomatokkal vagy szűk elhajlási tűrésekkel szembesül, vegye fel a kapcsolatot mérnöki csapatunkkal a rajzok és a beállítási részletek áttekintése érdekében.






