
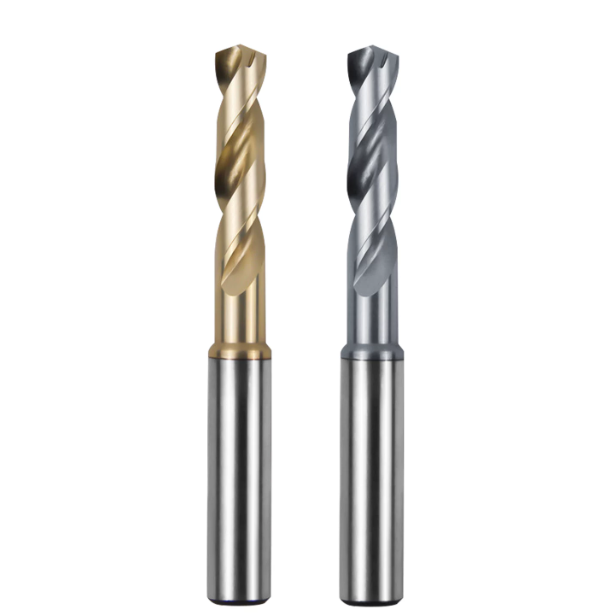
Au dernier trimestre, nous avons aidé un client du secteur aérospatial à résoudre un problème de production coûteux. Il procédait au perçage de corps de vannes en Ti-6Al-4V sur un centre d'usinage 5 axes, avec des tolérances de perçage H7. Dès le douzième trou, la charge sur la broche a atteint 140 %, suivie d'un crissement aigu : le foret de 6 mm s'est grippé et a cassé à une profondeur de 3.5D. Des composants semi-finis d'une valeur de plusieurs milliers de dollars ont été immédiatement mis au rebut.
Ce scénario est fréquent dans les ateliers d'usinage. Nombre d'opérateurs pensent qu'opter pour les forets en carbure les plus chers pour le titane élimine tout risque. Or, ils se heurtent toujours au même problème : micro-écaillage du tranchant dès l'entrée dans le foret, copeaux violets s'encrassant à l'intérieur des goujures, ou usure prématurée détériorant la finition de l'alésage. Le titane est impitoyable, non pas à cause de sa dureté intrinsèque, mais en raison de son écrouissage rapide, de sa forte affinité chimique et de sa faible dissipation thermique.
En tant que fabricant de forets SAMHO expérimenté (plus de 15 ans d'expérience), nous savons que la constance des temps de cycle dépend de la microgéométrie spécifique de l'outil. Les meilleurs forets pour le perçage du titane offrent un équilibre optimal entre cinq facteurs : la ténacité à la flexion du substrat, les pointes auto-centrantes, les canaux de refroidissement internes, les revêtements haute résistance et la préparation contrôlée des arêtes.
Examinez attentivement votre installation : votre outillage coupe-t-il le titane proprement, ou se contente-t-il de meuler l’alésage sous une friction extrême ?
Pourquoi nous privilégions les substrats à grains ultrafins : Comprendre le seuil critique de résistance à l’écaillage des forets en carbure pour le titane
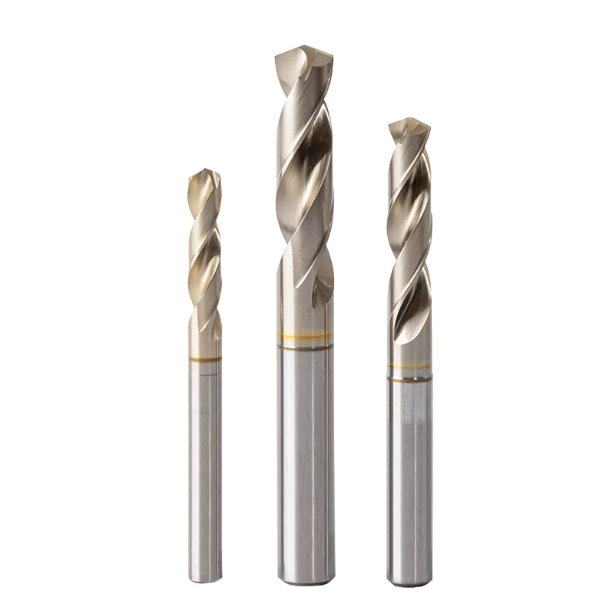
Parcourez n'importe quel catalogue d'outillage et vous y trouverez des affirmations concernant le « carbure de tungstène vierge de première qualité ». Pourtant, les résultats en atelier révèlent une tout autre réalité. Lors de l'usinage du Ti-6Al-4V, nous conseillons vivement aux ingénieurs de ne pas se fier uniquement à la macro-dureté (HRA/HV) et d'examiner la taille des grains ainsi que l'uniformité du liant au cobalt. Une dureté élevée ne signifie rien si le substrat manque de ténacité ; les outils fragiles se brisent dès le retour élastique.
Lors de la fabrication de nos forets en carbure spécialisés pour le titane, nous maintenons la taille des grains strictement inférieure à 0.5 micron. Cette structure submicronique crée une matrice de cobalt dense qui confère à la résistance à la rupture transversale une résistance supérieure à 4 000 MPa. Lorsque le foret rencontre des charges de coupe variables en profondeur dans l'alésage, cette robustesse structurelle absorbe les chocs dynamiques et préserve l'intégrité du tranchant.
Retours d'expérience de clients de l'Ouest : Pourquoi les forets standard en titane subissent-ils souvent des micro-ébréchures dès la première coupe ?
Un sous-traitant aérospatial nord-américain nous a récemment transmis des micrographies à fort grossissement d'une défaillance précoce d'outil. Lors d'une production avec des forets standard, leurs opérateurs ont constaté un écaillage du bord de coupe extérieur moins de deux secondes après le début de la coupe, avant même d'atteindre une profondeur de 1D. Ils ont d'abord incriminé le faux-rond dynamique de la broche ou le jeu axial, mais des contrôles sur site du porte-outil ont révélé un faux-rond radial inférieur à 3 microns.
La défaillance était entièrement due à la qualité du carbure. L'atelier avait utilisé des forets en titane à usage général, fabriqués sur un substrat à grains moyens-grossiers (1.0 à 1.5 microns). Sous l'effet de fortes contraintes de cisaillement et d'écrouissage, des microfissures se sont propagées rapidement le long des joints de grains. Pour les pièces aérospatiales, où la moindre bavure ou marque d'usinage est inacceptable, ce premier éclat a entraîné le rejet immédiat du lot.
Combinaison d'une résistance à la flexion élevée et d'une structure à grains fins : prévention de la rupture catastrophique du substrat sous une résistance à la coupe radiale élevée
Nous n'évaluons jamais l'outillage en nous basant uniquement sur le principe que « plus dur est mieux ». Le titane ne dissipant pas la chaleur avec les copeaux, de fortes contraintes thermiques restent confinées dans une zone de contact minuscule près du tranchant. Conjuguées à des forces de déformation radiale importantes, ces contraintes provoquent des microfissures latérales sur un substrat fragile, endommageant la cannelure et entraînant la rupture brutale de l'outil.
Pour interrompre cette chaîne de défaillances, les forets en titane de qualité industrielle nécessitent les joints de grains étroits du carbure de tungstène submicronique afin de stopper la propagation précoce des fissures de fatigue. Une structure de grains uniforme assure également la base solide nécessaire à l'usinage d'un tranchant net et micro-affûté, sans défauts d'entaille. Bien que l'utilisation de barres de carbure submicronique de haute qualité augmente les coûts de fabrication, elle permet d'éviter les dépenses bien plus importantes liées à l'extraction des forets cassés des pièces endommagées.
Angle de pointe autocentrant de 140° et modification du tranchant du burin : qu’est-ce qui définit un véritable foret spécifique au titane ?
Lors du dépannage des problèmes de déviation de perçage en atelier, les opérateurs ont souvent le réflexe de réduire leur vitesse d'avance ou d'ajouter un cycle de perçage de pointage. Cependant, les angles de pointe standard de 118° ou 135° créent une lèvre de coupe trop longue dans les alliages de titane à haute limite d'élasticité. Ce profil de contact étendu génère d'importants déséquilibres de force radiale, provoquant des vibrations à haute fréquence au fond du trou.
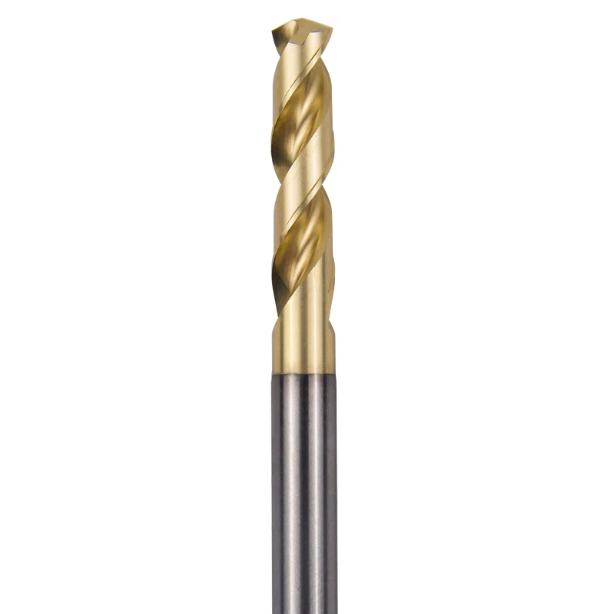
En élargissant l'angle de pointe à 140°, on réduit volontairement la zone de contact active de l'arête de coupe. Cette géométrie canalise la résistance initiale à la coupe vers l'axe de l'outil plutôt que de dévier les bords. Pour la production en grande série, le choix d'un foret spécifique pour titane avec une pointe auto-centrante à 140° permet un verrouillage immédiat de la position dès le contact, éliminant ainsi tout déviation sans nécessiter de bagues de guidage.
Éliminer les oscillations à l'entrée : éviter l'opération de repérage tout en assurant une pénétration immédiate de la couche durcie.
Le perçage par points du Ti-6Al-4V est souvent une source de problèmes. Lors de l'analyse des taux de rebut avec les machinistes de nos clients, nous constatons fréquemment que les défaillances sont dues au temps de maintien du foret de pointage. Même une fraction de seconde de frottement suffit à glacer la surface inférieure, formant une couche écrouie. Lorsque le foret principal entre en contact avec ce point dur localisé, la charge latérale inégale provoque instantanément l'écaillage des arêtes extérieures.
Un burin autocentrant rectifié CNC 5 axes élimine totalement le besoin de perçage pilote. Sa pointe spéciale pénètre directement dans la matrice d'alliage brut avant même que la trempe superficielle ne puisse commencer. Pour vous assurer d'utiliser les meilleurs forets pour le perçage du titane, effectuez un perçage en plongée sans bavure à l'avance cible sur un centre d'usinage vertical rigide : des lignes de cisaillement nettes confirment une pénétration immédiate, tandis que des bavures de sortie importantes indiquent un frottement.
Réduction de la charge axiale : comment un point de séparation optimisé élimine l’accumulation de chaleur due au frottement
Un tranchant de ciseau non modifié ne coupe pas le métal ; il le laboure, tel un alésage à angle de coupe négatif. Lors de nos essais au dynamomètre, 50 à 60 % de la poussée axiale totale se concentrent directement sur cette zone étroite. Dans les alliages de titane à faible conductivité, ce déplacement localisé intense fait grimper la température interfaciale au-delà de 600 °C en quelques millisecondes, dégradant instantanément le noyau.
L'amincissement de l'âme grâce à une pointe fendue de précision augmente l'angle de coupe au centre, réduisant ainsi la poussée nécessaire de la machine de plus de 30 %. Le choix des meilleurs forets se résume souvent à observer la couleur et la forme des copeaux dans le bac. Une pointe fendue adaptée éjecte les copeaux gris argentés, étroitement enroulés, directement du centre, empêchant ainsi la fusion du matériau chaud avec le bord rapporté.
Géométrie d'évacuation des copeaux et conception du canal de refroidissement interne : Déterminer les meilleurs forets pour les alliages de titane
Les machinistes attribuent souvent les ruptures soudaines des forets à la fragilité du substrat, mais le démontage des broches révèle une autre réalité : plus de 60 % des ruptures catastrophiques d’outils sont dues à l’accumulation de copeaux dans les goujures. Les copeaux de titane possèdent une résistance à la traction élevée et une forte mémoire élastique. Une fois arrachés de la coupe, ils se dilatent violemment contre les étroits canaux des goujures.
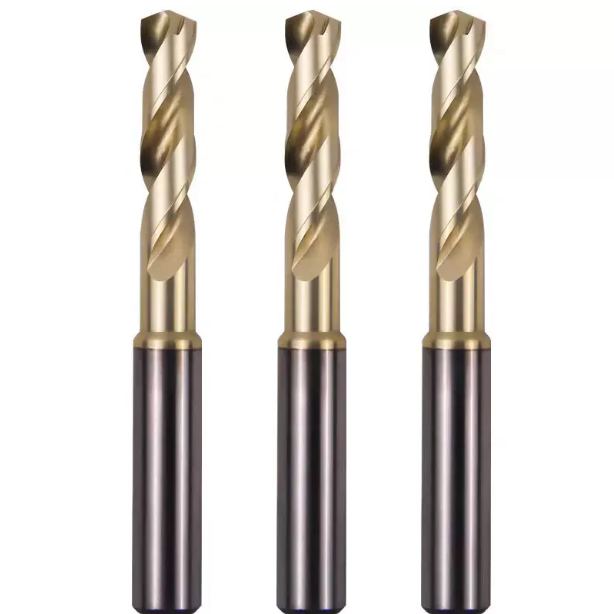
Si le profil des goujures ne présente pas un dégagement transversal suffisant, les copeaux ne peuvent pas rouler correctement. Ils s'accumulent alors contre la paroi de l'alésage, créant des pics de friction importants qui bloquent la broche. Afin de déterminer les forets les plus adaptés aux alliages spéciaux, nous analysons le profil de courbure des goujures à l'aide de comparateurs optiques ; les copeaux doivent être évacués de la zone de coupe en quelques millisecondes pour préserver la durée de vie de l'outil.
Évacuation pratique des copeaux avec des cannelures à hélice élevée polies : prévention de la compression secondaire et du « grippage »
Dans la production de vis osseuses médicales et de valves aérospatiales, le perçage au-delà d'une profondeur de 3xD révèle les limites des goujures standard à 30°. Les copeaux de titane commencent à s'accumuler à mi-hauteur de l'hélice, forçant les copeaux suivants à former un coin dense. Cette accumulation rapide provoque une forte augmentation du couple jusqu'à ce que l'outil se casse net dans la pièce.
Nous y remédions en associant une hélice à grand angle de 30° à 33° à des surfaces de goujures polies miroir. Le micro-polissage élimine les marques d'avance transversale de la meule, supprimant ainsi toute résistance au glissement. Nos forets en carbure pour titane peuvent ainsi évacuer les copeaux en douceur à haut régime, évitant le grippage des goujures et les rayures sur les parois.
Pourquoi le liquide de refroidissement externe n'est qu'un complément : le rôle décisif des canaux de refroidissement traversants à plus de 30 bars
L'arrosage abondant d'un foret standard offre une protection limitée lors du perçage du Ti-6Al-4V à une profondeur supérieure à 2xD. La force centrifuge et la remontée des copeaux forment une barrière impénétrable à l'entrée du trou, empêchant le fluide d'atteindre la pointe. Le fond de coupe se retrouve à sec et la pointe de l'outil surchauffe rapidement.
L'arrosage par la broche à plus de 30 bars achemine le fluide directement vers la zone de cisaillement et le tranchant du burin. Ceci crée un effet de piston hydraulique qui expulse les copeaux du trou tout en abaissant instantanément la température à l'interface. Pour optimiser la durée de vie des meilleurs forets pour le perçage du titane, un arrosage interne à haute pression est indispensable afin de prévenir l'usure thermique.
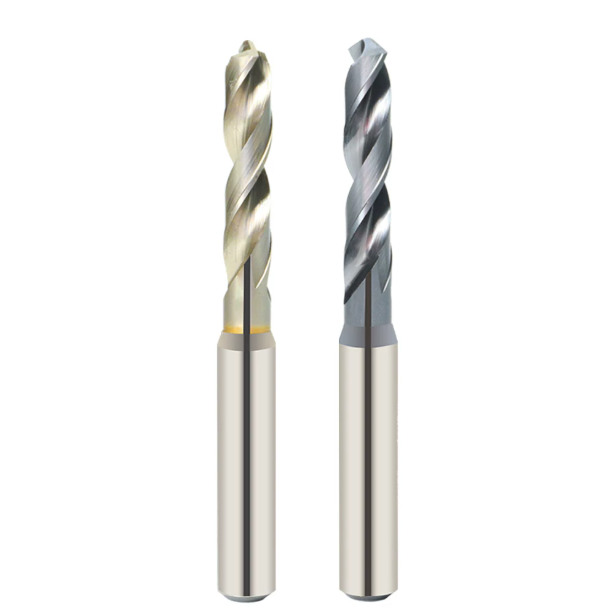
Revêtement nanocomposite (AlTiN/TiAlSiN) : une barrière haute température contre l’adhérence du titane
Dans les alliages difficiles à usiner, les machinistes répètent souvent « pas de revêtement, pas d'usinage », mais l'accumulation de revêtements épais sur le Ti-6Al-4V a rapidement des conséquences néfastes. La forte affinité chimique du titane provoque une diffusion rapide à l'état solide et un soudage à froid contre le carbure nu. Dès qu'un revêtement épais se délamine sous l'effet d'un fort cisaillement, le substrat exposé présente immédiatement des micro-piqûres.
Nos essais en four PVD démontrent que la durée de vie stable des forets en titane dépend entièrement du rapport aluminium/silicium au sein d'une architecture nanostructurée. L'introduction de silicium dans une structure TiAlSiN réduit le coefficient de frottement à 0.35 tout en offrant des performances anti-adhésives exceptionnelles. Ainsi, les copeaux incandescents glissent hors de la zone de coupe au lieu de s'y souder.
Ne confondez pas le TiN avec un revêtement résistant à l'usure : analyse de la dureté à chaud et de la résistance à l'oxydation/à l'écaillage dans la zone de coupe à 900 °C
Les apprentis confondent souvent le nitrure de titane (TiN) doré et brillant avec les alliages exotiques de référence, ce qui entraîne systématiquement des défaillances sur le terrain. Le TiN commence à s'oxyder dès 550 à 600 °C. Lors du perçage de trous profonds à une vitesse de 30 à 40 m/min, la température localisée dans la zone de coupe dépasse facilement 800 °C, provoquant le décollement des revêtements minces classiques comme du papier brûlé.
Les couches d'AlTiN à haute teneur en aluminium et les couches nanocomposites réagissent différemment sous l'effet de la chaleur extrême : les atomes d'aluminium migrent vers la surface, formant in situ une couche de passivation amorphe d'Al₂O₃. Cette protection nanométrique permet aux forets en carbure haut de gamme pour titane de conserver une dureté à chaud proche de 1 000 °C. Elle empêche le choc thermique de ramollir le noyau, évitant ainsi la rupture catastrophique du tranchant.
Inhibition de l'usure du cratère et du bourrelet d'arête (BUE) : une barrière essentielle pour le maintien de la finition des parois du trou
Lors du perçage de pièces en titane, les tolérances fluctuantes et les finitions d'alésage irrégulières sont généralement dues à la formation d'arêtes rapportées (BUE). Observées au microscope d'atelier (grossissement 200x), on constate souvent que la matière de la pièce est soudée à froid près du bord principal. La formation et l'élimination répétées de ces arêtes lors des cycles d'avance arrachent des grains de carbure directement à la surface, créant ainsi une usure en cratère.
Pour maintenir une rugosité Ra de 0.8 sur plus de 100 cycles, l'utilisation de forets haute densité en titane constitue votre principale protection. Un revêtement inerte et ultra-dense empêche toute affinité chimique avec le liant cobalt, évitant ainsi le soudage à froid à l'échelle micrométrique. Des arêtes de coupe nettes et précises limitent le frottement latéral et le retour élastique, garantissant la régularité du diamètre des trous.
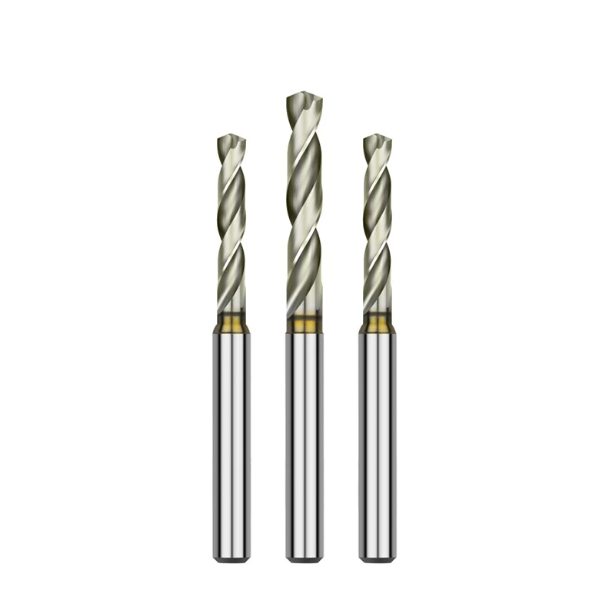
Micro-affûtage et contrôle du faux-rond : essais en atelier pour identifier les meilleurs forets pour l’usinage du titane en trous profonds
De nombreux opérateurs pensent que la découpe du titane malléable exige un tranchant extrêmement aiguisé. Cependant, l'usinage de trous profonds démontre qu'un tranchant non préparé, rectifié à l'état brut, se rompt dès l'entrée dans la pièce. À fort grossissement, on observe des microfissures de rectification qui s'écaillent sous l'effet d'un impact axial, provoquant une rupture en cascade.
À l'inverse, un alésoir surdimensionné transforme le cisaillement net en extrusion destructive, durcissant instantanément le fond du trou. Lors de nos essais par lots réguliers, nous évaluons l'interaction entre la préparation contrôlée des arêtes et le faux-rond dynamique afin de définir les forets les plus adaptés au perçage du titane. Cet équilibre détermine si votre outillage résistera à des cycles de perçage profond 5D ou s'il se brisera en cours de route.
Affûtage contrôlé des arêtes de 5 microns : pourquoi un tranchant trop aiguisé ou trop émoussé détruit rapidement les forets en carbure à arrosage interne
Lors d'une mission de conseil auprès d'un fabricant de plaques orthopédiques, nous avons constaté une durée de vie irrégulière des outils, oscillant de manière imprévisible entre 15 et 20 trous par foret. L'examen microscopique de leurs forets usés a révélé une préparation des arêtes non maîtrisée : certaines parties du tranchant étaient non affûtées à des niveaux proches de zéro micron, tandis que d'autres zones avaient été polies de manière agressive au-delà de 15 microns.
Les sections brutes présentaient un écaillage instantané dans le titane écroui, tandis que les zones sur-affûtées voyaient leur résistance à la coupe et leur frottement thermique augmenter considérablement. Nous avons donc opté pour des outils d'affûtage à arêtes uniformes, polis par fluide, de 5 à 8 microns. Ce procédé a permis d'obtenir un équilibre idéal : un tranchant suffisant pour cisailler les couches écrouies tout en renforçant l'adhérence du revêtement, doublant ainsi la durée de vie de leurs forets en carbure pour titane.
Tests en conditions réelles avec porte-outils à frettage et hydrauliques : la clé d’une longue durée de vie des outils grâce au contrôle du faux-rond radial (inférieur à 3 microns)
Même une géométrie d'outil optimisée se révèle inefficace avec des systèmes de maintien d'outil trop lâches. L'utilisation de pinces ER standard sur des porte-à-faux importants engendre souvent un faux-rond supérieur à 10 microns, contraignant une lèvre de coupe à supporter 100 % de la charge initiale tandis que l'autre frotte. Cette forte asymétrie de charge provoque la rupture de la zone sursollicitée en quelques secondes.
Pour exploiter pleinement le potentiel d'un foret haute performance pour le titane, le faux-rond total de l'assemblage doit impérativement rester inférieur à 3 microns. Nous recommandons d'utiliser vos forets avec des mandrins hydrauliques de précision ou des porte-forets à frettage pour les perçages profonds. Les couches d'huile hydraulique amortissent les vibrations à haute fréquence, assurant ainsi une répartition identique des copeaux sur les deux lames de coupe.
Point de vue d'un fabricant : comment SAMHO aide les ateliers à réduire le coût par trou
En atelier, se concentrer uniquement sur les commandes d'outillage fausse la réalité économique de l'usinage. La véritable rentabilité repose sur le coût par trou, qui prend en compte la durée de vie de l'outil, le temps de fonctionnement de la broche et les taux de rebut. La dureté du substrat, les plaquettes auto-centreuses, les goujures polies, les revêtements nanocomposites et la préparation des arêtes doivent être parfaitement compatibles avec la rigidité de la broche et le système d'arrosage.
En tant qu'équipe d'ingénierie derrière SAMHO, fabricant de forets , nous ne proposons jamais de solutions standardisées pour les alliages complexes. Nous étudions la stabilité des machines, la puissance de fonctionnement et les tailles de lots afin d'optimiser la résistance du tranchant et la durée de vie. Si vous rencontrez des problèmes de rupture d'outils, de conicité des trous ou de finitions abîmées dans le titane, ne vous contentez pas d'un simple changement d'outils ; repensez l'ensemble de votre installation.
Réduction des taux de rebut grâce à la personnalisation géométrique dans la production par lots de composants aérospatiaux et de vis osseuses médicales en titane
Les forets standard du catalogue peinent souvent à répondre aux exigences spécifiques des supports aérospatiaux et des vis osseuses médicales TC4 ELI. Les composants aérospatiaux à parois fines vibrent lors des coupes importantes, tandis que les vis osseuses miniatures nécessitent une rectitude des trous profonds jusqu'à 8D. Dans les deux cas, la moindre bavure de sortie ou une déchirure interne entraîne une mise au rebut immédiate.
Lors de nos opérations de rectification sur mesure, nous adaptons l'épaisseur de l'âme, la conicité et les angles de dépouille des forets en carbure pour titane afin de correspondre précisément à la rigidité de la pièce. Si vous rencontrez des difficultés avec les rapports de profondeur de perçage ou les vibrations sur les pièces à parois minces, envoyez-nous les plans de vos pièces et les détails de montage afin que nos ingénieurs puissent concevoir une géométrie de goujure personnalisée.
Directives relatives aux paramètres de coupe pour la planification de la production CNC : vitesse de broche, avance par tour et seuils de changement d’outil
Le perçage du titane ne tolère aucune marge de manœuvre : tout écart par rapport aux spécifications entraîne un effondrement thermique rapide. Pour le Ti-6Al-4V usiné sous une pression de plus de 30 bars de liquide de refroidissement et avec un faux-rond inférieur à 3 microns, nous recommandons une vitesse de coupe (Vc) de 28 à 42 m/min. Maintenez une avance par copeaux constante de 0.03 à 0.08 mm/tr pour traverser les zones écrouies sans frottement.
N'attendez jamais que les indicateurs de charge de broche sonnent l'alarme avant de remplacer votre foret par un foret en titane. Mettez en place un protocole strict de gestion de la durée de vie des outils : inspectez la face de dépouille secondaire à l'aide d'une loupe optique après un nombre de perçages défini, et retirez l'outil dès que l'usure de la face de dépouille atteint 0.15 mm ou que les copeaux passent du gris argenté aux rubans violets. Si vous lancez une production pour les secteurs aérospatial ou médical, contactez-nous et communiquez-nous les spécifications de vos matériaux afin de définir ensemble les vitesses et avances optimales.






