
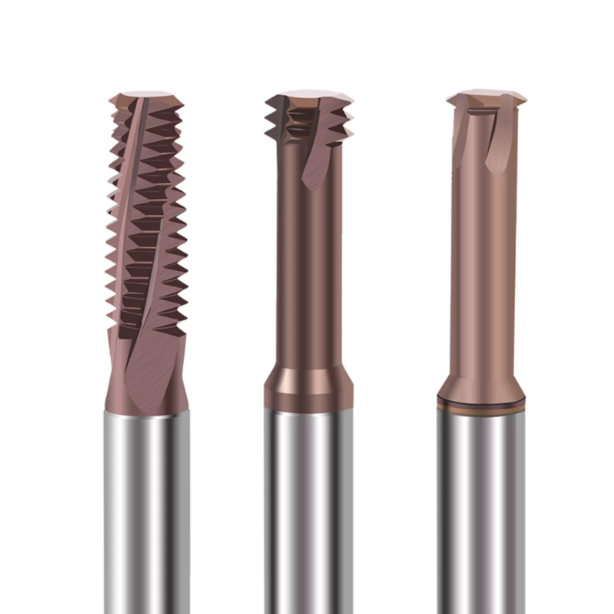
Le mois dernier, nous avons reçu un appel urgent d'un responsable d'ingénierie d'un atelier de moulage par injection de précision en Allemagne.
Son équipe terminait un noyau de moule en acier S136 (trempé à 54 HRC et d'une valeur de plus de 30 000 $) sur un centre d'usinage vertical. Un opérateur a tenté de réaliser un filetage de refroidissement M6 pour un trou borgne à l'aide d'un taraud en carbure monobloc haut de gamme. Le taraud s'est bloqué, a tourné et s'est cassé au fond du trou. Le retirer par électroérosion impliquait de perdre une demi-journée de travail et de risquer des fissures de contrainte thermique sur une finition polie.
En plus de quinze ans d'expérience dans la fabrication d'outillage et le soutien d'installations d'usinage en Amérique du Nord et en Europe, nous avons constaté ce désastre final bien trop souvent.
Qu'il s'agisse d'acier abrasif D2 pour travail à froid (58-62 HRC), d'acier H13 sensible à la fatigue thermique (48-52 HRC) ou d'acier S136 résistant à la corrosion, tout change dès que la dureté de l'acier dépasse 50 HRC. Les forces de coupe explosent, la température des arêtes excède 800 °C (1 470 °F) et l'évacuation des copeaux devient impossible. Dans ces conditions, l'utilisation de tarauds est un pari risqué, qui peut coûter des milliers d'euros pour gagner quelques secondes de cycle.
C’est pourquoi nous avons standardisé les fraises à fileter pour acier trempé sur l’ensemble de nos lignes de production et chez nos clients. Le fraisage de matériaux durs ne repose jamais sur la force brute. Il s’appuie sur des passes radiales légères, des vitesses de coupe élevées et une interpolation hélicoïdale contrôlée pour générer des copeaux fins et faciles à gérer. Grâce à l’association de revêtements nanocomposites résistants à la chaleur et de microgéométries à angle de coupe négatif dans des porte-outils à frettage, une fraise à fileter en carbure maintient le diamètre primitif et le faux-rond à quelques dixièmes de millimètre près, tout en préservant la sécurité de vos pièces.
Lors de l'usinage de ces trois aciers à outils différents, votre broche émet-elle des grincements, des vibrations ou des ébréchures inattendues pendant les cycles de filetage ? Le plus souvent, la cause est un vecteur d'entrée incorrect, un mauvais choix d'outil ou une vitesse d'avance circulaire interne non compensée.
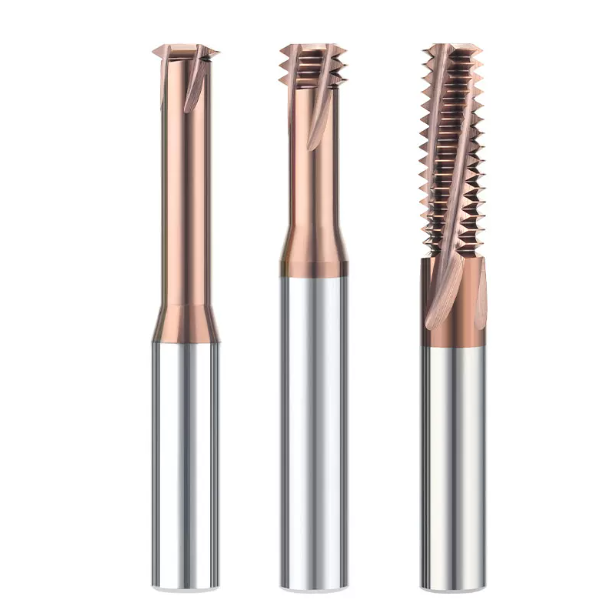
Pourquoi avons-nous abandonné le taraudage et opté pour une fraise à fileter en carbure pour les aciers à moules trempés ?
Il y a huit ans, nous avons retiré les tarauds de tous les montages de pièces trempées de notre atelier et incité nos clients moulistes à faire de même. Les machinistes rechignent souvent car, sur le papier, le taraudage rigide semble permettre un gain de dix à quinze secondes. Cependant, cette marge disparaît dès qu'on prend en compte les retouches, les brûlures dues à l'électroérosion ou les plaquettes mises au rebut. Gagner quelques secondes sur de l'acier trempé ne vaut tout simplement pas la peine de risquer la pièce entière.
La fiabilité d'un processus dépend essentiellement de son Cpk et de sa marge de sécurité sous charges extrêmes. À plus de 50 HRC, la surface de contact importante d'un taraud engendre des pics de couple instantanés et une forte accumulation de chaleur. Si des copeaux bleus microfins s'accumulent dans les goujures ou si l'alésage se déforme légèrement suite au traitement thermique, l'outil casse instantanément. L'utilisation d'une fraise à fileter en carbure dédiée offre un jeu de contact ponctuel, garantissant ainsi des forces de coupe prévisibles.
Le coût d'un taraud cassé dans les inserts finis H13 et D2
Tout responsable d'atelier de moules connaît le bruit insupportable d'un taraud qui casse dans un bloc presque fini. On passe des dizaines d'heures à ébaucher et à finir à grande vitesse une plaquette H13 ou un coulisseau en D2 cémenté (58-62 HRC), pour finalement voir un taraud M8 casser net sur le dernier filet. La broche se rétracte à vide, laissant des morceaux de carbure coincés dans l'alésage. Toute la production est instantanément stoppée.
Un client du Michigan, spécialisé dans l'emboutissage, l'a appris à ses dépens. Pressé par le temps pour une commande urgente, il a taraudé des trous profonds dans un imposant porte-matrice D2 à l'aide de tarauds haut de gamme. Sous l'effet d'un couple excessif, le taraud a cassé, et l'usinage par électroérosion qui a suivi a provoqué une surépaisseur et des microfissures sur la surface d'étanchéité critique. Cette pièce mise au rebut a mis fin au débat : l'utilisation de tarauds a été bannie et le filetage par fraisage de l'acier trempé a été standardisé pour tous les éléments de matrice.
Éliminer les chutes de matière grâce à l'outil de fraisage de filetage approprié
Les broches de machines ne fonctionnent jamais dans des conditions idéales ; les outils s'usent inévitablement et perdent des particules microscopiques de carbure. Le véritable avantage d'un outil de fraisage de filetage conçu spécifiquement est qu'il réduit considérablement les rebuts de pièces à un simple ajustement dimensionnel. Le diamètre de l'outil étant nettement inférieur à celui de l'alésage pré-percé, les copeaux sont évacués librement et l'outil ne se bloque jamais contre les parois.
Même si un opérateur ne détecte pas l'usure de l'outil et que les arêtes de coupe s'ébrèchent, l'insert de moule reste parfaitement intact. Si le filetage est trop serré, il suffit de paramétrer une correction d'usure de 0.02 mm sur la commande numérique pour une passe de rattrapage, ou de remplacer l'outil. L'alésage reste précis, les flancs du filetage sont lisses et votre précieux noyau de moule est préservé.
Stratégies spécifiques aux matériaux : Filetage par fraisage des aciers trempés (H13, D2 et S136)
Utiliser des vitesses, des avances et des trajectoires d'outil identiques pour tous les aciers à outils trempés est une erreur fréquente. Lors du dépannage des réglages sur site, l'erreur la plus courante consiste à supposer que des valeurs de dureté Rockwell similaires impliquent un comportement de coupe identique. Même si une plaquette et un bloc de cavité présentent tous deux une dureté de 52 HRC, leurs profils de contrainte de cisaillement et leur génération de chaleur diffèrent complètement en fonction de la composition de l'alliage et de la structure des carbures.
Choisir les fraises à fileter adaptées à l'acier trempé n'est que la première étape. La réussite repose sur l'adaptation de la coupe à la métallurgie spécifique de chaque nuance d'acier. Les carbures grossiers des aciers pour travail à froid exigent une grande ténacité des arêtes, les alliages pour travail à chaud mettent à l'épreuve la gestion thermique et les aciers inoxydables pour moules sont sensibles aux erreurs d'entrée. Le réglage précis des paramètres nécessite de connaître le comportement de chaque alliage sous contrainte de cisaillement microscopique.
Lutter contre l'usure abrasive de l'acier à outils pour travail à froid D2 (58–62 HRC)
Le D2 est riche en carbures eutectiques durs et non dissous, dispersés dans la matrice durcie. Lors du passage d'une fraise à fileter en carbure le long d'une trajectoire hélicoïdale, ces particules abrasives agissent comme de minuscules meules, martelant l'arête de coupe. Une profondeur de coupe excessive génère un échauffement localisé, ramollissant rapidement le liant cobalt et provoquant une usure prématurée en dépouille ou un écaillage.
Nos essais d'outillage montrent que la meilleure solution consiste à réduire la vitesse de coupe à 45–60 m/min tout en adoptant un angle d'hélice élevé de 40°–45°. Un angle d'hélice plus important amortit le choc radial initial, transformant les coupes par impact brutal en un mouvement de cisaillement progressif et régulier. Cette configuration réduit considérablement le micro-écaillage le long du tranchant, assurant une usure prévisible de l'outil même lors de longues opérations sans surveillance.
Fatigue thermique et évacuation des copeaux dans le H13 (48–54 HRC) en travail à chaud
Lors du filetage profond de gros blocs de filières en acier H13 (48–54 HRC), l'accumulation de chaleur est le principal obstacle. L'acier H13 conservant une limite d'élasticité élevée à haute température, la chaleur de cisaillement peine à s'évacuer avec les copeaux. L'utilisation d'un liquide de refroidissement hydrosoluble sous haute pression s'avère souvent contre-productive : les violents cycles thermiques créent des microfissures en peigne le long des cannelures en carbure, accélérant la rupture catastrophique des arêtes de coupe.
Des essais en atelier ont confirmé que l'utilisation d'air froid haute pression, associée à une lubrification minimale (MQL), permet d'obtenir une durée de vie des outils nettement supérieure lors du filetage d'acier trempé. Le soufflage continu d'air sec à plus de 0.6 MPa évacue instantanément les copeaux bleus et chauds des trous borgnes, évitant ainsi les retouches. Simultanément, un brouillard d'huile végétale ultrafin lubrifie la coupe sans provoquer de choc thermique important sur le carbure.
Prévention de l'écrouissage de l'acier inoxydable à moules S136 à finition miroir (50–54 HRC)
L'acier inoxydable S136 pour moules combine une dureté à cœur de 50 à 54 HRC avec une forte tendance à l'écrouissage. Les opérateurs réduisent souvent l'avance, pensant qu'une passe superficielle protège les arêtes de coupe fragiles. En réalité, une charge de copeaux insuffisante provoque le polissage de la dent et son frottement contre la couche pré-écrouie laissée par la dent précédente, détruisant le tranchant de l'outil en quelques secondes.
Lors de l'usinage d'un filetage en acier S136 avec une fraise à fileter, il est impératif de travailler avec précision. Quel que soit le pas radial, maintenez l'avance par dent (Fz) fermement comprise entre 0.03 et 0.05 mm afin de rester en dessous de la zone écrouie. L'association d'une charge de copeaux maîtrisée et d'un tranchant micro-affûté de 5 à 8 microns garantit des profils de filetage lisses et sans bavures, conformes aux exigences strictes des contrôles d'étanchéité des moules.
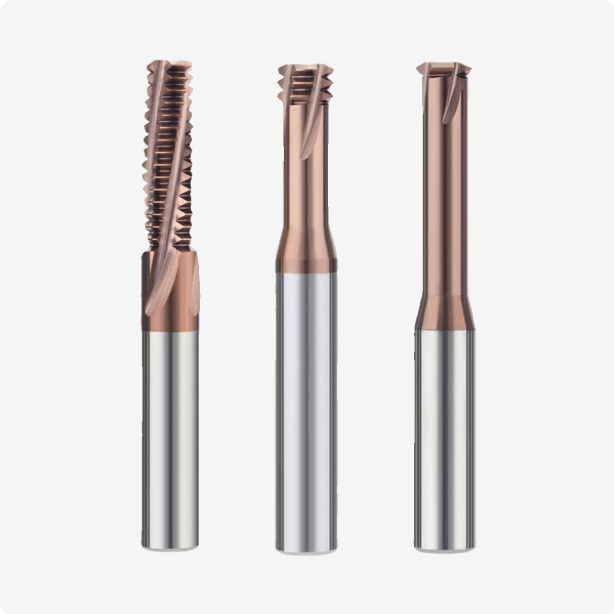
Fraises à fileter en carbure HRC65 pour une dureté de matrice extrême
L'usinage au-delà de 60 HRC exige de s'affranchir des règles de fraisage classiques. À ces niveaux extrêmes, la limite d'élasticité de la pièce se rapproche de la résistance à la rupture du carbure standard. L'écoulement plastique macroscopique disparaît, laissant place à des microfissures fragiles et à des chocs importants. Les géométries conventionnelles, performantes sur acier à outils pré-trempé, se rompent dès les deux premières passes sur des matrices de plus de 60 HRC.
La fabrication de fraises à fileter en carbure HRC65 fiables exige un équilibre entre la ténacité du substrat, la préparation des arêtes et les performances du revêtement PVD. Pour y parvenir, il faut une précision de rectification CNC 5 axes avec des tolérances de faux-rond très faibles, ainsi qu'une structure granulaire submicronique spécifique. Sans une microgéométrie optimisée intégrée directement au profil de la dent, même la trajectoire d'outil hélicoïdale la plus sophistiquée risque de casser l'outil.
Substrats en carbure submicroniques et géométries de coupe négatives pour une dureté Rockwell C supérieure à 60 HRC
Nous évitons de nous concentrer uniquement sur la dureté du substrat brut, mais plutôt sur la ténacité à la rupture. Pour les aciers d'une dureté supérieure à 60 HRC, nous rectifions nos outils à partir de barres ultrafines submicroniques (taille de grain de 0.4 à 0.6 µm) contenant de 8 à 10 % de cobalt. Cette structure à grains fins empêche la propagation des microfissures lors des coupes interrompues à haute fréquence, offrant ainsi une protection initiale efficace contre l'écaillage des arêtes de coupe pour chaque fraise à fileter en carbure.
Pour la géométrie de coupe, nous abandonnons les profils à angle de coupe positif au profit d'un angle de coupe négatif (-3° à -6°) associé à un chanfrein en T négatif de 0.015 à 0.025 mm. Ce micro-chanfrein reporte les contraintes de cisaillement importantes vers l'arrière, au sein du corps de la dent en carbure monobloc, transformant ainsi les contraintes de flexion dangereuses en une compression triaxiale stable. Ce renforcement structurel assure une coupe fluide lors de l'engagement dans un trou borgne de dureté 62 HRC.
Revêtements PVD AlTiN/AlCrN haute température pour résister à la rupture des bords
Lors du fraisage de matériaux durs, la faible épaisseur des copeaux et les fortes déformations par cisaillement entraînent fréquemment des températures de contact supérieures à 900 °C. Dans ces conditions, le carbure brut subit rapidement une usure chimique en cratère et une oxydation. Nous appliquons des revêtements PVD nanostructurés à haute teneur en aluminium, composés d'AlTiN ou d'AlCrN, qui développent un film protecteur d'oxyde d'aluminium (Al₂O₃) dense et auto-cicatrisant, agissant comme un écran thermique efficace.
Cependant, des revêtements plus épais ne sont pas la solution pour les fraises à fileter destinées à l'acier trempé. Une épaisseur excessive arrondit le rayon de l'arête de coupe, augmentant considérablement la pression et la déformation de l'outil. Nous maintenons l'épaisseur de notre revêtement PVD entre 1.8 et 2.5 microns, garantissant ainsi une résistance à l'oxydation proche de 1 000 °C tout en préservant la précision de l'affûtage entre 4 et 6 microns.
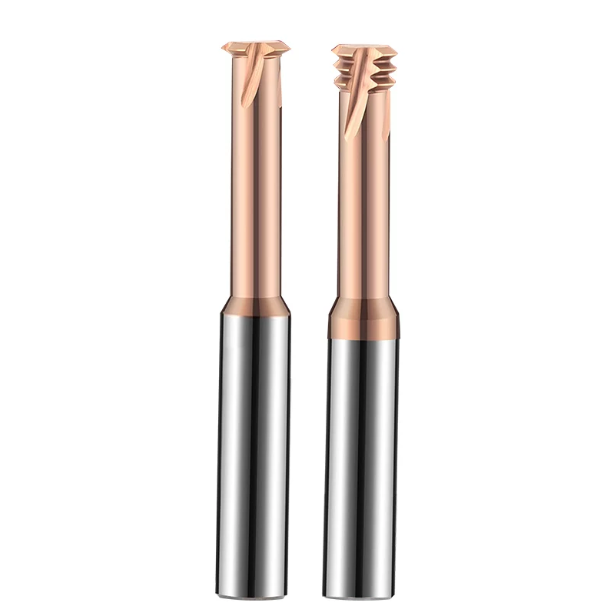
Règles pratiques d'atelier pour le filetage par fraisage de noyaux de moules trempés
Un outil haut de gamme ne résout que la moitié du problème ; le reste dépend de l’exécution en atelier. Au-delà de 50 HRC, les commandes machine pénalisent instantanément la moindre erreur de programmation. De légers à-coups à l’entrée ou une légère déviation radiale – tolérants dans les aciers doux – se transforment rapidement en vibrations perforantes de l’outil, en diamètres de pas hors tolérance ou en ébréchures des arêtes de coupe dans les blocs de moules trempés.
La standardisation des trajectoires de coupe pour chaque fraise à fileter garantit une sécurité optimale pour votre broche et votre pièce. L'usinage de haute dureté ne tolère aucune approximation. Des passes tangentielles progressives aux profondeurs de passe étagées et aux ajustements d'avance par arc interne, le respect des principes physiques du fraisage de matériaux durs assure une durée de vie des outils constante et un taux de rebut nul.
Trajectoires d'outil en arc de cercle : élimination des marques d'arrêt et des ébréchures prématurées
Lors du dépannage des problèmes d'écaillage des bords des matrices trempées, nous vérifions le code d'entrée avant de modifier les vitesses de coupe. L'erreur la plus dommageable consiste à enfoncer l'outil de fraisage radialement en ligne droite, à effectuer une coupe sur 360 degrés, puis à le retirer le long du même axe. Au-delà de 55 HRC, cette plongée radiale abrupte provoque une augmentation instantanée de la pression de coupe et laisse des marques d'arrêt importantes sur le flanc du filetage.
Les programmeurs doivent impérativement utiliser des trajectoires d'outil hélicoïdales douces à 90° ou 180° pour l'entrée et la sortie. Le balayage de l'outil selon un arc doux permet une augmentation progressive de l'épaisseur du copeau, de zéro à la valeur cible. Ceci élimine totalement les chocs mécaniques, protège les micro-chanfreins délicats contre la rupture et produit des flancs de filetage nets et brillants, sans concentration de contraintes.
Stratégie d'avance radiale multipasse pour le fraisage de filetages profonds dans l'acier trempé
Lorsque la profondeur du filetage dépasse 2.5D, la déviation de l'outil devient le principal obstacle. L'usinage complet du profil du filetage en une seule passe radiale dans un acier de dureté supérieure à 55 HRC engendre des erreurs de conicité classiques : le diamètre primitif se rétrécit vers le bas, ce qui provoque le blocage de la jauge « Go » tandis que la jauge « No-Go » passe sans problème. Des passes plus profondes ne font qu'accentuer la déviation et les vibrations importantes.
Pour le filetage de l'acier trempé, nous appliquons une méthode d'avance radiale en plusieurs passes. Dans un acier à outils de dureté 58 HRC, nous effectuons trois passes progressives : une passe d'ébauche à 65 % de la profondeur radiale, une passe de semi-finition à 25 % pour éliminer la conicité, et une passe de finition à 10 %. Cette approche par étapes permet de décharger la tige de l'outil et de garantir le diamètre primitif des trous profonds.
La règle de compensation d'avance dynamique : pourquoi votre avance par pas de came fissure la fraise
Ce piège insidieux prend même les programmeurs CNC les plus expérimentés. Lors du paramétrage d'une avance par copeau de 0.04 mm/dent pour les filetages internes, le logiciel FAO génère une valeur F le long de la trajectoire centrale de l'outil. Comme le cercle de cette trajectoire est beaucoup plus petit que le périmètre de l'arête de coupe, l'avance par copeau réelle à la paroi de l'alésage augmente considérablement si la compensation d'arc interne est désactivée.
Cette distorsion géométrique explique pourquoi une fraise à fileter en carbure neuve peut se briser en quelques secondes. Plus le trou est petit et plus le diamètre de l'outil est proche de celui de l'alésage, plus le sur-avance est important. Activez toujours la réduction d'avance interne sur votre commande numérique, ou réduisez manuellement l'avance linéaire pour limiter l'accumulation de copeaux en bordure.
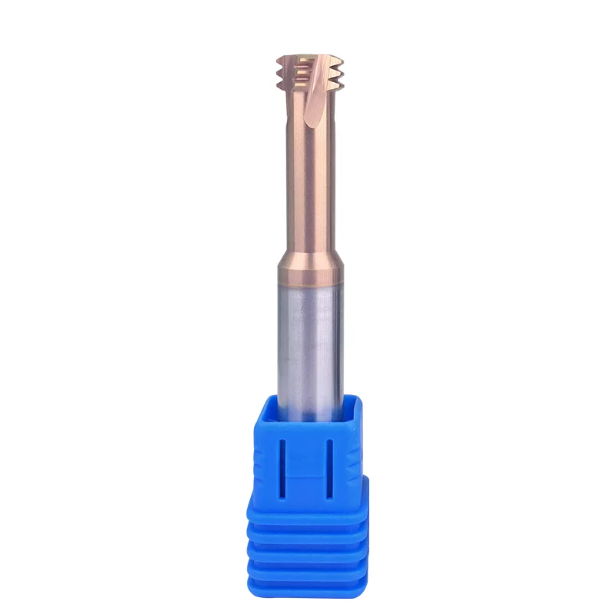
Quand les solutions standard ne fonctionnent pas : Utiliser des fraises à fileter en carbure sur mesure
Les catalogues d'outillage standard se heurtent souvent à des difficultés lors de la fabrication de moules complexes. Les outils disponibles dans le commerce sont conçus pour des tolérances générales et des jeux importants. En réalité, les composants de moule offrent rarement un accès idéal : noyaux coulissants compacts, lamages denses au niveau de la ligne de flottaison et éjecteurs inclinés contraignent généralement l'outil à s'insérer dans des cavités étroites, voire sans jeu.
L'utilisation d'outils standard dans des cavités extrêmes augmente considérablement le taux de rebuts. Pour le filetage profond non standard ou les trous borgnes sans dégagement, l'utilisation de fraises à fileter en carbure sur mesure constitue une solution pratique pour limiter les risques. L'adaptation du dégagement du collet, de l'épaisseur du noyau et de la géométrie des goujures à la géométrie spécifique de la pièce permet d'éliminer les marques d'arrêt, les déviations et les ruptures d'outils inattendues.
Résoudre les problèmes de trous borgnes à pas court et à jeu nul grâce à des fraises à fileter en carbure sur mesure
Nous avons rencontré ce problème lors d'une intervention auprès d'un atelier européen de moulage automobile, sur un noyau en acier S136 (54 HRC). Le filetage butait contre une chemise de refroidissement interne, ne laissant qu'un jeu axial inférieur à 0.8 mm. Les fraises à fileter standard présentaient des chanfreins d'entrée qui s'aplatissaient avant d'atteindre la profondeur de filetage finale, et forcer la course Z vers le bas risquait de heurter le sol avec la pointe plate.
Notre équipe a conçu une fraise à fileter en carbure sur mesure, à une seule dent et à fond plat, avec un diamètre de noyau élargi. Grâce à l'élimination du jeu de guidage et au micro-creusement de la pointe, cet outil réalise des filetages de pleine profondeur à seulement 0.2 mm du fond borgne. Si les contraintes axiales strictes ou l'absence de gorges de dégagement vous freinent, l'utilisation d'un outil rigide sur mesure à goujures courtes élimine le travail manuel de finition.
Intégration d'outils de forme : combinaison du chanfreinage et du filetage dans un seul outil de fraisage rigide
Chaque changement d'outil supplémentaire sur de l'acier de dureté supérieure à 50 HRC engendre une accumulation de faux-ronds et des retards de cycle. Le perçage du chanfrein avec un foret de centrage, suivi d'un filetage avec une fraise, laisse souvent de légères marches ou des bavures secondaires dues à des erreurs d'indexage de broche de l'ordre du micron. Dans les moules d'injection haute pression, ces défauts infimes compromettent l'étanchéité critique des joints toriques.
L'intégration des deux opérations dans un seul outil de fraisage à fileter résout le problème. Le chanfreinage précis à 45° ou 60° derrière les goujures du filetage permet de réaliser le biseau supérieur et de fileter le trou en un seul mouvement hélicoïdal continu. Si plusieurs décalages d'outils entraînent une dérive de référence ou des goulots d'étranglement dans le cycle, la combinaison des profils garantit la concentricité et élimine les erreurs de positionnement de la machine.
L'usinage des aciers H13, D2 et S136 exige un équilibre entre les chocs thermiques, l'usure abrasive et l'écrouissage. Chaque configuration est unique et nécessite un serrage précis, une puissance de broche adaptée et une pression de liquide de refroidissement spécifique. Si votre atelier rencontre des problèmes d'usure prématurée des arêtes ou de filetages coniques sur des plans de moules complexes, n'hésitez pas à nous communiquer la dureté de vos matériaux, les profondeurs de perçage et vos modèles CAO. Nous analyserons ensemble les plans afin de mettre au point un processus de coupe stable et maîtrisé.






