
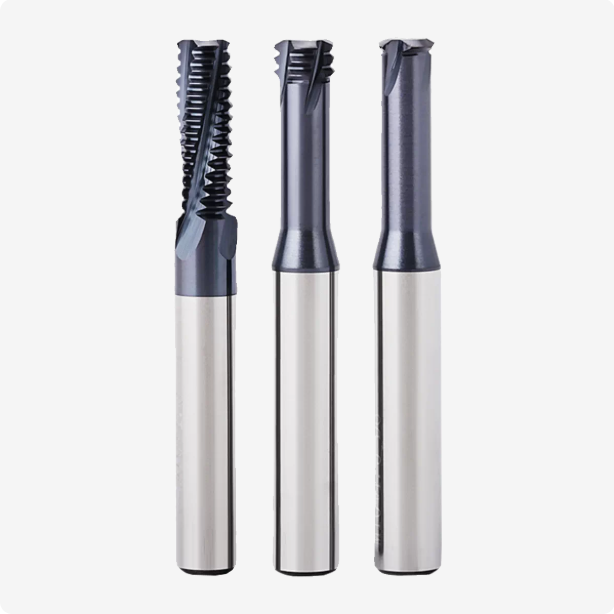
Le mois dernier, un fournisseur aérospatial de l'Ohio a cassé trois tarauds d'affilée lors de l'usinage de filetages profonds M16×1.5 sur un lot de manchons de train d'atterrissage en acier 4340 (trempés et revenus à 36 HRC). La dernière pièce a été mise au rebut, le centre d'usinage a été immobilisé pendant une demi-poste et les pertes directes liées à la pièce ont dépassé 3 000 $.
Le responsable de l'outillage de l'atelier a appelé notre service d'assistance ce soir-là. Sa frustration était évidente : « Pourquoi les tarauds fonctionnent-ils sans problème sur l'acier laminé à froid 1018, mais dès qu'on charge du 4140, du 4340 ou du P20 pré-trempé, les outils cassent ou la jauge de tolérance tombe en panne après deux tours ? »
Au cours de nos 16 années d'expérience dans l'assistance aux ateliers d'usinage de précision aux États-Unis et en Europe, ce type d'appel est malheureusement trop fréquent. Les aciers alliés au chrome-molybdène et les aciers à outils pré-trempés présentent une résistance à la traction élevée, un écrouissage prononcé et une tendance au retour élastique qui dépassent régulièrement les limites d'élasticité en torsion des tarauds coupés ou formés.
Pour éviter la mise au rebut de composants de grande valeur, nous déconseillons désormais l'utilisation de tarauds pour ces applications. Les ateliers d'usinage bénéficient d'une fiabilité de processus nettement supérieure en adoptant une solution de fraisage à fileter spécialement conçue pour l'acier.
Cependant, le simple fait de charger une fraise à fileter dans le porte-outil ne résout pas tout. Lors de nos audits sur le terrain, nous constatons systématiquement que les programmeurs répètent trois erreurs critiques :
- Omettre la compensation d'avance de l'axe central de l'outil, ce qui augmente considérablement la charge de copeaux effective sur le diamètre extérieur et les arêtes de coupe des copeaux.
- Utilisation de fraises à profil complet et à dents multiples dans des trous profonds, créant une forte conicité du pas près du fond du trou en raison de la déviation de l'outil.
- Inonder des alliages à haute dureté avec un liquide de refroidissement hydrosoluble standard provoque des fissures de fatigue thermique le long des cannelures de coupe en carbure.
Pour éliminer ces défauts, il est indispensable d'utiliser des fraises en carbure monobloc adaptées à la métallurgie du matériau, des trajectoires d'outil radiales multipasses, ainsi que des calculs de longueur de surface et d'avance vérifiés. Si vos opérateurs hésitent à activer l'arrêt d'avance lors de l'usinage de pièces en acier 4140 ou P20, êtes-vous absolument certain que votre outillage et votre programme d'interpolation actuels sont réellement optimisés pour les aciers alliés ?
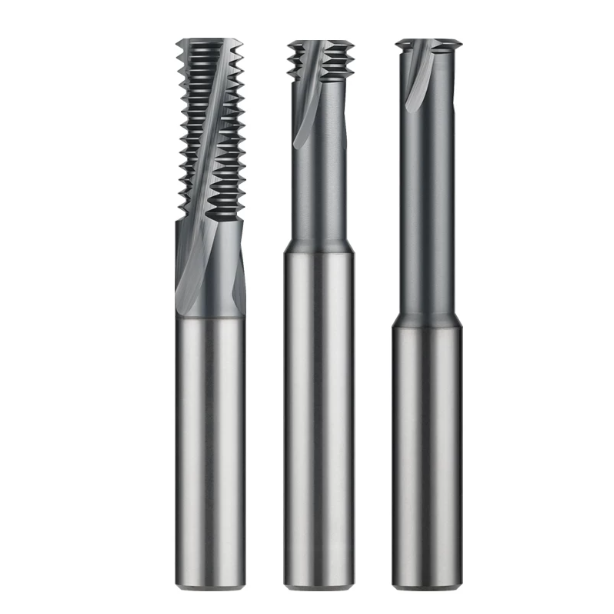
Pourquoi nous recommandons aux ateliers à l'étranger de remplacer les tarauds par des fraises à fileter en carbure pour l'usinage des aciers 4140 et 4340
Lors de nos interventions dans les ateliers d'usinage de machines lourdes aux États-Unis, nous constatons régulièrement que les opérateurs redoutent les cycles de taraudage sur les aciers 4140 et 4340. Après trempe et revenu, ces aciers au chrome-molybdène à teneur moyenne en carbone exercent un important retour élastique radial sur le corps de l'outil lors du filetage. Ce retour élastique génère un couple de frottement maximal au niveau de la tige du taraud. Si les copeaux s'accumulent, même légèrement, dans les goujures, l'outil se casse instantanément, provoquant des arrêts d'usinage coûteux par électroérosion et risquant d'endommager la structure de la pièce.
C’est pourquoi nous recommandons systématiquement aux ateliers d’usinage d’utiliser des fraises à fileter en carbure haut de gamme pour ces alliages exigeants. Le fraisage de filetage utilise une coupe par contact ponctuel intermittent, ce qui génère des charges sur la broche stables et prévisibles, contrairement à la friction continue et croissante. Même si la fraise s’ébrèche ou arrive en fin de vie, l’outil ne se grippe jamais dans l’alésage ; les petits fragments sont évacués librement par l’air. Vous éliminez ainsi les rebuts catastrophiques et bénéficiez d’un cycle de filetage stable et hautement reproductible.
Trous borgnes dans l'acier pré-trempé de 28 à 36 HRC : données d'atelier sur l'élimination des rebuts causés par la casse des tarauds
L'an dernier, nous avons accompagné un fabricant de systèmes hydrauliques du Wisconsin qui usinait des blocs collecteurs en acier 4140 (dureté Rockwell C 32) comportant chacun plus d'une douzaine de trous borgnes profonds M14×1.5. L'utilisation de tarauds au cobalt entraînait des micro-écaillages et des ruptures d'outils catastrophiques environ tous les 120 trous. Il en résultait un taux de rebut inacceptable de 3 à 5 %. Sans modifier le diamètre du foret pilote, nous avons adapté leur installation à une fraise à fileter spécifique pour acier, utilisant un processus d'usinage par passes multiples.
La production de 500 blocs s'est déroulée sans aucun outil cassé ni aucune pièce mise au rebut. Le temps de cycle par trou a augmenté d'environ 8 secondes, mais le coût total par trou fini a diminué de près de 40 % une fois les retouches d'électroérosion et les rebuts éliminés. Gagner quelques secondes de temps de cycle est inutile si un outil cassé entraîne la mise au rebut d'une pièce finie ; une fiabilité de processus prévisible garantit toujours un profit net plus élevé.
Pourquoi la haute résistance à la traction de l'acier 4340 favorise les fraises à fileter en carbure monobloc à haute rigidité par rapport aux outils à plaquettes indexables
Lors de l'usinage de l'acier 4340, dont la résistance à la traction dépasse 1 000 MPa, la résistance à la coupe augmente considérablement. De nombreux ateliers réalisant des filetages M20 ou plus optent immédiatement pour des outils à plaquettes indexables afin de réduire les coûts d'utilisation des consommables. Cependant, les essais de production menés dans les usines aérospatiales révèlent systématiquement les limites mécaniques des corps de plaquettes indexables. Les vis de logement, les cales et les parois fines des logements de fraise peinent à résister à un fort recul radial, provoquant des micro-vibrations dès l'entrée de la dent.
Cette déformation provoque des vibrations de surface et crée une conicité inversée à l'endroit où le calibre Go se bloque à mi-profondeur du trou. Pour les pièces structurelles en acier 4340, nous recommandons systématiquement l'utilisation de fraises à fileter en carbure monobloc, conçues avec des âmes épaisses et des goujures hélicoïdales. Le substrat en tungstène massif, d'une épaisseur inférieure au micron, offre la rigidité en flexion nécessaire pour éviter toute déformation dans les trous profonds, garantissant ainsi un diamètre primitif précis sans avoir à effectuer d'incessants réglages de compensation de l'outil de coupe.
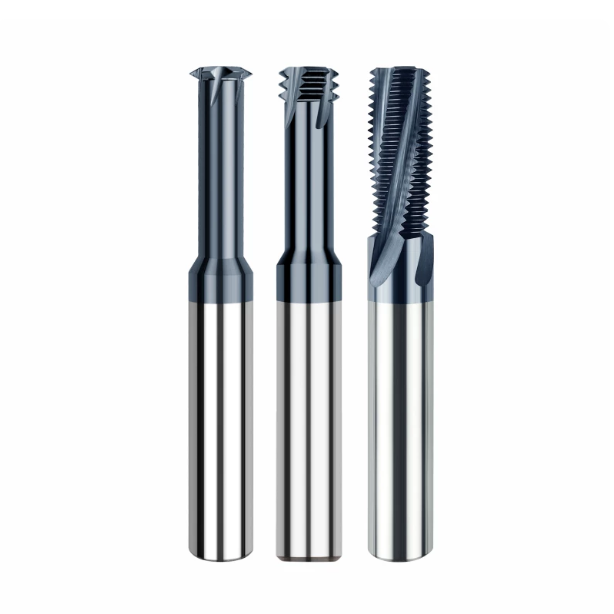
Directives de sélection des types de fraises à fileter pour les aciers P20 et les aciers faiblement alliés à teneur moyenne en carbone
Lors de l'usinage de grands socles ou coulisseaux de moules en P20, les ingénieurs s'interrogent souvent sur les raisons pour lesquelles les outils conçus pour usiner l'acier 4140 laissent des filetages abîmés et irréguliers sur le P20. Bien que le P20 soit livré pré-trempé (28–32 HRC), il est nettement plus ductile et collant que l'acier 4140 standard. L'utilisation d'outils de coupe génériques provoque des bavures de matière sur le flanc du filetage, créant des microfissures qui entraînent un grippage des boulons lors de l'assemblage final du moule.
L'équilibre entre la finition de surface et la durée de vie de l'outil exige d'adapter la géométrie de la fraise à la profondeur et au pas du trou, ainsi qu'à la rigidité de la machine. La connaissance des limites physiques des différents types de fraises à fileter permet d'éviter la déformation de l'outil tout en respectant les limites de couple de la broche. Il n'existe pas de fraise universelle ; savoir quand changer de géométrie est ce qui distingue une production répétable des retouches de filetage constantes.
Comparaison des fraises à fileter à goujures droites et à goujures hélicoïdales : performances d’évacuation des copeaux dans les trous profonds et résistance à la coupe
Les fraises à goujures droites offrent une rigidité optimale et une géométrie de rectification symétrique. Dans les alésages peu profonds (moins de 1.5 fois le diamètre) ou les alésages à parois minces, elles assurent un support rigide et sont faciles à réaffûter avec précision. Cependant, dans les alésages profonds en acier faiblement allié, les goujures droites ne permettent pas une évacuation axiale efficace des copeaux. Ces derniers s'accumulent dans les goujures, s'usent prématurément contre les crêtes et provoquent un écaillage prématuré des dents.
Pour les profondeurs de filetage supérieures à 2×D, nous préconisons systématiquement des fraises à filetage hélicoïdal avec un angle d'hélice de 15° à 30°. Parmi les types de fraises à filetage standard, les fraises à filetage hélicoïdal assurent un engagement progressif par cisaillement plutôt qu'un impact brutal sur toute la surface de coupe. Cette dynamique réduit la charge maximale sur la broche et évacue proprement les copeaux de l'alésage, préservant ainsi l'intégrité des arêtes de coupe.
Fraises à filetage monobloc vs multiblocs : élimination de la déviation conique basée sur le rapport longueur/diamètre
Un défaut récurrent dans les trous profonds P20 est la conicité du filetage : le calibre Go pénètre dans le trou mais se bloque à mi-hauteur. Les programmeurs privilégient souvent les fraises multiformes pour réaliser le filetage en une seule passe hélicoïdale à 360°. Cependant, l'engagement complet du profil engendre des pics de pression radiale sur l'outil. Lorsque le porte-à-faux dépasse 2.5 × D, la déviation de la fraise provoque un diamètre primitif insuffisant près du fond du trou.
Pour le filetage de trous borgnes profonds, l'utilisation de fraises à profil unique ou à trois dents courtes résout ce problème. Ces fraises à fileter polyvalentes réduisent la pression de coupe à une fraction de celle nécessaire pour un filetage complet, éliminant ainsi quasiment tout dérapage radial. Bien que les cycles à passes multiples prennent quelques secondes supplémentaires, ils garantissent une cylindricité parfaite du diamètre primitif et évitent les réglages fastidieux de l'outil.
Fraisage de filetage à fond plat pour trous borgnes avec arrosage interne : réglages d’évacuation des copeaux et anti-enchevêtrement en atelier
Dans les blocs collecteurs hydrauliques et les inserts de moule, les canaux de fluide exigent un filetage à profondeur maximale jusqu'à la face inférieure. Le liquide de refroidissement externe standard rebondit sur l'orifice et ne peut pénétrer dans cette zone étroite et obstruée. Les copeaux s'accumulent au fond, formant une boue abrasive qui s'attaque à la pointe de l'outil de coupe, usant rapidement les dents d'extrémité après seulement deux ou trois pièces.
L'utilisation d'outils à arrosage interne par la broche change complètement la donne. Nous recommandons de maintenir la pression du liquide de refroidissement au-dessus de 15 bars (200 PSI), avec des fraises dotées d'un dégagement en bout de goujure. Le jet sous pression évacue les copeaux directement dans les goujures, maintenant ainsi la poche propre et assurant un filetage net et précis jusqu'au fond.
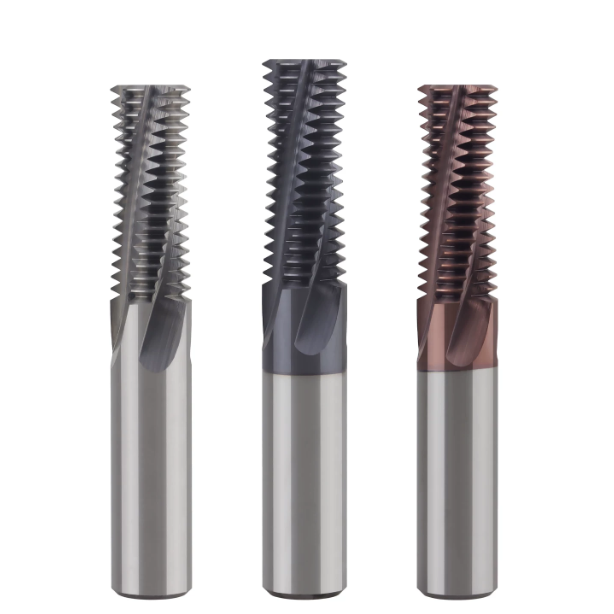
Usinage de l'acier allié traité thermiquement (48–55 HRC) : Solutions pratiques utilisant des fraises à fileter en carbure HRC55
Lorsque les pièces en acier 4140 ou 4340 trempé atteignent une dureté de 48 à 55 HRC, le matériau se transforme en une structure martensitique dense et revenue. Les ateliers ont généralement recours à un usinage par électroérosion (EDM) à basse température pour éviter la rupture des tarauds dans cette zone. Cependant, l'EDM laisse une « couche blanche » fragile, issue d'une refusion, qui amorce facilement des fissures de fatigue.
Le fraisage direct sur substrats trempés exige un porte-outil parfaitement adapté, des broches parfaitement alignées et des micro-géométries optimisées. L'utilisation de fraises à fileter en carbure HRC55 permet aux ateliers de réaliser des filetages complets directement après traitement thermique. Ceci élimine la casse des tarauds et les déformations secondaires des pièces, garantissant ainsi le respect des tolérances critiques des plans.
Sélection du substrat pour les fraises à fileter en carbure HRC55 : nuances submicroniques pour la suppression du micro-écaillage
Les machinistes supposent souvent que la coupe d'aciers durs exige l'utilisation du carbure le plus dur et le plus cassant disponible. Or, les données de coupe montrent qu'au-delà de 50 HRC, les outils se rompent par écaillage du tranchant sous l'effet de chocs cycliques plutôt que par usure progressive de la face de dépouille. Le micro-écaillage du tranchant s'accélère rapidement jusqu'à la rupture complète de la dent.
Pour contrer ce phénomène, nos fraises à fileter en carbure HRC55 utilisent des substrats en tungstène submicroniques dont la granulométrie est comprise entre 0.4 et 0.6 micron. Cette matrice à grains denses stoppe la propagation des microfissures tout en assurant une distribution équilibrée du cobalt. Il en résulte une ténacité à la rupture supérieure qui absorbe les chocs de coupe intermittents dus aux inclusions dures, sans compromettre la résistance à l'usure.
Sélection du revêtement pour acier trempé 4140/4340 : Comparaison de la durée de vie des revêtements haute température sur les fraises à fileter en carbure HRC55
Lors de la coupe d'acier 4340 trempé, les températures de contact ponctuel dépassent facilement 800 °C (1,470 15 °F). Les revêtements TiAlN standard s'oxydent rapidement dans ces conditions, s'écaillant après une quinzaine de trous et laissant le carbure nu vulnérable à la rupture par frottement. La dissipation de la chaleur constitue le principal défi dans cette plage de dureté.
En revanche, les revêtements nanocomposites AlCrN de pointe appliqués à nos fraises à fileter en carbure HRC55 permettent d'obtenir systématiquement plus de 45 trous par outil. La forte teneur en aluminium forme une barrière d'oxyde protectrice dense à haute température, résistant à des températures allant jusqu'à 1 000 °C (1 830 °F). Cette barrière thermique protège le substrat et réduit le frottement de la face de coupe lors de la formation des copeaux.
Soufflage d'air ou usinage par voie humide ? Validation du refroidissement et de la maîtrise des chocs thermiques pour les fraises à fileter en carbure HRC55 dans les ateliers clients
Le choix du liquide de refroidissement pour l'acier trempé suscite de vifs débats dans les ateliers. Nombre d'opérateurs projettent un liquide de refroidissement hydrosoluble directement sur l'outil, pensant ainsi prolonger sa durée de vie. En réalité, l'alternance entre une forte chaleur de coupe et un refroidissement brutal provoque un choc thermique important, créant des fissures de contrainte en forme de peigne qui cassent les dents de l'outil.
Nous recommandons l'utilisation d'air comprimé propre et sec ou d'une lubrification minimale (MQL) sur nos fraises à fileter en carbure HRC55. L'usinage à sec stabilise les températures de coupe, éliminant ainsi les microfissures dues aux cycles thermiques. Parallèlement, l'air comprimé à haute pression évacue les copeaux chauds et pulvérulents du trou, empêchant ainsi le recoupe des résidus de rayer les flancs du filetage fini.
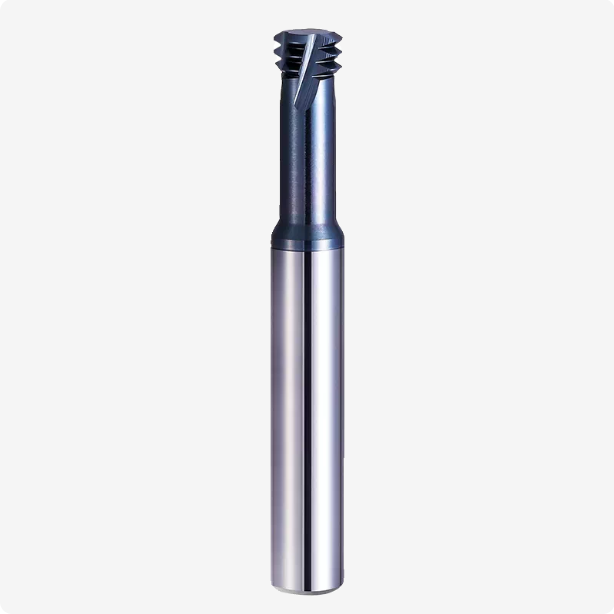
Stratégies d'avance et de vitesse des laminoirs à filetage pour les aciers 4140, 4340 et P20
Un problème fréquent que nous rencontrons en atelier est le grincement de la broche ou l'écaillage immédiat des dents lors de l'entrée en rotation, même avec une programmation utilisant les références catalogue. La cause première est rarement la rigidité de la machine ou la dureté brute de l'outil ; elle provient de l'application directe d'avances de fraisage linéaires sur des arcs hélicoïdaux internes. Les alliages durs comme le 4140, le 4340 et le P20 résistent fortement à la déformation plastique. Lorsque la fraise se déplace le long d'un arc interne, l'enroulement de l'outil augmente brusquement, créant une résistance à la coupe importante.
Le réglage précis de la vitesse d'avance et de la vitesse de coupe d'une fraise à fileter nécessite une programmation pour un contact circulaire dynamique plutôt que pour des passes linéaires. Il est essentiel d'équilibrer la charge réelle des copeaux sur l'arête de coupe extérieure de l'outil avec le mouvement des axes de la commande numérique afin d'éviter les vibrations. La synchronisation du mouvement programmé des axes avec la physique réelle de l'engagement des dents permet de protéger les arêtes de coupe, d'éliminer la conicité et de garantir des tolérances de filetage serrées.
La clé pour éviter la déviation de l'outil : Formules de correction pour les vitesses d'avance au centre et en périphérie de l'outil
Lors du filetage intérieur, si vous entrez directement la vitesse d'avance périphérique comme valeur F du code G, la charge réelle sur les dents est multipliée par deux ou trois. Les commandes numériques suivent l'axe central de l'outil, et non le diamètre de coupe extérieur. Comme le centre de l'outil se déplace sur un rayon beaucoup plus petit que celui des dents de coupe, des avances centrales non corrigées surchargent instantanément les goujures, provoquant une déviation de l'outil et des filetages coniques dans les alésages profonds.
Pour corriger ce problème, calculez l'avance centrale en multipliant l'avance extérieure par le rapport (diamètre extérieur du trou moins diamètre de l'outil) / diamètre extérieur du trou. L'application de cette formule garantit que les valeurs d'avance et de vitesse programmées de votre fraise à fileter maintiennent une épaisseur de copeau précise par dent. Ceci élimine le dérapage radial excessif et empêche l'affaissement du diamètre primitif au fond du trou.
Plages d'avance et de vitesse recommandées pour les fraises à fileter en aciers 4140 et P20 (vitesse de coupe et avance par dent)
Pour les aciers à moules pré-trempés 4140 et P20 (28–32 HRC), en supposant que le faux-rond de la broche soit inférieur à 3 microns, nous recommandons une vitesse de coupe initiale de 70 à 95 m/min. Cette vitesse active les revêtements résistants à l'usure sans accélérer l'usure en cratère due aux inclusions d'alliage dur. Pour l'acier 4340 à haute résistance à la traction, nous conseillons de réduire la vitesse de coupe à 60–80 m/min afin de préserver l'intégrité des arêtes.
L'avance par dent exige la même attention : une avance trop faible provoque un polissage des dents plutôt qu'une coupe, entraînant un écrouissage rapide. Pour des performances optimales en termes d'avance et de vitesse de coupe, maintenez une avance extérieure par dent comprise entre 0.03 et 0.06 mm. Un contrôle précis de la vitesse de coupe, associé à un bon engagement des copeaux, garantit une coupe nette de l'acier, prolongeant ainsi considérablement la durée de vie de l'outil.
Stratégies de passes multiples radiales et d'entrée en arc : résoudre les problèmes d'atelier où la jauge d'interdiction entre mais la jauge de conformité se bloque
Les retouches en atelier explosent lorsque le contrôle du filetage échoue : la jauge « Go » se bloque tandis que la jauge « No-Go » présente un jeu important. Dans les aciers haute résistance 4140 ou 4340, l’usinage de la profondeur de filetage en une seule passe radiale engendre une pression latérale considérable qui déforme l’outil de coupe et les angles de flanc. Le fractionnement de la coupe radiale en passes étagées permet d’équilibrer la force de coupe et de préserver la géométrie du filetage.
Nous recommandons un ébauche à 65 % de la profondeur radiale, une semi-finition à 30 % et une finition à 5 %, suivie d'une passe de ressort pour les trous profonds supérieurs à 2.5 × D. Ne jamais plonger directement dans la paroi du trou ; toujours utiliser une entrée en arc de cercle tangentiel lisse à 90° ou 180°. Une entrée d'outil correcte, associée à des paramètres d'avance et de vitesse de la fraise à fileter parfaitement réglés, garantit que les filetages réussissent le contrôle par bouchon dès la première passe.
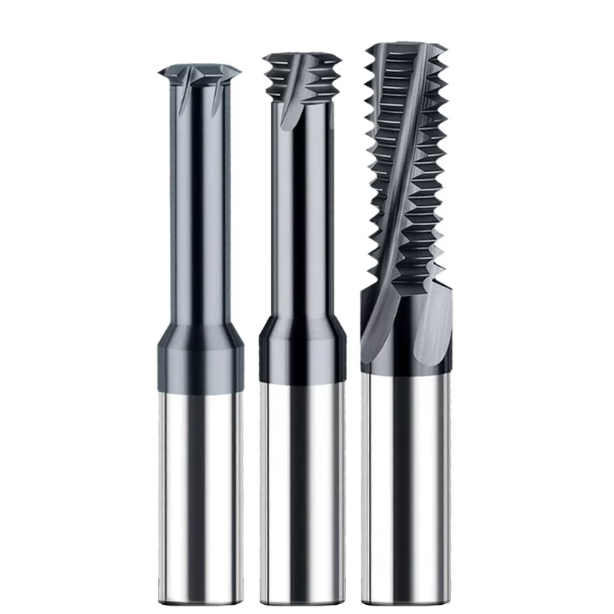
Comment nous contrôlons la qualité du fraisage des pièces en acier en tant que fabricant professionnel de fraises à fileter en carbure
La maîtrise du retour élastique des aciers alliés, l'évacuation des copeaux dans les cavités des moules et les contraintes thermiques dans les aciers trempés sont toujours liées à la qualité de fabrication des outils de coupe. Même avec des avances, des vitesses et des trajectoires d'outil vérifiées, un outil non conforme ne peut pas réaliser des filetages précis. Des erreurs inférieures au micron dans l'espacement des pas, la symétrie des flancs ou la préparation des arêtes entraînent inévitablement des échecs aux contrôles de conformité.
En tant que fabricant expérimenté de fraises à fileter en carbure , nous savons que les spécifications nominales des catalogues ne valent rien sans des performances de coupe prévisibles sous charge dynamique. La fabrication de fraises pour les aciers pré-trempés et de construction exige un contrôle précis de la structure granulaire, une rectification multiaxes rigoureuse et une préparation des arêtes de coupe micrométrique. Si vos outils actuels sont peu performants, vérifiez si les tolérances de fabrication contribuent à amplifier vos erreurs d'usinage.
De la barre brute à la rectification finale : comment un fabricant de fraises à fileter en carbure limite le faux-rond radial (TIR) à moins de 3 microns
Lors de l'interpolation hélicoïdale à grande vitesse dans les aciers alliés, un faux-rond radial de seulement 5 microns engendre de graves déséquilibres de charge, provoquant l'écaillage prématuré des dents. Lors de l'usinage d'alliages chrome-molybdène durs, une répartition uniforme de la charge sur les dents est essentielle pour une usure régulière. Le maintien du faux-rond total indiqué (TIR) dans une plage extrêmement étroite lors de la fabrication permet d'éviter la rupture prématurée des arêtes de coupe.
En tant que fabricant spécialisé de fraises à fileter en carbure , nous rectifions des profils hélicoïdaux sur des rectifieuses d'outils 5 axes de précision, en maintenant la température du liquide de refroidissement à ±0.5 °C près. Ce contrôle thermique élimine la dérive thermique de la meule et prévient les erreurs d'entraxe cumulées sur les profils à plusieurs dents. Si vos porte-outils haut de gamme présentent encore des vibrations dans l'acier 4140, vérifiez le TIR statique de votre fraise pour vous assurer qu'il respecte la norme de 3 microns.
Les trois principaux défauts de filetage signalés par les ateliers d'usinage de l'Ouest et nos contre-mesures d'affûtage des bords
Les rapports de qualité des ateliers nord-américains et européens révèlent trois défauts de filetage récurrents sur les aciers pré-trempés : bavures de crête arrachées, déformation des parois des manchons minces et dérive rapide du pas. Les machinistes attribuent souvent ces défauts à un outillage émoussé. En réalité, un tranchant trop aiguisé s'écaille instantanément au contact de l'acier 4340 ou P20, transformant rapidement l'usinage en un brunissage important.
Nous éliminons ce mode de défaillance grâce à un affûtage contrôlé des arêtes de coupe, avec des géométries à facteur K équilibrées et adaptées aux aciers de construction. Nous affûtons les arêtes de coupe avec un rayon de 8 à 15 microns, puis procédons à un micropolissage fluide pour éliminer les microgouttelettes de la face de coupe. Si vous rencontrez des problèmes de rupture de filetage dans l'acier de dureté supérieure à 30 HRC, l'inspection de l'affûtage de votre outil de coupe révélera probablement la cause première du bavure.
Prise en compte des pas spéciaux et des applications en forage profond : points clés pour le développement d’outils sur mesure
Dans les productions spécialisées, comme les vannes pétrolières, les systèmes hydrauliques aérospatiaux ou les glissières de moules complexes, les outils de coupe standard ne conviennent pas à toutes les applications. Pour le perçage de trous borgnes de plus de 3×D, l'usinage de profils UNJ spécifiques ou l'application de faibles pressions de liquide de refroidissement à travers la broche, les outils standard ralentissent la production et augmentent les risques de rebuts sur les pièces coûteuses.
La mise au point de systèmes de filetage haute performance sous contraintes strictes exige une collaboration technique avec un fabricant expérimenté de fraises à fileter en carbure. Plutôt que de simplement nous communiquer les dimensions du filetage, veuillez nous fournir l'ensemble des informations relatives à votre système : conicité de la machine, courbes de couple de la broche, taux de porte-à-faux, dureté du noyau et spécifications du liquide de refroidissement. Si vous entamez un travail complexe sur un acier allié, le partage de vos plans de pièces et d'échantillons d'usure nous permettra de concevoir des géométries de goujures parfaitement adaptées dès le premier réglage.






