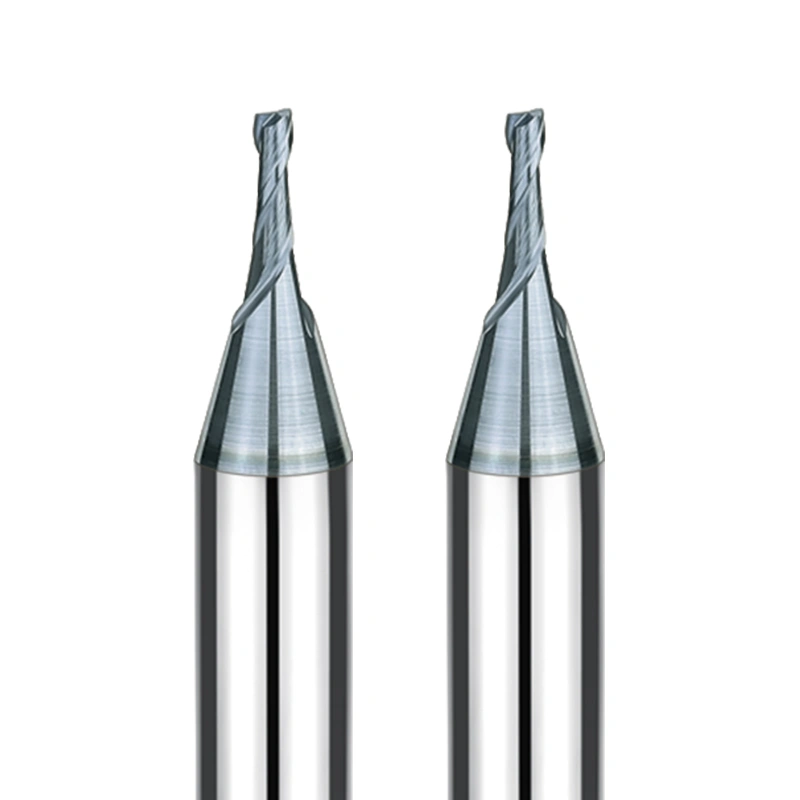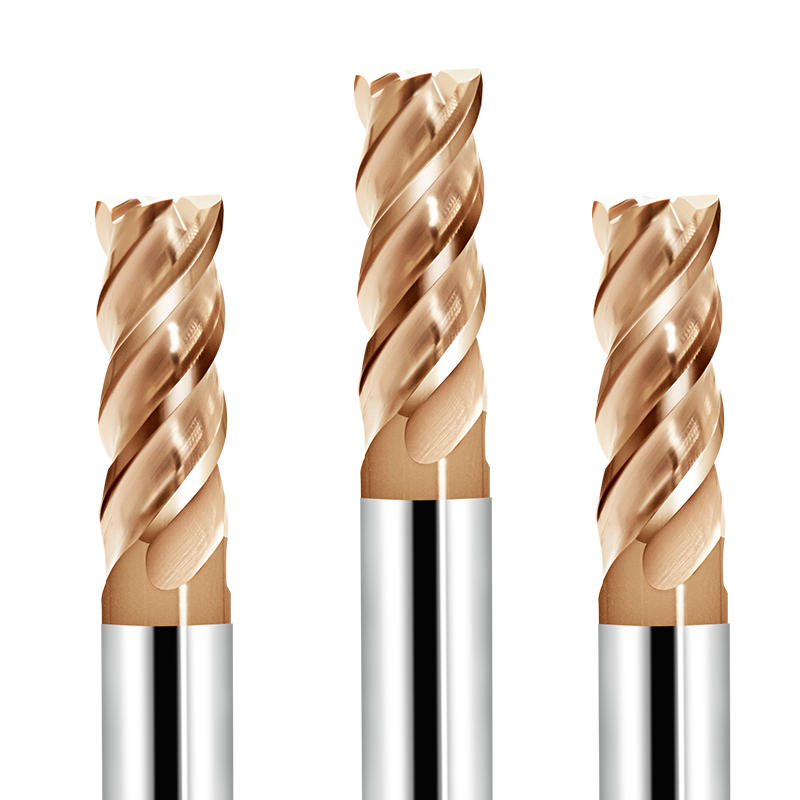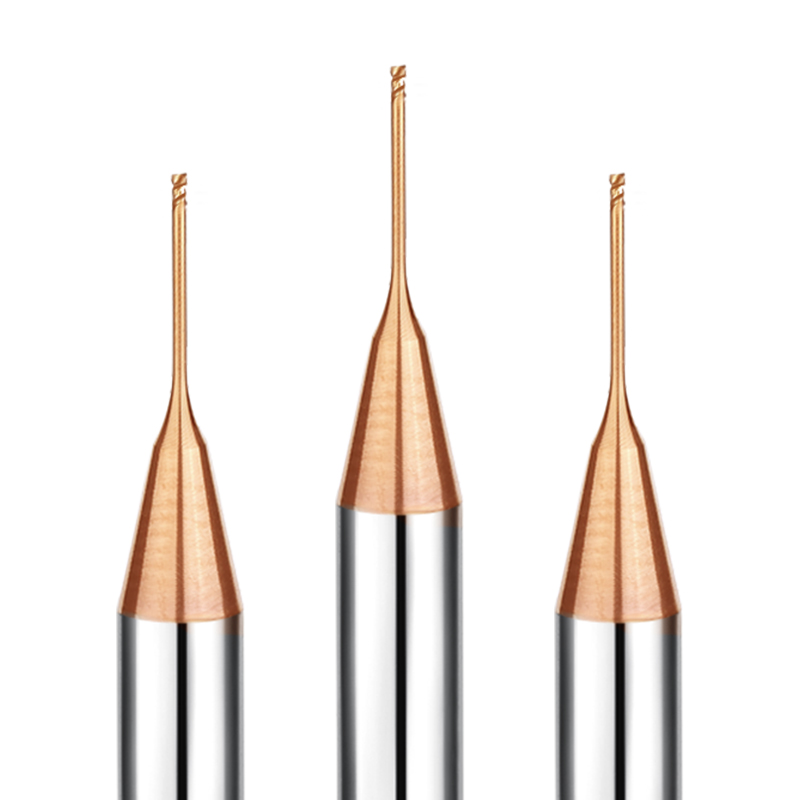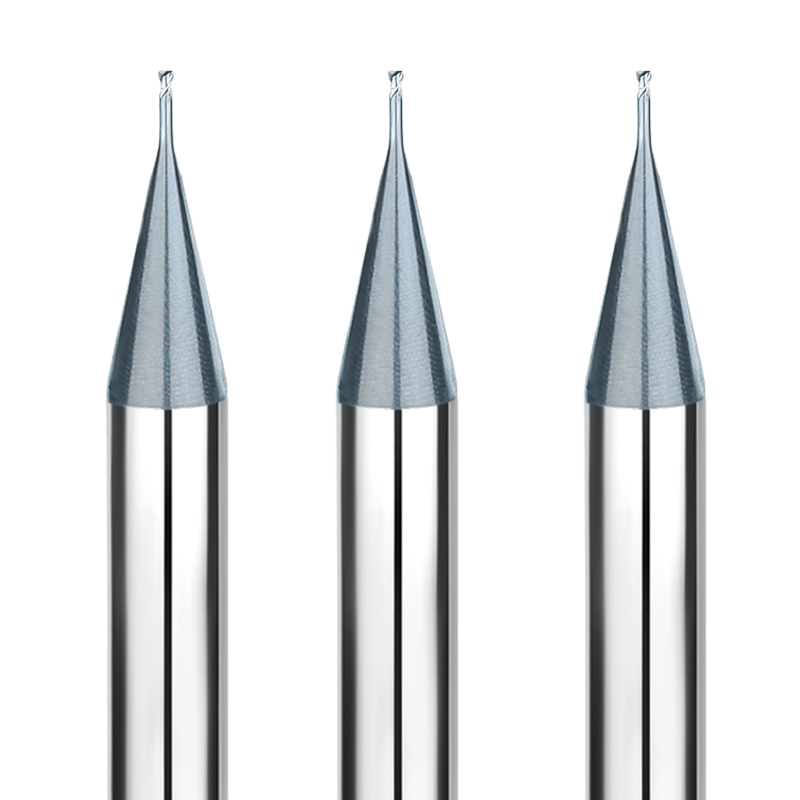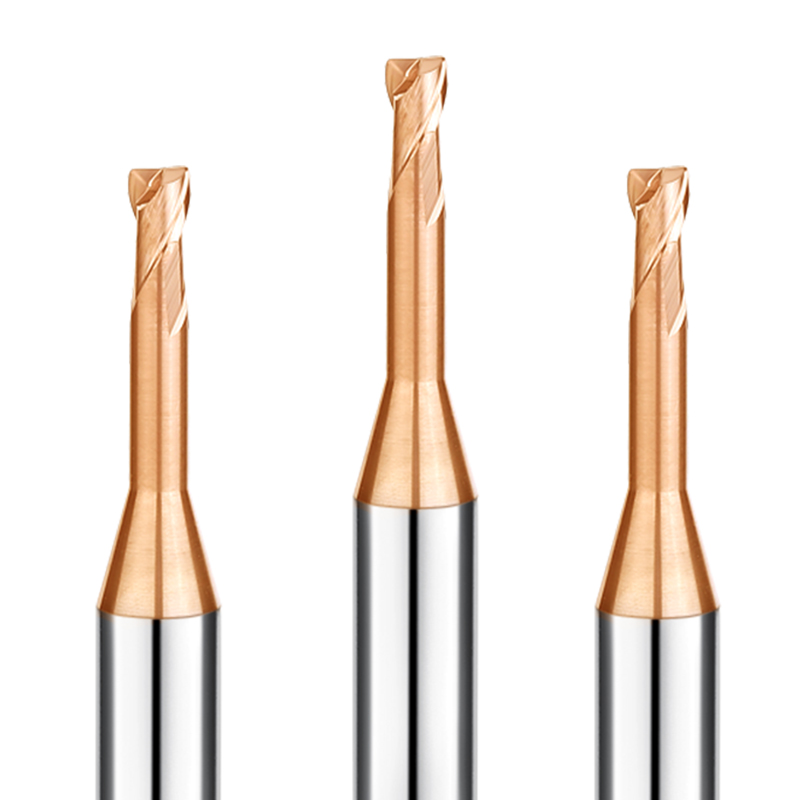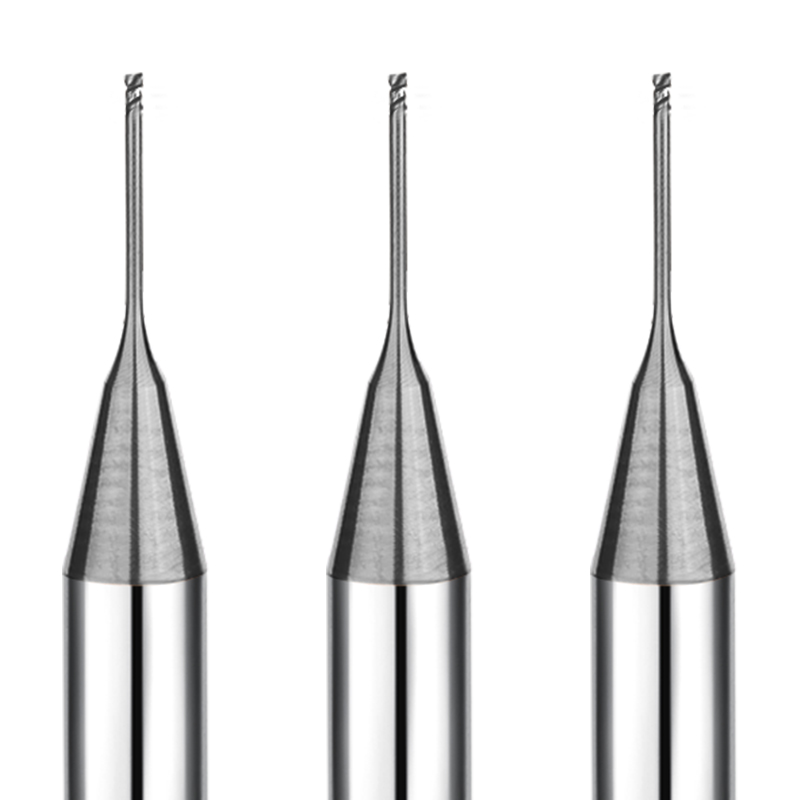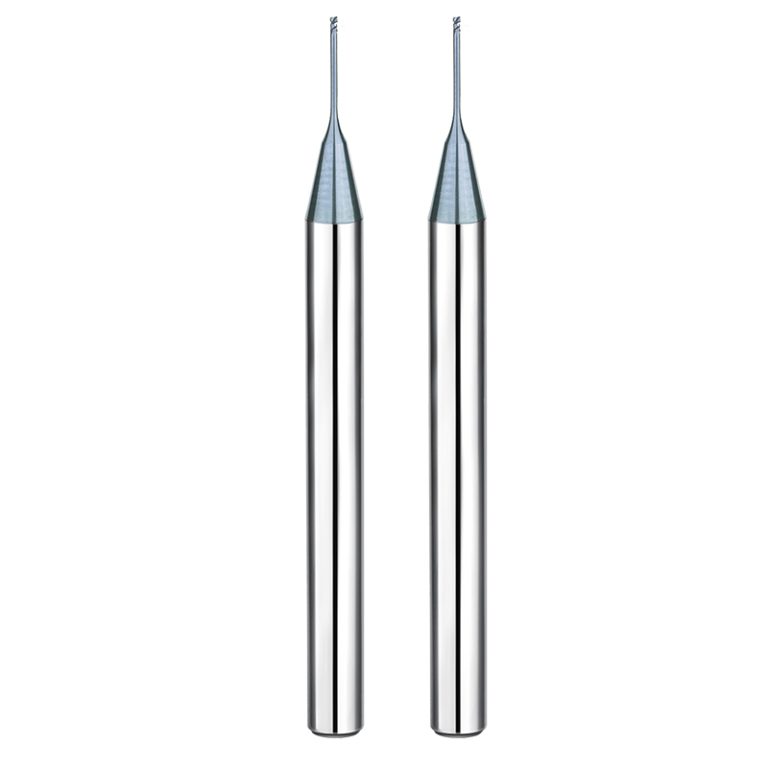
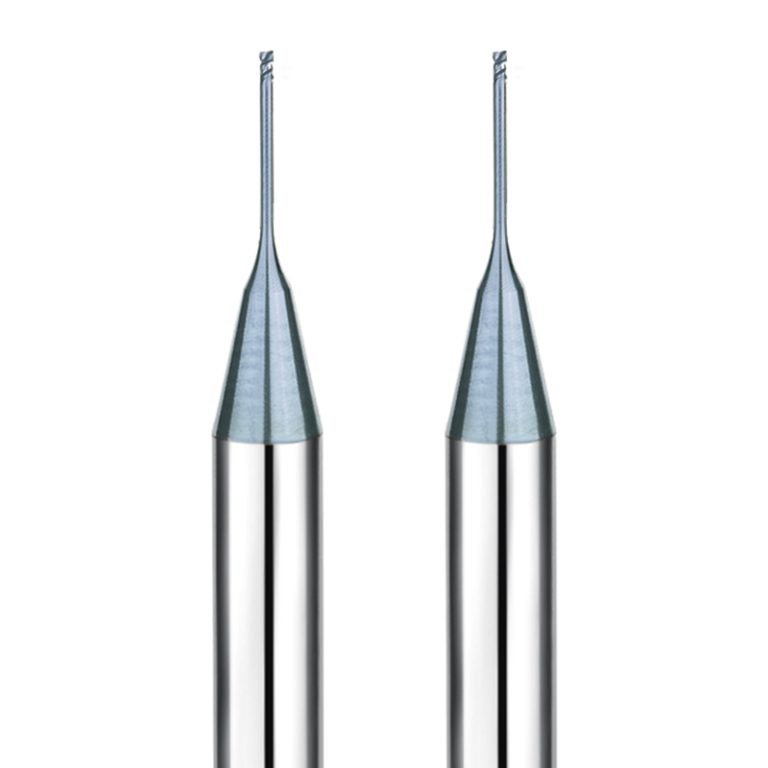
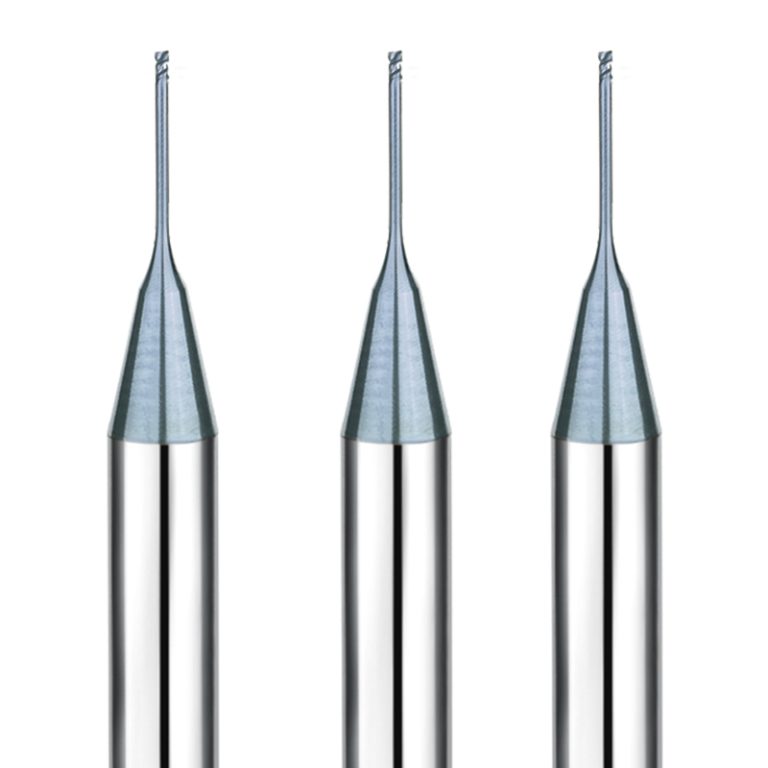
Fraise à bout plat à deux dents et à col long Fraise à bout plat à deux dents et à col long Fraise à bout plat à deux dents et à col long

Fraise à bout plat à 2 dents et col long HRC55

Pourquoi devenir partenaire de SAMHO Chine ?

Fabrication de haute qualité pour des performances stables
Fabriqué à partir de carbure de première qualité et selon des procédés de fabrication éprouvés, cet outil offre des performances stables et une longue durée de vie. Il convient aux applications d'usinage exigeantes.

Tolérances de haute précision pour un usinage fiable
Un contrôle rigoureux de la fabrication garantit une concentricité optimale et des dimensions constantes. Ceci améliore la stabilité d'usinage et la qualité des pièces finies.

Stock important pour une livraison rapide
Nous maintenons un stock suffisant de tubes D1–D2 à col long. Cela nous permet de répondre rapidement aux commandes et de garantir des délais de livraison courts, assurant ainsi une production continue.

Personnalisation OEM / ODM disponible
Des services de personnalisation flexibles sont proposés pour répondre aux exigences spécifiques en matière d'usinage et de branding. Cela permet aux clients de différencier leurs produits et de renforcer leur compétitivité sur le marché.

Innovation continue et concentration en ingénierie
SAMHO se consacre à la recherche et au développement de fraises en carbure ainsi qu'à l'optimisation des procédés. Nous améliorons constamment les performances de nos outils afin de garantir des résultats d'usinage efficaces et stables.

Fraise à bout plat à col long SAMHO HRC55 à 2 goujures — Solution haute performance pour l'usinage de cavités profondes

Dureté élevée (HRC55) pour une résistance à l'usure et une stabilité accrues
Cette fraise à bout plat HRC55 est fabriquée en carbure de haute qualité. Elle offre une excellente résistance à l'usure et une grande résistance à l'écaillage. Idéale pour l'usinage stable de matériaux de dureté moyenne à élevée.

Conception à 2 cannelures pour une évacuation des copeaux en douceur
La fraise à deux dents à col long offre une plus grande évacuation des copeaux. Elle améliore l'évacuation des copeaux et réduit leur accumulation, ce qui la rend particulièrement adaptée à l'usinage de l'acier inoxydable et de l'acier à moules.

Conception à col long pour l'usinage de cavités profondes
Le col allongé permet un usinage efficace des trous profonds, des rainures profondes et des contours complexes. Il réduit les interférences et accroît la flexibilité d'usinage.

Tige de haute précision pour un serrage stable
La tolérance de la queue est contrôlée entre 0 et -0.003 mm. Ceci garantit une excellente concentricité et un serrage sûr. Il en résulte une précision d'usinage accrue et une durée de vie de l'outil prolongée.

Compatibilité étendue des matériaux
Convient aux matériaux de dureté Rockwell C 28 à 52, y compris l'acier à moules et l'acier inoxydable. Largement utilisé dans la fabrication de moules, de composants de précision et dans les applications d'usinage générales.


Fraise à bout plat à col long HRC55 à 2 cannelures — Recommandations d'utilisation professionnelle

Optimiser les paramètres de coupe
Ajustez la vitesse de broche et l'avance en fonction de la dureté du matériau (HRC 28–52). Évitez les charges de coupe excessives afin de maintenir la stabilité de l'outil et d'en prolonger la durée de vie.

Prioriser les opérations de cavité profonde et de finition
La fraise à deux dents à col long est conçue pour les trous profonds, les rainures profondes et les contours complexes. Elle est recommandée pour les opérations de semi-finition et de finition afin d'obtenir une meilleure qualité de surface.

Améliorer l'efficacité de l'évacuation des puces
Lors de l'usinage de l'acier inoxydable ou de l'acier à moules, assurez-vous d'une évacuation efficace des copeaux. L'utilisation d'un fluide de coupe ou d'un système de refroidissement à l'air est recommandée afin d'éviter l'accumulation de copeaux et le collage de l'outil.

Assurer un serrage à haute rigidité
Utilisez un porte-outil de haute précision pour assurer un serrage stable. Réduisez au maximum le porte-à-faux de l'outil afin de diminuer les vibrations et d'améliorer la précision d'usinage.

Évitez les charges de coupe latérales importantes
En raison de la faible rigidité des outils à long col, évitez les opérations de coupe radiale importantes ou l'usinage par percussion. Une stratégie de coupe multipasse ou par couches est recommandée pour une performance stable.
Matériaux recommandés pour l'usinage (Fortement recommandé : ⭐️ | Recommandé : ⭕️ | Suggéré : ◯ )

Catégories Matériel de travail Niveau
ACIER À MOULINS Aciers au carbone (S45C/S55C) ⭕️
Aciers alliés (SK/SCM/SUS) ⭕️
Aciers pré-trempés (NAK/HPM) ⭕️
Aciers trempés (~55/~60/~70 HRC) ◯
MATÉRIAU SPÉCIAL Alliages d'aluminium ◯
Graphite
Copper ⭕️
Les matières plastiques
Fibre de carbone
Alliages de titane ◯
alliages résistants à la chaleur
Carbure cimenté
Matériau dur et cassant (non métallique)

Fraise à bout plat à 2 dents et à long col


Total 37 modèles

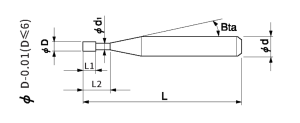
Référence du modèle Diamètre extérieur Longueur de coupe Longueur effective Angle de conicité de la tige Longueur globale Nombre de flûtes Diamètre de la tige En Stock
SHBLS2-002005 0.2 0.3 0.5 12 ° 50 2 4 ○
SHBLS2-002010 0.2 0.3 1 12 ° 50 2 4 ○
SHBLS2-002015 0.2 0.3 1.5 12 ° 50 2 4 ○
SHBLS2-003010 0.3 0.5 1 12 ° 50 2 4 ○
SHBLS2-003015 0.3 0.5 1.5 12 ° 50 2 4 ○
SHBLS2-003020 0.3 0.5 2 12 ° 50 2 4 ○
SHBLS2-003030 0.3 0.5 3 12 ° 50 2 4 ○
SHBLS2-004010 0.4 0.6 1 12 ° 50 2 4 ○
SHBLS2-004020 0.4 0.6 2 12 ° 50 2 4 ○
SHBLS2-004030 0.4 0.6 3 12 ° 50 2 4 ○
SHBLS2-004040 0.4 0.6 4 12 ° 50 2 4 ○
SHBLS2-005010 0.5 0.75 1 12 ° 50 2 4 ○
SHBLS2-005020 0.5 0.75 2 12 ° 50 2 4 ○
SHBLS2-005040 0.5 0.75 4 12 ° 50 2 4 ○
SHBLS2-005060 0.5 0.75 6 12 ° 50 2 4 ○
SHBLS2-006020 0.6 0.9 2 12 ° 50 2 4 ○
SHBLS2-006040 0.6 0.9 4 12 ° 50 2 4 ○
SHBLS2-006060 0.6 0.9 6 12 ° 50 2 4 ○
SHBLS2-006080 0.6 0.9 8 12 ° 50 2 4 ○
SHBLS2-008020 0.8 1.2 2 12 ° 50 2 4 ○
SHBLS2-008040 0.8 1.2 4 12 ° 50 2 4 ○
SHBLS2-008060 0.8 1.2 6 12 ° 50 2 4 ○
SHBLS2-008080 0.8 1.2 8 12 ° 50 2 4 ○
SHBLS2-010040 1 1.5 4 12 ° 50 2 4 ○
SHBLS2-010060 1 1.5 6 12 ° 50 2 4 ○
SHBLS2-010080 1 1.5 8 12 ° 50 2 4 ○
SHBLS2-010100 1 1.5 10 12 ° 50 2 4 ○
SHBLS2-015040 1.5 2.3 4 12 ° 50 2 4 ○
SHBLS2-015060 1.5 2.3 6 12 ° 50 2 4 ○
SHBLS2-015080 1.5 2.3 8 12 ° 50 2 4 ○
SHBLS2-015100 1.5 2.3 10 12 ° 50 2 4 ○
SHBLS2-020040 2 3 4 12 ° 50 2 4 ○
SHBLS2-020060 2 3 6 12 ° 50 2 4 ○
SHBLS2-020080 2 3 8 12 ° 50 2 4 ○
SHBLS2-020100 2 3 10 12 ° 50 2 4 ○
SHBLS2-020120 2 3 12 12 ° 50 2 4 ○
SHBLS2-020160 2 3 16 12 ° 50 2 4 ○


Paramètres de fraisage de contour SHBLS2

Matériel de travail Cuivre rouge sans oxygène acier au carbone HRC30-45 et acier pré-trempé Acier trempé HRC45-55
(mm)Diamètre (mm)Longueur effective (min-1)Vitesse (mm/min)Alimentation (min-1)Vitesse (mm/min)Alimentation (min-1)Vitesse (mm/min)Alimentation
D0.2 0.5 30000 120 30000 120 30000 120
D0.2 1 30000 120 30000 120 30000 100
D0.2 1.5 28000 120 28000 120 28000 100
D0.3 1 30000 150 30000 150 30000 150
D0.3 1.5 28000 120 28000 120 26000 120
D0.3 2 26000 120 26000 120 22000 100
D0.3 3 26000 100 26000 100 20000 80
D0.4 1 26000 300 26000 300 26000 260
D0.4 2 26000 220 26000 220 24000 200
D0.4 3 24000 180 24000 180 20000 200
D0.4 4 24000 150 24000 150 18000 150
D0.5 1 26000 400 26000 400 20000 300
D0.5 2 26000 300 26000 300 18000 200
D0.5 4 24000 180 24000 180 16000 150
D0.5 6 24000 150 24000 150 15000 100
D0.6 2 26000 500 26000 500 20000 500
D0.6 4 24000 300 24000 300 16000 200
D0.6 6 22000 200 22000 200 16000 150
D0.6 8 20000 150 20000 150 14000 100
D0.8 2 18000 600 18000 600 18000 500
D0.8 4 16000 400 16000 400 14000 300
D0.8 6 16000 300 16000 300 14000 200
D0.8 8 14000 150 14000 150 13000 150
D1.0 4 13000 800 13000 800 12000 800
D1.0 6 11000 600 11000 600 10000 600
D1.0 8 10000 300 10000 300 9000 300
D1.0 10 9000 150 9000 150 8000 120
D1.5 4 13000 1200 13000 1200 13000 1000
D1.5 6 11000 800 11000 800 11000 600
D1.5 8 10000 500 10000 500 10000 400
D1.5 10 9000 400 9000 400 9000 300
D2.0 4 12000 1400 12000 1400 10000 1000
D2.0 6 12000 1200 12000 1200 10000 800
D2.0 8 10000 1000 10000 1000 9000 600
D2.0 10 9500 600 9500 600 8000 400
D2.0 12 8500 400 8500 400 7000 260
D2.0 16 7000 300 7000 300 6000 200
À noter:
*Diminuez proportionnellement la vitesse de broche et la vitesse d'avance lorsque les paramètres de fraisage dépassent la vitesse de broche maximale de la machine ;
*Recommander un liquide de refroidissement à l'huile pour les aciers inoxydables et les alliages résistants à la chaleur ;
*Il est recommandé d’utiliser un appareil de mesure sans contact pour éviter d’endommager la pointe de précision ;
*Réduisez proportionnellement la vitesse de la broche et la vitesse d'avance en cas de broutage.
Téléchargement 2 : Fraise à bout plat à col long HRC55 à 2 dents (fichier)

Produits associés

Article similaire

Fraise à bout sphérique à 2 goujures HRC65

La fabrication de moules de précision et de composants aérospatiaux exige des outils capables de résister à des températures extrêmes tout en conservant une géométrie hémisphérique parfaite. La série de fraises à bout sphérique à 2 cannelures SAMHO HRC65 en est un bon exemple.

Lire la suite »
Fraise en cuivre

Fraise à bout plat à 2 dents pour cuivre

Dans l'usinage des métaux non ferreux, et notamment le fraisage de précision du cuivre pur, les outils de coupe doivent répondre à des exigences extrêmement strictes. Ils doivent posséder des arêtes de coupe ultra-tranchantes pour empêcher l'adhérence du matériau, ainsi que…

Lire la suite »
Obtenez votre guide personnalisé sur les outils de fraisage

Remplissez le formulaire ci-dessous pour recevoir le catalogue complet des produits SAMHO.