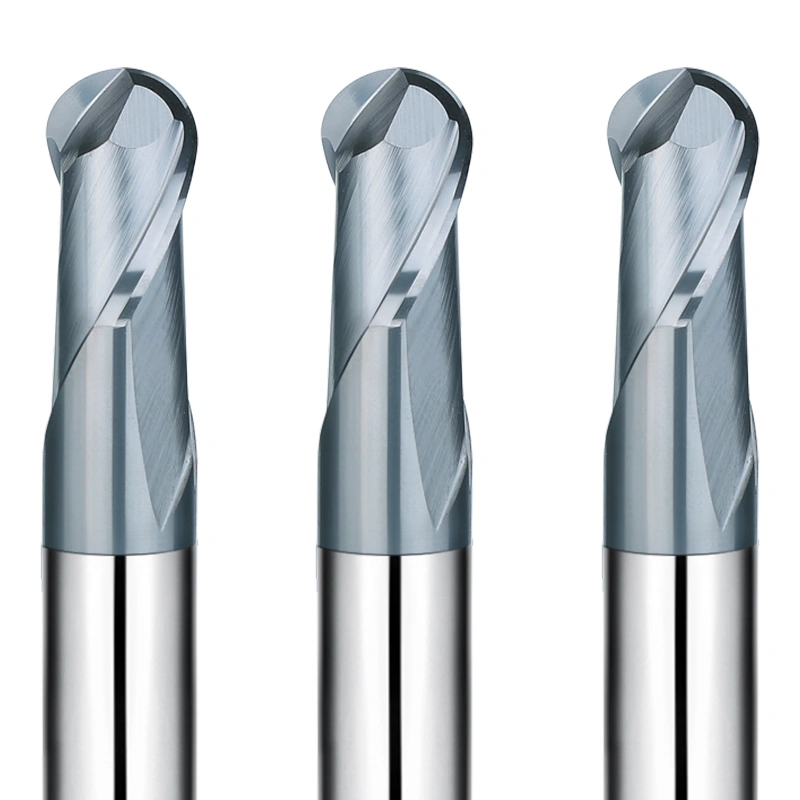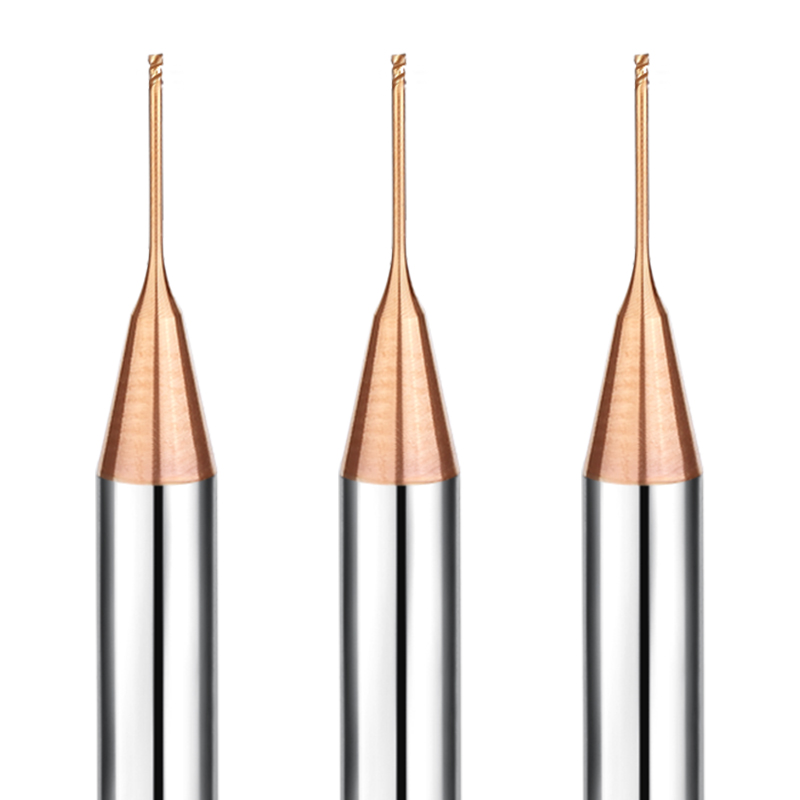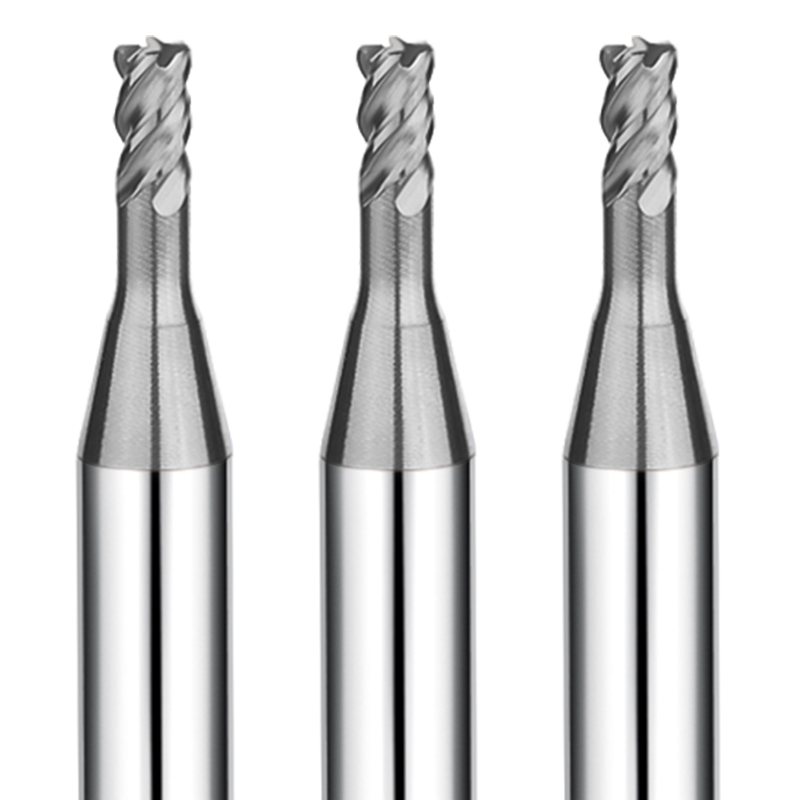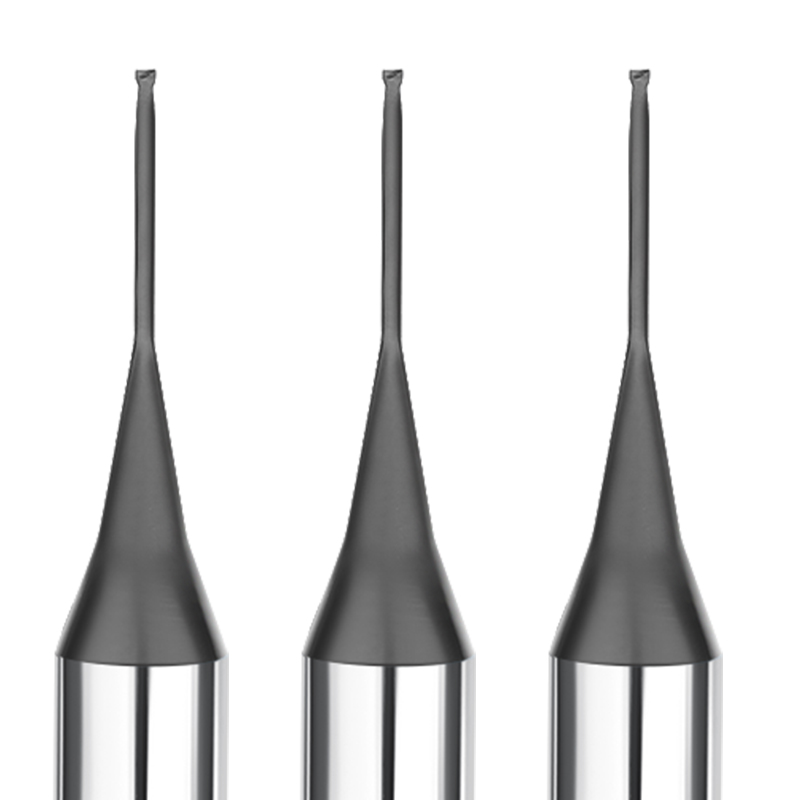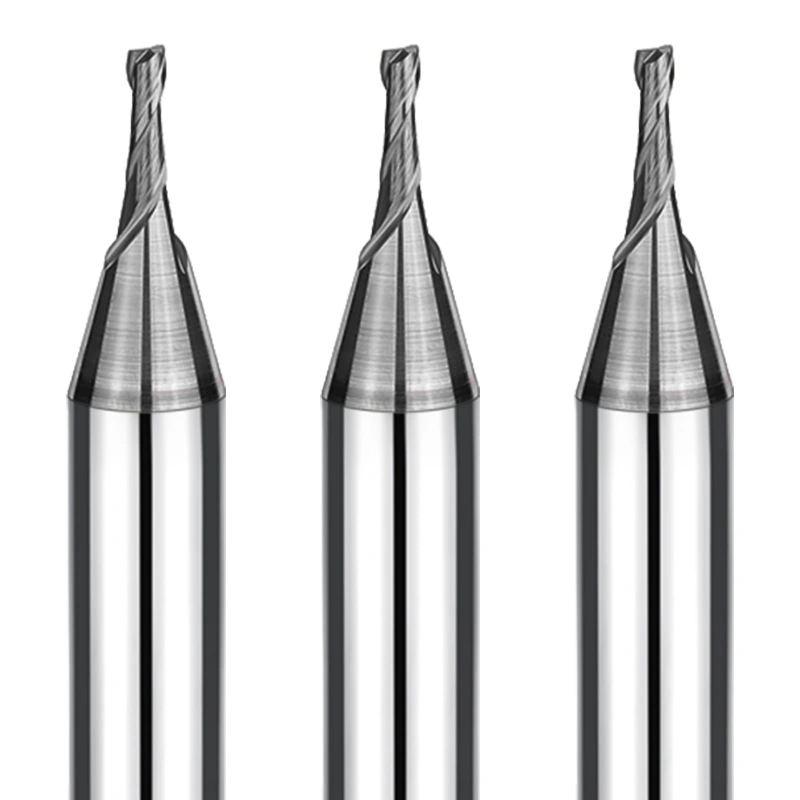
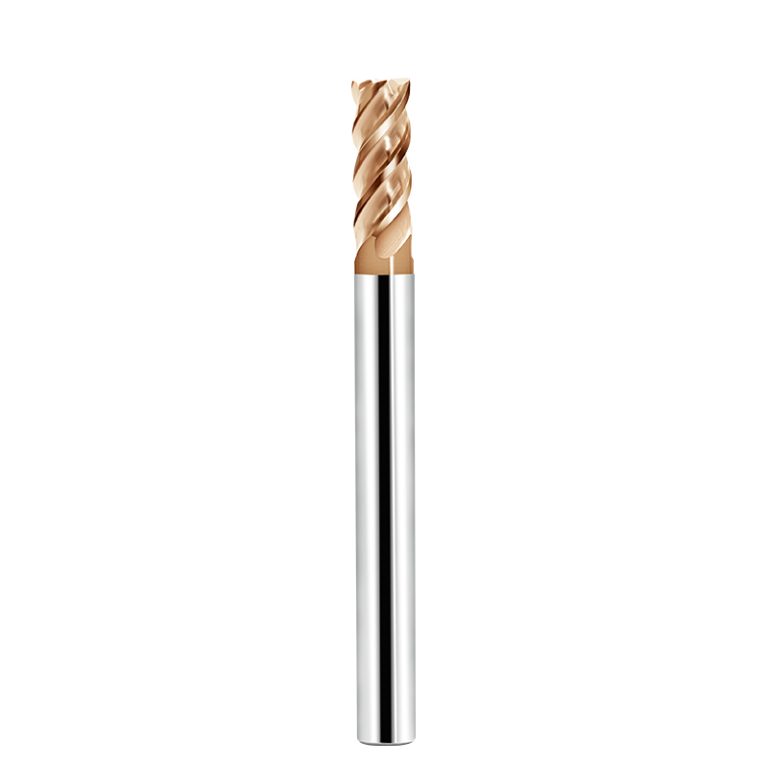
Fraise en bout Fraise en bout Fraise en bout

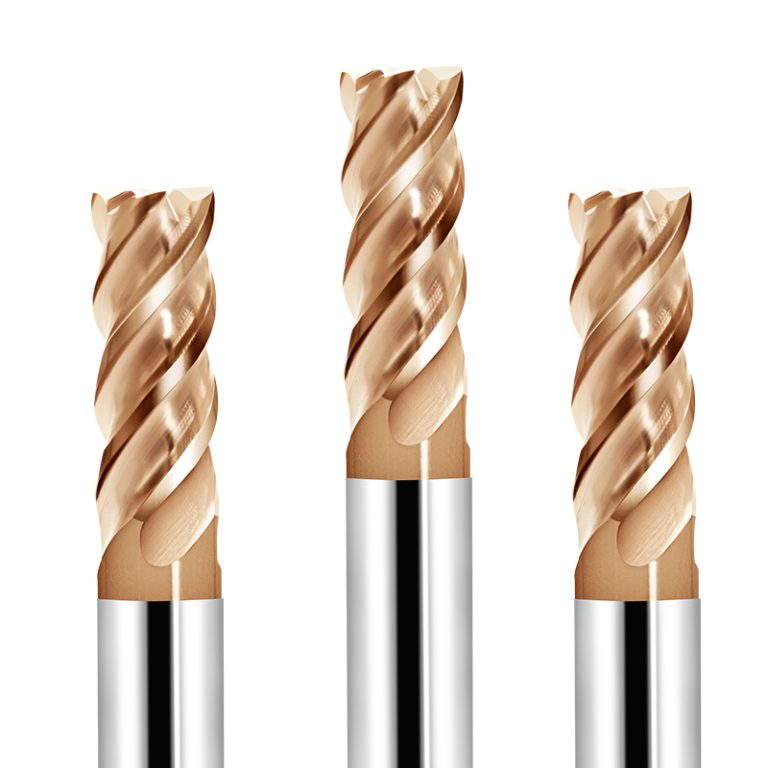
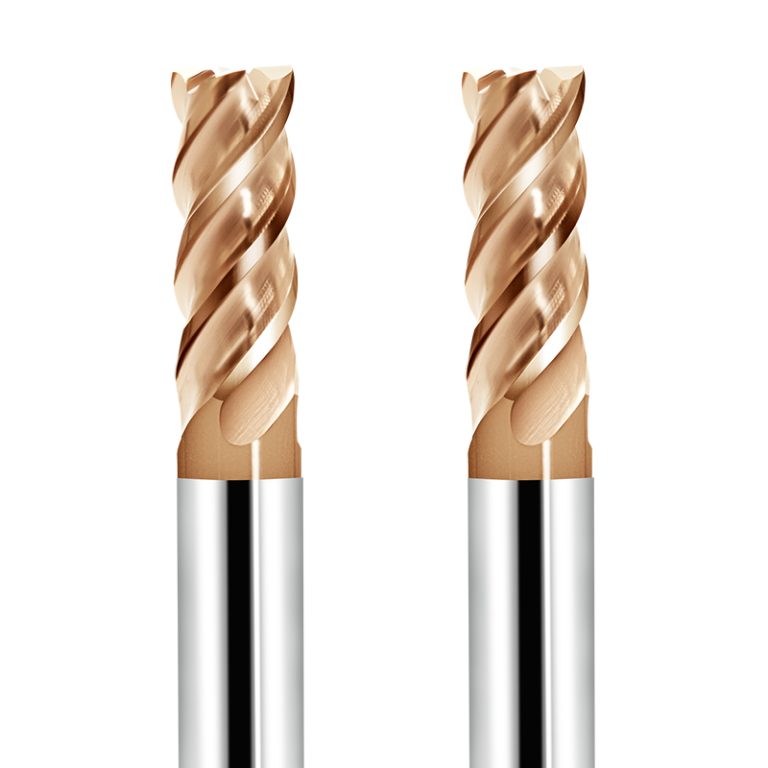
Fraise à bout plat à 4 dents pour acier trempé

Fraise à bout plat à 4 dents à revêtement diamant SAMHO pour aciers haute dureté et traités thermiquement — L'outil ultime pour l'usinage CNC de haute précision

Ne laissez plus l'usinage des matériaux à haute dureté et des aciers traités thermiquement faire grimper vos coûts. La gamme d'aciers haute dureté SAMHO est conçue avec précision pour les opérations CNC professionnelles et spécifiquement adaptée à l'usinage de haute précision des aciers trempés et des alliages traités thermiquement.

Grâce à une technologie de revêtement à haute adhérence avancée, cette fraise à bout plat à 4 dents offre une durabilité exceptionnelle et des performances constantes dans les applications réelles, prolongeant considérablement la durée de vie de l'outil.

Matériaux compatibles : Optimisé pour les aciers à haute dureté, les aciers traités thermiquement et autres matériaux à haute résistance à l’usure.

Durabilité ultime : Fabriquée à partir d’un substrat en carbure cémenté à grain fin et haute résistance, et associée à une rectification de précision et à un revêtement à haute adhérence, cette fraise garantit des arêtes de coupe affûtées et une inertie chimique, idéales pour l’usinage continu sous forte charge.

Usinage haute performance : La conception à 4 dents optimise l’évacuation des copeaux et la répartition de la force de coupe. Elle réduit la chaleur de coupe tout en améliorant l’efficacité d’usinage et la finition de surface.

Dans le domaine de l'usinage des aciers à haute dureté et traités thermiquement, les exigences en matière de performance des outils sont extrêmement strictes. Précision et durabilité sont essentielles. Les fraises à bout plat 4 dents SAMHO (D1–D12 mm) sont spécialement conçues pour ces applications exigeantes. Optimisées pour les opérations CNC professionnelles, elles offrent une efficacité d'usinage accrue tout en préservant un excellent état de surface et une grande précision dimensionnelle. Ces fraises sont le choix idéal pour l'usinage de précision des aciers à haute dureté et traités thermiquement.


Fonctionnalités techniques avancées

Revêtement spécialisé à haute adhérence pour une durée de vie des outils ultra-longue
Notre technologie de revêtement exclusive confère à l'outil une dureté et une résistance chimique exceptionnelles :

  • Résistance à l'abrasion : Les arêtes de coupe restent affûtées même lors d'un usinage long et continu d'aciers traités thermiquement.
  • Prévention du micro-puçage : Le revêtement assure une forte adhérence au substrat en carbure lors de la coupe à grande vitesse, prolongeant ainsi la durée de vie de l'outil.

Géométrie à 4 cannelures spécialement conçue pour les aciers à haute dureté
La conception de précision à 4 cannelures optimise la répartition de la force de coupe et l'évacuation des copeaux :

  • Coupe à haute efficacité : Réduit la chaleur de coupe et minimise l'usure de l'outil.
  • Usinage stable : Garantit la précision dimensionnelle et une finition de surface de haute qualité lors de l'usinage des aciers traités thermiquement.

Substrat en carbure ultra-précis et rectification de haute précision
Le carbure à grain fin et haute résistance, associé à une rectification précise, garantit des performances d'usinage constantes :

  • Contrôle des tolérances dimensionnelles : Maintenu à ±0.01 mm pour une production par lots fiable.
  • Résistance aux fractures : Augmente considérablement la durabilité des outils, idéal pour les aciers à haute dureté et les matériaux abrasifs.

Conception à 4 cannelures « Cool-Cutting »
La géométrie à 4 cannelures acérées réduit la chaleur de coupe et améliore l'évacuation des copeaux :

  • Évacuation maximale des puces : Élimine rapidement la chaleur et les copeaux de la zone de coupe.
  • Charge de coupe réduite : Réduit l'accumulation de chaleur, empêchant ainsi la fissuration thermique de l'acier fragile.

Applications et industries cibles

Cette série de fraises à bout carré à 4 dents est conçue pour les opérations CNC de précision et est largement utilisée pour :

  • Usinage de précision des aciers à haute dureté et traités thermiquement
  • Traitement de matériaux très résistants à l'usure et fragiles
  • Création de contours de haute précision et de géométries complexes

Pourquoi choisir SAMHO comme partenaire de vente en gros ?

Performances supérieures : Conçue avec précision pour les aciers à haute dureté et traités thermiquement. Offre un usinage fiable et de haute précision ainsi qu’une durabilité exceptionnelle.

Usinage haute performance : La conception à 4 cannelures optimise l'évacuation des copeaux, réduit la chaleur de coupe et augmente l'efficacité de la production.

Qualité fiable : Fabriqué à partir d’un substrat en carbure à grain fin et haute résistance. Les tolérances dimensionnelles sont rigoureusement contrôlées afin de garantir une production homogène.

Personnalisation technique : Prend en charge les services OEM et ODM pour répondre aux exigences spécifiques des clients.

Global Supply : Assure une livraison stable pour garantir le bon déroulement des opérations des entreprises B2B internationales.
Matériaux recommandés pour l'usinage (Fortement recommandé : ⭐️ | Recommandé : ⭕️ | Suggéré : ◯ )

Catégories Matériel de travail Niveau
ACIER À MOULINS Aciers au carbone (S45C/S55C)
Aciers alliés (SK/SCM/SUS)
Aciers pré-trempés (NAK/HPM)
Aciers trempés (~55/~60/~70 HRC) ⭐️
MATÉRIAU SPÉCIAL Alliages d'aluminium
Graphite
Copper
Les matières plastiques
Fibre de carbone
Alliages de titane
alliages résistants à la chaleur
Carbure cimenté
Matériau dur et cassant (non métallique)

Fraise à bout plat à 4 dents

Total 24 modèles

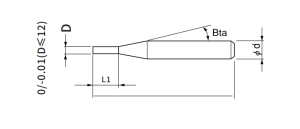
Référence du modèle Diamètre extérieur Longueur de coupe Longueur effective Angle de conicité de la tige Longueur globale Nombre de flûtes Diamètre de la tige En Stock
SHHS4-0100300 1 3 - 12 ° 50 4 4 ○
SHHS4-0150400 1.5 4 - 12 ° 50 4 4 ○
SHHS4-0200500 2 5 - 12 ° 50 4 4 ○
SHHS4-0250600 2.5 6 - 12 ° 50 4 4 ○
SHHS4-0300800-3 3 8 - - 50 4 3 ○
SHHS4-0300800-4 3 8 - 12 ° 50 4 4 ○
SHHS4-0300800-6 3 8 - 12 ° 60 4 6 ○
SHHS4-0401000-4 4 10 - - 50 4 4 ○
SHHS4-0401000-6 4 10 - 12 ° 60 4 6 ○
SHHS4-0401000-75 4 10 - 12 ° 75 4 4 ○
SHHS4-0501300 5 13 - 12 ° 60 4 6 ○
SHHS4-0601500 6 15 - - 60 4 6 ○
SHHS4-0601500-75 6 15 - - 75 4 6 ○
SHHS4-0601500-100 6 15 - - 100 4 6 ○
SHHS4-0802000 8 20 - - 60 4 8 ○
SHHS4-0802000-75 8 20 - - 75 4 8 ○
SHHS4-0802000-100 8 20 - - 100 4 8 ○
SHHS4-0802000-150 8 20 - - 150 4 8 ○
SHHS4-1002500 10 25 - - 75 4 10 ○
SHHS4-1002500-100 10 25 - - 100 4 10 ○
SHHS4-1002500-150 10 25 - - 150 4 10 ○
SHHS4-1203000 12 30 - - 75 4 12 ○
SHHS4-1203000-100 12 30 - - 100 4 12 ○
SHHS4-1203000-150 12 30 - - 150 4 12 ○

Paramètres de fraisage de contour

Matériel de travail Aciers trempés HRC48-55 Aciers trempés HRC56-62 Aciers trempés HRC63-70
Diamètre (min-1) Vitesse (mm/min) Avance (min-1) Vitesse (mm/min) Avance (min-1) Vitesse (mm/min) Avance
1 22000 600 20000 500 15000 400
1.5 18000 700 16000 600 12000 400
2 15000 900 12000 600 10000 500
2.5 13000 900 10000 600 9000 500
3 11000 1000 8000 700 7000 600
4 8500 1200 7500 800 6000 600
5 7500 1500 6000 1200 5000 600
6 6500 1800 5500 1000 4500 600
8 5000 2000 4000 1200 3500 700
10 4000 2000 3200 1500 2500 800
12 3500 2000 2500 1500 2200 800

Quantité de fraisage pour le fraisage latéral (mm)

Matériau de travail \ Longueur de coupe 2.5D (Longueur de coupe = Diamètre * 2.5) 4D (Longueur de coupe = Diamètre * 4)
45HRC以下En dessous de 45HRC ae = 0.07Dap = 2D ae = 0.07Dap = 2D
45HRC au-dessus de 45HRC ae = 0.03Dap = 1.5D ae = 0.03Dap = 1.5D

D : Diamètre (mm)

ap:Profondeur axiale (mm)

ae : Profondeur radiale (mm)

À noter:

*Diminuez proportionnellement la vitesse de broche et la vitesse d'avance lorsque les paramètres de fraisage dépassent la vitesse de broche maximale de la machine ;

*Recommander un liquide de refroidissement à l'huile pour les aciers inoxydables et les alliages résistants à la chaleur ;

*Il est recommandé d'utiliser un appareil de mesure sans contact pour éviter d'endommager la pointe de précision ;

*Diminuer proportionnellement la vitesse de la broche et la vitesse d'avance en cas de broutage ;

*Lorsque la dureté du matériau est supérieure à HRC58, il est recommandé d'utiliser un refroidissement par soufflage d'air pour l'ébauche et un refroidissement par brumisation d'huile ou par soufflage d'air pour la finition.

Téléchargement 2 : Fraise en bout à 4 dents pour acier trempé (fichier de fraise à bout plat)

Produits associés

Article similaire

Fraise à bout plat à 2 dents

Fraise à bout plat à 2 dents pour cuivre

Dans la production d'électrodes pour électroérosion et de composants en aluminium, l'adhérence de l'outil est la principale cause de mauvais état de surface et de rupture de l'outil. Le revêtement DLC de SAMHO permet de pallier ce problème.

Lire la suite »
Fraise en bout

Fraise à bout plat à 2 dents pour acier trempé

Dans le domaine de l'usinage de l'acier trempé, les exigences en matière d'outillage sont extrêmement élevées. Les opérateurs de machines CNC ont besoin d'outils qui garantissent à la fois une coupe précise et une résistance à l'usure supérieure.

Lire la suite »
Obtenez votre guide personnalisé sur les outils de fraisage

Remplissez le formulaire ci-dessous pour recevoir le catalogue complet des produits SAMHO.