En usinage de précision des métaux non ferreux, les performances des outils exigent une grande stabilité, une forte résistance à l'usure et un tranchant de coupe constant. Ces exigences sont d'autant plus critiques lors de l'usinage du cuivre rouge. Sa grande ductilité entraîne souvent des adhérences de matière, la formation d'arêtes rapportées et un mauvais état de surface.
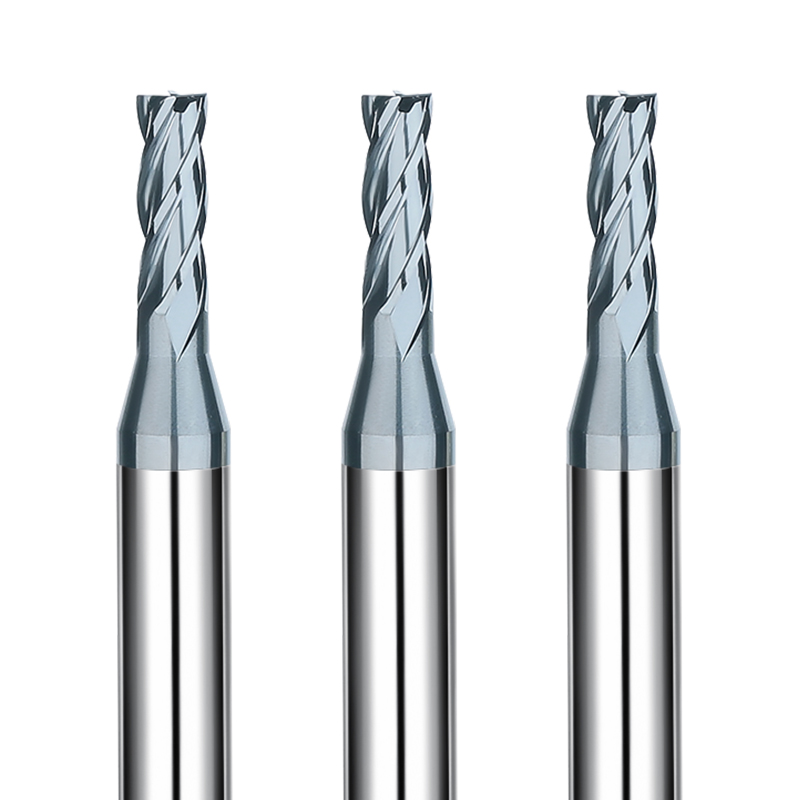
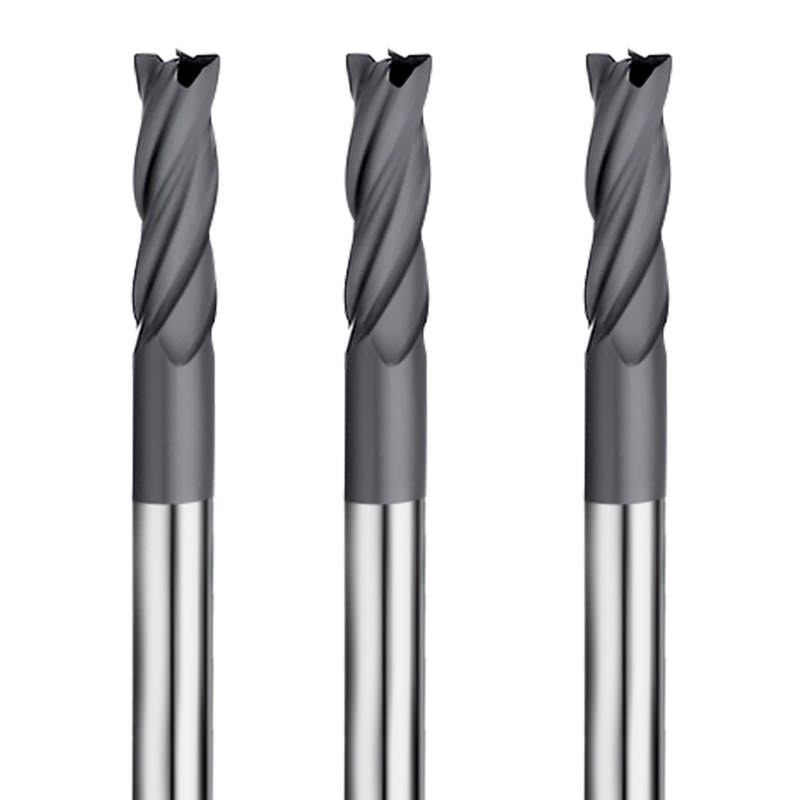
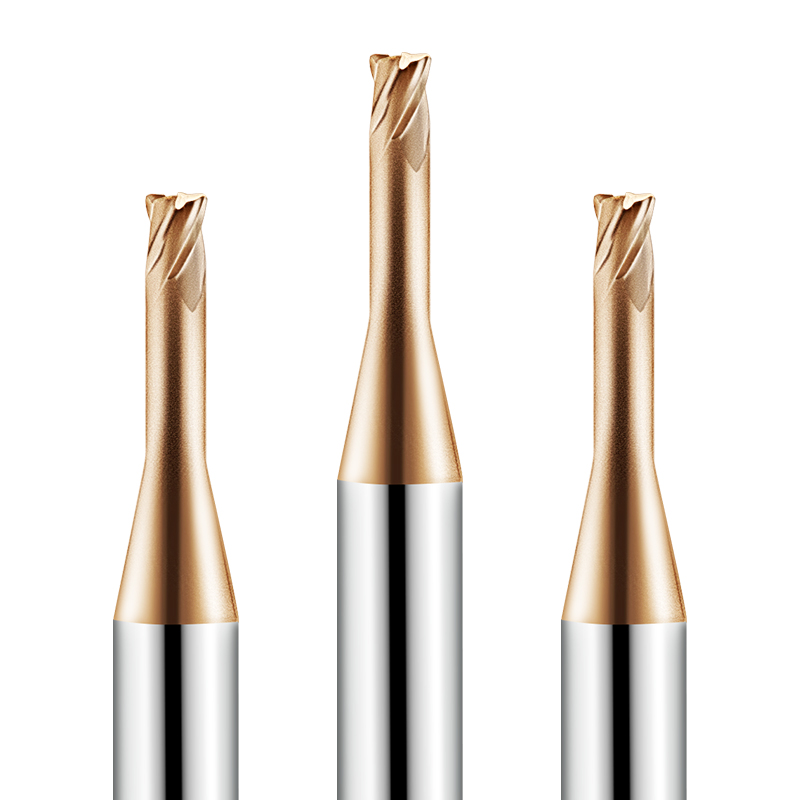
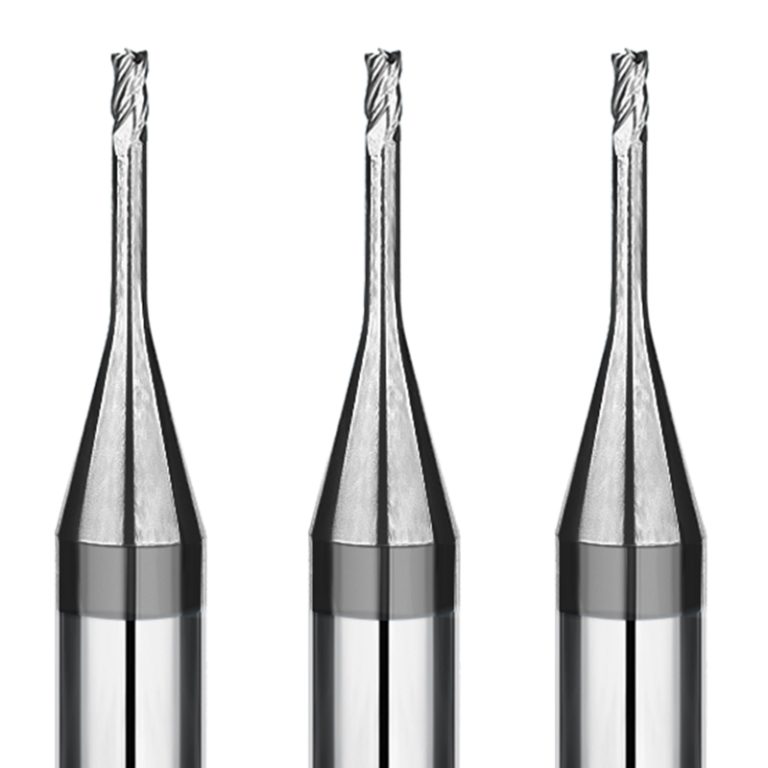
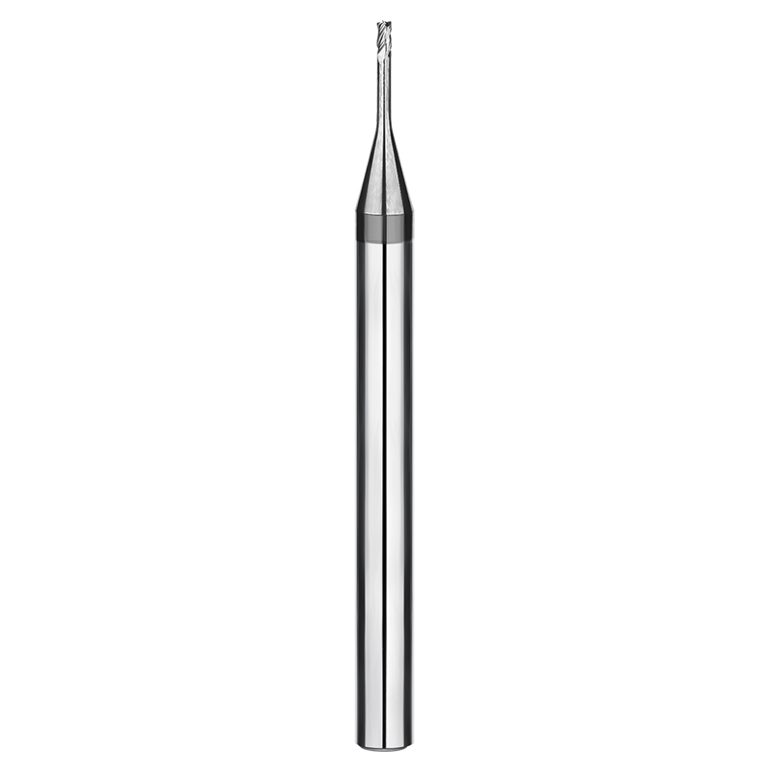
La fraise à bout plat à quatre dents et à col long SAMHO, revêtue de DLC, est spécialement conçue pour l'usinage de haute précision du cuivre rouge. Le revêtement DLC réduit considérablement le frottement et empêche l'adhérence de la matière aux arêtes de coupe. Il en résulte une meilleure évacuation des copeaux, des efforts de coupe réduits et une durée de vie de l'outil prolongée.
Fonctionnalités techniques avancées
Revêtement DLC haute lubrification pour des performances d'usinage stables et durables
Notre revêtement exclusif DLC à faible friction est conçu pour améliorer la stabilité de coupe dans les applications d'usinage exigeantes de métaux non ferreux, en particulier pour les matériaux très adhésifs tels que le cuivre.
Le revêtement offre les avantages suivants :
- Forte performance anti-adhésiveRéduit la formation d'arêtes rapportées et empêche l'adhérence du matériau lors de l'usinage du cuivre.
- Meilleure résistance à l'usure: Maintient un tranchant affûté et des performances stables lors d'une coupe continue à vitesse moyenne à élevée
- force d'adhérence élevée du revêtementAssure une excellente durabilité du revêtement dans des conditions de frottement et de charge thermique élevées, réduisant ainsi les défaillances prématurées du revêtement et prolongeant la durée de vie de l'outil.
Fraise à bout plat à col long et à 4 cannelures pour le cuivre et les métaux non ferreux
Cet outil est structurellement optimisé pour la finition de précision du cuivre tout en conservant sa polyvalence pour l'usinage de l'aluminium et de la résine.
- géométrie à 4 cannelures de haute stabilitéAugmente la capacité d'avance tout en réduisant les vibrations et en améliorant la stabilité globale de l'usinage
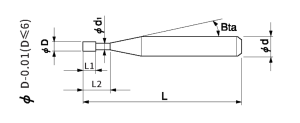
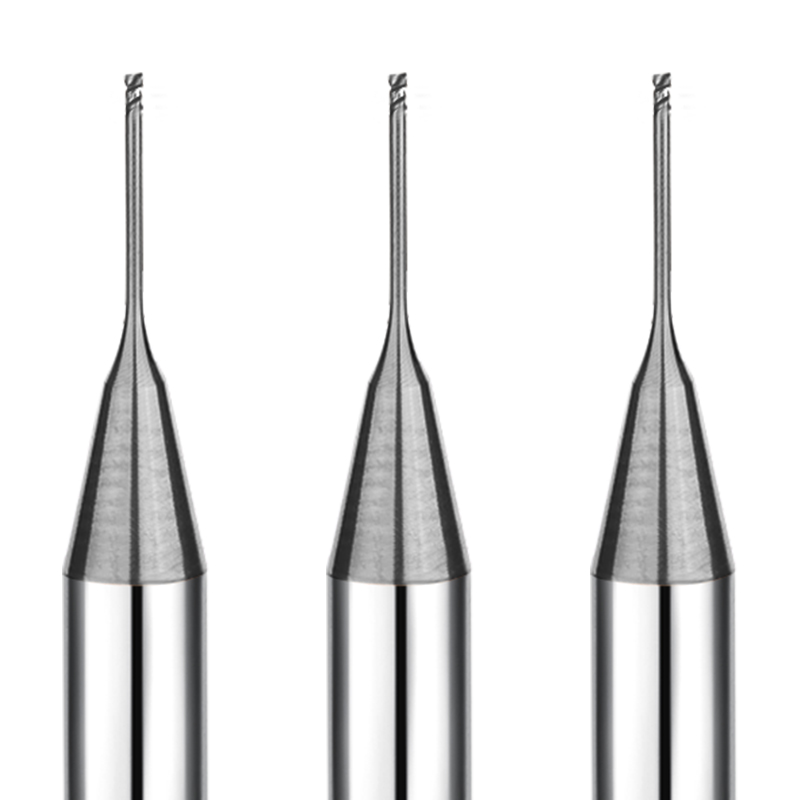
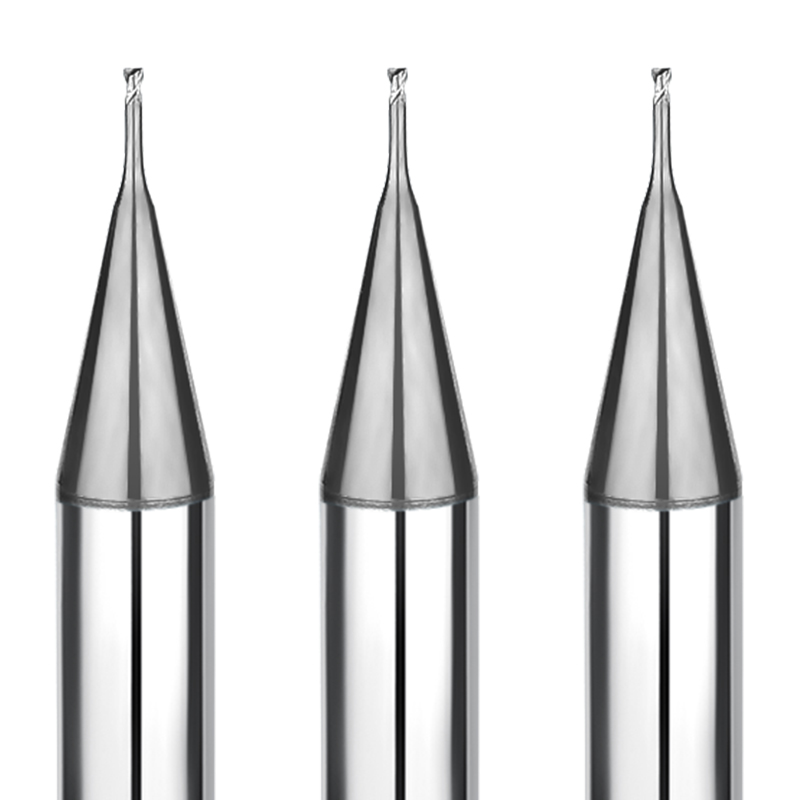
- Modèle à long colIdéal pour les cavités profondes, les fentes étroites et les géométries complexes où la portée et le dégagement de l'outil sont essentiels.
- Tranchant à fond plat: Permet d'obtenir des surfaces nettes et précises ainsi que des arêtes vives lors des opérations de finition sur le cuivre, les alliages d'aluminium et les résines.
Évacuation efficace des copeaux et performances de coupe à basse température
L'association du revêtement DLC et d'une géométrie de cannelure optimisée garantit des performances d'usinage fluides et stables :
- Évacuation efficace des copeaux: Empêche l'accumulation de copeaux dans la zone de coupe et réduit le risque de dommages secondaires liés à la coupe
- Chaleur de coupe réduiteLa surface à faible friction minimise la génération de chaleur, contribuant ainsi à maintenir la qualité de surface lors de l'usinage du cuivre.
- Finition de surface améliorée: Permet d'obtenir des finitions de haute qualité et uniformes sur les matériaux en cuivre, en aluminium et en résine.
Substrat en carbure à grain fin haute résistance
Construit sur un substrat en carbure à micrograins de qualité supérieure et fabriqué avec des procédés de rectification de haute précision :
- Précision dimensionnelle stableGarantit des performances constantes et une répétabilité optimale en production par lots
- haute résistance à la fractureConvient aux vitesses d'avance élevées et aux trajectoires d'outil complexes sans compromettre l'intégrité de l'outil.
- Capacité multi-matériauxOptimisé pour l'usinage du cuivre, il offre également des performances efficaces pour les alliages d'aluminium et les résines.
Applications et industries cibles
Cette série de fraises à quatre dents à col long et à bout carré, revêtues de DLC, est conçue pour l'usinage de haute précision des métaux non ferreux. Elle est particulièrement performante pour les applications de finition exigeantes sur le cuivre. Elle offre également une performance stable et des états de surface de haute qualité lors de l'usinage d'alliages d'aluminium et de résines.
Largement utilisé dans les applications suivantes :
Usinage de précision de pièces en cuivre
Idéal pour les composants d'électrodes, les pièces conductrices et les pièces de précision nécessitant une qualité de finition de surface et une précision dimensionnelle élevées.
Usinage de cavités profondes et de poches complexes
La conception à long col permet de réaliser des rainures profondes, des cavités étroites et d'autres géométries où la portée de l'outil et l'évitement des interférences sont essentiels.
Usinage de composants en alliage d'aluminium
Assure un enlèvement de matière efficace tout en maintenant une performance de coupe fluide et une excellente finition de surface.
Finition des résines et des matériaux non métalliques
Convient pour les prototypes de moules, les pièces d'isolation électrique et les composants plastiques de précision.
Usinage de contournage de haute précision et de géométrie complexe
Optimisé pour l'usinage CNC multi-axes, permettant un contrôle précis des contours et une grande finesse dans la réalisation des détails.
Pourquoi choisir SAMHO comme partenaire de vente en gros ?
Revêtement DLC optimisé pour l'usinage du cuivre
Spécialement conçu pour l'usinage du cuivre, le revêtement DLC réduit efficacement l'adhérence du matériau et la formation de bavures. Il améliore ainsi la stabilité de coupe et la qualité de l'état de surface. Il convient également aux alliages d'aluminium et aux résines.
Faible friction et haute résistance à l'usure pour une durée de vie prolongée des outils
Le revêtement DLC offre d'excellentes performances en matière de résistance à l'usure et d'antiadhérence. Il préserve le tranchant des outils lors de coupes continues et d'usinages à moyenne et haute vitesse, prolongeant ainsi considérablement leur durée de vie.
Conception à col long pour cavités profondes et usinage complexe
Conçue pour les rainures profondes, les cavités étroites et les géométries complexes, sa structure à col long améliore l'accessibilité de l'outil et réduit les risques d'interférences dans les zones d'usinage confinées.
Évacuation efficace des copeaux et performances de coupe à basse température
La surface à faible friction contribue à réduire l'accumulation de chaleur lors de la coupe. Elle améliore également l'évacuation des copeaux, ce qui permet de prévenir les brûlures de surface et l'instabilité pendant les opérations d'usinage du cuivre.