
Le mois dernier, un client de longue date à Stuttgart a contacté notre bureau d'études pour une urgence. Il produisait un lot de matrices d'emboutissage automobile en acier D2, trempées sous vide à 60 HRC. Le plan prévoyait plusieurs trous d'éjection et de dégagement en fin de production. L'atelier a usé prématurément trois jeux d'outillage en cobalt de haute qualité, à des épaisseurs de surface extrêmement faibles. Aucun n'a résisté au-delà du deuxième trou ; la pointe d'un outil s'est soudée directement dans la cavité, nécessitant l'utilisation d'un système d'électroérosion à fil d'urgence pour éliminer le carbure cassé.
Ce problème est malheureusement fréquent dans les ateliers d'outillage nord-américains et européens. Dès qu'un plan préconise l'utilisation d'acier trempé D2 ou A2, les machinistes appréhendent une usure importante des outils et des ruptures soudaines. Ces aciers à haute teneur en carbone et en chrome contiennent une forte concentration de carbures abrasifs à très faible conductivité thermique. Les outils de coupe surchauffent, la pièce s'écrouit au contact et les arêtes de coupe se brisent. Nombreux sont les machinistes qui nous demandent : quel est le meilleur foret pour l'acier dur ? Un foret standard revêtu peut-il réaliser ces coupes de manière fiable sans endommager les pièces coûteuses ?
En réalité, percer de l'acier allié trempé exige bien plus que de simplement utiliser un foret pour acier dur. Sans une ténacité du substrat inférieure au micron et un microchanfrein (chanfrein K) spécifique sur le tranchant, les particules dures écrasent ce dernier au contact. Un faux-rond de broche de seulement 0,076 mm (0.0003 pouce) suffit à casser l'outil instantanément. En production de série, les essais et erreurs à l'aveugle entraînent rapidement la mise au rebut d'outillage, des pertes de temps machine et un coût par trou exorbitant.
Si votre atelier utilise des aciers à outils de 58 à 62 HRC, êtes-vous toujours aux prises avec l'écaillage des arêtes, l'écrouissage et les brûlures lentes sur le banc d'électroérosion ?
Pourquoi les outils des ateliers cassent-ils sur l'acier trempé D2/A2 ? Le choix du foret adapté à l'acier dur
Lors de l'inspection d'outils cassés retournés d'usines européennes ou américaines, la cause première est rarement un mauvais équilibrage dynamique ou des avances trop rapides. L'examen microscopique de la pointe révèle des signes évidents de fracture par clivage plutôt que d'usure abrasive régulière. Le tranchant subit des micro-impacts brutaux et des pics thermiques importants durant les premières millisecondes de contact. La matrice de carbure se fracture avant même que le copeau ne puisse se former correctement.
Le perçage des aciers trempés pour travail à froid est un exercice d'équilibre constant entre la ténacité du tranchant et la résistance à l'abrasion. L'acier D2 contient 12 % de chrome, tandis que l'acier A2 en contient 5 % ; tous deux forment des structures martensitiques denses à faible conductivité thermique. La chaleur de coupe reste concentrée au niveau du tranchant du burin au lieu de se propager dans le copeau. Si l'opérateur réduit la vitesse de rotation de la broche sans ajuster la charge de copeaux, la résistance mécanique augmente brusquement, et même un foret haut de gamme pour acier dur risque de se bloquer et de casser pendant la coupe.
Mécanisme de micro-endommagement des carbures de chrome (Cr-carbures) sur les forets en acier dur
Observez en détail un bloc d'acier trempé D2 ou A2, et vous découvrirez des carbures de chrome primaires très durs, d'une dureté supérieure à 70 HRC, incrustés dans la matrice. C'est l'équivalent métallurgique du perçage de béton durci mélangé à du sable siliceux. À chaque passage de l'outil sur la surface de coupe, ces particules microscopiques martèlent la surface du carbure. Si l'outil possède un tranchant affûté et non modifié, cet impact à haute fréquence arrache rapidement des grains de la phase liante, provoquant un écaillage instantané.
Dès qu'une micro-entaille se forme sur le bord de la fraise, l'équilibre de l'outil s'effondre instantanément. Le frottement de contact explose, la coupe s'écrouit en une fraction de seconde et les forces de poussée atteignent un pic. Ce bourdonnement sourd et lancinant provenant de la broche n'est pas qu'un simple bruit de coupe : les carbures non dissous ont complètement usé le dégagement primaire. L'outil cesse de couper et commence à extruder violemment la matière, ce qui garantit la casse de vos forets en acier trempé dès la prochaine rotation de la broche.
Erreur fréquente : Choisir le « meilleur foret pour acier dur » en se basant sur la logique de l’acier pré-trempé
Lors d'audits d'ateliers, du Michigan à la Bavière, nous constatons fréquemment que les équipes rencontrent des difficultés en traitant l'acier à outils de 60 HRC comme un matériau pré-trempé. Les opérateurs utilisent souvent des outils conçus pour des plaques pré-trempées de 38 à 42 HRC, comme le P20 ou le 718H. Ces outils présentent des angles de coupe positifs et des arêtes vives pour un cisaillement rapide et une évacuation efficace des copeaux. Face à un acier D2 trempé, l'arête fine s'affaisse sous la poussée axiale, arrachant instantanément le bord extérieur.
De nombreux programmeurs tombent dans le piège de croire qu'un revêtement haute température corrige une géométrie imparfaite. Les aciers pré-trempés et trempés à cœur imposent des contraintes totalement différentes à l'outil. Trouver le foret idéal pour l'acier dur ne consiste jamais à rechercher une coupe ultra-précise ; il s'agit de choisir une âme robuste, un chanfrein négatif K-land solide et un substrat résistant aux chocs, capable d'absorber des vibrations importantes sans s'ébrécher.
Validation en situation réelle : Quel est le meilleur foret pour l'acier dur (58-62 HRC D2/A2) ?
Dès qu'un superviseur nous apporte une plaquette D2 mise au rebut ou un plan pour analyse, la première question est toujours la même : quel est le meilleur foret pour l'acier dur ? Notre réponse est pragmatique. Dans cette plage de dureté, il n'y a pas de solution miracle. La réussite dépend de la rigidité de la machine-outil, de la qualité du porte-outil et de la régularité du traitement thermique. Entre 58 et 62 HRC, la frontière entre coupe et rectification est ténue ; une différence de seulement deux points Rockwell modifie complètement la contrainte sur l'arête de coupe.
Nous effectuons des tests de durée de vie des outils en mesurant la poussée axiale et les vibrations, aussi bien dans nos ateliers que chez nos clients. Le perçage de centaines de trous dans de l'acier à outils trempé ne repose pas uniquement sur la ténacité, ni sur la recherche aveugle d'une dureté extrême. La performance réelle d'un outil dépend de l'équilibre entre sa rigidité structurelle et sa microgéométrie. Adapter l'outillage à la microstructure réelle du matériau est le seul moyen d'éviter l'écaillage et de garantir des temps de cycle stables.
Au-delà de l'acier au cobalt : rigidité et résistance aux chocs des forets en carbure pour acier dur
Nous déconseillons systématiquement aux machinistes l'utilisation d'outils en cobalt M35 ou M42 sur de l'acier D2 de dureté 60 HRC. Bien que l'acier rapide au cobalt offre une bonne ténacité, sa dureté à froid est insuffisante face aux aciers alliés trempés à cœur. La télémétrie de broche montre que les arêtes de coupe en cobalt s'adoucissent en quelques secondes dès que la température de la pointe dépasse 600 °C. Le foret dévie, le trou se rétrécit et l'outil se grippe au fond de la coupe.
À l'inverse, les forets en carbure pour acier dur sont constitués d'un substrat à grains ultrafins dont le module d'élasticité est trois fois supérieur à celui de l'acier rapide. Cette rigidité en flexion exceptionnelle empêche toute déformation et assure un suivi précis des arêtes de coupe malgré les inclusions de carbure dur. Le carbure monobloc présente une résilience moindre, ce qui exige des tolérances de broche très strictes. Cependant, une fois le faux-rond corrigé, il offre des tolérances d'alésage et des états de surface que le cobalt ne peut tout simplement pas égaler.
Dureté extrême (60–64 HRC) : Pourquoi nous optons pour les forets en carbure HRC65
Lorsque la dureté du noyau dépasse 60 HRC — notamment pour les lots sur-durcis atteignant 62 à 64 HRC —, nous cessons les tests sur les outils standard. À ce stade, nous orientons directement nos clients vers des forets en carbure dédiés, d'une dureté de 65 HRC. Le carbure conventionnel contient une quantité excessive de liant cobalt, qui s'érode rapidement au contact des carbures durs. Les grains de tungstène s'arrachent et le tranchant s'émousse bien avant que l'écaillage ne soit visible à l'œil nu.
Ces outils spécialisés utilisent des grains de carbure de tungstène submicroniques avec un minimum de liant, atteignant une dureté supérieure à 93 HRA. Ils ne tolèrent aucune vibration ni jeu de broche. Maintenus dans des mandrins à frettage ou hydrauliques, leur dureté extrême leur permet d'usiner des micro-copeaux avec une faible avance, à la manière de barres d'alésage miniatures. Ceci élimine complètement le perçage par électroérosion, une méthode lente et coûteuse.
Angle de pointe (140°) et micro-chanfrein (K-land) : concevoir le foret idéal pour l’acier dur
Pour beaucoup d'usiniers, un foret ressemble à deux goujures et une pointe. Mais sur nos rectifieuses CNC 5 axes, le secret d'un foret optimal pour l'acier dur réside dans sa microgéométrie. Les pointes classiques à 118° ou 135° sollicitent d'abord les angles extérieurs fragiles, ce qui provoque des éclatements. Notre pointe à 140° raccourcit le bras de levier de l'arête de coupe et dirige la poussée axiale directement vers la broche rigide de la machine.
La préparation du tranchant est tout aussi cruciale. Nous n'expédions jamais de lames brutes ou rectifiées. Nous utilisons plutôt des brosses abrasives pour créer un chanfrein négatif contrôlé de 0.02 à 0.03 mm (chanfrein K). Contrairement à ce que certains pensent, un tranchant affûté augmente la résistance à la coupe ; ce micro-rayon renforce en réalité le biseau. Il prévient les microfissures dues aux inclusions de chrome dur, préservant ainsi l'intégrité du tranchant lors de la pénétration de surfaces trempées.
Optimisation CNC sur site : Normes d’outillage pour les forets en carbure destinés à l’acier dur
Même les outils de la plus haute qualité peuvent être endommagés en trente secondes par de mauvais paramètres d'usinage. Lors du perçage d'acier à outils D2 ou A2 de dureté 60 HRC, la maîtrise du processus et la rigidité du montage représentent 70 % du résultat. Nombre d'ateliers incriminent la qualité des outils après un essai infructueux. Pourtant, dans neuf cas sur dix, les comparateurs à cadran révèlent que leur faux-rond et leur maintien sont inférieurs aux exigences standard.
Le réglage précis des paramètres de coupe repose sur un équilibre délicat entre l'écrouissage et l'usure thermique. Une avance trop lente provoque le frottement des lèvres, le glaçage du fond du trou et une écrouissage secondaire. À l'inverse, une avance trop rapide risque de briser le noyau sous l'effet des forces axiales. Pour optimiser l'utilisation de vos forets carbure pour acier dur , il est indispensable d'un montage rigoureux, de vitesses et d'avances validées, ainsi que d'un système d'arrosage efficace afin de résister aux forces de coupe.
Limites de vitesse de coupe (Vc) et d'avance (fn) : prévention de l'écrouissage superficiel
Les machinistes habitués aux aciers pré-trempés ont souvent tendance à réaliser des passes rapides pour « accélérer » l'usinage. Avec les aciers trempés D2 ou A2, cette approche est fatale. Nos relevés de durée de vie des outils montrent que la vitesse de coupe (Vc) doit impérativement rester entre 15 et 25 m/min. Au-delà de 30 m/min, la température de la zone de coupe dépasse les 900 °C. Le liant carbure se ramollit, ce qui entraîne une usure rapide en cratère et la rupture de l'outil.
Concernant les avances (fn), notre règle est simple : une charge positive sur les copeaux est toujours préférable au frottement. Pour les trous de 3 à 8 mm, une avance inférieure à 0.02 mm/tr permet à l’outil de glisser sur la couche trempée sans cisailler les copeaux. En maintenant les avances entre 0.03 et 0.05 mm/tr, la lèvre du foret mord directement dans le matériau frais sous la surface vitrifiée, évitant ainsi l’usure prématurée des forets en acier dur.
Sélection du porte-outil : Maintenir le faux-rond radial en dessous de 0.003 mm (0.0001″)
Dans les aciers doux, un faux-rond de 0.01 mm (0.0004″) sur une pince ER est toléré car le matériau se déforme. Dans un acier à outils de dureté 60 HRC, un faux-rond de seulement 0.005 mm signifie qu'un seul tranchant supporte toute la charge mécanique. Cela provoque un écaillage sur un seul tranchant, immédiatement suivi d'une rupture complète du noyau à l'intérieur de l'alésage.
Nous conseillons à nos clients de remplacer les mandrins à pinces standard par des porte-outils hydrauliques ou à frettage. Il est impératif de contrôler l'épaisseur de la tige avec un comparateur de 0.001 mm à une distance de 3xD de la face du porte-outil. L'épaisseur totale mesurée (TIR) de votre foret pour acier dur doit être inférieure à 0.003 mm. Répartir uniformément la charge de copeaux sur les deux arêtes de coupe est essentiel pour éviter une rupture fragile catastrophique.
Alimentation en liquide de refroidissement : refroidissement haute pression par injection directe vs. MQL dans les puits profonds
Au-delà d'une profondeur de 3xD, le rôle du liquide de refroidissement est principalement l'évacuation des copeaux plutôt que le simple refroidissement. Les buses d'arrosage par aspersion sont inefficaces dans les trous profonds en acier dur ; l'ébullition du liquide forme une barrière de vapeur, provoquant un choc thermique et des microfissures. Les systèmes d'arrosage haute pression à travers la broche (minimum 30 bars ; 50 bars et plus recommandés) brisent les copeaux au contact et les éjectent des cannelures, empêchant ainsi toute nouvelle coupe.
Pour les machines dépourvues de système d'arrosage haute pression, la lubrification minimale (MQL) constitue une alternative intéressante. Un jet d'air comprimé chargé de lubrifiant atomisé lubrifie les zones de contact tout en évacuant les copeaux. Ce procédé quasi-sec prévient les chocs thermiques liés aux fluides de coupe à base d'eau, garantissant ainsi un environnement de coupe stable pour les perçages de profondeur standard dans les matrices trempées.
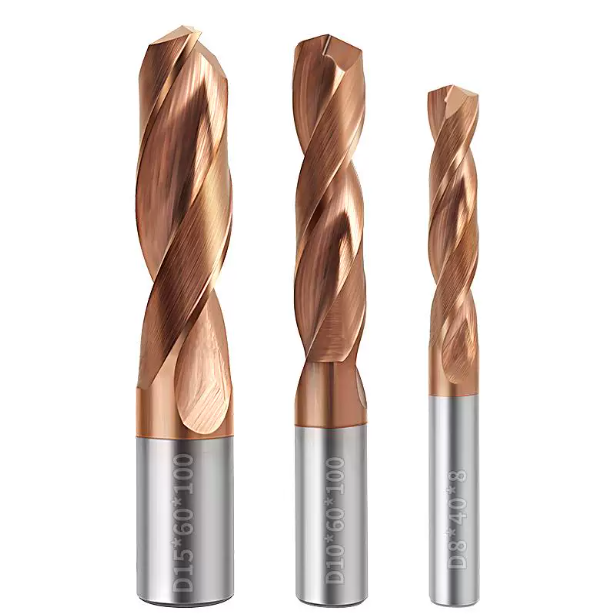
Analyse post-mortem des défaillances d'usinage : trois erreurs fatales lors de l'utilisation de forets en acier dur
Lorsque des outils cassés arrivent à notre laboratoire en provenance d'ateliers européens ou américains, l'analyse en coupe transversale révèle clairement la situation. Plus de 80 % des fractures anormales sont dues à des habitudes d'atelier bien ancrées plutôt qu'à des défauts du matériau de l'outil. Le perçage d'acier à outils D2 ou A2 d'une dureté supérieure à 60 HRC ne tolère aucune erreur. Nous constatons encore que des ateliers expérimentés appliquent des méthodes de perçage destinées à l'acier à moyen carbone à des blocs de matrices entièrement trempés.
L'usinage de l'acier dur est impitoyable ; il ne tolère aucun choc latéral ni pincement de copeaux. Lorsque la dureté du noyau met à l'épreuve la résistance à la rupture transversale du substrat, une légère erreur de programmation engendre des pics de cisaillement destructeurs. Si les ateliers ne corrigent pas ces points faibles, même les forets en acier dur haut de gamme ne produiront que des carbures cassés, des extractions par électroérosion coûteuses et un gaspillage de capacité machine.
Inadéquation de l'angle de perçage : pourquoi le perçage à l'aveugle détruit les forets en carbure pour l'acier dur
Lors d'un audit d'outillage dans un atelier de matrices nord-américain, nous avons constaté que les opérateurs utilisaient des forets à centrage standard à 90° ou 120° avant d'utiliser des forets en carbure à 140°. Dans l'acier doux, cette méthode centre la coupe ; dans l'acier trempé D2, elle est catastrophique. Le foret à 140° entre en contact avec le chanfrein d'abord par ses angles de coupe extérieurs plutôt que par son tranchant. Cela engendre des forces d'arrachement latérales extrêmes sur les angles quelques millisecondes après l'entrée dans le foret.
Lorsque le coin extérieur subit la poussée initiale, il se cisaille instantanément, détruisant complètement la lèvre de coupe. Sur les surfaces planes avec des montages rigides, nous conseillons de ne pas utiliser de foret de centrage. Les géométries à haute rigidité pénètrent proprement dans les faces planes sans dévier. Si une face inclinée nécessite un avant-trou, utilisez un foret de centrage avec un angle égal ou supérieur à 140° afin de préserver vos forets en carbure pour acier dur.
Évacuation défectueuse : l’impact du perçage par à-coups avec retrait complet sur les forets en carbure HRC65
De nombreux programmeurs utilisent des cycles de retrait complet (comme G83) pour éviter l'accumulation de copeaux dans les trous profonds. Cependant, l'application de retraits complets aux aciers à outils trempés est fatale pour le carbure. Le carbure monobloc nécessite une charge axiale constante pour amortir les vibrations lors des coupes à haute dureté. Une fois le foret complètement retiré du trou, les copeaux détachés sont entraînés par le liquide de refroidissement et se déposent au fond du trou.
Lors du retour de la broche en avance rapide, les lames de coupe percutent directement les débris durcis et meubles. Ce choc dynamique soudain brise les forets en carbure HRC65, qui privilégient une dureté à chaud extrême à une ténacité à la rupture élevée. Au lieu d'un retrait complet, nous programmons des brise-copeaux à micro-retrait (comme le G73 avec un dégagement de 0.2 à 0.5 mm) ou utilisons un arrosage continu à plus de 50 bars pour évacuer les copeaux sans déboucher le trou.
Alertes de charge de broche : Lecture de la charge et signal sonore pour détecter l’usure des forets en acier dur
Il ne faut jamais attendre l'apparition d'une usure visible du tranchant lors du perçage d'aciers à outils trempés. Les alliages à haute teneur en chrome s'écrouissent fortement sous l'effet du frottement. Dès que la zone d'usure en dépouille (VB) atteint seulement 0.08 mm, l'outil cesse de couper et commence à endommager la paroi du trou. Une coupe saine produit un bourdonnement régulier et net ; si le bruit de la broche devient un grondement sourd ou un crissement périodique, le tranchant est déjà dégradé.
Outre les signaux sonores, les indicateurs de charge sur broche constituent votre meilleure protection contre la casse d'outillage. Établissez une mesure de charge de référence sur les outils neufs une fois que le foret est complètement engagé. Si la charge d'entraînement augmente de 15 à 20 % à cette même profondeur, signalez immédiatement l'outil défectueux. Remplacer un foret usé par un foret en acier trempé avant qu'il ne se grippe dans l'alésage est la meilleure façon de préserver les matrices coûteuses.
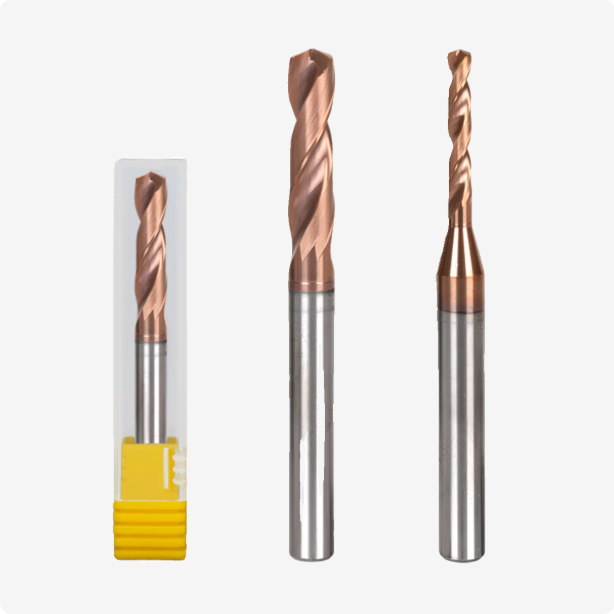
Au cœur du processus de fabrication : comment les fabricants de forets en carbure garantissent la constance de leur qualité
À première vue, les forets d'un même lot semblent identiques en rayon. Cependant, à l'usage sur du carbure D2 60 HRC, leur durée de vie peut varier considérablement. En tant que fabricants de forets en carbure travaillant directement sur le terrain, nous savons que cette variation est rarement due aux tolérances de rectification cinq axes. Elle est liée à la métallurgie des poudres, à l'homogénéité du grain et au contrôle de l'adhérence du revêtement.
Lors de l'usinage d'aciers à outils trempés, les cavités internes, les amas de joints de grains et les contraintes irrégulières du revêtement constituent des points de rupture face aux carbures abrasifs. Pour garantir une durée de vie constante des outils, il est indispensable de concevoir la microstructure des carbures en tenant compte des chocs et de l'usure. Si la durée de vie des outils dans votre atelier varie de manière imprévisible d'un poste à l'autre, il est nécessaire d'examiner les normes métallurgiques appliquées par votre fournisseur d'outillage.
Sélection des barres : équilibre entre la granulométrie submicronique et la teneur en liant cobalt
Le choix des barres de carbure ne se limite pas à la simple vérification de la dureté nominale. Lors de la conception d'ébauches pour l'outillage trempé D2 et A2, nous nous concentrons sur le rapport entre la phase dure et la phase liante. Les fabricants expérimentés de forets en carbure contrôlent rigoureusement la teneur en cobalt entre 8 % et 10 %, associée à une granulométrie ultra-fine du carbure de tungstène (WC) de 0.4 à 0.6 micron.
Un excès de cobalt diminue la dureté du substrat, ce qui provoque l'érosion du tranchant par contact avec les inclusions abrasives de chrome. À l'inverse, une quantité insuffisante de cobalt rend le noyau cassant et vulnérable aux vibrations et aux chocs de la machine. Si vous utilisez de l'acier A2 traité cryogéniquement et présentant une dureté irrégulière, vérifiez la ténacité à la rupture (K1C) de vos outils afin de vous assurer que le substrat résiste à l'usure abrasive tout en absorbant les chocs à l'entrée de coupe.
Revêtements haute température : Pourquoi nos forets en acier dur sont dotés de formulations AlTiN/TiSiN
L'acier à outils D2 présente une faible conductivité thermique, ce qui a pour effet de renvoyer la quasi-totalité de la chaleur de coupe à l'interface outil-outil. Les revêtements standard TiN et TiCN s'oxydent et se décollent en quelques secondes sous l'effet du frottement à sec à une dureté de 60 HRC. C'est pourquoi nous forgeons nos forets en acier trempé exclusivement avec des revêtements à haute teneur en aluminium dopés au silicium, tels que AlTiN et TiSiN, afin de résister à des températures extrêmes.
Lorsque la température de la zone de coupe dépasse 800 °C, l'aluminium migre vers la surface, formant une barrière d'oxyde d'aluminium amorphe. Le silicium affine le revêtement nanocomposite, améliorant la résistance à l'oxydation au-delà de 1100 °C. Si le liquide de refroidissement ne peut atteindre la profondeur de coupe, évaluez la dureté à chaud du revêtement de votre outil afin de vous assurer qu'il bloque la diffusion chimique et le soudage de la pièce à très haute température.
Outillage de précision : comment les fabricants de forets en carbure résolvent les problèmes de perçage profond et étagé
Les forets standard du commerce ne permettent de réaliser que des trous traversants nets et à fond plat. Or, les matrices d'emboutissage réelles présentent des lamages, des décalages pour les éjecteurs et des interruptions de perçage transversal. Les fabricants spécialisés de forets en carbure conçoivent des solutions adaptées à ces particularités : ils optimisent la conicité de l'âme, le polissage des goujures et les rayons de transition afin d'éviter les vibrations harmoniques lors des coupes interrompues.
Pour l'usinage de trous à fort rapport profondeur/diamètre ou d'entrées angulaires dans des aciers à outils trempés, il est conseillé de revoir la rigidité de votre montage, la pression du liquide de refroidissement et les plans de vos pièces avec notre équipe. Souvent, une légère modification du jeu ou du rayon du brise-copeaux permet de transformer un goulot d'étranglement imprévisible en un processus d'usinage stable et automatisé.






