
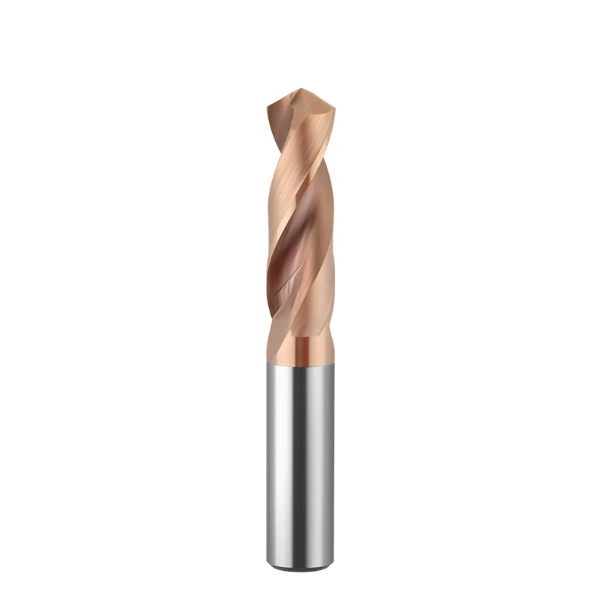
Le mois dernier, lors d'une intervention sur site dans un atelier d'usinage de l'Ohio où étaient installés des blocs de vannes hydrauliques, le chef d'atelier a remarqué un outil cassé dans la benne à ferraille. « Nous avons acheté les outils au cobalt les plus chers du marché, et le plan préconise uniquement de l'acier pré-trempé 4140 », a-t-il déclaré. « Pourquoi le tranchant s'est-il usé et ébréché avant même d'avoir percé trente trous ? »
Nous constatons ce problème récurrent depuis plus de seize ans dans les secteurs de la fabrication d'outils de coupe et de l'usinage CNC. Nombre d'usiniers, à la recherche des meilleurs forets pour métaux, partent du principe qu'un prix élevé est gage de réussite pour tous les alliages. En réalité, l'adéquation du substrat et de la géométrie de l'outil aux conditions d'usinage est bien plus importante que la réputation de la marque.
Chaque métal, de l'aluminium malléable aux aciers à outils trempés en passant par les superalliages de nickel, impose des contraintes physiques spécifiques à l'arête de coupe. Des facteurs tels que la granulométrie du substrat, la teneur en cobalt du liant, la géométrie des goujures et les revêtements PVD déterminent les performances. Un foret à métaux fiable n'est performant que si sa microstructure et la préparation de son arête sont adaptées aux vitesses de coupe, aux avances et à la pression du liquide de refroidissement.
Si la géométrie de votre outil est incompatible avec votre matériau, ajuster les vitesses et les avances sur la commande numérique ne permettra pas de réduire votre coût par perçage. En tant qu'usiniers passant vos journées entre les affûteuses d'outils et les broches CNC, rencontrez-vous des problèmes de durée de vie irrégulière des outils ou d'écaillage prématuré sur les alliages difficiles ?
Pourquoi n'existe-t-il pas de foret à métaux « universel » ?
De nombreux artisans recherchent un outil universel capable de percer aussi bien l'acier doux de construction le matin que les blocs de moules trempés l'après-midi. Après avoir visité des centaines d'ateliers d'usinage en Amérique du Nord et en Europe, nous savons qu'un foret à métaux polyvalent n'existe tout simplement pas. Les métaux présentent des propriétés très variables en termes de résistance au cisaillement, de conductivité thermique et de vitesse d'écrouissage.
Utiliser un même foret sur plusieurs matériaux engendre de sérieux problèmes en atelier. Les alliages tendres encrassent rapidement les goujures et soudent jusqu'aux bords, tandis que les alliages à haute résistance ébrèchent les bords de coupe. Le choix de l'outil repose toujours sur un compromis entre la résistance aux chocs et à l'usure abrasive, en tenant compte de la rigidité de la broche de la machine.
De l'acier à faible teneur en carbone à l'acier à moules à haute dureté : détermination de la ténacité et de la dureté du substrat
Lors du perçage d'aciers tendres et ductiles comme l'AISI 1018, les copeaux longs et filiformes ont tendance à s'enrouler autour du corps de l'outil et à se souder à l'arête de coupe. Pour éviter ce phénomène, nous préconisons un substrat plus résistant, doté d'un angle de dépouille positif et de goujures polies miroir. Cette géométrie génère une action de cisaillement nette qui permet d'évacuer les copeaux en douceur avant qu'ils ne s'encrassent dans le trou.
Lorsqu'on utilise de l'acier pré-trempé 4340 ou de l'acier à outils pour travail à chaud d'une dureté supérieure à 48 HRC, le frottement génère des températures dans la zone de coupe qui détériorent rapidement les substrats d'outils standard. Pour ces alliages, nous privilégions une nuance submicronique ultra-fine à faible teneur en cobalt et un affûtage renforcé des arêtes de coupe. Chaque augmentation de la dureté de la pièce nécessite de réévaluer le foret en fonction du métal utilisé.
Différences de rigidité entre les tours suisses, les centres d'usinage verticaux et les centres d'usinage horizontaux : pourquoi la durée de vie des outils varie selon le type de machine
Il arrive fréquemment que des lots de forets identiques permettent de percer 800 trous sans problème sur un centre d'usinage horizontal (HMC), mais s'écaillent après seulement 200 trous sur un centre d'usinage vertical (VMC). Le foret est rarement en cause ; la différence réside dans la rigidité de la machine et du dispositif de fixation. Les HMC bénéficient d'un amortissement important grâce à leur bâti épais et à la chute des copeaux assistée par la gravité, tandis qu'un VMC plus léger, avec un léger jeu de broche, soumet l'outil à des chocs cycliques.
Sur les tours de type suisse, les tolérances des bagues de guidage et la déformation des pièces minces engendrent des risques importants de désalignement de l'axe de rotation. Si vous utilisez un foret en carbure monobloc à haute dureté et faible ténacité pour le métal dans un montage instable sur un tour suisse, la déformation latérale risque de casser instantanément le tranchant. Nous évaluons le faux-rond total de la broche et la rigidité du dispositif de maintien avant de décider s'il faut privilégier la dureté de l'outil ou la ténacité du substrat.
La « ligne rouge » pour la vitesse de coupe (Vc) et la vitesse d'avance (fn) : idées fausses courantes sur les paramètres
Lorsqu'un foret s'écaille en production, le premier réflexe de l'opérateur est souvent de réduire la vitesse de broche et l'avance. Or, d'après notre expérience, ralentir l'avance est souvent l'erreur même qui détruit l'outil. Dans les alliages à écrouissage comme l'acier inoxydable de la série 300, une avance insuffisante empêche le tranchant de passer sous la zone de cisaillement, ce qui provoque le frottement de l'outil sur la couche durcie.
Le frottement provoque une surchauffe et un recuit des bords en quelques secondes, entraînant une défaillance totale de l'outil. Les machinistes doivent maintenir une charge de copeaux minimale pour que l'outil coupe du matériau vierge sous la couche écrouie. Nous recommandons toujours de régler les avances en fonction de la formation réelle des copeaux et des indicateurs de charge de la broche, plutôt que de réduire la vitesse d'avance au point d'amorcer un frottement destructeur.
Forets HSS/acier au cobalt vs forets en carbure : calcul du véritable « coût par trou »
Les services achats se concentrent souvent exclusivement sur le coût initial des outils, constatant qu'un foret en carbure monobloc haut de gamme peut coûter plusieurs fois plus cher qu'un foret en acier rapide. Cependant, évaluer l'outillage uniquement à partir de son prix facturé est trompeur. Le véritable indicateur de rentabilité de l'usinage est le coût total par trou, qui prend en compte les temps de cycle, la main-d'œuvre liée au changement d'outil et le taux horaire de la broche.
Si un outil haute performance réduit les temps de cycle de douze à quatre secondes et fonctionne sur deux équipes sans intervention manuelle, son investissement est rapidement rentabilisé. Les gains en atelier, grâce à la réduction des temps de cycle et à l'élimination des temps d'arrêt, dépassent largement la différence de prix initiale. Le choix des outils doit toujours viser à optimiser le rendement horaire de votre machine.
Scénarios de perçage peu profond et de machines manuelles : Quand les forets en cobalt (M35/M42) offrent le meilleur rapport qualité-prix
Le carbure n'est pas toujours la meilleure solution en atelier. En prototypage d'outillage, en maintenance, sur fraiseuses manuelles ou pour les perçages peu profonds en 2D, les montages manquent souvent de serrage hydraulique rigide. Dans ces environnements sujets aux vibrations et aux avances manuelles irrégulières, les outils haut de gamme en acier rapide allié au cobalt restent les meilleurs forets pour le métal.
Les aciers au cobalt (M35 et M42) sont flexibles et absorbent les chocs intermittents qui briseraient des matériaux plus durs. En cas de coupes interrompues, de calamine ou de faux-rond de la broche, les arêtes de coupe en cobalt cèdent légèrement au lieu de se rompre. Sur les machines anciennes à faible vitesse de rotation de la broche, l'utilisation d'outils en cobalt est un choix pratique et économique.
Usinage CNC automatisé à haut volume : des économies prouvées par les données grâce aux forets en carbure
Nous avons aidé un équipementier automobile de premier rang en Indiana à optimiser sa ligne de production de bielles utilisant des pièces forgées en acier 40Cr. L'atelier utilisait auparavant des outils en cobalt revêtu et devait arrêter la broche toutes les 200 pièces pour un changement d'outil et un contrôle de la température. Les temps d'arrêt et le contrôle de la première pièce consommaient plus de 90 minutes de temps de production par poste.
Nous avons modernisé le processus en utilisant des forets en carbure à refroidissement liquide et augmenté la vitesse de coupe de 350 % grâce à une avance par tour importante. Les outils en carbure ont permis de réaliser plus de 2 200 perçages par changement d'outil, tout en réduisant le temps de cycle par pièce de 14 secondes à moins de 4 secondes. La suppression des arrêts fréquents pour changement d'outil a généré un gain de capacité d'usinage considérable sur les cellules CNC existantes.
Risque d'écaillage dû à une rigidité insuffisante : pourquoi les outils en carbure des machines anciennes cassent
On observe également le phénomène inverse lorsque des ateliers modernisent d'anciennes fraiseuses verticales avec des outils haut de gamme, pour ensuite constater une rupture immédiate de ces outils dès leur mise en service. Le carbure monobloc offre une résistance à l'usure et un module de Young exceptionnels, mais sa résistance à la rupture transversale est bien inférieure à celle de l'acier. Le carbure ne tolère pas les déformations latérales soudaines ni les vibrations causées par des glissières d'axe mal ajustées.
Lorsqu'une machine vieillissante présente des rondelles Belleville usées sur la barre de traction, des glissières imprécises ou un faux-rond supérieur à 0.012 mm (0.0005 pouce), les fluctuations de la force de coupe se transforment en vibrations destructrices. L'acier rapide supporte ces micro-vibrations avec une usure mineure, mais les forets en carbure rigide subissent un écaillage immédiat du tranchant, suivi d'une rupture. Sans une rigidité système éprouvée, l'utilisation d'outils fragiles sera contre-productive.
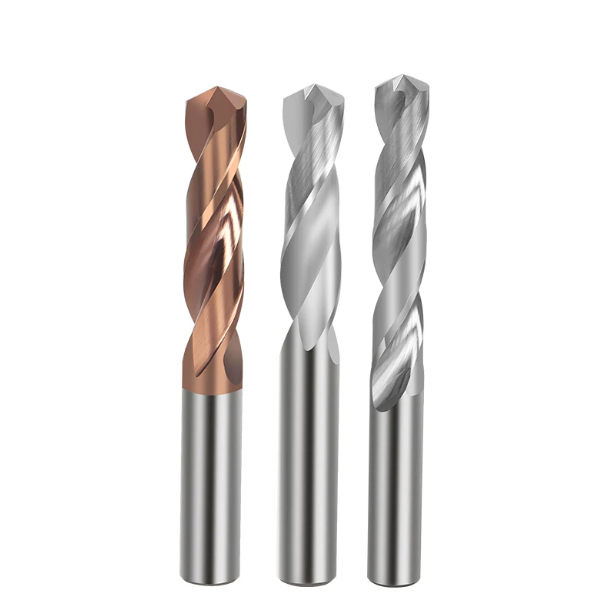
Une solution robuste pour les métaux difficiles à usiner : microstructure et revêtements des forets en carbure de tungstène
Lorsque les commandes en série d'acier inoxydable 316L, d'Inconel ou d'alliages de titane arrivent en atelier, la tension monte rapidement. Ces métaux ont une très faible conductivité thermique, ce qui entraîne des températures de coupe dépassant les 800 °C. Travailler ces matériaux complexes exige de sélectionner des forets en carbure de tungstène adaptés, conçus en fonction de leurs propriétés d'écrouissage spécifiques.
Lors de la conception d'outillage sur mesure pour les secteurs de l'aérospatiale et de la robinetterie, nous considérons la microstructure de la barre de carbure et son revêtement PVD comme un système unique. Le substrat doit résister à de fortes contraintes de cisaillement sans s'ébrécher, tandis que le revêtement nanocomposite fait office de protection thermique. Si les coefficients de dilatation thermique du substrat et du revêtement ne correspondent pas, ce dernier s'écaillera prématurément sous l'effet de fortes charges de coupe.
Granulométrie (0.4 μm contre 0.8 μm) et teneur en cobalt : équilibre entre résistance à l’usure et ténacité aux chocs
L'optimisation des paramètres des substrats en carbure dans notre atelier de rectification implique toujours des compromis. L'utilisation de grains de carbure de tungstène submicroniques (0.4 µm ou moins) avec 8 à 10 % de liant cobalt permet d'obtenir une dureté et une tenue de coupe maximales. Cependant, l'utilisation de ces outils fragiles sur des coupes interrompues ou des pièces forgées brutes augmente considérablement le risque de rupture de la lèvre de coupe.
L'augmentation de la taille des grains à environ 0.8 µm avec une teneur en cobalt de 12 % améliore considérablement la résistance à la rupture transversale et la ténacité à l'impact. Pour les montages rigides sur barres pleines, les forets en carbure de tungstène à grains fins offrent une durée de vie supérieure. En cas de légères vibrations ou de coupes interrompues, privilégier un substrat plus dur au détriment d'une certaine dureté permet d'éviter la rupture catastrophique de l'outil.
Surmonter l'écrouissage des aciers inoxydables 304/316 et du titane : géométrie des cannelures et revêtements PVD
Le perçage de l'acier inoxydable austénitique devient un véritable cauchemar dès que le tranchant frotte au lieu de couper. Ces alliages s'écrouissent instantanément sous l'effet de la déformation plastique, leur dureté superficielle doublant facilement. Nous recommandons un angle d'hélice élevé de 30° avec des goujures larges et polies miroir pour forcer le foret à pénétrer sous la couche écrouie et évacuer les copeaux proprement.
Les revêtements standard en TiN ou TiCN s'oxydent rapidement à haute température lors de la coupe d'alliages de nickel. Nous appliquons des revêtements multicouches tels que l'AlTiN ou le TiAlSiN qui forment une couche protectrice d'oxyde d'aluminium amorphe lorsque la température de la zone de coupe dépasse 800 °C. Cette couche thermique réduit le frottement, bloque l'absorption de chaleur et empêche la formation d'arêtes rapportées (BUE) par soudage des copeaux aux bords de coupe.
La puissance des canaux de refroidissement traversants : acheminer le liquide de refroidissement haute pression jusqu’à la coupe.
L'utilisation de buses d'arrosage externes dirigées vers l'entrée du trou est rarement efficace une fois la profondeur de perçage supérieure à 3D. La rotation de l'outil crée une barrière d'air qui dévie le fluide de coupe, laissant le tranchant du burin dans une zone sèche et surchauffée. Pour les alliages collants comme le titane, un fonctionnement à sec pendant seulement deux secondes provoque la soudure des copeaux à l'intérieur des goujures et la rupture de l'outil.
Nous recommandons vivement aux machinistes d'utiliser des outils à arrosage interne par pompe de 20 à 70 bars. Le jet d'eau à haute pression, projeté directement depuis le tranchant du burin, refroidit instantanément la zone de cisaillement. Il génère également une forte pression hydraulique qui évacue les copeaux enroulés hors du trou, évitant ainsi leur accumulation et les blocages soudains de la broche.
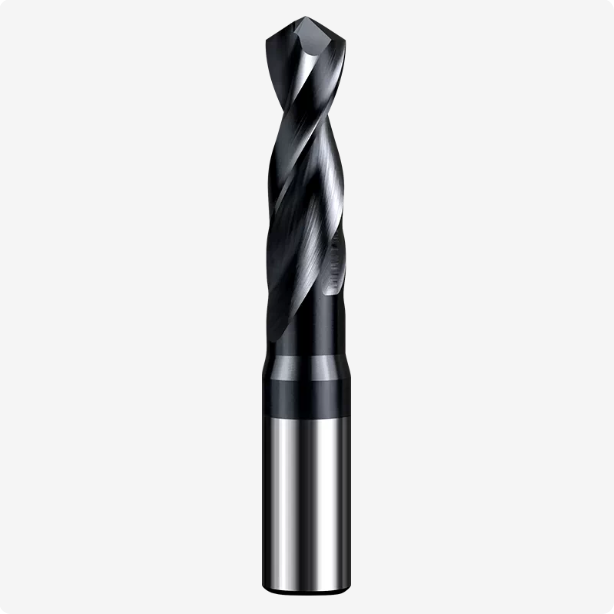
Usinage de l'acier trempé et des moules durcis : Contrôle du processus pour les forets en carbure HRC55
L'ajout de trous pour éjecteurs ou de canaux d'huile après traitement thermique sous vide est l'une des opérations d'atelier les plus délicates. Lorsque la dureté de l'acier dépasse 50 HRC, sa microstructure se transforme en martensite dense, riche en précipités de carbure abrasifs. L'utilisation de forets standard risque de briser instantanément les lèvres de coupe, rendant indispensables des forets en carbure HRC 55 pour garantir la fiabilité du processus.
L'usinage de l'acier trempé modifie la mécanique de coupe, passant d'un cisaillement conventionnel à une déformation par compression intense. Ce procédé exige une rigidité machine exceptionnelle, un faux-rond de broche minimal et une avance continue. Avec une configuration adéquate, il est possible de percer des trous précis, de qualité industrielle, directement dans des matrices pré-trempées sans endommager l'outil.
Usinage des aciers à outils HRC50–HRC58 (D2/SKD11) : Préparation des surfaces négatives et modifications du burin
Lors de l'affûtage d'outils pour aciers D2, SKD11 ou aciers à travail à froid à haute teneur en chrome, il est impératif d'éviter les angles de dépouille positifs importants. Les arêtes vives s'ébrèchent immédiatement au contact des carbures trempés présents dans la matrice d'acier. Nous réalisons un micro-chanfrein négatif précis, associé à un affûtage contrôlé des arêtes, transformant ainsi le tranchant fragile en un coin rigide et résistant aux chocs.
Nous modifions également l'amincissement de l'âme en une géométrie auto-centrante en forme de S afin de raccourcir le tranchant. Cette conception réduit considérablement la force de poussée axiale et stabilise l'outil au contact de la face trempée. Lors de l'utilisation de forets en carbure de dureté 55 HRC, un amincissement approprié de l'âme empêche la déviation radiale et évite l'écaillage du tranchant dès l'entrée du trou.
Éliminer le glissement et l'écaillage des bords : stratégies de vitesses d'avance fixes et d'entrée continue
Par crainte de casser les outils dans l'acier dur, les opérateurs réduisent souvent l'avance à 0.005 mm par tour. C'est une erreur fatale, car l'avance par dent devient inférieure au rayon d'affûtage, ce qui provoque un frottement au lieu d'une coupe. Ce frottement génère une chaleur de friction supérieure à 0.0002 1,000 °C en quelques millisecondes, ce qui entraîne un recuit de la pointe du foret et la destruction du revêtement.
Maintenez une configuration rigide et une vitesse d'avance constante et stable entre 0.015 et 0.035 mm par tour. Ne programmez jamais d'arrêt ni de pause de broche pendant la coupe. Utilisez des forets courts et effectuez un cycle en une seule passe sans retrait par à-coups chaque fois que cela est possible afin d'éviter d'endommager le tranchant des surfaces écrouies.
Au-delà de l'électroérosion à fil : perçage dur en une seule passe avec des forets en carbure HRC55
Traditionnellement, les ateliers utilisaient l'électroérosion par enfonçage ou par fil pour percer des blocs trempés, ce qui engendrait des temps d'usinage coûteux et des goulots d'étranglement dans la planification. L'électroérosion laisse également une couche superficielle fragile, appelée « couche blanche », sur les parois des trous, qui favorise l'apparition de microfissures de fatigue lors des cycles de fonctionnement du moule. Le perçage direct par commande numérique (CNC) résout à la fois les problèmes de temps de cycle et les problèmes métallurgiques.
Nous avons aidé un client de Detroit spécialisé dans l'emboutissage à remplacer les trous éjectés par électroérosion en optant pour des forets en carbure HRC55 sur ses fraiseuses CNC. Grâce à un fonctionnement à sec avec soufflage d'air haute pression et lubrification minimale (MQL), le perçage de trous d'éjection à profondeur 3D est passé de quarante minutes par électroérosion à moins de trente secondes par trou. Le procédé a permis de maintenir des tolérances de perçage de 8 mm et d'éliminer complètement la couche blanche de refusion.
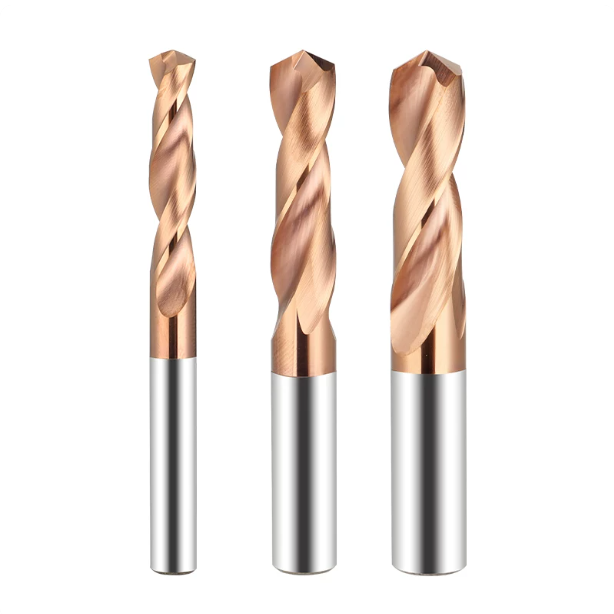
Gestion des rapports longueur/diamètre élevés (5D/8D+) : Évacuation des copeaux et cycles pour les forets longs destinés au perçage des métaux
Lorsque les profondeurs de perçage dépassent 5D, 8D ou 15D+, les propriétés de coupe se dégradent rapidement. Les outils de grande taille perdent leur rigidité en flexion à un rythme cubique, ce qui les rend sujets au fouettement centrifuge à haute vitesse de broche. Dans les trous profonds, les copeaux doivent être enroulés fermement et brisés immédiatement au niveau des lèvres de coupe afin d'éviter un encrassement excessif des goujures.
Lors de la préparation de travaux de perçage profond pour les ateliers d'équipement lourd et de systèmes hydrauliques, nous privilégions toujours l'amortissement des vibrations avant l'évacuation des copeaux. Le perçage profond exige une chaîne de processus rigoureuse, depuis la préparation du trou pilote jusqu'aux cycles d'entrée à vitesse de rotation échelonnée. Le choix de forets longs à équilibrage dynamique pour métaux, dotés de goujures polies miroir, est essentiel pour garantir la rectitude du trou et la sécurité du processus.
Surmonter la déviation : Normes de perçage des avant-trous pour les forets longs destinés au forage des métaux
La plupart des déviations ou des ébréchures à l'entrée des trous profonds surviennent lorsqu'un opérateur omet le trou pilote ou utilise un outil pilote inadapté. Pour les forets de diamètre supérieur à 8D, l'enfoncement direct d'un outil flexible sur une surface brute provoque une déviation latérale instantanée et un défaut d'alignement du trou. Nous préconisons l'utilisation d'un foret rigide et court de 1.5D à 2D pour réaliser au préalable un trou de guidage précis.
L'angle de pointe du foret pilote doit être égal ou légèrement supérieur à celui du foret long (par exemple, un foret pilote à 142° suivi d'un foret de profondeur à 140°). Percez le trou pilote à une vitesse de 300 à 500 tr/min sans arrosage. Une fois vos forets longs pour métaux positionnés dans le guide pilote, activez l'arrosage haute pression et augmentez progressivement la vitesse de coupe.
Cycles G83 vs. G73 : Résolution des ruptures par torsion des forets longs
Dans une usine de matériel agricole du Wisconsin, des problèmes récurrents de casse d'outils ont été constatés lors du perçage de trous de graissage 10D dans des pièces forgées en acier 42CrMo. Le programme CNC utilisait un cycle de perçage rapide standard G73 avec un retrait de 0.5 mm (0.020 pouce). Ce faible retrait ne permettait pas d'évacuer correctement les copeaux, qui s'accumulaient dans les cannelures, bloquaient le circuit de refroidissement interne et provoquaient la rupture de l'outil.
Nous avons reconstruit leur programme en utilisant un cycle de perçage profond progressif G83. L'outil a percé la première profondeur 3D en une seule passe avant de passer à des profondeurs de perçage décroissantes avec retrait complet jusqu'au plan pilote. Cela a permis au liquide de refroidissement d'évacuer les copeaux compactés, empêchant ainsi le blocage des longs forets et permettant d'obtenir une finition interne Ra de 1.6 μm.
Contrôle du faux-rond à 0.003 mm près : porte-outils hydrauliques et à frettage
Lors du perçage profond, le faux-rond du porte-outil agit comme un levier et amplifie le jeu de la pointe. Un faux-rond de 0.01 mm (0.0004″) mesuré sur la face d'une pince ER peut atteindre plus de 0.03 mm (0.0012″) au niveau de la pointe d'un foret 10D. Cette excentricité surcharge une dent de coupe et en décharge une autre, provoquant ainsi de fortes vibrations radiales dans les trous évasés.
Pour le perçage profond, nous évitons absolument les mandrins à pinces mécaniques usés et privilégions les porte-outils à frettage ou hydrauliques de haute précision. Les porte-outils hydrauliques de qualité garantissent un faux-rond total inférieur à 0.003 mm grâce à une pression de serrage uniforme sur 360°. Ce faible faux-rond assure une répartition équilibrée des copeaux sur les deux arêtes de coupe, protégeant ainsi les longs forets pour métaux contre la rupture par fatigue torsionnelle.
Identifier les véritables capacités de rectification et de contrôle qualité des fabricants de forets
Lors de l'évaluation des fournisseurs d'outillage, les acheteurs sont souvent séduits par les fiches techniques attrayantes des catalogues ou par les prix de gros unitaires bas. Forts de plus de seize ans d'expérience dans la fabrication d'outils, nous savons que la performance d'un outil est déterminée avant même sa sortie de la rectifieuse CNC. Les fabricants de forets fiables investissent dans des salles de rectification climatisées et un contrôle optique rigoureux afin d'éviter les mauvaises surprises en sortie d'usine.
Des problèmes comme l'accumulation d'arêtes, l'écaillage des angles sur les aciers à outils et la dérive dans les trous profonds sont souvent dus à une mauvaise symétrie de l'outil ou à une préparation des arêtes irrégulière. Pour améliorer la fiabilité des processus, examinez attentivement les normes de contrôle qualité de votre fournisseur. L'évaluation des équipements de rectification et d'inspection d'un fournisseur révèle ses véritables capacités de production.
Normes de qualité des barres d'armature et de rectification CNC 5 axes chez les fabricants de forets
La qualité des outils commence par la sélection des matières premières et la rigidité de la rectifieuse. Les barres de carbure submicroniques haut de gamme exigent une distribution homogène du cobalt et un pressage isostatique à chaud (PIC) pour éliminer les porosités internes. Les fournisseurs à bas prix qui utilisent des barres recyclées introduisent des défauts internes qui provoquent la fissuration des lèvres de coupe sous des charges d'impact cycliques.
L'usinage d'outils de haute performance exige des rectifieuses CNC 5 axes haut de gamme (comme Walter, Rollomatic ou Saacke) installées dans des salles à température contrôlée. Les fabricants professionnels de forets garantissent la symétrie du tranchant, la profondeur des goujures et le faux-rond à 2 microns près. Les fournisseurs fiables fournissent des données d'inspection optique sans contact attestant que l'axe de symétrie de la pointe du foret est aligné avec l'axe de la tige.
Qualité d'affûtage microscopique des arêtes : pourquoi les fabricants de forets doivent éliminer les bavures
À première vue, le tranchant d'une meule semble extrêmement affûté, mais un grossissement optique de 200x révèle des bavures irrégulières et fragiles. L'application de revêtements PVD sur des arêtes non affûtées compromet l'adhérence du revêtement. Les micro-bavures se cassent dès la première passe, arrachant la couche de revêtement et provoquant une usure rapide en quelques secondes.
Lors de l'usinage d'aciers inoxydables à écrouissage, il est impératif de vérifier le rayon d'arête (coefficient K et valeur ER) de vos outils. Les fabricants de forets qualifiés utilisent le grenaillage humide, le brossage au nylon ou le polissage par frottement pour obtenir un rayon contrôlé de 10 à 30 microns. Cette transition douce de l'arête élimine les concentrations de contraintes sans générer une force de poussée axiale excessive.
Forets étagés sur mesure : Définition des paramètres de perçage pour le foret idéal pour le métal
L'intégration des avant-trous, des chanfreins et des lamages dans un outil multi-étapes permet d'éviter les changements d'outils superflus et de réduire les temps de cycle. Toutefois, la conception d'outillage sur mesure exige une étroite collaboration entre le concepteur et l'atelier d'usinage. Les plans de pièces ne présentant que les dimensions finies ne donnent pas une image complète des conditions de coupe côté machine.
Si vous prévoyez de commander des outils étagés sur mesure ou des outils spéciaux à grande portée, veuillez d'abord rassembler les paramètres de votre atelier. Indiquez-nous la conicité de votre broche, la pression du liquide de refroidissement interne, le type de bridage et si vous usinez des calamines ou des pièces forgées brutes. Ces informations nous permettent de concevoir le foret sur mesure idéal pour le métal, avec les angles d'hélice, les transitions de goujures et la préparation des arêtes adaptés à votre application.






