
A principios de este año, un cliente de larga data en Stuttgart, Alemania, nos envió un mensaje urgente a altas horas de la noche: un lote de grandes cuerpos de válvulas de 42CrMo4 para aerogeneradores se había dañado. Mientras se mecanizaba el orificio profundo final M24, un macho de roscar se atascó y se rompió sin previo aviso, deteniendo la producción y poniendo en riesgo las piezas fundidas.
En la última década, hemos presenciado con demasiada frecuencia este tipo de fallos catastróficos de último momento. Ante tales riesgos, muchos supervisores optan por el fresado de roscas CNC. Sin embargo, las fresas estándar suelen provocar deflexión, conicidad inversa o astillamiento prematuro en aleaciones de acero resistentes.
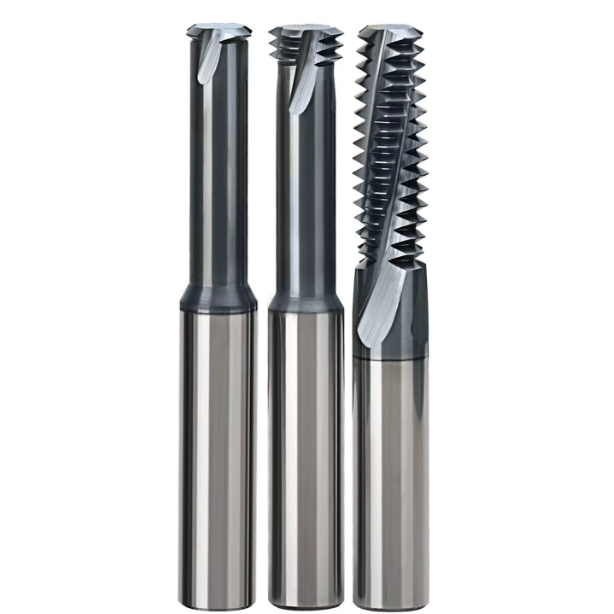
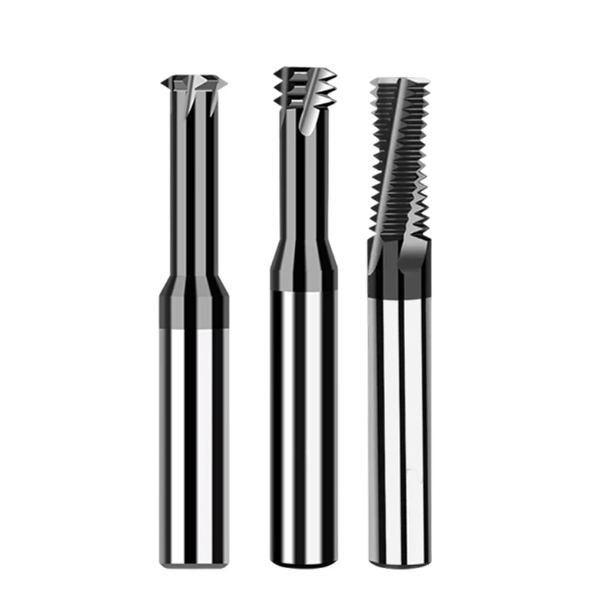
El problema radica en utilizar herramientas de uso general para aplicaciones exigentes en acero. Para lograr una verdadera durabilidad, se requieren fresas de roscar especializadas para aceros diseñados con estructuras de núcleo, geometrías de ranura y preparación de bordes optimizadas.
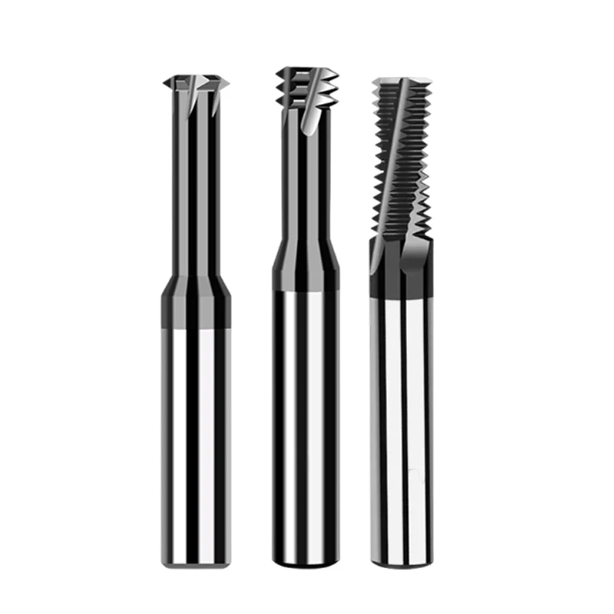
Por qué nuestro taller reemplazó los machos de roscar grandes por fresas de roscar específicas para acero.
Si alguna vez ha extraído un macho de roscar roto de una pieza fundida grande casi terminada, comprenderá por qué cambiamos al fresado de roscas hace más de una década. Los machos de roscar grandes hacen contacto total con la pared lateral del acero, lo que provoca un par radial desmesurado y, con frecuencia, el agarrotamiento en agujeros ciegos. En cambio, las fresas de roscado mantienen un contacto puntual intermitente, lo que reduce las fuerzas de corte instantáneas y minimiza la rotura de la herramienta.
Si bien los machos de roscar ofrecen ventajas en el tiempo de ciclo para orificios pasantes pequeños, la fiabilidad del proceso es más importante para componentes de acero de gran tamaño. El fresado de roscas proporciona un margen de seguridad fundamental: incluso si una herramienta se desgasta, su diámetro es menor que el del orificio guía, por lo que nunca se atascará dentro de la pieza. Arriesgar un componente costoso solo para ahorrar unos segundos no es una buena decisión.
El elevado coste de los tiempos de inactividad y los desastres por rotura de herramientas para los clientes occidentales.
Un cliente norteamericano del sector industrial pesado sufrió una demora de seis horas en el mecanizado por electroerosión (EDM) para extraer una broca de carburo rota de un bloque de válvulas de acero 4140 templado, lo que paralizó toda una línea de producción flexible. Tras la implementación del fresado de roscas CNC, que ofrece mayor estabilidad, los operarios solo tuvieron que ajustar la compensación del desgaste al llegar a zonas de difícil acceso, eliminando por completo esas elevadas pérdidas por tiempo de inactividad.
Muchos talleres se centran únicamente en el precio unitario, ignorando los costes totales de inactividad. Los aceros para moldes pretemplados, como el P20 y el H13, hacen que el roscado rígido sea una operación de alto riesgo. El fresado permite controlar las roturas, garantizando una programación de producción fiable sin comprometer la precisión del husillo ni provocar retrasos en las entregas.
La diferencia geométrica entre las fresas de roscar de carburo sólido mediocres y las de primera categoría.
El rectificado de un perfil de rosca es sencillo, pero garantizar que una herramienta resista la deflexión radial durante el mecanizado agresivo de acero es difícil. Las fresas comerciales estándar suelen tener un núcleo de espesor reducido y carecen de radios de alivio de tensión uniformes. Las fresas de roscado de carburo sólido de grado industrial refuerzan el núcleo y optimizan la geometría de las ranuras para soportar fuertes esfuerzos de flexión.
Otro indicador de calidad es el afilado de microfilos. Las herramientas de corte mediocres presentan filos ásperos que se astillan instantáneamente en el acero aleado, mientras que las herramientas de alta gama utilizan chorro de aire a nivel micrométrico para crear un radio de afilado uniforme. Esta pequeña diferencia geométrica determina si se obtienen roscas limpias o agujeros deformados y fuera de tolerancia.
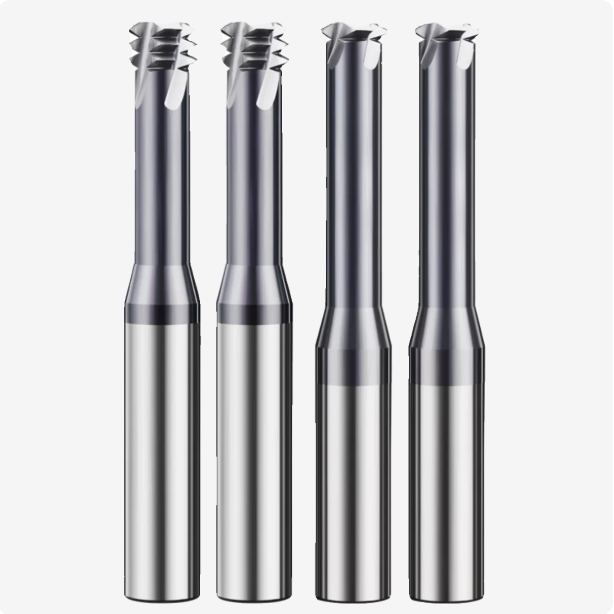
Característica 1: Resistencia a las vibraciones mediante hélice y paso variables en el fresado de roscas CNC.
Si escucha un chirrido de alta frecuencia durante el mecanizado de acero, es probable que los bordes uniformemente espaciados estén provocando resonancia armónica. Las herramientas tradicionales golpean la pared lateral a intervalos constantes, amplificando las vibraciones en el voladizo de la herramienta. Las fresas de roscado CNC, con ángulos de hélice y paso variables, interrumpen las fases de entrada, fragmentando los pulsos de fuerza periódicos en su origen.
Este diseño exige un alto rendimiento en la interpolación de la rectificadora de herramientas, lo que implica una compensación en el espacio de evacuación de virutas. Sacrificamos una pequeña cantidad de capacidad de evacuación de virutas para garantizar una amortiguación dinámica superior durante el fresado lateral intenso. En el caso de forjas irregulares o cavidades profundas, esta capacidad de supresión de vibraciones mantiene perfiles de rosca precisos.
Eliminación de la vibración forzada y la conicidad del diámetro primitivo en el mecanizado de agujeros profundos.
En el mecanizado de agujeros profundos de más de 2.5D, se produce una conicidad inversa cuando la deflexión de la herramienta provoca que el calibre pasa mientras que el calibre no pasa se atasca en el fondo. Las herramientas estándar de hélice constante acumulan fuerzas radiales, lo que provoca la desviación de la punta de la herramienta. La introducción de un ángulo de hélice variable descompone la resistencia al corte, reduciendo drásticamente la vibración forzada y garantizando diámetros de paso uniformes.
Si bien la compensación de radio puede corregir pequeñas conicidades, no resuelve las vibraciones en los flancos. Limitar la deflexión radial elimina la distorsión del ángulo de la rosca en el fondo de agujeros profundos. Esto permite lograr una precisión de ajuste de calibre de 6H o superior en un solo ciclo, sin necesidad de pasadas de mecanizado en vacío.
Mantenimiento de fuerzas de corte constantes: comparación del desgaste de la punta de la herramienta en el mecanizado de aceros templados.
El acero templado y revenido de alta resistencia provoca desgaste de la herramienta principalmente por fatiga por tensión inducida por vibraciones. Las fresas de dientes simétricos sufren microdesprendimiento bajo fuerzas de impacto máximas, lo que acelera la fricción lateral. Por el contrario, los diseños de paso desigual absorben cargas intermitentes, manteniendo una banda de desgaste estable a lo largo del filo de corte.
La suavización de las fluctuaciones de la fuerza de corte evita que las tensiones alternas provoquen microfisuras en los límites de grano. Las fresas de roscar de carburo sólido que operan bajo fuerza constante experimentan un desgaste abrasivo mecánico uniforme. Esto garantiza una curva de degradación de la vida útil de la herramienta predecible durante la producción en masa.
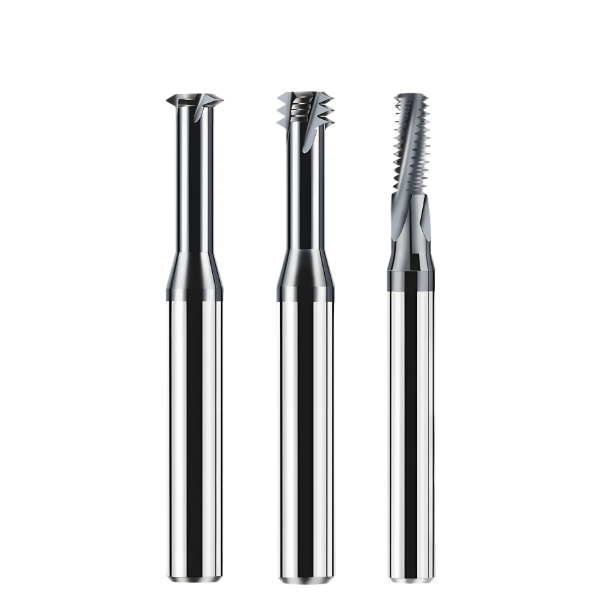
Característica 2: Diseño de ángulo de microinclinación y afilado de bordes para aceros aleados.
Muchos maquinistas evalúan la calidad de las herramientas comprobando su filo, pero un filo extremadamente afilado provoca fallos catastróficos en aceros aleados de carbono medio a alto. Un filo con un filo submicrométrico no puede soportar la intensa tensión de cizallamiento al trabajar con acero de alta resistencia a la fluencia. Al diseñar fresas para roscar aceros , modificamos la microgeometría añadiendo un microchaflán positivo o un ángulo de soporte neutro.
Este equilibrio introduce una ligera resistencia al corte, pero elimina por completo la deformación plástica localizada. Si bien se requiere una sujeción rígida para soportar fuerzas radiales mayores, este enfoque garantiza la estabilidad geométrica. Al sacrificar una ligera facilidad de corte, se asegura la fiabilidad a largo plazo en aplicaciones exigentes de acero estructural.
Dile adiós al astillado: por qué las fresas para roscar acero necesitan un afilado de filo de 10 a 15 μm.
Los bordes rectificados sin tratar presentan microfisuras que provocan un astillamiento catastrófico bajo cargas de impacto intermitentes. Cuando una fresa de roscar sin tratar entra en contacto con el acero, estas microfisuras se propagan rápidamente a lo largo de los límites de grano. La aplicación de un radio de pasivación uniforme de 10 a 15 μm suaviza las tensiones de contacto localizadas y suprime el desprendimiento prematuro por fatiga.
Controlar la pasivación es un requisito de ingeniería estricto; desviaciones superiores a 5 μm alteran por completo el mecanismo de corte. Un radio inferior a 8 μm provoca daños en el filo, mientras que radios superiores a 20 μm causan una extrusión severa en lugar de un corte limpio. Mantener este rango preciso garantiza un ajuste óptimo del calibre del perfil de la rosca y una vida útil máxima de la herramienta.
Equilibrio entre la resistencia al corte y el calor generado por el cizallamiento de virutas en piezas de trabajo de acero 4340 de alta resistencia.
El mecanizado de aceros aleados de alta resistencia, como el 4340, genera una intensa resistencia al corte y una acumulación térmica severa en la punta de corte. Aumentar indiscriminadamente los ángulos de ataque positivos provoca deflexión elástica o fractura del filo. Para fabricar fresas de roscar de carburo sólido de primera calidad, utilizamos un diseño de doble ángulo de ataque combinado con ranuras para virutas pulidas que permiten soportar cargas pesadas.
El acero de grado 4340 presenta una baja conductividad térmica, lo que permite que el calor de corte se transfiera rápidamente al sustrato de la herramienta. Nuestro ángulo de ataque optimizado fuerza a las virutas a curvarse formando formas compactas, disipando más del 70 % del calor de cizallamiento del filo. Este ingenioso equilibrio evita las vibraciones de la pieza de trabajo y protege el sustrato durante operaciones de corte prolongadas.
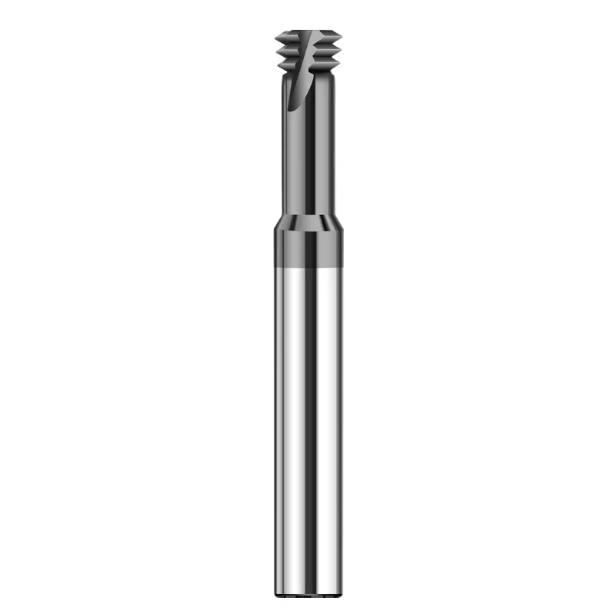
Característica 3: Relación optimizada entre el espesor del sustrato de grano ultrafino y el espesor del núcleo para fresas de roscado HRC55.
Las piezas endurecidas con una dureza superior a 50 HRC destruirán las herramientas de carburo estándar durante la pasada inicial. Confiar únicamente en recubrimientos duros es un error, ya que los sustratos débiles ceden bajo cargas pesadas, provocando el desprendimiento de las capas superficiales. Las fresas de roscado de carburo HRC55 requieren varillas de carburo de tungsteno sinterizado de grano ultrafino, combinadas con un mayor espesor del núcleo.
El aumento del grosor del núcleo exige un equilibrio cuidadoso en cuanto al espacio disponible para la evacuación de virutas. Los núcleos más anchos dejan ranuras menos profundas, lo que puede provocar que las virutas queden atrapadas en materiales dúctiles. Afortunadamente, los aceros para moldes endurecidos producen virutas frágiles y granulares que requieren un volumen mínimo de ranura, lo que nos permite maximizar la rigidez y eliminar por completo la deflexión de la herramienta.
Rigidez resistente a los impactos para aceros de molde preendurecidos y piezas templadas.
La resistencia al corte tangencial aumenta drásticamente al fresar aceros para moldes pretemplados como NAK80 o H13. Cuando el espesor del núcleo cae por debajo del 50 % del diámetro de la herramienta, los voladizos largos provocan una flexión microscópica del cuerpo. Aumentamos la relación de espesor del núcleo de nuestras fresas de roscar de carburo sólido al 60 % o 65 % en máquinas de cinco ejes para duplicar la rigidez estática.
Sin embargo, los diseños de núcleo alto dejan muy poco margen para imprecisiones en los orificios preperforados. Si una broca piloto se desvía o deja una costra dura en la entrada, las herramientas rígidas corren el riesgo de sufrir graves interferencias mecánicas y roturas. Es imprescindible un control estricto de la coaxialidad de los orificios preperforados al utilizar herramientas de alta rigidez.
Resistencia a la fatiga térmica de estructuras de grano submicrométricas durante el corte interrumpido
El fresado de roscas helicoidales somete los filos de corte a una expansión térmica continua y a ciclos de enfriamiento rápido. Las herramientas de grano grueso acumulan tensión en los límites de grano, lo que provoca la rápida formación de microfisuras destructivas. Para nuestras fresas de roscado de acero, refinamos los granos de la fase dura a un tamaño submicrométrico de 0.4 a 0.6 μm para bloquear la propagación de las fisuras.
Este refinamiento del grano mejora la resistencia a la fatiga térmica sin sacrificar la tenacidad al impacto ni la integridad del aglutinante de cobalto. Las varillas submicrónicas soportan picos de temperatura localizados de 900 °C durante el mecanizado de acero endurecido. Esto garantiza que cada diente mantenga un perfil geométrico uniforme a lo largo de ciclos de producción prolongados de varias horas.
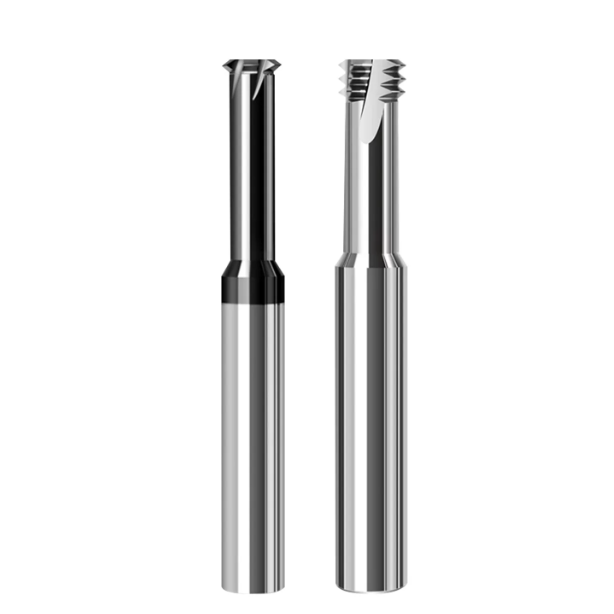
Característica 4: Recubrimientos de AlCrN y AlTiSiN que soportan temperaturas extremas de 1100 °C.
El fresado de aceros aleados de alta resistencia somete las puntas de las herramientas a temperaturas extremas, altas presiones y una fricción intensa. Los recubrimientos estándar de TiN o TiAlN básicos se degradan rápidamente por encima de los 800 °C, lo que provoca un desprendimiento catastrófico del recubrimiento y la ablación del sustrato. Nuestras fresas para roscar aceros utilizan recubrimientos nanocompuestos de AlCrN y AlTiSiN dopado con silicio, capaces de soportar temperaturas superiores a los 1100 °C.
El alto contenido de aluminio forma una densa capa protectora de óxido de aluminio que resguarda el sustrato de carburo de tungsteno. Sin embargo, los recubrimientos PVD requieren una suavidad superficial excepcional para evitar la soldadura en frío de las virutas. Realizamos un granallado abrasivo con acabado espejo en los flancos de la herramienta y aplicamos una eliminación secundaria de microgotas para reducir la fricción y optimizar el flujo de virutas.
Prevención de la adherencia y el desgaste de flancos/cráteres en el mecanizado en seco y con lubricación mínima (MQL)
El mecanizado en seco y la lubricación con cantidad mínima evitan el agrietamiento por choque térmico durante el corte interrumpido en aceros estructurales. Sin refrigeración por inundación, la fricción severa en los flancos puede provocar un rápido desgaste por cráter y la rotura de la herramienta. Las fresas de roscar de carburo sólido con recubrimientos multicapa de AlCrN aprovechan las propiedades autolubricantes naturales para bloquear la difusión del hierro.
El refinamiento de la rugosidad superficial hasta obtener un acabado de espejo evita que las virutas de acero deformadas plásticamente se enganchen mecánicamente con los flancos de la herramienta. Esta barrera física mantiene una curva térmica estable incluso sin refrigerante líquido. Esta tecnología garantiza tolerancias de rugosidad superficial estrictas en lotes completos de producción de componentes metálicos complejos.
Solución al problema de acumulación de recubrimiento en la raíz de la rosca para pasos finos de 0.5 mm.
Las roscas finas con un paso de 0.5 mm o menor presentan desafíos dimensionales únicos debido al comportamiento del plasma PVD. Los efectos de la descarga en la punta provocan que las crestas de rosca de 60 grados y las raíces diminutas acumulen un espesor excesivo de recubrimiento. En consecuencia, muchas fresas de roscado estándar sufren de acumulación de material que interfiere con las inspecciones de calibre pasa/no pasa.
Para solucionar este problema, empleamos un proceso de nanodeposición de gradiente ultrafino y de baja tensión que limita el espesor total a 2.5 μm. Durante el rectificado de cinco ejes, nuestra programación aplica una compensación geométrica a nivel micrométrico, diseñada específicamente para la acumulación de raíces. Este control de bucle cerrado garantiza que las crestas y raíces de las roscas cumplan con las tolerancias de perfil industriales precisas.
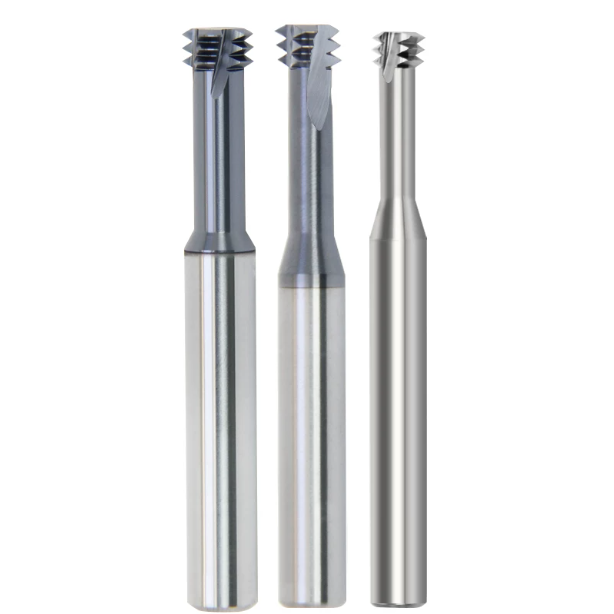
Característica 5: Orificios internos de refrigeración axiales y radiales con chorros dirigidos.
Al mecanizar acero aleado en orificios ciegos estrechos, el refrigerante externo tiene dificultades para penetrar la cortina de aire giratoria. Los operarios suelen doblar las líneas externas, pero el fluido simplemente se arremolina fuera de la zona de corte. Nuestras fresas para roscar acero solucionan este problema con canales internos de refrigeración específicos. El fluido a alta presión se suministra directamente a la zona de corte activa.
Las piezas en bruto de carburo con orificios internos para refrigerante requieren mayores costos de sinterización y una verificación rigurosa. Los orificios sobredimensionados comprometen la rigidez del cuerpo de la herramienta durante el fresado lateral agresivo de acero de alta velocidad. Por el contrario, los orificios subdimensionados no generan la presión ni el caudal de fluido adecuados. Mediante simulación de fluidos, logramos equilibrar los canales de doble hélice para mantener la resistencia al impacto.
El desafío de la evacuación de virutas en el roscado de agujeros ciegos profundos: prevención de daños secundarios por virutas en las roscas formadas.
En el roscado de agujeros ciegos profundos, las virutas metálicas atrapadas provocan un aplastamiento secundario severo y daños en la herramienta. Las virutas de acero suelen quedar atascadas entre las estrías de corte y las paredes del agujero. Al usar fresas de roscar de carburo sólido, una evacuación insuficiente de las virutas provoca que estas dañen las roscas de precisión. Esto genera rebabas molestas y degrada el acabado superficial del flanco.
El aumento de la velocidad del husillo intensifica la fricción y la acumulación de calor en el fondo del orificio. Los datos de corte revelan que el cizallamiento secundario provoca picos violentos e irregulares en el par motor del husillo. Los canales de refrigeración dirigidos utilizan el empuje dinámico del fluido para evacuar las virutas de inmediato. Esto elimina por completo el contacto secundario entre las virutas y los perfiles de rosca formados.
Cómo la emulsión a alta presión enjuaga con precisión la raíz del diente y expulsa los fragmentos del orificio.
El suministro estándar de refrigerante a través del husillo suele generar remolinos contrarrotatorios en agujeros ciegos profundos. Para optimizar las operaciones de fresado de roscas CNC, integramos microsalidas radiales laterales. Estas salidas se alinean directamente con la zona de corte de la cara de ataque y las gargantas de los dientes. Cuando se activa la emulsión a alta presión, el fluido dinámico desprende las virutas finas de las raíces.
Este preciso ángulo de chorro reduce la temperatura a la vez que genera un flujo continuo hacia el exterior. El fluido que rebota crea una fuerza de retorno a alta velocidad a lo largo de los canales de virutas de hélice variable. Esto expulsa eficazmente las virutas de acero fragmentadas más allá de la superficie de la pieza. Si bien requiere sistemas de filtración de alta presión, proporciona un entorno libre de interferencias.
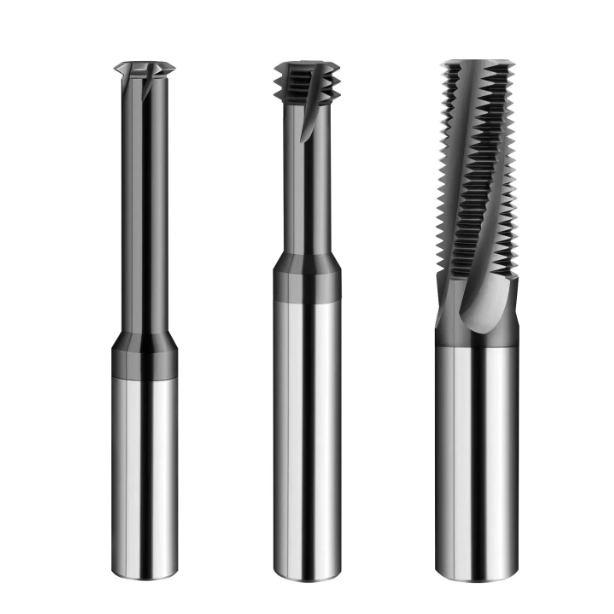
Característica 6: Longitud de flauta corta y cuello reforzado
Los maquinistas suelen preferir maximizar la longitud de la ranura para cortar roscas completas en una sola pasada. Sin embargo, el contacto total de la ranura con aceros aleados resistentes genera enormes fuerzas de corte laterales. Para el desarrollo de fresas de roscar para acero , combinamos filos cortos con cuellos reforzados. El filo de corte activo se limita estrictamente a tres o cinco pasos.
Esta estrategia de pasadas múltiples ofrece una estabilidad de mecanizado muy superior en entornos industriales exigentes. Las ranuras cortas limitan la resistencia al corte a un rango axial estrecho, lo que permite una carga uniforme del motor. En talleres con rigidez media, este método proporciona una mayor vida útil de la herramienta que los cortes de una sola pasada. Somete el cuerpo de la herramienta a fuerzas de flexión puras en lugar de torsión.
Desmintiendo el mito de que “una flauta más larga es mejor”: La fórmula clave para minimizar la desviación.
La deflexión de la punta de la herramienta es proporcional al cubo de la longitud del voladizo. Cuando aparecen conos invertidos, los operarios suelen atribuir la culpa a la velocidad en lugar de comprobar la rigidez estructural. Las fresas de roscado estándar con ranuras de cuerpo completo tienen un núcleo delgado. En agujeros profundos, este núcleo delgado provoca una deflexión oculta de la herramienta y una distorsión de la rosca.
Al utilizar filos de corte cortos, se conserva un vástago robusto a lo largo de su extensión. La zona del cuello sin mecanizar ofrece una sección transversal varias veces mayor que la del núcleo. Esto minimiza la deflexión hasta el nivel micrométrico, según los principios de la física de vigas. En consecuencia, la punta de la herramienta mantiene un agarre firme en la trayectoria helicoidal programada.
Optimización de la rigidez para componentes estructurales de agujeros profundos 2.5D–3D (sectores aeroespacial y energético)
El mecanizado de agujeros profundos de 2.5D a 3D en aleaciones aeroespaciales históricamente provocaba fuertes vibraciones en la herramienta. Las fresas tradicionales de filo largo generaban una rugosidad deficiente en el flanco de la rosca en aceros al cromo-molibdeno. Nuestra estrategia de optimización en campo combina herramientas de filo corto con cuellos reforzados cónicos. Además, implementamos programas macro CNC personalizados para la entrada helicoidal en múltiples pasos.
Este enfoque segmentado elimina el tiempo perdido en repetidas pasadas de resorte. Los cuellos reforzados de gran tamaño absorben los momentos de flexión, manteniendo los diámetros primitivos dentro de tolerancias estrictas. Para componentes estructurales costosos, esta fiabilidad dimensional evita el costoso descarte de piezas. Proporciona la integridad estructural que exigen los talleres aeroespaciales más exigentes.
Característica 7: Rectificado correctivo de la cresta que garantiza una compatibilidad del 100 % con los calibres pasa/no pasa.
Los inspectores de calidad suelen tener problemas cuando los calibres pasa/no pasa se atascan en agujeros profundos recién roscados. Incluso con una compensación CNC impecable, los calibres fallan si se produce interferencia en las crestas. Las piezas de acero sufren microdeformaciones bajo las fuerzas de corte durante los ciclos de mecanizado. El rectificado de crestas afiladas de 60 grados crea pequeñas protuberancias que chocan con los calibres estándar.
Resolvimos esta discrepancia implementando mecanismos de rectificado correctivo con compensación de cresta en nuestras líneas. Nuestros diseños de perfil aplican correcciones a nivel micrométrico a las superficies planas de la cresta y a los radios de la raíz. Esta holgura intencionada compensa la deformación de la viruta y la recuperación elástica durante el mecanizado. Si bien aumenta la complejidad del rectificado, garantiza una compatibilidad total con los calibres estándar.
Cómo los errores de rectificado de las muelas abrasivas en rectificadoras de herramientas de precisión de 5 ejes afectan al truncamiento de la cresta y al radio de la raíz.
La precisión en el rectificado de la muela abrasiva determina el éxito en el perfil de los dientes de las herramientas de rosca de carburo. Los rodillos de rectificado de diamante deben mantener una precisión extrema, sin desviación térmica ni vibraciones. Incluso una desviación de 0.001 mm se transfiere directamente a las diminutas crestas de la herramienta. Una muela mal rectificada deja un radio de raíz inadecuado que propicia la aparición de grietas por tensión.
Equilibrar el desgaste de la muela con la frecuencia de rectificado requiere años de experiencia en la puesta en marcha de la maquinaria. Incorporamos algoritmos de compensación automatizados en nuestros programas de rectificado para garantizar la consistencia. Este estricto control sobre las trayectorias a nivel micrométrico distingue a las herramientas industriales de las alternativas convencionales. Garantiza un rendimiento fiable en grandes lotes de producción.
Solución al problema común de control de calidad: "Paso correcto, pero no pasa la prueba de calibración".
Cuando un paso de rosca correcto no supera las pruebas de calibración, los operarios suelen modificar los programas o reemplazar los husillos innecesariamente. El verdadero problema suele residir en un diseño defectuoso del perfil de la herramienta. La resistencia al corte del acero provoca que las puntas de las herramientas sufran pequeñas deflexiones elásticas. Los perfiles rectos estándar dan como resultado diámetros de paso de rosca demasiado ajustados.
Los compradores deben evaluar la verificación de muestras reales en lugar de basarse únicamente en el filo inicial. Una fresa de roscar de calidad superior debe superar rigurosas inspecciones de calibre en el primer corte de prueba. Esto elimina los tediosos ajustes de prueba y ahorra valioso tiempo de funcionamiento de la máquina. En la producción en masa, esto garantiza que su planta cumpla con los plazos de entrega ajustados.
Identificación de fabricantes originales genuinos: Cómo los ingenieros de taller evalúan a los fabricantes de fresas para roscar
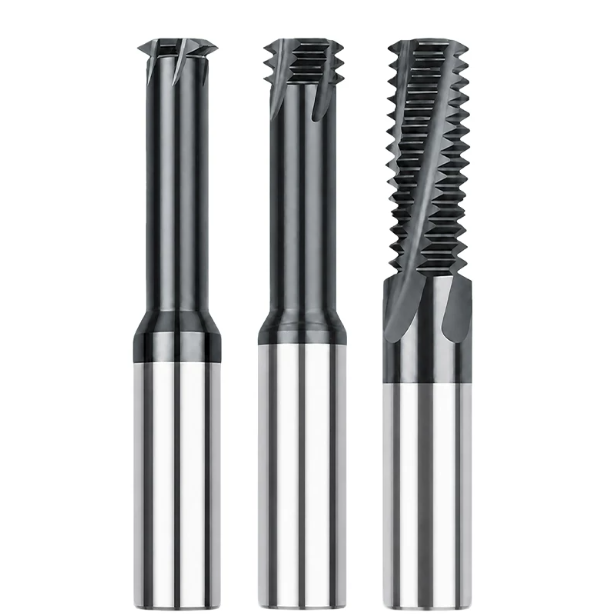
Seleccionar las herramientas adecuadas puede resultar abrumador en un mercado saturado de distribuidores y vendedores de marcas blancas. Los supervisores de taller tienen dificultades para distinguir a los fabricantes de fresas de roscar auténticas de los revendedores. Tras dieciséis años organizando auditorías de fábrica para colegas del sector, hemos aprendido que los proveedores fiables evitan los folletos llamativos. Demuestran sus capacidades mediante procesos de control interno, desde el pelado de barras hasta el rectificado de 5 ejes.
Para evaluar a los fabricantes de herramientas, es necesario ir más allá del precio unitario y valorar su capacidad de respuesta en ingeniería para piezas especializadas. Los verdaderos fabricantes originales ofrecen soluciones integrales para procesos complejos, como aleaciones aeroespaciales o aceros para moldes. Optimizan desde la geometría de la ranura hasta el refuerzo de los bordes a microescala. Esta profundidad técnica distingue a los productores subcontratados comunes de los verdaderos innovadores en soluciones a medida.
Análisis exhaustivo de equipos de rectificado e inspección completa en línea: máquinas Walter/Rollomatic y perfilómetros
Los talleres de carburo cualificados disponen de filas de rectificadoras CNC de 5 ejes de alta precisión en salas con temperatura controlada. Producir roscas con paso preciso sin equipos de Walter o Rollomatic es prácticamente imposible. Los husillos de alta rigidez y los motores lineales proporcionan la base física que garantiza una geometría de herramienta precisa. La maquinaria de alta gama garantiza que cada herramienta fabricada cumpla con las especificaciones técnicas exactas.
Los equipos avanzados por sí solos no garantizan piezas sin inspección sin rigurosos controles de calidad. Los fabricantes de fresas de roscar de renombre someten cada lote a un perfilado óptico del 100 % antes del envío. Este método de tolerancia cero escanea los perfiles de los dientes con instrumentos láser para evitar la desviación de la punta. Las rigurosas inspecciones en línea aseguran que ninguna pieza completa se deseche en el taller.
Estándares de soporte técnico de fabricantes de herramientas de roscado de alta gama para aceros de aleación especial.
Los perfiles estándar de 60 grados no cumplen con los requisitos de sellado en los sectores de maquinaria pesada y aeroespacial. Los talleres buscan constantemente socios capaces de desarrollar herramientas de roscado no estándar para materiales especiales. Al mecanizar aleaciones de titanio o acero inoxidable, los proveedores de primer nivel solicitan planos detallados. Analizan las tolerancias de los orificios piloto y la rigidez del husillo de la máquina antes de recomendar los parámetros.
El soporte técnico integral incluye programación de macros personalizada y optimización de trayectorias de corte multipaso. Ante vibraciones inesperadas o problemas de evacuación de virutas, los expertos deben recalcular rápidamente las fuerzas. La modificación de los ángulos de ataque de la herramienta y las especificaciones de afilado de filos en cuestión de horas resuelve desafíos complejos. Esta integración de la fabricación de herramientas con los procesos de mecanizado garantiza una productividad fiable en planta.
Guía de ajuste fino para parámetros de fresado de roscas CNC de nuestros ingenieros de campo
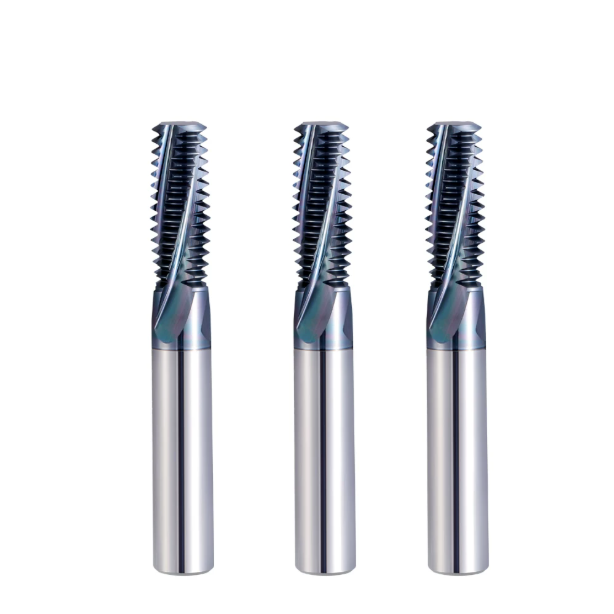
El fresado de roscas eficaz se basa en un enfoque de ingeniería de sistemas, en lugar de parámetros aislados. Principios fundamentales como los pasos de amortiguación de vibraciones, el microafilado y los recubrimientos conforman un diseño coherente. Sin embargo, incluso las herramientas de alta gama fallan si las trayectorias de programación CNC y los parámetros de corte no están optimizados. Una ejecución correcta evita el astillado de los bordes y las desviaciones del perfil durante las operaciones de mecanizado críticas.
Lógica obligatoria de arco de entrada/salida de 180° para interpolación helicoidal.
La programación de operaciones de fresado de roscas CNC requiere evitar trayectorias de entrada tangenciales lineales directas. Un contacto lineal abrupto genera fuerzas de impacto máximas masivas que provocan el astillamiento instantáneo del filo. Nuestra solución verificada exige trayectorias de herramienta con arcos de entrada y salida de 180° para transiciones suaves. La transición con radio creciente garantiza que cada diente entre en la zona de corte de manera uniforme.
Este acoplamiento equilibrado elimina por completo las marcas de vibración microscópicas en el punto de entrada. Las fuerzas de corte aumentan gradualmente siguiendo una curva controlada, en lugar de presentar picos bruscos. Proteger el filo de corte durante el contacto inicial maximiza la vida útil de la herramienta. Los programadores siempre deben verificar estas transiciones suaves antes de ejecutar los ciclos.
Estrategia de entrada por capas para acero endurecido: por qué es importante la asignación de profundidad de 2 a 3 pasadas.
El mecanizado de acero para moldes endurecido HRC55 requiere distribuir la profundidad de corte total entre varias pasadas. Intentar eliminar toda la profundidad en una sola pasada provoca la deformación de la herramienta y fatiga térmica. Nuestra estrategia de optimización en campo recomienda un enfoque de distribución de profundidad en múltiples pasadas. La primera pasada elimina los márgenes de desbaste, mientras que las pasadas posteriores se encargan del acabado.
Esta estrategia de profundidad por capas disipa eficazmente el calor y controla el desgaste de los flancos. El uso de fresas de roscado de carburo HRC55 con múltiples pasadas garantiza ajustes precisos. Si en su taller experimenta roturas frecuentes de herramientas o problemas de conicidad, deténgase a evaluar los parámetros. Compartir los desafíos específicos de su aplicación nos permite recomendarle estrategias de corte personalizadas.






