
El mes pasado, un proveedor aeroespacial de Ohio rompió tres machos de roscar seguidos mientras mecanizaba roscas profundas M16×1.5 en un lote de manguitos de tren de aterrizaje de acero 4340 (templados y revenidos a 36 HRC). El último componente se desechó, el centro de mecanizado estuvo parado durante medio turno y las pérdidas directas por piezas superaron los 3,000 dólares.
Esa misma tarde, el supervisor de herramientas del taller llamó a nuestra línea de soporte. Su frustración era evidente: "¿Por qué las brocas funcionan sin problemas en acero laminado en frío 1018, pero en cuanto cargamos acero 4140, 4340 o P20 pretemplado, las herramientas se rompen o el calibre de no paso falla después de dos vueltas?".
Durante nuestros 16 años de experiencia brindando soporte a talleres de mecanizado de precisión en Estados Unidos y Europa, esta situación se ha vuelto demasiado común. Los aceros aleados de cromo-molibdeno y los aceros para herramientas pretemplados poseen una elevada resistencia a la tracción, un marcado endurecimiento por deformación y una tendencia a la recuperación elástica que suele superar los límites de fluencia torsional de los machos de corte o de conformado.
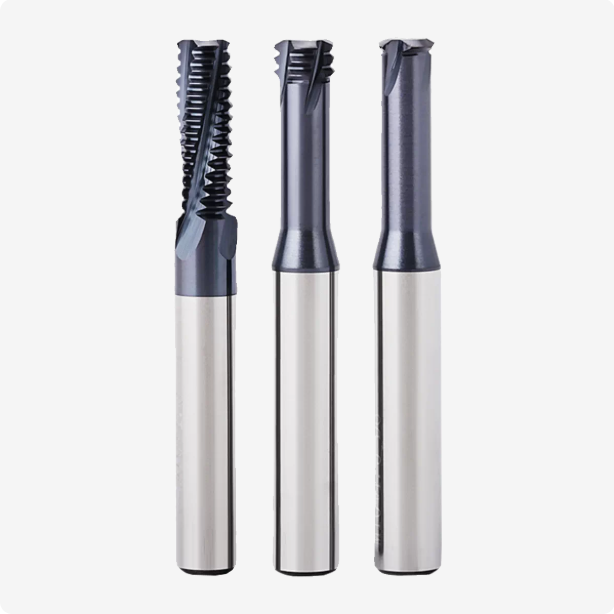
Para proteger componentes de alto valor del desecho, ya no recomendamos usar machos de roscar para estas aplicaciones. Los talleres mecánicos logran una mayor fiabilidad en sus procesos al adoptar una fresa de roscar diseñada específicamente para acero.
Sin embargo, cargar una fresa de roscar en el portaherramientas no lo soluciona todo por sí solo. En nuestras auditorías de campo, vemos constantemente que los programadores repiten tres errores críticos:
- Omitir la compensación de avance en el eje central de la herramienta, lo que provoca picos en la carga efectiva de virutas en el diámetro exterior y en los filos de corte.
- El uso de fresas multidentadas de perfil completo en agujeros profundos crea una marcada conicidad del paso cerca del fondo del agujero debido a la deflexión de la herramienta.
- Inundar las aleaciones de alta dureza con refrigerante estándar soluble en agua provoca grietas por fatiga térmica a lo largo de las ranuras de corte de carburo.
Para eliminar estos fallos se requieren fresas de carburo sólido adaptadas a la metalurgia del material, trayectorias de herramienta radiales de múltiples pasadas y cálculos verificados de avance y superficie mecanizada. Si sus operarios mantienen pulsado el botón de retención de avance durante la producción de piezas de acero 4140 o P20, ¿está completamente seguro de que su utillaje y programa de interpolación actuales están realmente optimizados para aceros aleados?
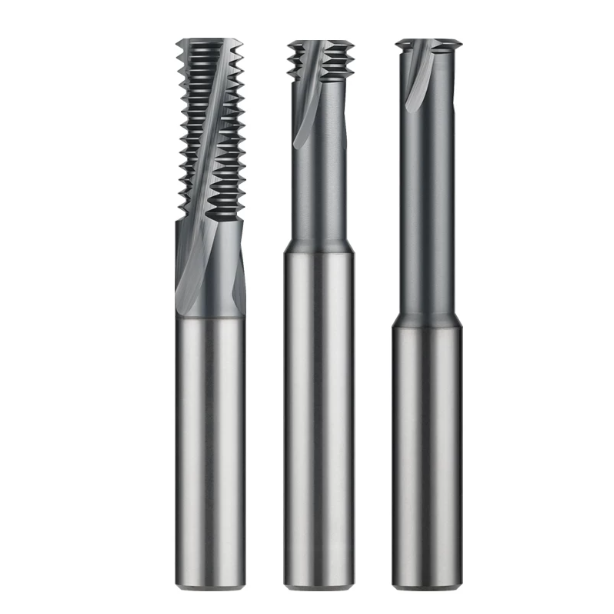
¿Por qué recomendamos que los talleres en el extranjero reemplacen los machos de roscar con fresas de roscar de carburo para el mecanizado de aceros 4140 y 4340?
Al brindar soporte a talleres de maquinaria pesada en EE. UU., vemos con frecuencia que los operarios temen los ciclos de roscado en aceros 4140 y 4340. Una vez templados y revenidos, estos aceros al cromo-molibdeno de carbono medio ejercen una recuperación elástica radial extrema contra el cuerpo de la herramienta durante el roscado. Esta recuperación elástica genera un par de fricción máximo justo en el vástago del macho. Si las virutas se acumulan, aunque sea ligeramente, en las ranuras, la herramienta se rompe instantáneamente, lo que provoca costosos sobrecalentamientos por electroerosión que pueden dañar la estructura de la pieza.
Por eso, para estas aleaciones complejas, recomendamos sistemáticamente a las plantas de mecanizado fresas de roscar de carburo de alta calidad. El fresado de roscas utiliza un corte por contacto puntual intermitente, lo que genera cargas de husillo predecibles y estables en lugar de una fricción continua y creciente. Incluso si una fresa se astilla o llega al final de su vida útil, la herramienta nunca se atasca dentro del orificio; los pequeños fragmentos se expulsan libremente con el aire. De esta forma, se elimina el desperdicio catastrófico de piezas y se obtiene un ciclo de roscado estable y altamente repetible.
Agujeros ciegos en acero pretemplado de 28 a 36 HRC: datos de planta sobre la eliminación de desechos causados por machos de roscar rotos
El año pasado, ayudamos a un fabricante de sistemas hidráulicos de Wisconsin que utilizaba bloques colectores de acero 4140 HRC de 32 mm con más de una docena de orificios ciegos M14×1.5 profundos por pieza. Utilizaban machos de roscar de cobalto, lo que provocaba microdesconchones y roturas catastróficas de herramientas cada 120 orificios, en promedio. Esto resultaba en una tasa de desperdicio inaceptable del 3 % al 5 %. Sin modificar el diámetro de su broca piloto, adaptamos su sistema a una fresa de roscar específica para acero mediante un proceso de pasadas múltiples escalonadas.
La producción de 500 bloques finalizó sin herramientas rotas ni piezas desechadas. El tiempo de ciclo por orificio aumentó aproximadamente 8 segundos, pero el costo total por orificio terminado se redujo casi un 40 % una vez eliminados los retrabajos de electroerosión y las pérdidas por desecho. Perseguir unos pocos segundos de tiempo de ciclo es inútil si una herramienta rota desecha un componente terminado; la fiabilidad predecible del proceso siempre genera una mayor ganancia neta.
Por qué la alta resistencia a la tracción del acero 4340 favorece a las fresas de roscar de carburo sólido de alta rigidez sobre las herramientas con insertos indexables.
Al mecanizar acero 4340 con una resistencia a la tracción superior a 1,000 MPa, la resistencia al corte aumenta considerablemente. Muchos talleres que mecanizan roscas M20 o mayores recurren inmediatamente a herramientas con plaquitas intercambiables para reducir los costos de los consumibles. Sin embargo, las pruebas de producción realizadas en plantas aeroespaciales revelan sistemáticamente las limitaciones mecánicas de los cuerpos de las plaquitas intercambiables. Los tornillos de alojamiento, las calzas y las paredes delgadas del alojamiento de la fresa tienen dificultades para resistir una elevada resistencia radial, lo que provoca microvibraciones al entrar el diente en contacto con la superficie.
Esta desviación produce vibraciones en la superficie y crea una conicidad invertida donde el calibre pasa se atasca a la mitad del orificio. Para piezas estructurales de acero 4340, recomendamos encarecidamente fresas de roscar de carburo sólido diseñadas con núcleos robustos y ranuras helicoidales. El sustrato sólido de tungsteno submicrónico proporciona la rigidez a la flexión necesaria para evitar desviaciones en orificios profundos, manteniendo un diámetro primitivo preciso sin necesidad de ajustes constantes de la compensación de la fresa.
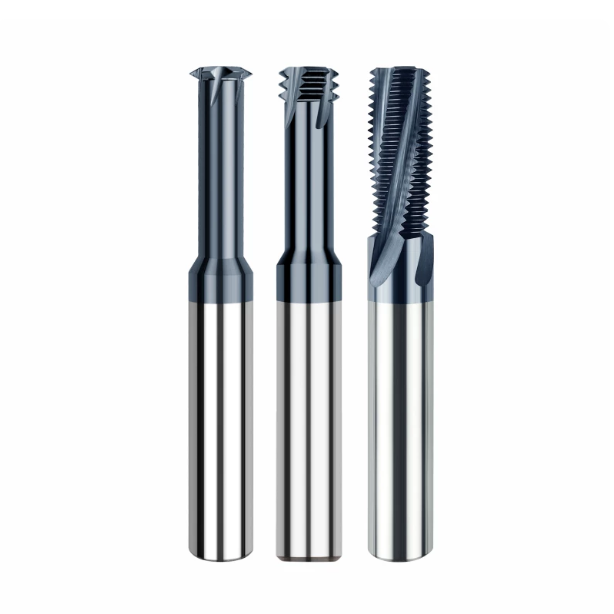
Guía de selección de tipos de fresas para roscar en aceros P20 y aceros de baja aleación con contenido medio de carbono.
Al mecanizar bases o guías de moldes grandes de P20, los ingenieros suelen preguntar por qué las herramientas que funcionan bien con 4140 dejan roscas desgarradas y difusas en el P20. Si bien el P20 se suministra pretemplado (28–32 HRC), es notablemente más dúctil y gomoso que el 4140 estándar. El uso de fresas genéricas provoca que el material se extienda por el flanco, creando microdesgarros que pueden causar el agarrotamiento de los pernos durante el ensamblaje final del molde.
Para lograr un equilibrio entre el acabado superficial y la vida útil de la herramienta, es fundamental adaptar la geometría de la fresa a la profundidad del orificio, el paso y la rigidez de la máquina. Comprender los límites físicos de los distintos tipos de fresas permite evitar la deflexión de la herramienta sin exceder los límites de torque del husillo. No existe una fresa universal; saber cuándo cambiar de geometría es lo que distingue una producción repetible de un retrabajo constante de la rosca.
Comparación de fresas de ranura recta frente a fresas de ranura helicoidal: rendimiento en la evacuación de virutas en agujeros profundos y resistencia al corte.
Los diseños de ranuras rectas proporcionan una rigidez de núcleo sólido y geometrías de rectificado simétricas. En orificios poco profundos de menos de 1.5 veces el diámetro o en configuraciones de paredes delgadas, ofrecen un soporte rígido y son fáciles de reafilar con precisión. Sin embargo, en orificios profundos de acero de baja aleación, las ranuras rectas no logran levantar las virutas axialmente. Las virutas finas de acero se acumulan en las ranuras, se vuelven a cortar contra las crestas y provocan el astillamiento prematuro de los dientes.
Para profundidades de rosca superiores a 2×D, especificamos sistemáticamente ranuras helicoidales con un ángulo de hélice de 15° a 30°. Entre los tipos de fresas de roscar estándar, las ranuras helicoidales garantizan un acoplamiento de corte progresivo en lugar de un impacto repentino de toda la superficie. Esta dinámica reduce la carga máxima del husillo y evacua las virutas limpiamente del orificio, manteniendo intactos los filos de corte.
Fresas de roscar de forma única frente a fresas de roscar de forma múltiple: Eliminación de la desviación del cono en función de la relación longitud-diámetro.
Un defecto recurrente en los agujeros profundos P20 es la conicidad de la rosca, donde el calibre pasa entra en la boca del agujero pero se atasca a mitad de camino. Los programadores suelen preferir las fresas multiforma para completar las roscas en una sola pasada helicoidal de 360 grados. Sin embargo, el acoplamiento de perfil completo aumenta la presión radial de la herramienta. Cuando el voladizo supera 2.5 × D, la deflexión de la fresa provoca un diámetro de paso insuficiente cerca del fondo del agujero.
Al trabajar con agujeros ciegos profundos, el uso de fresas de una sola forma o de tres dientes cortos soluciona este problema. Estos versátiles tipos de fresas reducen la presión de corte a una fracción de la necesaria para el perfil completo, eliminando prácticamente el empuje radial. Si bien los ciclos de múltiples pasadas requieren unos segundos adicionales, garantizan una cilindricidad precisa del diámetro primitivo y eliminan los ajustes de compensación de la herramienta, que consumen mucho tiempo.
Fresado de roscas de fondo plano para agujeros ciegos con capacidad de refrigeración interna: evacuación de virutas en taller y ajustes antienredos.
En los bloques colectores hidráulicos y los insertos de moldes, los canales de fluido requieren una profundidad de rosca completa hasta la cara inferior. El refrigerante externo estándar rebota en la abertura del orificio y no puede penetrar en esta estrecha zona muerta. Las virutas se acumulan en el fondo, creando una pasta abrasiva que roza contra la punta de la herramienta de corte, destruyendo rápidamente los dientes tras solo dos o tres piezas.
El uso de herramientas de refrigeración internas con husillo pasante cambia completamente las reglas del juego. Recomendamos mantener la presión del refrigerante por encima de 200 PSI (15 bar), junto con fresas que incorporen alivio de presión en los extremos. El chorro a presión expulsa las virutas rotas directamente hacia arriba por las ranuras, manteniendo la cavidad limpia y generando roscas completas y afiladas directamente en la base.
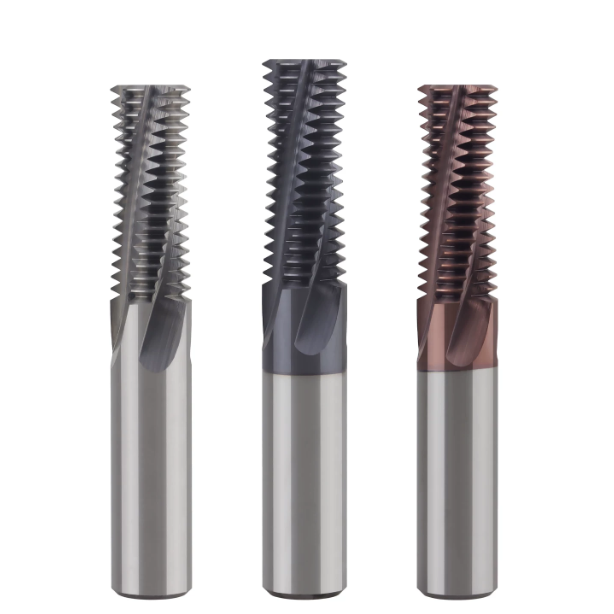
Mecanizado de acero aleado tratado térmicamente (48–55 HRC): Soluciones prácticas con fresas de roscar de carburo HRC55
Cuando los componentes endurecidos de acero 4140 o 4340 alcanzan una dureza de 48 a 55 HRC, el material se transforma en una estructura densa de martensita templada. Los talleres suelen utilizar el mecanizado por electroerosión (EDM) lento para evitar la rotura de las brocas en esta zona. Sin embargo, el EDM deja una capa blanca frágil y refundida que fácilmente provoca fracturas por fatiga.
El fresado directo sobre sustratos endurecidos requiere un agarre del portaherramientas preciso, husillos de giro perfecto y microgeometrías ajustadas. El uso de fresas de roscar de carburo HRC55 especializadas permite a los talleres mecanizar roscas completas directamente después del tratamiento térmico. Esto elimina la rotura de la broca y la deformación secundaria de la pieza, manteniendo de forma fiable las tolerancias críticas del plano.
Selección de sustratos para fresas de roscar de carburo HRC55: grados submicrónicos para suprimir el microdesprendimiento.
Los maquinistas suelen suponer que para cortar acero más duro se requiere el carburo más duro y frágil disponible. Por el contrario, los datos de corte demuestran que, por encima de 50 HRC, las herramientas fallan por astillamiento del filo bajo impacto cíclico, en lugar de por desgaste gradual del flanco. El microastillamiento en el filo de corte acelera rápidamente hasta provocar la rotura total del diente.
Para contrarrestar esto, nuestras fresas de roscar de carburo HRC55 utilizan sustratos de tungsteno submicrométricos con tamaños de grano de 0.4 a 0.6 micras. Esta densa matriz de grano detiene la propagación de microfisuras a la vez que mantiene una distribución equilibrada de cobalto. El resultado es una tenacidad a la fractura superior que absorbe el impacto de corte interrumpido contra inclusiones duras sin sacrificar la resistencia al desgaste.
Selección de recubrimientos para aceros 4140/4340 endurecidos: Comparación de la vida útil de recubrimientos de alta temperatura en fresas de roscar de carburo HRC55
Las temperaturas de contacto puntual superan fácilmente los 800 °C (1,470 °F) al cortar acero 4340 endurecido. Los recubrimientos estándar de TiAlN se oxidan rápidamente en estas condiciones, desprendiéndose tras aproximadamente 15 perforaciones y dejando el carburo expuesto, que se fractura por fricción. La disipación del calor es el principal desafío en este rango de dureza.
En contraste, los recubrimientos avanzados de nanocompuestos AlCrN aplicados a nuestras fresas de roscar de carburo HRC55 producen consistentemente más de 45 orificios por herramienta. El alto contenido de aluminio forma una densa barrera de óxido protectora a altas temperaturas, que soporta hasta 1,000 °C (1,830 °F). Esta barrera térmica protege el sustrato y reduce la fricción de la cara de ataque durante la formación de virutas.
¿Aire comprimido o mecanizado en húmedo? Validación del control de la refrigeración y el choque térmico para fresas de roscar de carburo HRC55 en talleres de clientes.
La estrategia de refrigeración en acero endurecido genera un acalorado debate en los talleres. Muchos operarios aplican refrigerante soluble en agua directamente a la herramienta, creyendo que prolonga su vida útil. En realidad, la alternancia entre el intenso calor de corte y el enfriamiento brusco con líquido provoca un choque térmico severo, formando grietas de tensión en forma de peine que rompen los dientes de la fresa.
Recomendamos utilizar aire comprimido limpio y seco o lubricación con cantidad mínima (MQL) en nuestras fresas de roscar de carburo HRC55. El mecanizado en seco mantiene estables las temperaturas de corte, eliminando las microfracturas causadas por los ciclos térmicos. Además, el aire a alta presión elimina las virutas calientes y pulverulentas del orificio, evitando que estas dañen los flancos de la rosca terminada.
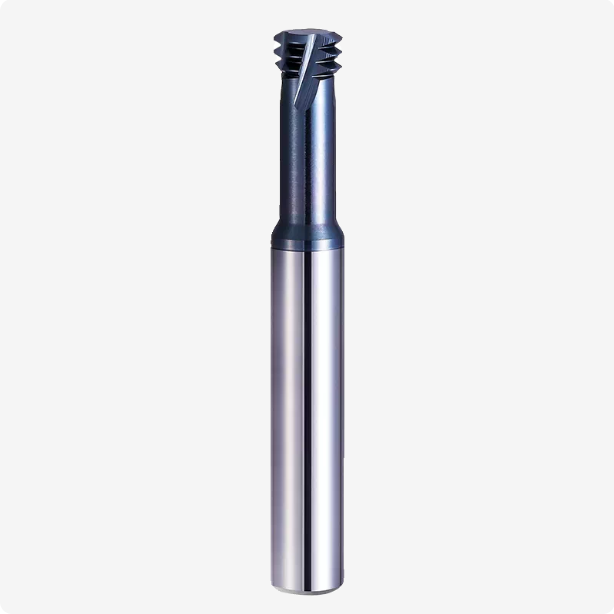
Estrategias de avance y velocidad de fresado de roscas para aceros 4140, 4340 y P20
Un problema frecuente que solucionamos en el taller es el chirrido del husillo o el astillamiento inmediato de los dientes durante la entrada circular, incluso cuando se programa con números de catálogo. El problema de raíz rara vez radica en la rigidez de la máquina o la dureza de la herramienta; se debe a la aplicación de avances de fresado lineal directamente a arcos helicoidales internos. Las aleaciones resistentes como la 4140, la 4340 y la P20 resisten fuertemente la deformación plástica. A medida que la fresa se desplaza a lo largo de un arco interno, la resistencia al corte aumenta drásticamente, creando una fuerte resistencia.
Para lograr una configuración segura de avance y velocidad en la fresadora de roscas, es necesario programar el contacto circular dinámico en lugar de las pasadas lineales. Equilibrar la carga real de viruta en el filo de corte exterior de la herramienta con el movimiento del eje CNC es esencial para evitar vibraciones. Al sincronizar el movimiento programado del eje con la física real del contacto de los dientes, se protegen los filos de corte, se elimina la conicidad y se mantienen tolerancias de rosca precisas.
La clave para evitar la desviación de la herramienta: fórmulas de corrección para velocidades de avance en el centro de la herramienta frente a velocidades de avance en el borde exterior.
Si se introduce la velocidad de avance periférico directamente como valor F del código G durante el roscado interno, la carga real del diente aumenta de dos a tres veces. Los controles CNC siguen el eje central de la herramienta, no el diámetro exterior de corte. Dado que el centro de la herramienta se desplaza a lo largo de un radio mucho menor que el de los dientes de corte, los avances centrales no corregidos sobrecargan las ranuras instantáneamente, provocando la deflexión de la herramienta y la formación de roscas cónicas en orificios profundos.
Para corregir esto, calcule el avance central multiplicando el avance exterior por la relación entre el diámetro mayor del orificio menos el diámetro de la fresa y el diámetro mayor del orificio. Al aplicar esta fórmula, se asegura que los valores programados de avance y velocidad de la fresa de roscar mantengan un espesor de viruta preciso por diente. Esto elimina el empuje radial excesivo y evita el colapso del diámetro primitivo en el fondo del orificio.
Rangos recomendados de velocidad y avance para fresadoras de roscas en aceros 4140 y P20 (velocidad de corte y avance por diente)
Para aceros para moldes 4140 y P20 pretemplados (28–32 HRC), suponiendo que la excentricidad del husillo se mantenga por debajo de 3 micras, sugerimos comenzar con una velocidad superficial de 70 a 95 m/min. Esta velocidad activa los recubrimientos resistentes al desgaste sin acelerar el desgaste por cráteres debido a inclusiones de aleación dura. Para el acero 4340 de mayor resistencia a la tracción, aconsejamos reducir la velocidad de corte a 60–80 m/min para mantener la integridad del filo.
El avance por diente requiere la misma atención: ajustar velocidades de avance demasiado bajas provoca que los dientes se pulan en lugar de cortar, lo que induce un endurecimiento por deformación rápido. Para un rendimiento fiable en el avance y la velocidad de la fresa de roscar, mantenga un avance externo por diente entre 0.03 y 0.06 mm. Moderar la velocidad superficial y mantener un buen contacto con la viruta garantiza que los dientes corten limpiamente el acero, prolongando significativamente la vida útil de la herramienta.
Estrategias de entrada radial multipaso y de arco: Solución de problemas en planta donde el calibre de no paso entra pero el calibre de paso se atasca.
Se disparan los retrabajos en planta cuando falla la inspección con calibre de rosca: el calibre pasa se atasca mientras que el calibre no pasa oscila libremente. En aceros de alta resistencia 4140 o 4340, cortar la rosca completa en una sola pasada radial genera una enorme presión lateral que flexiona la herramienta de corte, distorsionando los ángulos de los flancos. Dividir el corte radial en pasadas escalonadas equilibra la fuerza de corte y preserva la geometría real de la rosca.
Recomendamos un desbaste con una profundidad radial del 65 %, un semiacabado del 30 % y un acabado del 5 %, seguido de una pasada de resorte para agujeros profundos de más de 2.5×D. Nunca introduzca la herramienta directamente en la pared del agujero; utilice siempre una entrada tangencial suave de 90° o 180°. La combinación de una entrada de herramienta adecuada con parámetros de avance y velocidad de la fresa de roscar ajustados garantiza que las roscas superen la inspección de pasa/no pasa en la primera pasada.
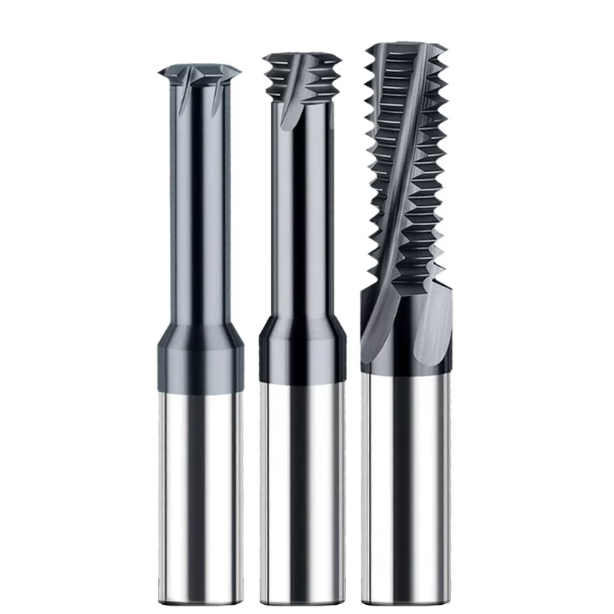
Cómo controlamos la calidad del fresado de piezas de acero como fabricante profesional de fresas de roscar de carburo.
Abordar el efecto de recuperación elástica en aceros aleados, la evacuación de virutas en cavidades de moldes y las tensiones térmicas en aceros endurecidos siempre nos lleva a la calidad de fabricación de la herramienta de corte. Incluso con avances, velocidades y trayectorias verificadas, una herramienta que no cumple con las especificaciones no puede cortar roscas precisas. Los errores submicrométricos en el espaciado de paso, la simetría del flanco o la preparación del filo inevitablemente provocan fallos en las inspecciones de calibre pasa/no pasa.
Como fabricantes experimentados de fresas de roscar de carburo , sabemos que las especificaciones nominales del catálogo no significan nada sin un rendimiento de corte predecible bajo carga dinámica. La fabricación de herramientas de corte para aceros pretemplados y estructurales requiere un control preciso de la estructura granular, un rectificado multieje rígido y una preparación de filos microingeniería. Si sus herramientas actuales no rinden al nivel esperado, analice si las tolerancias de fabricación están multiplicando sus errores de mecanizado.
Desde la varilla en bruto hasta el rectificado final: cómo un fabricante de fresas de roscar de carburo limita la excentricidad radial (TIR) a menos de 3 micras.
Durante la interpolación helicoidal de alta velocidad en aceros aleados, una desviación radial de tan solo 5 micras genera desequilibrios de carga severos que provocan el astillamiento prematuro de los dientes. Al mecanizar aleaciones resistentes de cromo-molibdeno, una distribución uniforme de la carga en los dientes es esencial para un desgaste constante. Mantener la desviación total indicada (TIR) dentro de un rango extremadamente ajustado durante la fabricación previene el fallo prematuro del filo.
Como fabricante especializado en fresas de roscar de carburo , rectificamos perfiles helicoidales en rectificadoras de herramientas de precisión de 5 ejes, manteniendo la temperatura del refrigerante dentro de ±0.5 °C. Este control de temperatura elimina la deriva térmica de la muela y previene errores acumulativos de paso en formas multidentadas. Si sus portaherramientas de alta gama aún producen vibraciones en acero 4140, verifique la tolerancia térmica estática de su fresa para confirmar que cumple con el estándar de 3 micras.
Los tres principales defectos de roscado reportados por los talleres mecánicos occidentales y nuestras contramedidas de afilado de bordes.
Los registros de calidad de talleres norteamericanos y europeos muestran tres defectos de roscado persistentes en aceros pretemplados: rebabas de cresta desgarradas, deformación de la pared en manguitos delgados y deriva rápida del paso. Los maquinistas suelen suponer que el desgaste de las herramientas provoca estos desgarros. En realidad, un filo excesivamente afilado produce microastillas al instante al impactar contra aceros 4340 o P20, convirtiendo rápidamente el corte en un bruñido intenso.
Eliminamos este modo de fallo aplicando un afilado controlado con geometrías de factor K equilibradas, diseñadas específicamente para aceros estructurales. Afilamos los filos de corte a un radio de 8 a 15 micras y, a continuación, realizamos un micropulido con fluido para eliminar las microgotas de la cara de ataque. Si sufre desgarro de rosca en acero con una dureza superior a 30 HRC, la inspección del afilado del filo de corte probablemente revelará la causa principal del rebaba.
Cómo abordar pendientes especiales y aplicaciones en agujeros profundos: Puntos clave para el desarrollo de herramientas personalizadas
En la producción especializada, como en válvulas para yacimientos petrolíferos, sistemas hidráulicos aeroespaciales o guías de moldes complejos, las fresas estándar de catálogo no cubren todas las aplicaciones. Al mecanizar agujeros ciegos con una profundidad superior a 3×D, perfiles UNJ especializados o presiones bajas de refrigerante a través del husillo, las herramientas estándar ralentizan la producción y aumentan el riesgo de desperdicio en piezas costosas.
El desarrollo de configuraciones de alto rendimiento bajo estrictas limitaciones requiere la colaboración técnica con un fabricante experimentado de fresas de roscar de carburo. En lugar de enviar las dimensiones básicas de la rosca, comparta su configuración completa: conicidad de la máquina, curvas de torque del husillo, relaciones de voladizo, dureza del núcleo y especificaciones del refrigerante. Si va a comenzar un trabajo complejo con acero aleado, compartir los planos de las piezas y las muestras de desgaste nos permite diseñar geometrías de ranura que funcionen correctamente desde la primera configuración.






