
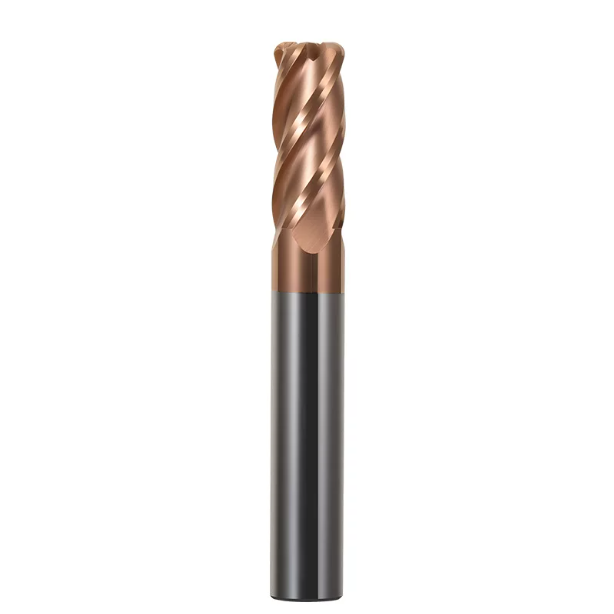
El mes pasado, ayudamos a un taller de moldeo por inyección de precisión en Baviera a resolver una costosa parada de línea. Estaban fresando lateralmente plaquitas de acero para herramientas 1.2379 (D2) endurecidas a 64–65 HRC en una máquina de cinco ejes. La excentricidad del husillo se mantenía por debajo de 2 μm y los avances cumplían con los estándares de la industria. Sin embargo, cada nueva fresa sufría fractura de filo en menos de 18 minutos, dañando la superficie de la pieza con microarañazos.
El supervisor del taller sospechaba que la resistencia a la rotura transversal del carburo era deficiente. Sin embargo, bajo el microscopio del taller, el verdadero defecto se hizo evidente: el proveedor de herramientas había aplicado una geometría de alivio estándar de 50 HRC a una aplicación ultradura. El ángulo de alivio de la fresa HRC65 estaba rectificado con una inclinación excesiva, lo que provocó que la microcuña perdiera su soporte estructural bajo una carga radial elevada.
Durante la última década, al brindar soporte a talleres de herramientas en Norteamérica y Europa, hemos visto que este error de configuración se repite constantemente:
- Demasiado conservador (<4°): La intensa recuperación elástica obliga a la cara lateral a rozar contra la pieza endurecida. Esto atrapa un calor de fricción intenso, lo que provoca un rápido ablandamiento térmico y un desgaste acelerado de la fresa de carburo.
- Demasiado agresivo (9°–11°): Al reducir el ángulo de la cuña debajo del filo, el carburo queda vulnerable. Al golpear carburos eutécticos duros en acero de 65 HRC, el microfilo sufre una fractura por cizallamiento inducida por el impacto, lo que provoca un astillamiento catastrófico del filo de corte de la fresa.
El fresado de acero para moldes de 65 HRC exige más que una herramienta estándar de catálogo. Requiere un equilibrio geométrico de 0.5 grados entre la resistencia mecánica del filo de corte y la resistencia a la fricción del flanco.
Al trabajar con acero de 65 HRC, ¿su taller está sacrificando la rigidez del filo en aras de una mayor nitidez aparente, o está asumiendo tiempos de inactividad ocultos debido a la fuerte fricción en los flancos?
Por qué desaconsejamos los ángulos de alivio de uso general: las causas principales de fallos en las fresas de extremo durante el mecanizado de moldes endurecidos a 65 HRC.
En nuestras consultas de campo, observamos con frecuencia que los maquinistas experimentados utilizan fresas estándar de catálogo para piezas endurecidas. Cuando la dureza del acero supera los 60 HRC y alcanza los 64-65 HRC, la deformación plástica prácticamente desaparece. El mecanismo de corte cambia de la formación limpia de virutas a la cizalladura a alta presión y la microfractura. Una herramienta que corta sin problemas en material preendurecido de 50 HRC a menudo vibrará y producirá ruidos extraños en cuestión de minutos en este rango de dureza extrema.
Las geometrías genéricas presentan holguras amplias, adecuadas para materiales más blandos, pero fallan bajo presiones de corte masivas. Al aplicar una fresa de carburo sólido HRC65 a cavidades profundas o nervaduras delgadas, las fuerzas de corte aumentan exponencialmente. A este nivel de dureza, seleccionar un ángulo de alivio nunca es una decisión automática. Debe equilibrar el ángulo de alivio con la rigidez específica de su máquina, la excentricidad del husillo y el avance radial real.
Un error común: cómo los ángulos de alivio excesivos provocan astillamiento en los filos de corte.
Los talleres que se inician en el uso de acero para moldes endurecido suelen asumir que ángulos de alivio mayores garantizan un corte más libre y menor generación de calor. Lo comprobamos de primera mano en una planta de troqueles de estampado para automóviles en Ohio, que utilizaba guías de 1.2379 pulgadas. Los operarios informaron de un rendimiento de la herramienta muy impredecible, con fallos en las fresas entre los 3 y los 15 minutos de funcionamiento. Bajo nuestro microscopio estereoscópico, el fallo reveló fracturas irregulares en forma de concha, en lugar del desgaste abrasivo predecible en el flanco.
Este patrón de daño está directamente relacionado con un ángulo de alivio de la fresa sobredimensionado. Cada grado adicional de holgura reduce en un grado la cuña de soporte situada justo debajo del filo. Cuando la fresa golpea los carburos eutécticos duros, el filo sin soporte se comporta como una viga en voladizo frágil. La tensión de corte alterna provoca un agrietamiento por fatiga rápido, que culmina en el astillamiento repentino del filo de la fresa.
Fricción compresiva y acumulación de estrés térmico: cómo los ángulos de alivio insuficientes exacerban el desgaste del flanco
Por el contrario, rectificar un ángulo de holgura demasiado estrecho genera problemas sutiles pero destructivos. Durante una pasada de acabado en una fábrica de moldes médicos en Italia, la fresa funcionó silenciosamente y sin vibraciones. Sin embargo, al cabo de veinte minutos, el indicador de carga del husillo comenzó a aumentar progresivamente y las dimensiones de la pared de la cavidad se desviaron de las especificaciones. La inspección de la herramienta reveló un filo intacto, pero la cara lateral presentaba un desgaste por fricción considerable de más de 0.25 mm de ancho.
Este fallo se debe al intenso efecto de recuperación elástica típico de los aceros de 65 HRC. Cuando la holgura es demasiado estrecha, la herramienta no puede superar el metal que rebota. La cara de flanco se convierte en un bloque de fricción que funciona completamente en seco. Las temperaturas en la zona de corte superan rápidamente los 800 °C, lo que deteriora el recubrimiento y provoca un desgaste acelerado de la fresa de carburo en la zona de contacto principal del flanco.
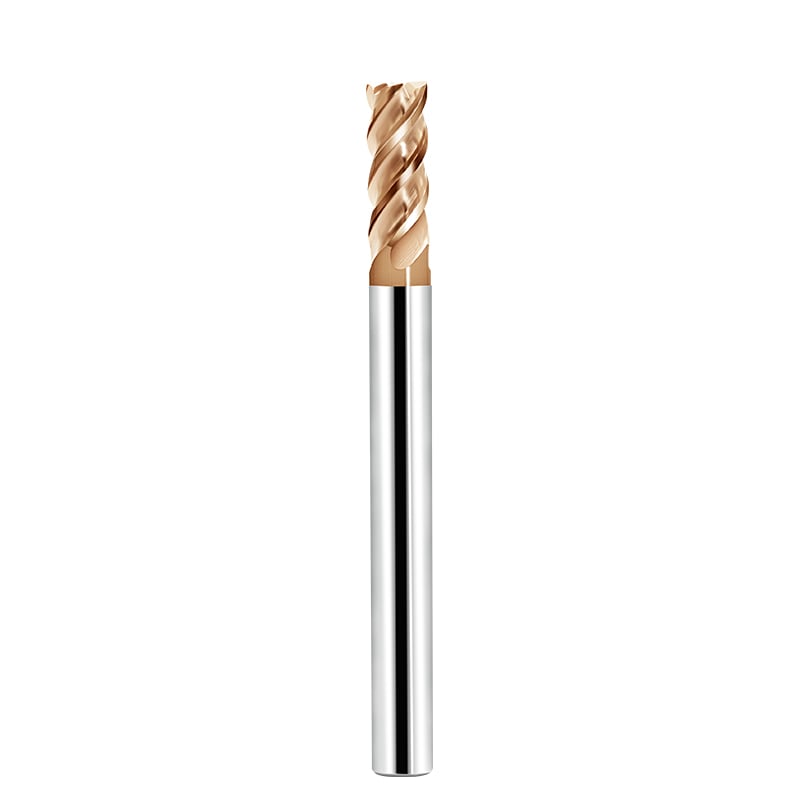
Equilibrio de los parámetros geométricos del núcleo: Cálculo de la resistencia del filo de corte y las compensaciones de diseño para fresas de carburo utilizadas en acero endurecido.
Al mecanizar materiales con una dureza superior a 60 HRC, nunca diseñamos los ángulos de alivio de forma aislada. En el mecanizado de alta dureza, la microrregión a lo largo del filo soporta tensiones de compresión alternas que superan varios gigapascales. Durante el desarrollo de herramientas para un fabricante suizo de moldes para relojes, pudimos observar esta dinámica de primera mano. Una vez que la dureza del acero alcanza los 65 HRC, las fuerzas de corte se desplazan considerablemente hacia el centro del cuerpo de la herramienta, convirtiendo pequeñas transiciones geométricas en concentradores de tensión severos.
Para desarrollar una geometría fiable de fresa de carburo para acero endurecido, es necesario equilibrar la rigidez del filo con la holgura del flanco. Debemos conservar suficiente volumen del ángulo de cuña para dirigir las cargas de corte elevadas hacia el núcleo sólido de carburo. Al mismo tiempo, las ranuras y los radios de transición deben evacuar las virutas limpiamente. Este equilibrio no es una fórmula teórica; es un compromiso práctico determinado por el avance radial, la carga dinámica de viruta y la rigidez de la máquina.
Optimización de la coincidencia entre los ángulos de alivio primario y secundario y control de las tolerancias en la práctica.
Los clientes suelen preguntar por qué evitamos rectificar un único plano de alivio en fresas para materiales duros. Los datos de producción de nuestros centros de rectificado de cinco ejes demuestran que un solo ángulo no puede soportar el filo a la vez que proporciona la holgura necesaria. Si todo el flanco utiliza un ángulo conservador de 5°, el desgaste del flanco superior a 0.15 mm provoca un aumento repentino de la fricción, quemando inmediatamente la zona de corte. Rectificar una holgura amplia de 10° produce el efecto contrario, dejando el filo tan fino y frágil como una cuchilla de afeitar.
Resolvemos este problema utilizando un perfil de doble alivio. Rectificamos el ángulo de alivio de la fresa primaria a 5°–6° para reforzar el filo de corte, seguido inmediatamente de un alivio secundario de 11°–13° para evitar la fricción con la pieza de trabajo. Las tolerancias de producción se mantienen estrictamente: el ancho de la zona de contacto primaria debe medir 0.08–0.12 mm, con una desviación total del filo inferior a ±0.002 mm. Una zona de contacto primaria más ancha genera calor por fricción perjudicial, mientras que una zona de contacto demasiado estrecha provoca astillamiento bajo carga.
Combinación de ángulos de ataque negativos y afilado de bordes (zona K) con ángulos de alivio para el mecanizado de materiales HRC 65.
Si examina nuestras herramientas para acero metalúrgico en polvo de 65 HRC con aumento, notará que el filo nunca es extremadamente afilado. En el mecanizado de materiales duros, el romo controlado genera macroestabilidad. Rectificamos los ángulos de ataque radiales a -8° a -12°, a menudo añadiendo una microestructura en forma de K. Esta configuración redirige las fuerzas de corte hacia una tensión de compresión pura, aprovechando directamente la resistencia natural a la carga del carburo de tungsteno.
Un ángulo de ataque negativo por sí solo no es suficiente; debe coordinarse con un ángulo de alivio de fresa HRC65 ajustado con precisión y una preparación del filo exacta. Evitamos el granallado grueso y, en su lugar, utilizamos el pulido con cepillo para lograr un radio de filo de 8 a 12 μm. Este microrradio se integra suavemente con el alivio primario de 5°, formando un arco mecánico rígido. En lugar de impactos frágiles, el filo corta el acero endurecido de forma uniforme, evitando que se produzcan microfracturas.
Optimización de la microgeometría del filo de corte: detalles clave en el diseño del filo de fresas HRC65 para combatir el astillado y la falla prematura.
Bajo un microscopio digital de 500 aumentos, un filo de corte nunca es una línea plana. Es una superficie tridimensional activa, repleta de microestructuras y fases aglutinantes. Al diagnosticar fallas en matrices de 65 HRC, muchos ingenieros atribuyen la falla a la velocidad del husillo o al grado de recubrimiento, pasando por alto la topografía del filo. En nuestras visitas a taller, la aparente inconsistencia de la herramienta generalmente se debe a una discrepancia entre la microgeometría del filo de corte y el flujo plástico del acero endurecido.
La larga vida útil de la herramienta bajo cargas elevadas depende del microacabado de la geometría del filo de la fresa HRC65. Las temperaturas extremas de corte provocan desgaste abrasivo en los carburos de matriz dura. Si el filo presenta microfisuras o rebabas, las cargas de corte propagan rápidamente estos defectos hasta provocar una falla catastrófica. La microoptimización crea una capa protectora estructural en el sustrato de carburo, eliminando las marcas de rectificado y manteniendo las fuerzas de corte bajo control.
Diseño dinámico y resistente a impactos de la geometría del filo de corte de la fresa para fresado basto y limpieza de esquinas de cavidades profundas.
La carga de la herramienta difiere drásticamente entre el fresado basto y el desbaste de esquinas profundas. Mientras prestábamos asistencia a un taller sueco de moldes para conectores en un trabajo de cavidades de 45 mm de profundidad, observamos que los filos de corte fallaban rápidamente una vez que el voladizo de la herramienta superaba 4xD. Las vibraciones del voladizo sometían el filo a fuertes impactos, similares a los de un martillo. El espaciado estándar de las ranuras y los ángulos de hélice fijos coincidían rápidamente con las frecuencias del husillo, lo que provocaba una fatiga prematura del filo.
Para eliminar esta resonancia, rediseñamos la geometría del filo de corte de la fresa para lograr una amortiguación dinámica. Combinamos un espaciado de paso desigual con ángulos de hélice variables para interrumpir la vibración armónica. Al mismo tiempo, mecanizamos una transición de doble arco entre el filo de corte periférico y el radio de la esquina. Este perfil distribuye uniformemente las cargas de corte radiales y axiales combinadas a lo largo del filo, evitando picos de tensión localizados en las esquinas.
El impacto real del espesor del recubrimiento (multicapa nanométrica a base de AlTiN/Si) en la nitidez del ángulo de microrrelieve y la adhesión al sustrato.
Los maquinistas suelen asumir que los recubrimientos más gruesos garantizan una mayor vida útil de la herramienta, solicitando habitualmente espesores superiores a 4-5 μm. En acero endurecido de 65 HRC, las capas gruesas suelen ser perjudiciales. Durante las pruebas de herramientas para un fabricante francés de matrices de estampado, los recubrimientos PVD gruesos provocaron la acumulación de gotas y el redondeo de los bordes. Este redondeo desgasta el perfil del borde y obstruye la estrecha holgura primaria, comprometiendo los ángulos de holgura previstos.
Para aceros de hasta 65 HRC, recomendamos recubrimientos nanomulticapa ultradelgados (1.5–2.5 μm) de AlTiN o dopados con silicio (AlCrSiN). En cortes en seco a temperaturas superiores a 1000 °C, los recubrimientos de silicio forman una barrera amorfa, similar al vidrio, con una fricción excepcionalmente baja. Con un espesor aproximado de 2 μm, este recubrimiento preserva el microafilado y el ángulo de alivio de la fresa. Se logra una fuerte adhesión y protección térmica sin el riesgo de descamación que acelera el desgaste del flanco.
Datos de pruebas de taller: El impacto del ajuste fino del ángulo de alivio en la vida útil de las fresas de carburo para acero de moldes
Analizar los ángulos de alivio sin tener en cuenta la rigidez de la máquina y la calidad del material es inútil en el taller. Para obtener datos fiables para un fabricante europeo de matrices de estampado, realizamos cientos de horas de pruebas destructivas de fresado lateral. Montamos fresas de grano ultrafino en portaherramientas de ajuste por contracción en un centro de mecanizado Mikron de alta velocidad, mecanizando acero para herramientas 1.2379 endurecido a 64–65 HRC. Mantuvimos constantes el refrigerante, la excentricidad y la calidad del carburo; el ángulo de alivio del filo de corte fue nuestra única variable.
Las curvas de desgaste resultantes confirman que ajustar la holgura tan solo 1° o 2° ejerce un enorme efecto de palanca en la vida útil total de la fresa. En dureza extrema, no existe un ángulo universal. Cada grado rectificado dentro o fuera de la zona de holgura representa una compensación directa entre la resistencia al impacto del filo y la resistencia a la fricción del flanco. Estas sutiles modificaciones, basadas en datos, son las que, en última instancia, protegen la tolerancia dimensional y la repetibilidad del proceso.
Comparación de la vida útil de la herramienta: ángulo de alivio estándar de 8° frente a ángulo de alivio reforzado de 5°–6° en el fresado lateral continuo de acero para moldes de 65 HRC.
En nuestra prueba de fresado lateral, comparamos un perfil estándar de la industria con un perfil reforzado optimizado de 5.5°. El diseño reforzado empleó una superficie de apoyo primaria de 0.10 mm con un relieve secundario de 12° en una fresa de carburo para acero de moldes. A los 25 minutos de fresado continuo en seco, las curvas de rendimiento se separaron bruscamente. Las fresas de 8° sufrieron un desprendimiento continuo de material a lo largo del borde periférico, perdiendo geometría y deteniendo la operación a los 32 minutos debido a vibraciones intensas.
El perfil reforzado de 5°–6° mostró una carga del husillo entre un 3 % y un 5 % mayor inicialmente debido a un contacto más estrecho entre los flancos. Sin embargo, la masa adicional de carburo proporcionó un soporte estructural crucial. Suprimió el agrietamiento por fatiga causado por cargas de cizallamiento alternas, transformando el astillamiento rápido en una abrasión uniforme y predecible de los flancos. Las herramientas con el perfil reforzado lograron más de 75 minutos de tiempo de corte estable, lo que proporciona una vida útil 2.3 veces mayor que la de los diseños estándar.
Avance por diente (fz) y espesor de corte crítico: calibración de parámetros para prevenir el desgaste excesivo del flanco y estabilizar los ángulos de alivio.
Los operarios que trabajan con acero de 65 HRC suelen reducir la velocidad de avance por temor, disminuyendo el avance por diente (fz) por debajo de 0.01 mm. Este hábito daña gravemente los filos de corte. El acero endurecido presenta una alta recuperación elástica durante el corte, mientras que el filo mantiene un radio de afilado de aproximadamente 10 μm. Si el espesor de la viruta cae por debajo de este límite elástico y del radio de afilado, el filo deja de cortar y comienza a rozar severamente la pieza de trabajo.
En nuestras calibraciones de taller, mantenemos el avance por diente dentro de un rango seguro de 0.025–0.045 mm/z para herramientas de 6 mm a 10 mm. Si la rigidez de la máquina lo permite, es necesario forzar el filo para que penetre en el material y genere microvirutas discretas. Esta holgura dinámica permite que el ángulo de alivio de la fresa HRC65 funcione correctamente, evitando que la cara lateral se aplaste y se recoza por fricción debido al rebote del material.
Guía de resolución de problemas para ingenieros de herramientas: Identificación de patrones de desgaste para optimizar los ángulos de alivio en el mecanizado de aceros de 65 HRC.
Al inspeccionar una fresa defectuosa en el taller, nunca cambie el grado de carburo basándose únicamente en la intuición. Las fallas de corte dejan huellas físicas precisas. Cada decisión de diseño, desde anchos de superficie de apoyo con doble alivio y ángulos de ataque negativos hasta mantener avances por encima del límite de recuperación elástica, debe verificarse mediante patrones de desgaste físico. Analizar el filo con aumento reemplaza las conjeturas con ajustes geométricos prácticos.
La resolución de problemas siempre comienza retirando la herramienta para comprobar si el ángulo de alivio de la fresa HRC65 está en equilibrio con las cargas de corte. Analizar la cara lateral permite determinar si se trata de recocido térmico por un alivio insuficiente o de fatiga mecánica por una cuña sin soporte. Identificar esta diferencia permite aplicar compensaciones geométricas precisas al próximo pedido de herramientas o programa de reafilado.
Análisis de zonas de desgaste bajo el microscopio: Distinción entre el desgaste normal del flanco y el desprendimiento causado por microdesprendimientos.
Bajo la iluminación del taller, los operarios suelen confundir la decoloración del filo con el desgaste normal, lo que conlleva correcciones incorrectas de la herramienta. Recomendamos encarecidamente inspeccionar las herramientas extraídas con un microscopio digital industrial con un aumento mínimo de 50x. El desgaste normal se manifiesta como una zona de desgaste lisa, uniforme y ligeramente estriada a lo largo del filo (VB entre 0.10 y 0.15 mm). El recubrimiento se erosiona progresivamente sin fracturas por impacto en el sustrato de carburo subyacente.
Si observa muescas irregulares y fracturas concoidales a lo largo del borde, significa que se produjo una microfractura antes de que tuviera lugar la fricción abrasiva. Este desprendimiento indica que el ángulo de holgura es demasiado amplio o que la cuña carece de soporte para la flexión. Si experimenta una fractura repentina del borde, reduzca la holgura primaria entre 1° y 1.5° y limite el ancho de la superficie de contacto primaria a un máximo de 0.10 mm, utilizando la masa de carburo para bloquear las fuerzas de impacto.
Ajuste de los ángulos de holgura y compensación de la excentricidad en función de la rigidez de la máquina herramienta (BT30 frente a HSK63)
Las mismas geometrías de herramientas producen resultados muy diferentes según la rigidez del husillo y del portaherramientas. Es frecuente ver clientes que utilizan máquinas de alta velocidad BT30 ligeras para el desbaste de cavidades finas, mientras que otros emplean centros de cinco ejes HSK-A63 rígidos para el perfilado pesado. La menor rigidez radial de un cono BT30 cede bajo cargas de corte, lo que induce una deflexión dinámica. Una vez que la excentricidad dinámica supera los 3 μm, las ranuras individuales absorben fuertes impactos, lo que provoca un astillamiento prematuro del filo.
Los ángulos de alivio deben adaptarse dinámicamente a la configuración de su máquina:
- Si utiliza husillos BT30 o BT40 en acero de 64–65 HRC y tiene dificultades para mantener la excentricidad por debajo de 2 μm, elija una holgura primaria conservadora de 4.5°–5°. Esto implica aceptar fuerzas de corte ligeramente mayores para obtener una resistencia al impacto crítica.
- Si utiliza portaherramientas rígidos HSK-A63 de ajuste por contracción con una desviación dinámica estrictamente controlada entre 1 y 2 μm, abra el alivio primario a 6°–6.5°. La mayor separación reduce el calor por fricción, lo que permite maximizar la velocidad superficial y la vida útil de la fresa.
El mecanizado de acero endurecido requiere una alineación precisa entre la rigidez de la máquina, la sujeción de la herramienta y la microgeometría. Si experimenta astillamiento persistente en los filos o desviación dimensional en aceros para moldes de 60 a 65 HRC, contáctenos con los planos de sus piezas, las especificaciones del material y los detalles de la configuración. Estamos siempre listos para analizar la aplicación y adaptar la microgeometría del filo de corte adecuada para su taller.






