
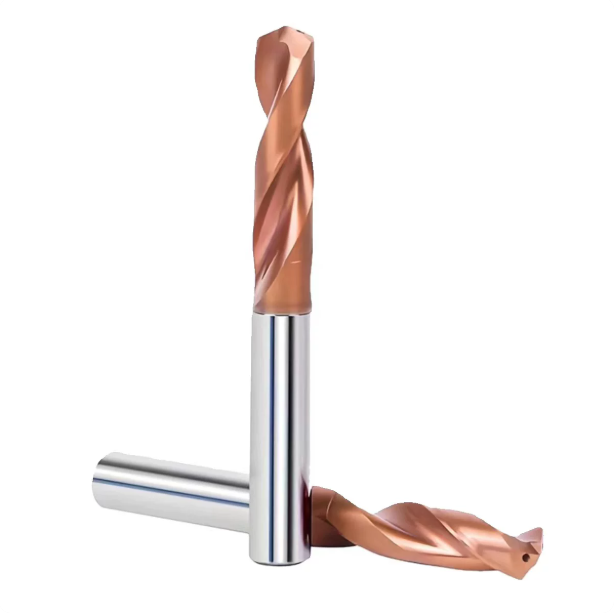
El mes pasado, un cliente de larga data en Stuttgart llamó a nuestro departamento de ingeniería con una crisis urgente. Estaban fabricando un lote de matrices de estampado automotriz D2 que habían sido endurecidas al vacío a 60 HRC. El plano requería varios orificios de holgura y eyectores en la etapa final. El taller gastó tres juegos de herramientas de cobalto de alta calidad con la superficie mínima. Ninguna sobrevivió más allá del segundo orificio; una punta se soldó directamente en la cavidad, lo que obligó a utilizar un sistema de electroerosión por hilo de emergencia solo para quemar el carburo roto.
Este problema es muy común tanto en talleres de herramientas de Norteamérica como de Europa. Cuando un plano especifica acero D2 o A2 templado en toda su masa, los operarios se preparan para un desgaste excesivo de la herramienta y una falla repentina. Estos aceros con alto contenido de carbono y cromo contienen densos cúmulos de carburos abrasivos con una conductividad térmica pésima. Las fresas se sobrecalientan, la pieza se endurece por deformación al contacto y los filos de corte se rompen. Muchos operarios nos preguntan: ¿cuál es la mejor broca para acero duro? ¿Puede una broca recubierta estándar realizar estos cortes de forma fiable sin dañar piezas costosas?
En realidad, perforar acero aleado endurecido requiere mucho más que simplemente usar una broca para acero duro. Sin una tenacidad de sustrato submicrónica y un microchaflán específico (zona K) en el borde de corte, las partículas duras aplastarán el filo al contacto. Incluso una desviación de tan solo tres décimas (0.0003″) del husillo puede provocar que la herramienta se rompa al instante. En la producción en serie, el método de prueba y error a ciegas se traduce rápidamente en herramientas desechadas, pérdida de tiempo de máquina y un coste altísimo por orificio.
Si en su taller utilizan aceros para herramientas con una dureza de entre 58 y 62 HRC, ¿sigue teniendo problemas con el astillamiento de los bordes, el endurecimiento por deformación y las quemaduras lentas en la mesa de electroerosión?
¿Por qué se rompen las herramientas en los talleres al trabajar con acero D2/A2 endurecido? La lógica detrás de la broca adecuada para acero duro.
Cuando inspeccionamos herramientas rotas devueltas de fábricas europeas o estadounidenses, la causa principal rara vez es un desequilibrio dinámico deficiente o avances agresivos. Al observar la punta bajo un microscopio, se aprecian claros signos de fractura por clivaje en lugar de un desgaste abrasivo constante. El labio de corte sufre microimpactos brutales y picos térmicos masivos durante los primeros milisegundos de contacto. La matriz de carburo simplemente se fractura antes de que la viruta se forme limpiamente.
El taladrado de aceros endurecidos para trabajo en frío implica una lucha constante entre la tenacidad del filo y la resistencia a la abrasión. El acero D2 contiene un 12 % de cromo, mientras que el A2 contiene un 5 %; ambos forman estructuras martensíticas densas con baja conductividad térmica. El calor de corte se concentra en el filo de la broca en lugar de transferirse a la viruta. Si el operario reduce la velocidad del husillo sin ajustar la carga de viruta, la resistencia mecánica aumenta bruscamente, e incluso una broca de alta gama para acero duro puede atascarse y romperse durante el corte.
Mecanismo de microdaños de los carburos de cromo (Cr-carburos) en brocas de acero duro
Si se observa con lupa un bloque de acero D2 o A2 templado, se aprecian carburos de cromo primarios duros, con una dureza superior a 70 HRC, incrustados en la matriz. Es el equivalente metalúrgico a perforar hormigón curado mezclado con arena de sílice. Cada vez que el filo de corte barre la superficie, estas micropartículas impactan contra la cara del carburo. Si una herramienta estándar tiene un filo afilado y sin modificar, este impacto de alta frecuencia extrae rápidamente los granos de la fase aglutinante, provocando un microdesprendimiento instantáneo.
Una vez que se forma una micromuesca en el borde, el equilibrio de la herramienta se desmorona inmediatamente. La fricción de contacto aumenta bruscamente, el material cortado se endurece en fracciones de segundo y las fuerzas de empuje se disparan. Ese zumbido sordo y constante del husillo no es solo ruido de corte: los carburos no disueltos han desgastado por completo el relieve primario. La herramienta deja de cortar y comienza a extruir violentamente el material, lo que garantiza que las brocas de acero duro se rompan en la siguiente rotación del husillo.
Error común: Seleccionar la “mejor broca para acero duro” utilizando la lógica del acero pretemplado.
Durante las auditorías de taller, desde Michigan hasta Baviera, observamos con frecuencia que los equipos tienen problemas al tratar el acero para herramientas de 60 HRC como si fuera material pretemplado. Los operarios suelen utilizar herramientas diseñadas para planchas pretempladas de 38 a 42 HRC, como P20 o 718H. Estas herramientas emplean ángulos de ataque positivos y filos afilados para un corte y evacuación de virutas rápidos. Al aplicar esta geometría al acero D2 templado, el filo delgado se deforma bajo el empuje axial, cortando instantáneamente el margen exterior.
Muchos programadores caen en el error de suponer que un recubrimiento resistente al calor corrige una geometría deficiente. Los aceros pretemplados y templados ejercen cargas completamente diferentes sobre la herramienta. Encontrar la broca ideal para acero duro no se trata de conseguir un corte extremadamente afilado, sino de elegir una base robusta, un chaflán K negativo resistente y una alta tenacidad al impacto que permita absorber fuertes golpes mecánicos sin astillarse.
Validación en condiciones reales: ¿Cuál es la mejor broca para acero duro (58-62 HRC D2/A2)?
Siempre que un supervisor nos trae un inserto D2 desechado o un plano para revisar, la primera pregunta es siempre: ¿cuál es la mejor broca para acero duro? Nuestra respuesta es pragmática. En este rango de dureza, no existe una solución mágica. El éxito depende de la rigidez de la máquina herramienta, la calidad del portaherramientas y la uniformidad del tratamiento térmico. Entre 58 y 62 HRC, se trata de un equilibrio delicado entre el corte y el rectificado; una variación de tan solo dos puntos Rockwell cambia por completo la tensión en el filo de corte.
Realizamos pruebas de vida útil de herramientas midiendo el empuje axial y las vibraciones tanto en nuestro taller como en las plantas de nuestros clientes. Perforar cientos de agujeros en acero para herramientas endurecido no se trata solo de tenacidad, ni de buscar una dureza extrema a ciegas. El verdadero rendimiento de la herramienta reside en equilibrar la rigidez estructural con la microgeometría. Adaptar la herramienta a la microestructura real del material es la única manera de evitar el astillado y mantener tiempos de ciclo estables.
Más allá del acero al cobalto: rigidez y resistencia al impacto de las brocas de carburo para acero duro.
Siempre desaconsejamos a los operarios el uso de herramientas de cobalto M35 o M42 en acero D2 de 60 HRC. Si bien el acero rápido de cobalto puede ofrecer buena tenacidad, su dureza en caliente es inferior a la de los aceros aleados templados en toda su masa. La telemetría del husillo muestra que los filos de cobalto se ablandan a los pocos segundos de contacto, cuando la temperatura de la punta supera los 600 °C. La broca se desvía, el orificio se estrecha y la herramienta se atasca en el fondo del corte.
En cambio, las brocas de carburo para acero duro presentan un sustrato de grano ultrafino con un módulo elástico tres veces superior al del acero rápido (HSS). Esta excepcional rigidez a la flexión evita la deflexión y mantiene los filos de corte alineados con precisión frente a las inclusiones de carburo duro. El carburo sólido tiene menor tenacidad al impacto, lo que requiere tolerancias de husillo muy ajustadas. Sin embargo, una vez ajustada la excentricidad, ofrece tolerancias de perforación y acabados superficiales que el cobalto simplemente no puede igualar.
Dureza extrema (60–64 HRC): ¿Por qué cambiamos a brocas de carburo HRC65?
Cuando la dureza del núcleo supera los 60 HRC —especialmente en lotes sobreendurecidos que alcanzan entre 62 y 64 HRC— dejamos de probar las herramientas estándar. En ese momento, recomendamos a nuestros clientes que utilicen directamente brocas de carburo HRC65. El carburo convencional contiene demasiado aglutinante de cobalto, que se erosiona rápidamente al entrar en contacto con los carburos duros. Los granos de tungsteno se desprenden y el filo se desafila mucho antes de que se observen astillamientos.
Estas herramientas especializadas utilizan granos de carburo de tungsteno submicrométricos con un aglutinante mínimo, alcanzando una dureza superior a 93 HRA. No toleran vibraciones ni holgura en el husillo. Sin embargo, al sujetarse en mandriles hidráulicos o de ajuste por contracción, su alta dureza permite eliminar microvirutas con avances ligeros, como las barras de mandrinar en miniatura. Esto elimina por completo el proceso de perforación por electroerosión, que suele ser lento y costoso.
Ángulo de punta (140°) y microchaflán (K-land): Diseñando la mejor broca para acero duro.
Para muchos maquinistas, una broca parece tener dos filos y una punta. Pero en nuestras rectificadoras CNC de 5 ejes, el secreto para obtener la mejor broca para acero duro reside en su microgeometría. Las puntas convencionales de 118° o 135° cargan primero las frágiles esquinas exteriores, provocando roturas en ellas. Nuestra punta de 140° acorta el brazo de palanca del filo y dirige el empuje axial directamente al rígido husillo de la máquina.
La preparación del filo es igualmente crucial. Nunca enviamos filos de corte sin pulir. En su lugar, utilizamos cepillos abrasivos para preparar un chaflán negativo controlado de 0.02 mm a 0.03 mm (zona K). Si bien algunos creen que un filo afilado aumenta la resistencia al corte, este microrradio en realidad refuerza la cuña de corte. Previene las microfracturas causadas por inclusiones duras de cromo, manteniendo intacto el labio de corte al penetrar superficies endurecidas.
Optimización CNC in situ: Estándares de utillaje para brocas de carburo para acero duro
Incluso las herramientas de la más alta calidad pueden arruinarse en treinta segundos debido a parámetros de mecanizado deficientes. Al taladrar acero para herramientas D2 o A2 de 60 HRC, el control del proceso y la rigidez de la configuración representan el 70 % de los resultados. Muchos talleres culpan a la calidad de la herramienta tras una prueba fallida. Sin embargo, en nueve de cada diez casos, los comparadores de cuadrante revelan que su excentricidad y sujeción de la pieza no cumplen con los requisitos estándar.
Ajustar los parámetros de corte requiere un delicado equilibrio entre el endurecimiento por deformación y el desgaste térmico. Si la velocidad de avance es demasiado lenta, los labios rozan, vitrifican el fondo del orificio e inducen un endurecimiento secundario. Si la velocidad es demasiado alta, las fuerzas axiales fracturan el núcleo. Para optimizar el rendimiento de las brocas de carburo en acero duro , se necesita una configuración rígida, velocidades y avances verificados y un suministro eficaz de refrigerante para resistir las fuerzas de corte.
Límites de velocidad de corte (Vc) y avance (fn): Prevención del endurecimiento superficial por deformación.
Los operarios acostumbrados a trabajar con aceros pretemplados suelen realizar cortes superficiales muy largos para lograr mayor potencia. En aceros D2 o A2 templados, este método resulta fatal. Nuestros registros de vida útil de la herramienta indican que la velocidad de corte (Vc) debe mantenerse estrictamente entre 15 y 25 m/min. Si se superan los 30 m/min, la temperatura en la zona de corte asciende a más de 900 °C. El aglutinante de carburo se ablanda, lo que provoca un rápido desgaste del cráter y la rotura de la herramienta.
En cuanto a la velocidad de avance (fn), nuestra regla es simple: una carga positiva de viruta siempre es mejor que la fricción. Para agujeros de 3 mm a 8 mm, un avance inferior a 0.02 mm/rev hace que la herramienta se deslice sobre la capa endurecida sin desprender virutas. Mantener el avance entre 0.03 y 0.05 mm/rev permite que el labio de la broca penetre directamente en el material fresco bajo la superficie vitrificada, evitando el desgaste prematuro de las brocas de acero duro.
Selección del portaherramientas: Mantener la desviación radial por debajo de 0.003 mm (0.0001″)
En aceros blandos, una desviación de 0.01 mm (0.0004″) en una pinza ER es tolerable debido a la deformación plástica del material. En acero para herramientas de 60 HRC, una desviación de tan solo 0.005 mm implica que un solo filo soporta toda la carga mecánica. Esto provoca el astillamiento de un solo filo, seguido inmediatamente por la fractura total del núcleo dentro del orificio.
Recomendamos a nuestros clientes eliminar los portaherramientas de pinza estándar y utilizar portaherramientas hidráulicos o de ajuste por contracción. Siempre mida el vástago con un comparador de 0.001 mm a 3xD de la cara del portaherramientas. La lectura total del comparador (TIR) de la broca para acero duro debe ser inferior a 0.003 mm. Distribuir la carga de viruta de manera uniforme entre ambos labios de corte es fundamental para evitar una fractura frágil catastrófica.
Suministro de refrigerante: Refrigerante a través de alta presión frente a MQL en pozos profundos
Más allá de una profundidad de 3xD, la función principal del refrigerante es la evacuación de virutas, más que la simple refrigeración. Las boquillas de refrigeración por inundación son ineficaces en orificios profundos de acero duro; el fluido en ebullición forma una barrera de vapor, provocando un choque térmico y fracturas en forma de telaraña. Los sistemas de alta presión a través del husillo (mínimo 30 bar; preferiblemente 50 bar o más) fragmentan las virutas al contacto y las expulsan de las ranuras, evitando el re-corte.
Para máquinas sin refrigeración interna a alta presión, la lubricación con cantidad mínima (MQL) se presenta como una alternativa viable. Un chorro de aire a alta presión con lubricante atomizado lubrica los márgenes y elimina las virutas. Este método, prácticamente en seco, evita los choques térmicos asociados a los refrigerantes a base de agua, ofreciendo un entorno de corte estable para orificios de profundidad estándar en matrices endurecidas.
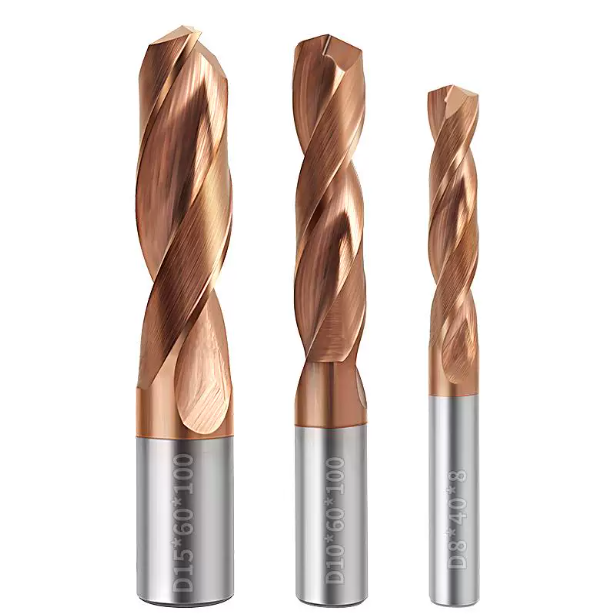
Análisis posterior a fallos de mecanizado: Tres errores fatales al usar brocas de acero duro
Cuando recibimos herramientas rotas de talleres europeos o estadounidenses, el análisis de secciones transversales revela una historia clara. Más del 80 % de las fracturas anormales se deben a hábitos de taller arraigados, más que a defectos en el material de la herramienta. Perforar acero para herramientas D2 o A2 de más de 60 HRC no deja margen de error. Aún vemos talleres veteranos que aplican prácticas de perforación propias del acero de carbono medio a bloques de matrices completamente endurecidos.
El mecanizado de acero duro es implacable; no tolera impactos laterales ni atrapamiento de virutas. Cuando la dureza del núcleo supera la resistencia a la rotura transversal del sustrato, un pequeño error de programación genera picos de cizallamiento destructivos. A menos que los talleres corrijan estos puntos débiles, incluso las brocas de acero duro de alta gama solo provocarán roturas de carburo, costosas extracciones por electroerosión y desperdicio de capacidad de la máquina.
Desajuste del ángulo de perforación puntual: por qué la perforación a ciegas destruye las brocas de carburo para acero duro.
Durante una auditoría de herramientas en un taller de matrices norteamericano, observamos que los operarios utilizaban brocas estándar de 90° o 120° antes de pasar a las brocas de carburo de 140°. En acero blando, esto centra el corte; en acero D2 endurecido, es un desastre. La broca de 140° entra en contacto con el chaflán primero por sus esquinas de corte exteriores, en lugar de por su filo de cincel. Esto genera fuerzas de desgarro laterales extremas en las esquinas en cuestión de milisegundos tras la entrada.
Cuando la esquina exterior recibe el empuje inicial, se corta instantáneamente, destruyendo por completo el labio de corte. En superficies planas con configuraciones rígidas, recomendamos omitir por completo la broca de centrado. Las geometrías de alta rigidez penetran en las caras planas limpiamente sin desviarse. Si una cara angular requiere un orificio guía, utilice una broca de centrado con un ángulo igual o superior a 140° para proteger sus brocas de carburo para acero duro.
Evacuación defectuosa: El impacto del picoteo con retracción total en brocas de carburo HRC65
Muchos programadores confían en los ciclos de retracción completa (como el G83) como medida de seguridad contra la acumulación de virutas en agujeros profundos. Sin embargo, aplicar retracciones completas a aceros para herramientas endurecidos es fatal para el carburo. El carburo sólido necesita una carga axial constante para amortiguar las vibraciones en cortes de alta dureza. Una vez que la broca sale completamente del agujero, las virutas sueltas se deslizan con el refrigerante y se depositan en el fondo del agujero.
Cuando el husillo retrocede rápidamente, los labios de corte golpean directamente los residuos sueltos y endurecidos. Este impacto dinámico repentino fractura las brocas de carburo HRC65, que sacrifican la tenacidad a la fractura por una dureza extrema en caliente. En lugar de retracciones completas, programamos rompevirutas de microretracción (como el G73 con un alivio de 0.2 mm a 0.5 mm) o utilizamos refrigerante a más de 50 bares para expulsar las virutas continuamente sin limpiar el orificio.
Alertas de carga del husillo: Lectura de carga y audio para detectar desgaste de la broca en acero duro
Nunca espere a que se observe una falla visible en el filo al taladrar aceros para herramientas endurecidos. Las aleaciones con alto contenido de cromo se endurecen agresivamente por fricción. Una vez que la zona de desgaste del flanco (VB) alcanza solo 0.08 mm, la herramienta deja de cortar y comienza a dañar la pared del orificio. Un corte correcto produce un zumbido constante y nítido; si el sonido del husillo cambia a un rugido hueco o un chirrido periódico, el filo ya se ha degradado.
Más allá de las señales de audio, los medidores de carga del husillo son la mejor defensa contra la rotura de herramientas. Establezca una lectura de carga de referencia en herramientas nuevas una vez que la broca alcance su máxima penetración. Si la carga de accionamiento aumenta entre un 15 % y un 20 % a esa misma profundidad, identifique la herramienta de inmediato. Reemplazar una broca desgastada por una de acero duro antes de que se atasque en el orificio es la mejor manera de proteger las costosas matrices.
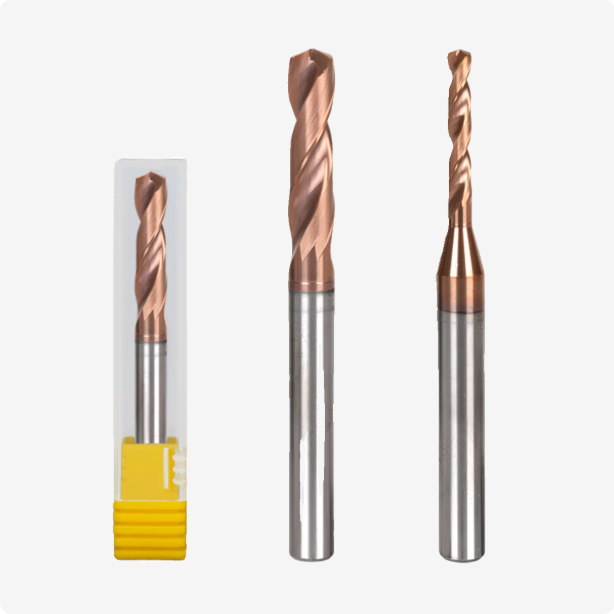
Dentro del proceso de fabricación: Cómo los fabricantes de brocas de carburo garantizan la consistencia
A simple vista, las brocas terminadas de un mismo lote parecen idénticas en el estante. Sin embargo, al usarlas en acero D2 de 60 HRC, la vida útil de la herramienta puede variar enormemente. Como fabricantes de brocas de carburo que trabajamos directamente en talleres de herramientas, sabemos que esta variación rara vez se debe a las tolerancias del rectificado de cinco ejes. Se debe a la metalurgia de polvos, la consistencia del grano y el control de la adhesión del recubrimiento.
Al mecanizar aceros para matrices endurecidos, las cavidades internas, las acumulaciones en los límites de grano y las tensiones irregulares en el recubrimiento se convierten en puntos débiles frente a los carburos abrasivos. Para garantizar una vida útil uniforme de la herramienta, es necesario diseñar la microestructura del carburo específicamente para resistir el impacto y el desgaste. Si la vida útil de las herramientas en su taller varía de forma impredecible entre turnos, debe examinar los estándares metalúrgicos de su proveedor de herramientas.
Selección de varillas: Equilibrio entre el tamaño de grano submicrométrico y el contenido de aglutinante de cobalto.
La selección de varillas de carburo va mucho más allá de verificar la dureza nominal. Al diseñar piezas en bruto para herramientas D2 y A2 endurecidas, nos centramos en la proporción entre la fase dura y la fase aglutinante. Los fabricantes experimentados de brocas de carburo mantienen un contenido de cobalto estrictamente controlado entre el 8 % y el 10 %, junto con un tamaño de grano ultrafino de carburo de tungsteno (WC) de 0.4 a 0.6 micras.
El exceso de cobalto reduce la dureza del sustrato, lo que provoca que el filo de corte se desgaste por la abrasión de las inclusiones de cromo. La falta de cobalto deja el núcleo quebradizo, vulnerable a las vibraciones y sacudidas de la máquina. Si utiliza acero A2 tratado por congelación profunda con dureza inconsistente, compruebe la tenacidad a la fractura (K1C) de sus herramientas para asegurarse de que el sustrato resista el desgaste abrasivo y absorba el impacto al entrar en el corte.
Recubrimientos de alta temperatura: ¿Por qué nuestras brocas de acero duro incorporan formulaciones de AlTiN/TiSiN?
El acero para herramientas D2 tiene una baja conductividad térmica, lo que provoca que casi todo el calor de corte se transfiera a la interfaz de la herramienta. Los recubrimientos estándar de TiN y TiCN se oxidan y se desprenden en segundos bajo fricción seca a 60 HRC. Por eso, formulamos nuestras brocas de acero duro exclusivamente con recubrimientos de alto contenido de aluminio dopados con silicio, como AlTiN y TiSiN, para soportar temperaturas extremas.
Cuando la temperatura en la zona de corte supera los 800 °C, el aluminio migra a la superficie, creando una barrera de óxido de aluminio amorfo. El silicio refina el recubrimiento nanocompuesto, aumentando la resistencia a la oxidación por encima de los 1100 °C. Si el refrigerante no alcanza la profundidad de corte, evalúe la dureza en caliente del recubrimiento de la herramienta para asegurarse de que bloquea la difusión química y la soldadura de la pieza de trabajo en condiciones de alta temperatura.
Herramientas de ingeniería: Cómo los fabricantes de brocas de carburo resuelven los problemas de agujeros profundos y escalonados
Las brocas estándar disponibles en el mercado solo cubren orificios pasantes limpios y de fondo plano. Sin embargo, los troqueles de estampado reales presentan avellanados, escalones de pasadores eyectores e interrupciones en los orificios transversales. Los fabricantes especializados en brocas de carburo diseñan soluciones específicas para estas características, optimizando la conicidad del alma, el pulido de las ranuras y los radios de los escalones de transición para evitar vibraciones armónicas durante los cortes interrumpidos.
Si trabaja con orificios de gran profundidad en relación con su diámetro o con entradas angulares en aceros para herramientas endurecidos, revise la rigidez de su configuración, la presión del refrigerante y los planos de la pieza con nuestro equipo. A menudo, un ligero cambio en el margen de tolerancia o en el radio del rompevirutas transforma un cuello de botella impredecible en un proceso de mecanizado estable y automatizado.






