
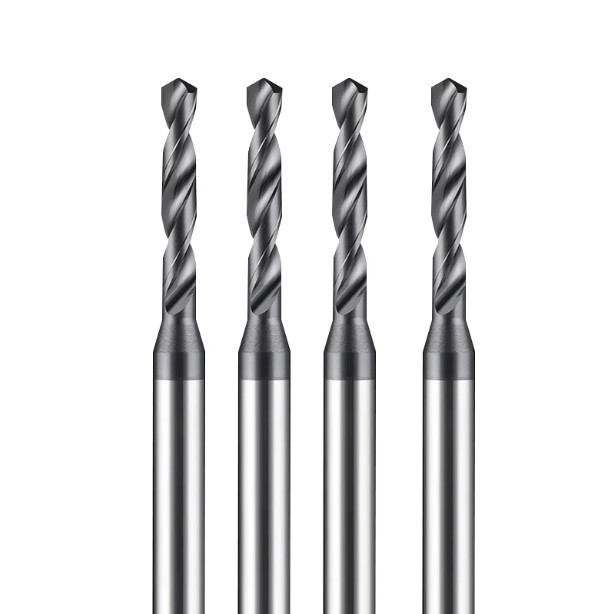
El mes pasado, solucionamos un problema recurrente en una planta de fabricación de válvulas en Ohio. Varios juegos de herramientas costosos, recién instalados en un centro de mecanizado vertical, se quemaron antes de completar una docena de agujeros ciegos en acero inoxidable 316L. Los filos de corte se quemaron, salió humo blanco y denso del aceite de corte y el operario quedó paralizado. Llevamos quince años lidiando con estos mismos problemas para nuestros clientes de mecanizado en Norteamérica y Europa: herramientas que se queman al entrar en el mecanizado, ranuras de cobalto que se rompen y pequeños aumentos de velocidad del husillo que provocan fallos catastróficos.
El acero inoxidable castiga las soluciones a medias. Al buscar las mejores brocas para acero inoxidable, los talleres suelen oscilar entre dos extremos. Algunos fuerzan herramientas de cobalto estándar contra capas de endurecimiento por deformación severas hasta que las estrías compactas cortan el cuerpo de la herramienta. Otros montan brocas de carburo de alta calidad para acero inoxidable sin tener en cuenta la excentricidad del husillo o una sujeción deficiente, lo que provoca que el carburo se rompa instantáneamente al chocar con la cascarilla de laminación.
Tras cientos de inspecciones de desgaste de herramientas, hemos comprobado que no existe una broca "milagrosa" universal para acero inoxidable. La falla prematura rara vez se debe únicamente a la dureza del material. Casi siempre se debe a una incompatibilidad directa entre la geometría de la punta, la dureza en caliente del recubrimiento, el suministro interno de refrigerante y la rigidez real de la máquina.
¿Deberías usar brocas de carburo de micrograno para soportar ciclos de perforación profundos, o seguir usando herramientas resistentes de punta dividida M42 en un taladro de columna con poca presión? Cuando el husillo chirría dentro del corte, ¿está girando demasiado rápido y rozando, o está alimentando demasiado suave y endureciendo el piso justo debajo del borde de corte?
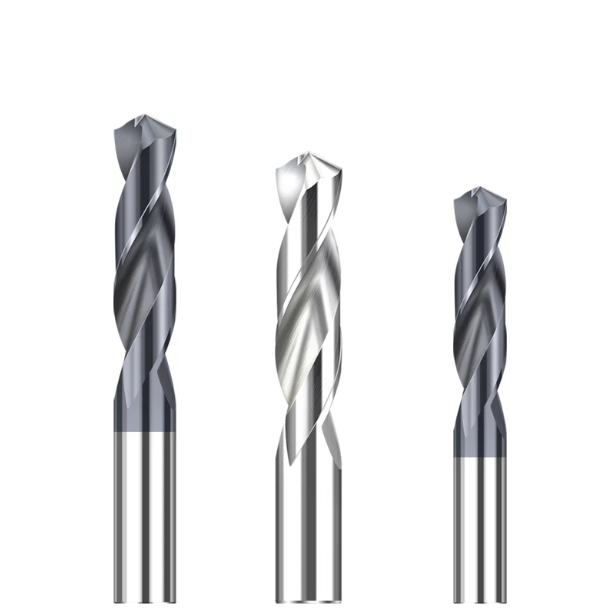
¿Qué tipo de broca usar para acero inoxidable? Rendimiento real del material basado en el análisis de desechos.
Cuando entramos en el taller de un cliente, nos dirigimos directamente al contenedor de chatarra junto a la máquina, en lugar de al controlador CNC. Las herramientas quemadas con una intensa decoloración azul, los bordes atascados y los vástagos rotos limpiamente en la línea de la pinza revelan lo que sucedió durante el mecanizado. Los maquinistas nos preguntan con frecuencia qué tipo de broca para acero inoxidable resuelve sus problemas de forma permanente, pero elegir un material sin considerar la rigidez de la configuración y la metalurgia es simplemente arriesgar la vida útil de la herramienta.
Las aleaciones austeníticas tienen una conductividad térmica notoriamente baja, lo que significa que el calor generado por el corte queda atrapado en la interfaz de corte en lugar de disiparse con la viruta. Este entorno obliga al sustrato a encontrar un delicado equilibrio entre dureza en caliente y tenacidad al corte. Tras analizar herramientas rotas de líneas de producción automovilísticas alemanas y talleres de reparación estadounidenses, nuestra regla de oro para los desechos se mantiene firme: un sustrato más duro no es automáticamente mejor, y la herramienta incorrecta en un sistema flexible se fracturará al primer contacto.
Brocas de cobalto frente a brocas de carburo para acero inoxidable: Los límites reales del acero rápido con un 8 % de cobalto y del carburo.
Comparamos habitualmente dos entornos de taller opuestos: un taller de estructuras de acero en Pensilvania que utiliza taladros de brazo radial sin holgura y una planta de producción en Stuttgart que utiliza acero inoxidable 316L en máquinas de 5 ejes de alta rigidez. En configuraciones sin holgura o en operaciones manuales, siempre especificamos la aleación de grado M42 con un 8 % de cobalto. Su matriz proporciona la resistencia a la rotura transversal necesaria para absorber vibraciones y desviaciones severas; incluso con avances manuales erráticos, se desgasta de forma predecible en la cara de alivio en lugar de romperse dentro del orificio.
Sin embargo, si el cono del husillo mantiene una desviación inferior a 3 micras en un VMC rígido, seguir utilizando cobalto limita los tiempos de ciclo. El molibdeno del acero inoxidable 316L genera virutas pegajosas y dúctiles que retienen el calor, elevando frecuentemente las temperaturas de corte por encima de los 700 °C, donde el cobalto se revene y se desafila rápidamente. El uso de brocas de carburo de micrograno para acero inoxidable proporciona la dureza de más de 90 HRA y la resistencia a la compresión necesarias para mantener el tamaño, aumentar la penetración y obtener acabados de orificios limpios en todos los lotes de producción.
¿Por qué fallan inmediatamente los recubrimientos de uso general? Rendimiento real de los recubrimientos con alto contenido de aluminio.
Un error frecuente en los almacenes de herramientas es adquirir brocas genéricas con recubrimiento de TiN dorado. Realizamos simulaciones de adhesión de virutas junto con pruebas de desgaste destructivas de herramientas en acero inoxidable 304 para evaluar la vida útil del filo. El TiN convencional comienza a oxidarse alrededor de los 550 °C y ofrece una lubricidad mínima contra las virutas de cromo-níquel calentadas; a pocos centímetros del corte axial, el intenso estrés térmico desprende la capa, provocando el agarrotamiento y la compactación de las virutas, lo que inevitablemente destruye el núcleo de la herramienta.
Para evitar la soldadura de virutas, formulamos nuestras brocas de acero inoxidable con capas de nanocompuestos de titanio con alto contenido de aluminio (AlTiN) y silicio. Cuando las zonas de corte superan los 800 °C, el aluminio superficial se oxida formando una película microscópica similar al zafiro (Al₂O₃) que bloquea la transferencia de calor y eleva la dureza superficial por encima de 3300 HV. Esta barrera reduce la fricción por debajo de 0.4, evita la acumulación de filos y, al combinarse con un refrigerante soluble en agua a alta presión, triplica la vida útil lineal de la herramienta en comparación con las opciones convencionales.
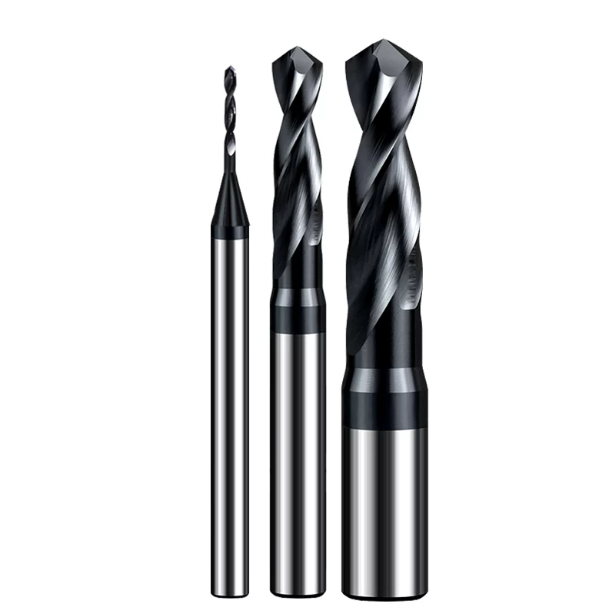
Selección de las mejores brocas industriales: Las mejores brocas para acero inoxidable en aplicaciones exigentes y de alto volumen.
Al programar el mecanizado de decenas de miles de piezas de acero inoxidable, la principal preocupación pasa de "¿puede cortar?" a "¿con qué frecuencia se detendrá este husillo?". Con frecuencia vemos plantas que pierden miles de dólares por hora en tiempo de inactividad solo para ahorrar unos céntimos en costes de herramientas. En el mecanizado de alta producción, la selección de las mejores brocas para acero inoxidable depende de la consistencia de la tolerancia del lote, los límites de desgaste y la vida útil predecible de la herramienta, no de precios de compra bajos.
El mecanizado de aleaciones austeníticas y 17-4PH exige una rigidez dinámica del sistema sin concesiones. La excentricidad del portaherramientas y el juego mecánico multiplican las tensiones de corte alternas concentradas en la punta de la herramienta. Si se utilizan herramientas básicas en trabajos de producción en masa, el calor excesivo durante el corte soldará rápidamente las virutas a las ranuras, obstruyendo la herramienta hasta que el núcleo se rompa limpiamente dentro del orificio.
Brocas de carburo sólido de alta presión con refrigerante interno para acero inoxidable: Soluciones de alto volumen para 316L y 17-4PH
En una planta de suministro de válvulas para la industria del petróleo y el gas en Texas, se rompían herramientas cada veinte perforaciones al mecanizar orificios de 5xD en acero inoxidable 316L. Las boquillas de refrigeración por inundación no podían penetrar la profundidad del orificio. Como resultado, virutas austeníticas filamentosas obstruían las ranuras, se soldaban térmicamente a los bordes y bloqueaban el husillo. Inmediatamente retiramos las líneas externas y cargamos brocas de carburo para acero inoxidable con refrigeración a través del husillo a 35 bares.
El fluido a alta presión que sale de la punta de la broca suprime los picos térmicos justo en la zona de corte, antes de que el material se endurezca por deformación. La fuerza hidráulica expulsa las virutas rotas en forma de C a través de las ranuras, eliminando el corte sin picoteo. Para los aceros 17-4PH y 316L, el refrigerante interno reduce los tiempos de ciclo en un 40 %, preservando los márgenes de la herramienta y logrando acabados de orificio uniformemente precisos en grandes lotes.
Cálculo del límite de coste por agujero para brocas indexables en forma de U en componentes estructurales grandes de acero inoxidable.
Para el desbaste de agujeros de más de 20 mm, solemos desaconsejar el uso de herramientas de carburo sólido de gran tamaño. En una producción a gran escala de placas de acero inoxidable 304 laminadas en caliente de 40 mm, la compra de brocas de carburo sólido de gran tamaño costaría cientos de dólares por herramienta. Las inclusiones en la materia prima pueden provocar el astillamiento instantáneo de los filos de corte, y los largos tiempos de reafilado generan costosos cuellos de botella. En su lugar, utilizamos brocas en U indexables de alta velocidad para equilibrar las cargas radiales asimétricas.
Las brocas indexables reducen el costo neto por orificio en trabajos con placas gruesas. El inserto interno equilibra el corte central, mientras que el externo determina el diámetro. Si un borde se astilla al chocar con una zona dura, el operario simplemente indexa el inserto de carburo de bajo costo en segundos sin modificar las compensaciones de la herramienta. Si bien no alcanzan la precisión de perforación de las herramientas sólidas, una pasada secundaria rápida permite corregir las tolerancias finales a una fracción del costo operativo.
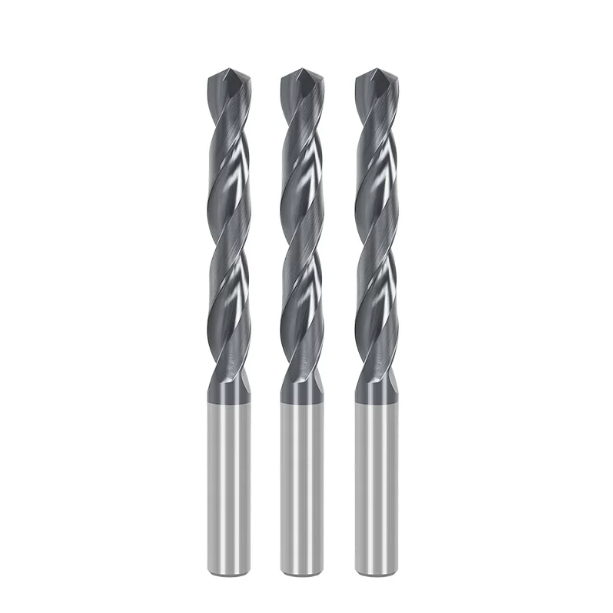
Selección de los mejores productos para talleres: Las mejores brocas para acero inoxidable para prototipado y producción de lotes pequeños.
Los pequeños talleres y las operaciones de reparación rara vez trabajan con centros de mecanizado rígidos. Las piezas suelen sujetarse con mordazas sueltas, y los operarios suelen usar taladros de columna antiguos o equipos manuales. En estas condiciones, intentar alcanzar velocidades de CNC elevadas provoca directamente fallos en las herramientas. Para trabajos de corta duración, las mejores brocas para acero inoxidable están diseñadas para amortiguar las vibraciones y ofrecer mayor resistencia estructural, en lugar de priorizar la penetración.
Muchos operarios de máquinas aplican parámetros de producción rígidos a configuraciones de taller flexibles, lo que resulta en piezas defectuosas. Para prototipos, series no estándar y reparaciones en campo, las herramientas deben soportar avances manuales irregulares y flexión lateral sin astillarse. La tenacidad de la herramienta y la estabilidad de la geometría del filo deben primar sobre la dureza para evitar fallas repentinas y frágiles.
Brocas de cobalto M42 para acero inoxidable: una solución para los problemas de "perforación y astillado" en máquinas de baja rigidez y taladros de banco.
Los jóvenes maquinistas que inician talleres de mecanizado a menudo tienen dificultades con el carburo sólido, ya que el desgaste de los husillos y las manivelas de las taladradoras provoca que los bordes se vuelvan quebradizos al instante. En configuraciones flexibles y de baja rigidez, recomendamos a los operarios el uso de una broca M42 para acero inoxidable. Formulada con un 8 % de cobalto, la M42 ofrece una dureza óptima de 66 a 68 HRC, junto con una alta resistencia a la rotura transversal, lo que permite que el cuerpo de la herramienta absorba las vibraciones que, de otro modo, fracturarían el carburo.
La geometría de la punta de la broca es tan crucial como la dureza del sustrato. Las puntas estándar de 118° tienen bordes anchos que se deslizan sobre el acero inoxidable liso, endureciendo la superficie antes de que los labios puedan entrar en contacto. Nuestras brocas de cobalto de uso industrial tienen una punta dividida de 135°. Esto reduce el grosor de la base, minimiza el empuje y penetra instantáneamente en el corte sin desviarse, evitando que la herramienta endurezca el metal al contacto.
Brocas escalonadas y brocas especializadas de acero inoxidable para chapa metálica: Prevención de deformaciones y desgarros en tubos y carcasas de paredes delgadas.
Los talleres de fabricación de equipos o carcasas para uso alimentario se enfrentan a un reto complejo: realizar cortes limpios de 12 a 20 mm en chapa metálica de tan solo 1 mm de espesor. Las brocas helicoidales estándar se enganchan al perforar la chapa, ya que la resistencia axial disminuye. Esto provoca que el metal se desgarre, creando agujeros irregulares y deformados, arrugando el panel y generando rebabas enormes que requieren una laboriosa limpieza manual.
Para carcasas de chapa y tubos delgados, recomendamos brocas escalonadas de acero inoxidable con alivio radial diseñado. Cada escalón actúa como guía rígida para el siguiente diámetro, equilibrando las fuerzas de corte y evitando que el material delgado se atasque. Combinadas con geometrías de ranura recta, estas herramientas cortan agujeros redondos sin deformar la pieza, mientras que el hombro integrado bisela limpiamente el borde superior en la misma pasada.
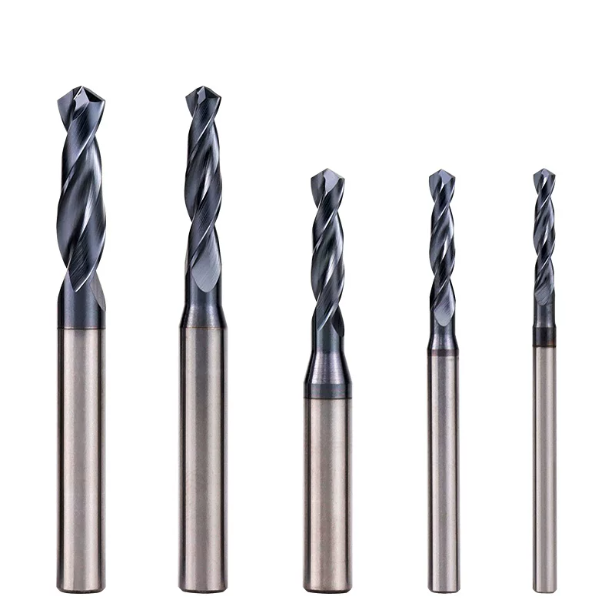
Cómo taladrar acero inoxidable: técnicas prácticas para controlar la evacuación de virutas y el endurecimiento por deformación.
Al capacitar a maquinistas en talleres occidentales, les recordamos que taladrar acero inoxidable no es cuestión de aplicar fuerza bruta al husillo. Es una operación calculada y precisa para evitar el endurecimiento por deformación. Los operarios acostumbrados al acero al carbono suelen aplicar hábitos suaves a las aleaciones austeníticas resistentes, solo para encontrarse con decoloración oscura y puntas quemadas. Saber taladrar acero inoxidable se reduce a una entrada decisiva y agresiva, en lugar de rutinas predefinidas complejas.
Cuando las fuerzas de corte comprimen los límites de grano austeníticos, una intensa deformación plástica por cizallamiento desencadena un rápido cambio de fase a martensita. Esto deja una densa capa blanca endurecida por deformación, con el doble de dureza que el material en bruto. Si la herramienta titubea o roza al contacto, los labios de corte desgastarán esta capa autoinducida. El calor se transfiere directamente a los bordes, destruyendo el filo en cuestión de segundos.
Evite estrictamente el roce o el deslizamiento: técnicas de alimentación para prevenir el endurecimiento por deformación en el primer corte.
El acero inoxidable soporta bien las cargas de cizallamiento intensas, pero el roce en seco daña instantáneamente los filos de las herramientas. Los maquinistas suelen controlar con mucho cuidado la velocidad de avance o mover las manivelas manualmente por temor a que la herramienta se astille. Ese chirrido agudo no es un corte limpio, sino el resultado del conformado en frío del metal bajo presión, que se endurece hasta formar una costra. Una vez que se forma esa costra, incluso las brocas más afiladas para taladrar acero inoxidable se quemarán y se fundirán en la superficie en lugar de cortar.
Nuestra norma de taller exige una penetración inmediata: en el momento en que la herramienta toca el material, el avance debe activarse por completo sin vacilación. Ajuste un avance firme por revolución para que los labios atraviesen directamente la cascarilla superficial y alcancen el metal base limpio. En el código CNC, ordene un avance de penetración positivo que expulse el calor de la deformación plástica a través de las ranuras. Mantener una carga de viruta elevada garantiza un corte activo en lugar de un recocido inducido por la fricción.
Estrategia de profundidad de picoteo: Ajustes de retracción G83 vs. G73 para virutas de acero inoxidable resistentes
Los ciclos de perforación profunda son cruciales para la vida útil de las herramientas en aleaciones adherentes. En una ocasión, solucionamos un problema en un colector de escape donde un proveedor automotriz utilizaba ciclos estándar de perforación profunda G83, retrayendo completamente la broca cada 2 mm para eliminar las virutas. Debido a que el acero inoxidable 304 se estira formando filamentos dúctiles, las retracciones completas arrastraban filamentos enredados hasta la boca del orificio. La broca retrocedía rápidamente, chocaba contra el cúmulo de virutas y destrozaba el cabezal de la herramienta.
Cambiamos el programa a un ciclo de rotura de virutas G73 con microretracciones de 0.15 mm. Esta breve caída de presión axial fragmenta las virutas alargadas en pequeñas piezas en forma de C, manejables, sin retirar la broca del corte. Gracias a la emulsión a alta presión dirigida directamente a lo largo de las ranuras, el refrigerante fluye fácilmente alrededor de las virutas rotas. Este método de micro-retención evita el rayado de las paredes del orificio y elimina el tiempo muerto del ciclo de corte en el aire.
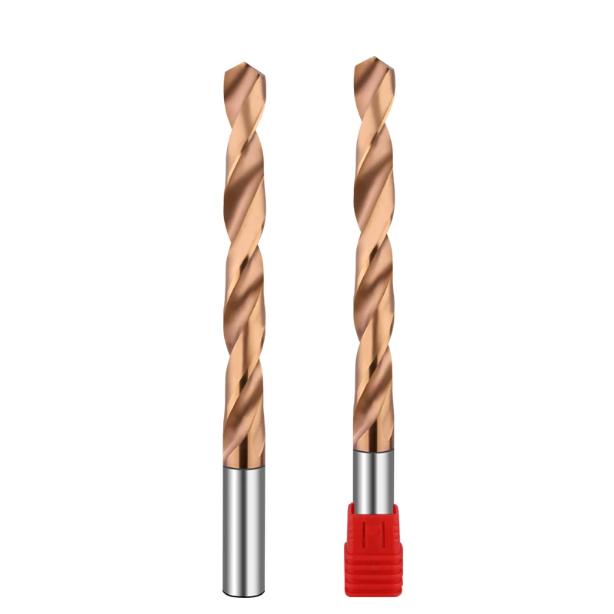
Velocidad óptima de perforación para acero inoxidable: una guía de referencia rápida basada en 16 años de puesta en marcha de máquinas herramienta.
La mayoría de las roturas de brocas se deben a ajustes incorrectos, más que a defectos en la metalurgia. Durante dieciséis años en talleres, hemos visto a operarios aumentar las RPM para optimizar los tiempos de ciclo, solo para dañar los bordes de corte. Otros reducen la velocidad de avance por precaución, lo que reduce los márgenes debido a una fricción excesiva. Encontrar la velocidad óptima para taladrar acero inoxidable es un equilibrio entre la disipación del calor, la rigidez dinámica del husillo y la formación de virutas en tiempo real.
Toda estrategia exitosa de perforación de acero inoxidable se basa en un principio simple: baja velocidad superficial combinada con cargas de viruta positivas. Si utiliza fresadoras CNC pequeñas o medianas, comience con un avance superficial conservador y deje que la forma de la viruta determine los ajustes. Las virutas deben salir con el grosor suficiente para disipar el calor generado por el corte. Si el calor se acumula en la punta de la herramienta, los bordes de la broca se recocerán y se atascarán.
Velocidades óptimas de perforación para acero inoxidable (brocas de carburo frente a brocas con cojinetes de cobalto): Más allá de las tablas teóricas de velocidad de avance por minuto (SFM)
Los valores de SFM del catálogo presuponen configuraciones de laboratorio impecables y libres de vibraciones, que rara vez coinciden con un taller mecánico ruidoso. Al trabajar con acero inoxidable 304 o 316, seguimos límites de campo estrictos para la velocidad de perforación óptima. Para herramientas de cobalto M42, mantenga el avance superficial estrictamente entre 35 y 60 SFM (10–18 m/min), reduciendo la velocidad cuando la rigidez disminuye. Para carburo de micrograno recubierto, mantenga velocidades entre 115 y 180 SFM (35–55 m/min) con refrigeración continua por inundación.
Una vez que haya ajustado las RPM del husillo según la longitud de superficie deseada, debe igualarlas con una carga de viruta firme. Para una broca de carburo típica de 6 mm (1/4″) en acero inoxidable 316L que gira a casi 2,000 RPM, mantenga velocidades de avance entre 0.06 y 0.10 mm/rev (0.0025–0.004 IPR). Con cobalto en una máquina antigua a 700 RPM, nunca baje de 0.04 mm/rev (0.0015 IPR). Una fuerza de corte controlada siempre es mejor que dejar que el filo se deslice y vitrifique.
Evaluación del estado de la herramienta mediante el sonido: ajuste rápido de los parámetros de corte en función del color de la viruta y el ruido del husillo.
Los maquinistas experimentados pueden leer el corte a través de la ventana de la carcasa sin detener el husillo. En un taladrado de acero inoxidable en buen estado, el medidor de carga del husillo emite un zumbido constante y apagado. Las virutas recién sacadas deben salir rizadas y con un brillo plateado intenso o un tono pajizo pálido. Esto indica que el refrigerante funciona correctamente, que el calor se disipa con la viruta y que los bordes de la herramienta cortan limpiamente sin agarrotarse.
Si las virutas expulsadas se vuelven de color púrpura oscuro o azul negruzco, o si la máquina emite un silbido agudo, active la parada de avance inmediatamente. Ese sonido indica que la holgura del flanco se ha desgastado y el filo se está deslizando. El material de la pieza se está endureciendo rápidamente justo debajo de los labios. Si duda tan solo tres segundos, la fricción soldará la herramienta a la pared del orificio y cortará el vástago limpiamente.






