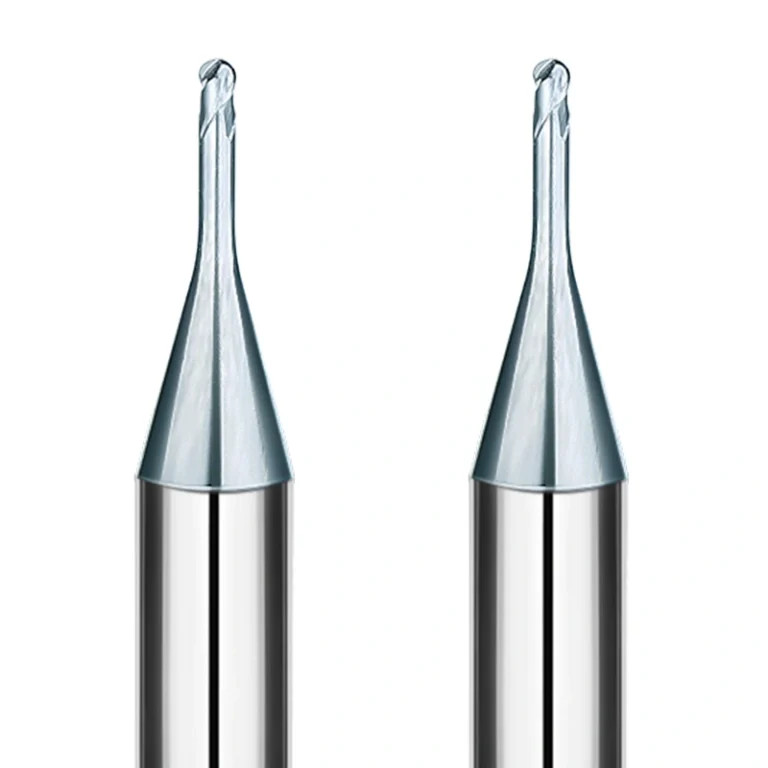
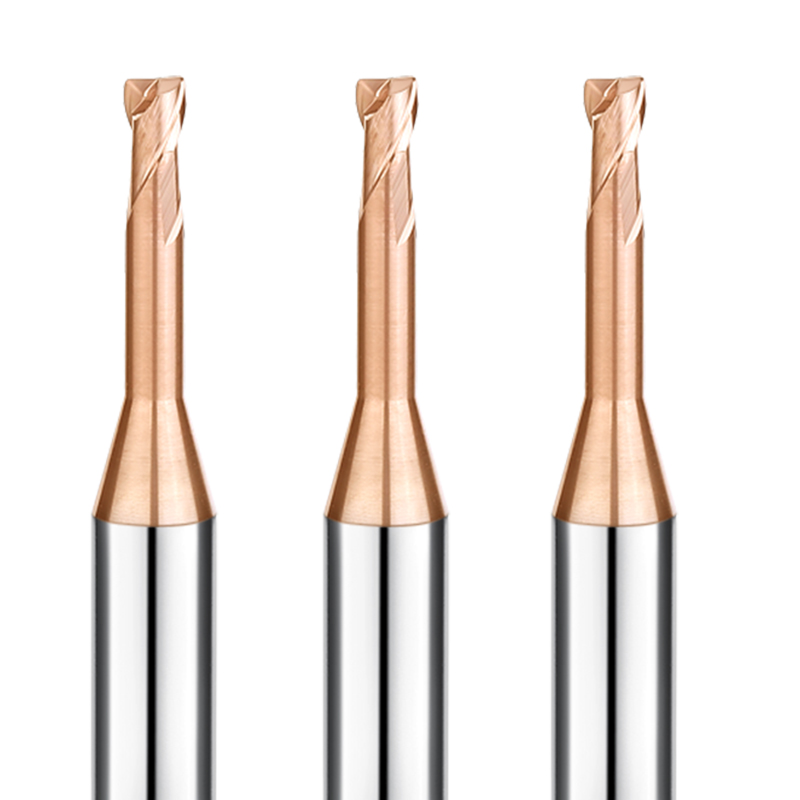
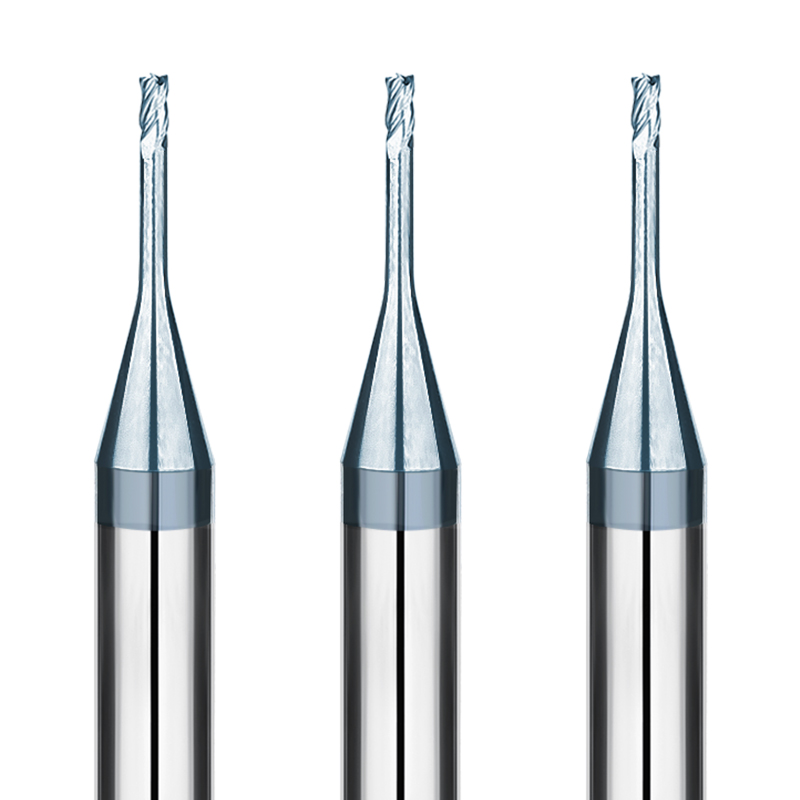
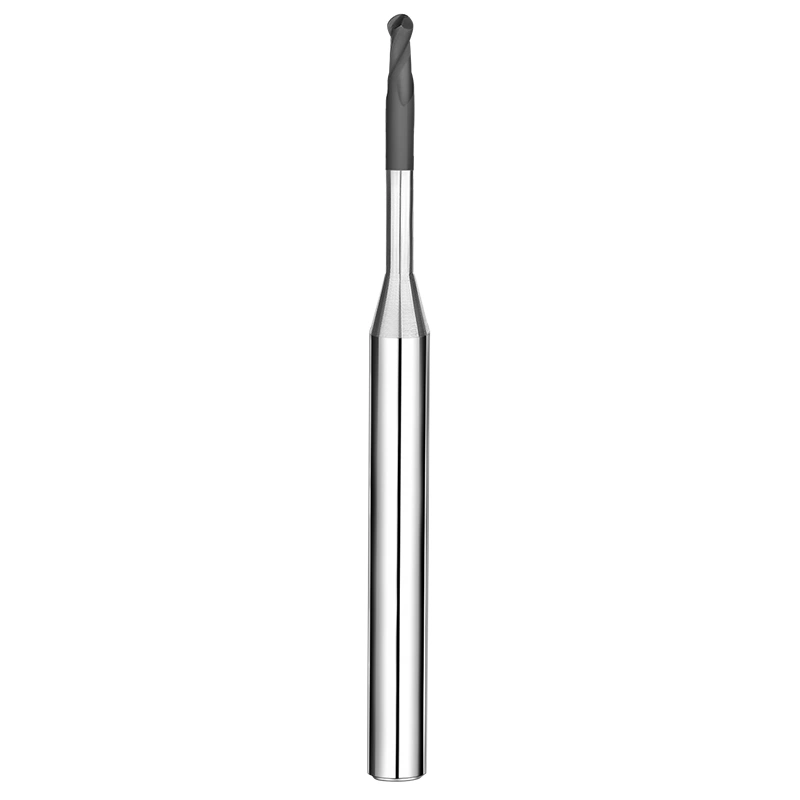
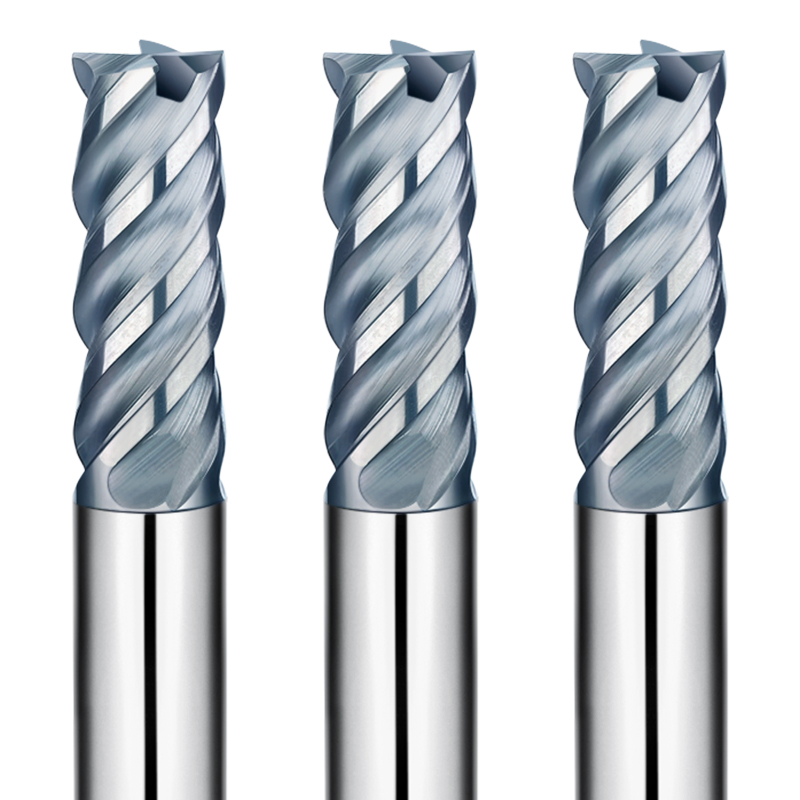
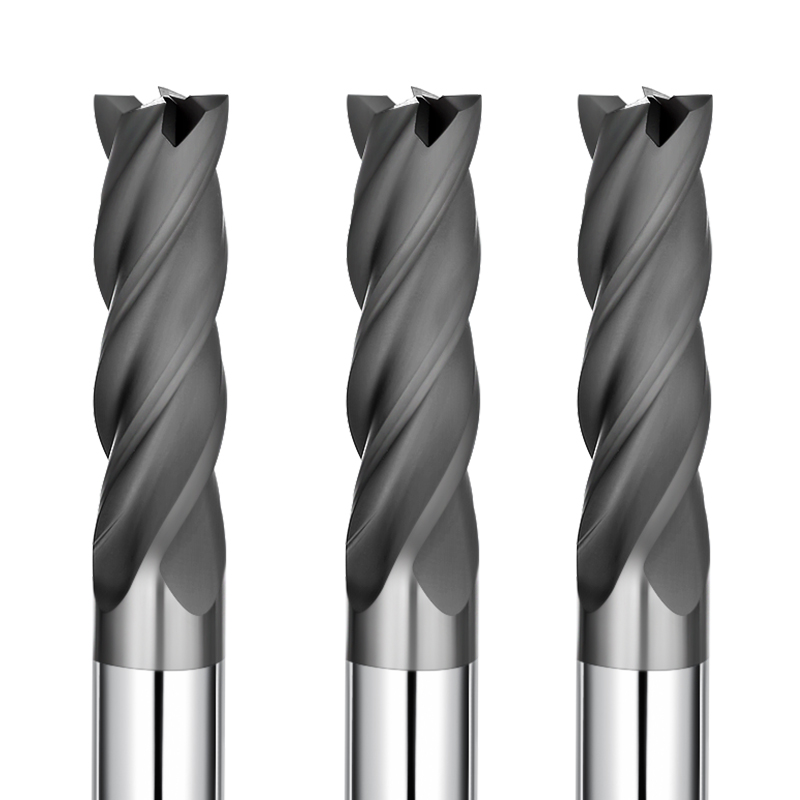
在制造复杂的电火花加工电极和微型模具时,如何在保持表面完整性的同时加工出深层特征是一项重大挑战。SAMHO 长颈 WCu 系列产品专为在高精度数控环境下加工高密度、高磨蚀性的钨铜合金而设计,可提供必要的间隙和稳定性。
先进的技术特点
- 长颈设计,实现无干涉深铣
这种特殊的加长颈部几何形状是实现深腔和狭窄结构加工的关键:
- 访问深度轮廓: 非常适合复杂的3D电极几何形状和底切结构
- 保持刚性: 优化的颈径比可确保稳定的切削并最大限度地减少振动,这对于钨铜加工至关重要。
- 锋利的 2 刃几何形状,可降低切削阻力
钨铜是一种高密度复合材料,需要锋利的切削刃以防止热量积聚:
- 平滑排屑: 快速清除碎屑以防止切屑焊接
- 降低切削力: 能够保持对薄壁结构和精细微结构的精度
- 超细晶粒硬质合金,具有极强的耐磨性
SAMHO采用优质超细晶粒整体硬质合金基体:
- 卓越的硬度: 即使在干式加工或微量润滑的摩擦下,也能保持锋利的刃口。
- 抗崩裂性: 为致密有色金属复合材料提供断裂韧性,以确保其性能稳定。
- 用于精密 3D 表面精加工的球头
精密研磨的半球形尖端:
- 镜面般光滑的表面: 减少后处理或手工抛光的需要
- 几何一致性: 对于精度要求极高的模具镶件而言,每一微米都至关重要。
综合模型选择(56 个模型)
SHDLR系列拥有56款专业型号,加工半径范围从R0.1毫米到R2.0毫米。无论是铣削微流体通道还是大型电极芯,SAMHO都能提供精准的尺寸和颈部长度,满足您的数控加工需求。
目标应用和行业
- 电火花加工电极制造: 用于航空航天和电子行业的高精度钨铜电极铣削
- 微型模具制作: 在致密、高磨蚀性有色合金中进行复杂的三维腔体铣削
- 医疗与汽车: 对复杂、高精度部件进行精密分析
专业使用建议
- 冷却策略: 采用微量润滑 (MQL) 或高压气流干式加工来控制热稳定性
- 设置精度: 对于微米级直径(R0.1–R0.5 mm)的刀具,应使用高精度液压或热缩刀柄,以最大限度地减少跳动并延长刀具寿命。
- 尖端保护: 刀具设定过程中应使用非接触式测量设备,以免损坏精密研磨半径。
为什么选择从SAMHO批发采购?
- 批发成本效益: 全球分销商和大批量电极商店可节省大量成本
- 经验证的性能: 专为应对钨铜挑战而设计的专用基材
- 快速全球运输: 56款以上现货,可立即发货至世界各地
推荐加工材料(强烈推荐:⭐️ | 推荐:⭕️ | 建议: ◯ )
| 模具钢 |
年级 |
| 碳钢(S45C/S55C) |
|
| 合金钢(SK/SCM/SUS) |
|
| 预硬化钢(NAK/HPM) |
|
| 硬化钢(~55/~60/~70HRC) |
|
| 特殊材料 |
| 铝合金 |
|
| 石墨 |
|
| 铜 |
|
| 塑料 |
|
| 钨铜 |
⭐ |
| 碳纤维 |
|
| 钛合金 |
|
| 耐热合金 |
|
| 硬质合金 |
|
| 硬脆(非金属)材料 |
|
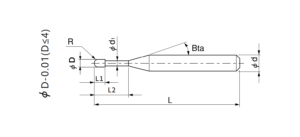
共56款车型
| 型号 |
外径 |
切割长度 |
有效长度 |
刀柄锥角 |
总长度 |
刃数 |
柄直径 |
有现货 |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15° |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
– |
50 |
2 |
4 |
○ |
铣削条件
| 工作材质 |
钨铜 |
| 球鼻半径 |
(毫米)有效长度 |
(min-1)速度 |
(毫米/分钟)进给 |
压强(毫米) |
Ae(mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
注意:
*当铣削参数超过机器的最大主轴转速时,应按比例降低主轴转速和进给速度;
*建议使用非接触式测量装置,以避免损坏精密尖端。