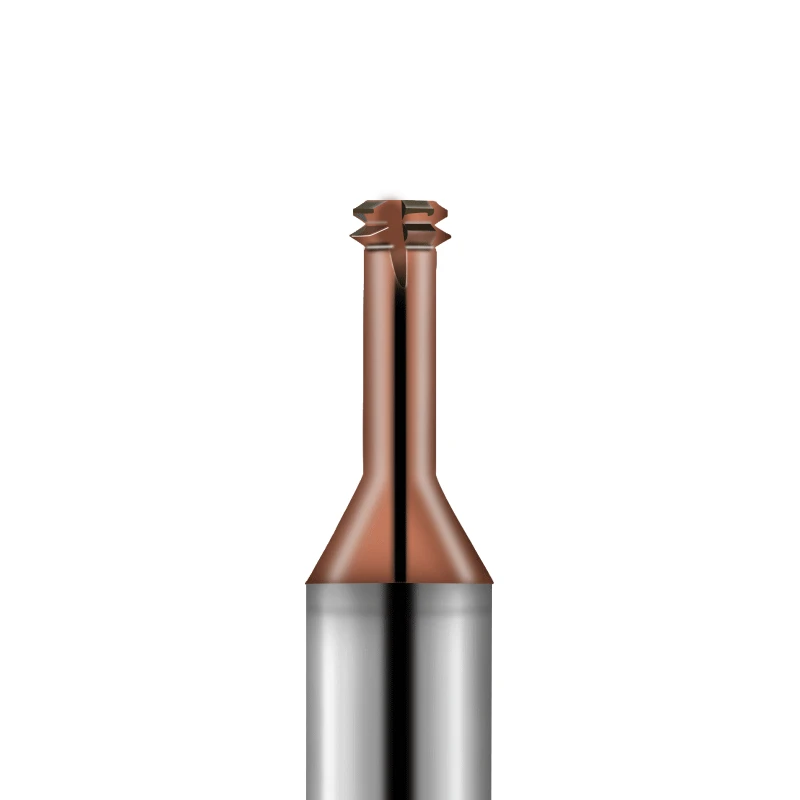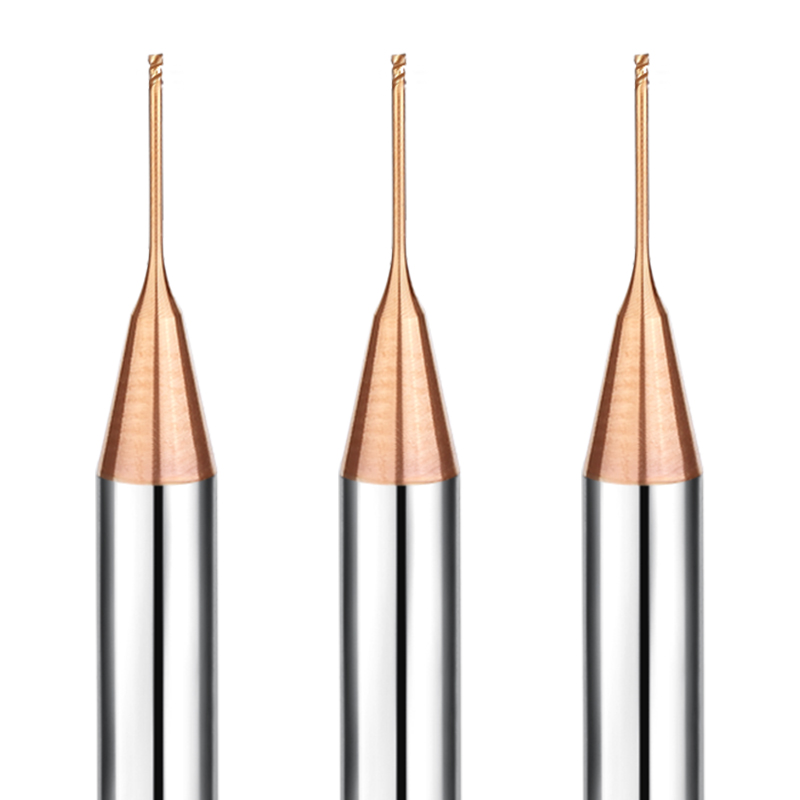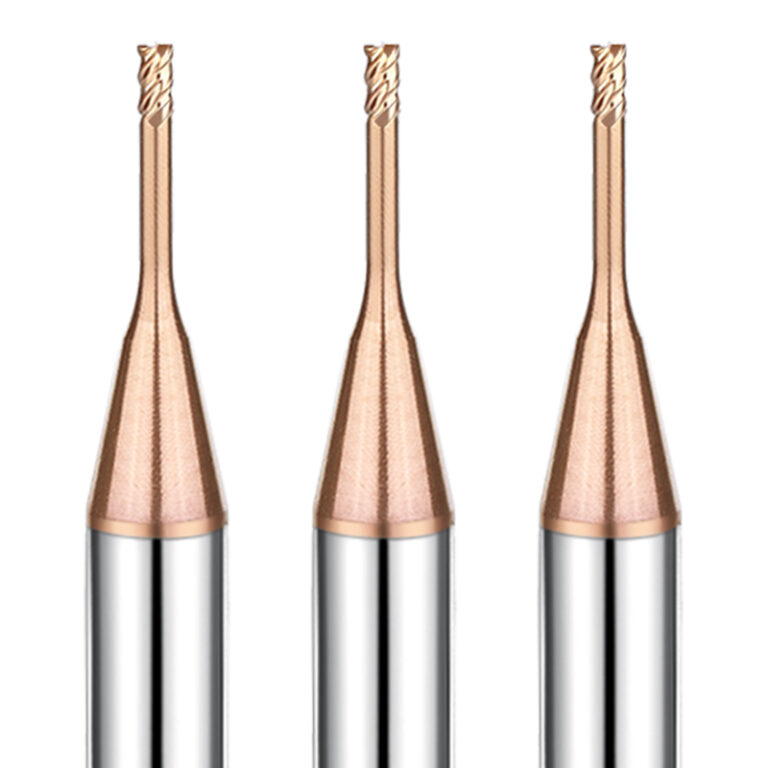
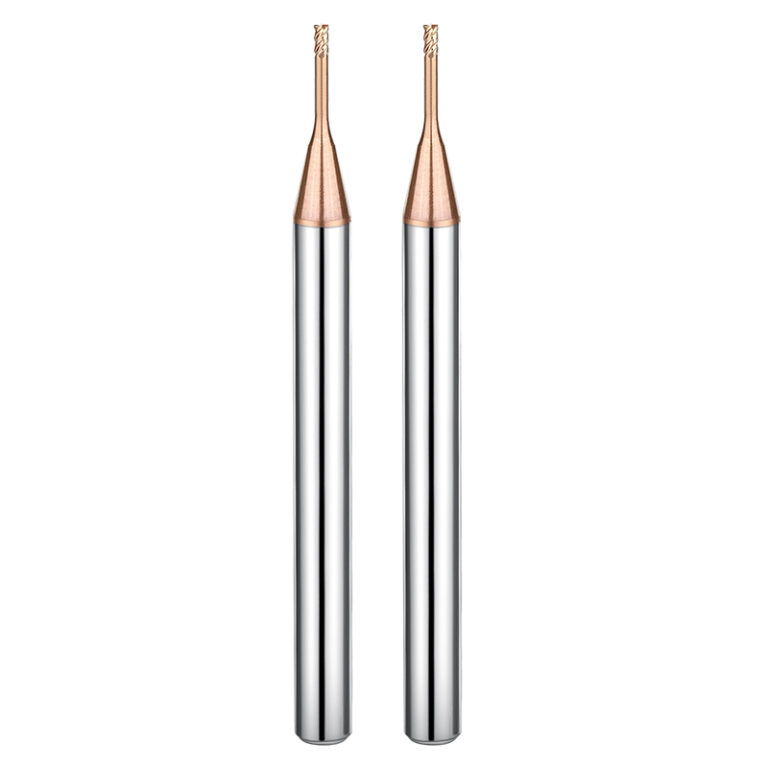
适用于硬化钢(D1–D3 mm)深腔加工的卓越性能
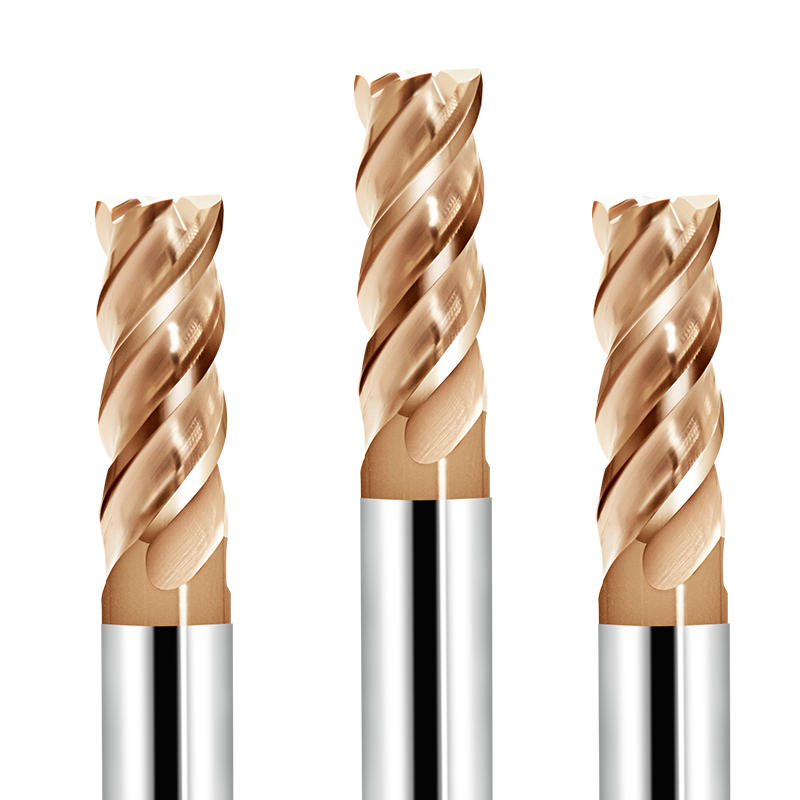
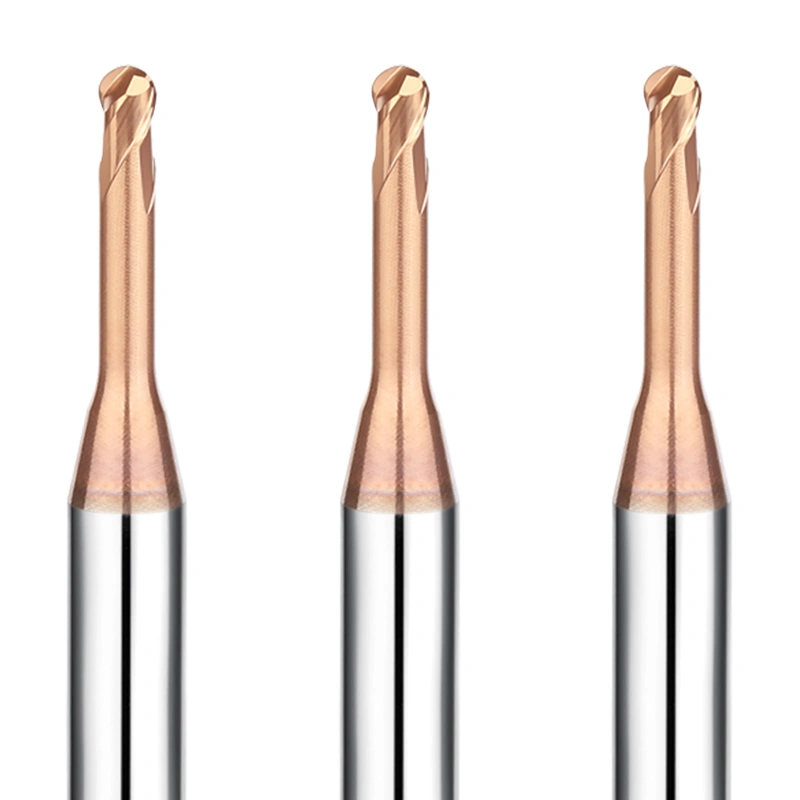
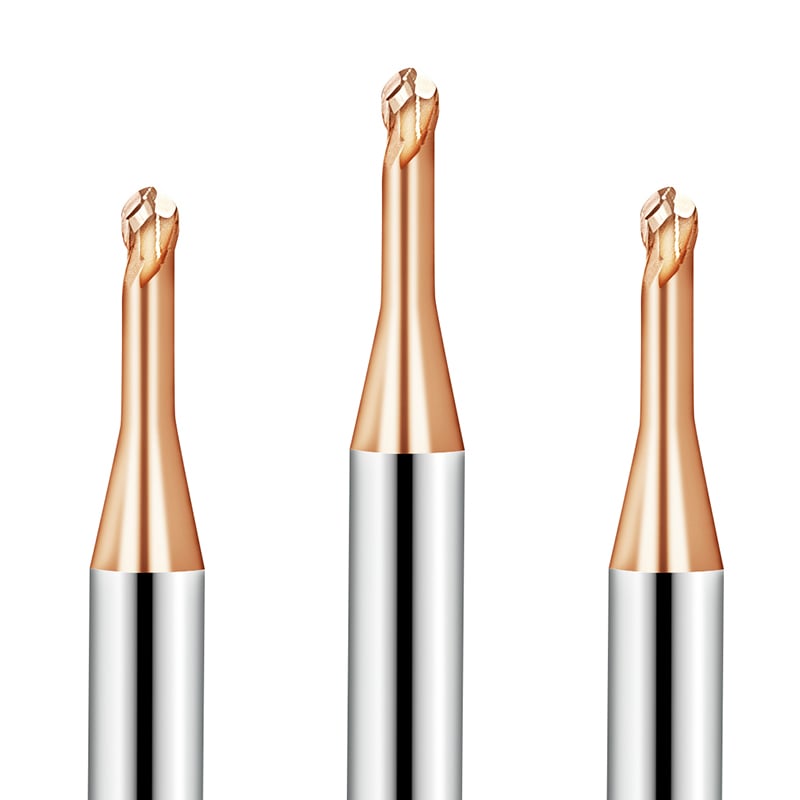
SAMHO HRC65 四刃长颈平头立铣刀专为精密数控铣削硬度高达 HRC65 的硬化钢和模具材料而设计。它特别适用于深腔、窄槽和复杂轮廓的加工,在这些加工场景中,刀具的可操作性和加工稳定性至关重要。
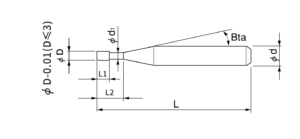
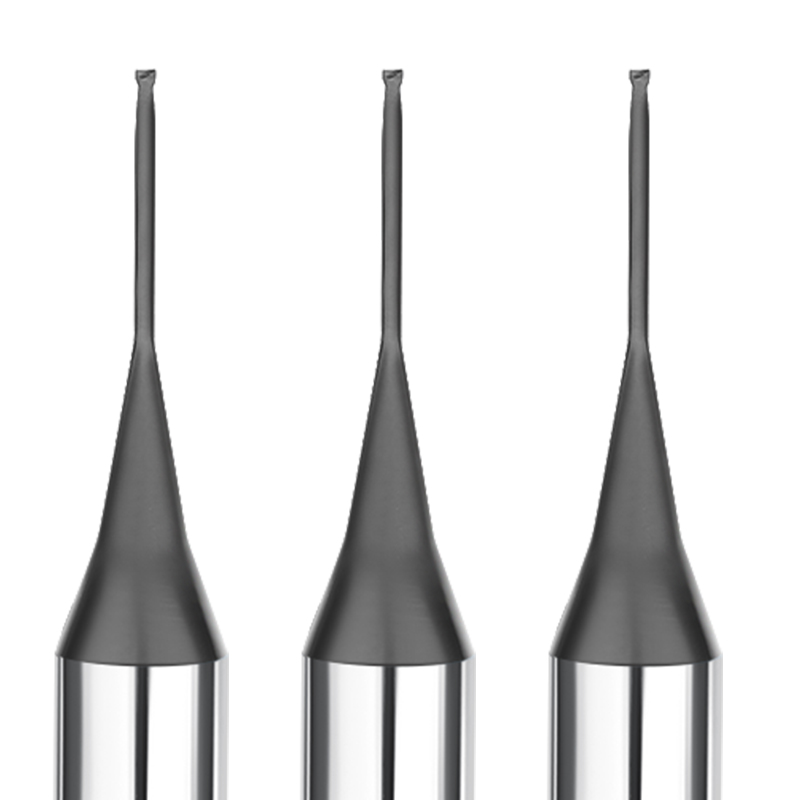
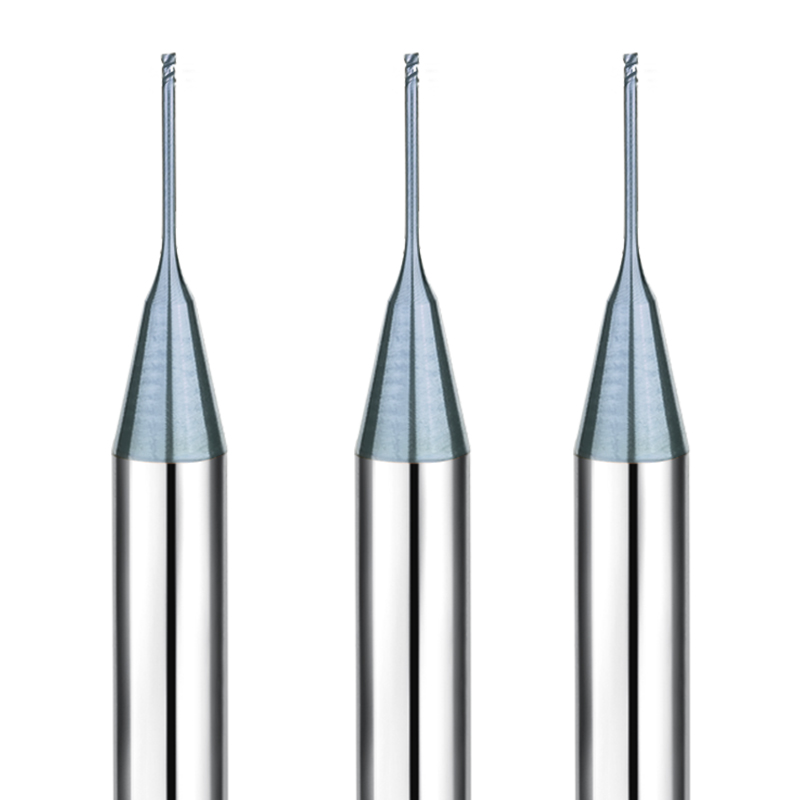
该系列刀具采用长颈间隙设计,可减少深腔加工过程中刀柄的干涉。它使数控操作员能够在保持优异刚性、振动控制和尺寸精度的同时,触及难以加工的区域。
这款立铣刀为精密模具加工、硬化钢精加工以及生产公差要求严格的复杂零件提供了可靠的解决方案。
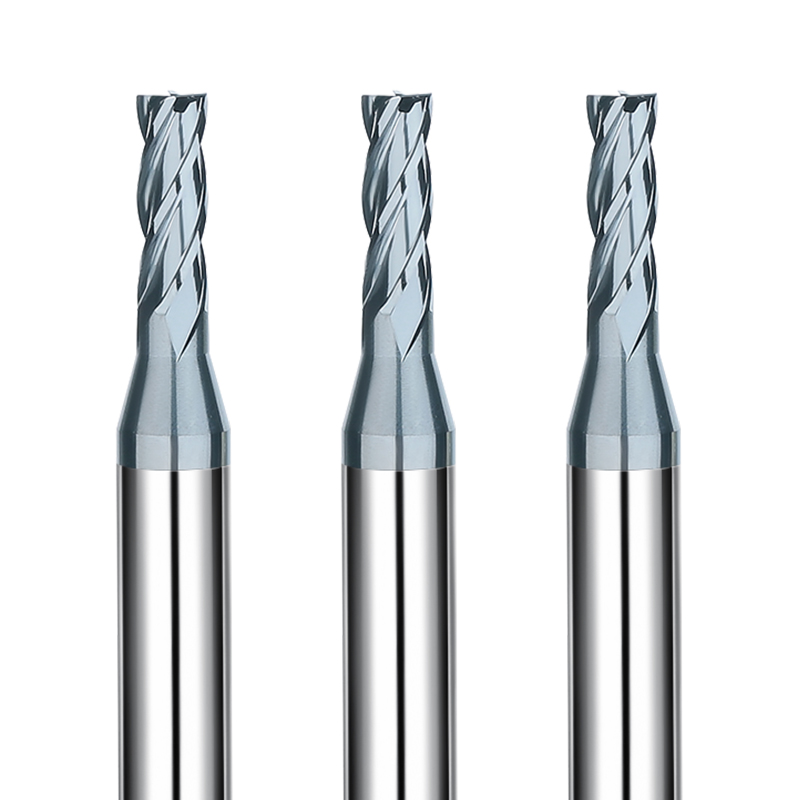
优化的四刃切削几何形状
专为高硬度加工应用而设计,优化的四刃几何形状可提供:
稳定的切削性能和高效的排屑性能
四刃设计平衡了切削力,提高了开槽和型腔铣削过程中的排屑效率。它有助于减少热量积聚,并在严苛的加工条件下保持稳定的切削性能。
增强抗震性
优化的切削刃几何形状提高了刀具刚性,并减少了振动、颤动和加工痕迹。这有助于获得更好的表面光洁度和更一致的加工结果。
可靠的精加工性能
平衡的四刃设计非常适合半精加工和精加工。它在保持高效切削性能的同时,还能提供稳定的尺寸控制。
SAMHO HRC65 四刃长颈平头立铣刀的应用
SAMHO HRC65 四刃长颈方头立铣刀系列专为精密加工硬化钢和模具材料而设计。它非常适合加工预硬化钢、硬化钢和模具钢,加工范围从 HRC55 到 HRC65,适用于深腔、窄槽和复杂轮廓的加工。
长颈式加工中心设计提高了深腔加工的可达性,同时保持了优异的刚性和抗振性能。这有助于数控机床制造商在严苛的加工环境下实现一致的尺寸精度、稳定的切削性能和高质量的表面光洁度。
主要应用领域
精密模具制造
专为加工高硬度模具部件而设计,包括注塑模具、冲压模具和压铸模具。它在型腔加工、型芯加工和复杂轮廓精加工方面均表现出稳定的性能。
硬化钢精密铣削
这款硬质合金立铣刀专为HRC55-HRC65硬度材料而设计,具有优异的耐磨性和刃口保持性。它适用于对硬化模具钢和工具钢进行精密加工,满足长刀具寿命和加工稳定性要求。
深腔和窄槽加工
加长颈设计使其能够更好地伸入深腔、窄槽和受限加工区域。它有助于减少刀具干涉,同时保持可靠的切削性能。
精密零部件制造
适用于高精度钢制零件和需要严格尺寸控制和一致表面质量的复杂机械零件。
典型工件材料
- SKD11 / D2 冷作模具钢
- SKD61 / H13 热作模具钢
- NAK80精密模具钢
- Cr12MoV 和其他工具钢
- 硬度范围从 HRC55 到 HRC65 的硬化钢
为什么选择 SAMHO HRC65 4 刃长颈平头立铣刀?
优质制造工艺确保刀具寿命稳定
SAMHO HRC65 4刃长颈平头立铣刀采用高性能微晶硬质合金基体和先进的涂层技术制造。它们专为加工HRC55-HRC65预硬化钢、硬化钢和模具钢而优化。
通过严格的生产控制和质量检验,三合一确保:
- 极好的耐磨性
- 卓越的刀刃保持性
- 抗崩裂性能强
- 在长时间加工过程中性能稳定
这些特性有助于数控机床制造商减少换刀次数,提高加工效率,并降低整体生产成本。
高精度公差控制,实现精确加工
对于小直径长颈立铣刀而言,尺寸精度直接影响加工性能和零件质量。SAMHO 对关键刀具尺寸实施严格的公差控制,包括:
- 高精度柄径公差
确保刀具牢固夹持,并有助于减少数控铣削过程中的跳动。 - 精确控制切削直径
提高精密零件的尺寸一致性和重复性。 - 严格的同心度控制
减少振动,有助于获得更好的表面光洁度。
这些精密特性使得这些工具适用于高精度模具加工、深腔铣削和复杂轮廓精加工。
库存充足,发货迅速
SAMHO 拥有高效的生产和库存管理系统,以可靠的供应满足客户需求。
主要优势包括:
- 标准 D1-D3 毫米 HRC65 长颈平头铣刀现货供应
- 稳定的生产能力可满足大批量订单需求
- 快速响应样品测试和生产需求
无论是原型开发、小批量生产还是长期生产订单,SAMHO 都能提供可靠的供应支持。
针对特殊应用的OEM和ODM定制
除了标准刀具解决方案外,SAMHO 还提供专业的 OEM 和 ODM 服务,根据具体的加工要求开发定制的立铣刀。
自定义选项包括:
- 刀具直径和有效切削长度
- 领长和间隙设计
- 槽数和切削几何形状
- 涂层选择
- 针对特定高硬度材料的解决方案
这些定制化解决方案可帮助客户优化复杂模具结构、难加工材料和苛刻的数控应用的加工性能。
专业技术支持,助您获得更佳加工效果
SAMHO提供的不仅仅是高性能切削刀具。我们与客户合作,根据材料特性、机床条件和应用要求,优化加工性能。
技术支持包括:
- 切削参数建议
- 工具选择指导
- 加工问题分析
- 应用改进方案
通过将可靠的刀具与实际的加工经验相结合,SAMHO 帮助数控机床制造商实现更高的效率、更好的一致性和稳定的生产结果。