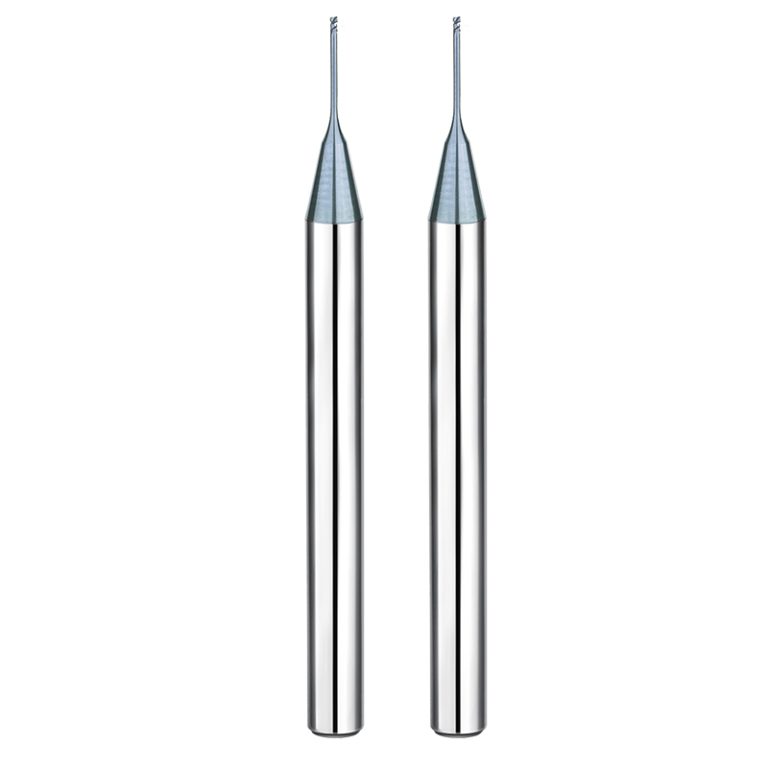
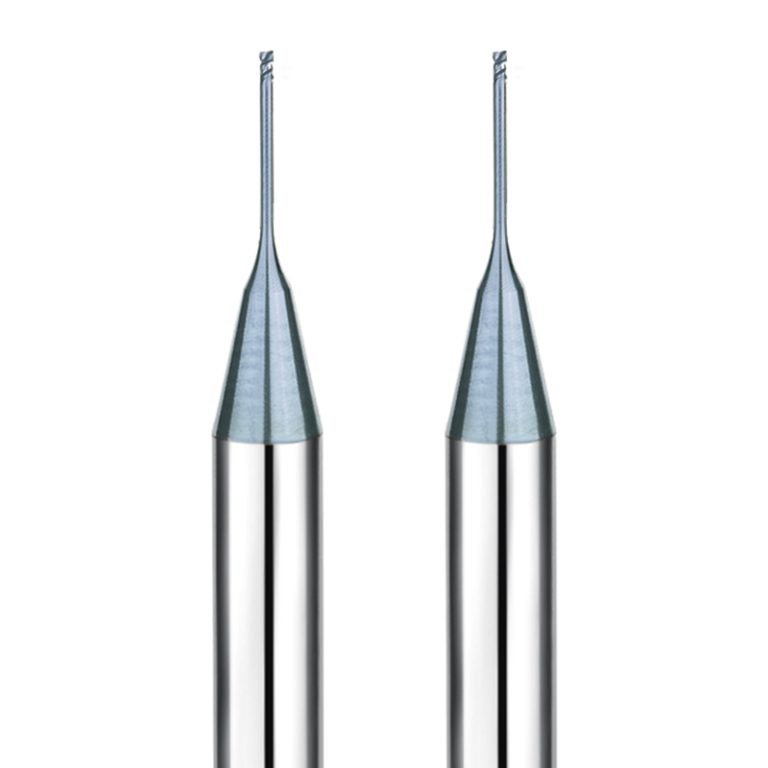
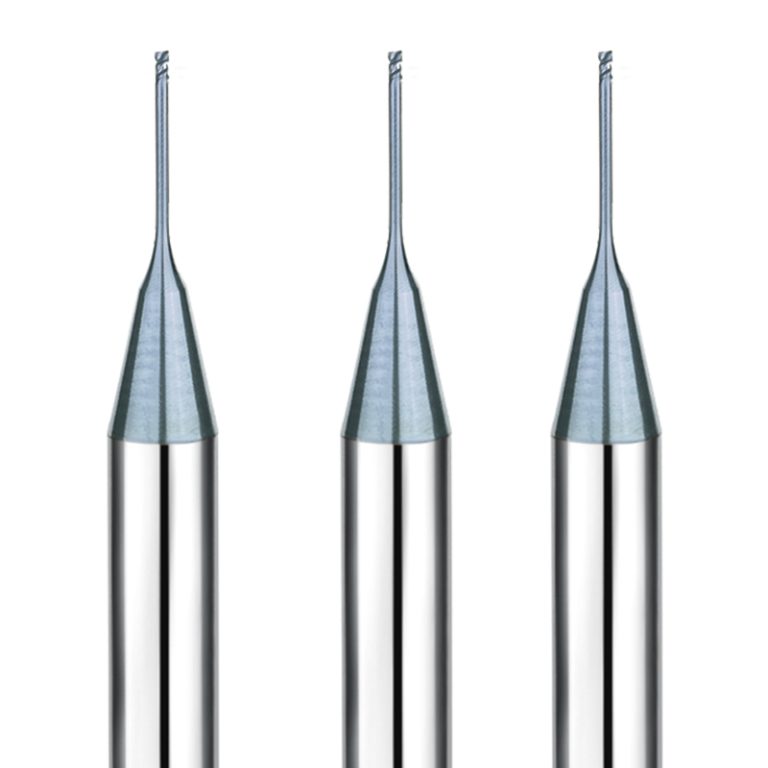
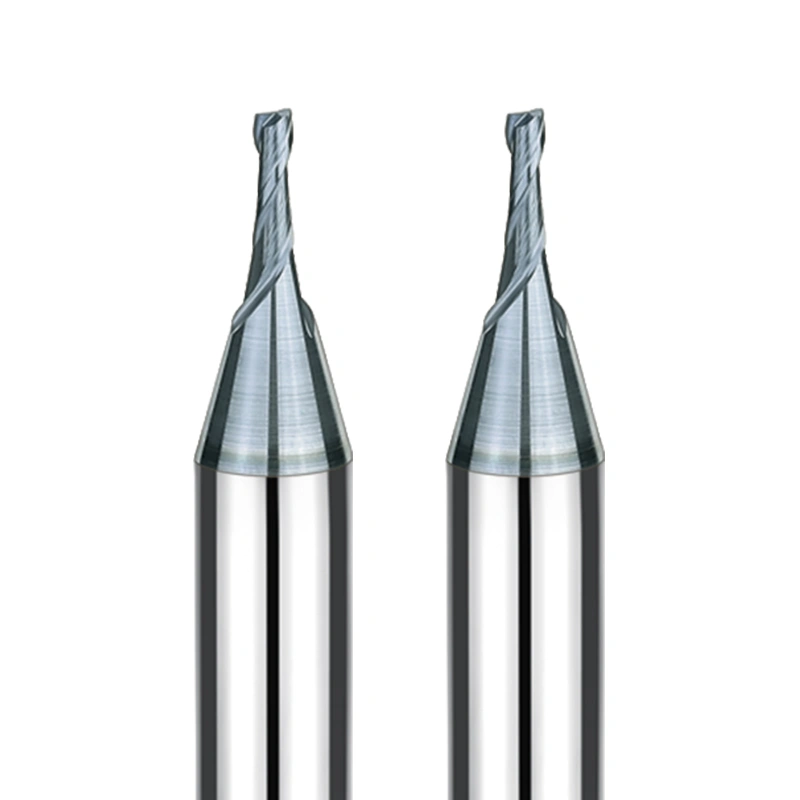
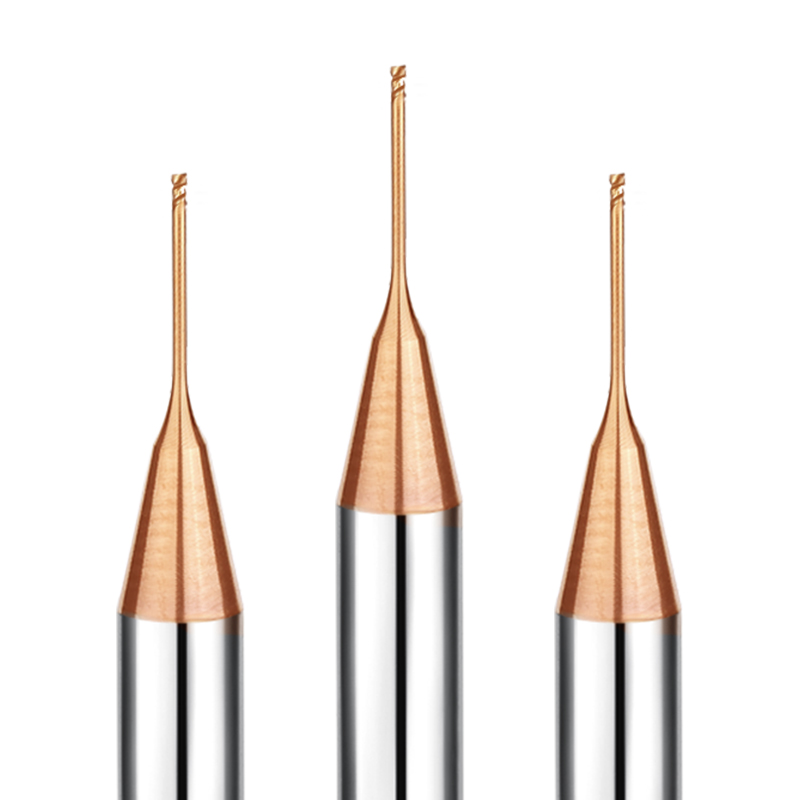
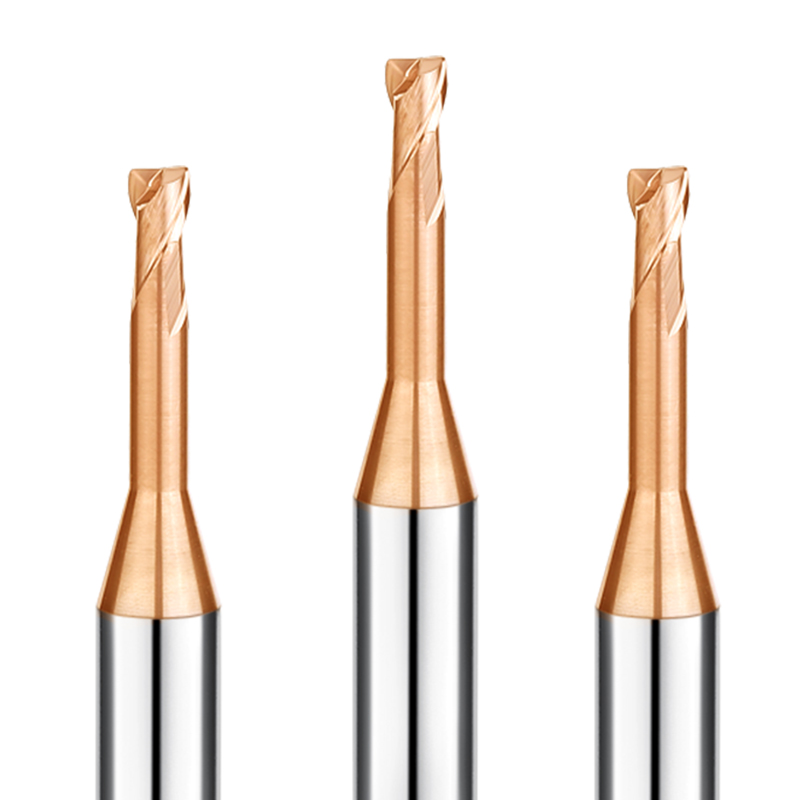
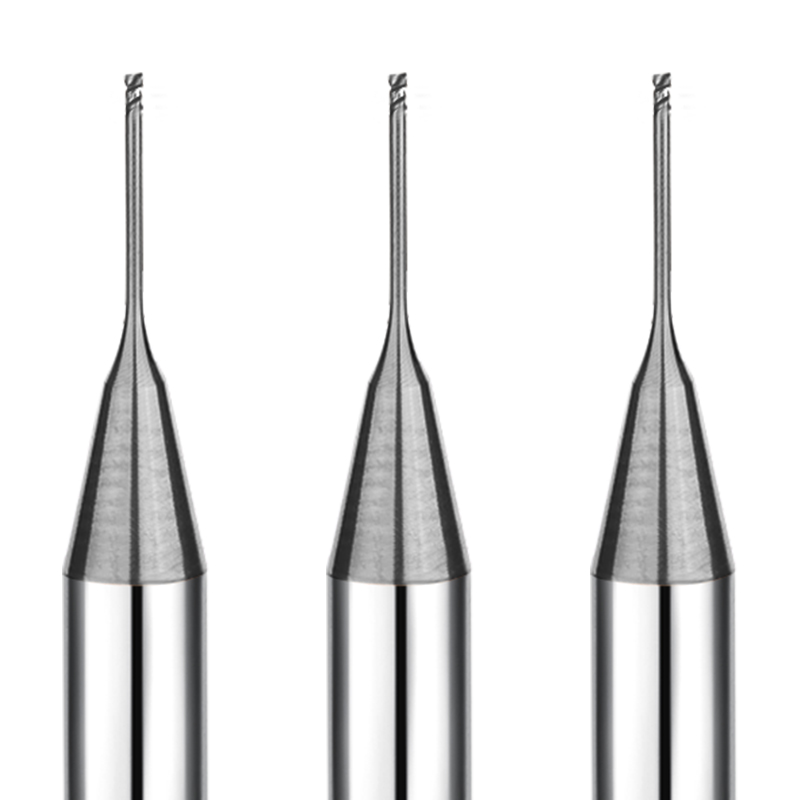
SAMHO HRC55 2-britá plochá fréza s dlhým krkom – vysoko efektívne riešenie pre obrábanie hlbokých dutín
Vysoká tvrdosť (HRC55) pre odolnosť voči opotrebovaniu a stabilitu
Táto plochá fréza HRC55 je vyrobená z prvotriedneho karbidu. Ponúka vynikajúcu odolnosť proti opotrebovaniu a silný výkon proti vyštiepeniu. Ideálna na stabilné obrábanie materiálov so strednou až vysokou tvrdosťou.
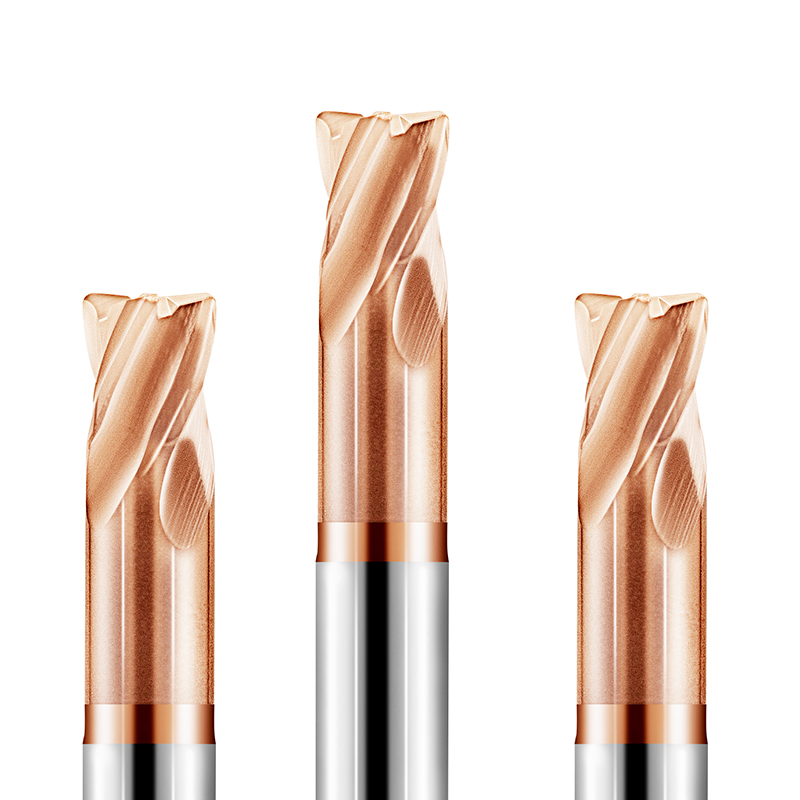
2-drážková konštrukcia pre plynulý odvod triesok
Dvojbritá fréza s dlhým krkom poskytuje väčší priestor pre odvádzanie triesok. Zlepšuje odvádzanie triesok a znižuje ich hromadenie. Vďaka tomu je obzvlášť vhodná na obrábanie nehrdzavejúcej ocele a ocele na odliatky.
Dizajn s dlhým hrdlom pre obrábanie hlbokých dutín
Predĺžený krk umožňuje efektívne obrábanie hlbokých otvorov, hlbokých drážok a zložitých kontúr. Znižuje interferenciu a zvyšuje flexibilitu obrábania.
Vysoko presná stopka pre stabilné upnutie
Tolerancia stopky je riadená v rozmedzí 0 až -0.003 mm. To zaisťuje vynikajúcu sústrednosť a bezpečné upnutie. Zlepšuje presnosť obrábania a predlžuje životnosť nástroja.
Široká materiálová kompatibilita
Vhodné pre materiály od HRC28 do HRC52, vrátane ocele na formy a nehrdzavejúcej ocele. Široko používané pri výrobe foriem, presných súčiastok a všeobecnom obrábaní.
HRC55 2-britá plochá fréza s dlhým krkom – Odporúčania pre profesionálne použitie
Optimalizujte parametre rezu
Nastavte otáčky vretena a rýchlosť posuvu na základe tvrdosti materiálu (HRC 28 – 52). Vyhnite sa nadmernému reznému zaťaženiu, aby ste zachovali stabilitu nástroja a predĺžili jeho životnosť.
Uprednostnite hlboké dutiny a dokončovacie operácie
Dvojbritá fréza s dlhým krkom je určená pre hlboké otvory, hlboké drážky a zložité kontúry. Odporúča sa pre polodokončovacie a dokončovacie operácie na dosiahnutie lepšej kvality povrchu.
Zlepšite účinnosť odvádzania triesok
Pri obrábaní nehrdzavejúcej ocele alebo ocele na formy zabezpečte účinné odvádzanie triesok. Na zabránenie hromadenia triesok a priľnavosti nástroja sa odporúča chladenie reznou kvapalinou alebo vzduchom.
Zabezpečte vysokú pevnosť upnutia
Na zabezpečenie stabilného upnutia použite vysoko presný držiak nástrojov. Pre zníženie vibrácií a zlepšenie presnosti obrábania udržujte presah nástroja čo najkratší.
Vyhnite sa silnému bočnému reznému zaťaženiu
Vzhľadom na nižšiu tuhosť nástrojov s dlhým krkom sa vyhýbajte ťažkému radiálnemu rezaniu alebo rázovému obrábaniu. Pre stabilný výkon sa odporúča stratégia viacprechodového alebo vrstvového rezania.
Odporúčané materiály na obrábanie (Veľmi odporúčané: ⭐️ | Odporúčané: ⭕️ | Navrhované: ◯ )
| kategórie |
Pracovný materiál |
Stupeň |
| OCEĽOVÁ ZÁLIVKA |
Uhlíkové ocele (S45C/S55C) |
⭕️ |
|
Legované ocele (SK/SCM/SUS) |
⭕️ |
|
Predkalené ocele (NAK/HPM) |
⭕️ |
|
Kalené ocele (~55/~60/~70HRC) |
◯ |
| ŠPECIÁLNY MATERIÁL |
Zliatiny hliníka |
◯ |
|
grafit |
|
|
meď |
⭕️ |
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Zliatiny titánu |
◯ |
|
Tepelne odolné zliatiny |
|
|
Slinutý karbid |
|
|
Tvrdý krehký (nekovový) materiál |
|
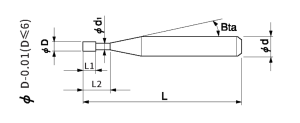
Celkom 37 modelov
| Číslo modelu |
Vonkajší priemer |
Dĺžka rezu |
Efektívna dĺžka |
Uhol kužeľa stopky |
Celková dĺžka |
Počet flautov |
Priemer drieku |
Na sklade |
| SHBLS2-002005 |
0.2 |
0.3 |
0.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-002010 |
0.2 |
0.3 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-002015 |
0.2 |
0.3 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003010 |
0.3 |
0.5 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003015 |
0.3 |
0.5 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003020 |
0.3 |
0.5 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-003030 |
0.3 |
0.5 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004010 |
0.4 |
0.6 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004020 |
0.4 |
0.6 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004030 |
0.4 |
0.6 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-004040 |
0.4 |
0.6 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005010 |
0.5 |
0.75 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005020 |
0.5 |
0.75 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005040 |
0.5 |
0.75 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-005060 |
0.5 |
0.75 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006020 |
0.6 |
0.9 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006040 |
0.6 |
0.9 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006060 |
0.6 |
0.9 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-006080 |
0.6 |
0.9 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008020 |
0.8 |
1.2 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008040 |
0.8 |
1.2 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008060 |
0.8 |
1.2 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-008080 |
0.8 |
1.2 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010040 |
1 |
1.5 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010060 |
1 |
1.5 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010080 |
1 |
1.5 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-010100 |
1 |
1.5 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015040 |
1.5 |
2.3 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015060 |
1.5 |
2.3 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015080 |
1.5 |
2.3 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-015100 |
1.5 |
2.3 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020040 |
2 |
3 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020060 |
2 |
3 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020080 |
2 |
3 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020100 |
2 |
3 |
10 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020120 |
2 |
3 |
12 |
12 ° |
50 |
2 |
4 |
○ |
| SHBLS2-020160 |
2 |
3 |
16 |
12 ° |
50 |
2 |
4 |
○ |
Parametre frézovania kontúr SHBLS2
| Pracovný materiál |
Bezkyslíkatá meďČervená meď |
Uhlíková oceľ HRC30-45 a predkalená oceľ |
Kalená oceľ HRC45-55 |
| Priemer (mm) |
(mm)Účinná dĺžka |
(min-1) Rýchlosť |
Posuv (mm/min) |
(min-1) Rýchlosť |
Posuv (mm/min) |
(min-1) Rýchlosť |
Posuv (mm/min) |
| D0.2 |
0.5 |
30000 |
120 |
30000 |
120 |
30000 |
120 |
| D0.2 |
1 |
30000 |
120 |
30000 |
120 |
30000 |
100 |
| D0.2 |
1.5 |
28000 |
120 |
28000 |
120 |
28000 |
100 |
| D0.3 |
1 |
30000 |
150 |
30000 |
150 |
30000 |
150 |
| D0.3 |
1.5 |
28000 |
120 |
28000 |
120 |
26000 |
120 |
| D0.3 |
2 |
26000 |
120 |
26000 |
120 |
22000 |
100 |
| D0.3 |
3 |
26000 |
100 |
26000 |
100 |
20000 |
80 |
| D0.4 |
1 |
26000 |
300 |
26000 |
300 |
26000 |
260 |
| D0.4 |
2 |
26000 |
220 |
26000 |
220 |
24000 |
200 |
| D0.4 |
3 |
24000 |
180 |
24000 |
180 |
20000 |
200 |
| D0.4 |
4 |
24000 |
150 |
24000 |
150 |
18000 |
150 |
| D0.5 |
1 |
26000 |
400 |
26000 |
400 |
20000 |
300 |
| D0.5 |
2 |
26000 |
300 |
26000 |
300 |
18000 |
200 |
| D0.5 |
4 |
24000 |
180 |
24000 |
180 |
16000 |
150 |
| D0.5 |
6 |
24000 |
150 |
24000 |
150 |
15000 |
100 |
| D0.6 |
2 |
26000 |
500 |
26000 |
500 |
20000 |
500 |
| D0.6 |
4 |
24000 |
300 |
24000 |
300 |
16000 |
200 |
| D0.6 |
6 |
22000 |
200 |
22000 |
200 |
16000 |
150 |
| D0.6 |
8 |
20000 |
150 |
20000 |
150 |
14000 |
100 |
| D0.8 |
2 |
18000 |
600 |
18000 |
600 |
18000 |
500 |
| D0.8 |
4 |
16000 |
400 |
16000 |
400 |
14000 |
300 |
| D0.8 |
6 |
16000 |
300 |
16000 |
300 |
14000 |
200 |
| D0.8 |
8 |
14000 |
150 |
14000 |
150 |
13000 |
150 |
| D1.0 |
4 |
13000 |
800 |
13000 |
800 |
12000 |
800 |
| D1.0 |
6 |
11000 |
600 |
11000 |
600 |
10000 |
600 |
| D1.0 |
8 |
10000 |
300 |
10000 |
300 |
9000 |
300 |
| D1.0 |
10 |
9000 |
150 |
9000 |
150 |
8000 |
120 |
| D1.5 |
4 |
13000 |
1200 |
13000 |
1200 |
13000 |
1000 |
| D1.5 |
6 |
11000 |
800 |
11000 |
800 |
11000 |
600 |
| D1.5 |
8 |
10000 |
500 |
10000 |
500 |
10000 |
400 |
| D1.5 |
10 |
9000 |
400 |
9000 |
400 |
9000 |
300 |
| D2.0 |
4 |
12000 |
1400 |
12000 |
1400 |
10000 |
1000 |
| D2.0 |
6 |
12000 |
1200 |
12000 |
1200 |
10000 |
800 |
| D2.0 |
8 |
10000 |
1000 |
10000 |
1000 |
9000 |
600 |
| D2.0 |
10 |
9500 |
600 |
9500 |
600 |
8000 |
400 |
| D2.0 |
12 |
8500 |
400 |
8500 |
400 |
7000 |
260 |
| D2.0 |
16 |
7000 |
300 |
7000 |
300 |
6000 |
200 |
Poznámka:
*Keď parametre frézovania prekročia maximálne otáčky vretena stroja, úmerne znížte otáčky vretena aj posuv.
*Odporúča sa chladiaci olej pre nehrdzavejúce ocele a žiaruvzdorné zliatiny;
*Odporúča sa používať bezkontaktné meracie zariadenie, aby sa predišlo poškodeniu presného hrotu;
*V prípade vibrácií úmerne znížte otáčky vretena aj posuv.