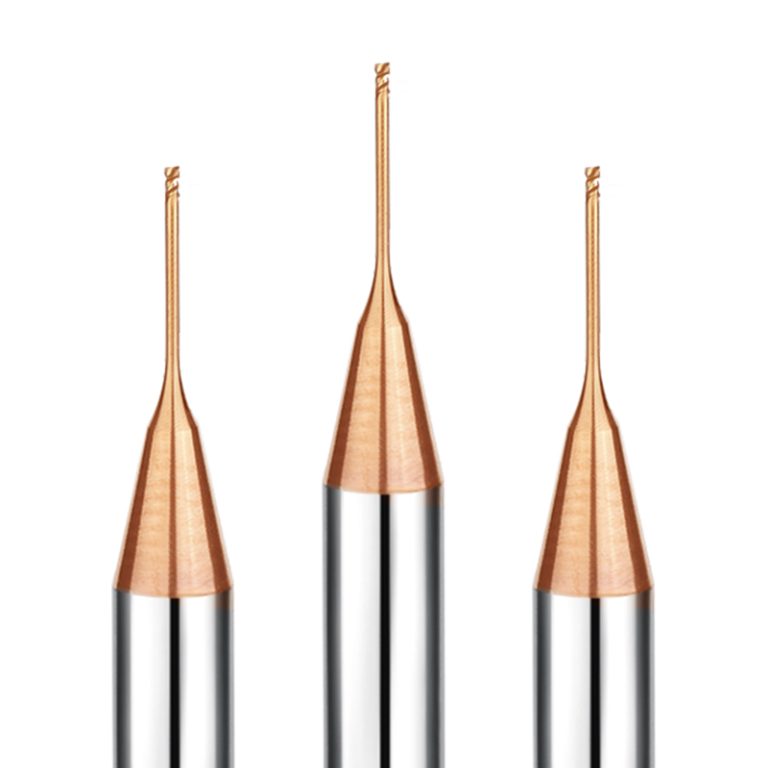
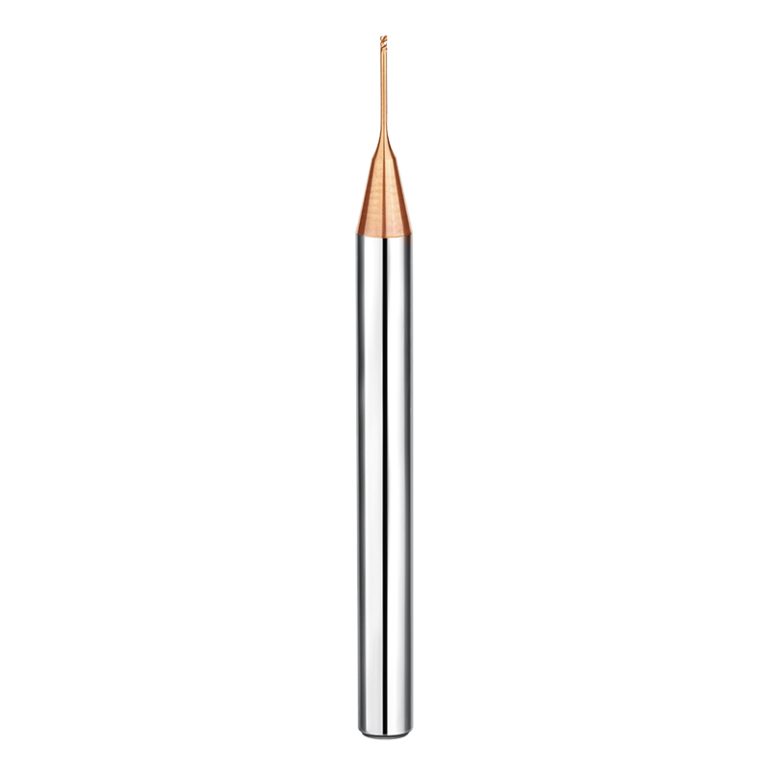
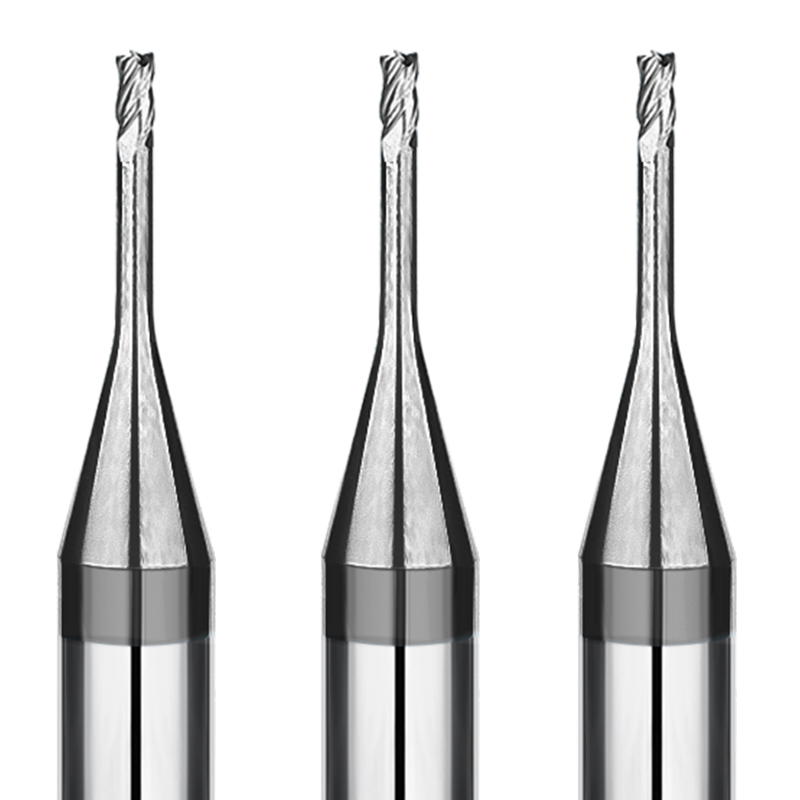
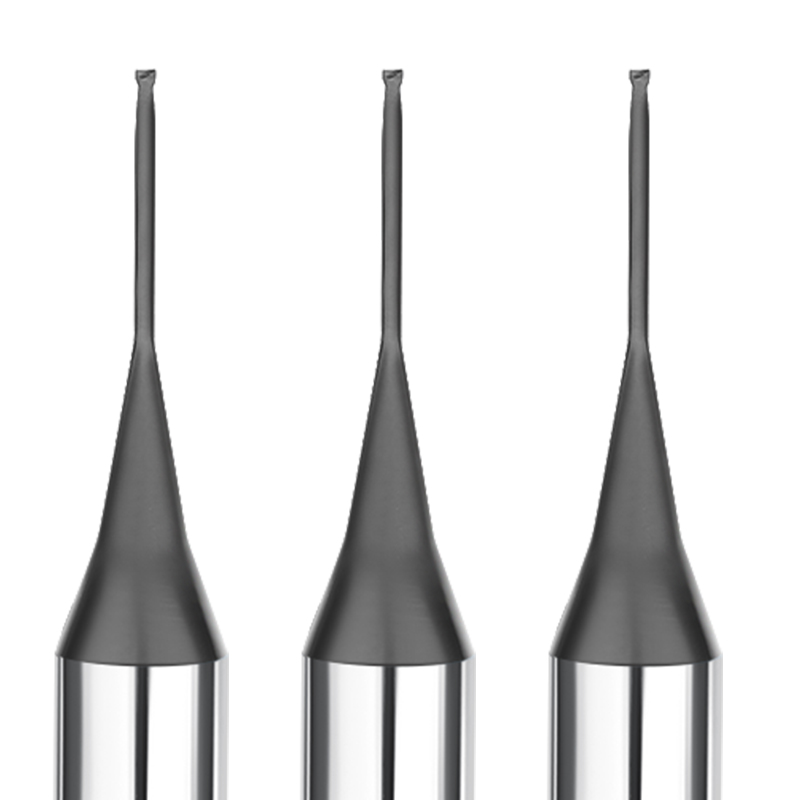
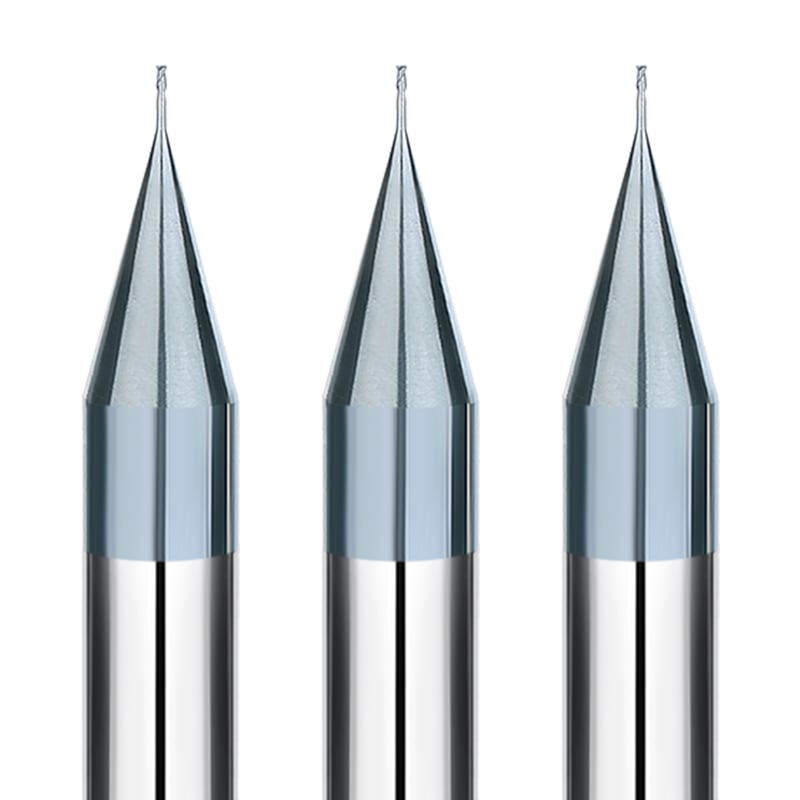
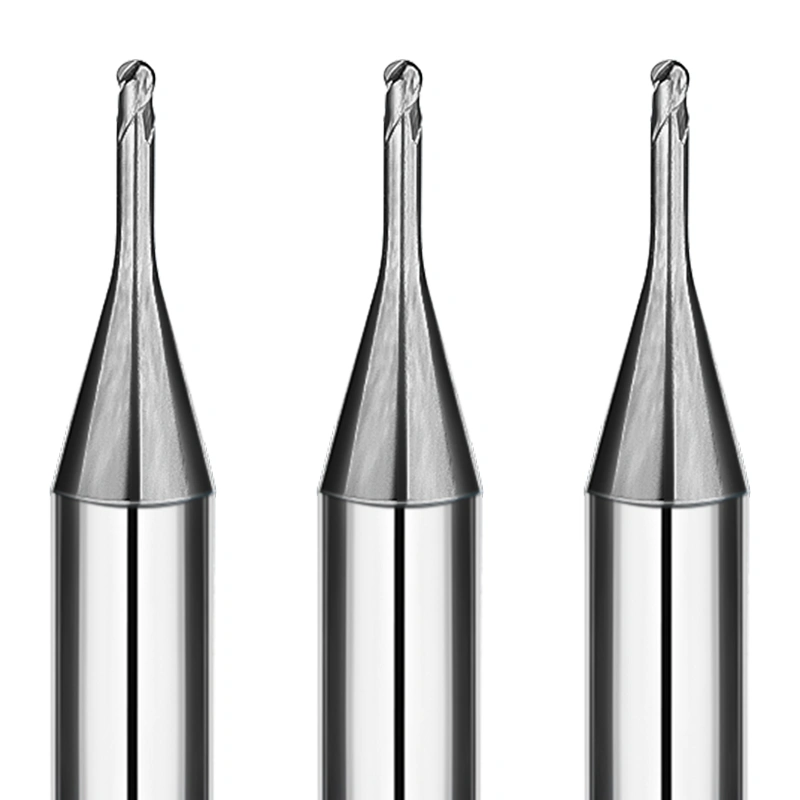
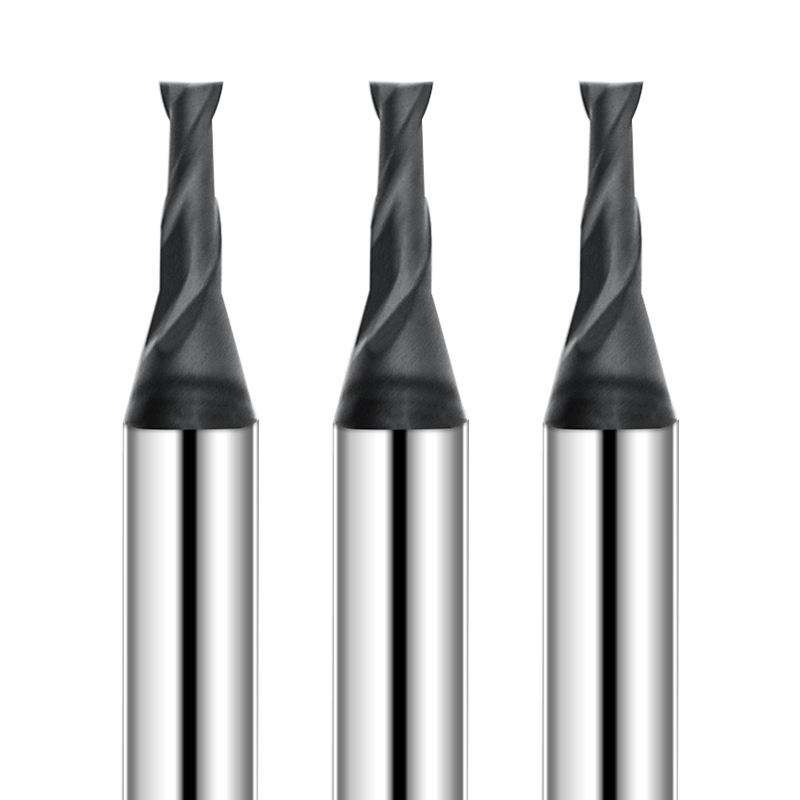
V oblasti obrábania kalenej ocele sú požiadavky na nástroje mimoriadne vysoké. CNC operátori potrebujú nástroje, ktoré poskytujú presné rezanie a zároveň vynikajúcu odolnosť proti opotrebovaniu. Fréza s plochým čelným čelným hrotom s dlhým krkom a povlakom SAMHO (D0.2 – 0.8 mm) je navrhnutá tak, aby spĺňala tieto požiadavky na vysokointenzívne obrábanie. Je špeciálne navrhnutá na CNC obrábanie kalenej ocele a vysoko tvrdých zliatin a poskytuje spoľahlivý výkon a dlhotrvajúcu životnosť.
Pokročilé technické vlastnosti
Vysoko priľnavý náter pre mimoriadne dlhú životnosť
Dvojbritová fréza s dlhým krkom a štvorcovým frézovacím profilom SAMHO sa vyznačuje patentovaným vysoko priľnavým povlakom, ktorý poskytuje výnimočnú tvrdosť a chemickú inertnosť:
- Odolnosť proti opotrebeniuZachováva si ostrú reznú hranu aj počas dlhodobého, vysokointenzívneho CNC obrábania kalenej ocele.
- Prevencia mikročipovPovlak pevne priľne k karbidovému substrátu, a to aj pri vysokorýchlostnom trení a extrémnom teple.
Presná geometria rezných hrán pre kalenú oceľ
Táto dvojbritová, dlhýkrká fréza s plochým dnom je skonštruovaná na efektívne obrábanie zložitých kontúr a hlbokých dutín:
- Efektívne rezanieOstré dvojité drážky znižujú rezné teplo a zlepšujú odvod triesok.
- Znížené zaťaženieMinimalizuje hromadenie tepla a zabraňuje tepelnému praskaniu v kalených oceľových obrobkoch.
Ultrajemnozrnný karbidový substrát a vysoko presné brúsenie
Nástroj je vyrobený z vysokopevnostného, ultrajemnozrnného karbidového substrátu a je upravený vysoko presným brúsením, aby sa zabezpečil vynikajúci výkon:
- Presnosť rozmerovTolerancie sú prísne kontrolované v rozmedzí ±0.01 mm, čo zabezpečuje konzistentnú sériovú výrobu.
- Odolnosť proti zlomeniuVýrazne zlepšuje odolnosť nástroja, ideálne na obrábanie vysoko abrazívnych kalených ocelí.
Vysokoúčinná dvojdrážková konštrukcia „studeného rezania“
- Maximálne odvádzanie triesokRýchlo odvádza teplo a nečistoty z reznej zóny.
- Zvýšená stabilita obrábaniaPredlžuje životnosť nástroja a podporuje dlhodobé, vysoko presné CNC operácie.
Cieľové aplikácie a odvetvia
Táto séria dvojbritých, dlhých a plochých CNC fréz je široko použiteľná pre:
- Presné obrábanie kalenej oceleUrčené na vysoko presné rezanie obrobkov z vysoko tvrdej ocele.
- Obrábanie hlbokých otvorov a zložitých kontúrEfektívne obrába hlboké dutiny, vnútorné rohy a zložité štruktúry.
- Obrábanie vysoko tvrdých zliatin a materiálov odolných voči opotrebovaniuPoskytuje vynikajúcu stabilitu nástroja a dlhodobú životnosť.
- Vysoko presné dávkové spracovanieZaisťuje rozmerovú konzistentnosť a opakovateľné výsledky CNC obrábania.
Prečo si vybrať SAMHO ako svojho veľkoobchodného partnera?
Táto séria dvojbritých, dlhých a plochých CNC fréz je široko použiteľná pre:
- Presné obrábanie kalenej oceleUrčené na vysoko presné rezanie obrobkov z vysoko tvrdej ocele.
- Obrábanie hlbokých otvorov a zložitých kontúrEfektívne obrába hlboké dutiny, vnútorné rohy a zložité štruktúry.
- Obrábanie vysoko tvrdých zliatin a materiálov odolných voči opotrebovaniuPoskytuje vynikajúcu stabilitu nástroja a dlhodobú životnosť.
- Vysoko presné dávkové spracovanieZaisťuje rozmerovú konzistentnosť a opakovateľné výsledky CNC obrábania.
Odporúčané materiály na obrábanie (Veľmi odporúčané: ⭐️ | Odporúčané: ⭕️ | Navrhované: ◯ )
| kategórie |
Pracovný materiál |
Stupeň |
| OCEĽOVÁ ZÁLIVKA |
Uhlíkové ocele (S45C/S55C) |
|
|
Legované ocele (SK/SCM/SUS) |
|
|
Predkalené ocele (NAK/HPM) |
|
|
Kalené ocele (~55/~60/~70HRC) |
⭐️ |
| ŠPECIÁLNY MATERIÁL |
Zliatiny hliníka |
|
|
grafit |
|
|
meď |
|
|
Plasty |
|
|
Uhlíkové vlákno |
|
|
Zliatiny titánu |
|
|
Tepelne odolné zliatiny |
|
|
Slinutý karbid |
|
|
Tvrdý krehký (nekovový) materiál |
|
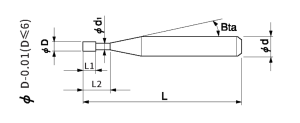
Celkom 23 modelov
| Číslo modelu |
Vonkajší priemer |
Dĺžka rezu |
Efektívna dĺžka |
Uhol kužeľa stopky |
Celková dĺžka |
Počet flautov |
Priemer drieku |
Na sklade |
| SHHLS2-002005 |
0.2 |
0.3 |
0.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-002010 |
0.2 |
0.3 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-002015 |
0.2 |
0.3 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003010 |
0.3 |
0.5 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003015 |
0.3 |
0.5 |
1.5 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003020 |
0.3 |
0.5 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-003030 |
0.3 |
0.5 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004010 |
0.4 |
0.6 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004020 |
0.4 |
0.6 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004030 |
0.4 |
0.6 |
3 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-004040 |
0.4 |
0.6 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005010 |
0.5 |
0.75 |
1 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005020 |
0.5 |
0.75 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005040 |
0.5 |
0.75 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-005060 |
0.5 |
0.75 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006020 |
0.6 |
0.9 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006040 |
0.6 |
0.9 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006060 |
0.6 |
0.9 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-006080 |
0.6 |
0.9 |
8 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008020 |
0.8 |
1.2 |
2 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008040 |
0.8 |
1.2 |
4 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008060 |
0.8 |
1.2 |
6 |
12 ° |
50 |
2 |
4 |
○ |
| SHHLS2-008080 |
0.8 |
1.2 |
8 |
12 ° |
50 |
2 |
4 |
○ |
Parametre frézovania kontúr
| Pracovný materiál |
Kalená oceľ HRC48-55 |
Kalená oceľ HRC56-62 |
Kalená oceľ HRC63-70 |
| priemer |
Efektívna dĺžka (mm) |
(min-1) Rýchlosť |
(mm/min) Posuv |
(mm) Axiálna hĺbka |
(mm) Hĺbka radidlu |
(min-1) Rýchlosť |
(mm/min) Posuv |
(mm) Axiálna hĺbka |
(mm) Hĺbka radidlu |
(min-1) Rýchlosť |
(mm/min) Posuv |
(mm) Axiálna hĺbka |
(mm) Hĺbka radidlu |
| 0.2 |
0.5 |
30000 |
200 |
0.003 |
0.1 |
30000 |
160 |
0.003 |
0.08 |
30000 |
120 |
0.003 |
0.06 |
| 0.2 |
1 |
30000 |
150 |
0.003 |
0.1 |
30000 |
120 |
0.003 |
0.08 |
30000 |
80 |
0.003 |
0.06 |
| 0.2 |
1.5 |
30000 |
100 |
0.002 |
0.1 |
30000 |
80 |
0.002 |
0.08 |
30000 |
60 |
0.002 |
0.06 |
| 0.3 |
1 |
30000 |
300 |
0.003 |
0.15 |
30000 |
250 |
0.003 |
0.12 |
30000 |
200 |
0.003 |
0.09 |
| 0.3 |
1.5 |
30000 |
200 |
0.003 |
0.15 |
30000 |
160 |
0.003 |
0.12 |
30000 |
120 |
0.003 |
0.09 |
| 0.3 |
2 |
30000 |
150 |
0.003 |
0.15 |
30000 |
120 |
0.003 |
0.12 |
25000 |
100 |
0.003 |
0.09 |
| 0.3 |
3 |
25000 |
50 |
0.002 |
0.15 |
25000 |
40 |
0.002 |
0.12 |
25000 |
30 |
0.002 |
0.09 |
| 0.4 |
1 |
30000 |
400 |
0.005 |
0.2 |
30000 |
350 |
0.005 |
0.16 |
25000 |
300 |
0.005 |
0.12 |
| 0.4 |
2 |
30000 |
320 |
0.005 |
0.2 |
25000 |
280 |
0.005 |
0.16 |
25000 |
220 |
0.005 |
0.12 |
| 0.4 |
3 |
25000 |
360 |
0.004 |
0.2 |
20000 |
220 |
0.003 |
0.16 |
18000 |
180 |
0.003 |
0.12 |
| 0.4 |
4 |
25000 |
200 |
0.003 |
0.2 |
20000 |
160 |
0.002 |
0.16 |
18000 |
120 |
0.002 |
0.12 |
| 0.5 |
1 |
25000 |
500 |
0.01 |
0.25 |
23000 |
450 |
0.007 |
0.2 |
20000 |
400 |
0.005 |
0.15 |
| 0.5 |
2 |
25000 |
420 |
0.01 |
0.25 |
23000 |
380 |
0.007 |
0.2 |
20000 |
320 |
0.005 |
0.15 |
| 0.5 |
4 |
25000 |
280 |
0.005 |
0.25 |
23000 |
240 |
0.003 |
0.2 |
20000 |
200 |
0.002 |
0.15 |
| 0.5 |
6 |
20000 |
200 |
0.003 |
0.25 |
18000 |
150 |
0.002 |
0.2 |
16000 |
100 |
0.002 |
0.15 |
| 0.6 |
2 |
25000 |
500 |
0.01 |
0.3 |
23000 |
400 |
0.007 |
0.25 |
18000 |
350 |
0.005 |
0.18 |
| 0.6 |
4 |
25000 |
400 |
0.005 |
0.3 |
23000 |
300 |
0.003 |
0.25 |
18000 |
250 |
0.002 |
0.18 |
| 0.6 |
6 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.6 |
8 |
20000 |
300 |
0.002 |
0.3 |
18000 |
200 |
0.002 |
0.25 |
16000 |
150 |
0.001 |
0.18 |
| 0.8 |
2 |
25000 |
780 |
0.03 |
0.4 |
23000 |
650 |
0.02 |
0.32 |
20000 |
550 |
0.012 |
0.24 |
| 0.8 |
4 |
25000 |
700 |
0.025 |
0.4 |
23000 |
600 |
0.015 |
0.32 |
20000 |
500 |
0.007 |
0.24 |
| 0.8 |
6 |
20000 |
550 |
0.02 |
0.4 |
18000 |
450 |
0.01 |
0.32 |
16000 |
350 |
0.005 |
0.24 |
| 0.8 |
8 |
16000 |
400 |
0.007 |
0.4 |
14000 |
300 |
0.005 |
0.32 |
12000 |
200 |
0.003 |
0.24 |
Poznámka:
*Keď parametre frézovania prekročia maximálne otáčky vretena stroja, úmerne znížte otáčky vretena aj posuv.
*Odporúča sa chladiaci olej pre nehrdzavejúce ocele a žiaruvzdorné zliatiny;
*Odporúča sa používať bezkontaktné meracie zariadenie, aby sa predišlo poškodeniu presného hrotu;
*V prípade vibrácií úmerne znížte otáčky vretena aj posuv;
*Ak je tvrdosť materiálu väčšia ako 58 stupňov HRC, odporúča sa použiť chladenie vzduchom na hrubovanie a chladenie olejovou hmlou na dokončovanie.