
A múlt hónap végén egy sürgős e-mailt kaptunk egy régóta fennálló németországi ügyfelünktől. Miközben egy adag nagy keménységű kerámia házak gyártásán dolgoztak, a gyártósoruk hirtelen leállt. Amint a kezelők bekapcsolták az adagolótengelyt, a kerámiafelületek nem fúrtak tisztán; ehelyett pókhálószerű repedések jelentek meg, és több újonnan beszerelt kerámia egységekhez való gyémántfúrófej három percen belül kiégett. A helyszíni technikusok bevonati hibára gyanakodtak.
A megmunkálási felvételek áttekintése, a kopott élek vizsgálata és az orsósebességek összehasonlítása után azonban megállapítottuk, hogy a probléma nem a szerszámminőséggel volt, hanem a paraméterek és a hűtés klasszikus esetével – egy olyan forgatókönyvvel, amellyel folyamatosan találkozunk, amikor B2B megmunkálási ügyfeleket segítünk. A kerámiák rendkívül érzékenyek a forgácsolási igénybevételre. Akár standard gyémántfúrófejeket, akár precíziós gyémántbevonatú fúrófejeket használunk, a kis paramétereltérések drasztikusan felerősödnek.
Műszaki támogatási tapasztalatainkra támaszkodva hatékony hibaelhárítási keretrendszert alkalmazunk:
- Sebesség és előtolás kiegyensúlyozatlanságaA keményfém paraméterek vakon történő alkalmazása intenzív hőfeszültséget okoz, ami tönkreteszi a szerszám élességét.
- Hűtőfolyadék-hiányA kis gyémántfúrófejek használatakor a hatékony hűtés hiánya gyors hő okozta tompulást okoz.
- Merevségi problémákA főorsó ütése rezonanciát vált ki, ami érintkezéskor letöri a gyémánt-keményfém fúrófej éleit.
- Mátrix-eltérésekA rossz részecskemegtartás élleválást okoz, ha kemény anyagzárványokba ütközik.
Hogyan oldhatjuk meg a rejtett gyártósori hibákat a sebesség, a mélyfúrás és a gép pontosságának optimalizálásával?
Miért okoz a kerámia gyémántfúrófej mindig élletörést a befogás pillanatában?
A műhelyben a legszomorúbb látvány egy drága kerámia munkadarab sarka letörik, amint a kezelő bekapcsolja az előtolást. Panaszok kivizsgálása során azt tapasztaltuk, hogy a letöredezés 90%-a az érintkezés első 0.5 másodpercén belül történik. A kerámiák hatalmas nyomószilárdsággal rendelkeznek, de nagyon gyenge az ellenállásuk a nyíró- és ütési erőkkel szemben. Ha a kezdeti ütés meghaladja a törési szívósságot, a repedések gyorsan terjednek a szemcsehatárok mentén, tönkretéve a furatot.
Ennek megoldása érdekében el kell hagynunk a fémmegmunkálásban megszokott egyenes forgácsolású gondolkodásmódot. A beállítás során arra utasítjuk a kezelőket, hogy csökkentsék az előtolási sebességet a standard szint 30%-a alá, használjanak könnyű kezdeti terhelést, vagy programozzanak egy mikro-előtolási rámpapályát. Csak úgy tudjuk megakadályozni a katasztrofális feszültségkoncentrációt, ha hagyjuk, hogy a külső gyémántrészecskék egy apró kör alakú hornyot vágjanak a teljes axiális nyomás alkalmazása előtt.
Az előtolási sebesség és az orsófordulatszám közötti egyensúlyhiány okozta mechanikai feszültségkoncentráció
A lepattogzás hibaelhárításakor az első lépés a CNC-rönkök ellenőrzése a forgási sebesség és az előtolási paraméterek közötti eltérés szempontjából. A technikusok gyakran vakon alkalmaznak ötvözött acél esztergálási sebességeket, amikor gyémántfúrófejet használnak kerámia megmunkálásához, ami túlzott forgácsolási sebességet eredményez. Ez heves száraz súrlódást okoz, extrém lokalizált hőfeszültséget generálva, amely szétroncsolja a mázas felületi réteget.
Az optimális paramétereknek tükrözniük kell a munkadarab keménységét. A 9-es vagy annál nagyobb Mohs-keménységű anyagok esetében azt javasoljuk, hogy az orsófordulatszámot közepes vagy alacsony szinten tartsa, a fordulatonkénti előtolási sebességgel megegyezően. Ha az előtolás túl lassú, miközben a fordulatszám magas, a gyémántrészecskék a vágás helyett a felületen csúsznak, ami élkitöredezést és a szerszám idő előtti eltompulását okozza.
A pozicionálási folyamat optimalizálása: A gyémántfúrófejek csúszásának és beállítási hibáinak megakadályozása vezetősablonokkal
A kerámia felületek sima, szinterezett mázzal rendelkeznek, amelyből hiányzik a mikroszkopikus textúra, amely felfogná a törmeléket. Kézi fúrás során a fúró gyémántfúrói vadul csúsznak a felületen indításkor, ami jelentős karcolásokat okoz. Ez az oldalirányú csúszás roncsoló nyíróerőknek teszi ki a szerszámtestet és a gyémántrészecskéket, ami a fúrás megkezdése előtt lepattogzza az élét.
A legbiztonságosabb műhelyi gyakorlat a speciális polimer vagy keményfém vezetősablonok, illetve központi tapadókorongokkal ellátott befogórendszerek használata. Ezek a befogók fizikailag korlátozzák a szerszámot, biztosítva, hogy a tengely merőleges maradjon érintkezéskor. Miután a kezdeti központosító furat létrejött, a vezetőlemez eltávolítható, kiküszöbölve a csúszás okozta élletöredezést.
Gyémántbevonatú fúrófej túlzott kopásának vagy deformációjának ellenőrzése
A kezelők gyakran az anyag egyenetlenségeit okolják, miközben figyelmen kívül hagyják a szerszám tényleges állapotát. Amikor a gyémántrészecskék felületén mikrotöredezés keletkezik, vagy a mátrix hőfáradást szenved, a gyémántbevonatú fúrófej elveszíti élességét, és tompa présfejként viselkedik. A nagy keménységű kerámiák tompa szerszámmal történő vágása olyan, mint az üveg kalapáccsal való összetörése.
A szerszámcsúcsokat 20-szoros nagyítású sztereomikroszkóppal vizsgáljuk. Ha gyémántrészecskék válnak le, és szabaddá teszik az acél hordozót, vagy ha az hordozó nagy terhelés alatt futást mutat, a szerszámot azonnal selejteznünk kell. A szerszámélettartam-napló vezetése és a szerszámok cseréje a forgácsolási ellenállás növekedése előtt biztosítja a magas megmunkálási hozamot.
Forgácskiürítési katasztrófák mélyfurat-megmunkálás során: Hőfelhalmozódás és hődegradáció kezelése gyémántfúrófejekkel
Vastag falú kerámiákat vagy követ tartalmazó mélyfurat-projekteknél a legidegtépőbb pillanat nem az első belépés. Hanem a hirtelen, rendellenes hang és az átható égett szag, amely a furatból távozik, amint a mélység meghaladja az átmérő háromszorosát. Ezzel a helyszínen többször is találkozunk: a kezelők figyelik, ahogy az orsóterhelés megugrik, és a szerszám visszahúzásakor azt tapasztalják, hogy a teljes vágóél elszenesedett és levált a nagyfokú hőképződés miatt. A kerámiák rossz hővezetők, a súrlódási hőt teljes egészében a zárt forgácsolási zónában tartják.
A termikus meghibásodás elkerülése érdekében a folyamattervezés során újra kell értékelnünk a forgácseltávolítási határértékeket. A folyamatos fúrás por alakú törmeléket képez, amely abrazív iszapot képez a furat alján, felgyorsítva a kopást és beszorítva az orsót. A gyakorlati tesztek azt mutatják, hogy a gyémántfúrófej csak tudományos hűtőfolyadék-öblítéssel és dinamikus pályatervezéssel képes stabil forgácsolási teljesítményt fenntartani a mély furatok fúrása során.
A száraz és nedves vágás közötti kritikus küszöb: Hogyan befolyásolja a hűtőfolyadék áramlása a gyémántfúrófej élettartamát?
A kezdők gyakran próbálkoznak a száraz fúrással a kényelem kedvéért, de ez a megközelítés katasztrofális, ha mély furatokat vágunk rideg anyagokban. A hűtőfolyadék nem pusztán hűtőközeg; erőteljes forgácseltávolító erő. Folyamatos, nagynyomású folyadéköblítés nélkül a forgácsolási zóna hőmérséklete másodpercek alatt meghaladja a kritikus küszöbértékeket, ami a fémmátrix kitágulását, meglágyulását és a koptató részecskék tapadásvesztését okozza.
Az áramlási sebesség és a szórási szög döntő tényezők. A többtengelyes központokon végzett tesztek kimutatták, hogy a kettős ellátású megközelítés, amely az orsón keresztüli hűtőközeget külső gyűrűs permetezéssel kombinálja, elengedhetetlen a finom részecskék eltávolításához. Amikor a hűtési paraméterek megfelelnek az előírt szabványoknak, a gyémántfúrófej tényleges élettartama könnyen megduplázódhat vagy meghaladhatja a várakozásokat.
A forgácshorony eltömődését a standard gyémánt-keményfém fúrófejek válogatás nélküli kiválasztása okozza
Amikor a műhelyben kevés a készlet, a technikusok egy szabványos keményfém fúrófejet ragadhatnak, feltételezve, hogy a nagy keménység univerzálisan alkalmassá teszi. A hibaelhárításunk azonban feltárta, hogy ezek a szerszámok azért hibásodnak meg, mert a forgácshornyok túl keskenyek, vagy a spirálszögek nem egyeznek. Amint a por beszorul az aljára, gyors másodlagos összenyomódást okoz, ami a forgácsolónyomaték exponenciális növekedéséhez vezet, ami a szár eltöréséhez vezet.
A korlátozott helyű mély furatok esetében a forgácseltávolítási igényeket helyezzük előtérbe. Ezekhez az igényes feladatokhoz nagy hornyú vagy speciális forgácstörő geometriájú szerszámokra javasoljuk a váltást. Egy igazán hatékony gyémánt-keményfém fúrófejhez folyadékdinamikán alapuló horonygeometria szükséges a forgácsok sima eltávolításához, alapvetően megakadályozva a szerszám beszorulását és a furat eltömődését.
Helyszíni műszaki támogatás esettanulmánya: A forgácseltávolítási kihívások megoldása a fúrási ciklus beállításával
Múlt hónapban egy ügyfél műhelyében szemtanúi voltunk annak, ahogy egy függőleges marógép öt egymást követő fúrófejet tett tönkre, miközben egy 15 mm mély furatot fúrt alumínium-oxid kerámiába. Az eredeti programjuk folyamatos előtolást használt, amely egyetlen menetben egyenesen a fúrófej aljára vezetett, ami lehetetlenné tette a hőelvezetést és a törmelék eltávolítását. Azonnal közbeléptünk, és átírtuk a programot egy dinamikus mélyfúró ciklusra, amely minden 1 mm-es mélységmérés után teljesen visszahúzta a szerszámot.
Ez a fokozatos lépésekből és gyakori visszahúzásokból álló stratégia eltávolította a felhalmozódott port, és értékes hűtési időt biztosított a szerszámcsúcsnak. Amikor a kezelő újraindította az optimalizált programot, a csípős, égett szag eltűnt, és a felületi érdesség jelentősen javult. Ezen lépcsőzetes előtolási paraméterek rugalmas beállításával sikeresen segítettünk az ügyfélnek megoldani egy régóta fennálló forgácseltávolítási problémát.
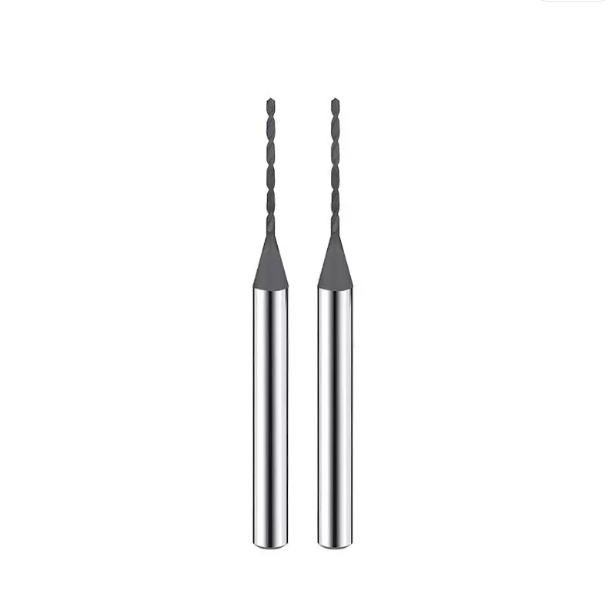
Mikrofuratok és élletöredezés problémáinak megoldása: Gyakori törések elhárítása kis gyémántfúrófejeknél
A precíziós elektronika és üveg megmunkálásával foglalkozó műhelyekben nincs stresszesebb, mint a két milliméter alatti mikrofuratok megmunkálása. Gyakran láthattuk már ezt a forgatókönyvet: abban a pillanatban, amikor az orsó hozzáér a munkadarabhoz, a több ezer fordulat/perc sebességgel forgó mikroszerszám éles reccsenéssel bepattan a furatba. Sokan első ösztönük szerint a szerszám vékony szárát okolják, de az évekig tartó technikai hibakeresés rávilágít, hogy a törékenység a rendszer merevségének kalibrálásának elmulasztásából fakad.
A mikromegmunkálás során fellépő törés kiküszöbölése érdekében a teljes mechanikus hajtáslánc állapotfelmérését el kell végeznünk. Mivel a mikroátmérők minimális ellenállást biztosítanak a torzióval és hajlítással szemben, minden apró külső erő roncsoló nyírófeszültséggé erősödik. Gyakorlati tapasztalataink azt mutatják, hogy a kis gyémántfúrófejek csak a mikrorezgések kiküszöbölésével és az orsó koncentrikusságának szabályozásával érhetik el a kívánt élettartamot.
Nem megfelelő merevség okozta rezonancia: Paraméterkülönbségek a kézi fúrók és a CNC orsók között kis gyémántfúrófejek behajtásakor
Törési panaszok esetén gyakran találkozunk olyan technikusokkal, akik kézi pneumatikus fúrókat használnak mikroszerszámok meghajtásához, ami másodpercek alatt széttöredezi a szilánkokat. A kézi szerszámok nem tudnak stabil, mikron szintű axiális irányítást biztosítani; már a kismértékű remegés is heves, nagyfrekvenciás rezonanciát vált ki. A rideg mikrofuratok esetében az ilyen észrevehetetlen rezgések folyamatos kalapácsütésként működnek, és azonnali kifáradásos meghibásodást okoznak a szerszám hegyén.
Ragaszkodunk hozzá, hogy ügyfeleink ezt a folyamatot egy nagy merevségű CNC központba vagy egy erre a célra szolgáló mikrofúrógépre vigyék át az orsósebességek és az előtolási sebességek újrakalibrálásához. CNC környezetben, bár a merevség javul, a vakon alkalmazott nagy sebességű előtolás továbbra is rezonanciát válthat ki. Kis gyémántfúrófejek használata esetén javasoljuk az axiális előtolási sebesség csökkentését, miközben az orsósebességet növeli a szerkezeti rezgések csökkentése érdekében.
Befogási koncentrikus hibák: Hogyan teszi tönkre azonnal a mikrogyémánt fúrófejeket a túlzott ütés?
Mikrofurat-megmunkálásnál a szorítóhüvely és a szerszámtartó kifutása rejtett gyilkos. Egy kerámia hordozós projekt hibaelhárítása során felfedeztük, hogy a szorítóhüvely belsejében lévő maradék vasreszelék 0.03 mm-es radiális kifutást okozott. Egy 1 mm átmérőjű szerszám esetében ez azt jelentette, hogy minden forgás ritmikus, excentrikus oldalirányú ütéseknek tette ki a vágóélt, amelyek azonnal eltörték a szerszámot.
Szigorúan tilos szabványos kétpofás fúrótokmányokat használni mikroszerszámok befogásához; nagy pontosságú ER mikropatronokat vagy zsugorfúró szerszámtartókat kell használni. A vágási út csak akkor válik sima, ha a rendszer ütését szigorúan 0.005 mm-en belül szabályozzák. Azzal, hogy a kis gyémántfúrófejek nagy sebességű forgás közben sem mutatnak billegést, sikeresen megoldhatók a zavarba ejtő nagyfrekvenciás törési problémák.
A forrás ellenőrzése és a minőségi buktatók elkerülése: Hibaelemzési jelentés egy tapasztalt gyémántfúrófej-gyártótól
Miután számtalan ügyfélpanaszt kezeltünk a gyártócsarnokban történt szerszámtöréssel kapcsolatban, a kiváltó okokat egészen a gyártási szakaszokig visszavezetjük. Ezen speciális szerszámok beszerzésekor sok gépműhely kizárólag az egységárra koncentrál, figyelmen kívül hagyva a kohászati folyamatokat. Tizenhat évnyi kutatás-fejlesztés során több ezer olyan szerszámot boncolgattunk, amelyek idő előtt meghibásodtak. Felfedeztük, hogy a legtöbb minőségi probléma a galvanizálási, szinterelési vagy mátrixformulációs folyamatok eredendő hibáiból ered.
A rejtett gyártósori hibák kiküszöbölése érdekében a folyamatmérnököknek azonosítaniuk kell a silány termékek mögött rejlő technikai buktatókat. Partnerek kiválasztásakor vagy auditok lefolytatásakor szigorú szabványokat alkalmazunk minden lépés értékelésére. Csak a gyártási részletek forrásnál történő ellenőrzésével tudja minden gyémántfúrófej-gyártó biztosítani, hogy a szerszámok váratlan meghibásodások nélkül ellenálljanak a törékeny anyagokon végzett nagy terhelésű megmunkálásnak.
Az igazság a gyenge minőségű bevonatok hámlása mögött: Miért okozhatnak káoszt az olcsó gyémántfúrófejek a gyártósoron?
Az ügyfelek gyakran számolnak be arról, hogy az újonnan vásárolt szerszámok tíznél kisebb furat fúrása után elveszítik a gyémántcsiszoló réteget. Elektronmikroszkópos vizsgálatokkal nem találtunk hatékony metallurgiai kötést az alapfémek és a gyémántrészecskék között. A galvanizáló fürdő áramsűrűségének és az adalékanyag-szabályozásnak a hibái porózus bevonatokat eredményeznek, amelyek extrém belső feszültséggel járnak.
A költségek csökkentése érdekében a kis beszállítók kihagyják a nikkel előbevonatolást vagy felületaktiválást, és közvetlenül a hagyományos szénacélra viszik fel a bevonatot. A nagy súrlódású kerámiafeldolgozás során ezeket a bevonatokat a nyíróerők letépik. A tapadási szilárdság laboratóriumi vizsgálatának kötelezővé tétele elengedhetetlen, mivel egy gyenge minőségű gyémántfúrófej-gyártó hatalmas kockázatot jelent a gyártósori leállásokra.
A nem megfelelő mátrixkeménység és gyémántszemcseméret okozta „vágás nélküli tompulás” hibaelhárítása
Kő és műszaki kerámia vegyes megmunkálása során a kezelők arról számoltak be, hogy a szerszámok lelassultak, míg végül úgy érezték magukat, mint a sima vasrudak, amelyek csiszolják a munkadarabokat. A szerszámok szétszerelésekor azt tapasztaltuk, hogy a mátrixfém kopásállósága messze meghaladta a gyémántrészecskék kopási sebességét. A tompa gyémántok nem váltak le, a vágófelületeket sima fém borította, és megakadályozta a mikroforgácsolási képességet.
A szemcseméret és a mátrix keménységének összehangolása precíz kohászati tudomány. Ha túl kemény kobalt-réz mátrixot választunk a rideg anyagokhoz, a szerszámok nem tudnak önéleződni, ami súlyos súrlódást okoz. A képletek optimalizálásakor dinamikusan módosítjuk a mátrix összetételét, hogy egyensúlyt érjünk el a kopás és az erózió sebessége között, biztosítva, hogy a megbízható gyémántfúrófej-gyártótól származó szerszámok élesek maradjanak.






