
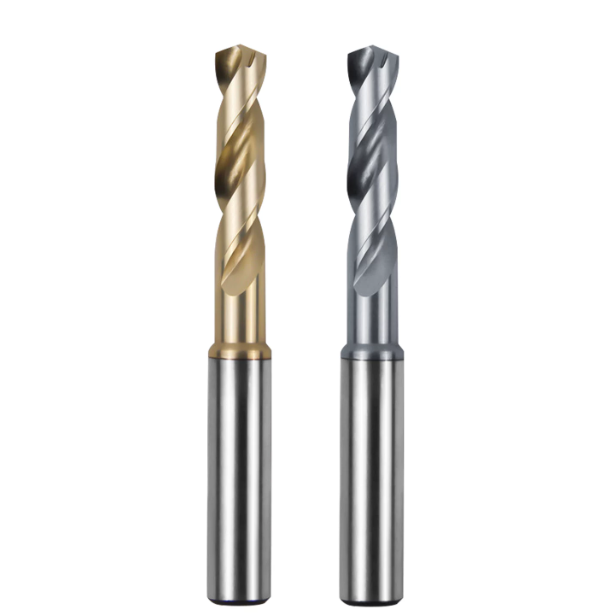
A múlt negyedévben segítettünk egy repülőgépipari ügyfelünknek elhárítani egy költséges termelési hibát. Egy 5 tengelyes megmunkálóközponton Ti-6Al-4V szeleptesteket fúrtak, H7 furattűréseket tartva. Már a tizenkettedik furatnál az orsóterhelés 140%-ra ugrott, majd egy éles csikorgás hallatszott, ahogy a 6 mm-es fúró beszorult és eltört 3.5D mélységben. Több ezer dollár értékű félkész alkatrész azonnal selejtezetté vált.
Ezzel a forgatókönyvvel rendszeresen találkozunk a műhelyekben. Sok gépész feltételezi, hogy a legdrágább keményfém fúrófejek megrendelése titánhoz kiküszöböli a kockázatot. Ehelyett ugyanabba a falba ütköznek: a vágóél mikrotöredezése a belépéskor, lila forgácsok berágása a hornyokba, vagy a furat felületét felszakító idő előtti kopás. A titán nem a nyers keménysége, hanem a gyors alakváltozási keményedés, az intenzív kémiai affinitás és a rossz hőelvezetés miatt könyörtelen.
Több mint 15 éves tapasztalattal rendelkező, elkötelezett SAMHO fúrófej-gyártó csapatként tudjuk, hogy az állandó ciklusidők az adott szerszámmikrogeometriáktól függenek. A titán fúrásához legjobb fúrófejek öt tényezőt egyensúlyoznak ki: az alapanyag hajlítószilárdságát, az önközpontosító csúcsokat, a belső hűtőfolyadék-csatornákat, a hőkeményítő bevonatokat és a szabályozott él-előkészítést.
Vizsgáld meg alaposan a beállításodat: a szerszámaid tisztán forgácsolják a titánt, vagy csupán a furatot köszörülik extrém súrlódás alatt?
Miért ragaszkodunk az ultrafinom szemcsés alapanyagokhoz: A keményfém fúrófejek titánhoz való forgácsolásállóságának kritikus küszöbértékének megértése
Bármelyik szerszámkatalógust átnézve „prémium minőségű volfrám-karbid” felirattal találkozhatunk. A gyártási eredmények azonban egészen mást mutatnak. A Ti-6Al-4V tesztelésekor arra kérjük a mérnököket, hogy az egyszerű makro-keménységen (HRA/HV) túl a kobalt kötőanyag egyenletességével is vizsgálják a szemcseméretet. A nagy keménység keveset jelent, ha az alapanyag nem rendelkezik törési szívóssággal; a rideg szerszámok abban a pillanatban eltörnek, amint a visszarugózás bekövetkezik.
Titánhoz speciális keményfém fúrófejeink gyártásakor a szemcseméretet szigorúan 0.5 mikron alatt tartjuk. Ez a szubmikronos szerkezet sűrű kobaltmátrixot hoz létre, amely a keresztirányú szakítószilárdságot 4,000 MPa fölé emeli. Amikor a fúró változó vágási terhelésnek van kitéve a furat mélyén, ez a szerkezeti szívósság elnyeli a dinamikus lökéseket, és épségben tartja a vágóélt.
Helyszíni visszajelzések nyugati ügyfelektől: Miért vannak gyakran mikrotöredezések a standard titán fúrófejeknél az első vágáskor?
Egy észak-amerikai repülőgépipari beszállító nemrégiben nagy nagyítású mikroszkópos felvételeket küldött nekünk egy korai szerszámmeghibásodásról. A standard fúrókkal végzett gyártás során a gépkezelők kevesebb mint két másodperccel a forgácsolás megkezdése után észlelték a külső vágóél lepattogzását – még az 1D mélység elérése előtt. Kezdetben az orsó dinamikus futása vagy a tengely holtjátéka volt a felelős, de a helyszíni szerszámbefogás-ellenőrzések kevesebb mint 3 mikron radiális futást mutattak ki.
A hiba teljes mértékben a keményfém minőségéből eredt. A műhelyben általános célú titán fúrófejeket használtak, amelyek közepesen durva szemcsés hordozóra (1.0–1.5 mikron) voltak építve. Súlyos nyírófeszültség és alakváltozási edzés alatt a mikrorepedések gyorsan terjedtek a durva szemcsehatárok mentén. Azoknál a repülőgépipari alkatrészeknél, amelyeknél nulla tolerancia volt a sorjákkal vagy a falban lévő karcokkal szemben, ez a kezdeti letöredezés azonnali tételsel kapcsolatos selejtet okozott.
Nagy hajlítószilárdság és finomszemcsés szerkezet kombinációja: katasztrofális alapfelület-törés megelőzése nagy radiális forgácsolási ellenállás mellett
A szerszámokat soha nem értékeljük szigorúan a „minél keményebb, annál jobb” elv alapján. Mivel a titán nem vezeti el a hőt a forgácsokkal együtt, a vésőél közelében lévő apró érintkezési zónában súlyos hőfeszültség marad fenn. Az agresszív radiális elhajlító erőkkel kombinálva a rideg alapanyagon élmikro repedések keletkeznek, amelyek szétszakítják a hornyot, ami hirtelen szerszámtöréshez vezet.
A meghibásodási lánc megállításához az ipari minőségű titán fúrófejeknek a mikron alatti volfrám-karbid szoros szemcsehatáraira van szükségük a kifáradásos repedések korai megállításához. Az egyenletes szemcseszerkezet szilárd alapot biztosít a tiszta, mikrohónolt él csiszolásához is, bevágási hibák nélkül. Míg a prémium szubmikron keményfém rudak beszerzése növeli a gyártási költségeket, kiküszöböli a törött fúrók tönkrement munkadarabokból történő kinyerésének sokkal magasabb költségét.
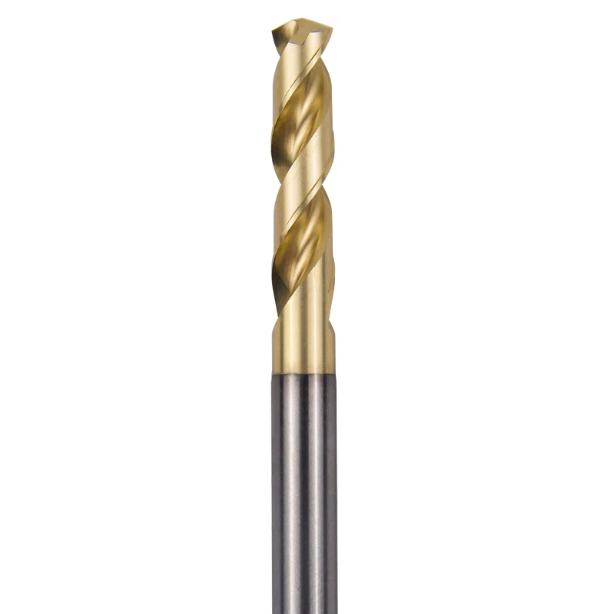
140°-os önközpontosító csúcsszög és vésőél-módosítás: Mi határozza meg a valódi titán-specifikus fúrófejet?
A műhelyben a furatbeállással kapcsolatos hibák elhárításakor a kezelők gyakran reflexből csökkentik az előtolási sebességet, vagy egy pontfúrási ciklust adnak hozzá. A szabványos 118°-os vagy 135°-os csúcsszögek azonban túl hosszú vágóélt hoznak létre a nagy hozamú titánötvözetekben. Ez a kiterjesztett érintkezési profil súlyos radiális erőkiegyensúlyozatlanságot okoz, ami nagyfrekvenciás rezgést okoz a furat alján.
A csúcsszög 140°-ra való kiszélesítésével szándékosan lerövidítjük az aktív vágóél-érintkezést. Ez a geometria a kezdeti forgácsolási ellenállást befelé, a szerszám középvonala felé tereli, ahelyett, hogy eltérítené a széleket. Nagy volumenű gyártás esetén a titánhoz való , 140°-os önközpontosító csúccsal rendelkező fúrófej kiválasztása azonnal rögzíti a pozíciót az érintkezéskor, kiküszöbölve a vezetőperselyek nélküli elmozdulást.
A belépési lötyögés kiküszöbölése: A foltozási művelet kihagyása a megkeményedett réteg azonnali behatolásának biztosítása mellett
A Ti-6Al-4V pontfúrása gyakran csapdába ejt. Az ügyfelek gépészeivel végzett selejtarány-elhárítás során a hibákat rendszeresen a pontfúró tartózkodási idejére vezetjük vissza. Már egy másodperc töredékenyi dörzsölés is bevonja az alját, és egy edzett héjat képez. Amikor az elsődleges fúró ehhez a lokalizált kemény ponthoz ér, az egyenetlen oldalirányú terhelés azonnal letöri a külső sarkokat.
Az 5 tengelyes, CNC-vel köszörült, önközpontosító véső teljesen kiküszöböli az előfúrást. A speciális gerinchegy közvetlenül a nyers ötvözet mátrixába hatol, mielőtt megkezdődhetne a felületi edzés. Annak érdekében, hogy biztosan a titán fúrásához legmegfelelőbb fúrófejet használja, végezzen pontmentes bemerülést a célzott előtolással egy merev VMC-n: a tiszta nyírási vonalak megerősítik az azonnali behatolást, míg a kiemelkedő kilépő sorják súrlódást jeleznek.
A tolóerő csökkentése: Hogyan szünteti meg az optimalizált osztáspont a súrlódás okozta hőképződést?
Egy módosítatlan vésőél nem vágja a fémet – negatív dőlésszögű extrudálási síkfelületként hasítja át rajta. Dinamométeres tesztjeink során a teljes axiális tolóerő 50-60%-a közvetlenül erre a keskeny gerincfelületre koncentrálódik. Az alacsony vezetőképességű titánötvözetekben ez az intenzív, lokalizált elmozdulás ezredmásodpercek alatt 600°C fölé emeli a határfelületi hőmérsékletet, azonnal lebontva a magot.
A háló precíziós hasított csúccsal történő elvékonyítása pozitív homlokszöget ad a középső vágóélekhez, így több mint 30%-kal csökkenti a gép tolóerő-szükségletét. A legjobb fúrófejek kiválasztása egyszerűen a forgács színének és alakjának ellenőrzésén múlik a tartályban. A megfelelő hasított csúcs a szorosan felkunkorodott ezüstszürke forgácsokat közvetlenül a középpontból dobja ki, megakadályozva, hogy a forró anyag élrátétet képezzen.
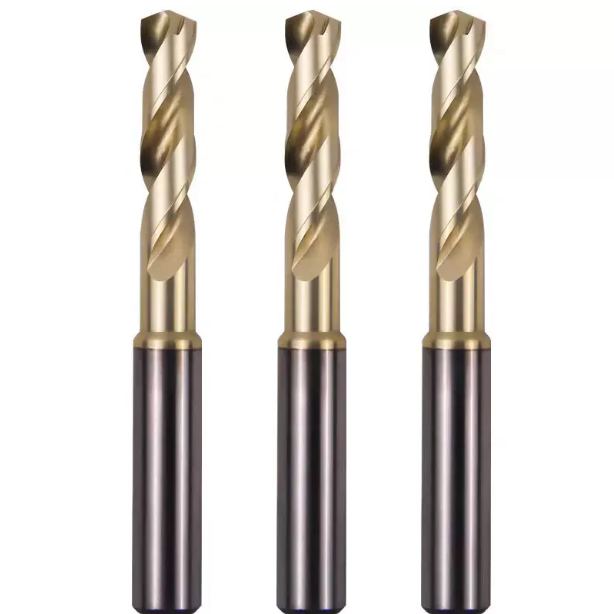
Forgácselszívó geometria és belső hűtőfolyadék-csatorna kialakítása: A legjobb fúrófejek meghatározása titánötvözetekhez
A gépészek gyakran az alapanyag ridegségére okolják a hirtelen fúrómeghibásodásokat, de az orsótörések mást mutatnak: a katasztrofális szerszámtörések több mint 60%-a a hornyokban lévő forgácsok felhalmozódásából ered. A titánforgácsok nagy szakítószilárdsággal és intenzív rugalmas memóriával rendelkeznek. Miután leválnak a forgácsról, hevesen kitágulnak a keskeny horonycsatornáknak köszönhetően.
Ha a horonyprofiloknak nincs nagy keresztmetszeti hézaga, a forgácsok nem tudnak szorosan legördülni. Ehelyett a furat falához nyomódnak, súlyos súrlódási tüskéket hozva létre, amelyek leállítják az orsót. Annak ellenőrzésére, hogy melyek a legjobb fúrófejek egzotikus ötvözetekhez, optikai komparátorok segítségével profilíroztuk a horony görbületét; a forgácsoknak ezredmásodpercek alatt el kell hagyniuk a forgácsolási zónát a szerszám élettartamának védelme érdekében.
Gyakorlati forgácseltávolítás polírozott, nagy hélixű hornyokkal: a másodlagos összenyomódás és a „berágódás” megelőzése
Az orvosi csontcsavarok és repülőgépipari szelepek gyártása során a 3xD mélységnél nagyobb fúrási mélység feltárja a szabványos 30°-os hornyok határait. A titánforgácsok a hélix felénél elkezdenek elakadni, a beáramló forgácsokat pedig sűrű ékké kényszerítik maguk mögé. Ez a gyors nyomatéknövekedés addig növeli a nyomatékot, amíg a szerszám a munkadarabbal egy síkban nem kattan.
Ezt úgy oldjuk meg, hogy 30°-33°-os magas spirálszöget és tükörpolírozott horonyfelületeket párosítunk. A mikropolírozás eltávolítja a köszörűkorong keresztirányú előtolási nyomait, megszüntetve a csúszási ellenállást. Ez lehetővé teszi, hogy a titánhoz való keményfém fúrófejeink magas fordulatszámon is simán kijussanak a forgácsokból, megakadályozva a horony berágását és kiküszöbölve a fal karcolásait.
Miért csupán kiegészítő a külső hűtőközeg: A 30+ bar nyomású átmenő hűtőközeg-csatornák döntő szerepe
A standard fúrókon az árasztásos hűtőfolyadék-hozzávezetés kevés valódi védelmet nyújt, ha 2xD-nél mélyebb Ti-6Al-4V-t fúrunk. A centrifugális erő és a felszálló forgácsok áthatolhatatlan gátat képeznek a furat szájánál, megakadályozva, hogy a folyadék elérje a hegyet. A fogás alja kiszárad, és a szerszámcsúcs gyorsan túlmelegszik.
A 30+ bar nyomáson átfolyó orsóhűtő-folyadék közvetlenül a nyírási zónába és a vésőélhez juttatja a folyadékot. Ez egy hidraulikus dugattyúhatást hoz létre, amely forgácsokat fúj ki a furatból, miközben azonnal csökkenti a határfelület hőmérsékletét. A titán fúrásához használt legjobb fúrófejek maximális szerszáméltartamának eléréséhez nagynyomású belső adagolás szükséges a hőkopás megállításához, mielőtt az elkezdődne.
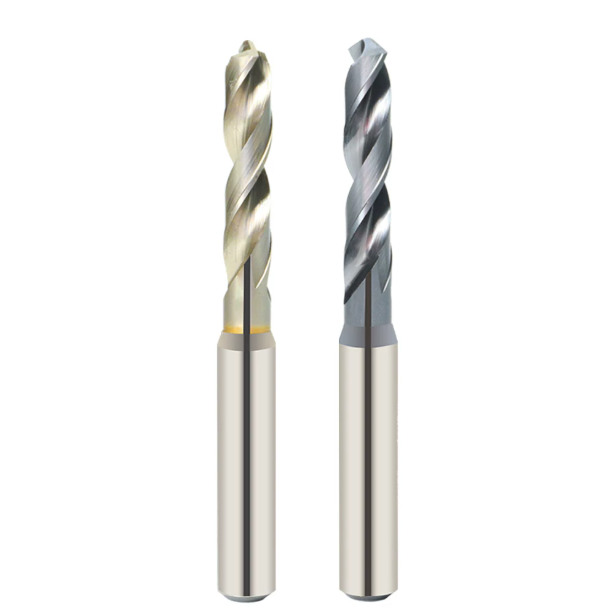
Nanokompozit bevonat (AlTiN/TiAlSiN): Magas hőmérsékletű gát a titán tapadása ellen
A nehezen forgácsolható ötvözeteknél a gépészek gyakran ismételgetik a „bevonat nélkül nincs megmunkálás” elvet, de a Ti-6Al-4V bevonatvastagságának halmozása gyorsan visszaüt. A titán intenzív kémiai affinitása gyors szilárdtest diffúziót és hideghegesztést okoz a csupasz keményfémmel szemben. Amint a vastag bevonat nagy nyírófeszültség alatt delaminálódik, a szabadon lévő hordozón azonnal mikropitting alakul ki.
PVD kemencés kísérleteink bizonyítják, hogy a titán fúrófejek stabil szerszáméltartama teljes mértékben az alumínium-szilícium aránytól függ a nanorétegű architektúrán belül. A szilícium TiAlSiN szerkezetbe történő bevezetése a súrlódási együtthatót 0.35-re csökkenti, miközben kiemelkedő tapadásgátló teljesítményt biztosít. Ez lehetővé teszi, hogy az izzó forgácsok lecsússzanak a forgácsolási zónáról, ahelyett, hogy a szélére hegednének.
Ne tévessze össze a TiN-t a kopásálló bevonattal: Melegkeménység és oxidációs/lepattogzási ellenállás elemzése a 900°C-os forgácsolási zónában
A gyakornokok gyakran összetévesztik a fényes aranyszínű titán-nitridet (TiN) az egzotikus ötvözetek standardjával, ami következetesen meghibásodásokat okoz a terepen. A TiN már 550°C és 600°C között oxidálódik. Mély furatok 30-40 m/perc sebességgel történő forgácsolásakor a lokális forgácsolási zóna hőmérséklete könnyen meghaladja a 800°C-ot, aminek következtében a hagyományos vékony bevonatok leválnak, mint az égett papír.
A nagy alumíniumtartalmú AlTiN és a nanokompozit rétegek eltérően reagálnak extrém hő hatására: az alumíniumatomok a felületre vándorolnak, és egy in situ amorf Al2O3 passzivációs pajzsot képeznek. Ez a nanoskálájú páncél lehetővé teszi, hogy a titánhoz használt prémium keményfém fúrófejek közel 1,000 °C-on is megtartsák a melegkeménységet. Megakadályozza a hősokk okozta maglágyulást, megakadályozva a vágóél katasztrofális összeomlását.
Kráteres kopás és élrátétképződés (BUE) gátlása: Kritikus akadály a furatfal minőségének megőrzésében
Titán alkatrészek fúrásakor az ingadozó tűrések és a szálas furatfelületek általában az élrátétképződésre (BUE) vezethetők vissza. Egy 200-szoros nagyítású szerszámkészítő mikroszkóp alatt gyakran hidegen hegesztett munkadarabot találhatunk a főajak közelében. Mivel a BUE az előtolási ciklusok során ismételten formálódik és elvágódik, a keményfém szemcséket közvetlenül a felületről tépi le, kráteres kopást okozva.
A 0.8-as Ra érdesség eléréséhez több mint 100 cikluson keresztül a nagy sűrűségű titán fúrófejek használata az elsődleges védelmi vonal. Az inert, ultrasűrű bevonatfelület megakadályozza a kémiai affinitást a kobalt kötőanyag fázissal, megakadályozva a mikroméretű hideghegesztést. A vágóélek élesek és tiszták maradnak, szabályozva az oldalsó súrlódást és a rugalmas visszarugózást, védve a furatátmérő állandóságát.
Mikrohónolás és ütésvezérlés: Műhelyben végzett tesztelés a mélyfuratú titánmegmunkáláshoz legjobb fúrófejek azonosítására
Sok gépkezelő úgy véli, hogy a gumiszerű titán forgácsolásához borotvapenge-élre csiszolt élre van szükség. A mélyfurat-megmunkálás azonban azt bizonyítja, hogy a kezeletlen, nyers köszörült él a munkadarabba való belépést követően azonnal meghibásodik. Nagyítás alatt a szabványos köszörült élek mikroszkopikus köszörülési repedéseket mutatnak, amelyek axiális ütés hatására lepattannak, és kaszkádszerű éltörést okoznak.
Ezzel szemben egy túlméretezett fenőél a tiszta nyírást roncsoló extrudálássá alakítja, azonnal megkeményítve a furat alját. Rutinszerű tételkísérleteink során kiértékeljük a szabályozott él-előkészítés és a dinamikus futás közötti kölcsönhatást, hogy meghatározzuk a titán fúrásához legjobb fúrófejeket. Ez az egyensúly határozza meg, hogy a szerszám túléli-e az 5D-s mélyfurat-ciklusokat, vagy félúton eltörik.
Szabályozott 5 mikronos élhónolás: Miért teszi tönkre gyorsan a belső hűtőközeggel ellátott keményfém fúrókat a túl éles vagy túl tompa él?
Egy ortopéd csontlemez gyártóval folytatott konzultáció során megfigyeltük a szerszám élettartamának szabálytalan ingadozását, amely fúrónként 15 és 20 furat között ingadozott kiszámíthatatlanul. A kopott fúróik mikrovizsgálata ellenőrizetlen él-előkészítést tárt fel: a vágóél egyes részei közel nulla mikron finomsággal voltak élezetlenek, míg más területeket 15 mikron fölé políroztak agresszívan.
A hidegen megmunkált titán nyers részein azonnal mikrocsorba csúszás következett be, míg a túlhegyezett zónák megnövelték a forgácsolási ellenállást és a hősúrlódást. Átállítottuk a beállításukat folyadékkal polírozott, 5-8 mikronos, egyenletes élű hánolókra. Ez biztosította az ideális egyensúlyt: elég élesek ahhoz, hogy nyírják a hidegen megmunkált rétegeket, miközben megerősítették a bevonat tapadását, megduplázva a titánhoz használt keményfém fúrófejek élettartamát.
Valós tesztelés zsugorkötéses és hidraulikus befogókkal: A hosszú szerszáméltartam kulcsa a radiális ütésszabályozás révén (3 mikron alatt)
Még az optimalizált szerszámgeometria is kudarcot vall, ha laza szerszámbefogással párosítják. A szabványos ER szorítóhüvelyek használata hosszabb kinyúlásokon gyakran 10 mikronnál nagyobb ütést eredményez, ami arra kényszeríti az egyik vágóélt, hogy a kezdeti terhelés 100%-át vegye fel, miközben a másik súrlódik. Ez a súlyos, aszimmetrikus terhelés másodpercek alatt eltöri a túlterhelt szegélyt.
Ahhoz, hogy egy nagy teljesítményű fúrófej teljes potenciálját kiaknázhassuk titán esetében, a teljes összeszerelési ütésnek szigorúan 3 mikronon belül kell maradnia. Mélyfurat-ciklusokhoz javasoljuk a fúrók precíziós hidraulikus tokmányokkal vagy zsugorbefogókkal való párosítását. A hidraulikaolaj rétegek csillapítják a nagyfrekvenciás rezgéseket, biztosítva, hogy mindkét vágóél azonos forgácsterhelést kapjon a vágás során.
Egy gyártó szemszögéből: Hogyan segíti a SAMHO a műhelyeket a furatonkénti költség csökkentésében
A gyártócsarnokban a szerszámrendelésekre való szigorú összpontosítás torzítja a tényleges megmunkálási gazdaságosságot. A valódi jövedelmezőség a furatonkénti költségtől függ – figyelembe véve a szerszám élettartamát, az orsó üzemidejét és a selejtarányokat. Az alapanyag szívósságának, az önközpontosító hegyeknek, a polírozott hornyoknak, a nanokompozit bevonatoknak és az él-előkészítésnek zökkenőmentesen kell együttműködnie az orsó merevségével és a hűtőfolyadék-ellátással.
A SAMHO fúrófejgyártó mérnöki csapataként soha nem erőltetjük a generikus katalógusmegoldásokat összetett ötvözetekhez. Tanulmányozzuk a gép stabilitását, az üzemi teljesítményt és a tételméreteket, hogy egyensúlyt teremtsünk az él szilárdságával és a kopási élettartammal. Ha titán esetében állandó szerszámtöréssel, furatkúposodással vagy szakadt felülettel szembesül, tekintse túl az egyszerű szerszámcserét, és értékelje újra a teljes beállítást.
A selejtarány csökkentése geometria testreszabással repülőgépipari alkatrészek és orvosi titán csontcsavarok sorozatgyártásában
A szabványos katalógusfúrók gyakran nehezen tudják kielégíteni a repülőgépipari konzolok és az orvosi TC4 ELI csontcsavarok eltérő igényeit. A vékony falú repülőgépipari alkatrészek rezegnek a nehéz forgácsolások alatt, míg a miniatűr csontcsavarok akár 8D-s mélyfurat-egyenességet igényelnek. Mindkét esetben a kisebb kilépő sorják vagy a belső furat szakadása azonnal selejtet eredményez.
Egyedi köszörülési folyamataink során a titán keményfém fúrófejek hálóvastagságát, hátkúpossági fokát és hátszögeit módosítjuk, hogy azok pontosan illeszkedjenek az alkatrész fizikai merevségéhez. Ha mélyfurat-arányokkal vagy vékony falú alkatrészek rezgésével küzd, küldje el nekünk az alkatrésznyomatokat és a befogási adatokat, hogy mérnökeink egyedi horonygeometriát konfigurálhassanak.
Forgácsolási paraméterek irányelvei CNC gyártásütemezéshez: Orsósebesség, fordulatonkénti előtolás és szerszámcsere-küszöbértékek
A titán fúrása gyakorlatilag nulla folyamatráhagyást eredményez: a céltartományon kívüli fúrás gyors hőösszeomlást okoz. 30+ bar átmenő hűtőfolyadékkal és 3 mikron alatti kifutással rendelkező Ti-6Al-4V esetén 28–42 m/perc felületi sebességet (Vc) javaslunk. A forgácsterhelést szilárdan 0.03–0.08 mm/fordulat értéken kell tartani, hogy az edzett zónákon súrlódás nélkül lehessen átvágni.
Soha ne várjon a főorsó terhelésfigyelő riasztására, mielőtt fúrófejét titánra cseréli. Állítson be szigorú szerszáméltartam-protokollt: fix furatszámnál optikai nagyítóval ellenőrizze a másodlagos élkopást, és húzza ki a szerszámot, amint az élkopás eléri a 0.15 mm-t, vagy a forgácsok ezüstszürkéről lila csíkokra változnak. Ha repülőgépipari vagy orvosi gyártást indít, vegye fel velünk a kapcsolatot az anyagspecifikációival, hogy együtt összehasonlíthassuk a sebességeket és az előtolásokat.






