
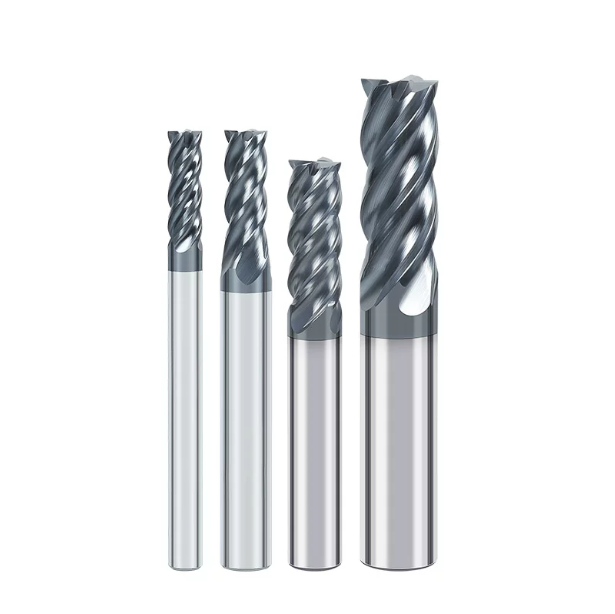
A múlt hónapban segítettünk egy ohiói formagyárnak elhárítani egy sürgős problémát. Az 5 tengelyes megmunkálóközpontjuk súlyos szerszáméltartam-inkonzisztenciával küzdött, miközben D2 hőkezelt formabetéteket mart 56 HRC-n. A gépész több szabványos katalógusmarót is kipróbált, mégis tizenöt percen belül mikro-letöredezés jelent meg a külső sarok mentén. Ez oldalfal-elhajlást, tűréshatáron kívüli alkatrészeket és költséges orsóleállást okozott.
Több mint tizenöt éve látjuk ezt a forgatókönyvet, miközben szerszámgyártó létesítményeket támogatunk Észak-Amerikában és Európában.
50 HRC feletti keménységű anyagok – például 1.2379, H13 vagy S7 – forgácsolásakor sok műhely ösztönösen csökkenti a forgácsolási sebességet vagy márkát vált. Forgácsolási kísérleteink azonban azt mutatják, hogy a márka ritkán a kiváltó probléma. Az edzett acél alapvetően megváltoztatja a forgácsolási zóna fizikáját és a feszültségeloszlást. Amint a keménység meghaladja az 50 HRC-t, az acélhoz használt szabványos marófejek nem élhetik túl a súlyos nyomóterhelésekre tervezett speciális geometriák nélkül.
Ha a keményfém alapanyag nem rendelkezik megfelelő keresztirányú szakítószilárdsággal, vagy ha az élhónolás nem tudja elvezetni a nagy nyírófeszültséget a belépéskor, a sarok azonnal letörik. Az edzett üregek megmunkálásához mikron alatti szemcseszerkezetre, magas hőmérsékletű PVD bevonatokra és egyenlőtlen spirálszögekre van szükség a harmonikus rezgés elnyomása érdekében. Minden egyes mikron számít a szerszám élettartamának és a felületminőségnek a beállításánál.
Nagy értékű, több tucat megmunkálási órát igénylő formaalkatrészek esetében a szerszámpályák küzdenek az acél keménységével, vagy a kiválasztott keményfém marószerszámnak hiányzott az élszilárdsága ahhoz, hogy a kezdetektől fogva kibírja a forgácsolást?
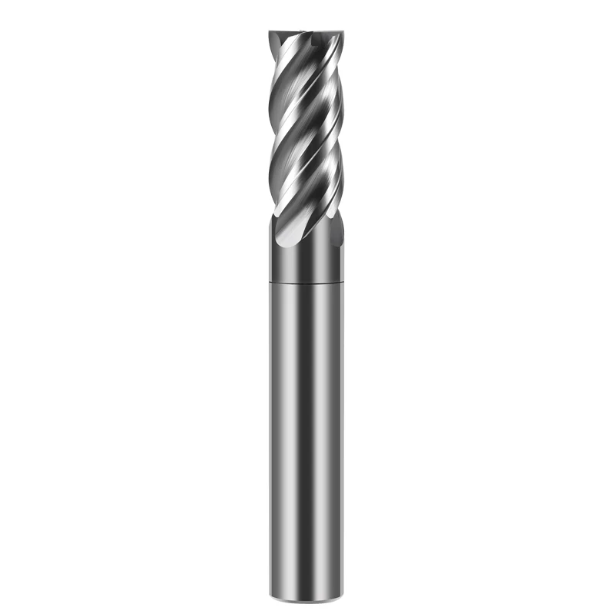
Miért hibásak a standard szerszámok 50+ HRC anyagon: Terepi megfigyelések acél marófejekről
Szerszámgyártó üzemünkben és az ügyfelek által végzett próbaüzemek során számtalan meghibásodott marószerszámot vizsgálunk meg. A gépészek gyakran használnak előedzett ötvözetekhez készült standard szerszámokat 50+ HRC keménységű acélon. A forgácsolás általában egy magas hangú sikítással kezdődik. A standard marók pozitív homlokszöget és mély hornyokat használnak a forgácseltávolítás érdekében. Edzett szerszámacélon ez a vékony élprofil extrém forgácsolási ellenállás alatt azonnal összeomlik.
Műhelyünk adatai azt mutatják, hogy az 50+ HRC keménységű acél forgácsolásához egyensúlyra van szükség a mag merevsége és a forgácstér között. Az acélhoz használt általános célú marófejek egyszerűen nem rendelkeznek akkora hálóvastagsággal, amely a pillanatnyi radiális terhelések elnyeléséhez szükséges. Ha az élprofil túl éles, másodperceken belül mikro-forgácsképződés alakul ki. Ez erős sorjákhoz, gyenge minőségű alkatrészekhez és veszélyes orsóterhelés-csúcsokhoz vezet.
Termikus repedés vs. mechanikus forgácsolás acélmarókon
Egy 500-szoros nagyítású mikroszkóp alatt először a repedések orientációját vizsgáljuk meg a szerszám meghibásodásának diagnosztizálása érdekében. A vágóélre merőlegesen futó mikrorepedések hőfáradásra utalnak. Ahogy a szerszám belép a forgácsolásba és kilép a forgácsolásból, az él hőmérséklete 800 °C fölé emelkedik, majd azonnal lecsökken. Ez a súlyos hősokk megrepeszti a bevonat kötési kötését. Emiatt a nagynyomású száraz levegős fúvást javasoljuk az árasztásos hűtőfolyadék helyett, hogy megvédjük az acélmarókat a gyors hőrepedésektől.
A mechanikus lepattogzás ezzel szemben durva, egyenetlen repedéseket okoz a sarokrádiusz mentén. Ezt gyakran látjuk, amikor a kezelő kihagyja a saroklassítást, vagy egyenetlen ráhagyást ér el. Az ebből eredő lökésszerű terhelés elnyírja a rideg keményfém csúcsot. Az orsó kúpérintkezésének ellenőrzése, a szerszámbefogók kiegyensúlyozása és a megfelelő élfenék (10–15 μm) alkalmazása sokkal hatékonyabban megakadályozza a lepattogzást, mint pusztán a fordulatszám csökkentése.
A szerszám elhajlásának költsége hosszú kinyúlású marófejek használata esetén acélüregekhez
Mély szerszámüregekben a maradékmarás és a sarkok megmunkálása során a túlzott szerszámtúlnyúlás gyorsan tönkreteszi a méretpontosságot. Valószínűleg látta már ezt a padlón: a zseb teteje tökéletesen mér, de az alja megtartja a szerszám eltolásából eredő nemkívánatos kúpot. A gépészek gyakran rugós meneteket alkalmaznak a fal tisztításához. Ez azonban súlyos súrlódást okoz, felgyorsítja az oldalkopást, és megkeményíti a felületet a padpolírozáshoz.
A szerszám elhajlása a kinyúlás hosszának köbével növekszik. Minden további 10 mm-es kinyúlás drasztikusan csökkenti a hajlítási merevséget. Edzett acélban mély zsebek eltávolításakor kerülje a szabványos egyenes szárú, meghosszabbított szerszámokat. Kúpos nyakú és megerősített magú acélüregekhez speciális hosszú kinyúlású szármarófúrókat ajánlunk. A radiális átmenet 5% Dc alatt tartása biztosítja az egyenes oldalfalakat és megakadályozza a katasztrofális szerszámtörést.
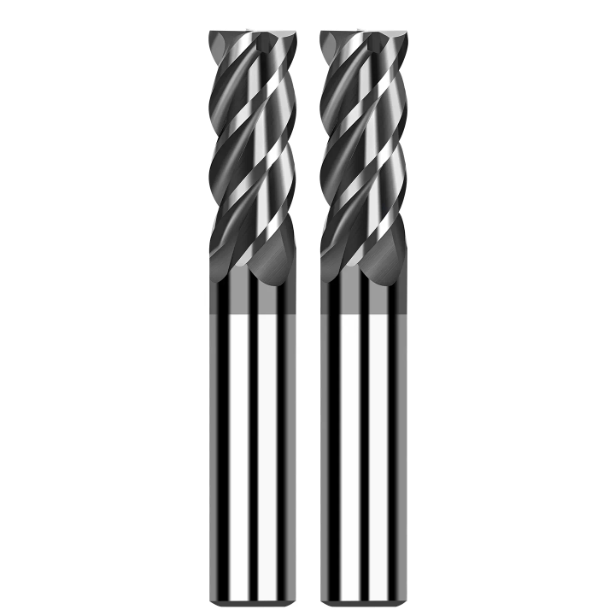
A megfelelő marótípusok illesztése az edzett szerszám- és öntőforma jellemzőihez
Az üreggeometria közvetlenül meghatározza a marószerszám mechanikai terheléseit és hőtüskéit. Sok műhelyben a gépészek általában egyetlen szerszámot használnak az 50 HRC feletti edzett lapkák nagyolásához és simításához. Ez a rövidítés azonban extrém forgácsolóerő-tüskéket okoz az edzett acélokban. A nagy keménységű formatömbök nem tűrik el a lokalizált feszültségkoncentrációkat a nehéz zsebmarás vagy falsimítás során.
Észak-amerikai partnerszerszám-műhelyeink adatai azt mutatják, hogy a korai selejt gyakran a nem megfelelő szerszámgeometriákból ered. A megfelelő marótípusok kiválasztása nemcsak a szerszám élettartamának meghosszabbítását eredményezi, hanem kiszámítható ciklusidőket is biztosít, és szigorú tűréshatárokat tart fenn. A megfelelő szerszámbeállítás megakadályozza a katasztrofális szerszámtörést az elősimítás során, amelyet az előző műveletek által hátrahagyott egyenetlen anyag okoz.
Keményfém sarokrádiuszmarók: Az igazi igásló zsebmaráshoz és kontúrmaráshoz
Edzett üregek nagyolásához és elősimításához a hegyes végű marók az elsődleges igáslovaink. A standard négyszögletes marók törékeny 90 fokos sarkokkal rendelkeznek, amelyek koncentrálják a feszültséget és nagy radiális terhelések esetén mikro-letörést okoznak. Egy csúcsrádiusz (például R0.5 vagy R1.0) hozzáadásával a keletkező forgácsolóerők eloszlanak az ív mentén. Ez a megerősített keresztmetszet biztosítja az erősen megszakított forgácsoláshoz szükséges ütésállóságot.
Keményfém sarokrádiuszos marók nagy zsebekben történő futtatásakor a forgácsok simán átmenetet mutatnak a vastagabbról a vékonyabbra. Ez a forgácsképződés késlelteti a kráteres kopást, és távol tartja a hőt az elsődleges forgácsolási zónától. Míg a sarokrádiusz némi maradékanyagot hagy a későbbi tisztítási lépésekhez, drasztikusan csökkenti a fenékmarás és a katasztrofális éltörés kockázatát edzett szerszámacélban.
Keményfém laposmarók: Precíz falsimítás és sík aljú tisztítás
Elválasztó vonalak, függőleges lapkafalak vagy sík padlók derékszögű marásakor a derékszögű marók továbbra is pótolhatatlanok. Azonban egy éles, erősítetlen sarok megmunkálása 50+ HRC keménységű acélban gyorsan tönkreteszi a marót. A kerületi és a végfogak közötti csatlakozás védelme érdekében mikroszkopikus negatív élhajlítást (0.03–0.05 mm-es védő mikro-letörést) alkalmazunk, hogy megerősítsük az élt a nagyfrekvenciás forgácsolási ütésekkel szemben.
Az oldalfalak függőlegességének és felületi minőségének simításához nagy merevségű, csonkhosszúságú keményfém laposmarókat ajánlunk. A gépészeknek kis radiális lépésközt (ae) kell párosítaniuk a teljes axiális horonyfogással (ap). Ez a kis terhelésű stratégia kiküszöböli a több menetből származó lépésnyomokat, minimalizálja a szerszám elhajlását, és a függőlegességi tűrést szűk mikronos határokon belül tartja.
Egyéb marótípusok kiválasztása 3D-s profilmegmunkáláshoz: gömbölyű vs. nagy előtolású marók
A fémleválasztási sebesség és a kagylómagasság egyensúlya állandó kihívást jelent az összetett 3D-s szerszámkontúrok esetében. Mély, ívelt üregek nagy volumenű nagyolása során a kis kezdőszögű, nagy előtolású marókat részesítjük előnyben. Ezek a szerszámok a forgácsvékonyodást kihasználva a forgácsolóerőket axiálisan felfelé irányítják az orsó felé. Ez lehetővé teszi az agresszív asztalelőtolásokat sekély fogásmélységeken a szerszám túlterhelése nélkül.
A végső felületmegmunkáláshoz a gömbfejű marók sima, folyamatos szerszámpályákat biztosítanak. A kezelőknek azonban figyelembe kell venniük a nulla felületi sebességű holtzónát a pontos szerszámcsúcsnál. A gömbfejű maró munkadarabra merőlegesen történő futtatása súrlódást és gyors középponti kopást okoz. A 3D-s formaprofilozáshoz használt marótípusok kiértékeléséhez az 5 tengelyes dőlésszögek és a stabil oldalirányú megmunkálás kombinációjára van szükség a tükörsima felületek eléréséhez.
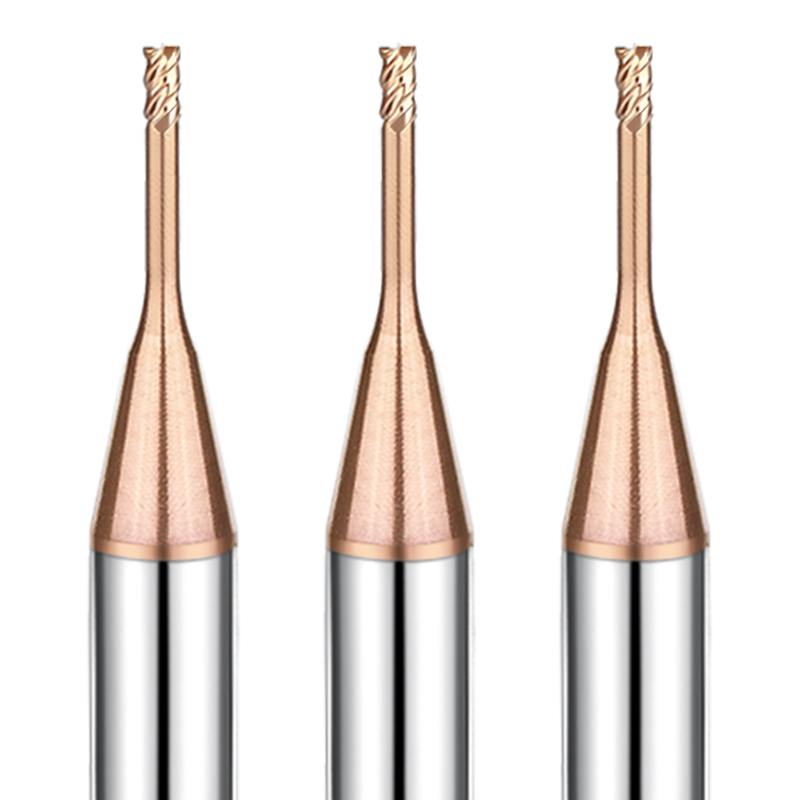
A legjobb keményfém maró edzett acélhoz – mérnöki megoldások
Amikor 5 tengelyes CNC szerszámköszörűinkkel 50+ HRC keménységű acél marószerszámait köszörüljük, a forgácsolási zóna termodinamikájára összpontosítunk. A gépészek gyakran kérdezik, hogy miért eredményez két azonos kinézetű szerszám vadul eltérő éltartamot D2 vagy H13 edzett acélban. A különbség a láthatatlan mikromérnöki részletekben rejlik: a mikron alatti szemcseméretben, a precíz élhónolásban és a plazmabevonat tapadásában.
Az edzett szerszámacélok megmunkálása a termikus és mechanikai tulajdonságok kényes egyensúlyát igényli. Egy nagy teljesítményű keményfém marónak ellen kell állnia a súlyos súrlódási hőnek, a megszakított mechanikai lökéseknek és a harmonikus rezgésnek. A magas fémleválasztási sebesség eléréséhez egyensúlyt kell teremteni a magháló merevsége és a forgácsfészek térfogata között, miközben az alapanyag szívósságát extrém melegkeménységgel kell párosítani.
Szubmikronos keményfém hordozók és magas hőmérsékletű PVD bevonatok acélmarókhoz
Az edzett szerszámacél megmunkálásához el kell hagyni a közepes és durva keményfém minőségeket. Anyagainkat 0.2-0.5 mikronos volfrám-karbid porral és 8-10% kobalt kötőanyaggal állítjuk elő. A túlzott kobalt csökkenti a melegkeménységet, és magas hőmérsékleten éllágyulást okoz. Ezzel szemben a nem elegendő kobalt rideggé teszi a szerszámot. Az egyenletes nano-szemcsés szerkezet maximális kopásállóságot és élstabilitást biztosít.
Mivel a forgácsolási hőmérséklet elérheti az 1,000°C-ot, a nagy hőmérsékletű PVD bevonatok elengedhetetlen hővédők. Száraz megmunkálási beállításoknál nagy alumíniumtartalmú AlCrN vagy AlTiN bevonatokat használunk, amelyek hő hatására sűrű alumínium-oxid réteget képeznek, amely 1,100°C felett ellenáll az oxidációnak. A műhely megfelelő bevonatú acélmarókkal való felszerelése áthatolhatatlan hő- és kopásvédelmet hoz létre a szívós munkadarabötvözetek ellen.
Egyenetlen emelkedés és változó spirálszög keményfém maróink kiviteleiben
A nagyfrekvenciás rezgés a letört vágóélek és a gyenge felületi minőség egyik fő oka az edzett acél üregekben. A hagyományos szimmetrikus hornyok esetében minden fog azonos időközönként kapcsolódik a munkadarabhoz. Ez a ritmikus ütés gyorsan illeszkedik az orsóbeállítás természetes harmonikus frekvenciájához, ami öngerjesztő rezgést okoz, ami széttörheti a keményfém vágóéleket.
Ennek a rezonanciaciklusnak a megtörése érdekében modern keményfém maróink egyenlőtlen horonyelosztást és változó spirálszögeket (például 35°/38°) tartalmaznak. Ez az aszimmetrikus geometria megzavarja a forgácsolóerő frekvencia impulzusait és csillapítja a rezgéseket közvetlenül a forgácsolásnál. Ennek eredményeként a gépészek szélesebb, stabilabb megmunkálási ablakot kapnak nagyobb sebességeknél a felületminőség feláldozása nélkül.
Negatív homlokszög és mikrohónolt élek acélmarókon
Míg a pozitív homlokszögek jól működnek lágy szénacél vagy alumínium nyírásánál, túl gyengék az 50+ HRC keménységű acélokhoz. Az edzett ötvözetek nagy forgácsolási ellenállása könnyen áttöri a finom, borotvaéles éleket. Mikronegatív radiális homlokszöget terveztünk, hogy a forgácsolóerőket a maró megerősített középpontjába irányítsuk, kihasználva a keményfém nagy nyomószilárdságát.
A negatív homlokszögek mellett a kontrollált élhónolás is elengedhetetlen. Nagyítás alatt a nyers köszörült élek mikroszkopikus csiszolócsíkokat mutatnak, amelyek gyorsan törési pontokat képeznek. Mikroszemcsés csiszolást alkalmazunk az egyenletes 10–18 μm-es sugarú élezéshez. Ez a védőél-előkészítés biztosítja, hogy acélhoz való marófejeink simán jussanak a forgácsba anélkül, hogy az első ütéskor lepattogzanának.
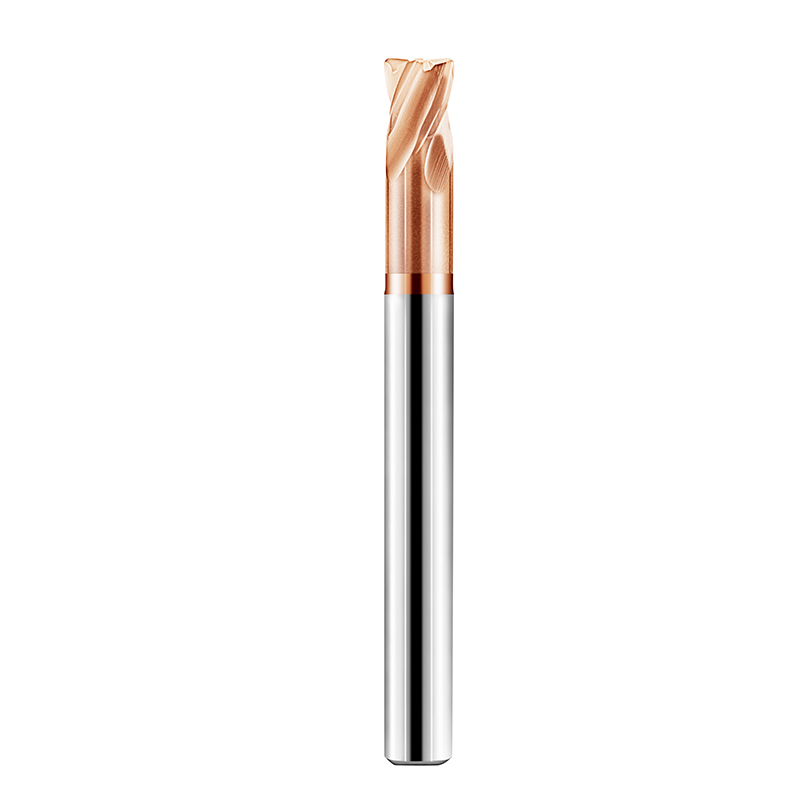
Forgácsolási stratégiák: Keményfém laposmarók és rádiuszmarók használata 50+ HRC formában
Még a csúcskategóriás keményfém minőségek és PVD bevonatok esetén is, az 50+ HRC keménységű acélon alkalmazott hagyományos forgácsolási stratégiák fél műszak alatt tönkreteszik a szerszámot. Az edzett megmunkálás három kritikus változót kapcsol össze: a hőterhelést, a forgácseltávolítási sebességet és a pillanatnyi érintkezési ívet. A sík- és rádiuszmarók eltérően osztják el a forgácsolóerőket, meghatározva, hogy a hő a forgácscal együtt távozik-e, vagy a szerszám élét süti.
Észak-Amerikában végzett üzemi adataink azt mutatják, hogy a korai szerszámmeghibásodás általában a nem megfelelő szerszámpályákból, nem pedig a gyenge keményfémből ered. A keményfém síkmarók és a hegyes végű marók mozgásdinamikájának kezelése az üregek nagyolása során elengedhetetlen. A modern CAM-pálya-optimalizálás megakadályozza a hirtelen terheléscsúcsokat, így szűk tűréshatárokat és kiszámítható szerszáméltartamot biztosít kemény acélban.
Légfúvás vs. ködfúvás: Hősokk-szabályozás keményfém sarokrádiuszos maróknál
50+ HRC-s beállítások hibaelhárításakor első dolgunk a hűtőfolyadék elzárása. A vízbázisú hűtőfolyadék súlyos hősokkot okoz a megszakított marás során. A forgácsolóél hőmérséklete 800°C-ra csapódik fel a forgácsolásban, majd kilépéskor gyorsan lehűl, mikroszkopikus fésűrepedéseket okozva, amelyek éllepattogzást okoznak. A száraz megmunkálás kiküszöböli ezt a romboló hőciklust.
Határozottan javasoljuk a nagynyomású száraz levegős fúvások vagy a minimálkenés (MQL) rendszerek használatát. A nagy sebességű levegős fúvás azonnal eltávolítja a forgácsokat, megakadályozva az újraforgácsolást és az abrazív élkopást. Mély formaüregek keményfém sarokrádiuszos marókkal történő nagyolása során a száraz forgácsolási zóna fenntartása jelentősen lelassítja a kráteres kopást és stabilizálja a ciklust.
Nagy hatékonyságú marási (HEM) paraméterek acél marófejekhez
A hagyományos mély radiális marások a mechanikai terhelést és a hőt közvetlenül a törékeny szerszámsarkokra koncentrálják. Ehelyett nagy hatékonyságú marási (HEM) stratégiákat alkalmazunk, amelyek nagy axiális mélységet (1.0–2.0x $D_c$) és kis radiális fogásszélességet (5–10% Dc) alkalmaznak. Ez egyenletesen osztja el a forgácsolási súrlódást a teljes kerületi horonyhosszon.
A forgácsvékonyodás kihasználásával agresszív asztalelőtolásokat és nagyobb felületi méreteket alkalmazhat biztonságosan. 55 HRC D2 vagy H13 acél marásakor ez a könnyű radiális kapcsolódási pont elvezeti a hőt a forgácsokban, mielőtt az behatolna a magba. Megfelelően alkalmazva a modern acélmaró bitek hatalmas fémleválasztási sebességet érnek el minimális forgácsolási ellenállással.
Rámpás bevezetés és trochoidális bevezetés a keményfém marószerszám védelme érdekében
A közvetlen Z-tengelyes bemerülés edzett acélba azonnali szerszámtörést eredményez. A síkvágó középső forgácsolási sebessége nullára csökken, ami hatalmas axiális tolóerőt generál, amely szétzúzza a középső gerincet és a sarokrádiuszt. Folyamatos helikális interpolációt vagy alacsony szögű lineáris mélyítést (maximum 1°-2°) írunk elő, hogy az alsó fogak simán vágjanak.
Keskeny, mély hornyok nyitásakor a lineáris bemerülési marás tömöríti a forgácsokat és megköti a szerszámot. A trochoidális belépési utak körívek vágásával védik a marót, ami beépített tehermentesítést biztosít a forgácseltávolításhoz és a hűtéshez. Ez a sima belépési forma kiküszöböli a lökésszerű terheléscsúcsokat, így a legjobb mechanikai védelmet nyújtja a keményfém szármarónak.
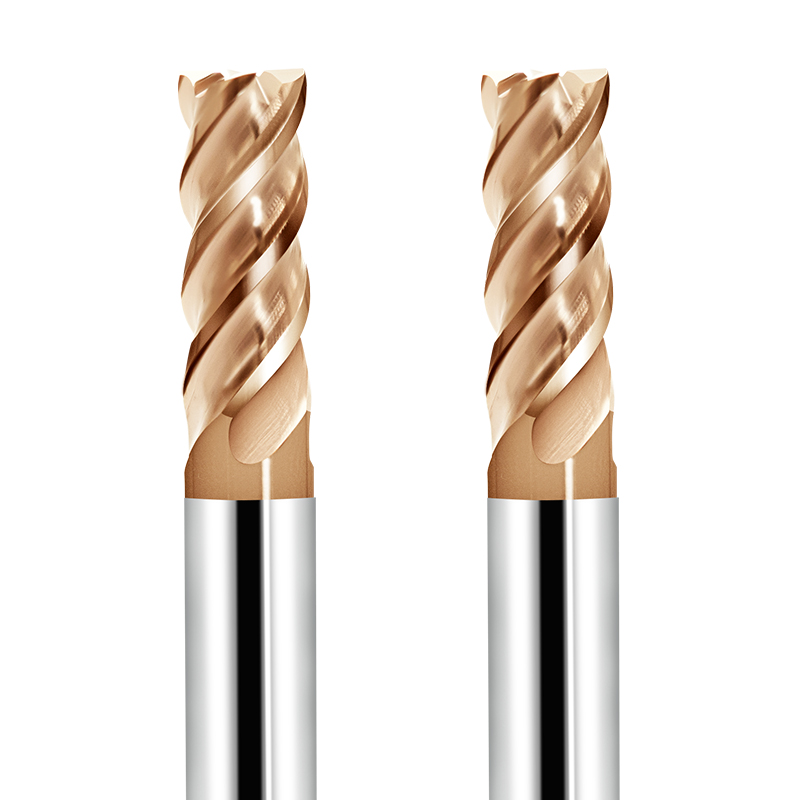
Amikor a polcról leemelhető szerszámok nem elegendőek: Egyedi keményfém marók tervezése speciális acélformákhoz
A standard katalógusszerszámok általános célú kompromisszumokra épülnek, amelyek nehezen kezelhetők keskeny bordák, mély zsebek vagy speciális letörések esetén. A standard szerszámok 50+ HRC keménységű üregekbe való erőltetése gyakran túlzott rugóátmenetekhez, rezgéshez és romló felületi minőséghez vezet. Ezek a megkerülő megoldások növelik a gépóraköltségeket, és méretösszeillesztési hibákat okoznak a beállítások között.
Amikor a standard szerszámok falba ütköznek, mérnöki megközelítésünk a szerszámmag tömegének az adott fészekgeometriához való újraelosztására összpontosít. A nyakkivágások, a horonyhosszak és az élhánolások optimalizálásával az egyedi tervezésű keményfém marók kiküszöbölik a forgácsolás nélküli ciklusidőt. Maximális merevséget és folyamatbiztonságot biztosítanak a gép képességeinek abszolút határán.
Nyakú és hosszabb kinyúlású, egyedi keményfém marók tervezése mély zsebekhez
A mélyfröccsöntő szerszámoknál a szerszámkinyúlás és a rezgésállóság folyamatosan küzd egymással. A gépészek gyakran hosszú hornyú szerszámokat használnak a magas falak megtisztítására, de a túlzott horonyhossz jelentősen rontja a torziós merevséget, ami kúpos hibákat okoz. Ezt úgy oldjuk meg, hogy rövid, nagy merevségű hornyokat köszörülünk, kúpos, tehermentesített nyakkal párosítva.
A nem forgácsoló nyakátmérő 0.2–0.5 mm-rel történő csökkentése kiküszöböli a falsúrlódást, miközben megőrzi a szár merevségét. Nagyobb kinyúlású, egyedi keményfém szármarók tervezésekor a vágóhornyokat a lépcsőfok megköveteli. Ez a kialakítás megakadályozza a szerszám eltolódását és a rezgés okozta törést mély üreges megmunkálásoknál.
Egyedi lépcső- és sarokletörés-konfigurációk egyedi keményfém marókban
A szerszámbetétek gyakran összetett, lépcsős süllyesztőket, illesztési síkfelületeket és élletöréseket tartalmaznak, amelyekhez jellemzően három különálló szerszám szükséges. Minden szerszámcsere mikron szintű pozicionálási hibákat halmoz fel az edzett acélban, miközben felemészti a ciklusidőt. Ezen jellemzők egyetlen tervezett szerszámba való konszolidációja azonnali megtakarítást eredményez a gyártócsarnokban.
Több lépcsős átmérő, kevert sugarak és letörések egyetlen nyersdarabra történő köszörülése lehetővé teszi a teljes simítást egyetlen menetben. Többlépcsős, egyedi keményfém marók gyártásakor minden lépésben beállítjuk a spirálszögeket a forgácsolóerők kiegyensúlyozása érdekében. Ez több mint 30%-kal csökkenti a ciklusidőket, miközben szigorú valós pozíciótűréseket tart fenn.
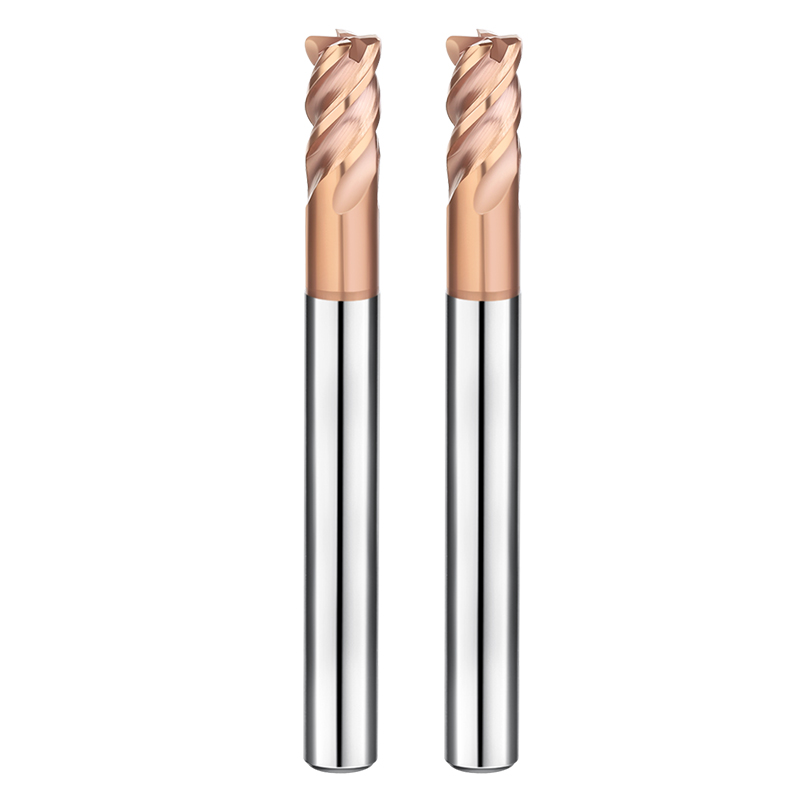
Esettanulmány és hibaelhárítás: Acélmarók szerszámélettartamának maximalizálása D2 és H13 formákban
Az elméleti forgácsolási paraméterek adják az alapot, de a munkadarab-befogás merevsége, a gép kinematikája és a hőkezelési igénybevétel határozza meg a valós eredményeket. Az 50+ HRC acél szerszáméltartamának meghosszabbítása ritkán igényli a teljes CAM program újraírását. Általában a finom folyamathibák kiszűréséről van szó közvetlenül az orsóorrnál.
Terepi tapasztalataink szerint a D2 és H13 öntőforma acélok eltérő, kiszámítható meghibásodási módokat mutatnak. Az acél szármarók hibaelhárítása megköveteli a szerszámkopás, a szerszámtartó ütésének és a gépdinamika értékelését. Az alábbiakban két valós esetet mutatunk be, ahol a kis geometriai módosítások és a befogás stabilizálja a szerszám teljesítményét.
Sarokletöredezés megoldása keményfém sarokrádiusz marókon D2 szerszámacélból (58 HRC)
Egy észak-amerikai sajtolószerszám-műhelyben sarokletöredezést tapasztaltak 58 HRC D2 üreg marása közben, standard R0.5 négyélű marókkal. A D2 kemény eutektikus keményfémeket tartalmaz, amelyek gyorsan lekopják az éles széleket. Mikroszkópunk alatt a kopott szerszámokon csak egy 6 μm-es gyári élezés látszott, amely a kemény keményfém klaszterekbe ütközve azonnal eltört.
R1.0 sugarú szerszámra frissítettük, 15 μm-re növeltük az élhónolást, és a hűtőfolyadékról száraz levegős fúvásra váltottunk. Ezáltal megnőtt a teherbírású keresztmetszet, és csökkenthető az élütés. Ha magas széntartalmú acéloknál gyakran fordul elő sarokletöredezés, próbálja meg növelni a sarokrádiuszt, és ellenőrizze az élelőkészítést a keményfém sarokrádiuszos maróin.
Recsegés és lépcsőnyomok kiküszöbölése keményfém laposmarók H13 lapkákon történő futtatásakor
Egy német szerszámüzem rezgésnyomokkal és keverési lépcsőkkel küzdött, miközben 52 HRC H13 lapkák függőleges oldalfalait simította. A műhely csökkentette a sebességet, de a rezgés fokozódott. A helyszíni mérőóránk 8 μm radiális kifutást (TIR) mutatott a szerszámcsúcsnál, ami miatt az egyik horony viselte a teljes forgácsolási terhelést.
A marókat nagy merevségű zsugorkötésű befogókba helyeztük, így a teljes ütést 3 μm alá csökkentettük, és az orsófordulatszámot a rezonanciafrekvenciától eltérítve hangoltuk. Mind a négy horony egyenletesen illeszkedett, hibátlan oldalfal-felületet eredményezve. Ha rezgési lépcsőkkel küzd, ellenőrizze a befogó ütését, mielőtt módosítaná az előtolási sebességet keményfém laposmaróknál.






