

Hace unos meses, un cliente de Ohio nos trajo varias herramientas de cuatro filos con los bordes de corte completamente destrozados. Estaban mecanizando acero pretemplado 4140 (HRC 38–42) y experimentaban una vida útil muy irregular. Algunas herramientas funcionaban sin problemas con 30 piezas, mientras que otras producían un chirrido ensordecedor al llegar a la quinta pieza antes de romperse instantáneamente. El supervisor del taller inmediatamente atribuyó la falla a la "mala calidad de la varilla de carburo" o a la "mala adherencia del recubrimiento".
Sin embargo, al examinar las herramientas rotas con un microscopio y revisar sus trayectorias, surgió el verdadero problema. No se trataba de un defecto del material. El taller simplemente había aplicado parámetros de corte genéricos, ignorando por completo cómo el espesor del núcleo y el radio de las esquinas influyen en la evacuación de las virutas.
Tras más de 15 años diseñando herramientas y solucionando problemas en talleres CNC, hemos visto repetirse esta misma situación en cientos de talleres. Al seleccionar fresas de carburo para metal, los ingenieros suelen centrar el 90 % de su atención en los grados de carburo o en recubrimientos como AlTiN y nACo. Sin embargo, pasan por alto el principio físico más fundamental: la geometría de la herramienta.
El recubrimiento y el sustrato solo determinan el límite superior de la resistencia al desgaste, pero la geometría controla la distribución de la fuerza de corte, la disipación del calor y la resistencia a las vibraciones. Esto es fundamental al mecanizar aleaciones resistentes, realizar fresado de alta velocidad con una fresa HRC55 o llevar a cabo grandes operaciones de remoción de material con fresas de desbaste. Un ángulo de ataque ligeramente diferente, de tan solo dos grados, puede provocar una acumulación de calor catastrófica. Seleccionar las herramientas de corte adecuadas requiere equilibrar la física de la herramienta con la rigidez de la máquina.
¿Quiere saber cómo ayudamos a ese cliente de Ohio a aumentar la vida útil de la herramienta 2.5 veces sin cambiar el sustrato ni el recubrimiento? Simplemente optimizamos siete factores geométricos clave.
¿Por qué el precio no es el único factor en el mecanizado de metales? Lecciones sobre la geometría de las fresas de carburo a partir de casos reales de fallos de herramientas en talleres occidentales.
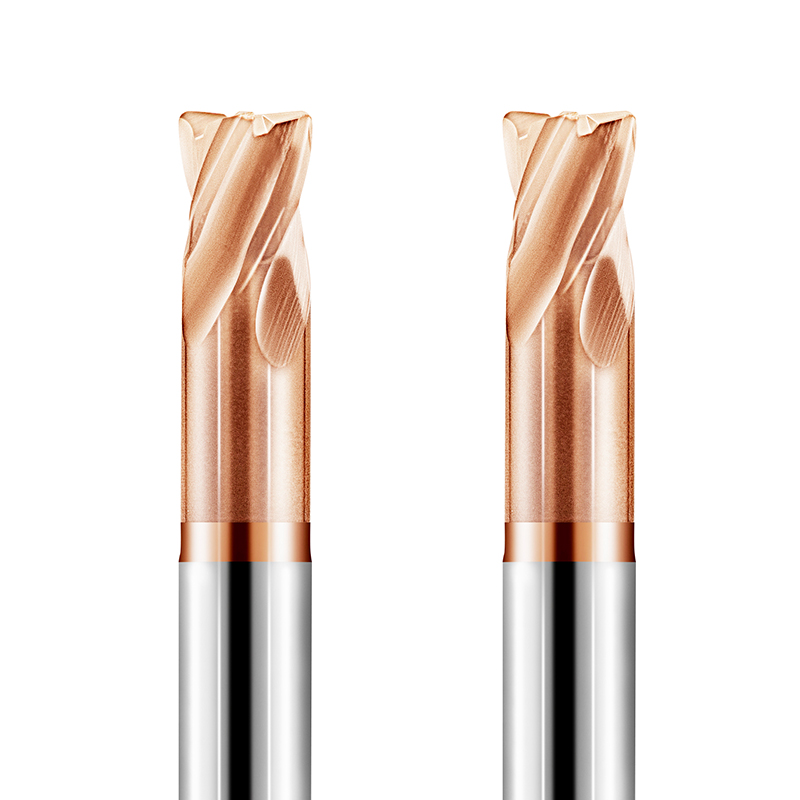
El mes pasado, un gerente de compras de un proveedor alemán de primer nivel para la industria automotriz se quejó de que nuestras fresas de alto rendimiento costaban un 30 % más que las de su proveedor actual. Sin embargo, tan solo tres días después de comenzar la producción en masa con las herramientas más económicas, las alarmas del husillo y la rotura frecuente de las herramientas paralizaron su línea automatizada. Al analizar las fresas de carburo defectuosas para metal, descubrimos que el diseño genérico de la ranura no evacuaba las virutas viscosas de acero inoxidable, lo que provocaba que las virutas volvieran a cortarse y picos de fuerza repentinos que destruían las herramientas.
En los talleres de mecanizado CNC, los gerentes suelen considerar las herramientas de corte simplemente como consumibles, intentando reducir costos disminuyendo los precios unitarios. Sin embargo, según nuestra experiencia de más de 15 años en la fabricación de herramientas y la optimización de procesos, este enfoque suele ser contraproducente. Las herramientas de bajo costo presentan geometrías estandarizadas que ignoran la dinámica de generación de calor y rotura de virutas específica de cada material. Los costos de inactividad, desperdicio y daños en el husillo causados por una geometría deficiente superan con creces el ahorro inicial en herramientas de corte de metal.
16 años de experiencia en optimización de procesos: La causa principal de la mayoría de las fallas en las herramientas de corte de metales es la selección incorrecta de la geometría.
En cientos de casos de soporte técnico que gestionamos para clientes occidentales, más del 80 % de las fallas anormales de las herramientas se atribuyeron inicialmente a "materia prima impura" o "delaminación del recubrimiento". Sin embargo, el análisis microscópico de estas herramientas de corte metálicas defectuosas casi siempre reveló una discrepancia entre la geometría de la herramienta y las condiciones de operación reales. Los ingenieros suelen centrarse en el tamaño del grano del sustrato o la dureza del recubrimiento PVD, olvidando que la geometría es la estructura física que soporta las cargas y guía el flujo de virutas.
Al mecanizar materiales duros, un filo excesivamente afilado con un ángulo de ataque grande puede sufrir microdesprendimientos bajo fuerzas normales elevadas. Por el contrario, al cortar aleaciones de titanio pegajosas con fresas de carburo para metal, un radio de afilado excesivo provoca que la herramienta se extruya en lugar de cortar, generando un calor extremo. Desde la rugosidad de la ranura pulida hasta la relación núcleo-diámetro, los errores geométricos mínimos se multiplican a altas velocidades de avance, provocando roturas prematuras o acabados superficiales deficientes.
Un error común para los clientes occidentales: utilizar geometrías de uso general en lugar de fresas de carburo específicas para aplicaciones en metal.
En el soporte técnico diario a clientes europeos y estadounidenses, observamos que incluso ingenieros experimentados caen en la trampa de las herramientas universales. Muchos talleres compran fresas de carburo de uso general para metal con el fin de simplificar el inventario para el mecanizado ligero y de alta variedad. Sin embargo, las debilidades de las geometrías de compromiso se hacen evidentes durante la producción en masa, el desbaste de cavidades profundas o los cortes de alta velocidad en aleaciones resistentes.
Para equilibrar la resistencia y la evacuación de virutas, las herramientas de uso general comprometen los ángulos de hélice, el espesor del núcleo y los ángulos de alivio. Carecen tanto de las amplias cavidades para virutas necesarias para metales blandos como de la rigidez del núcleo grueso requerida para aceros duros. Al ser sometidas a presión en el fresado de alta eficiencia (HEM), estas herramientas de corte de metal de uso general vibran violentamente y se rompen, lo que demuestra que el verdadero ahorro de costes en la fábrica proviene de la geometría específica para cada aplicación.
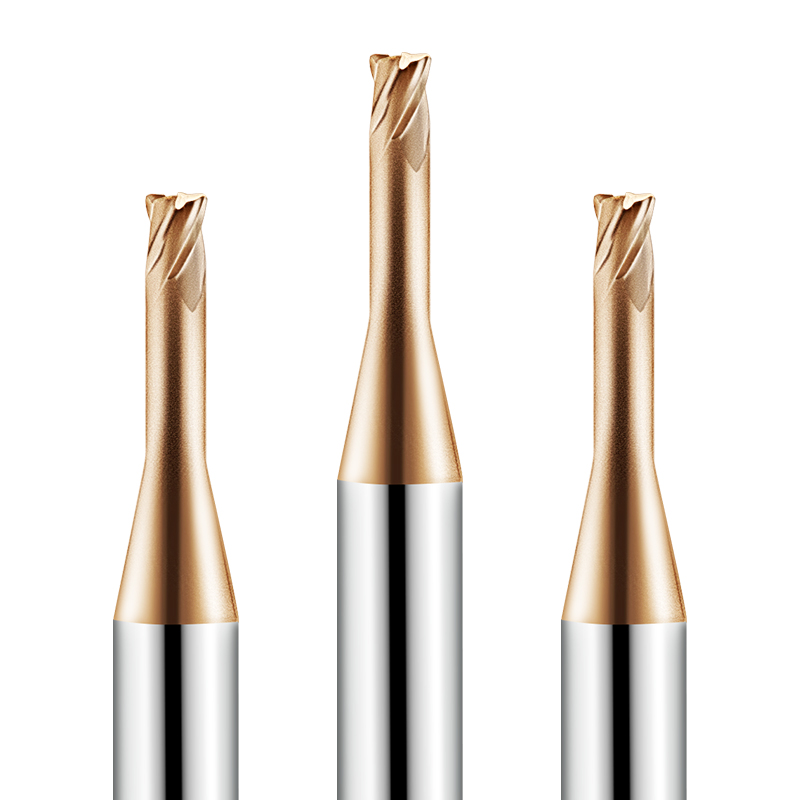
Factor 1: Ángulo de hélice: equilibrio entre vibración y evacuación de virutas para acero inoxidable y acero endurecido.
El ángulo de hélice controla directamente la suavidad con la que el filo de corte entra y sale de la pieza. Al trabajar con acero inoxidable endurecido o someterlo a altas fuerzas, los talleres suelen reducir la profundidad de corte axial (AP), sin tener en cuenta cómo los ángulos de hélice dividen las fuerzas axiales y radiales. Un ángulo de hélice bajo ofrece una alta rigidez axial y una amplia evacuación de virutas para fresas de metal, pero genera fuertes impactos de entrada; un ángulo de hélice alto corta con mayor suavidad, pero dirige la fuerza hacia el husillo y estrecha la ranura.
Al configurar los trabajos, recordamos a los ingenieros que elegir el ángulo de hélice implica un equilibrio dinámico entre la supresión de vibraciones y la evacuación de virutas. Los distintos metales requieren trayectorias de formación de virutas muy diferentes. Utilizar un ángulo de hélice inadecuado en fresas de carburo para metal no solo genera un chirrido, sino que también acelera el desgaste del flanco, por lo que el análisis de la distribución de fuerzas resulta esencial para un mecanizado estable.
Cómo elegir entre 35°, 38° y 45°: Distribución de la fuerza mecánica para diferentes fresas.
Al personalizar fresas para metal, nos centramos principalmente en el rango de 35° a 45°. Para aceros inoxidables 304 o 316 de alta dureza, la hélice de 45° es nuestra primera opción, ya que su acción de corte precisa elimina las virutas de endurecimiento por deformación, reduciendo así el calor. Sin embargo, la ranura más estrecha requiere refrigerante a alta presión para evitar la compactación. Para aceros con una dureza superior a HRC 50, optamos por una hélice de 35°, que proporciona la máxima holgura de la ranura y una punta de herramienta más resistente para absorber fuertes impactos de corte.
La hélice intermedia de 38° ofrece una solución versátil para el fresado de acero aleado en general. Durante la configuración, nunca elegimos un ángulo al azar; evaluamos la rigidez de la interfaz del husillo (BT40 frente a HSK), el voladizo de la herramienta y la presión del refrigerante. Seleccionar el ángulo de hélice correcto garantiza que las herramientas de corte de metal reciban la acción de corte precisa o el soporte estructural rígido necesario en el momento del impacto.
Cómo la geometría de hélice variable ayudó a un cliente alemán a eliminar las marcas de vibración en el fresado de cavidades profundas.
Un fabricante de moldes de Stuttgart nos contactó al mecanizar acero 42CrMo4 de cavidad profunda con herramientas estándar de hélice constante y voladizo de 4xD. Los cortes a profundidades superiores a 0.5xD provocaban resonancias y marcas de vibración severas, mientras que la reducción de la velocidad solo aumentaba el roce de la herramienta y el microdesprendimiento de virutas. En lugar de recomendar materiales costosos, rediseñamos sus fresas de carburo para metal con hélice variable (35°/38°) y espaciado desigual entre ranuras.
La geometría desigual altera la frecuencia armónica constante del engranaje de los dientes, rompiendo las condiciones físicas que provocan vibraciones. Manteniendo sus velocidades y avances originales, el cliente eliminó por completo las marcas de vibración, logró un acabado superficial mejor que Ra 0.8 y aumentó la vida útil de la herramienta en más del 40 % utilizando estas fresas de extremo optimizadas para metal.
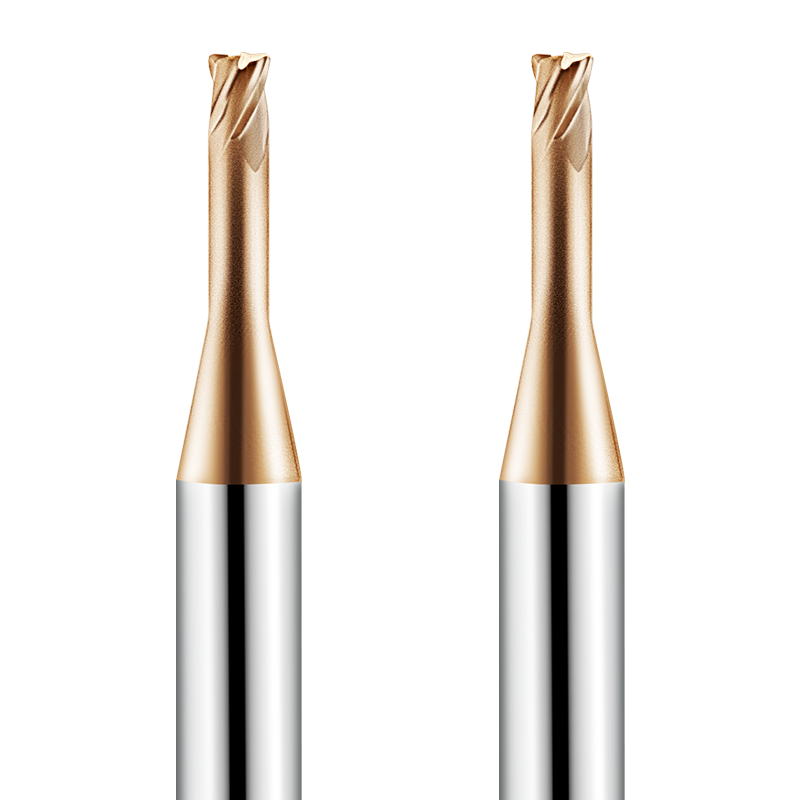
Factor 2: Espesor del núcleo (relación entre la profundidad del núcleo y la de la ranura): equilibrio entre rigidez y espacio para la evacuación de virutas en fresas de desbaste.
Durante el mecanizado de alta resistencia y el fresado de alta eficiencia, el espesor del núcleo de la herramienta suele ser el factor clave que determina el éxito o el fracaso. El espesor del núcleo es el diámetro del metal sólido en el centro de la fresa, expresado como porcentaje del diámetro exterior. Gracias a nuestros más de 15 años de experiencia en fabricación y optimización en planta, el espesor del núcleo determina la rigidez a la flexión y la resistencia a la vibración torsional. Sin embargo, al aumentar el espesor del núcleo, inevitablemente se reduce la profundidad de la ranura, lo que limita el espacio para las virutas y provoca obstrucciones graves.
Para las fresas de desbaste diseñadas para una alta remoción de material, el equilibrio entre la rigidez del núcleo y la capacidad de la ranura es el desafío de diseño definitivo. Un núcleo demasiado delgado sufre una deflexión microscópica bajo cargas radiales elevadas, lo que provoca vibraciones severas y roturas. Por el contrario, un núcleo sobredimensionado comprime las virutas durante el ranurado profundo; el calor y la presión resultantes fracturan instantáneamente los filos de corte. Esta relación geométrica debe ajustarse dinámicamente en función de las profundidades de corte y las propiedades de rotura de viruta del material.
¿Por qué una mala evacuación de las virutas durante el desbaste provoca un astillamiento inmediato del filo?
En el desbaste intenso, la mayoría de los incidentes graves de astillamiento de filo se deben a una sobrecarga instantánea causada por el re-corte de la viruta, más que a una baja resistencia a la tracción. Cuando las fresas de desbaste cortan acero a altas velocidades de avance, sus filos dentados generan grandes cantidades de virutas cortas. Si la profundidad y la curvatura de la ranura están mal diseñadas, estas virutas calientes y duras no pueden evacuarse rápidamente. En cambio, la fresa giratoria las reincorpora directamente a la zona de corte.
Esta compresión secundaria de la viruta provoca que las fuerzas de corte aumenten varias veces en cuestión de milisegundos, superando con creces los límites físicos del sustrato de carburo. Los análisis microscópicos realizados en talleres de clientes demuestran repetidamente que el astillamiento del filo va acompañado de fusión de virutas y marcas térmicas. Una evacuación deficiente de la viruta actúa como una prensa hidráulica, aplastando directamente el filo de corte. Garantizar canales de viruta despejados es tan crucial como proporcionar rigidez al cuerpo de la herramienta.
Grosor del núcleo grande frente a ranuras profundas: equilibrio entre rigidez y gestión de virutas en la fabricación de fresas de desbaste.
Como fabricantes de herramientas, buscamos constantemente el equilibrio ideal entre una alta rigidez del núcleo y una gran capacidad de evacuación de virutas. Para ranurado o mecanizado de cavidades profundas, mantenemos un núcleo del 55 % al 60 % con ranuras pulidas para priorizar la correcta evacuación y el rizado de la viruta. Para fresado trocoidal o trayectorias de baja fricción radial —donde la presión de la viruta disminuye—, aumentamos el espesor del núcleo en las fresas de desbaste al 65 % o más para lograr la máxima resistencia a las vibraciones.
Más allá de los porcentajes fijos, utilizamos un diseño de núcleo cónico: más delgado en la punta para facilitar la evacuación de virutas y más grueso hacia el vástago para un soporte máximo. Esta estructura asimétrica absorbe eficazmente las altas tensiones de torsión durante el mecanizado de alta resistencia. No existe una relación de núcleo única que se adapte a todas las situaciones; seleccionar la geometría adecuada a la trayectoria de la herramienta, la rigidez de la máquina y la formación de virutas del material es fundamental para evitar fallos en el desbaste.
Factor 3: Radio de esquina: La física detrás de la mayor vida útil de las fresas de extremo con radio de esquina
La esquina afilada de una fresa de extremo cuadrado estándar representa un punto débil estructural importante. Al trabajar con metal a altas velocidades de avance, las fuerzas de corte totales y el calor localizado se concentran directamente en ese vértice microscópico. En nuestro análisis de más de una década de fallas de herramientas, la mayoría de las fresas de extremo cuadrado no fallaron por desgaste del flanco. En cambio, el astillamiento microscópico se inició en la esquina afilada y se propagó rápidamente a lo largo del filo de corte principal.
Al incorporar un pequeño radio en la punta, las fresas con radio en las esquinas modifican físicamente la transmisión de fuerza y la distribución del calor. El radio aumenta el volumen de carburo en la punta, mejorando la resistencia al impacto, y distribuye las cargas concentradas de manera uniforme a lo largo del arco. Para los talleres que priorizan la estabilidad del mecanizado y la uniformidad de los lotes, el uso estratégico de radios en las esquinas es esencial para evitar fallas prematuras de la herramienta y prolongar su vida útil.
Comparación de fuerzas: Fresas de extremo cuadrado frente a fresas de extremo con radio de esquina: datos sobre la eliminación de la concentración de tensiones.
Según la mecánica de fractura y el análisis de elementos finitos, la concentración de tensiones en la esquina afilada de una herramienta cuadrada es varias veces mayor que en una herramienta con radio de esquina. Las mediciones en taller demuestran que, cuando una punta cuadrada entra en contacto con la pieza de trabajo, el ápice microscópico soporta fuerzas de compresión normales que alcanzan varios gigapascales. Por el contrario, el uso de fresas con radio de esquina del mismo diámetro (por ejemplo, R0.5 o R1.0) reduce la tensión máxima en la punta entre un 30 % y más del 50 %.
Esta distribución de tensiones mejorada aumenta drásticamente la resistencia al microdesprendimiento. Las puntas cuadradas carecen de soporte del sustrato y se descascarillan fácilmente durante cortes profundos o interrumpidos. Los bordes curvos de las fresas con radio de esquina canalizan suavemente las fuerzas de impacto hacia el cuerpo de la herramienta. Para el fresado de cavidades o superficies sin requisitos estrictos de ángulo recto, optar por una geometría con radio de esquina es una solución inteligente que ofrece una estabilidad superior.
Caso práctico de optimización: Duplicar la vida útil de la herramienta mediante el uso de fresas de radio de esquina para aleaciones de titanio.
Un fabricante aeroespacial de California nos contactó debido a un desgaste severo de las herramientas durante el mecanizado en serie de piezas estructurales de titanio Ti-6Al-4V. Utilizaban herramientas de esquinas cuadradas a bajas velocidades de corte, pero las puntas se astillaban en menos de 40 minutos, provocando fuertes vibraciones y rayaduras en la superficie. El supervisor del taller redujo el avance por diente para evitar problemas, pero esto alargó los tiempos de ciclo y exacerbó el endurecimiento por deformación.
Tras revisar sus planos, se constató que el fondo de las cavidades no requería esquinas rectas. Recomendamos sustituir las herramientas cuadradas por fresas de radio de esquina con un radio de punta de R0.8, aumentando el avance por diente en un 15 %. El radio añadió un volumen de sustrato crucial para disipar el intenso calor del titanio y eliminó el astillamiento en las esquinas. Sin cambiar las máquinas ni el refrigerante, el tiempo de corte real por herramienta pasó de 40 a más de 90 minutos, reduciendo a la mitad el coste total de las herramientas.
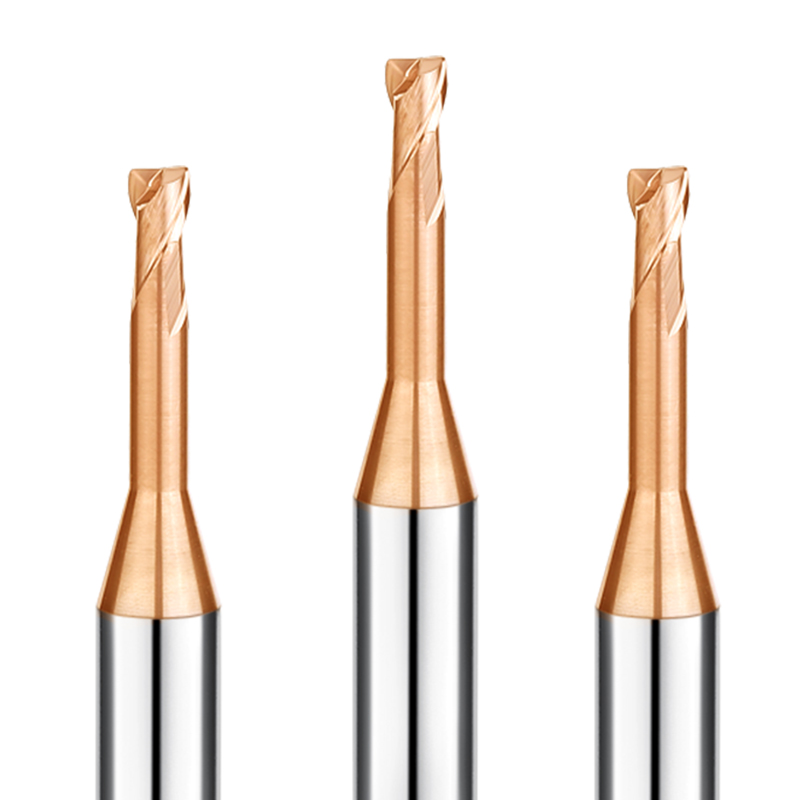
Factor 4: Número de ranuras: profundidad de corte y control de virutas para fresas de extremo HRC55 y metales blandos.
El número de ranuras determina la frecuencia de contacto durante la rotación y el espacio físico para la viruta dentro del cuerpo de la herramienta. Un error común en el taller es suponer que un mayor número de ranuras permite velocidades de avance infinitamente mayores. En realidad, añadir ranuras reduce el tamaño de cada canal de viruta. Al cortar metales blandos como el aluminio o el acero dulce, que generan virutas grandes y pegajosas, un exceso de ranuras provoca una obstrucción rápida, calor extremo y rotura de la herramienta. Por el contrario, cortar aceros duros con muy pocas ranuras reduce el espesor del núcleo, lo que provoca deflexión.
Seleccionar el número adecuado de filos implica lograr un equilibrio entre la carga de viruta por diente, el espacio de evacuación y la rigidez general. Al fresar moldes o aceros pretemplados, elegir la configuración correcta para una fresa de extremo HRC55 influye directamente en la estabilidad de la carga del husillo y el acabado superficial. Un número adecuado de filos evita picos de fuerza de corte y sienta las bases para una remoción de metal y un control de viruta de alta eficiencia.
Ajuste de la velocidad de avance y el número de ranuras para fresas de extremo HRC55 al mecanizar acero para moldes
Al mecanizar aceros para moldes HRC55 (por ejemplo, NAK80, SKD61 o P20 endurecido), los ingenieros suelen preguntar si deben elegir una herramienta de 3, 4 o 6 filos. Para desbaste o ranurado intenso con gran remoción de material, una fresa de extremo HRC55 de 3 o 4 filos es más segura, ya que las cavidades para virutas más grandes evitan que las virutas duras se atasquen. En cuanto a las velocidades de avance, una herramienta de 4 filos ofrece una mayor eficiencia de corte escalonado que las opciones de 2 o 3 filos, manteniendo al mismo tiempo un avance por diente (IPT) adecuado.
Sin embargo, utilizar herramientas de metal blando de 2 o 3 filos en acero para moldes HRC55 resulta desastroso; su núcleo delgado se deforma violentamente bajo cargas pesadas, provocando astillamiento inmediato del filo. Recomendamos seleccionar el número de filos en función de la trayectoria de la herramienta: elija 4 filos para el desbaste, a fin de equilibrar la resistencia y la evacuación de virutas, pero cambie a geometrías de múltiples filos para el acabado de paredes laterales o el fresado dinámico de bajo contacto radial.
Por qué recomendamos encarecidamente las geometrías de múltiples ranuras y bajo acoplamiento radial para el acabado de acero endurecido (HRC55)
Al pasar al acabado o semiacabado de acero endurecido HRC55, las estrategias cambian de la remoción de material a la alta precisión y el acabado superficial. En esta etapa, recomendamos encarecidamente una fresa de extremo HRC55 de 6 u 8 filos, combinada con profundidades de corte radiales pequeñas (Ae del 2 % al 5 % D) y avances de mesa elevados. El diseño de múltiples filos maximiza la relación de espesor del núcleo, proporcionando una rigidez a la flexión excepcional que suprime la deflexión de la herramienta en materiales duros.
Las geometrías de múltiples filos también suavizan las fluctuaciones de la fuerza de corte durante la rotación a alta velocidad. Debido a que los intervalos de tiempo entre los dientes son extremadamente cortos, las virutas resultantes son microfinas, lo que mantiene el calor concentrado en la viruta en lugar de en la herramienta o la pieza de trabajo. Al ayudar a los clientes a eliminar las vibraciones en moldes endurecidos, la sustitución de herramientas de 4 filos por geometrías especializadas de 6 filos mejoró el acabado superficial en un grado completo y produjo un desgaste del flanco notablemente uniforme.
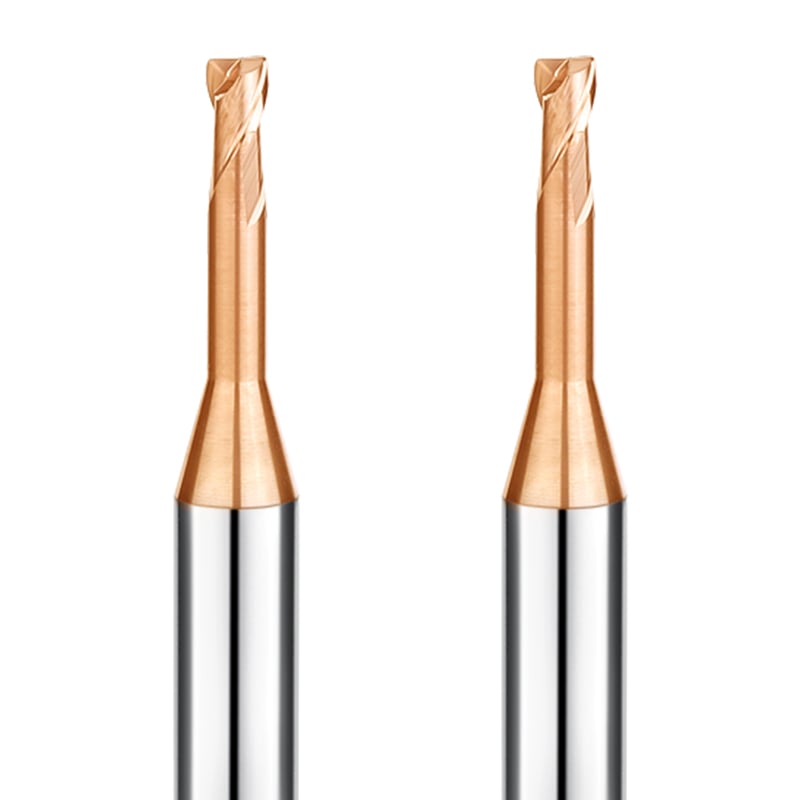
Factor 5: Ángulos de ataque y de alivio: el equilibrio entre la nitidez de corte y la resistencia del filo.
El ángulo de ataque y el ángulo de desprendimiento representan una compensación mecánica constante en el diseño de herramientas microgeométricas. El ángulo de ataque determina el filo y la resistencia al corte durante el contacto, mientras que el ángulo de desprendimiento controla la fricción entre la cara lateral y la superficie mecanizada. Tras más de 15 años de afilado y ajuste de herramientas, hemos observado que los ingenieros se centran exclusivamente en la velocidad de corte, ignorando cómo los bordes afilados debilitan el soporte estructural. Un ángulo de ataque excesivo deja los filos de corte frágiles bajo carga; por el contrario, los ángulos negativos transforman el corte en una extrusión violenta.
Encontrar el punto óptimo para estos ángulos permite equilibrar la minimización de la resistencia al corte con el mantenimiento de la integridad física del filo. Esto es especialmente importante al cortar metales con diferente ductilidad y dureza. Los ajustes angulares sutiles determinan si la herramienta corta suavemente o desgarra el material con fuerza. Comprender cómo los cambios de ángulo alteran las fuerzas a nivel microscópico permite realizar ajustes geométricos precisos para resolver problemas como la acumulación de material en el filo o el astillamiento del mismo al seleccionar fresas de carburo.
Ángulo de ataque: Por qué un ángulo de ataque positivo es fundamental para el mecanizado de metales altamente dúctiles con fresas de carburo.
Al mecanizar materiales dúctiles propensos al endurecimiento por deformación —como el acero inoxidable, el cobre o el titanio—, la falta de disipación rápida de las fuerzas provoca la soldadura de virutas y la acumulación de material en el filo. En estos casos, las fresas de carburo con grandes ángulos de ataque positivos ofrecen una ventaja insustituible. Los ángulos de ataque positivos aumentan el ángulo de flujo de la viruta, lo que permite que esta se deslice suavemente a lo largo de las ranuras con una resistencia mínima, reduciendo significativamente las temperaturas de la zona de corte y las cargas del husillo.
Sin embargo, los ángulos de ataque positivos son un arma de doble filo que reduce el espesor de la cuña de soporte bajo el filo de corte. El uso de ángulos de ataque positivos agresivos en aceros con una dureza superior a HRC 50 provoca que los filos se desprendan al impacto inicial. Nuestra regla de rectificado es sencilla: utilice ángulos de ataque positivos grandes en metales blandos y dúctiles para reducir las fuerzas de cizallamiento, pero reduzca o invierta los ángulos de ataque en metales duros y quebradizos para maximizar la resistencia al impacto.
Geometría de doble alivio: el secreto para evitar el roce de los flancos en las herramientas de corte de metales.
La magnitud del ángulo de alivio afecta directamente la interferencia física entre el flanco de la herramienta y la pieza de trabajo. Los ángulos de alivio pequeños obligan al flanco a rozar contra las superficies mecanizadas como una pastilla de freno, dañando el acabado superficial y acelerando el desgaste. Por el contrario, los ángulos de alivio excesivos eliminan el sustrato de soporte, dejando los bordes propensos a sufrir microdesprendimientos bajo cargas laterales. Para solucionar este problema, las herramientas de corte de metal de alto rendimiento utilizan una geometría de doble alivio (primario y secundario).
Las estructuras de doble alivio utilizan un ángulo de alivio primario para mantener un ancho de superficie estrecho y preciso que proporciona un soporte robusto al borde. Inmediatamente después, se aplica un ángulo de alivio secundario mayor, que amplía el espacio libre para eliminar el contacto por fricción innecesario. En el fresado lateral y el mecanizado de cavidades profundas, la geometría de doble alivio minimiza la expansión térmica por fricción, lo que permite que las herramientas de corte de metal mantengan la estabilidad dimensional y reduzcan el desgaste normal del flanco.
Factor 6: Ancho de la superficie de contacto y preparación del borde (ancho de la superficie de contacto y afilado/microgeometría): los detalles ocultos que determinan el microdesbaste inicial.
A simple vista, el filo de una fresa rectificada parece una línea perfectamente afilada e impecable. Sin embargo, la microscopía óptica revela que los filos recién rectificados, sin preparación previa, presentan microdesnudaciones y grietas de rectificado. Al entrar en contacto con el metal a miles de revoluciones por minuto, estos defectos se convierten en puntos de concentración de tensiones que provocan el desprendimiento de material en cuestión de minutos. Esto explica por qué las herramientas nuevas, sin afilar, suelen tener una vida útil irregular o fallan repentinamente durante el proceso inicial de entrada.
El control del ancho de la superficie de contacto y los parámetros de bruñido establecen una línea de defensa microscópica a lo largo del filo de corte. En el caso de las fresas de carburo de alto rendimiento, la preparación microgeométrica gestiona activamente la fase inicial de desgaste de la herramienta. Los radios de bruñido y los chaflanes optimizados suavizan la distribución de la fuerza a lo largo del filo, transformando las esquinas frágiles en estructuras resistentes a la compresión que garantizan la estabilidad del mecanizado durante toda la vida útil de la fresa.
El afilado no siempre es mejor cuando la pieza es más "redondeada": cómo la microgeometría afecta el desgaste inicial en las fresas de carburo.
Los supervisores de taller suelen realizar un afilado agresivo de los filos, partiendo de la base de que unos filos más redondeados ofrecen mayor resistencia al desgaste. Sin embargo, si el radio de afilado (factor K) es demasiado grande, el filo no penetra el metal limpiamente, lo que degrada el proceso y lo convierte en un arado severo. Esta intensa fricción genera un calor excesivo, lo que provoca que los metales pegajosos se adhieran al filo, y endurece la pieza, acortando la vida útil de las fresas de carburo.
Por el contrario, los filos sin pulir en acero inoxidable o titanio sufren un rápido microdesgaste bajo fuertes esfuerzos de corte. Durante la fabricación, ajustamos las dimensiones del pulido en función de la dureza y la ductilidad del material. Para aleaciones duras y gomosas, aplicamos un pulido sutil de 5 a 10 micras para eliminar los defectos de dentado y, al mismo tiempo, mantener un corte preciso; para aceros duros, aumentamos el radio para crear transiciones suaves que resistan el impacto.
Geometría de chaflán negativo (T-Land): protección del filo de corte contra el astillamiento durante el mecanizado de alta velocidad con fresas de extremo HRC55.
Al mecanizar materiales con una dureza superior a HRC 50, el afilado del filo por sí solo no puede soportar las enormes fuerzas normales que actúan sobre él. En condiciones de alta tensión, es fundamental realizar un pequeño chaflán negativo (T-Land, de 0.05 a 0.15 mm de ancho y entre -10° y -20°) en la cara de ataque de una fresa de extremo HRC 55 para evitar el astillado catastrófico. Los chaflanes negativos transforman la tensión de tracción en la punta de corte en tensión de compresión, que el carburo soporta mucho mejor.
En el fresado en seco de alta velocidad o el acabado de moldes duros, los chaflanes negativos actúan como protectores de filo robustos que absorben los impactos mecánicos y los ciclos térmicos. Si bien los chaflanes negativos aumentan ligeramente la resistencia al corte, su combinación con estrategias de mecanizado de alta velocidad (altas RPM y cortes radiales estrechos) proporciona un aumento considerable en la tenacidad del filo. Dominar las combinaciones de ancho y ángulo de chaflán ayuda a superar los problemas de astillamiento en una fresa de extremo HRC55.
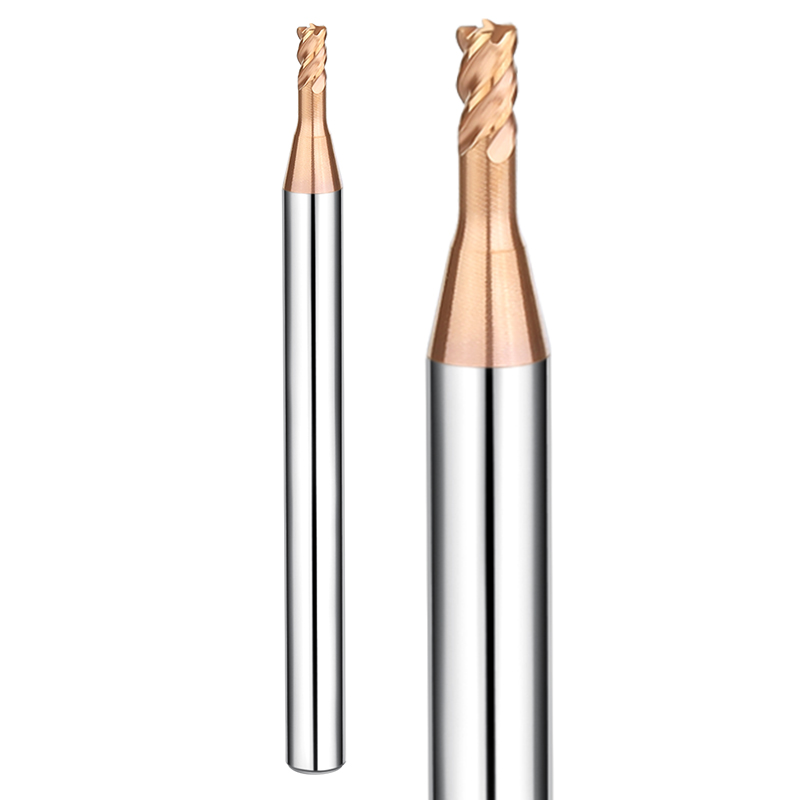
Factor 7: Rugosidad del filo de corte: El impacto de la calidad del rectificado en las fuerzas de corte.
El rendimiento de la herramienta depende en gran medida de la calidad de fabricación, no solo de la geometría del plano. La rugosidad microscópica a lo largo del filo de corte y las estrías de la viruta actúa como un factor invisible que limita el rendimiento de la herramienta. Cuando las herramientas entran en contacto con el metal a altas velocidades de husillo, las marcas microscópicas de la muela abrasiva o las irregularidades de la superficie crean obstáculos físicos para el flujo de la viruta, lo que aumenta significativamente la resistencia al corte y la generación de calor.
Al seleccionar herramientas de corte de metal de alto rendimiento, la precisión del afilado del filo determina directamente el coeficiente de fricción inicial. Un afilado basto deja picos microscópicos que provocan intensas concentraciones de tensión y microdesprendimiento prematuro al contacto; al mismo tiempo, las superficies rugosas de las ranuras dificultan el rizado uniforme de las virutas. La optimización de los procesos de afilado de 5 ejes y el pulido del filo reduce la resistencia al corte en su origen, lo que garantiza un funcionamiento suave en metales pesados o dúctiles.
Granulometría de las muelas abrasivas y procesos de rectificado de cinco ejes: cómo los granos de alta calidad reducen la resistencia al corte en las fresas de carburo.
Al rectificar fresas de carburo en máquinas CNC de 5 ejes, el tamaño del grano de la muela y la calidad del acondicionamiento determinan la calidad microscópica del filo. Las herramientas de bajo costo suelen fabricarse con muelas de diamante de grano grueso para el rectificado rápido de la ranura, lo que deja profundas marcas de rayado en las caras de ataque y de flanco. Cuando estas marcas alcanzan el filo, la hoja aparece dentada bajo el microscopio, lo que provoca una distribución desigual de la fuerza y una sobrecarga localizada.
Empleamos de forma sistemática muelas abrasivas de diamante ultrafinas para un acabado de precisión, manteniendo la excentricidad del filo y la rugosidad dentro de estrictos estándares. Los granos abrasivos de alta calidad y las trayectorias de rectificado precisas crean un filo de corte extraordinariamente liso y continuo. Este filo liso garantiza una distribución uniforme de la fuerza y reduce drásticamente la fricción a medida que las virutas se deslizan por la cara de ataque, lo que permite que las fresas de carburo mantengan temperaturas de funcionamiento más bajas y cargas de husillo reducidas.
Ranuras pulidas: una solución práctica para el problema de los bordes recrecidos (BUE, por sus siglas en inglés) en el mecanizado de metales dúctiles.
Al mecanizar aleaciones dúctiles como el acero inoxidable 316L, el cobre o el aluminio aeroespacial, la acumulación de virutas en el filo es una amenaza constante. A medida que las virutas fluyen rápidamente por la cara de ataque, las irregularidades superficiales y los arañazos microscópicos dificultan su velocidad. El calor y la presión elevados provocan que las virutas metálicas se suelden en frío a la superficie de la ranura, obstruyendo rápidamente los conductos de evacuación y rompiendo las herramientas de corte. Un cliente médico suizo se enfrentó a este mismo problema cuando las virutas de tornillos óseos de titanio se acumularon en las ranuras.
Resolvimos su problema proporcionándoles fresas de carburo personalizadas con ranuras pulidas a espejo. El pulido redujo la rugosidad de la base de la ranura a un acabado de espejo, eliminando por completo las microfisuras de rectificado. Las superficies lisas de las ranuras permitieron que las virutas se curvaran y se expulsaran sin esfuerzo, sin adherirse ni soldarse en frío. En definitiva, el cliente eliminó la rotura de herramientas por acumulación de material en los bordes y logró acabados superficiales impecables en las paredes internas de la pieza.
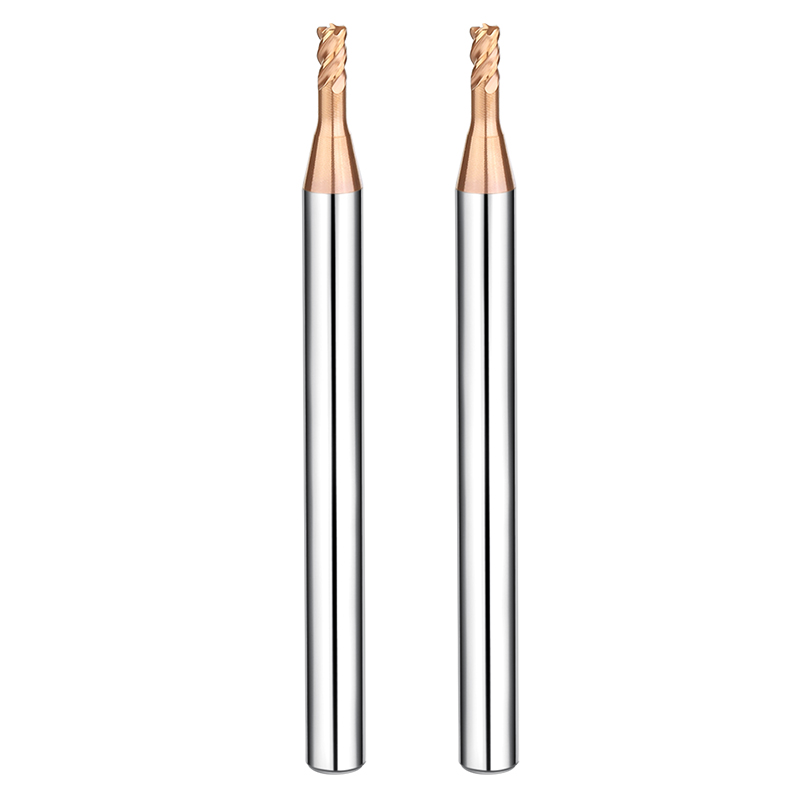
Cómo colaborar con proveedores experimentados de fresas para personalizar geometrías adaptadas a su taller.
Con más de 15 años de experiencia en el rectificado de herramientas y la optimización de procesos, hemos aprendido que un corte de alta eficiencia requiere una alineación precisa entre la geometría de la herramienta y las condiciones reales del taller. Desde los ángulos de hélice y el equilibrio entre el espesor del núcleo y los radios de las esquinas, el número de ranuras, los ángulos de ataque, el microafilado y el pulido espejo de las ranuras, estos siete elementos geométricos rigen el rendimiento del corte. Problemas como la falla de la herramienta o las vibraciones suelen surgir porque las geometrías estándar de catálogo alcanzan sus límites físicos en su configuración específica.
Como proveedores experimentados de fresas, nuestro valor reside en traducir nuestro conocimiento en mecánica de corte en soluciones personalizadas para sus operaciones específicas. Si su taller enfrenta cuellos de botella en el mecanizado, reevaluar parámetros geométricos que se han pasado por alto suele ser la solución más eficaz. Proporcionar datos de rendimiento reales a fabricantes que comprenden la física de la microgeometría es la vía más directa para superar los cuellos de botella de eficiencia y reducir los costos de producción por unidad.
Por qué las herramientas de catálogo estándar no pueden satisfacer todos los requisitos y qué pueden hacer por usted los excelentes proveedores de fresas.
Las herramientas estándar de catálogo son diseños de máxima calidad, pensados para el mecanizado ligero y rutinario de aceros o aluminio comunes. Sin embargo, su estructura de compromiso revela debilidades durante el fresado dinámico de alta velocidad, el desbaste de cavidades profundas o el mecanizado de titanio y superaleaciones resistentes. Las herramientas estándar no pueden tener en cuenta la rigidez del husillo, el voladizo del portaherramientas, la presión del refrigerante ni las trayectorias de herramienta CAM especializadas.
Los proveedores líderes de fresas actúan como una extensión de su equipo de ingeniería de procesos, en lugar de ser simples proveedores de servicios. Al optimizar sus operaciones, ajustamos con precisión los ángulos de ataque, personalizamos el afilado de los filos o rediseñamos las geometrías de paso variable para eliminar las vibraciones. Adaptar estos ajustes geométricos a sus materiales y trayectorias de herramienta específicos genera mejoras sustanciales en estabilidad y eficiencia sin necesidad de utilizar materias primas más costosas.
Envío de parámetros y muestras de mecanizado: cómo ayudamos a clientes europeos y estadounidenses a optimizar geometrías de herramientas especializadas.
Gracias a la colaboración a largo plazo con clientes occidentales, hemos desarrollado un proceso optimizado para la geometría de herramientas personalizadas. Si se enfrenta a una vida útil corta de las herramientas en aleaciones resistentes, tolerancias de acabado superficial estrictas o necesita aumentar las tasas de remoción de material, recopile los datos de corte reales de su taller. Reúna los grados de material, las interfaces del husillo, el voladizo de la herramienta, el SFM, el IPT y fotografías de los patrones de desgaste de las herramientas defectuosas.
Como proveedores especializados en fresas, nos complace dialogar técnicamente con otros ingenieros y profesionales del sector. Puede compartir con nosotros sus condiciones de mecanizado, especificaciones técnicas o muestras de herramientas defectuosas. Analizaremos la microgeometría, la distribución de fuerzas y los modos de fallo para diseñar una fresa con geometría personalizada que se ajuste a la rigidez y el flujo de trabajo de su taller.






