
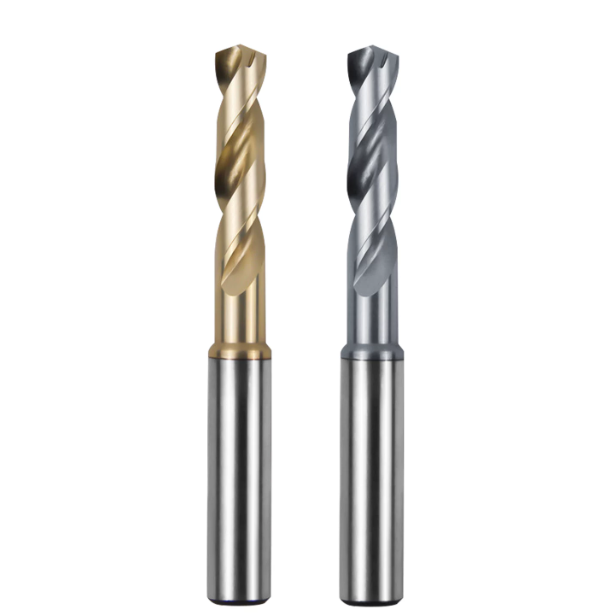
El trimestre pasado, ayudamos a un cliente del sector aeroespacial a solucionar un costoso fallo de producción. Estaban mecanizando cuerpos de válvulas de Ti-6Al-4V en un centro de mecanizado de 5 ejes, con tolerancias de orificio H7. En el duodécimo orificio, la carga del husillo se disparó al 140 %, seguida de un chirrido agudo cuando la broca de 6 mm se atascó y se rompió a una profundidad de 3.5D. Miles de dólares en componentes semiacabados se desecharon al instante.
Esta situación se observa con frecuencia en los talleres mecánicos. Muchos operarios asumen que comprar las brocas de carburo más caras para titanio elimina el riesgo. Sin embargo, se topan con el mismo problema: microdesprendimiento del filo al entrar en contacto con el material, virutas moradas que se adhieren al interior de las estrías o desgaste prematuro que daña el acabado del orificio. El titanio es implacable no por su dureza intrínseca, sino por su rápido endurecimiento por deformación, su intensa afinidad química y su escasa disipación térmica.
Como equipo especializado en la fabricación de brocas SAMHO con más de 15 años de experiencia, sabemos que la consistencia en los tiempos de ciclo depende de la microgeometría específica de la herramienta. Las mejores brocas para perforar titanio combinan cinco factores: resistencia a la flexión del sustrato, puntos de autocentrado, canales internos de refrigeración, recubrimientos de alta dureza y preparación controlada del filo.
Examine detenidamente su configuración: ¿sus herramientas cortan el titanio con precisión o simplemente desgastan el orificio bajo una fricción extrema?
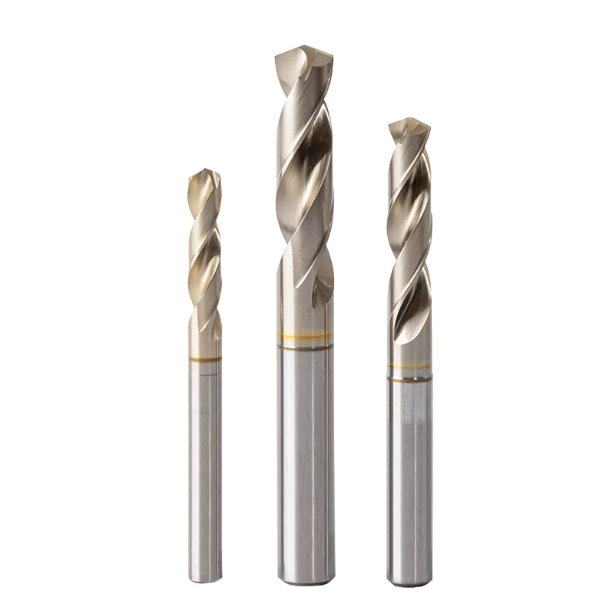
Por qué insistimos en sustratos de grano ultrafino: Entendiendo el umbral crítico de resistencia al astillamiento en brocas de carburo para titanio.
Si revisas cualquier catálogo de herramientas, encontrarás afirmaciones sobre el uso de "carburo de tungsteno virgen de primera calidad". Sin embargo, los resultados en el taller cuentan una historia muy diferente. Al trabajar con Ti-6Al-4V, recomendamos a los ingenieros que no se fijen únicamente en la macrodureza (HRA/HV) y que analicen el tamaño del grano junto con la uniformidad del aglutinante de cobalto. Una alta dureza no sirve de mucho si el sustrato carece de tenacidad a la fractura; las herramientas frágiles se rompen en cuanto se produce la recuperación elástica.
En la fabricación de nuestras brocas de carburo especializadas para titanio, mantenemos el tamaño del grano estrictamente por debajo de 0.5 micras. Esta estructura submicrométrica crea una matriz densa de cobalto que eleva la resistencia a la rotura transversal por encima de los 4,000 MPa. Cuando la broca soporta cargas de corte variables en el interior del orificio, esta resistencia estructural absorbe los impactos dinámicos y mantiene intacto el filo de corte.
Comentarios de clientes occidentales sobre el terreno: ¿Por qué las brocas de titanio estándar suelen sufrir microdesprendimientos en el primer corte?
Un contratista aeroespacial norteamericano nos envió recientemente micrografías de alta magnificación de una falla prematura de una herramienta. Mientras realizaban la producción con brocas estándar, sus operarios notaron que el filo exterior se astillaba a los dos segundos de comenzar el corte, incluso antes de alcanzar una profundidad de 1D. Inicialmente atribuyeron la falla a la excentricidad dinámica del husillo o al juego del eje, pero las comprobaciones in situ del portaherramientas mostraron una excentricidad radial inferior a 3 micras.
El fallo se debió exclusivamente al tipo de carburo. El taller había utilizado brocas de titanio de uso general fabricadas sobre un sustrato de grano medio-grueso (de 1.0 a 1.5 micras). Bajo una intensa tensión de cizallamiento y endurecimiento por deformación, se propagaron rápidamente microfisuras a lo largo de los límites del grano grueso. En el caso de piezas aeroespaciales con tolerancia cero para rebabas o marcas de rayado en la pared, esa primera fisura provocó el rechazo inmediato del lote.
Combinación de alta resistencia a la flexión con estructura de grano fino: prevención de fracturas catastróficas del sustrato bajo alta resistencia al corte radial.
Nunca evaluamos las herramientas basándonos únicamente en la premisa de que "cuanto más duro, mejor". Dado que el titanio no disipa el calor con las virutas, la tensión térmica severa queda atrapada en una pequeña zona de contacto cerca del filo del cincel. Combinado con fuerzas de deflexión radial agresivas, un sustrato frágil sufrirá microfracturas en el flanco que desgastan la ranura, lo que termina en la rotura repentina de la herramienta.
Para detener esa cadena de fallas, las brocas de titanio de grado industrial requieren los límites de grano estrechos del carburo de tungsteno submicrónico para frenar las grietas por fatiga en sus primeras etapas. Una estructura de grano uniforme también proporciona la base sólida necesaria para obtener un filo limpio y microafilado sin defectos de muesca. Si bien el uso de varillas de carburo submicrónico de primera calidad aumenta los costos de fabricación, elimina el gasto mucho mayor de extraer brocas rotas de piezas dañadas.
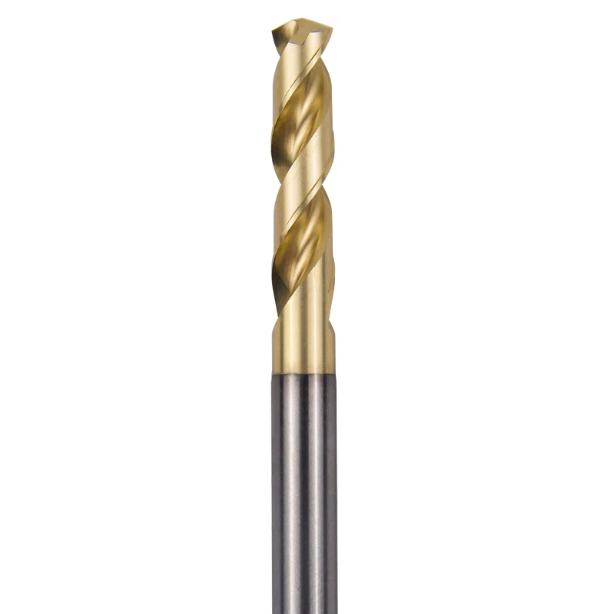
Ángulo de punta autocentrante de 140° y modificación del filo del cincel: ¿Qué define una broca específica para titanio?
Al solucionar problemas de desplazamiento de brocas en el taller, los operarios suelen reducir instintivamente la velocidad de avance o añadir un ciclo de perforación puntual. Sin embargo, los ángulos de punta estándar de 118° o 135° generan un labio de corte excesivamente largo en aleaciones de titanio de alto límite elástico. Este perfil de contacto extendido genera graves desequilibrios de fuerza radial, lo que provoca vibraciones de alta frecuencia en el fondo del orificio.
Al ampliar el ángulo de la punta a 140°, acortamos deliberadamente el contacto del filo de corte activo. Esta geometría canaliza la resistencia inicial al corte hacia el centro de la herramienta, en lugar de desviarla hacia los bordes. Para la producción en grandes volúmenes, elegir una broca específica para titanio con una punta autocentrante de 140° garantiza el bloqueo inmediato al contacto, eliminando la desviación sin necesidad de casquillos guía.
Eliminación de la oscilación de entrada: Se omite la operación de localización al tiempo que se garantiza la penetración inmediata de la capa endurecida por deformación.
El taladrado puntual de Ti-6Al-4V suele ser problemático. Al analizar los índices de desperdicio con los operarios de nuestros clientes, a menudo atribuimos las fallas al tiempo de permanencia de la broca. Incluso una fracción de segundo de fricción vitrifica la parte inferior, formando una capa endurecida. Cuando la broca principal entra en contacto con este punto duro localizado, la carga lateral desigual provoca astillamientos en las esquinas exteriores al instante.
Un cincel autocentrante rectificado por CNC de 5 ejes elimina por completo la necesidad de taladrar guías. La punta especializada penetra directamente en la matriz de aleación cruda antes de que se inicie el endurecimiento superficial. Para confirmar que dispone de las brocas más adecuadas para taladrar titanio, realice una prueba de penetración sin marcaje con el avance deseado en una fresadora vertical rígida: las líneas de corte limpias confirman la penetración inmediata, mientras que las rebabas de salida elevadas revelan el roce.
Reducción de la carga de empuje: Cómo un punto de división optimizado elimina la acumulación de calor inducida por la fricción.
Un filo de cincel sin modificar no corta el metal, sino que lo ara como una extrusión plana con ángulo de ataque negativo. En nuestras pruebas de dinamómetro, entre el 50 % y el 60 % del empuje axial total se concentra directamente en esta estrecha zona de la membrana. En aleaciones de titanio de baja conductividad, este intenso desplazamiento localizado eleva las temperaturas interfaciales por encima de los 600 °C en cuestión de milisegundos, degradando instantáneamente el núcleo.
El adelgazamiento de la banda con una punta dividida de precisión añade ángulos de ataque positivos a los labios de corte centrales, reduciendo los requisitos de empuje de la máquina en más del 30 %. Saber cuáles son las mejores brocas se reduce simplemente a comprobar el color y la forma de las virutas en el contenedor. Una punta dividida adecuada expulsa las virutas de color gris plateado, fuertemente rizadas, directamente desde el centro, evitando que el material caliente se suelde formando un borde recrecido.
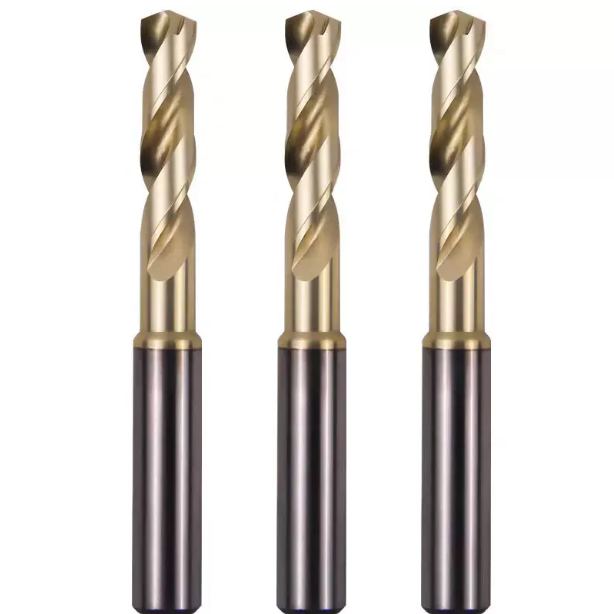
Geometría de evacuación de virutas y diseño del canal interno de refrigeración: Cómo determinar las mejores brocas para aleaciones de titanio.
Los maquinistas suelen atribuir las fallas repentinas de las brocas a la fragilidad del sustrato, pero los desmontajes de husillos revelan otra realidad: más del 60 % de las fracturas catastróficas de herramientas se deben a la acumulación de virutas en las ranuras. Las virutas de titanio poseen una alta resistencia a la tracción y una intensa memoria elástica. Una vez desprendidas del corte, se expanden violentamente hacia afuera contra los estrechos canales de las ranuras.
Si el perfil de la ranura no tiene suficiente espacio libre transversal, las virutas no pueden rodar con precisión. En cambio, se acumulan contra la pared del orificio, creando fuertes picos de fricción que detienen el husillo. Para determinar cuáles son las mejores brocas para aleaciones especiales, analizamos la curvatura de la ranura mediante comparadores ópticos; las virutas deben salir de la zona de corte en milisegundos para prolongar la vida útil de la herramienta.
Evacuación práctica de virutas con ranuras de alta hélice pulidas: prevención de la compresión secundaria y el agarrotamiento.
En la producción de tornillos óseos médicos y válvulas aeroespaciales, perforar a profundidades superiores a 3xD pone de manifiesto las limitaciones de las ranuras estándar de 30°. Las virutas de titanio comienzan a atascarse a mitad de la hélice, empujando las virutas entrantes hacia atrás, formando una densa cuña. Esta rápida acumulación genera un par de torsión máximo hasta que la herramienta se incrusta completamente en la pieza.
Abordamos este problema combinando una hélice de 30° a 33° con superficies de ranura pulidas a espejo. El micropulido elimina las marcas de avance transversales de la muela abrasiva, reduciendo la resistencia al deslizamiento. Esto permite que nuestras brocas de carburo para titanio expulsen las virutas suavemente a altas RPM, evitando el desgaste de la ranura y eliminando los arañazos en las paredes.
Por qué el refrigerante externo es meramente complementario: El papel decisivo de los canales de refrigeración internos de más de 30 bares
En una broca estándar, la refrigeración por inundación ofrece poca protección al perforar Ti-6Al-4V a profundidades superiores a 2xD. La fuerza centrífuga y las virutas ascendentes forman una barrera impenetrable en la boca del orificio, impidiendo que el fluido llegue a la punta. El fondo del corte se seca y la punta de la herramienta se sobrecalienta rápidamente.
El flujo de refrigerante a través del husillo a más de 30 bares suministra el fluido directamente a la zona de corte y al filo de la broca. Esto crea un efecto de pistón hidráulico que expulsa las virutas del orificio y reduce instantáneamente la temperatura de la interfaz. Para obtener la máxima vida útil de las mejores brocas para taladrar titanio, es fundamental un suministro interno de alta presión para prevenir el desgaste térmico.
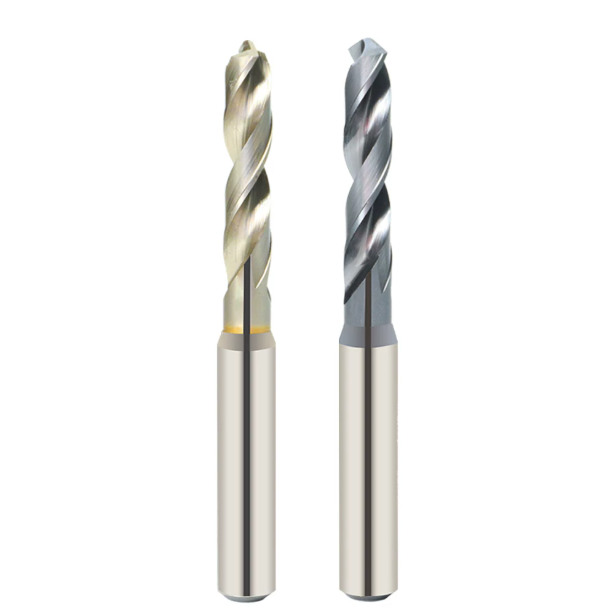
Recubrimiento nanocompuesto (AlTiN/TiAlSiN): una barrera de alta temperatura contra la adhesión del titanio.
En aleaciones difíciles de mecanizar, los operarios suelen repetir: «sin recubrimiento, no hay mecanizado». Sin embargo, aumentar el espesor del recubrimiento en Ti-6Al-4V resulta contraproducente. La intensa afinidad química del titanio provoca una rápida difusión en estado sólido y soldadura en frío contra el carburo expuesto. Una vez que un recubrimiento grueso se delamina bajo una fuerte tensión de cizallamiento, el sustrato expuesto desarrolla microporos de inmediato.
Nuestros ensayos en hornos PVD demuestran que la vida útil estable de las brocas de titanio depende totalmente de la proporción aluminio-silicio dentro de una arquitectura nanoestructurada. La introducción de silicio en una estructura TiAlSiN reduce el coeficiente de fricción a 0.35, a la vez que proporciona un excelente rendimiento antiadherente. Esto permite que las virutas incandescentes se deslicen fuera de la zona de corte en lugar de adherirse al borde.
No confunda el TiN con un recubrimiento resistente al desgaste: análisis de la dureza en caliente y la resistencia a la oxidación/descamación en la zona de corte a 900 °C.
Los aprendices suelen confundir el nitruro de titanio (TiN) de color dorado brillante con el estándar de las aleaciones exóticas, lo que provoca fallos frecuentes en el trabajo. El TiN comienza a oxidarse a tan solo 550 °C a 600 °C. Al perforar agujeros profundos a una velocidad de 30 a 40 m/min, el calor localizado en la zona de corte supera fácilmente los 800 °C, lo que provoca que los recubrimientos delgados convencionales se desprendan como papel quemado.
Las capas de AlTiN con alto contenido de aluminio y los nanocompuestos reaccionan de forma diferente bajo calor extremo: los átomos de aluminio migran a la superficie, formando una capa de pasivación amorfa de Al₂O₃ in situ . Esta protección a nanoescala permite que las brocas de carburo de alta calidad para titanio mantengan su dureza a altas temperaturas, cerca de los 1,000 °C. Evita que el choque térmico ablande el núcleo, previniendo así el colapso catastrófico del filo de corte.
Inhibición del desgaste del cráter y la acumulación de material en el borde (BUE): una barrera crítica para mantener el acabado de la pared del agujero.
Al taladrar componentes de titanio, las tolerancias fluctuantes y los acabados irregulares del orificio suelen deberse a la acumulación de material en el borde (BUE, por sus siglas en inglés). Bajo un microscopio de precisión de 200 aumentos, a menudo se observa material de la pieza de trabajo soldado en frío cerca del borde principal. A medida que la acumulación de material se forma y se desprende repetidamente durante los ciclos de avance, arranca los granos de carburo directamente de la superficie, dejando un desgaste en forma de cráter.
Para mantener un acabado Ra 0.8 durante más de 100 ciclos, el uso de brocas de titanio de alta densidad constituye la principal defensa. Su superficie de recubrimiento inerte y ultradensa elimina la afinidad química con la fase aglutinante de cobalto, evitando la soldadura en frío a microescala. Mantener los filos de corte nítidos y limpios controla la fricción lateral y la recuperación elástica, protegiendo así la consistencia del diámetro del orificio.
Micro-bruñido y control de la excentricidad: pruebas en taller para identificar las mejores brocas para el mecanizado de agujeros profundos en titanio.
Muchos operarios creen que cortar titanio gomoso requiere un filo afilado como una navaja de afeitar. Sin embargo, la producción de agujeros profundos demuestra que un filo rectificado sin acondicionar falla inmediatamente al entrar en contacto con la pieza. Bajo aumento, los filos rectificados estándar muestran microfracturas que se desprenden por impacto axial, provocando una cascada de fallos en el filo.
Por el contrario, una bruñidora de gran tamaño transforma el corte limpio en una extrusión destructiva, endureciendo instantáneamente el fondo del orificio. Durante nuestras pruebas de lote rutinarias, evaluamos la interacción entre la preparación controlada del filo y la excentricidad dinámica para definir las mejores brocas para taladrar titanio. Este equilibrio determina si su herramienta resistirá ciclos de perforación profunda 5D o se fracturará a mitad del proceso.
Afilado controlado de filos de 5 micras: por qué un filo demasiado afilado o demasiado desafilado destruye rápidamente las brocas de carburo con refrigeración interna.
Durante una consultoría para un fabricante de placas óseas ortopédicas, observamos una vida útil errática de las herramientas, que variaba impredeciblemente entre 15 y 20 agujeros por broca. La microinspección de las brocas desgastadas reveló una preparación del filo descontrolada: algunas secciones del labio de corte no estaban pulidas a un nivel cercano a cero micras, mientras que otras áreas habían sido pulidas agresivamente a más de 15 micras.
Las secciones sin tratar sufrieron microdesconchamiento instantáneo en titanio trabajado en frío, mientras que las zonas sobreafiladas aumentaron la resistencia al corte y la fricción térmica. Cambiamos su configuración a bruñidores de filo uniforme de 5 a 8 micras pulidos con fluido. Esto proporcionó el equilibrio ideal: lo suficientemente afilados como para cortar las capas trabajadas en frío a la vez que reforzaban la adhesión del recubrimiento, duplicando la vida útil de sus brocas de carburo para titanio.
Pruebas en condiciones reales con portaherramientas hidráulicos y de ajuste por contracción: la clave para una mayor vida útil de la herramienta mediante el control de la desviación radial (inferior a 3 micras).
Incluso una geometría de herramienta optimizada falla al combinarse con sistemas de sujeción poco precisos. El uso de pinzas ER estándar en voladizos extendidos suele producir una excentricidad superior a 10 micras, lo que obliga a un labio de corte a soportar el 100 % de la carga inicial mientras el otro roza. Esta carga asimétrica severa fractura el margen sobrecargado en cuestión de segundos.
Para aprovechar al máximo el potencial de una broca de alto rendimiento para titanio, la desviación total del conjunto debe mantenerse estrictamente dentro de 3 micras. Recomendamos combinar las brocas con portabrocas hidráulicos de precisión o soportes de ajuste por contracción para ciclos de perforación profunda. Las capas de aceite hidráulico amortiguan las vibraciones de alta frecuencia, asegurando que ambos labios de corte distribuyan la misma carga de viruta durante todo el proceso.
La perspectiva del fabricante: cómo SAMHO ayuda a los talleres a reducir el coste por agujero.
En el taller, centrarse exclusivamente en las órdenes de compra de herramientas distorsiona la economía real del mecanizado. La verdadera rentabilidad depende del coste por orificio, teniendo en cuenta la vida útil de la herramienta, el tiempo de actividad del husillo y los índices de desperdicio. La dureza del sustrato, las puntas autocentrantes, las ranuras pulidas, los recubrimientos de nanocompuestos y la preparación de los bordes deben funcionar en perfecta armonía con la rigidez del husillo y el suministro de refrigerante.
Como equipo de ingeniería detrás del fabricante de brocas SAMHO , nunca imponemos soluciones genéricas de catálogo para aleaciones complejas. Estudiamos la estabilidad de la máquina, la potencia operativa y los tamaños de lote para equilibrar la resistencia del filo con la vida útil. Si experimenta fracturas constantes de herramientas, conicidad en los orificios o acabados dañados en titanio, no se limite a cambiar las herramientas y reevalúe toda su configuración.
Reducción de los índices de desperdicio mediante la personalización geométrica en la producción en serie de componentes aeroespaciales y tornillos óseos de titanio para uso médico.
Las brocas estándar de catálogo suelen tener dificultades para satisfacer las diferentes necesidades de los soportes aeroespaciales y los tornillos óseos médicos TC4 ELI. Los componentes aeroespaciales de paredes delgadas vibran al realizar cortes profundos, mientras que los tornillos óseos en miniatura requieren una perforación recta de hasta 8D. En ambos casos, las pequeñas rebabas de salida o las roturas internas provocan el descarte inmediato de la pieza.
Durante nuestros procesos de rectificado personalizados, modificamos el espesor de la banda, la conicidad posterior y los ángulos de desprendimiento de las brocas de carburo para titanio, adaptándolos a la rigidez física exacta del componente. Si tiene problemas con la profundidad de los agujeros o vibraciones en piezas de paredes delgadas, envíenos los planos de sus piezas y los detalles de la fijación para que nuestros ingenieros puedan configurar una geometría de ranura personalizada.
Pautas de parámetros de corte para la programación de la producción CNC: velocidad del husillo, avance por revolución y umbrales de cambio de herramienta.
El taladrado de titanio no admite prácticamente ningún margen de proceso: si se sale de los parámetros óptimos, se produce un rápido colapso térmico. Para Ti-6Al-4V, con una presión de refrigerante superior a 30 bares y una desviación inferior a 3 micras, recomendamos una velocidad superficial (Vc) de 28 a 42 m/min. Mantenga la carga de viruta firmemente entre 0.03 y 0.08 mm/rev para cortar las zonas endurecidas por deformación sin fricción.
Nunca espere a que los monitores de carga del husillo emitan una alarma antes de cambiar la broca por una de titanio. Establezca un protocolo estricto para la vida útil de la herramienta: inspeccione el flanco secundario con una lupa óptica a un número fijo de orificios y retire la herramienta cuando el desgaste del flanco alcance los 0.15 mm o cuando las virutas cambien de color gris plateado a cintas púrpuras. Si está estableciendo una línea de producción para la industria aeroespacial o médica, contáctenos con las especificaciones de su material para comparar velocidades y avances.






