
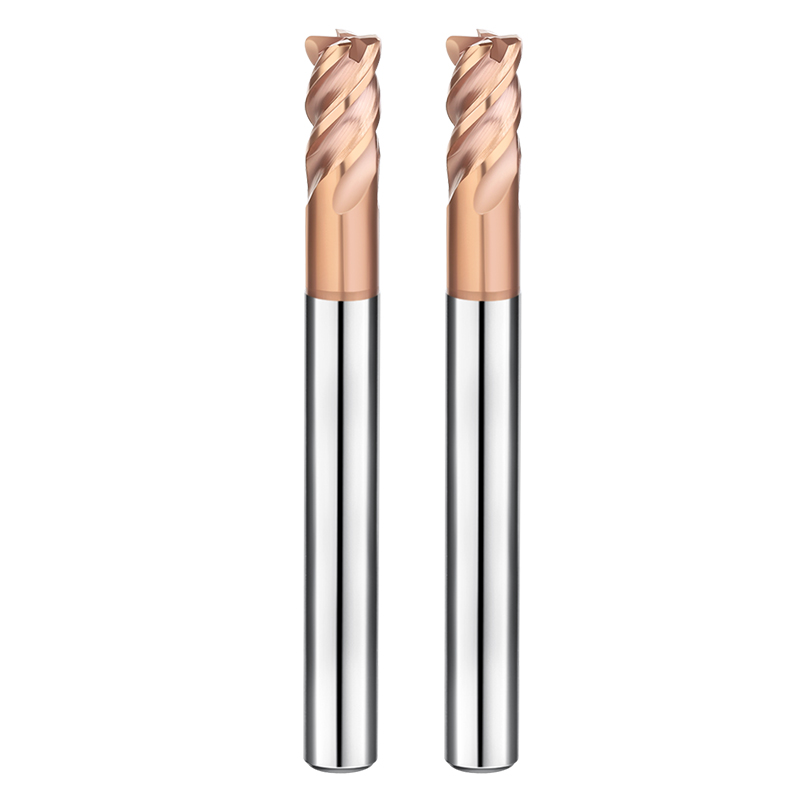
Hace unos meses, mientras ayudábamos a un taller de moldes para automóviles en Ohio a optimizar los tiempos de ciclo, nos topamos con un cuello de botella clásico en el mecanizado. Para cumplir con un plazo ajustado, el operario intentó mecanizar ranuras profundas en acero pretemplado 4140 (HRC 32-35) en un centro de mecanizado vertical BT40 antiguo. La carga del husillo se disparó instantáneamente por encima del 110 %. Tras solo tres piezas, la fresa de desbaste de cuatro filos sufrió microdesconchones en el filo debido a la acumulación de virutas y al choque térmico, lo que obligó a modificar inmediatamente la velocidad de avance.
Esta situación se repite casi semanalmente en talleres mecánicos de EE. UU. y Europa. Al desbastar acero, los programadores suelen debatir entre dos opciones: realizar ranurado lineal directo con una herramienta de perfil curvo o cambiar al fresado trocoidal dinámico en CAM.
Las fórmulas teóricas rara vez tienen en cuenta los límites reales de la máquina. ¿Puede el par del husillo soportar un acoplamiento radial del 100 %? ¿Se ralentizará el controlador CNC durante los cambios rápidos de dirección? Más allá de la dinámica de la máquina, la rigidez del núcleo, la capacidad de la garganta de virutas y la estrategia real para calcular los avances y velocidades de la fresa de desbaste difieren drásticamente entre estos dos métodos.
Elegir la trayectoria de herramienta incorrecta desperdicia la alta resistencia al calor de las fresas de desbaste de carburo en pasadas de aire y fatiga térmica, o sobrecarga los cojinetes del husillo. Al desbastar acero para moldes 4140 o P20, ¿está llevando la rigidez de la máquina al límite con ranurado completo o está dejando que la herramienta se desplace a lo largo de una trayectoria dinámica para prolongar su vida útil?

Los límites del ranurado completo tradicional: cuándo es esencial una fresa de desbaste de 4 filos.
Muchos programadores recurren por defecto a trayectorias de herramienta dinámicas en cuanto ven una ranura. Sin embargo, para características poco profundas, recorridos de máquina cortos o husillos de alto par, el ranurado en línea recta sigue siendo indispensable. En estas configuraciones, forzar una trayectoria trocoidal aumenta los tiempos de ciclo debido a las pasadas en el aire y la desaceleración del eje.
Sin embargo, el mecanizado de acero con ranuras completas lleva las herramientas al límite de sus capacidades físicas. Con un acoplamiento radial de 180 grados, el calor y las fuerzas de corte se concentran directamente en el núcleo de la ranura. Las fresas planas estándar suelen fallar por choque térmico al superar una profundidad de corte de 0.75D. En cambio, una fresa de desbaste diseñada específicamente para acero utiliza una geometría de ranura especializada para distribuir estas elevadas cargas mecánicas.
Resistencia a la rotura por torsión y control de virutas con fresas de desbaste de 4 filos en máquinas rígidas y ranuradoras de alta resistencia.
Recientemente, ayudamos a un proveedor alemán a mecanizar chaveteros en ejes de transmisión de acero 4340 en una fresadora horizontal rígida BT50. Inicialmente, utilizaban fresas de tres filos, pero sufrían roturas recurrentes de las herramientas debido a la acumulación de virutas en el interior del alojamiento. Si bien un menor número de filos proporciona alojamientos para virutas más grandes, una herramienta de tres filos tiene un diámetro de núcleo menor que dificulta el funcionamiento ante picos de torsión elevados.
El cambio a una fresa de desbaste de cuatro filos con núcleo ensanchado aumentó la resistencia a la torsión en casi un 30 %. El perfil de borde ondulado sinusoidal fragmenta las virutas de acero fibrosas en segmentos compactos en forma de C. Estos pequeños fragmentos se evacuan rápidamente a través de los filos giratorios, eliminando la rotura catastrófica causada por el re-corte de las virutas.
Límites de avance y velocidad para fresas de desbaste en fresado de ranura completa (basado en pruebas con acero 4140/P20)
En nuestras instalaciones de ensayo, hemos definido claramente los límites de corte para aceros para moldes 4140 templados (HRC 30–34) y P20 preendurecidos. Muchos operarios utilizan avances excesivamente conservadores por precaución. Desafortunadamente, un avance demasiado ligero provoca que el filo de corte roce contra las capas endurecidas por deformación, degradando rápidamente el recubrimiento.
Para obtener el máximo rendimiento de su equipo, mantenga las velocidades de avance y de mecanizado de la fresa de desbaste dentro de un rango de carga estable. Utilizamos velocidades de superficie entre 80 y 110 m/min (260–360 SFM) para controlar el calor, manteniendo cargas de viruta entre 0.04 y 0.08 mm/diente (0.0015–0.003 IPT) en una herramienta de 1/2″. Gracias a una potente corriente de aire, el calor se disipa con las virutas en lugar de absorberse en la herramienta.
Información práctica sobre cómo suprimir las vibraciones en el fresado de ranuras con fresas de desbaste de borde dentado en configuraciones de voladizo corto.
Cuando la configuración permite un voladizo de la herramienta corto (menos de 3 veces el diámetro, sujeto con un mandril hidráulico o un portaherramientas de ajuste por contracción), el ranurado completo resulta altamente productivo. Con una alta rigidez de sujeción, el problema principal pasa de la deflexión de la herramienta a la vibración armónica de alta frecuencia.
Aquí es donde las fresas de desbaste con filo dentado marcan una diferencia notable. Las crestas desplazadas a lo largo de las ranuras interrumpen la resonancia de la fuerza de corte, convirtiendo el cizallamiento continuo y pesado en cortes microinterrumpidos. En el suelo, el fuerte chirrido agudo se reduce a un zumbido controlado, protegiendo los cojinetes del husillo y eliminando las fuertes vibraciones contra las paredes.
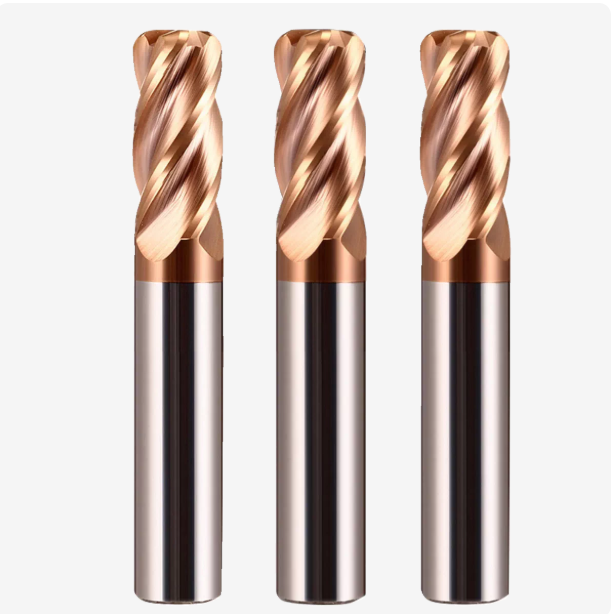
Aplicación práctica del fresado trocoidal y dinámico: condiciones óptimas para fresas de desbaste de carburo.
Si su trabajo implica desbastar cavidades profundas, limpiar ranuras estrechas o trabajar con una máquina de cono 40 con rigidez limitada, el fresado dinámico supone un cambio radical. En talleres de Estados Unidos y Europa, a menudo vemos a operarios con dificultades debido al bajo par del husillo durante el ranurado completo, lo que provoca vibraciones intensas. El cambio a una trayectoria trocoidal de acoplamiento constante reduce drásticamente las fuerzas de corte y elimina las vibraciones de la herramienta.
En esta estrategia, el corte se basa en altas velocidades superficiales y avances laterales ligeros (Ae de entre el 5 % y el 15 % del diámetro de la herramienta). Aquí, las fresas de desbaste de carburo aprovechan al máximo su dureza en caliente y su resistencia a la abrasión. Debido a que el contacto del filo es breve y el ángulo de envoltura radial se mantiene constante, la fresa evita cargas de choque elevadas. Esto permite aumentar las RPM del husillo y lograr altas tasas de remoción de material sin que la máquina se detenga.
Patrones de desgaste de herramientas en fresado de alta profundidad de corte (alto Ap, bajo Ae) con fresas de desbaste de carburo sólido.
El fresado tradicional de alta resistencia tiende a concentrar el desgaste en la esquina inferior y la punta. Los primeros milímetros suelen astillarse mientras que el resto de la ranura permanece intacto, desperdiciando así el potencial de la herramienta. Al desbastar aceros para moldes profundos, ajustamos la profundidad axial (Ap) a 2D o 3D, reduciendo significativamente el contacto radial (Ae) y distribuyendo la carga de corte uniformemente a lo largo de toda la ranura.
Al utilizar este método con fresas de desbaste de carburo sólido, se obtiene un patrón de desgaste estable y predecible. Los filos de corte laterales presentan un desgaste micrométrico uniforme de arriba abajo, prácticamente sin formación de cráteres ni agrietamiento térmico. Este comportamiento de desgaste evita la rotura repentina de la herramienta y ayuda a los programadores a predecir con precisión su vida útil durante el mecanizado automático.
Optimización de las velocidades y avances de las fresas de desbaste para trayectorias de fresado dinámicas con el fin de evitar la acumulación de calor al cortar acero.
Los operarios que se inician en el fresado dinámico suelen cometer un error crítico: al observar pequeños avances radiales, dudan en aumentar la velocidad de avance. Esto provoca que las virutas se vuelvan demasiado delgadas para disipar el calor, lo que conlleva un rápido recocido de los bordes. Con pequeños avances radiales, se produce un adelgazamiento de las virutas; es necesario aumentar drásticamente la carga de viruta para que las ranuras corten el metal limpiamente en lugar de rozar la superficie endurecida.
Nuestra regla de taller para el desbaste de fresas y velocidades de avance en trayectorias dinámicas es simple: altas velocidades de superficie y avance por diente. Las velocidades de superficie pueden alcanzar de 150 a 220 m/min (500–720 SFM), con avances de mesa de 2 a 3 veces superiores a los de ranurado. El breve tiempo de contacto disipa el calor mediante virutas proyectadas, y una ráfaga de aire mantiene frías la pieza y la herramienta.
Por qué no todas las trayectorias trocoidales requieren fresas de acabado de ranura alta: las ventajas en el control de virutas de las fresas de desbaste con bordes ondulados.
El fresado dinámico con fresas de extremo liso de 5 o 7 filos es una práctica común para cavidades abiertas y poco profundas con material uniforme. Sin embargo, en cavidades profundas o cerradas, las fresas de filo liso generan largas y continuas virutas que se acumulan en el fondo. Al volver a fresar, estas virutas atrapadas rompen instantáneamente las fresas de alto filo que carecen de ranuras de evacuación de virutas amplias.
Aquí es donde las fresas de perfil ondulado para desbaste siguen siendo esenciales. Su perfil ondulado corta las virutas largas y fibrosas en segmentos cortos y definidos. Incluso en cavidades de hasta 4D de profundidad, el aire a alta presión evacua fácilmente estas virutas compactas. Para operaciones de desbaste fiables y automatizadas, la evacuación eficaz de las virutas es mucho más importante que el acabado superficial de la pieza.

Geometría y material de la herramienta compatibles: criterios de selección para el fresado de acero
Analizar la geometría de la fresa o los grados de carburo sin tener en cuenta la trayectoria programada rara vez garantiza la máxima eficiencia. Las distintas trayectorias generan tensiones mecánicas completamente diferentes en el cuerpo de la herramienta. El ranurado completo de alta resistencia exige una tenacidad extrema para soportar cargas de impacto, mientras que el fresado trocoidal de alta velocidad depende de una elevada dureza en caliente y resistencia al desgaste.
Al mecanizar acero pretemplado 4140 o acero para moldes NAK80, primero evalúe la potencia del husillo de la máquina y la rigidez de la fijación. Para el ranurado, la rigidez del núcleo de la herramienta determina el límite de operación; para trayectorias dinámicas, los ángulos de hélice y el microbruñido controlan el flujo de viruta. Comprender esta mecánica es fundamental al seleccionar una fresa de desbaste para acero.
Equilibrio entre el volumen de la garganta de viruta y la resistencia del núcleo en fresas de desbaste de 4 filos para fresado de ranura completa y trocoidal.
Los operarios de máquinas suelen enfrentarse a una difícil disyuntiva: un núcleo más grueso proporciona una mayor rigidez a la flexión, pero reduce la capacidad de evacuación de virutas, mientras que un núcleo más delgado facilita la evacuación de virutas, pero conlleva el riesgo de desviación de la herramienta. En nuestros estándares de producción de rectificado CNC, la configuración de cuatro filos es el referente probado para el desbaste de acero, ya que equilibra la sección transversal del núcleo con un volumen de filos adecuado.
Durante el mecanizado de ranuras completas, una fresa de desbaste de cuatro filos, con una relación de núcleo del 58 % al 62 %, soporta fácilmente fuerzas de empuje radial elevadas. Al cambiar a una trayectoria dinámica, el corte radial se estrecha, generando virutas individuales más pequeñas. El diseño de cuatro filos ofrece un amplio espacio libre en la garganta, a la vez que permite mayores velocidades de avance de la mesa gracias a sus múltiples filos de corte.
Resistencia al calor y control de astillamiento del recubrimiento para fresas de desbaste de carburo (borde ondulado) en el mecanizado de acero endurecido (HRC 45–55).
Al desbastar aceros para herramientas endurecidos como el D2 o el SKD11 con una dureza superior a HRC 45, las temperaturas instantáneas en la zona de cizallamiento superan fácilmente los 800 °C. Los recubrimientos estándar de TiAlN se oxidan rápidamente en estas condiciones, y el aglutinante de cobalto puede ablandarse, provocando microdesprendimientos bajo impactos de corte intermitentes.
Para estos trabajos de fresado de alta dureza, recomendamos fresas de desbaste de carburo de grano micrométrico (0.4–0.6 μm) recubiertas con películas de TiAlSiN o AlCr de alto contenido en aluminio. El perfil dentado divide las fuerzas de corte en puntos de contacto más pequeños. Combinado con un afilado controlado del filo, este diseño evita el astillamiento inicial del filo y permite que las virutas disipen la mayor parte del calor.
Consideraciones sobre la altura de la onda residual para fresas de desbaste al pasar a fresado de ranuras o trocoidal.
Los programadores suelen encontrarse con fallos prematuros en las herramientas de acabado o astillamiento inesperado al pasar directamente del desbaste al acabado. Este problema generalmente se debe a que se ignora el perfil ondulado que deja la fresa de desbaste. Si bien las fresas con borde ondulado eliminan grandes volúmenes de material, dejan hendiduras visibles en las paredes laterales y el fondo de las cavidades.
Al utilizar fresas de desbaste con perfil ondulado, el margen de material por lado debe superar la profundidad entre crestas y valles (normalmente de 0.3 a 0.5 mm), siendo recomendable un margen seguro de 0.6 a 0.8 mm. Dejar muy poco material obliga a la herramienta de acabado a rozar con las crestas de las ondas endurecidas por el trabajo. Un margen de material adecuado garantiza que la fresa de acabado entre en contacto con el metal base sólido de forma limpia.
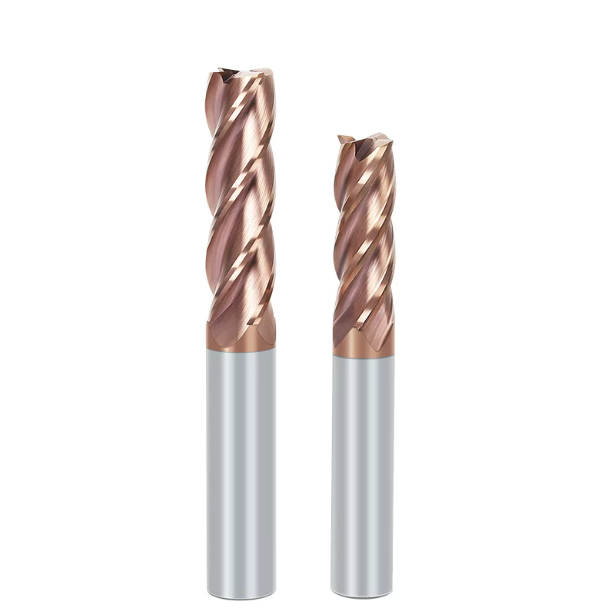
Caso práctico real de Western Workshops: Decisiones estratégicas sobre fresas para desbaste basadas en la carga del husillo y el coste por pieza.
Al brindar asistencia in situ a talleres mecánicos en el extranjero, observamos con frecuencia un patrón recurrente: los supervisores se centran únicamente en el precio de compra de la herramienta de corte. Pasan por alto los costos ocultos relacionados con cargas excesivas en el husillo, como el aumento en el consumo de energía, el desgaste de las guías de la máquina y los frecuentes tiempos de inactividad por cambio de herramienta. En realidad, la estrategia de trayectoria de la herramienta y la selección de la misma influyen directamente en los picos del amperímetro y en los costos de mano de obra de las piezas.
El desbaste representa más del 60 % del tiempo de ciclo al mecanizar materiales resistentes como el acero estructural 4340 o bases de moldes grandes. Elegir entre el ranurado completo y las trayectorias trocoidales dinámicas no puede basarse en conjeturas teóricas. Es necesario evaluar las curvas de par del husillo, la rigidez del portaherramientas y los tiempos de ciclo totales. Utilizar las fresas adecuadas para el desbaste junto con trayectorias optimizadas es clave para la reducción del coste por pieza.
Caso práctico 1: Reducción de costes mediante la optimización del mecanizado del acero con una fresa de desbaste y la trayectoria de la herramienta en un husillo BT40.
El año pasado, ayudamos a un taller de maquinaria de Pensilvania a mecanizar ranuras para cajas de engranajes en acero aleado 4340 (HRC 34–38). Inicialmente, el programador utilizó fresas de filo recto en una fresadora vertical BT40 para ranurar completamente a una profundidad de corte de 8 mm. Los medidores de carga del husillo frecuentemente superaban el 115 % con un fuerte chirrido de la herramienta. La fatiga térmica provocaba el astillamiento de las puntas de corte cada dos piezas, lo que generaba altos índices de desperdicio y tiempos de inactividad.
Para solucionar el limitado par motor a bajas revoluciones de su máquina, renovamos el proceso. Cambiamos a una trayectoria dinámica de ranura completa (Ap 20 mm, Ae 8 %) y utilizamos una fresa de desbaste específica para acero. La carga del husillo se redujo a un estable 45 %, el calor de la zona de corte se disipó de forma uniforme y la vida útil de cada herramienta aumentó de 2 a 18 piezas, reduciendo los costes totales de utillaje y mano de obra en un 42 %.
Caso práctico 2: Reducción del tiempo de ciclo en un 35 % en el desbaste de moldes de cavidad profunda mediante fresas de perfil ondulado.
Otro caso involucró a un taller de moldes para automóviles en Monterrey, México, que realizaba el desbaste de cavidades de 45 mm de profundidad en acero pretemplado P20. Su programa original utilizaba un método conservador de avance gradual con fresas de ranura lisa, lo que tomaba 48 minutos por pieza. La evacuación de virutas era tan deficiente que los operarios tenían que soplarlas manualmente, lo que impedía la automatización completa.
Rediseñamos la trayectoria utilizando entradas helicoidales adaptativas con limpieza trocoidal e introdujimos fresas de borde ondulado para el desbaste. Las estrías dentadas fragmentaron las virutas fibrosas en pequeños rizos manejables que limpiaron fácilmente la cavidad profunda. Esto permitió triplicar la velocidad de avance sin acumulación de virutas, reduciendo el tiempo de ciclo a 31 minutos y posibilitando turnos nocturnos sin supervisión.
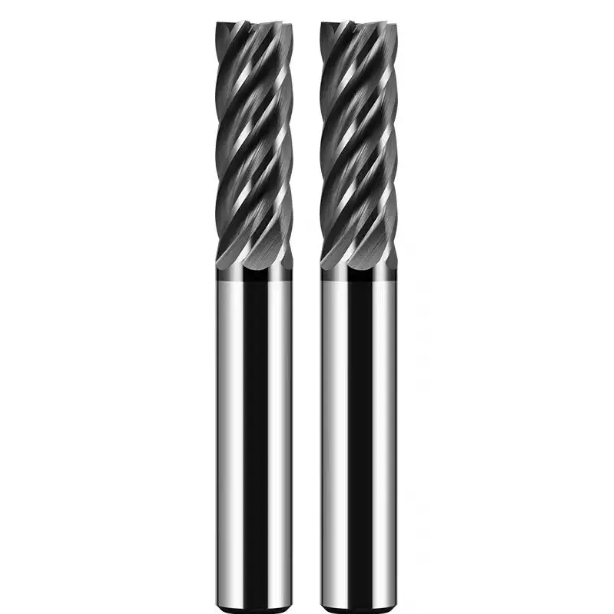
Estabilidad del mecanizado desde la planta de producción: Estándares de calidad en una fábrica china de fresas de desbaste CNC.
Al pasar de las estrategias de mecanizado a la fabricación de herramientas, se comprende por qué las herramientas de corte se comportan de manera diferente durante el proceso. Los operarios de máquinas suelen enfrentarse a inconsistencias en la vida útil de las herramientas entre lotes o a fallos repentinos e imprevistos. Estos problemas generalmente se deben a variaciones en el sustrato de carburo y a una gestión deficiente del alivio de tensiones durante el rectificado, más que a errores de programación.
Como fábrica china especializada en fresas de desbaste CNC, sabemos que las desviaciones microscópicas en la fabricación provocan grandes fluctuaciones en la vida útil de las herramientas bajo cargas pesadas. La fabricación de herramientas de alto rendimiento implica mucho más que rectificar un perfil ondulado; requiere una selección precisa del sustrato, una gestión de la tensión térmica en 5 ejes y un afilado micrométrico controlado del filo antes y después del recubrimiento.
Resistencia a los fuertes impactos del ranurado: Cómo una fábrica china de fresas de desbaste CNC controla la dureza del sustrato y el afilado del filo.
Durante el mecanizado de ranuras completas de alta resistencia, las herramientas se enfrentan a cargas de impacto extremas y esfuerzos cortantes torsionales. Cuando los operarios informan de astillamiento del filo al contacto inicial, la causa suele ser la fragilidad del sustrato de carburo o los filos de rectificado afilados sin pulir. Los sustratos deben mantener una alta dureza y, al mismo tiempo, conservar la suficiente tenacidad a la fractura para absorber los impactos continuos del corte.
En nuestra fábrica china de fresas de desbaste CNC , aplicamos microarenado automatizado y acabado por arrastre para afilar los filos de corte ondulados y lograr transiciones radiales uniformes de 0.02 a 0.035 mm. Si va a ranurar acero de alta resistencia 4140 o 4340, elija fresas con preparación de filo controlada para evitar el microdesprendimiento y la extracción de granos de carburo durante la entrada inicial del material.
Minimización de errores de deflexión en el fresado dinámico: control de concentricidad y excentricidad para fresas de desbaste de carburo.
Al realizar trayectorias dinámicas con un largo periodo de contacto entre las ranuras, la deflexión de la herramienta y la carga desigual de las ranuras se convierten en los principales modos de fallo. Si la desviación radial total indicada (TIR) de una herramienta supera los 5 micrómetros, solo una o dos ranuras soportan toda la carga de corte a altas velocidades del husillo, lo que provoca errores de conicidad de la pared y vibraciones armónicas.
Al rectificar nuestras fresas de desbaste de carburo, utilizamos inspección óptica automatizada y equilibrado dinámico de la muela para mantener la concentricidad y la excentricidad radial por debajo de 3 micras. Si procesa cavidades profundas en producción y observa paredes laterales cónicas, verifique la excentricidad combinada del conjunto del portaherramientas, ya que las cargas de corte equilibradas son esenciales para la estabilidad en operaciones de largo alcance.






