
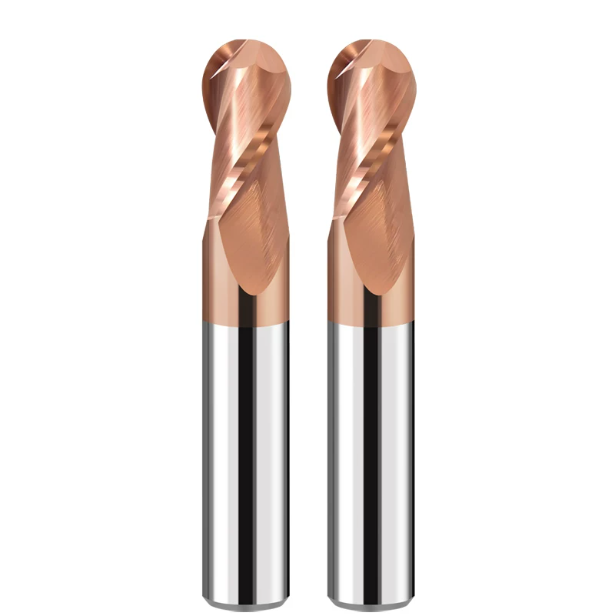
El mes pasado, un supervisor de moldes para la industria automotriz en Michigan nos envió un microvideo. Un conjunto de cavidades D2, tratadas térmicamente a 62 HRC, presentaban un astillamiento severo en los bordes tras veinte minutos en una fresadora de 5 ejes. En lugar de un acabado de espejo, la superficie de acero mostraba arañazos blanquecinos debido al desgarro del material. El cliente estaba frustrado: «Seguimos las instrucciones al pie de la letra en cuanto a velocidades y avances. La excentricidad del husillo era inferior a 3 micras. ¿Por qué la punta de la herramienta sigue dañando la superficie?».
En nuestros quince años fabricando herramientas de corte y solucionando problemas en los talleres, hemos visto este modo de fallo cientos de veces.
Al mecanizar aceros duros con una dureza entre 50 HRC y 65 HRC, los talleres suelen atribuir las fallas a las RPM del husillo o a la rigidez de la máquina. Tras inspeccionar innumerables fallas, sabemos que la causa real es microscópica. Una fresa de carburo de uso general no soporta esfuerzos cortantes extremos. Tampoco resiste temperaturas de corte en seco superiores a 900 °C.
Los aceros para herramientas pretemplados tienen una alta resistencia a la fluencia y no ofrecen amortiguación para la deformación plástica. Elegir una geometría de fresa incorrecta provoca una rotura inmediata del filo. Forzar una fresa de punta esférica de 4 filos en ranuras profundas produce un nuevo corte de viruta. Si a esto se le suma una velocidad superficial nula en la punta de la herramienta, los filos se astillan en segundos. Por el contrario, una fresa de punta esférica de 2 filos con núcleo delgado se flexiona durante el semiacabado, generando vibraciones que destruyen el recubrimiento.
Como fabricantes especializados de fresas de punta esférica de carburo, pasamos nuestro tiempo entre rectificadoras CNC y centros de mecanizado de nuestros clientes. Optimizamos los sustratos de carburo de tungsteno de micrograno, la preparación de los filos y los nanorecubrimientos. Nuestro objetivo es claro: garantizar que una fresa de punta esférica de carburo especializada para acero endurecido corte limpiamente aceros de más de 60 HRC en lugar de desgastarse por la fricción.
Cuando se utiliza una cavidad de matriz costosa y totalmente endurecida, ¿puede alejarse de su máquina esta noche con la seguridad de que no oirá ese chasquido sordo de una herramienta rota?
Problemas comunes en el mecanizado de acero para moldes de 50 a 65 HRC: la realidad de las fallas de herramientas observadas en Norteamérica.
Cada vez que visitamos fábricas de moldes en el Medio Oeste, vemos la misma señal inconfundible: herramientas desechadas alineadas en las estaciones de trabajo, cada una con astillas de color blanco grisáceo a lo largo del perfil de la bola. Muchos operarios consideran que el acero de 50 a 65 HRC es simplemente "un poco más duro que el 4140". Sin embargo, la mecánica de corte es fundamentalmente diferente. El acero endurecido ofrece una fricción plástica casi nula durante el corte, lo que provoca que las fuerzas de corte se concentren en cargas de choque puntuales y agudas.
La concentración de calor es el segundo factor de riesgo. Los aceros para herramientas endurecidos tienen una conductividad térmica excepcionalmente baja. A diferencia del mecanizado de aluminio, donde las virutas que se desprenden disipan la energía térmica, el fresado de materiales duros deja hasta el 80 % del calor en el filo de corte. En estas condiciones extremas, una fresa de punta esférica de carburo convencional rara vez se rompe por el desgaste normal del flanco. En cambio, falla abruptamente por fractura termomecánica frágil.
¿Por qué se reduce drásticamente la vida útil de las fresas de carburo estándar al mecanizar materiales tratados térmicamente (D2 / H13 / CPM-1V)?
Hace dos años, en Detroit, un cliente de troqueles de estampado utilizó una fresa de carburo de uso general en acero D2 de 60 HRC. La herramienta apenas duró quince minutos antes de emitir un chirrido agudo. Bajo el microscopio de nuestro taller, el filo de corte principal reveló un desprendimiento continuo en forma de caparazón. Los carburos eutécticos densos y duros presentes en la aleación habían golpeado el filo de corte, que no era lo suficientemente rígido, a altas velocidades.
El análisis microscópico confirmó que el aglutinante de cobalto en los sustratos de carburo de uso general no soporta las condiciones extremas de corte. Cuando la temperatura en la interfaz supera los 800 °C, el aglutinante de cobalto se ablanda rápidamente, dejando los granos de carburo de tungsteno sin soporte. En materiales como el D2, el H13 o el CPM-1V, que combinan una dureza extrema con una disipación de calor deficiente, una herramienta de corte no optimizada carece de la dureza en caliente necesaria para resistir las microfracturas.
El problema de la “velocidad superficial cero” en el centro de la punta esférica y la falla prematura causada por la “extrusión del borde posterior”.
Utilizar una herramienta de punta esférica perpendicular a la pieza de trabajo te obliga a enfrentarte a una realidad física implacable. La velocidad de corte depende completamente del radio de corte efectivo. A medida que el corte se acerca a la punta central, este diámetro se reduce a cero. Esto reduce la superficie de corte efectiva a cero. El centro de la herramienta no puede cortar el material; simplemente ara y extruye el acero endurecido. Nuestras pruebas térmicas infrarrojas demuestran que las temperaturas de contacto locales en esta zona muerta superan fácilmente los 900 °C.
Los operarios de máquinas suelen reaccionar ante marcas de arrastre central o superficies desgarradas de la pieza aumentando las RPM del husillo. Esto es un error. Aumentar la velocidad del husillo nunca corrige la velocidad superficial cero en el punto muerto. Solo sobrecalienta los labios de corte adyacentes y debilita la adherencia del recubrimiento. Por eso, con frecuencia vemos fresas de carburo de alto rendimiento para acero endurecido con ranuras exteriores limpias, mientras que la punta central está quemada y desgastada.
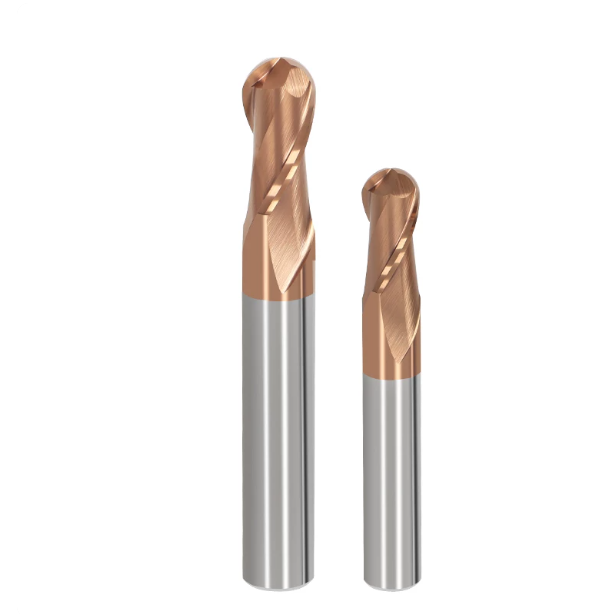
Equilibrio entre la geometría del filo de corte y la evacuación de virutas: límites operativos reales de las fresas de punta esférica de 2 ranuras frente a las de 4 ranuras.
Los catálogos de herramientas imprimen velocidades y avances ideales, pero las configuraciones reales nunca son perfectas. Cuando la dureza del acero supera los 50 HRC, se produce una disyuntiva física directa entre la capacidad de evacuación de virutas de la ranura y la rigidez del diámetro del núcleo. Los programadores se enfrentan constantemente a este dilema: ¿engrosar el alma para mayor resistencia estructural o profundizar las ranuras para una evacuación de virutas fluida? Calcular a ojo el número de ranuras suele provocar roturas de fresas o patrones de vibración persistentes en las superficies acabadas.
Tras años de registrar fuerzas de corte y deflexión de herramientas, sabemos que el número de ranuras influye directamente en la relación entre el espacio para la viruta y la rigidez del cuerpo de la herramienta. Ningún diseño es universalmente superior. Se trata de si la trayectoria de la herramienta corta dentro de una cavidad restringida o si barre una superficie abierta a altas velocidades de avance. Ignorar estos límites prácticos al seleccionar una fresa de carburo de alta calidad inevitablemente conlleva deflexión, acumulación de viruta o rotura del vástago.
Evacuación de virutas y rendimiento antienredos de fresas de extremo de punta esférica de 2 filos en la limpieza de esquinas de cavidades profundas (55 HRC)
En zonas de difícil acceso, como nervaduras profundas o cavidades de molde estrechas con relaciones profundidad-diámetro superiores a 4:1, la acumulación de virutas es la principal causa de fallo de la herramienta de corte. En un taller de fundición a presión de Ohio, los operarios cambiaron a herramientas de cuatro filos para obtener mayor rigidez. Sin embargo, los filos estrechos no podían evacuar las virutas finas y endurecidas con el aire comprimido del taller. Las virutas atrapadas se arrastraban bajo los filos y se volvían a cortar, creando picos de impacto localizados que perforaban micromuescas directamente en el filo de corte.
En estos rincones estrechos, una fresa de punta esférica de dos filos sigue siendo la opción más fiable. Sus dos filos equilibrados ofrecen hasta un 35 % más de volumen de canal de virutas que los diseños de múltiples filos. Esto proporciona una vía de salida despejada para las virutas calientes impulsadas por aire comprimido. Incluso con un grosor de núcleo reducido, evitar la acumulación de virutas y la fricción es fundamental para la durabilidad del filo al trabajar en cavidades estrechas.
Multiplicación de la rigidez y la velocidad de avance con fresas de punta esférica de 4 filos en el acabado parcial de acero endurecido (60–65 HRC).
En el momento en que las operaciones pasan al semiacabado de superficies 3D abiertas, la acumulación de virutas deja de ser el principal riesgo y la deflexión de la herramienta se convierte en el factor determinante. Al mecanizar aceros para herramientas endurecidos por encima de 60 HRC, la vibración radial microscópica provoca la delaminación inmediata del recubrimiento. El uso de una herramienta de dos filos en estas condiciones genera problemas de deflexión. El núcleo delgado se flexiona bajo cargas reversibles de alta velocidad, lo que produce vibraciones de alta frecuencia.
El uso de una fresa de punta esférica de cuatro filos con núcleo reforzado estabiliza el corte de inmediato. Al diseñar el núcleo para que supere el 65 % del diámetro exterior, la rigidez a la flexión aumenta considerablemente. Para el acabado final, sugerimos realizar cortes axiales ligeros (Ap ≤ 0.05D). Distribuir la carga de viruta entre los cuatro filos mientras se aumenta el avance de la mesa suprime la vibración, logrando un acabado superficial casi de espejo sin marcas de herramienta.
El impacto decisivo de la tolerancia del radio de la punta esférica y la excentricidad en la vida útil real de la herramienta.
Más allá del número de ranuras, muchos operarios de máquinas pasan por alto cómo la tolerancia del perfil interactúa con la excentricidad del husillo. Una excentricidad de la herramienta de 0.0003″ (0.008 mm) puede pasar desapercibida en aceros pretemplados, pero el acero de 62 HRC no ofrece ninguna tolerancia. Con esa dureza, una excentricidad superior a 0.0002″ fuerza toda la carga de viruta sobre una sola ranura. Esto perjudica la precisión de la superficie y sobrecarga ese labio de corte individual hasta que se produce una microfisura.
En nuestras líneas de rectificado e inspección de herramientas CNC, demostramos que mantener la precisión del perfil de una fresa de punta esférica de carburo dentro de ±0.005 mm, manteniendo la excentricidad del husillo instalado por debajo de 0.003 mm, duplica con creces la vida útil de la herramienta en aceros endurecidos. El fresado fiable de materiales duros requiere considerar todo el conjunto de mecanizado. Los portaherramientas hidráulicos o de ajuste por contracción de alta precisión, los conjuntos de herramientas equilibrados y las estrictas tolerancias de excentricidad deben funcionar conjuntamente como una unidad rígida.
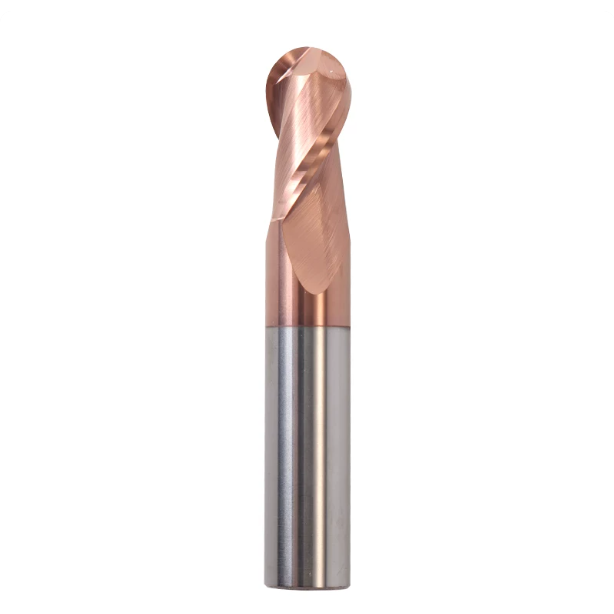
Selección de especificaciones y ajuste de rigidez: Limitación del voladizo y las relaciones de aspecto para fresas esféricas estándar en el fresado de materiales duros.
Al revisar los pedidos de utillaje de los talleres de moldeo de toda Norteamérica, observamos con frecuencia que los programadores solicitan fresas de largo alcance para superar las paredes laterales altas de las cavidades. En aceros endurecidos por encima de 50 HRC, el voladizo de la herramienta está estrictamente determinado por la física de la deflexión del haz. Duplicar la longitud del voladizo aumenta la deflexión de la punta en un factor de ocho bajo fuerzas de corte idénticas. Esta pérdida repentina de rigidez estática convierte rápidamente la resistencia al corte en una vibración agresiva.
En el taller, consideramos la relación de voladizo de la herramienta como un límite operativo crítico. El carburo sólido proporciona una alta rigidez, mientras que el acero endurecido ofrece una flexibilidad nula, transmitiendo las vibraciones dinámicas del corte directamente a la herramienta. Seleccionar fresas de punta esférica estándar del tamaño adecuado y asentar el vástago de la herramienta lo más profundamente posible en la cavidad constituye la principal defensa contra el microdesprendimiento prematuro y la desviación dimensional.
La “línea roja” para limitar el voladizo (L/D) con fresas de extremo esférico estándar.
Nuestras pruebas de deflexión en planta demuestran que el límite de rigidez para tamaños imperiales y métricos (de 1/8" a 1/2" y de 3 mm a 12 mm) es estrictamente tridimensional. Más allá de tres veces el diámetro, la rigidez a la flexión de la sección transversal disminuye drásticamente. En una fresa común de 1/4", extender el voladizo de 20 mm a 35 mm multiplica la deflexión de la punta, lo que provoca que el riesgo de microdesconchones supere el 70% con avances y velocidades estándar.
Al auditar programas CAM en las instalaciones del cliente, exigimos reducciones de carga escalonadas siempre que el alcance de la herramienta supere los 3D. Una regla general sólida consiste en reducir el avance por diente (fz) y la profundidad de corte axial (ap) entre un 15 % y un 20 % por cada 1D adicional de extensión. Una vez que el saliente alcanza los 5D, una fresa de punta esférica tiene dificultades con el fresado lateral intenso, lo que requiere pasadas de desmoldeo poco profundas con mínimos pasos para preservar la estabilidad del mecanizado.
Por qué recomendamos cuellos cónicos en lugar de vástagos de diámetro uniforme para el mecanizado de acero endurecido.
Para alcanzar detalles profundos sin chocar con la pared, los maquinistas suelen usar cuellos rectos y con alivio de presión, que se flexionan bajo altas cargas laterales. En Ontario, ayudamos a un proveedor de la industria automotriz a terminar moldes de faros delanteros de 58 HRC que requerían una superficie de espejo con una rugosidad Ra de 0.2 µm. Inicialmente, el cliente utilizó una fresa de punta esférica de carburo de cuello recto extendido para acero endurecido, pero la deflexión generó ondulaciones persistentes que requirieron horas de pulido manual en banco.
Sustituimos el cuello recto por una geometría cónica de 1.5° a 3°, reforzando el núcleo de la herramienta sin sacrificar la holgura de la pared. Esta transición cónica aumentó la resistencia a la flexión en aproximadamente un 40 % y redujo la vibración del husillo de 4.2 mm/s a 1.1 mm/s, eliminando por completo las marcas de vibración superficial. Al combinar esta geometría con portaherramientas de ajuste por contracción o mandriles hidráulicos, se garantiza la excentricidad y se maximiza la rigidez de corte general.
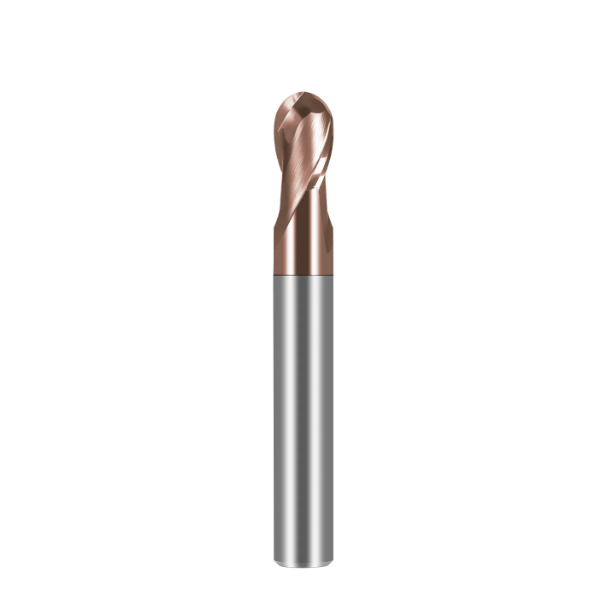
Secretos de ingeniería en la fabricación de herramientas: Cómo se fabrican las fresas de extremo de punta esférica de carburo de alto rendimiento para acero endurecido.
Hace años, algunos proveedores trataban las fresas de alta dureza simplemente como herramientas estándar con un recubrimiento más grueso, un enfoque que falla en cuestión de minutos por encima de 60 HRC. Tras más de quince años operando rectificadoras CNC y estudiando microscopios metalográficos, sabemos que el fresado de alta dureza genera campos de tensión termomecánica severos. Las llamativas afirmaciones de marketing no pueden ocultar la mala elección del sustrato ni la preparación inadecuada de los bordes en condiciones reales de taller.
La fabricación de una fresa de punta esférica de carburo fiable requiere un equilibrio entre la tenacidad del sustrato, la microgeometría de la preparación del filo y la adherencia del recubrimiento. Una desviación de tan solo unas pocas micras en el radio del filo o en las tensiones residuales de rectificado provocará una expansión a altas temperaturas de mecanizado. Cuando se pierde este equilibrio, la herramienta sufre una fractura catastrófica repentina en lugar de un desgaste uniforme y predecible del flanco.
Sustrato de carburo de tungsteno nano-ultrafino de 0.4 μm: Abordando materiales de 65 HRC
Muchos compradores asumen que elegir la mayor dureza Rockwell (HRA) garantiza el éxito en el acero endurecido. Sin embargo, la dureza pura sin tenacidad a la fractura provoca fallas frágiles durante los cortes intermitentes. Las piezas en bruto de carburo comunes utilizan tamaños de grano de 0.8 µm o mayores; bajo cargas elevadas, las tensiones de cizallamiento provocan la propagación de microfisuras a lo largo de cavidades de cobalto gruesas, extrayendo los granos de carburo de tungsteno de la matriz.
Nuestras evaluaciones metalúrgicas demuestran que un sustrato de carburo de tungsteno ultrafino de 0.4 µm con un 10 % a un 12 % de cobalto proporciona el equilibrio estructural ideal. La estructura de grano submicrométrico crea una enorme superficie de contacto con la matriz de cobalto, manteniendo la resistencia a la rotura transversal (TRS) por encima de 4,200 MPa y conservando una alta dureza en caliente. Este sustrato diseñado garantiza que nuestra fresa de carburo presente un desgaste abrasivo microscópico predecible, en lugar de una fractura catastrófica repentina.
Ingeniería de preparación de bordes: Diferencias medidas entre chaflanes de “acabado en cascada” de 5 μm y 12 μm
Los maquinistas suelen comprobar el filo con la uña, creyendo que un filo de navaja es ideal, pero los filos microscópicos se rompen instantáneamente por encima de 50 HRC. Un labio de corte recién afilado es una cuña frágil de menos de 2 µm de espesor que se rompe en el momento en que impacta contra acero para herramientas de 62 HRC. En nuestros análisis de fallos de fresas que se astillaron en su primera pasada, casi el 90 % carecía de una preparación de filo adecuada.
Tras el rectificado en nuestras rectificadoras de herramientas Walter y Rollomatic de 5 ejes, aplicamos un bruñido asimétrico controlado en forma de cascada de 5 µm a 12 µm. Esto redondea el filo de corte, redirigiendo las fuerzas de corte hacia el núcleo más grueso de la herramienta. Al mantener la tolerancia del perfil de bola de 220° dentro de ±0.005 mm, este bruñido distribuye las cargas mecánicas uniformemente a lo largo del arco de corte, protegiendo el filo durante el contacto con perfiles de alta exigencia.
Eficacia de los recubrimientos nanocompuestos (TiAlSiN / AlCrN) contra la delaminación en el mecanizado en seco extremo a 1100 °C.
Al mecanizar aceros con una dureza superior a 50 HRC, nuestra primera recomendación es interrumpir el flujo de refrigerante líquido. La inundación de las zonas de corte extremas crea una barrera de vapor que provoca ciclos térmicos rápidos, generando microfisuras perpendiculares al filo de corte en cuestión de minutos. El mecanizado de aceros para herramientas endurecidos requiere corte en seco con chorros de aire frío o lubricación mínima (MQL), con el apoyo de recubrimientos nanocompuestos de alta temperatura diseñados para resistir la fricción en seco.
Nuestros recubrimientos nanocompuestos de TiAlSiN y AlCrN resisten la oxidación hasta 1,100 °C. En la zona de alta temperatura, los átomos de silicio y aluminio migran hacia la superficie, formando una capa protectora amorfa a nanoescala de SiO2 y Al2O3. Esta capa límite autorreparable reduce la fricción y protege el sustrato subyacente del calor, manteniendo intacta la fresa de punta esférica de carburo sin deslaminación del recubrimiento durante ciclos de mecanizado en seco exigentes.
Estrategia de mecanizado en taller: Maximización de la vida útil real de las fresas de extremo de punta esférica de carburo mediante la configuración de la trayectoria de la herramienta CAM.
Durante las visitas técnicas a talleres de moldeo en todo Estados Unidos, observamos con frecuencia que la misma herramienta funciona de manera fiable durante horas en una instalación, pero falla en menos de veinte minutos en otra. Las diferencias de hardware rara vez explican esta discrepancia; el verdadero factor diferenciador es la estrategia de trayectoria de la herramienta CAM. Muchos programadores trasladan los hábitos de corte de aceros pretemplados a piezas templadas, sin tener en cuenta la sensibilidad de los materiales duros a los cambios sutiles en la trayectoria de la herramienta.
Ningún sustrato o recubrimiento de carburo sólido puede soportar picos de carga radial repentinos o micropausas en los topes de esquina. En cavidades de matrices endurecidas, el control continuo del ángulo de contacto y la velocidad de la superficie del punto de contacto determinan si el filo se desgasta uniformemente o se fractura prematuramente. La planificación estratégica de la trayectoria de la herramienta crea un entorno de tensión estable para el filo de corte, lo cual es esencial para aprovechar al máximo cualquier fresa de punta esférica de carburo de alto rendimiento.
Inclinación del eje de la herramienta de 5 ejes (ángulo de inclinación/avance de 10° a 15°): Eliminación total del desgaste por "punto muerto".
Si su máquina admite fresado simultáneo o posicional de 5 ejes, deje de mover la fresa perpendicularmente a la pieza. La velocidad superficial en la punta central de una herramienta de punta esférica se reduce a cero por definición geométrica. La forma más sencilla de sortear este límite físico es introducir un ángulo de inclinación de 10° a 15° en su software CAM. La inclinación desplaza el punto de contacto desde el centro hacia las ranuras periféricas, donde la velocidad lineal y el espacio entre ranuras son óptimos.
Las ventajas del mecanizado en el taller son inmediatas. Durante el ajuste de un molde de lente de 56 HRC en Stuttgart, comparamos el mecanizado vertical con un enfoque inclinado de 12° utilizando avances y velocidades idénticos. La trayectoria inclinada eliminó el desgaste por fricción central, mejorando la rugosidad superficial de Ra 0.8 µm a Ra 0.2 µm y reduciendo a la mitad el tiempo de pulido en banco. La eliminación de la fricción central duplicó con creces la vida útil de nuestra fresa de punta esférica de carburo para acero endurecido.
Fresado trocoidal y acoplamiento dinámico constante de la herramienta para acero endurecido
Las esquinas internas son las zonas más peligrosas en cualquier cavidad de molde. Con pasadas lineales o paralelas convencionales, el ángulo de contacto radial de la herramienta aumenta bruscamente de 60° a más de 180° en el momento en que la fresa alcanza una esquina interna. Las fuerzas radiales se duplican o triplican en milisegundos, lo que casi siempre provoca el desprendimiento del filo en aceros endurecidos. Recomendamos estrategias de contacto constante (como el fresado dinámico o el desbaste adaptativo) con pequeños avances radiales para limitar el contacto de la fresa a límites seguros.
Los movimientos de entrada requieren la misma disciplina. La penetración vertical en acero de más de 50 HRC garantiza el astillado de la herramienta, y los ángulos de rampa superiores a 2° siguen siendo de alto riesgo. Mantenemos los ángulos de entrada helicoidales y de rampa lineal estrictamente entre 1.0° y 1.5°, lo que permite que la fresa se deslice suavemente en el corte, como si se pelara una manzana. Dar tiempo a los filos de corte para que alcancen un equilibrio térmico estable evita daños por impacto repentino en la fresa de carburo.
Tabla de referencia para parámetros de corte reales (50–65 HRC): Puntos de referencia de alta dureza para velocidad del husillo, avance, Ap y Ae
Para ayudar a los equipos de programación a planificar tiempos de ciclo estables, hemos recopilado los siguientes parámetros de referencia a partir de pruebas realizadas en talleres de moldeo en Norteamérica. En el fresado de materiales duros, calcule siempre la velocidad superficial (Vc) utilizando el diámetro de contacto efectivo en lugar del diámetro nominal de la herramienta. Los valores que se muestran a continuación corresponden a cortes de semiacabado y acabado con fresas de cuatro filos; ajústelos ligeramente para que coincidan con la rigidez del husillo y la rigidez de la configuración.
| Rango de dureza de la pieza de trabajo | Velocidad de corte (Vc, SFM / m/min) | Avance por diente (fz, IPT / mm) | Profundidad axial (ap) | Ancho radial / Paso por encima (ae) | Método de enfriamiento |
| 50–54 HRC (NAK80, 718H) | 390–590 SFM (120–180 m/min) | 0.0012″–0.0024″ (0.03–0.06 milímetros) | 0.05–0.10 × D | 0.03–0.08 × D | Explosión de aire / MQL |
| 55–59 HRC (endurecido H13) | 295–425 SFM (90–130 m/min) | 0.0008″–0.0016″ (0.02–0.04 milímetros) | 0.03–0.06 × D | 0.02–0.05 × D | Aire seco a alta presión |
| 60–65 HRC (D2, DC53, CPM) | 195–295 SFM (60–90 m/min) | 0.0004″–0.0012″ (0.01–0.03 milímetros) | 0.01–0.03 × D | 0.01–0.03 × D | Aire seco (sin refrigerante de inundación) |
Cuando el presupuesto limitado te obliga a usar fresas de punta esférica de mayor alcance, reduce proporcionalmente la velocidad de corte y la profundidad de mecanizado. La regla de oro para el fresado de acero para herramientas con una dureza superior a 50 HRC es utilizar altas revoluciones por minuto del husillo, profundidades de corte mínimas y velocidades de avance bajas y continuas. El corte de alta frecuencia permite que las virutas disipen el calor; empujar grandes cargas radiales de virutas solo provoca la rotura instantánea de la herramienta.
Evaluación y selección de proveedores: criterios para garantizar una calidad constante por parte de fabricantes profesionales de fresas de extremo de carburo con punta esférica.
A lo largo de esta guía, hemos analizado los mecanismos de microfractura, la selección de ranuras, la deflexión por voladizo y las estrategias de inclinación de 5 ejes. Sin embargo, en la producción, la consistencia entre lotes es la base del éxito. Los ingenieros de procesos suelen comentarnos que una muestra inicial de la herramienta funcionó correctamente, pero el lote de producción presentó desviaciones dimensionales o se rompió sin previo aviso. Este fallo rara vez se debe a la máquina; indica una deficiencia en el control de calidad del proceso en las etapas previas de la cadena de suministro.
En el fresado de 50 a 65 HRC, los márgenes de tolerancia de la herramienta son prácticamente nulos. Una fresa de punta esférica de carburo de alta calidad no puede validarse simplemente comprobando el diámetro del vástago y la longitud total con un calibrador digital. Como ingenieros con más de una década de experiencia en la fabricación de herramientas de corte, animamos a los equipos a ir más allá de los precios unitarios cotizados. En su lugar, evalúen a los proveedores con el mismo rigor que una inspección formal del primer artículo (FAIR), auditando las tolerancias del perfil, la concentricidad del rectificado y el seguimiento de los lotes de carburo en bruto.
H3: Cómo evitar la trampa del precio bajo: Tres criterios clave para evaluar a los fabricantes de fresas de extremo de punta esférica de carburo
Si las herramientas presupuestarias inconsistentes afectan sus plazos de entrega, revise su red de proveedores según tres criterios técnicos claros. Primero, exija pruebas de la precisión del perfil de la bola. La precisión del perfil determina directamente la altura de la muesca mecanizada. Todo el arco de corte de 220° debe mantenerse dentro de ±0.005 mm (±0.0002″) del contorno real. Solicite un informe de inspección óptica multieje sin contacto (de sistemas como Walter Helicheck o Zoller), en lugar de confiar en una sola verificación con micrómetro.
En segundo lugar, verifique las tolerancias del vástago y la trazabilidad de la materia prima. Los vástagos deben cumplir con estrictas normas de tolerancia h6 y cilindricidad; en mandriles hidráulicos o de ajuste por contracción, las holguras de nivel micrométrico se convierten en una grave excentricidad centrífuga a 20 000 RPM. Finalmente, inspeccione los registros de lotes de carburo del proveedor para detectar la acumulación de cobalto y los ciclos de alivio de tensiones después del rectificado. Un fabricante competente de fresas de punta esférica de carburo supervisa la distribución del tamaño de grano y aplica un alivio de tensiones posterior al rectificado, evitando que las microfisuras se propaguen durante la primera pasada de contacto.
H3: Cómo solicitar una solución de utillaje personalizada en función del material específico de su pieza de trabajo (NAK80 / Stavax / SKD11 / DC53)
Para lograr una vida útil estable de la herramienta, es necesario que cada elemento se ajuste a la aleación de acero específica: sustratos submicrométricos de 0.4 µm, microgeometría de afilado de filo de 5 µm a 12 µm, espesor del núcleo de la ranura e inclinación de la herramienta de 10° a 15°. El desgaste abrasivo causado por los carburos eutécticos masivos en DC53 o SKD11 de 62 HRC requiere una geometría diferente a la del acero inoxidable Stavax o el NAK80 pretemplado de 52 HRC, que exigen una alta reflectividad superficial.
Si está fabricando moldes de inyección de cavidad profunda y tiene problemas con la acumulación de virutas o el astillamiento de la punta, envíenos las secciones transversales de sus piezas y las relaciones de saliente; podemos evaluar si un cuello cónico reforzado es la mejor solución. Si tiene dificultades para mantener acabados superficiales por debajo de Ra 0.4 µm en matrices de estampado endurecidas, comparta sus profundidades de corte radial, tipo de husillo y valores de excentricidad dinámica. Juntos, podemos diseñar una prueba de corte específica, que abarque ángulos de inclinación CAM, avances y una fresa de punta esférica de carburo especializada para microrecubrimientos de acero endurecido, adaptada a su configuración exacta.






