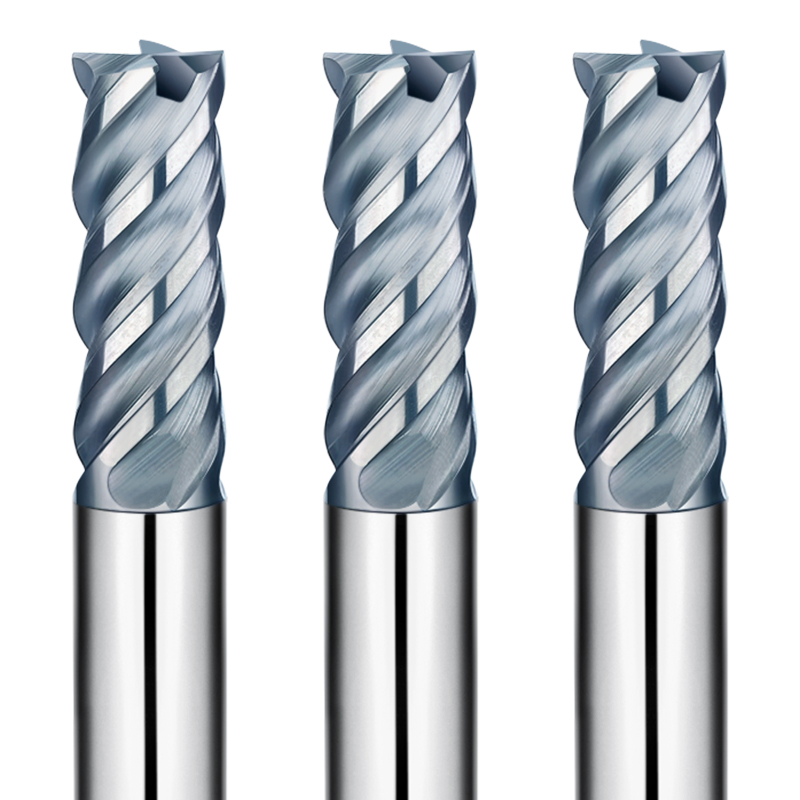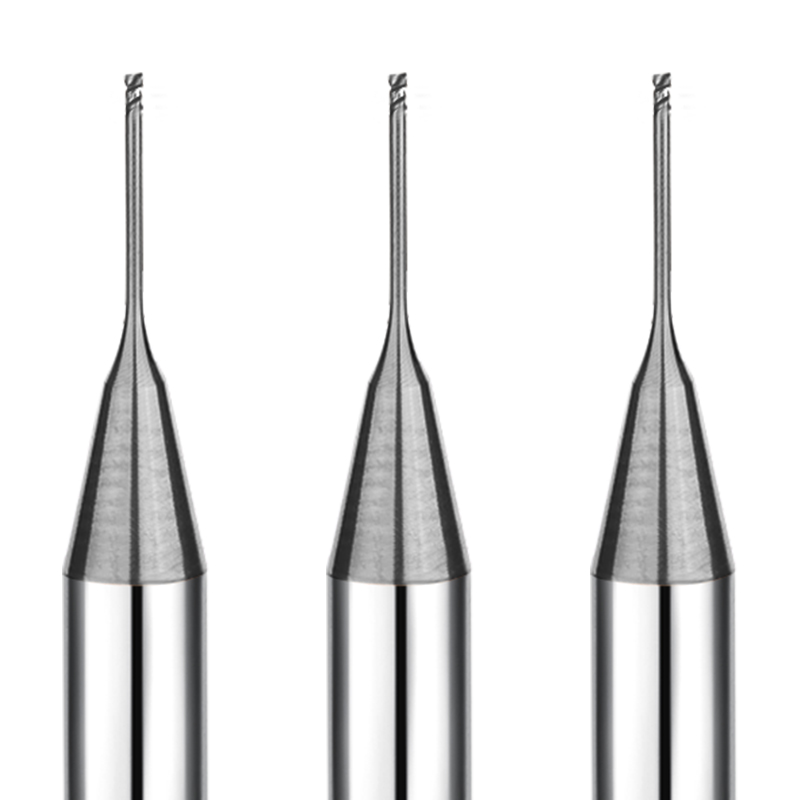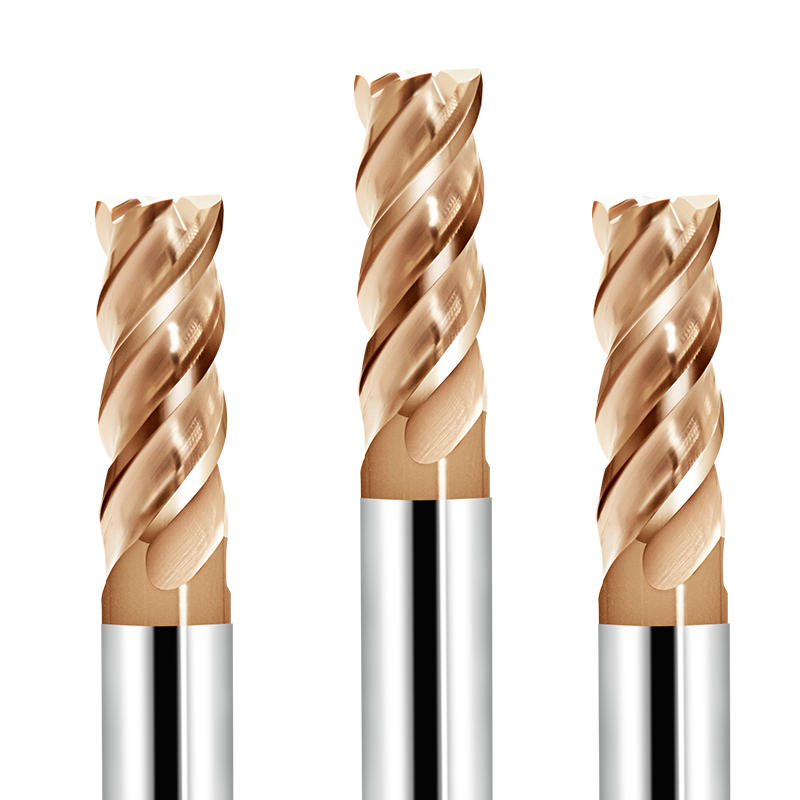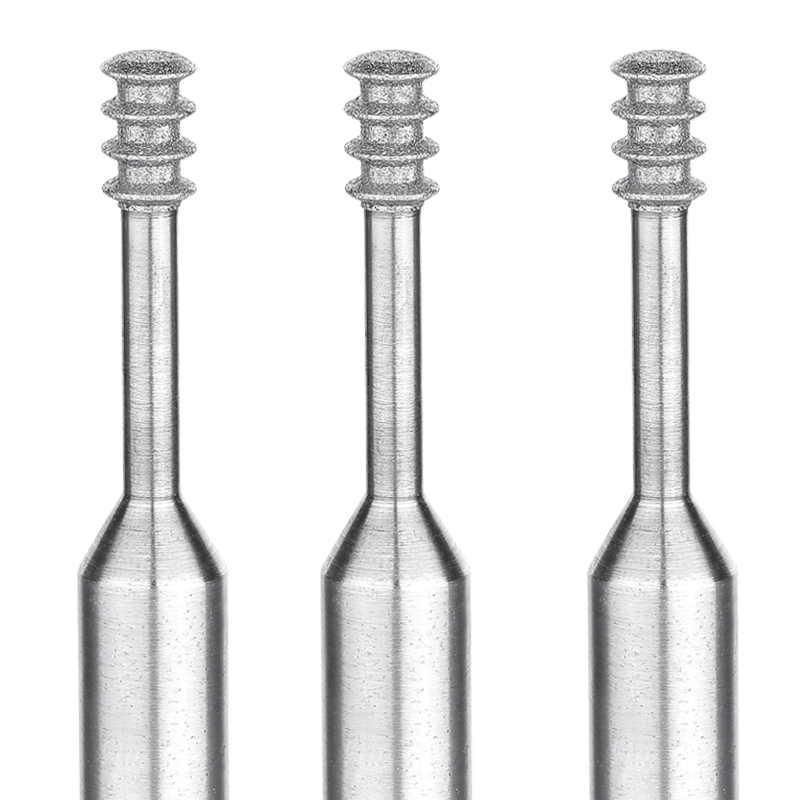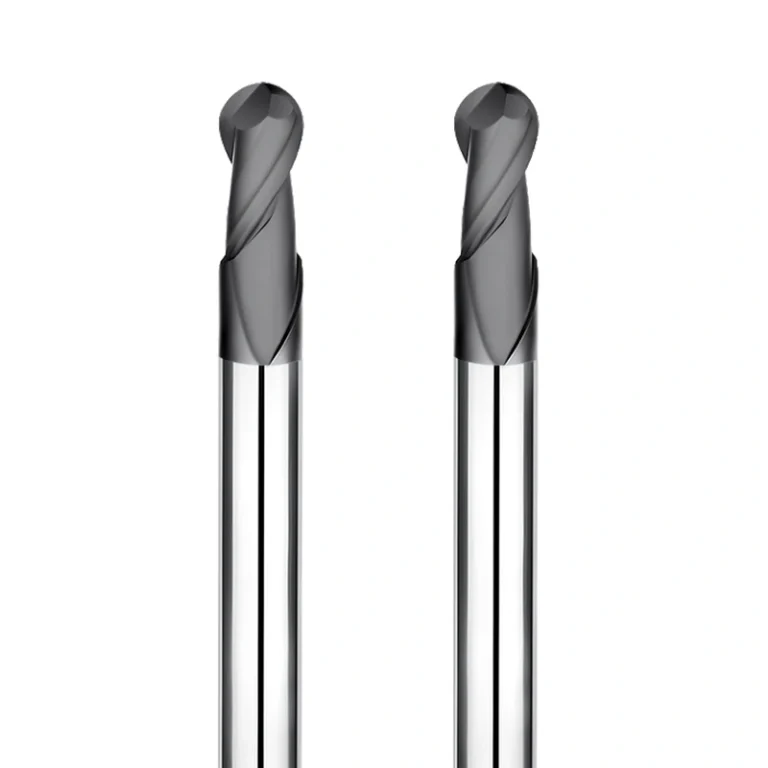
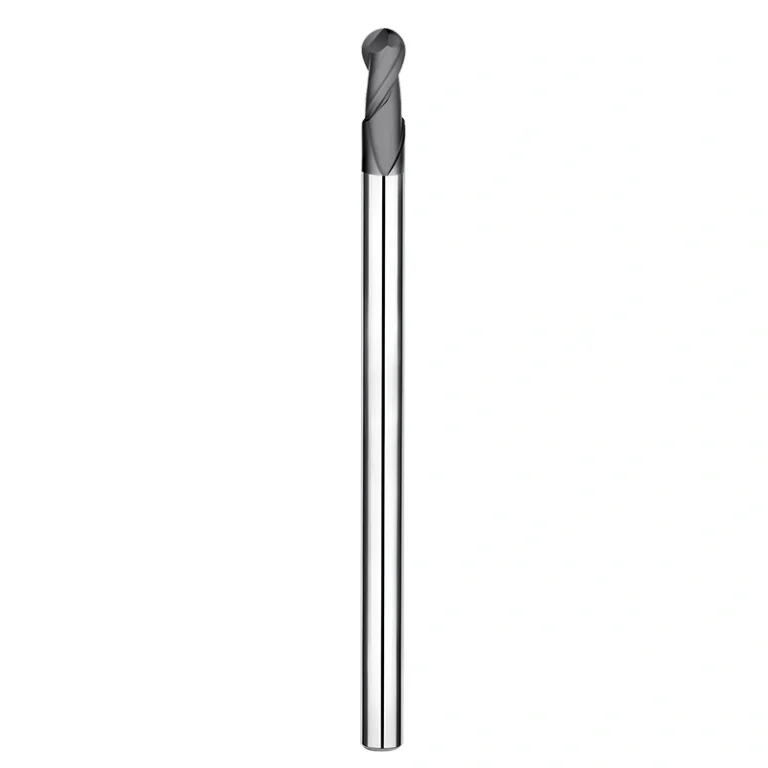
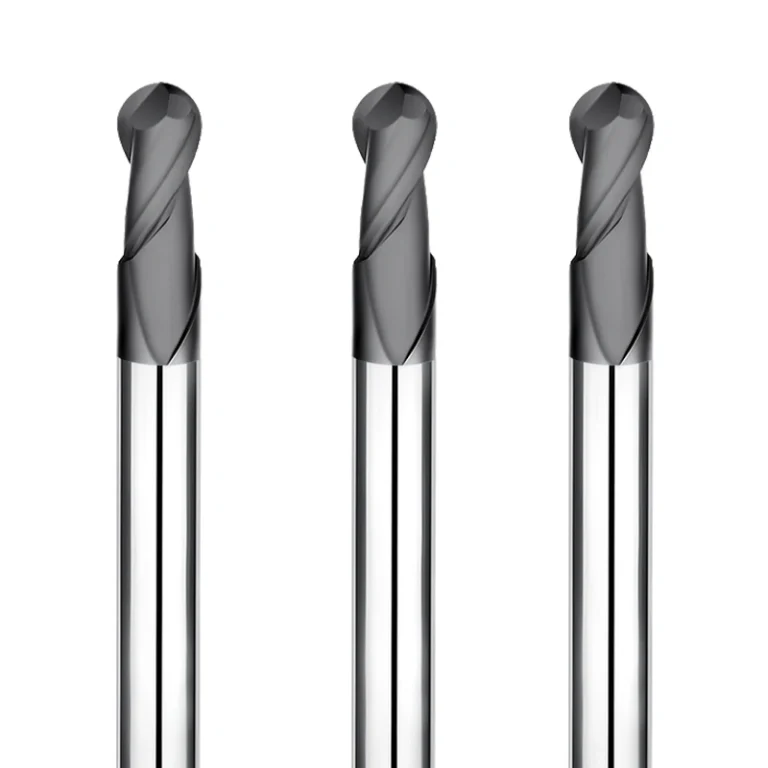
石墨立铣刀 2刃球头立铣刀3 石墨立铣刀 2刃球头立铣刀 石墨立铣刀

石墨球头立铣刀

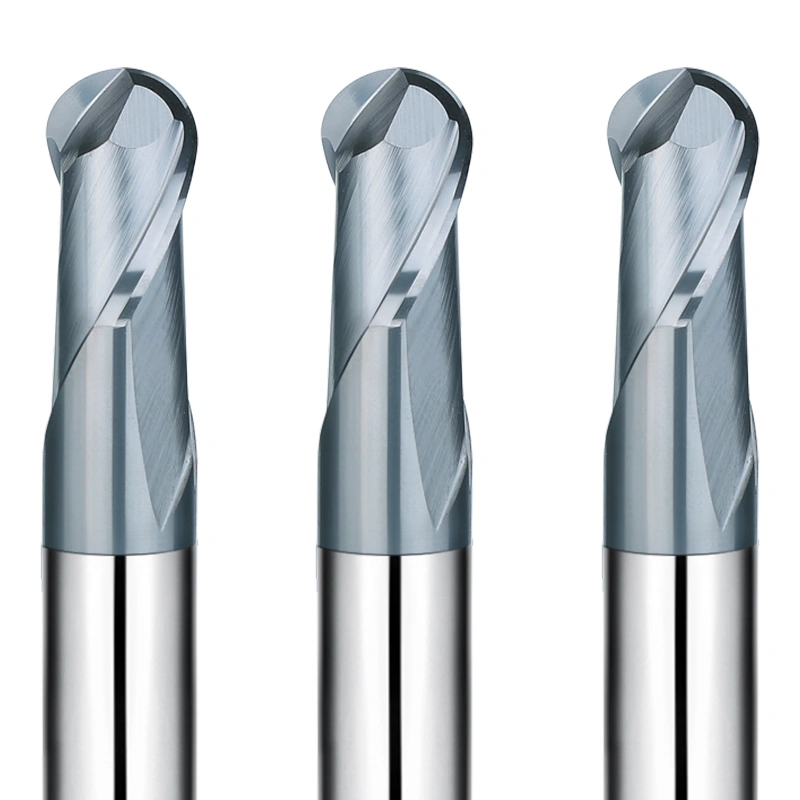
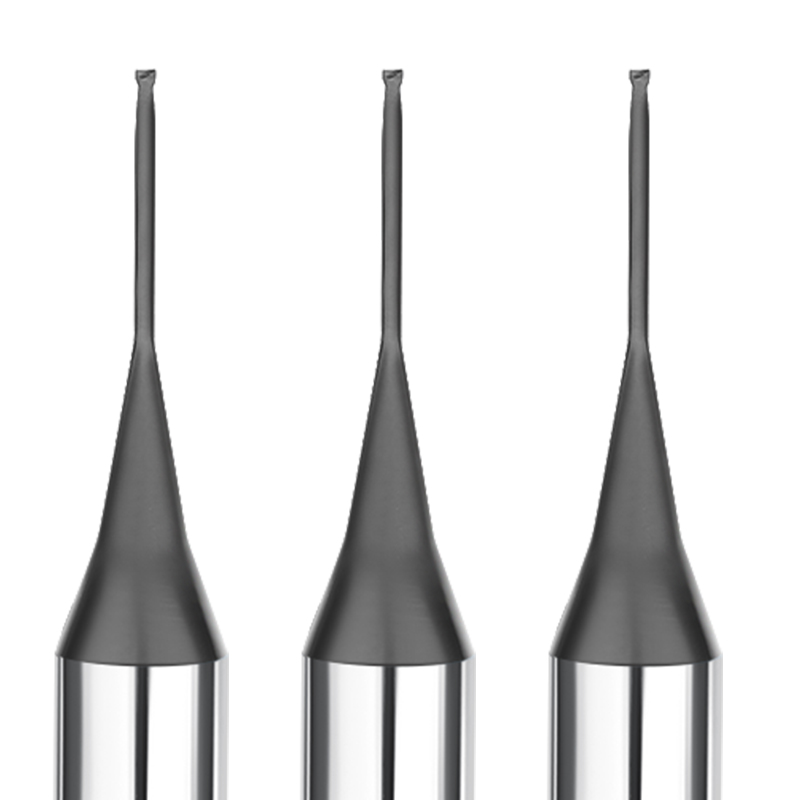
SAMHO 金刚石涂层石墨球头立铣刀 R0.5–R6 – 精密磨削加工

别让磨料蚕食您的利润。SAMHO石墨系列刀具专为高精度加工石墨、陶瓷和脆性非金属材料而设计。这些双刃球头铣刀采用先进的高附着力金刚石涂层,经现场验证,刀​​具寿命超过18小时。

  • 靶材:针对石墨电极和电陶瓷进行了优化。

  • 表面光洁度:球头几何形状确保完美的 3D 轮廓和模腔。

  • 极致耐用性:超细碳化物基材,表面镀有化学惰性金刚石层。

  • 精度:五轴数控研磨,尺寸公差严格控制在±0.01毫米以内。

在电火花加工电极制造和工程陶瓷领域,刀具磨损是一项重大挑战。SAMHO GRAR系列刀具专为应对磨蚀性环境而设计,是快速磨损的标准硬质合金刀具的高性能替代方案。


先进的技术特点

  • 高附着力金刚石涂层,使用寿命极长
    我们独有的金刚石涂层技术具有极高的硬度和化学惰性:
    • 耐磨损: 即使长时间连续干式加工,也能保持刀刃锋利度。
    • 防止植入微芯片: 确保涂层在高速摩擦下仍能牢固地粘附在碳化物上。
  • 用于三维轮廓加工的专用球头几何形状
    精密半球形针尖,非常适合 3D 轮廓、内角过渡和复杂模腔:
    • 石墨加工: 精细电极表面光滑,达到洁净室级别的处理质量
    • 陶瓷元件: 高精度表面光洁度,无刀痕
  • 高效的双刃“冷切”设计
    锋利的双槽几何形状可减少热量并改善切屑排出:
    • 最大程度地排出芯片: 快速清除切割区的磨蚀性粉尘
    • 降低切削负荷: 最大限度减少热量积聚,防止脆性材料发生热裂纹
  • 超细硬质合金基体和高精度研磨
    采用高强度微粒碳化物基体,经五轴数控研磨,确保重复性和精度:
    • 尺寸公差: 为确保大批量电极生产的一致性,精度需达到±0.01 mm
    • 抗断裂性: 提高了在研磨应用中的耐久性

典型应用

  • 石墨加工: 电火花加工电极、石墨模具、结构件
  • 陶瓷加工: 电陶瓷、氧化锆和其他脆性非金属材料
  • 复合材料: 铣削玻璃纤维或碳纤维增强塑料

内部链接: → 产品 / 石墨立铣刀 / 技术博客


专业使用技巧

  • 冷却策略: 针对干式加工或微量润滑进行了优化;使用大容量真空吸力立即清除石墨粉尘。
  • 精确设置: 安装过程中,请使用非接触式测量设备保护金刚石涂层边缘。
  • 刚性: 采用高质量的热缩或液压刀柄,以保持±0.01 mm的精度并延长刀具寿命。

为什么选择从SAMHO批发采购?

  • 批发节省​​: 面向大型电极制造商的工厂直销价格
  • 经验证的性能: 现场测试结果优于标准 CVD/DLC 涂层
  • 全球交付: 20多种专业型号现货供应,可立即发货至世界各地。
推荐加工材料(强烈推荐:⭐️ | 推荐:⭕️ | 建议: ◯ )

类别 工作材质 年级
模具钢 碳钢(S45C/S55C)
合金钢(SK/SCM/SUS)
预硬化钢(NAK/HPM)
硬化钢(~55/~60/~70HRC)
特殊材料 铝合金
石墨 ⭐️
铜
塑料
碳纤维
钛合金
耐热合金
硬质合金
硬脆(非金属)材料

球头立铣刀

共20款车型

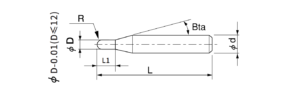
型号 球鼻半径 切割长度 有效长度 刀柄锥角 总长度 刃数 柄直径 有现货
GRAR2-0100300 R0.5 3 – 15° 50 2 4 ○
GRAR2-0150500 R0.75 5 – 15° 50 2 4 ○
GRAR2-0200600 R1 6 – 15° 50 2 4 ○
GRAR2-0300600 R1.5 6 – 15° 60 2 3/4 ○
GRAR2-0301000 R1.5 10 – 15° 75 2 3/4 ○
GRAR2-0301500 R1.5 15 – 15° 100 2 3/4 ○
GRAR2-0400800 R2 8 – – 60 2 4 ○
GRAR2-0401000 R2 10 – – 75 2 4 ○
GRAR2-0401500 R2 15 – – 100 2 4 ○
GRAR2-0601200 R3 12 – – 75 2 6 ○
GRAR2-0601500 R3 15 – – 100 2 6 ○
GRAR2-0801800 R4 18 – – 75 2 6 ○
GRAR2-0801800-100 R4 18 – – 100 2 8 ○
GRAR2-0802500 R4 25 – – 150 2 8 ○
GRAR2-1002000 R5 20 – – 100 2 10 ○
GRAR2-1003000 R5 30 – – 150 2 10 ○
GRAR2-1003000-180 R5 30 – – 180 2 10 ○
GRAR2-1203000 R6 30 – – 100 2 12 ○
GRAR2-1203000-150 R6 30 – – 150 2 12 ○
GRAR2-1203000-180 R6 30 – – 180 2 12 ○

铣削条件

工作材质
石墨
粗加工 处理
(毫米)直径/半径 (毫米)悬垂 (分钟-1)速度 进给量(毫米/分钟) 压强(毫米) Ae(mm) (分钟-1)速度 进给量(毫米/分钟) 压强(毫米) Ae(mm)
R0.5 3 22000 800 0.07 0.2 22000 1500 0.1 0.06
R0.75 5 22000 1200 0.15 0.4 22000 1800 0.1 0.06
R1 6 18000 2500∽1800 0.15 0.5 18000 2000 0.1 0.08
R1.5 16∽40 18000∽10000 3500∽2000 0.3 0.9 18000∽10000 3500∽2000 0.1 0.1
R1.5 40∽70 10000∽5500 2000∽1200 0.2 0.7 10000∽5500 2000∽1200 0.1 0.1
R2 16∽40 18000∽10000 3500∽2000 0.4 1.2 18000∽10000 3500∽2000 0.1 0.1
R2 40∽70 10000∽5500 2000∽1200 0.25 0.8 10000∽5500 2000∽1200 0.1 0.1
R3 24∽36 17000∽10000 3500∽3000 0.6 1.8 17000∽10000 3500∽3000 0.15 0.12
R3 36∽70 10000∽5500 3000∽1600 0.4 1.5 9000∽5500 3000∽1600 0.15 0.12
R4 20∽40 15000∽12000 4000∽3000 0.8 2.5 15000∽12000 4000∽3000 0.18 0.15
R4 40∽70 12000∽6000 3000∽2500 0.8 2.5 12000∽6000 3500∽2500 0.18 0.15
R4 70∽110 6000∽4000 2500∽1200 0.4 1.2 6000∽4000 2500∽1200 0.18 0.15
R5 40∽60 12000∽6000 3500∽2500 1 3 120000∽6000 4000∽2500 0.2 0.2
R5 60∽110 6000∽4000 2500∽1800 0.8 2.5 6000∽4000 2500∽1800 0.2 0.2
R5 110∽150 4000∽2000 1500∽450 0.6 1.9 4000∽2000 1800∽900 0.2 0.2
R6 48∽72 10000∽6000 3500∽2500 1.2 3.6 10000∽6000 4000∽2500 0.2 0.24
R6 72∽110 6000∽4000 2500∽1800 1.2 3.6 6000∽4000 2500∽1800 0.2 0.24
R6 110∽150 4000∽2000 1800∽450 0.9 2.8 4000∽2000 2000∽1000 0.2 0.24

备注:
*当铣削参数超过机床最大主轴转速时,应按比例降低主轴转速和进给速度;
*槽加工时,进给速度降低50%;
建议使用气吹。

下载 2:石墨球头立铣刀文件

相关产品

相关帖子

磨头

金刚砂螺纹磨头

在加工硬脆材料领域,切削刀具面临着极其严苛的要求。它们必须具备极高的精度、出色的耐磨性和稳定性。

阅读更多»

hrc65 NPT 全齿螺纹铣刀

在制造高压管件和精密模具的过程中,热处理后的螺纹加工是一项关键挑战。SAMHO HRC65 全齿 NPT 系列螺纹接头正是为此而设计的。

阅读更多»
4刃平头立铣刀

hrc65 4刃平头铣刀

SAMHO HRC65 四刃方头铣刀:预硬化钢的克星,适用于高硬度材料:这款 HRC65 四刃方头铣刀专为钢材加工而设计。

阅读更多»
获取您的定制铣削刀具指南

填写以下表格即可获取SAMHO的完整产品目录。