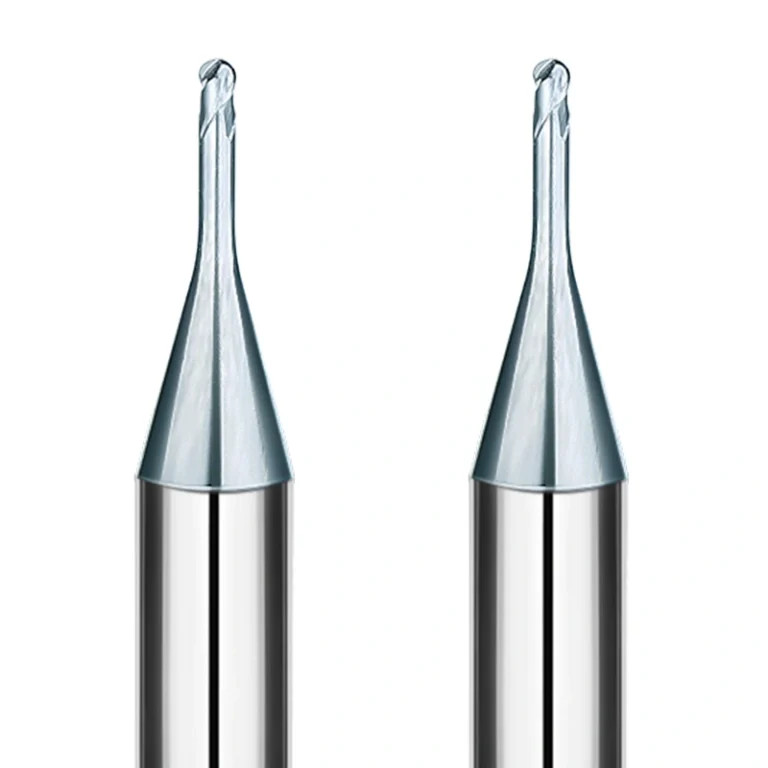
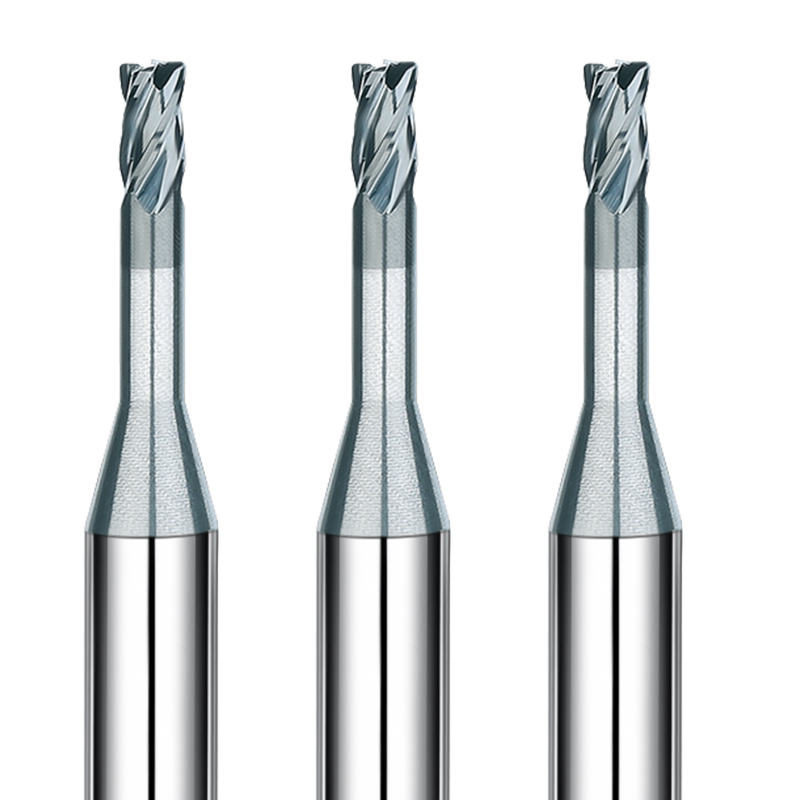
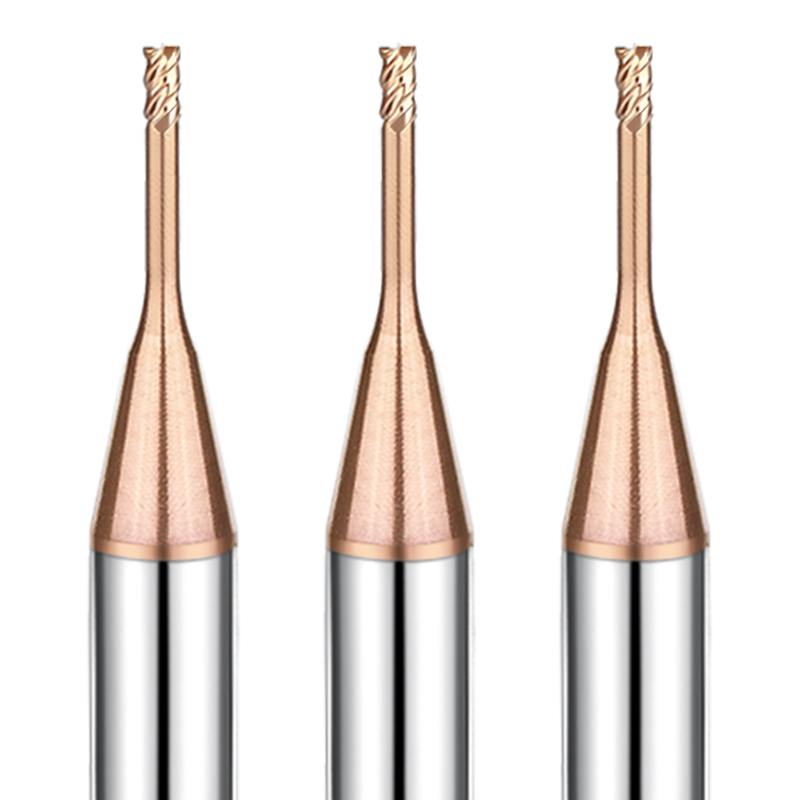
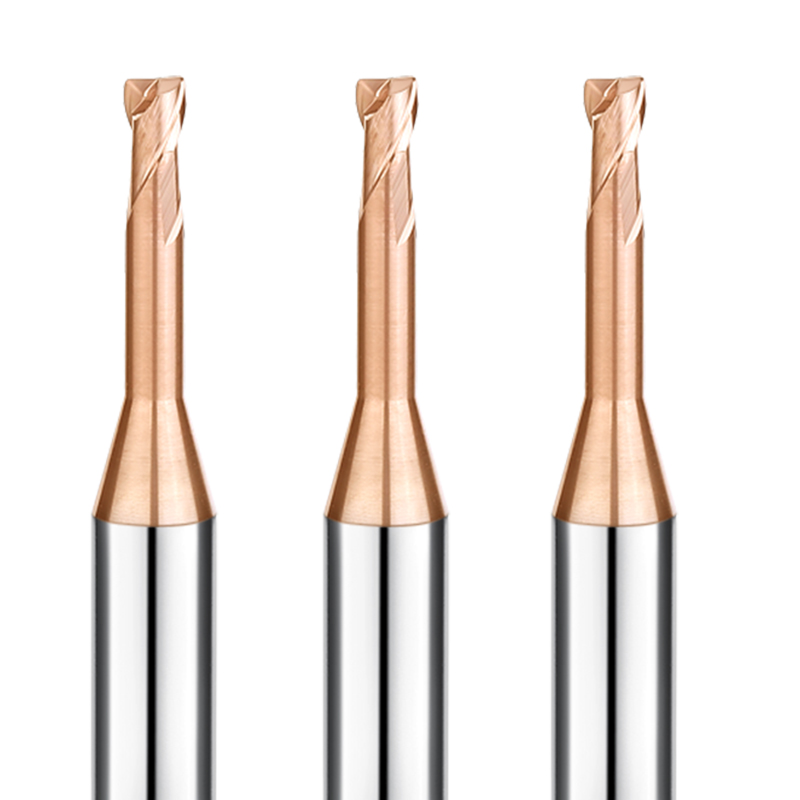
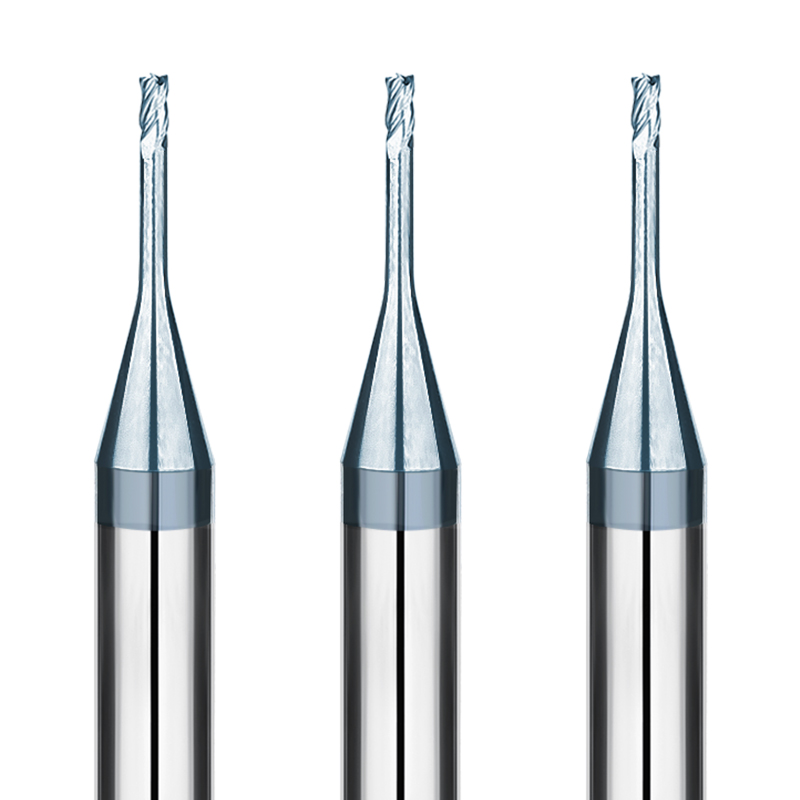
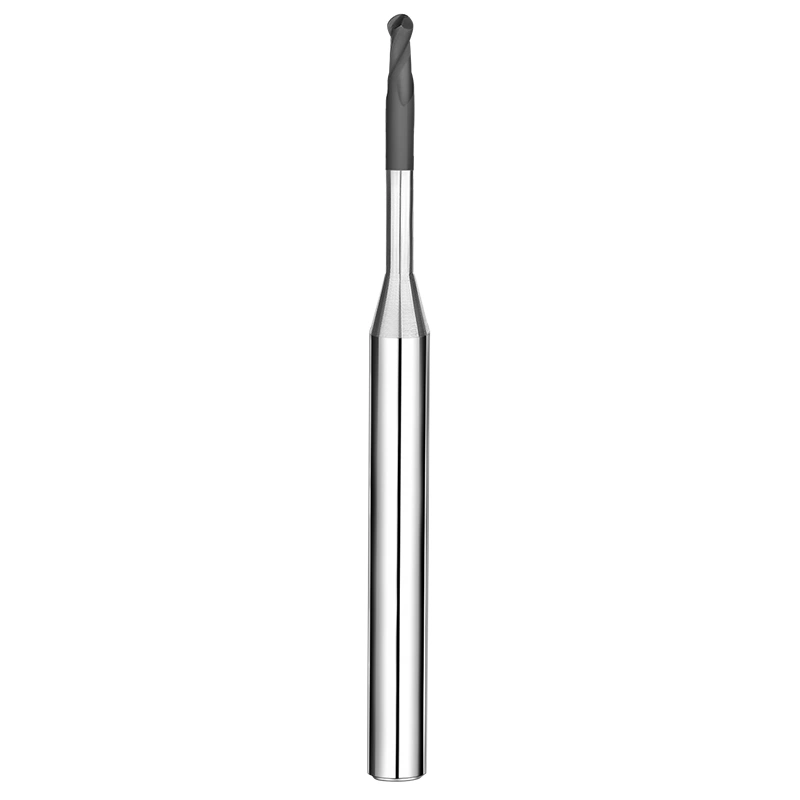
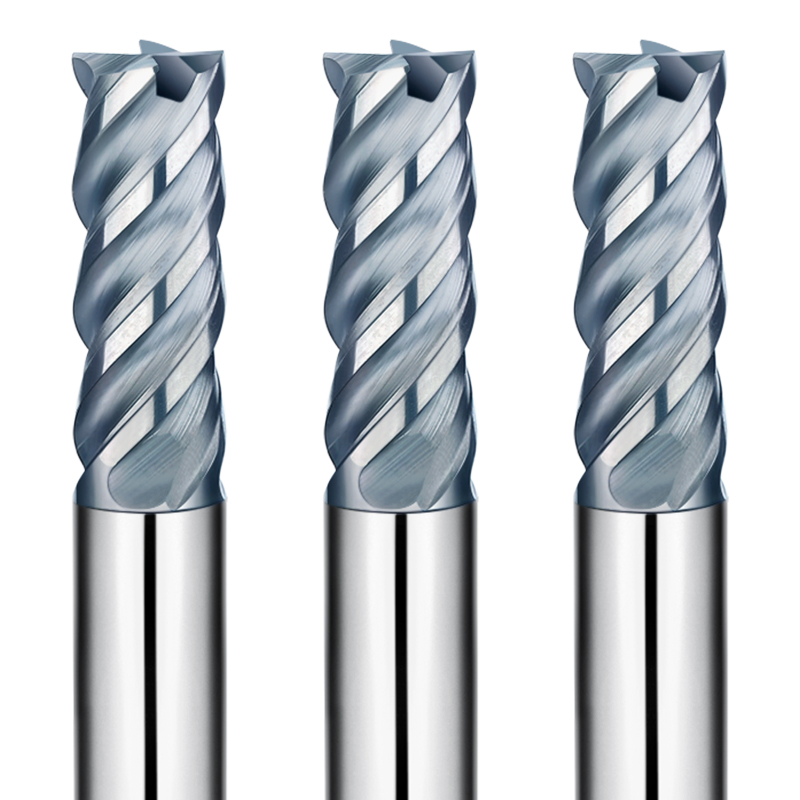
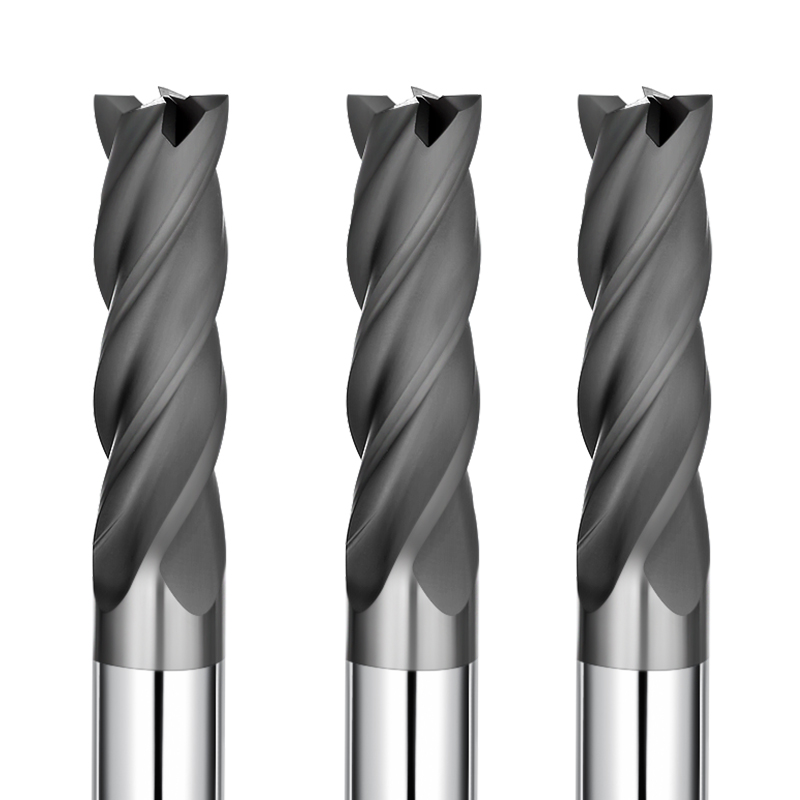
Pri výrobe zložitých EDM elektród a mikroforiem je dosiahnutie hlbokých prvkov pri zachovaní integrity povrchu veľkou výzvou. Séria SAMHO s dlhým hrdlom WCu je navrhnutá tak, aby poskytovala potrebnú vôľu a stabilitu pre obrábanie hustých, abrazívnych volfrámových zliatin medi vo vysoko presných CNC prostrediach.
Pokročilé technické vlastnosti
- Dizajn s dlhým krkom pre hlboké frézovanie bez rušenia
Špecializovaná geometria predĺženého krku je kľúčová pre prístup do hlbokých dutín a úzkych prvkov:
- Prístup k hlbokým kontúram: Ideálne pre zložité 3D geometrie elektród a podrezania
- Zachovať tuhosť: Optimalizované pomery krčka k priemeru zaisťujú stabilné rezanie a minimalizujú vibrácie, čo je kľúčové pre obrábanie WCu.
- Ostrá 2-drážková geometria pre nízky odpor pri reze
Volfrámová meď je hustý kompozit, ktorý vyžaduje ostré rezné hrany, aby sa zabránilo hromadeniu tepla:
- Plynulé odvádzanie triesok: Rýchle odstránenie nečistôt, aby sa zabránilo zváraniu triesok
- Nižšie rezné sily: Zachováva presnosť tenkostenných prvkov a jemných mikroštruktúr
- Ultrajemnozrnný karbid pre extrémnu odolnosť proti opotrebovaniu
SAMHO používa prémiový ultrajemnozrnný substrát z pevného karbidu:
- Výnimočná tvrdosť: Zachováva ostré hrany aj pri trení pri suchom obrábaní alebo MQL
- Odolnosť proti odštiepeniu: Poskytuje lomovú húževnatosť pre konzistentný výkon v hustých neželezných kompozitoch
- Guľový hrot pre presné 3D povrchové úpravy
Presne brúsený polguľovitý hrot:
- Zrkadlové povrchové úpravy: Znižuje potrebu dodatočného spracovania alebo manuálneho leštenia
- Geometrická konzistencia: Dôležité pre vysoko tolerančné vložky do foriem, kde sa počíta každý mikrón
Komplexný výber modelov (56 modelov)
S 56 špecializovanými modelmi v sérii SHDLR pokrývame rozsah polomerov od R0.1 do R2.0 mm. Či už ide o frézovanie mikrofluidných kanálov alebo veľkorozmerných jadier elektród, SAMHO má presnú veľkosť a dĺžku krku, ktorá vyhovie vašim CNC požiadavkám.
Cieľové aplikácie a odvetvia
- Výroba EDM elektród: Vysoko presné frézovanie WCu elektród pre letecký a kozmický priemysel a elektroniku
- Výroba mikroforiem: Zložité 3D frézovanie dutín v hustých, abrazívnych neželezných zliatinách
- Zdravotníctvo a automobilový priemysel: Presné profilovanie zložitých komponentov s vysokou toleranciou
Odporúčania pre profesionálne použitie
- Stratégia chladenia: Na zabezpečenie tepelnej stability použite MQL (minimálne mazanie) alebo suché obrábanie s vysokotlakovým prúdením vzduchu
- Presnosť nastavenia: Pre mikropriemery (R0.1 – R0.5 mm) použite vysoko presné hydraulické alebo tepelne upínacie držiaky, aby sa minimalizovalo hádzanie a maximalizovala životnosť nástroja.
- Ochrana hrotu: Pri nastavovaní nástrojov používajte bezkontaktné meracie zariadenia, aby ste predišli poškodeniu presne brúseného polomeru.
Prečo nakupovať veľkoobchodne od SAMHO?
- Veľkoobchodná nákladová efektívnosť: Významné úspory pre globálnych distribútorov a veľkoobchody s elektródami
- Osvedčený výkon: Špecializované substráty určené špeciálne pre výzvy s volfrámom a meďou
- Rýchla globálna preprava: Viac ako 56 modelov skladom a pripravených na okamžité medzinárodné odoslanie
Odporúčané materiály na obrábanie (Veľmi odporúčané: ⭐️ | Odporúčané: ⭕️ | Navrhované: ◯ )
| OCEĽOVÁ ZÁLIVKA |
Stupeň |
| Uhlíkové ocele (S45C/S55C) |
|
| Legované ocele (SK/SCM/SUS) |
|
| Predkalené ocele (NAK/HPM) |
|
| Kalené ocele (~55/~60/~70HRC) |
|
| ŠPECIÁLNY MATERIÁL |
| Zliatiny hliníka |
|
| grafit |
|
| meď |
|
| Plasty |
|
| Volfrámová meď |
⭐ |
| Uhlíkové vlákno |
|
| Zliatiny titánu |
|
| Tepelne odolné zliatiny |
|
| Slinutý karbid |
|
| Tvrdý krehký (nekovový) materiál |
|
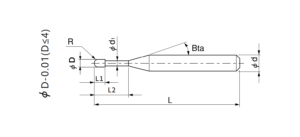
Celkom 56 modelov
| Číslo modelu |
Vonkajší priemer |
Dĺžka rezu |
Efektívna dĺžka |
Uhol kužeľa stopky |
Celková dĺžka |
Počet flaut |
Priemer drieku |
Na sklade |
| CGLR2-002005 |
R0.1 |
0.2 |
0.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002010 |
R0.1 |
0.2 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-002015 |
R0.1 |
0.2 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003010 |
R0.15 |
0.3 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003015 |
R0.15 |
0.3 |
1.5 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003020 |
R0.15 |
0.3 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-003030 |
R0.15 |
0.3 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004010 |
R0.2 |
0.4 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004020 |
R0.2 |
0.4 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004030 |
R0.2 |
0.4 |
3 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-004040 |
R0.2 |
0.4 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005010 |
R0.25 |
0.5 |
1 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005020 |
R0.25 |
0.5 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005040 |
R0.25 |
0.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005060 |
R0.25 |
0.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-005080 |
R0.25 |
0.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006020 |
R0.3 |
0.6 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006040 |
R0.3 |
0.6 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006060 |
R0.3 |
0.6 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-006080 |
R0.3 |
0.6 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008020 |
R0.4 |
0.8 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008040 |
R0.4 |
0.8 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008060 |
R0.4 |
0.8 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-008080 |
R0.4 |
0.8 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010020 |
R0.5 |
1 |
2 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010040 |
R0.5 |
1 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010060 |
R0.5 |
1 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010080 |
R0.5 |
1 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010100 |
R0.5 |
1 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010120 |
R0.5 |
1 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010140 |
R0.5 |
1 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-010160 |
R0.5 |
1 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015040 |
R0.75 |
1.5 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015060 |
R0.75 |
1.5 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015080 |
R0.75 |
1.5 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015100 |
R0.75 |
1.5 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015120 |
R0.75 |
1.5 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015140 |
R0.75 |
1.5 |
14 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-015160 |
R0.75 |
1.5 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020040 |
R1 |
2 |
4 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020060 |
R1 |
2 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020080 |
R1 |
2 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020100 |
R1 |
2 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020120 |
R1 |
2 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-020160 |
R1 |
2 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030060 |
R1.5 |
3 |
6 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030080 |
R1.5 |
3 |
8 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030100 |
R1.5 |
3 |
10 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030120 |
R1.5 |
3 |
12 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030160 |
R1.5 |
3 |
16 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-030200 |
R1.5 |
3 |
20 |
15 ° |
50 |
2 |
4 |
○ |
| CGLR2-040080 |
R2 |
4 |
8 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040100 |
R2 |
4 |
10 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040120 |
R2 |
4 |
12 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040160 |
R2 |
4 |
16 |
- |
50 |
2 |
4 |
○ |
| CGLR2-040200 |
R2 |
4 |
20 |
- |
50 |
2 |
4 |
○ |
Podmienky frézovania
| Pracovný materiál |
Volfrámová meď |
| Polomer guľového nosa |
(mm)Účinná dĺžka |
(min-1) Rýchlosť |
Posuv (mm/min) |
AP (mm) |
Ae (mm) |
| R0.1 |
0.5 |
30000 |
120 |
0.006 |
0.006 |
| R0.1 |
1 |
30000 |
100 |
0.003 |
0.003 |
| R0.1 |
1.5 |
30000 |
100 |
0.003 |
0.003 |
| R0.15 |
1 |
26000 |
200 |
0.006 |
0.006 |
| R0.15 |
1.5 |
26000 |
200 |
0.004 |
0.004 |
| R0.15 |
2 |
24000 |
150 |
0.003 |
0.003 |
| R0.15 |
3 |
18000 |
100 |
0.003 |
0.003 |
| R0.2 |
1 |
2400 |
300 |
0.01 |
0.01 |
| R0.2 |
2 |
20000 |
200 |
0.008 |
0.01 |
| R0.2 |
3 |
18000 |
150 |
0.006 |
0.006 |
| R0.2 |
4 |
16000 |
150 |
0.003 |
0.003 |
| R0.25 |
1 |
20000 |
600 |
0.01 |
0.01 |
| R0.25 |
2 |
18000 |
600 |
0.01 |
0.01 |
| R0.25 |
4 |
16000 |
300 |
0.008 |
0.008 |
| R0.25 |
6 |
14000 |
150 |
0.008 |
0.008 |
| R0.25 |
8 |
14000 |
100 |
0.003 |
0.003 |
| R0.3 |
2 |
20000 |
800 |
0.02 |
0.02 |
| R0.3 |
4 |
15000 |
500 |
0.01 |
0.01 |
| R0.3 |
6 |
13000 |
300 |
0.008 |
0.008 |
| R0.3 |
8 |
13000 |
150 |
0.005 |
0.005 |
| R0.4 |
2 |
18000 |
1200 |
0.02 |
0.02 |
| R0.4 |
4 |
18000 |
800 |
0.02 |
0.02 |
| R0.4 |
6 |
16000 |
600 |
0.01 |
0.02 |
| R0.4 |
8 |
15000 |
400 |
0.005 |
0.01 |
| R0.5 |
2 |
14000 |
1200 |
0.02 |
0.03 |
| R0.5 |
4 |
14000 |
1000 |
0.02 |
0.03 |
| R0.5 |
6 |
14000 |
800 |
0.02 |
0.03 |
| R0.5 |
8 |
12000 |
500 |
0.01 |
0.02 |
| R0.5 |
10 |
12000 |
400 |
0.01 |
0.02 |
| R0.5 |
12 |
10000 |
300 |
0.01 |
0.02 |
| R0.5 |
14 |
10000 |
200 |
0.008 |
0.01 |
| R0.5 |
16 |
10000 |
200 |
0.005 |
0.01 |
| R0.75 |
4 |
16000 |
1400 |
0.02 |
0.04 |
| R0.75 |
6 |
14000 |
1200 |
0.02 |
0.04 |
| R0.75 |
8 |
13000 |
1000 |
0.02 |
0.04 |
| R0.75 |
10 |
12000 |
600 |
0.01 |
0.04 |
| R0.75 |
12 |
11000 |
500 |
0.01 |
0.04 |
| R0.75 |
14 |
10000 |
400 |
0.01 |
0.02 |
| R0.75 |
16 |
9000 |
300 |
0.01 |
0.01 |
| R1 |
4 |
16000 |
2000 |
0.03 |
0.06 |
| R1 |
6 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1 |
12 |
12000 |
1400 |
0.02 |
0.06 |
| R1 |
16 |
10000 |
1000 |
0.02 |
0.06 |
| R1.5 |
6 |
16000 |
2000 |
0.03 |
0.06 |
| R1.5 |
8 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
10 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
12 |
14000 |
1800 |
0.03 |
0.06 |
| R1.5 |
16 |
12000 |
1400 |
0.02 |
0.06 |
| R1.5 |
20 |
10000 |
1000 |
0.02 |
0.06 |
| R2 |
8 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
10 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
12 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
16 |
12000 |
2200 |
0.03 |
0.07 |
| R2 |
20 |
11000 |
2000 |
0.03 |
0.07 |
Poznámka:
*Keď parametre frézovania prekročia maximálne otáčky vretena stroja, úmerne znížte otáčky vretena aj posuv.
*Odporúča sa používať bezkontaktné meracie zariadenie, aby sa predišlo poškodeniu presného hrotu.