
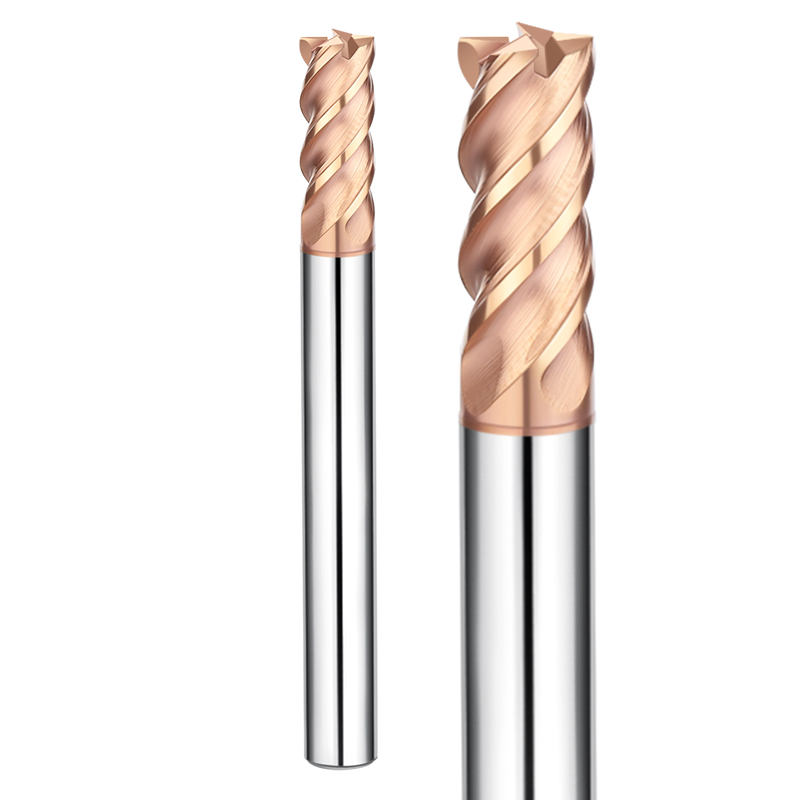
Há dois meses, analisamos um relatório de falha em campo de uma fábrica de moldes alemã. Um centro de usinagem de 5 eixos estava realizando o acabamento de uma cavidade de molde de trabalho a frio, tratada termicamente para HRC 63-65. Menos de dez minutos após o início do corte, um ruído agudo ecoou da cabine e a carga do fuso aumentou repentinamente. Uma ferramenta plana revestida de 6 mm, novinha em folha, sofreu lascamento severo nos cantos, lançando fragmentos de metal duro por toda a superfície acabada.
O operador de máquinas suspeitou de má adesão do revestimento ou de um núcleo quebradiço. No entanto, a inspeção da curva de torque do fuso e da zona de fratura revelou uma história diferente. Não se tratava de um defeito na fabricação da ferramenta, mas sim de uma incompatibilidade na geometria da ferramenta. O uso de uma fresa de topo de metal duro padrão para aplicações em aço temperado concentrava o choque de corte e o desvio radial em uma zona de cisalhamento extremamente fina.
Ao longo dos últimos dezesseis anos prestando suporte a oficinas mecânicas na América do Norte e na Europa, testemunhamos esse modo de falha centenas de vezes. Quando a dureza do material ultrapassa HRC 60, a deformação plástica cai para perto de zero, transformando o deslizamento por cisalhamento em microfraturas frágeis. O sucesso na seleção de fresas de topo HRC65 exige o equilíbrio entre o ligante de cobalto do substrato, os ângulos de alívio, o passo diferencial e as taxas de projeção, em vez de se basear apenas em termos de marketing de catálogo.
A fresagem de aço ferramenta temperado não permite erros. Uma única lasca na aresta danifica uma fresa cara, desperdiça horas de trabalho do fuso e corre o risco de inutilizar um bloco de matriz.
Quando as forças de corte aumentam drasticamente e o choque térmico ameaça a integridade da ferramenta, você realmente selecionou a ferramenta de corte correta para lidar com material HRC 65?
Da base ao revestimento: lógica de materiais para a seleção de fresas de aço temperado.
Ao solucionar problemas com ferramentas quebradas nas fábricas dos clientes, frequentemente vemos programadores escolherem a ferramenta mais dura com o revestimento mais escuro. A usinagem de materiais endurecidos nunca é uma simples questão de igualar dureza contra dureza. A extrema resistência ao escoamento direciona as forças de corte de volta para a ponta da ferramenta como cargas de impacto de alta frequência. Se o núcleo da ferramenta não tiver tenacidade à fratura suficiente, pequenas vibrações radiais causam lascamento instantâneo. Uma abordagem adequada para a seleção de fresas de topo de aço temperado equilibra microdureza, tenacidade à fratura e estabilidade térmica.
Em nossas próprias linhas de retificação de produção, tratamos a estrutura de grãos de carboneto de tungstênio, o volume de aglomerante, os limites de oxidação do revestimento e o brunimento da aresta como um sistema integrado. Qualquer variação nesses parâmetros é amplificada dentro de uma zona de cisalhamento que opera a temperaturas superiores a 800 °C. A seleção de ferramentas exige compromissos calculados com base na rigidez do fuso, nas velocidades de corte e nas restrições de remoção de cavacos, em vez de buscar um único valor máximo em laboratório.
Selecionando o substrato da fresa de topo HRC65: equilibrando o teor de carboneto ultrafino e cobalto.
Os operadores de máquinas frequentemente nos perguntam se um menor teor de cobalto sempre resulta em maior vida útil da ferramenta. Diminuir o teor de cobalto no aglutinante aumenta a dureza à temperatura ambiente, mas isso tem um efeito duplo. Certa vez, retificamos um lote personalizado de fresas com 6% de cobalto para um fabricante suíço de moldes médicos que usinava aço metalúrgico em pó com dureza HRC 64. As arestas de corte lascaram ao entrar nos cantos, porque a resistência à ruptura transversal ficou abaixo do limite necessário para o choque radial. Essa falha reforçou nossas regras para configurar um substrato de fresa de topo com dureza HRC 65.
Nossos dados de corte de produção mostram que grãos submicrométricos entre 0.2 e 0.4 mícron oferecem o melhor equilíbrio. Partículas ultrafinas de carboneto de tungstênio formam uma matriz densa que resiste à deformação plástica sob cargas compressivas elevadas. Mantemos o teor de cobalto como ligante entre 8% e 10%. Isso evita o amolecimento térmico em altas temperaturas de corte, preservando, ao mesmo tempo, resistência à flexão suficiente para impedir o lascamento sob cargas cíclicas.
Revestimentos resistentes à oxidação em altas temperaturas: gerenciamento de calor na usinagem a seco
O corte do aço HRC 65 converte a energia de cisalhamento mecânico diretamente em calor intenso. Como o corte a seco evita fraturas por choque térmico, a aresta da ferramenta atinge rotineiramente 900 °C. Muitas oficinas têm dificuldade em decidir entre os revestimentos padrão de AlTiN e AlCrN. Nossos testes de fresamento mostram que o revestimento básico de AlTiN se deteriora durante cortes trocoidais pesados, pois a camada de óxido de alumínio se degrada sob atrito térmico contínuo, expondo o substrato de metal duro ao desgaste.
Para cortes a seco agressivos, a vida útil do revestimento depende da proporção molar de alumínio e da força de adesão ao substrato. Revestimentos de AlCrN com alto teor de alumínio e AlTiSiN dopados com silício apresentam desempenho muito superior sob cargas secas contínuas. A adição de cromo eleva a temperatura de início da oxidação para além de 1050 °C, reduzindo simultaneamente o atrito entre a ferramenta e o cavaco. Se altas velocidades de corte concentrarem o calor nas ranhuras, a utilização de uma camada com alto teor de alumínio controla o desgaste da cratera e prolonga a vida útil da fresa de topo HRC65.
Afiamento de arestas e controle rígido da geometria da aresta para ferramentas de corte de aço temperado
Muitos operadores presumem que uma aresta de corte extremamente afiada reduz a resistência ao corte, mas esse princípio falha em matrizes temperadas. Uma aresta sem afiar, exposta a aço de alta dureza, se esfarela na primeira rotação, desencadeando lascamento em cascata ao longo da canaleta. Ao fabricar uma ferramenta de corte dedicada para aço temperado, submetemos tanto as ferramentas de desbaste quanto as de acabamento a um brunimento preciso com escovas em múltiplos eixos, substituindo as rebarbas brutas de retificação por microraios controlados e capazes de suportar carga.
O raio exato da afiação depende da sua estratégia de trajetória da ferramenta. Para cortes de acabamento em alta velocidade com baixa quantidade de cavacos, mantemos a afiação entre 3 e 5 mícrons para evitar atrito e endurecimento por trabalho. Para cortes de perfilamento mais pesados, abrimos a afiação para 8 a 12 mícrons, com um ângulo de ataque radial negativo. Esse raio microscópico sacrifica um pouco da nitidez ao cisalhamento para obter uma estabilidade de corte excepcional sob fortes impactos.

Configuração geométrica prática: como escolher as geometrias de fresas de topo HRC65
Muitos programadores focam apenas nas classes de metal duro ao encomendar ferramentas. No entanto, uma vez que o fuso atinge a velocidade de rotação, a geometria de corte determina se uma aresta de corte dura três minutos ou três horas. Os aços temperados flexionam muito pouco sob carga, criando picos de força acentuados a cada contato de uma aresta de corte. Ajustar a geometria de uma fresa de topo HRC65 significa combinar a espessura do núcleo da ferramenta, os ângulos de alívio e os alojamentos de cavacos diretamente com a rigidez da sua configuração.
Ao diagnosticar marcas de vibração ou cortes ruidosos em peças de clientes, a geometria padrão do aço macio é quase sempre a culpada. Materiais com dureza acima de HRC 60 geram cargas radiais severas que defletem ferramentas delgadas instantaneamente. Cada detalhe — da transição do canto ao perfil do ângulo de ataque — deve ser reforçado contra o empuxo lateral. Canais profundos padrão cortam sem problemas em aço macio, mas quebram sob as forças de corte de aços para moldes endurecidos.
Tipos de fresas de topo em aço temperado: Distribuição de força em diferentes geometrias
Os operadores de máquinas frequentemente tentam limpar cantos retos usando fresas de topo planas e afiadas. Em nossos testes de campo, isso causa a maior taxa de falhas catastróficas nos cantos. As ferramentas planas padrão suportam cantos frágeis de 90 graus com suporte transversal mínimo. À medida que os ângulos de contato aumentam em cantos apertados, o calor e o choque mecânico se concentram na ponta. Ao selecionar os tipos de fresas de topo, aconselhamos as oficinas a usar fresas de topo arredondadas sempre que as especificações do projeto permitirem.
As fresas de raio de canto introduzem um arco de transição suave que divide as forças de corte em vetores axiais e radiais. Esse suporte extra de metal duro protege a ponta e proporciona um acabamento limpo mesmo em passes rasos com alta taxa de avanço. As fresas de topo esféricas são excelentes para contornos 3D, mas apresentam velocidade de corte nula em sua zona morta central. Ao perfilar cavidades endurecidas, incline a ferramenta de 10 a 15 graus para manter o corte afastado desse ponto morto central.
Ângulos da Hélice e Design da Flauta: Passo Variável e Inclinações Negativas
Um ruído agudo vindo da caixa de ferramentas avisa que a aresta de corte está prestes a fraturar. Com dureza Rockwell C de 65, as arestas de corte atingem a peça de trabalho em frequências de excitação extremas. Canais de corte uniformes padrão de 30 graus geram ressonância harmônica em intervalos fixos, produzindo ondas de vibração severas. Afiamos ferramentas com indexação desigual e ângulos de hélice variáveis (como 35°/38°) para alterar a sincronia do impacto da ferramenta e suprimir a vibração harmônica.
Os ângulos de ataque também exigem uma mentalidade diferente daquela utilizada na usinagem de metais macios. Para fresamento de materiais duros, retificamos um ângulo de ataque negativo de -5° a -15° combinado com folgas estreitas. Os ângulos de ataque negativos direcionam as forças de corte de volta para o corpo da ferramenta como tensão compressiva, que o metal duro suporta excepcionalmente bem. Reforçado por canais rasos e polidos, o núcleo da fresa resiste à deflexão torsional durante cortes contínuos.
Selecionando o número de canais de corte: Equilibrando a rigidez da ferramenta e a remoção de cavacos para uma ferramenta de corte de aço temperado.
Os clientes frequentemente nos perguntam se devem usar fresas de 4, 6 ou múltiplas arestas de corte. A escolha depende do tipo de trajetória da ferramenta e dos limites de evacuação de cavacos. Embora as fresas de 4 arestas de corte ofereçam amplo espaço para cavacos, arestas de corte profundas comprometem o diâmetro do núcleo da ferramenta. Ao projetar uma ferramenta de corte dedicada para aço temperado, aumentamos a espessura da alma para 65% ou 70% do diâmetro total da ferramenta para evitar deflexão por flexão sob carga.
Se sua oficina utiliza máquinas de alta rigidez com trajetórias de ferramenta trocoidais dinâmicas, as fresas de topo de 6 e 8 canais oferecem ganhos significativos em taxa de avanço e vida útil da ferramenta. Mais canais permitem taxas de avanço mais altas com uma baixa taxa de cavacos por dente (fz), dissipando o calor de corte com cavacos finos. No entanto, para acabamento de paredes profundas ou usinagem de ranhuras fechadas onde os cavacos podem se acumular, prefira um projeto de 4 canais com núcleo robusto para evitar o travamento dos cavacos nos canais.
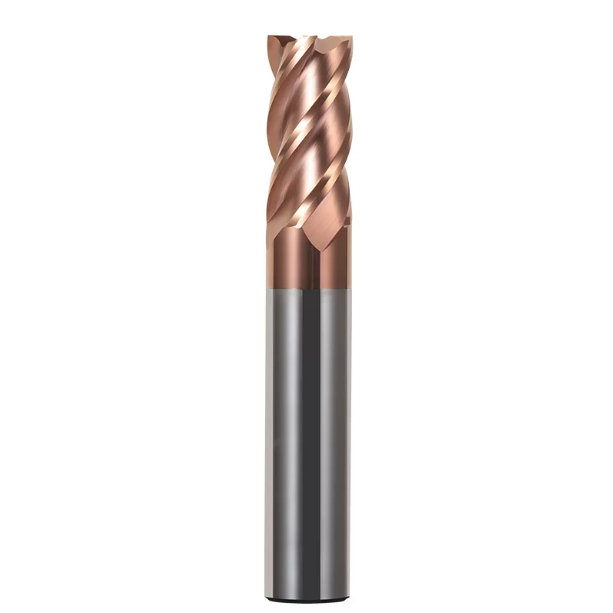
Especificações dimensionais: Diâmetro da fresa de topo HRC65 compatível com os limites de rigidez.
Para fresar paredes altas de cavidades, os operadores frequentemente posicionam as ferramentas muito longe do porta-ferramentas. Assim que o fuso acelera, a ferramenta sofre deflexão e emite um ruído agudo. O aço temperado não oferece amortecimento; uma projeção excessiva da ferramenta compromete o caminho de corte em segundos. A seleção do diâmetro e do comprimento de projeção adequados para uma fresa de topo HRC65 depende do gerenciamento das fórmulas de deflexão e dos limites críticos de vibração.
Alta potência do fuso não compensa a baixa rigidez da ferramenta. A mecânica de vigas em balanço demonstra que a deflexão da ferramenta aumenta com o cubo do comprimento da projeção e diminui com a quarta potência do diâmetro da ferramenta. Dobrar a projeção da ferramenta aumenta a deflexão em oito vezes sob a mesma carga radial. A fresagem de materiais de alta dureza exige conjuntos de ferramentas rígidos; priorize sempre o conjunto de ferramentas mais curto e robusto possível.
Determinação do diâmetro da fresa de topo HRC65: gerenciamento de cavidades profundas e a regra L/D ≤ 3x
Ao finalizar nervuras profundas e estreitas, os engenheiros frequentemente se deparam com um dilema entre a rigidez da ferramenta e os raios de curvatura reduzidos. Em nosso suporte de campo, aplicamos a regra de 3 vezes o comprimento em relação ao diâmetro. Ao selecionar o diâmetro de uma fresa de topo HRC65, mantenha a projeção sem suporte abaixo de 3 vezes o diâmetro sempre que possível. Aumentar a projeção além de 4 ou 5 vezes o diâmetro transforma o corte preciso em atrito e deflexão violenta contra superfícies endurecidas por trabalho.
Se precisar alcançar cavidades profundas, evite ferramentas de longo alcance com haste reta. Em vez disso, utilize ferramentas com pescoço cônico ou rebaixo e diâmetros de haste maiores para garantir o alcance, mantendo o comprimento de corte da aresta de corte o mais curto possível. Para alcançar cavidades profundas, reduza a profundidade de corte radial (ae) para 1% a 2% do diâmetro da fresa e execute movimentos de avanço leves e rápidos. Isso reduz a pressão lateral e compensa altas relações L/D sem travar a ferramenta.
Sistemas de fixação de ferramentas para aço temperado: controle de excentricidade com mandris de contração térmica e hidráulicos
Montar uma ferramenta de metal duro de microgrãos de alta qualidade em uma pinça ER desgastada compromete seu desempenho instantaneamente. Em materiais com dureza HRC 65, a excentricidade da ponta permitida é próxima de zero. Se a leitura total do indicador (TIR) exceder 5 mícrons (0.0002"), as ferramentas com múltiplas arestas de corte funcionam como fresas de aresta única. Essa sobrecarga na ponta da ferramenta causa lascas quase imediatamente, danificando as arestas de corte restantes. O balanceamento e a excentricidade do porta-ferramentas são tão importantes quanto as taxas de avanço programadas.
Nossos testes em oficina confirmam duas opções confiáveis: mandris de contração térmica e mandris hidráulicos de alta rigidez. Os mandris de contração térmica prendem a ferramenta em 360 graus ao redor da haste, mantendo a excentricidade abaixo de 3 mícrons em 3x o diâmetro, mesmo em ângulos de saída estreitos. Os mandris hidráulicos utilizam bolsas de óleo internas que absorvem vibrações de alta frequência durante o perfilamento de ombros pesados. Independentemente do mandril escolhido, verifique a ponta da ferramenta com um indicador antes de começar a usinagem para manter a excentricidade total abaixo de 0.003 mm.

Testes práticos de aço para moldes: fresa de topo HRC65 para aço D2 e ligas de alta dureza.
Testar fresas em um laboratório estéril difere drasticamente da usinagem de blocos de matrizes endurecidos na linha de produção. Muitas oficinas de ferramentas recebem blocos tratados termicamente a vácuo, cuja dureza superficial varia erraticamente entre HRC 62 e 65, aprisionando severas tensões residuais em seu interior. Ao testar uma fresa de topo HRC65 para aço D2, ignoramos a velocidade de corte do aço macio. Em vez disso, medimos se a aresta de corte mantém um desgaste de flanco constante e previsível ao longo de horas, sem lascamento catastrófico.
Os ambientes de usinagem apresentam inúmeras variáveis. Variações na estrutura granular entre lotes de forjamento ou o acúmulo de material residual nos cantos das cavidades podem aumentar drasticamente as forças de corte em milissegundos. A usinagem de aço ferramenta de alta dureza exige um sistema equilibrado que combine a resistência da ferramenta com o controle preciso da carga, a correção do erro de seguimento da máquina e o resfriamento adequado. O sucesso depende de manter as cargas mecânicas de corte bem abaixo do limite de escoamento do núcleo da ferramenta.
Usinagem de aço para matrizes de trabalho a frio D2 endurecido (HRC 62–65): combate à segregação de carbonetos
O aço D2 (1.2379 / Cr12MoV) continua sendo um dos aços para estampagem mais resistentes que utilizamos. Temperado a HRC 65, sua microestrutura apresenta uma grande quantidade de carbonetos eutéticos ricos em cromo, não dissolvidos, que podem atingir uma microdureza superior a HRC 70. Os operadores de máquinas frequentemente relatam lascamento misterioso da ferramenta após apenas algumas passagens. Essa falha raramente decorre de sobrecarga excessiva da ferramenta; em vez disso, a aresta de corte sofre microfraturas devido ao impacto repetido nesses aglomerados de carbonetos ultraduros.
Para controlar a severa segregação de carbonetos, implementamos uma estratégia defensiva com uma ferramenta de fresagem de aço D2. Retificamos um microchanfro reforçado e um raio de transição na ponta da ferramenta, criando uma aresta romba e resistente a impactos que esmaga os aglomerados de carbonetos em vez de lascar. Além disso, limitamos a velocidade de corte a 45–65 m/min e restringimos a taxa de cavacos a cerca de 0.015 mm por dente (fz). Passes leves e de alta frequência garantem uma estabilidade de corte excepcional e eliminam a quebra da aresta.
Fresagem dinâmica em aços pré-endurecidos S136 e H13: trajetórias trocoidais e degraus radiais leves
Ao contrário dos aços para trabalho a frio frágeis, o aço inoxidável para moldes S136 e o aço para matrizes para trabalho a quente H13 apresentam baixa condutividade térmica e rápido endurecimento por deformação. A execução de trajetórias de ferramenta convencionais em linha reta em cantos vivos aumenta o ângulo de contato radial de 90° para mais de 180°, causando um aumento repentino e violento das forças de corte. Ao configurar peças em aços-ferramenta temperados, substituímos imediatamente as trajetórias de ferramenta padrão com deslocamento por trajetórias trocoidais dinâmicas.
Nossa abordagem comprovada em oficina substitui cortes radiais profundos por fresamento de desbaste de alta velocidade, utilizando grandes profundidades axiais (ap) e avanços radiais ultrafinos (ae). Com fresas de metal duro de 4 ou 6 canais, travamos o engajamento radial entre 3% e 5% do diâmetro da ferramenta enquanto aumentamos a velocidade de avanço da mesa. Essa estratégia produz cavacos finos em forma de crescente que dissipam o calor do corte, mantendo a deflexão radial da ferramenta próxima de zero.
Jato de ar versus lubrificação com quantidade mínima (MQL): por que o excesso de fluido refrigerante falha em cortes HRC65
Sempre que entramos na oficina de um cliente e vemos fluido de corte inundando uma ferramenta com dureza Rockwell C de 65 graus de refração, paramos o fuso imediatamente. Inundar fresas quentes contradiz os princípios da física da usinagem. A usinagem é um processo de corte interrompido; as arestas da ferramenta atingem temperaturas entre 800 °C e 900 °C durante o corte, e o fluido de corte frio à base de água as resfria instantaneamente ao sair da ferramenta. Esse ciclo rápido provoca trincas por choque térmico perpendiculares à aresta de corte, danificando os dentes da ferramenta em poucos minutos.
Ar frio seco de alta pressão é o nosso requisito básico para fresamento de materiais duros. Utilizando uma pistola de ar frio com vórtice, removemos instantaneamente os cavacos incandescentes, impedindo que eles se recortem dentro das cavidades profundas do molde. Para nervuras profundas que exigem acabamento espelhado nas paredes laterais, utilizamos a Lubrificação de Quantidade Mínima (MQL). Uma névoa de óleo vegetal em microgotículas cria uma película limite de alta pressão, reduzindo o atrito da ferramenta sem causar choque térmico.
Vida útil da ferramenta versus custo de produção: lista de verificação para prolongar a vida útil da fresa de topo HRC65.
A verdadeira vida útil de uma ferramenta não se resume apenas a manter o fuso girando o máximo possível. Se uma fresa de topo opera quatro horas em uma cavidade, mas passa as duas últimas horas desgastando-se, ela causa endurecimento por trabalho a frio na peça e adiciona horas de polimento em bancada. Prolongar a vida útil de uma fresa de topo HRC65 significa guiar a ferramenta por um desgaste uniforme e previsível da aresta de corte, descartando-a pouco antes que a falha da aresta danifique a peça.
A vida útil da ferramenta reflete cada escolha feita em sua configuração de usinagem: substrato de metal duro, geometria negativa, fixação rígida da ferramenta e limpeza a seco de cavacos. Em vez de trocar de marca de fresa após um dente lascar, use uma lista de verificação de diagnóstico padronizada. Identificar os mecanismos de desgaste e ajustar os avanços permite extrair o máximo de vida útil da ferramenta e consistência da superfície, mesmo em configurações exigentes.
Diagnóstico de padrões de desgaste anormais: desgaste em crateras, abrasão lateral e descamação do revestimento.
Antes de descartar uma fresa cega, inspecione suas arestas de corte com uma lupa de 20x. Os modos de falha indicam exatamente como sua configuração está se comportando. Fraturas extensas nos cantos apontam para choque de entrada ou baixa resistência do substrato. Abrasão uniforme na face de folga confirma um desgaste limpo e previsível da ferramenta. Crateras profundas atrás da aresta indicam que as temperaturas na zona de corte excederam os limites térmicos do revestimento.
Se você observar delaminação do revestimento ou crateras acentuadas, troque para um revestimento resistente à oxidação de AlCrN ou AlTiSiN e aumente a pressão do ar para dissipar o calor. Se observar microlascas minúsculas, semelhantes a cascas, ao longo da aresta de alívio principal, é provável que o raio de brunimento esteja muito agudo ou que o fuso esteja captando microvibrações. Diagnosticar o padrão de desgaste primeiro garante que o próximo ajuste de parâmetro resolva o problema principal.
Gerenciamento de carga e velocidades/avanços: garantindo uma vida útil consistente da fresa de topo HRC65.
Os operadores de máquinas frequentemente oscilam entre extremos: ou avançam a ferramenta com muita força, quebrando as arestas de corte, ou a utilizam com muita cautela, desgastando-a. Em aço temperado, avançar muito lentamente é mais prejudicial do que avançar rapidamente. Se o avanço por dente cair abaixo do raio de afiação da aresta de corte, a fresa queima a superfície da peça, induzindo o encruamento e desgastando a face de folga. A estabilidade da vida útil de uma fresa de topo HRC65 requer a manutenção de uma espessura de cavaco (hm) constante.
Ao programar passes de acabamento 3D, reduza o espaçamento radial (ae) e aumente a taxa de avanço da mesa programada para manter a ferramenta cortando o metal de forma limpa. Ao desbastar cantos ou cavidades profundas, utilize trajetórias de ferramenta dinâmicas que ajustam os avanços em tempo real com base nos ângulos de contato da ferramenta. Manter as forças de corte planas e consistentes evita picos de carga que podem causar trincas nas arestas de corte de metal duro.
Lista de verificação pré-usinagem: aquecimento do fuso, excentricidade dinâmica e danos no dispositivo de ajuste de ferramentas.
Além das taxas de avanço e velocidade, hábitos de preparação negligenciados comprometem as operações de fresamento de materiais duros antes mesmo da ferramenta tocar o metal. Frequentemente vemos operadores iniciarem cortes agressivos com os fusos frios, causando variações na profundidade axial devido à expansão dos rolamentos. Apalpadores de ajuste de ferramentas com molas de alta resistência também podem microfraturar pontas de metal duro afiadas durante o contato inicial. Sujeira dentro dos cones das ferramentas é outro fator que contribui para que o desvio excêntrico ultrapasse os limites aceitáveis.
Se você está enfrentando problemas de desvio dimensional ou lascamento imediato nos cantos, implemente uma lista de verificação rigorosa de pré-usinagem. Aqueça bem o fuso até a temperatura de operação. Limpe os cones do porta-ferramentas para garantir um desvio total do indicador inferior a 0.003 mm na ponta da ferramenta e suavize as rotinas de ajuste do dispositivo de partida da ferramenta. Se você está tendo dificuldades com vibração ou vida útil curta da ferramenta em matrizes endurecidas, compartilhe seus desenhos de peças e configurações para que possamos encontrar uma solução de usinagem ideal para sua oficina.






