
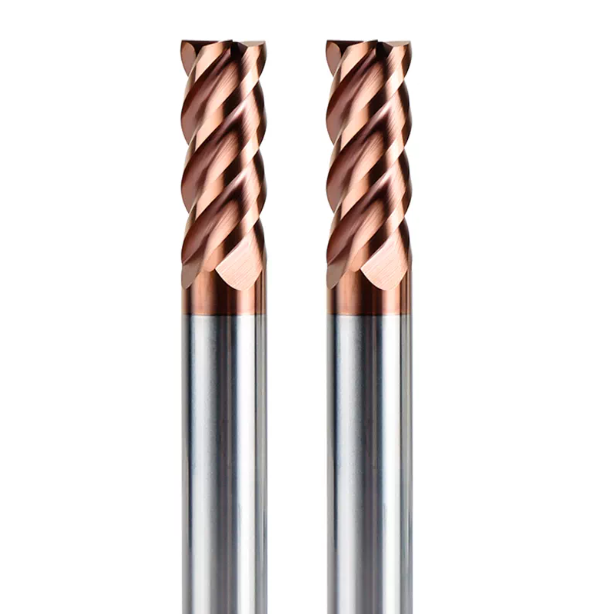
No mês passado, um cliente antigo em Stuttgart, Alemanha — especialista em moldes de injeção de precisão — entrou em contato conosco com urgência. Eles estavam usinando insertos de aço S136 com acabamento espelhado (endurecidos a HRC63–65) em um centro de usinagem vertical de 5 eixos. Durante o desbaste de cantos de cavidades profundas, as pontas das ferramentas sofreram microlascamento após apenas 12 minutos de corte. Isso forçou uma redução de 40% na velocidade do fuso e paralisou sua programação de produção automatizada de fim de semana.
O gerente de processos do cliente nos perguntou diretamente por e-mail: “O projeto especifica parâmetros padrão de fresamento antivibração. Já experimentamos três fornecedores diferentes de fresas de topo de metal duro comercializadas como 'capazes de usinar dureza HRC65', mas a vida útil de corte varia drasticamente entre elas. Por quê?”
Ao longo dos nossos 16 anos de experiência prestando suporte a oficinas mecânicas na Europa e na América do Norte, temos observado esse cenário repetidamente. Ao procurar um fabricante confiável de fresas de topo HRC65, compradores e engenheiros de ferramentas muitas vezes se perdem em especificações de marketing. Catálogos prometem substratos de tungstênio submicrométricos, tamanhos de grão de 0.2 μm e revestimentos compostos de alta temperatura. No entanto, dados reais de carga da máquina revelam que muitas ferramentas comercializadas como fresas de topo para aço duro falham já no primeiro corte interrompido.
Como fabricante de ferramentas de corte que opera suas próprias retificadoras CNC e realiza testes de corte diários, sabemos o que é necessário para uma vida útil estável da ferramenta. Construir uma fresa de topo confiável em aço temperado HRC65 exige mais do que um centro de retificação de 5 eixos de alta qualidade. Requer tenacidade equilibrada do substrato, microafiação precisa, adesão de revestimento comprovada e geometria otimizada para calor extremo. Se sua oficina enfrenta variações de concentricidade, lascamento de aresta ou custos exorbitantes de ferramentas, pergunte-se: antes de testar uma fresa em aço temperado, como você pode realmente verificar as alegações de usinagem de alta dureza de um fornecedor?
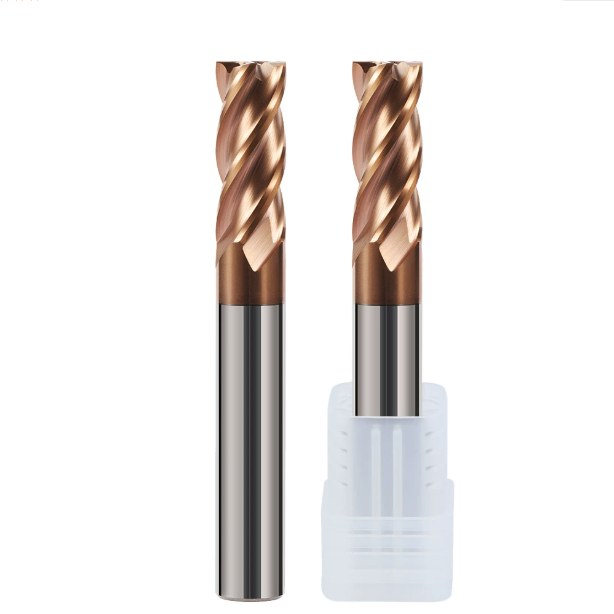
Selecionando hastes e substratos: por que o metal duro convencional tem dificuldades com fresas de topo HRC65
Os fabricantes de ferramentas frequentemente nos fazem uma pergunta simples: por que as ferramentas feitas com varetas de metal duro europeias de alta qualidade falham em aço para moldes temperado, mesmo funcionando perfeitamente em aço pré-endurecido? A resposta está no perfil de tensão microscópica da usinagem de materiais duros. Substratos submicrométricos convencionais suportam bem o impacto à temperatura ambiente, mas forças de cisalhamento extremas expõem rapidamente as falhas internas do material. Produzir uma fresa de topo de metal duro HRC65 confiável exige uma mudança de foco da resistência ao choque à temperatura ambiente para a retenção da dureza em altas temperaturas e a resistência à deformação plástica.
Em nosso laboratório metalúrgico, analisamos centenas de fresas quebradas devolvidas de testes realizados por clientes. A maioria das fraturas catastróficas se origina em vazios microscópicos ao longo da interface entre o carboneto de tungstênio e o ligante de cobalto. O corte de aços pré-endurecidos gera um atrito moderado que substratos com boa resistência conseguem absorver. Em contraste, a usinagem de aços com dureza superior a HRC60 eleva instantaneamente a temperatura da zona de corte acima de 800 °C. Sem a prensagem isostática a quente (HIP) e uma microestrutura uniforme, o carboneto padrão sofre deflexão, trincas e cisalhamento sob carga.
Proporção de tamanho de grão e teor de cobalto: a causa principal da fratura do substrato em oficinas de moldes europeias e americanas que usinam aço endurecido.
Há dois anos, ajudamos uma empresa de moldes de Detroit a solucionar problemas em um processo de fresamento de cantos em alta velocidade em aço para matrizes DC53 tratado termicamente a HRC64. A empresa relatou que suas fresas estavam quebrando na região do pescoço sem qualquer aviso prévio. Nossa análise laboratorial identificou fraturas clássicas por fadiga oligocíclica e cisalhamento frágil. O cliente havia selecionado um tipo de metal duro com 12% de cobalto para aumentar a resistência ao impacto. Em fresamento de extrema dureza, o excesso de cobalto acelera a falha catastrófica em vez de preveni-la.
Nossos dados de corte confirmam que uma fresa de topo de alto desempenho para aço duro requer um tamanho de grão ultrafino de 0.2 μm a 0.4 μm, combinado com uma fração de massa de cobalto de 8% a 10%. O alto teor de cobalto amolece rapidamente sob altas temperaturas de corte, perdendo sua aderência à matriz de carboneto de tungstênio e causando deformação plástica. Reduzir o teor de cobalto para menos de 6% impede a deformação, mas torna a aresta de corte frágil e propensa a lascas. Buscamos o equilíbrio entre esses dois aspectos, mantendo a dureza a quente e a resistência à compressão, além de preservar uma tenacidade adequada na base.
Adesão do revestimento e limites térmicos: Delaminação medida de revestimentos de AlTiN, AlCrN e nanocompósitos/microcompósitos em moagem a seco.
A fresagem a seco de cavidades profundas em aço temperado frequentemente revela um padrão de falha comum. Após vinte minutos de operação contínua, as aparas de cor vermelho-vivo tornam-se roxo-escuras e produzem intensas faíscas. O acabamento superficial se degrada instantaneamente. A inspeção da face de corte sob um microscópio digital 3D geralmente revela extensa delaminação do revestimento ao longo da cratera de desgaste primária. Em uma fresa de topo de aço temperado HRC65, a perda do revestimento expõe o metal duro a aparas incandescentes, causando desgaste adesivo rápido e ruptura térmica em segundos.
Em nossa oficina, avaliamos o desgaste do revestimento em blocos SKD11 endurecidos a HRC63. O revestimento padrão de AlTiN de camada única oxida e se deteriora próximo a 800 °C. Os revestimentos de AlCrN introduzem cromo, aumentando a resistência à oxidação acima de 1050 °C para reduzir a adesão da ponta. Para trajetórias de ferramenta trocoidais profundas, preferimos revestimentos compósitos nanoestruturados, como o AlTiSiN. A estrutura de grãos dopada com silício bloqueia trincas térmicas e suporta cargas críticas de adesão por arranhão acima de 80 N, embora exija microafiação precisa para evitar a fragilização da borda durante a deposição.
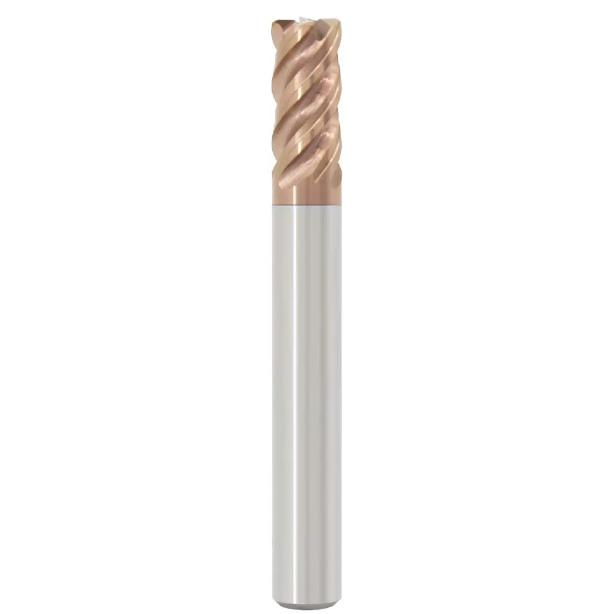
Parâmetros Microgeométricos Chave: Projeto Prático de Arestas de Corte e Canais para Fresas de Topo em Aço Duro
Um perfil de canal retificado pode parecer perfeitamente liso em um comparador óptico, mas falhar em segundos em blocos de matriz endurecidos. Em nosso trabalho de desenvolvimento de ferramentas, descartamos a suposição de que arestas de corte mais afiadas resultam em menor resistência ao corte. Projetar uma fresa de topo para aço duro não é um exercício de simetria em nível macroscópico. Requer a engenharia de uma microgeometria estável que equilibre a resistência do ângulo da cunha, as forças de corte normais e a remoção de cavacos.
Ao usinar materiais com dureza superior a HRC60, um desvio angular de 1 grau altera a dissipação de calor e os caminhos de tensão mecânica na ponta da ferramenta. Ao solucionar um problema de ferramental para um fabricante de moldes suíço, encontramos um acúmulo excessivo de cavacos durante o desbaste. A análise da força de corte revelou um ângulo de alívio primário superdimensionado, resultando em um ângulo de cunha frágil que colapsava sob altas cargas de cisalhamento. O projeto de ferramentas para aço temperado deve priorizar a rigidez da cunha, utilizando geometria de canal otimizada para manter canais de evacuação de cavacos desobstruídos.
Ângulo de ataque negativo combinado com grande espessura do núcleo: compensações de engenharia entre resistência ao impacto e remoção de cavacos na fresagem de materiais duros.
As aparas cortadas de aço temperado não se curvam suavemente como as aparas de aço de baixo carbono; elas se desprendem em fragmentos discretos e quebradiços sob intensa pressão. Como as cargas de corte se concentram ao longo de uma estreita faixa de contato, nossos projetos personalizados de fresas de topo HRC65 apresentam ângulos de ataque radial negativos de -8° a -15° e um diâmetro de núcleo ampliado de 68% a 72%. Essa geometria redireciona as forças de corte pesadas de volta para o centro rígido da ferramenta, utilizando a resistência à compressão superior do metal duro para suportar cargas dinâmicas elevadas.
Aumentar a espessura do núcleo implica um compromisso direto de engenharia: reduz o espaço útil da fresa, tornando os cavacos propensos a serem cortados novamente dentro de cavidades profundas do molde. Ao solucionar um problema de quebra em ranhuras profundas para um fornecedor francês da indústria autopeças, combinamos um chanfro de ângulo de ataque duplo negativo com uma calha parabólica assimétrica na fresa. Esse perfil restaurou a folga lateral para cavacos, preservando a rigidez à flexão da seção transversal. Se sua aplicação exige fresamento de nervuras profundas, a alta rigidez do núcleo só funciona quando o avanço por dente é ajustado para evitar o acúmulo de cavacos na fresa.
Controle prático do afiamento de arestas (microraio de 5 μm a 15 μm): prevenção de microlascas
As arestas de corte recém-afiadas, diretamente de uma retificadora CNC de 5 eixos, revelam micro-entalhes irregulares sob alta ampliação. Quando uma fresa nova entra em contato com aço temperado sem tratamento de aresta controlado, essas falhas microscópicas de retificação se quebram instantaneamente. Em nossas linhas de produção de fresas de topo de metal duro HRC65, brunimos as arestas de corte para um micro-raio preciso de 8 μm a 12 μm. Esse raio remove os grãos superficiais danificados e estabelece uma aresta de corte consistente e capaz de suportar carga.
As configurações de usinagem frequentemente oscilam entre dois extremos: deixar as arestas com menos de 5 μm (causando lascamento instantâneo por impacto) ou brunir em excesso, ultrapassando 15 μm. Um raio excessivo excede a espessura mínima do cavaco, substituindo o cisalhamento limpo por atrito, deflexão excessiva da ferramenta e queima da superfície da peça. Inspecionamos as arestas brunidas para um fator K controlado, deslocando o microraio em direção à face de corte em um perfil assimétrico em cascata. Esse perfil minimiza o microlascamento inicial e proporciona um substrato livre de tensões para a adesão do nanorrevestimento.
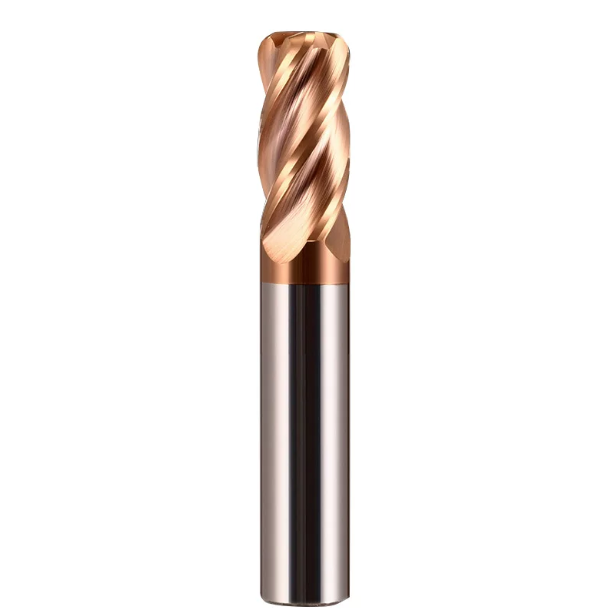
Prototipagem e Inspeção de Qualidade em Oficina no Local: Como Testar Fresas de Topo em Aço Temperado
Os certificados de testes de laboratório muitas vezes parecem impecáveis, com classificações de balanceamento G2.5, excentricidade inferior a 3 μm e adesão de revestimento certificada. Regularmente lembramos aos gerentes de ferramentas europeus e americanos que as fichas de inspeção estática nunca preveem as vibrações dinâmicas de corte. A única abordagem confiável para testar fresas de topo em aço temperado é montar um bloco de teste tratado termicamente diretamente em um centro de usinagem CNC rígido. O desempenho deve ser verificado usando corrente de carga real do fuso, assinatura sonora e harmônicos da força de corte.
Em nossas instalações de teste, evitamos ensaios a seco suaves, sem corte, em condições ideais. A usinagem em condições reais envolve dureza variável do núcleo, material não cortado em cantos apertados e mudanças repentinas de direção programadas. Nosso protocolo interno de verificação de lotes submete as ferramentas a atrito contínuo na parede lateral, cargas de cisalhamento alternadas e picos térmicos. Operar as ferramentas próximas ao seu limite físico fornece os dados empíricos necessários antes de liberá-las para produção em volume.
Teste de fresagem com fresa de topo em aço temperado S136: desempenho no desbaste de cantos em cavidades profundas e fresagem lateral para aço de molde com acabamento espelhado.
A usinagem do aço para moldes ESR resistente à corrosão, com dureza HRC52–54, apresenta sérios desafios para as oficinas de ferramentas médicas e ópticas. O material combina alta dureza com tenacidade à abrasão, causando severa formação de aresta postiça e rápido endurecimento por trabalho durante a fresagem lateral profunda. Ao qualificar cada fresa de topo de aço temperado S136, nossa rotina de testes visa uma profundidade de sobreposição de 3xD utilizando refrigeração por jato de ar. Avaliamos a integridade do raio de canto e a progressão do desgaste da face de folga após 40 minutos de passes ininterruptos de desbaste de cantos.
Durante um teste conjunto com uma empresa britânica de moldes, avaliamos amostras com diferentes acabamentos de superfície de corte. O desgaste da face de corte, por si só, não foi determinante para o sucesso da usinagem de cantos. O atrito nas ranhuras causou a soldagem de microcavacos no interior das ranhuras estreitas, degradando a rugosidade da superfície de Ra 0.2 μm para mais de Ra 0.8 μm em minutos. Descobrimos que um leve refinamento da aresta de corte preserva a resistência do microraio, enquanto o polimento espelhado das ranhuras garante a ejeção imediata dos cavacos das cavidades estreitas.
Testes rigorosos de resistência no local: Teste de lascamento de fresa de topo HRC65 sob corte interrompido e aumentos repentinos na taxa de avanço.
Trajetórias de corte estáveis frequentemente ocultam microfissuras no substrato de metal duro. Falhas severas na aresta de corte quase sempre ocorrem na entrada e na saída de cortes interrompidos. Em nossas linhas de exportação automatizadas, cada lote deve passar no teste de lascamento com fresa de topo HRC65 antes do envio. Fresamos uma série de ranhuras por eletroerosão a fio e furos transversais quadrados em um bloco de matriz HRC65 e, em seguida, passamos a fresa por essas aberturas em altas velocidades de corte para causar impacto na aresta de corte.
Ferramentas que resistem sem quebrar ao meio não garantem automaticamente a aprovação. Inspecionamos a aresta de corte sob um microscópio para avaliar a origem das trincas e a propagação de lascas. Microlascamento uniforme com menos de 5 μm após 50 passes interrompidos reflete desgaste normal por fadiga. Fraturas profundas em forma de concha com mais de 30 μm de largura indicam distribuição defeituosa do aglutinante do substrato ou tensão residual de retificação descontrolada. Reforçamos a espessura do ângulo da cunha para absorver esses picos de cisalhamento repentinos.
Registro padronizado de desgaste: comparação da vida útil de ferramentas de fresa de topo HRC65 com base em VB = 0.15 mm
Estimar a vida útil restante da ferramenta com base no som do fuso ou na sensação do operador gera tolerâncias inconsistentes na cavidade e desperdiça metal duro utilizável. Em nossa fábrica, a medição óptica de desgaste, conforme a norma ISO, é rigorosamente aplicada em todos os ciclos de teste de vida útil de fresas de topo HRC65. Definimos um desgaste uniforme na face de folga de VB = 0.15 mm como ponto de corte obrigatório. A usinagem é interrompida imediatamente se o desgaste máximo localizado na face de folga (VBmax) exceder 0.20 mm.
O desgaste da aresta de corte aumenta lenta e previsivelmente durante um período inicial estável, de VB = 0.05 mm a 0.12 mm. Quando o desgaste ultrapassa 0.15 mm, o atrito de corte desencadeia um acúmulo exponencial de calor e degrada a interface de adesão entre o revestimento e o substrato. Ultrapassar esse limite leva a desvios dimensionais, deflexão da ferramenta e erros de sobrecarga do fuso. A troca de ferramentas de corte em VB = 0.15 mm sacrifica um pouco do tempo de operação, mas garante zero refugo em linhas de moldagem automatizadas e sem intervenção humana.
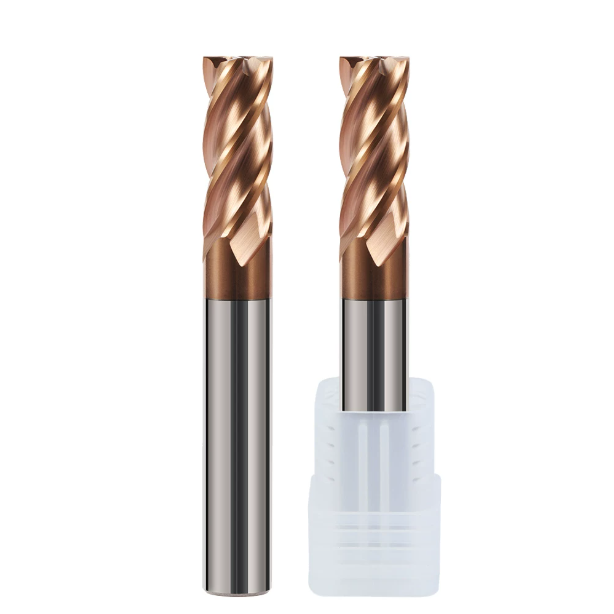
Abordando condições específicas para usinagem de moldes de aço temperado: Configurações de parâmetros para fresas de topo de aço temperado HRC65 em corte a seco e fresamento trocoidal profundo.
Fresas que apresentam excelente desempenho em plataformas de teste rígidas frequentemente falham quando transferidas para moldes com cavidades profundas. Os operadores costumam fixar-se nas velocidades e avanços médios impressos na embalagem da ferramenta, ignorando as diferenças estruturais. Uma fresa de topo de aço temperado HRC65 de alto desempenho opera dentro de uma faixa estreita de velocidade e avanço. O método de evacuação de cavacos, a rigidez dinâmica da máquina-ferramenta e o ângulo de contato instantâneo da fresa determinam o sucesso no mundo real.
A usinagem de ranhuras em toda a largura em aço temperado acelera rapidamente a falha da ferramenta. Acima de HRC60, a resistência à deformação aumenta drasticamente, gerando calor de cisalhamento localizado mais rapidamente do que os cavacos conseguem dissipá-lo. Os percursos de ferramenta tradicionais na linha d'água dobram o ângulo de contato da fresa nos cantos do rebaixo, excedendo a resistência ao cisalhamento da aresta de corte. A combinação de percursos de ferramenta dinâmicos, meios de remoção de cavacos e limites precisos de avanço por dente constitui nossa primeira linha de defesa contra a quebra catastrófica da aresta de corte.
Combatendo a fissuração térmica em ambientes refrigerados a ar, com névoa de óleo e em usinagem a seco: Lições da operação de usinagem de 5 eixos de um cliente alemão.
Ao configurar uma célula de 5 eixos para um fabricante de moldes automotivos no sul da Alemanha, avaliamos o aço para matrizes 1.2379 temperado a HRC64. A oficina utilizava refrigeração por inundação de alta pressão para eliminar a fumaça dentro da cabine da máquina. Em dez minutos de fresamento de ranhuras estreitas, trincas paralelas em forma de pente se formaram ao longo das arestas de corte, levando a um lascamento severo. Choques térmicos alternados causaram essa rápida fadiga superficial.
Durante o cisalhamento dos cavacos, as arestas de corte atingem temperaturas próximas a 1,000 °C, seguidas por um resfriamento rápido quando os dentes saem do corte. Mudamos completamente a operação para jateamento de ar frio e instalamos uma fresa de topo para aço duro projetada para fresamento a seco. O jateamento de ar na usinagem a seco não apenas resfria a ferramenta; ele fornece pressão de ar dinâmica para expelir os cavacos quentes e abrasivos da cavidade, evitando a perigosa reprocessamento dos cavacos.
Supressão de vibrações e controle do acabamento superficial na fresagem trocoidal (baixa profundidade radial, alta velocidade de corte)
O desbaste de cavidades profundas e endurecidas, utilizando cortes radiais profundos e velocidades de corte lentas, destrói rapidamente as arestas de corte de metal duro. Orientamos nossos clientes a adotarem estratégias trocoidais de alta velocidade, combinando um baixo avanço radial (ae) com profundidade axial total (ap). A fresagem de nervuras profundas com uma fresa de topo de metal duro HRC65 de múltiplos canais, com um engajamento radial de 3% a 8% e velocidade de corte de 120–180 m/min, estabiliza a espessura do cavaco dentro de uma faixa de cisalhamento ideal.
A fresagem trocoidal de alta velocidade depende da capacidade de antecipação do controlador da máquina e da aceleração responsiva do servo. Sem curvas suaves, o atraso do servo produz vibrações harmônicas que se propagam pelas paredes laterais e lascam as pontas da ferramenta. Ao ajustar os programas, temperamos o avanço por dente para estabilizar as forças de corte em ferramentas de longo alcance. A combinação de ângulos de hélice variáveis com espaçamento desigual entre as arestas de corte quebra as frequências de vibração, proporcionando acabamentos laterais suaves e prontos para polimento.
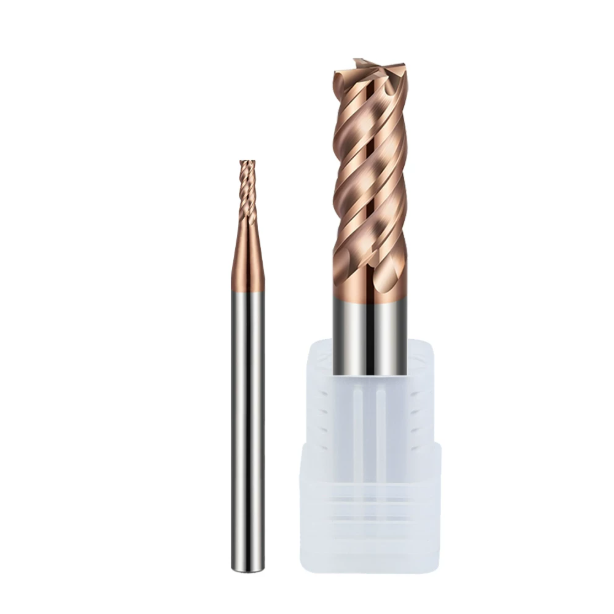
Capacidade de personalização e entrega em lote: Avaliando a verdadeira competência de fabricação de uma fábrica de fresas de topo HRC65 personalizadas.
Muitos gerentes de ferramentas avaliam fornecedores com base apenas em testes de corte iniciais com amostras selecionadas a dedo. Em nossa unidade de produção, retificar um único protótipo com vida útil excepcional da ferramenta é fácil. O verdadeiro desafio é manter tolerâncias rigorosas em uma produção de 1,000 peças. Ao auditar um fornecedor de fresas de topo HRC65 personalizadas , você deve olhar além das informações do catálogo. Concentre-se na estabilidade da compensação térmica de seus centros de retificação CNC de 5 eixos e em seu controle de tolerância em circuito fechado durante o processo.
Ao prestar suporte a oficinas de moldes na Europa e na América do Norte, identificamos que a maioria das falhas prematuras de ferramentas se devia a desvios geométricos em nível de lote. A fresagem de alta dureza não permite variações dimensionais. Um desvio de 5 μm no diâmetro de corte ou uma transição irregular do pescoço comprometem a consistência da cavidade. Sem rotinas rígidas de retificação e sondagem automatizada durante o processo, a fabricação personalizada de alta variedade degrada rapidamente a qualidade das ferramentas e aumenta as taxas de refugo.
Equipamentos de retificação e controle de excentricidade: consistência da excentricidade radial dentro de 3 μm usando máquinas Rollomatic e Walter.
Visitar uma fábrica de ferramentas exige olhar além das marcas estampadas nas máquinas. Em nossas retificadoras Rollomatic e Walter de 5 eixos, nossa prioridade é a autocompensação térmica durante oito horas contínuas de retificação. Para uma fresa de topo de metal duro HRC65 de alto desempenho, o desvio radial total ao longo de todo o comprimento da aresta de corte deve permanecer abaixo de 3 μm. Se o desvio aumentar para 5 μm, baixas taxas de avanço por dente transformam instantaneamente o corte com múltiplas arestas de corte em sobrecarga com uma única aresta, causando microlascamento rápido.
Manter uma excentricidade inferior a 3 μm na produção exige rigoroso controle ambiental e mecânico. Utilizamos mandris de expansão hidráulica, medição pneumática sem contato e óleo de retificação sintético resfriado a ±0.5 °C. Muitas empresas de retificação terceirizada pulam os ciclos de dressagem de rebolos para acelerar a produção. Nós implementamos a dressagem com rolos diamantados monitorada por emissão acústica em intervalos fixos. Essa etapa adicional garante microgeometria idêntica da primeira à última ferramenta.
Pescoços aliviados e raios de canto personalizados: atendendo aos requisitos de entrega e tolerância para usinagem de nervuras profundas.
As fresas de haste reta padrão não conseguem fresar em nervuras profundas em moldes de conectores e fundição de alta precisão. As oficinas de ferramentas exigem fresas de longo alcance com alívios de pescoço e raios de canto personalizados. Ao produzir ferramentas especializadas para um fabricante de moldes de Detroit com profundidades de cavidade de 8xD, as transições chanfradas padrão quebravam sob deflexão. Projetamos um perfil de pescoço escalonado parabólico e suave para nossa fresa de topo para aço duro, eliminando completamente os concentradores de tensão sob cargas laterais pesadas.
A fabricação de raios de canto minúsculos, sob prazos de entrega apertados, exige um controle preciso da rebolo. Desvios de perfil acima de ±3 μm deixam marcas visíveis nas superfícies do molde óptico durante o acabamento por microalimentação. Retificamos raios pequenos usando rebolos diamantados de grão ultrafino com resina, verificando os pontos de transição tangencial em comparadores ópticos de 100x. Embora os alívios no gargalo inevitavelmente comprometam a rigidez da haste, transições geométricas suaves e tolerâncias de perfil rigorosas garantem uma deflexão previsível da ferramenta.
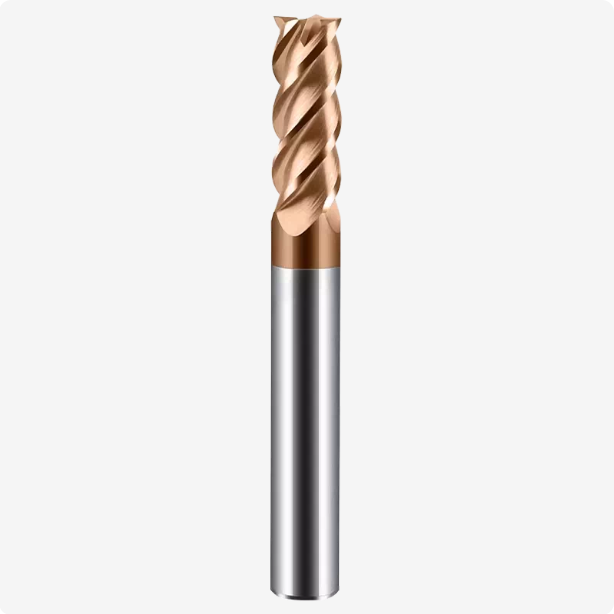
Avaliação dos custos e do valor da aquisição: análise dos preços das fresas de topo HRC65 com base nos ciclos de usinagem reais.
As ferramentas representam apenas 3% a 5% dos custos indiretos de uma oficina mecânica típica, mas determinam a produção de um centro de usinagem de meio milhão de dólares. Em análises de engenharia com nossos parceiros B2B, vemos frequentemente compradores focados apenas no preço de compra, ignorando o tempo de inatividade da máquina e as peças descartadas. Comparações reais de preços de fresas de topo HRC65 devem levar em conta o volume de remoção de metal, os tempos de ciclo e a utilização do fuso. Uma fresa mais barata que se desgasta rapidamente custa muito mais em horas de máquina perdidas.
Cada detalhe do projeto — densidade de grãos de metal duro, adesão do revestimento, afiação da aresta e concentricidade do canal — afeta diretamente o custo total da usinagem. Se você estiver fresando aços com dureza superior a HRC60 e parando constantemente o fuso para trocar fresas desgastadas, deve mudar o foco do preço de compra para o custo por polegada cúbica de metal removido. Avaliar as ferramentas em lotes de produção completos permite diferenciar rapidamente fresas baratas de ferramentas de fresamento de alta eficiência.
Superando a armadilha do preço unitário: custos reais das ferramentas considerando taxas de remoção de material e tempo de inatividade.
Ao comparar os custos de ferramentas para uma oficina de moldes automotivos, testamos uma fresa de um concorrente, com preço 35% menor, contra nossa fresa de topo dedicada para aço duro. Em blocos de matriz HRC64, a ferramenta de baixo custo apresentou desgaste acentuado na face de folga e precisou ser substituída após 25 minutos. Nossa ferramenta otimizada funcionou perfeitamente por 75 minutos, com velocidades de corte e avanços idênticos. Levando em consideração o tempo de inatividade do fuso, a pré-ajuste da ferramenta e a intervenção do operador, a fresa mais barata elevou o custo das peças em 28%.
Se você monitora os custos de usinagem em sua fábrica, calcule o custo por volume de corte antes da falha da ferramenta com VB = 0.15 mm. Adicione à equação as taxas horárias da oficina mecânica e o tempo de inatividade para troca de ferramentas. Uma fresa de alta qualidade que aumenta as taxas de remoção de metal em 20% graças à sua dureza a quente superior se paga imediatamente. Mais importante ainda, o desgaste uniforme da ferramenta permite turnos automatizados sem supervisão humana, sem quebras catastróficas.
Padrões para Inspeção e Devolução de Lotes: Listas de Verificação de Aceitação de Qualidade Utilizadas pelos Principais Compradores B2B Ocidentais para Avaliar Fabricantes de Fresas de Metal Duro OEM/ODM
Engenheiros de ferramentas experientes raramente aceitam fresas com base em testes de corte subjetivos. Eles aplicam listas de verificação de qualidade estruturadas para verificar a consistência do lote antes da liberação. Ao qualificar um lote de produção de cada fresa de topo de metal duro HRC65, nosso laboratório de inspeção verifica três parâmetros críticos: excentricidade da aresta de corte inferior a 3 μm, perfis de afiação uniformes e classificação de aderência do revestimento. Variações em qualquer um desses pontos introduzem vibração severa e falha prematura no fuso.
Se você está aprimorando os procedimentos de inspeção de ferramentas recebidas, exija que seus fornecedores forneçam dados rastreáveis de excentricidade, tabelas de brunimento de arestas e documentação do tamanho do grão de metal duro. Cada cavidade de molde, cone de eixo e bloco de matriz tratado termicamente se comporta de maneira diferente sob carga. Se sua oficina está enfrentando problemas de deflexão de ferramentas, lascamento de cantos ou vida útil irregular das ferramentas, podemos analisar seus desenhos de peças, classes de aço e trajetórias de ferramentas para adaptar a geometria de uma fresa de topo à sua configuração de fresamento específica.






