
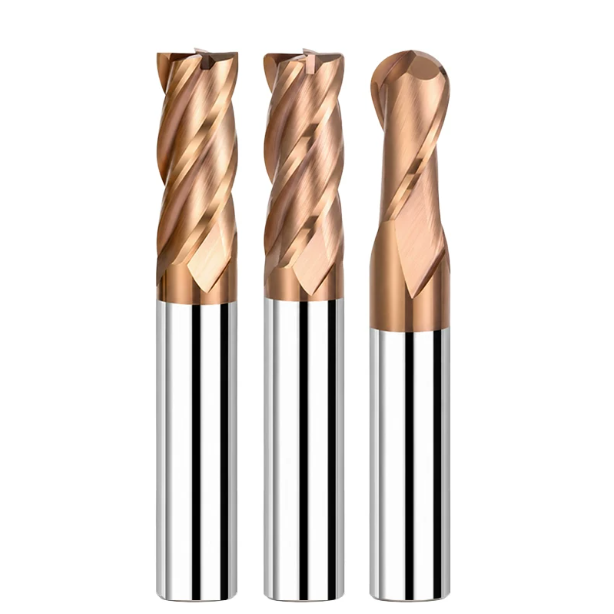
Há três meses, uma oficina de moldes de precisão em Ohio nos enviou um vídeo de uma parada de emergência. Uma fresa de topo esférica de 6 canais quebrou ao meio após quatro minutos dentro de uma máquina de 5 eixos. A peça era de aço ferramenta para trabalho a frio 1.2379 (D2), totalmente temperado a 64 HRC. O operador imediatamente atribuiu o problema a um substrato de metal duro quebradiço e a avanços agressivos.
Nossa verificação remota das curvas de carga do fuso e os dados de inspeção em campo revelaram uma história diferente. O desvio residual do porta-ferramentas estava em 7 mícrons, a entrada da fresagem concordante não apresentava um movimento de desaceleração em arco e o revestimento falhou devido ao pico de atrito de 900 °C no corte a seco. Ao longo de dezesseis anos prestando suporte a instalações de ferramentas nos EUA e na Europa, lidamos com esse padrão de falha específico dezenas de vezes.
Quando o material atinge 60 HRC, as práticas convencionais de usinagem se tornam completamente contraproducentes. Os operadores frequentemente reduzem a velocidade do fuso para "proteger" a aresta de corte, o que acelera falhas catastróficas. Operar com sucesso uma fresa de topo HRC65 não se resume apenas à classificação nominal impressa na embalagem. Fresar aço temperado é uma batalha em microescala contra choques mecânicos cíclicos e atrito extremo.
- Preparação do substrato e das bordasUma fresa de topo de metal duro requer um ajuste ultrafino da matriz de grãos e alta resistência à ruptura transversal. Um ângulo de ataque negativo cria um campo de tensão compressiva, enquanto o afiamento da aresta determina se a ferramenta corta de forma limpa ou lasca contra os carbonetos de matriz dura.
- Layout do núcleo e da flautaPara qualquer fresa de topo de aço temperado, o diâmetro do núcleo e o espaçamento desigual da hélice determinam a rigidez estrutural durante cortes com grande projeção.
- Barreira TérmicaAs camadas de revestimento de fresas de topo HRC65 avançadas devem formar uma película protetora de óxido densa sob calor extremo. Sem essa barreira, o ligante de cobalto amolece em segundos.
Uma vez que a excentricidade é limitada a 3 mícrons usando suportes de ajuste por contração, a dinâmica da trajetória da ferramenta determina o resultado. Por que as velocidades de corte padrão de catálogo ainda causam lascamento inesperado em cantos de cavidades profundas?
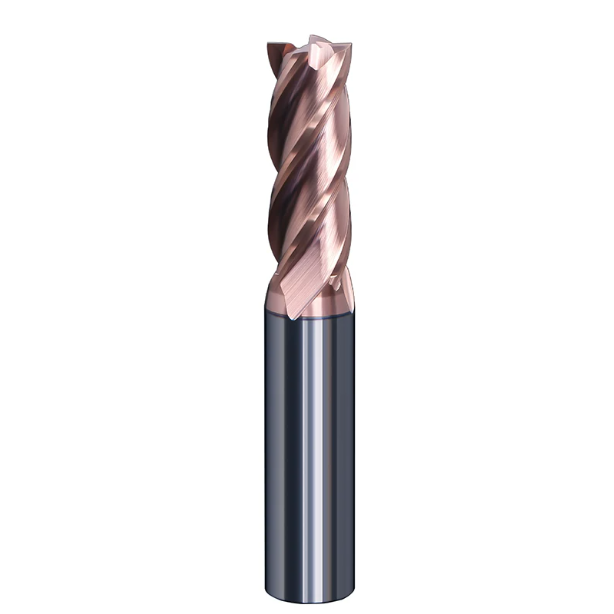
Lógica fundamental na seleção de ferramentas: por que as ferramentas de metal duro convencionais lascam instantaneamente no aço HRC65?
Ao utilizar uma fresa de topo de uso geral em aço ferramenta de 65 HRC, você ouvirá um estalo seco quase imediatamente. Muitos operadores instintivamente reduzem a taxa de avanço ou diminuem a velocidade de rotação do fuso. Essa mudança geralmente faz com que a ferramenta de substituição lasque ainda mais rapidamente. Vídeos em alta velocidade mostram que materiais ultraduros produzem uma zona de deformação plástica extremamente estreita. Uma face de corte positiva padrão não consegue cortar esse material de forma limpa; ela ara e esmaga o aço até que a aresta de corte se quebre sob tensão.
Esse contato extremo elimina a proteção elástica da qual as ferramentas de uso geral dependem. Sob pressões de contato massivas, a matriz de cobalto amolece e perde a aderência aos grãos de carboneto de tungstênio. Ao selecionar uma fresa de topo HRC65 de alto desempenho, nossa primeira tarefa é desmistificar uma crença comum: o objetivo não é uma aresta extremamente afiada que deslize pelo aço. Em vez disso, você precisa de um microperfil rígido que redirecione as forças de corte para pura compressão antes que a ponta da ferramenta se quebre.
Análise empírica do tamanho de grão do substrato: equilibrando resistência ao impacto e dureza na seleção de fresas de metal duro.
Os operadores de máquinas geralmente presumem que um tamanho de grão mais fino ou uma dureza maior são sempre melhores. Testes de tração e ensaios de fresagem em classes de 0.2 mícron versus 0.5 mícron revelam uma relação de compromisso mais complexa. Classes submicrométricas abaixo de 0.2 mícron atingem dureza extrema acima de 93 HRA, mas sua tenacidade à fratura cai drasticamente. Um único ponto endurecido devido a um tratamento térmico irregular pode quebrar a ferramenta como vidro.
Durante nossos testes de campo para seleção de fresas de metal duro, priorizamos uma matriz com 8% de cobalto combinada com uma estrutura de grãos submicrométricos de 0.4 a 0.6 mícron. Essa composição sacrifica menos de 0.5 HRA em dureza bruta em comparação com classes ultrafinas. Em contrapartida, mantém uma resistência à ruptura transversal acima de 4000 MPa. Essa tenacidade extra evita a quebra dos dentes durante cortes interrompidos em aço Caldie ou D2 endurecido.
Da trituração ao lascamento: mecanismos de falha de fresas de aço temperado em cortes extremos (HRC 60–68)
Sob um microscópio de precisão de 200x, o desgaste normal e a falha catastrófica apresentam aparências completamente diferentes. Durante testes de fresamento a seco com uma fresa de topo de aço temperado, o processo de falha inicia-se quando o nanorrevestimento se desgasta. O aglutinante de cobalto exposto amolece próximo a 800 °C. A face de corte sofre então um colapso plástico em microescala, destruindo o suporte mecânico atrás da ferramenta de afiar.
Quando o colapso plástico altera o perfil da aresta de corte, o atrito aumenta drasticamente. Microfissuras se propagam ao longo dos contornos de grão do carboneto e se transformam em lascas visíveis na aresta. Os operadores costumam culpar as altas taxas de avanço, mas nossos dados mostram que o subavanço é o principal culpado. Quando a espessura do cavaco cai abaixo do raio de afiação da aresta, a ferramenta fricciona e endurece a superfície em vez de cortar.
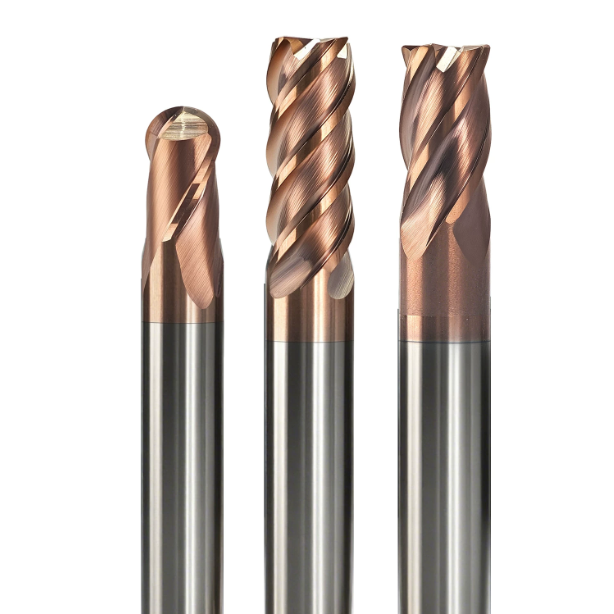
A geometria determina a vida útil: geometria da fresa de topo HRC65 e parâmetros de reforço da aresta.
Muitos engenheiros confiam exclusivamente nas classificações de dureza de catálogo e nos nomes comerciais dos revestimentos. Se a microgeometria for falha, o melhor substrato de metal duro falhará em duas passagens. Durante uma auditoria em uma oficina suíça de moldes médicos que usinava aço metalúrgico em pó com dureza 63 HRC, ferramentas idênticas apresentaram uma variação de três vezes na vida útil. A diferença se devia à qualidade da afiação dos canais de corte e aos perfis de microafiação na aresta de corte.
Ferramentas projetadas para materiais endurecidos apresentam uma aparência visivelmente romba sob inspeção. A otimização da geometria de fresas de topo HRC65 exige o equilíbrio entre a resistência da cunha e a resistência ao corte. Substituímos os ângulos de ataque positivos padrão por ângulos de ataque zero ou negativos e engrossamos a base da aresta de corte com um raio de transição generoso. Isso direciona as forças de corte para o núcleo sólido do corpo da ferramenta, em vez de deixar uma ponta sem suporte para absorver o impacto.
Ângulo de ataque negativo e perfil em T: características essenciais de design para evitar lascamento em ferramentas de fresamento de alta dureza.
As fresas de acabamento padrão utilizam ângulos de ataque positivos para facilitar o corte. Em aço para moldes temperado, essa cunha fina fratura na primeira passada. Nossos dados de retificação de ferramentas confirmam que os ângulos de ataque radial devem permanecer entre -8° e -12°. Embora um ângulo de ataque negativo aumente a pressão radial da ferramenta, ele direciona o vetor de corte principal diretamente para o corpo da ferramenta. Isso cria um estado de tensão hidrostática que suprime trincas de tração entre os grãos de metal duro.
Para maximizar a vida útil de uma ferramenta de fresagem de alta dureza, combine um ângulo de ataque negativo com uma aresta de corte em T projetada e um afiamento controlado. Uma aresta extremamente afiada lasca nos primeiros dois metros de corte. Adicionar um chanfro de 0.03 a 0.05 mm de largura a -15°, juntamente com um afiamento de 10 a 15 mícrons, reforça a aresta contra impactos. O atrito também gera calor localizado na zona de cisalhamento, o que amolece o aço para um corte estável.
Núcleo variável e hélice desigual: proporções empíricas para eliminar a vibração autoexcitada.
A vibração é muito mais prejudicial às ferramentas de metal duro do que o desgaste gradual da face de folga. Ao solucionar problemas em uma matriz de estampagem em Detroit, descobrimos que cortes com profundidade superior a 0.1 mm causavam vibração ruidosa e marcas onduladas na superfície. Uma inspeção da ferramenta revelou o problema: canais profundos deixavam o diâmetro do núcleo com apenas 58% do diâmetro externo da ferramenta. A alta resistência ao corte forçava a ferramenta a defletir e vibrar.
Para o acabamento de aço temperado, aumentamos o diâmetro do núcleo para 65% ou 72% do diâmetro externo e utilizamos um cone traseiro reforçado. Para quebrar a ressonância harmônica, combinamos ângulos de hélice variáveis (como 38°/41°) com espaçamento desigual entre as arestas de corte (como 88°/92°). Essa geometria limita a remoção de cavacos, mas cortes radiais leves produzem cavacos muito finos. A rigidez da ferramenta resultante estabiliza o corte e impede a formação prematura de cavacos.
Equilibrando o número de canais e a rigidez: Selecionando a configuração correta para fresas de topo HRC65 (4 canais, 6 canais ou mais?)
Em muitas oficinas, os operadores de máquinas utilizam fresas de topo de 4 canais para todos os metais duros. Outros optam diretamente por fresas de 6 ou 8 canais para acabamento em alta velocidade. Cada corpo de ferramenta possui uma área de seção transversal fixa. Adicionar um canal força a redução da abertura de cavacos ou a diminuição da espessura do núcleo da ferramenta. Não é possível adicionar arestas de corte sem comprometer a folga para cavacos.
O acabamento de metais endurecidos depende de um leve contato radial (ae) e altas taxas de avanço da mesa (Vf). Os cavacos resultantes têm aparência de pó, tornando a capacidade da garganta menos crítica. Ao escolher uma configuração de canal para fresa de topo HRC65, o objetivo principal é equilibrar a rigidez do núcleo com a evacuação instantânea de cavacos. Mais canais distribuem as cargas de impacto por vários dentes, mantendo altas taxas de remoção de metal.
Fresas de topo de 4 e 6 canais para aço temperado: limites de projeção em fresamento lateral e fresamento de perfil
O número de canais de corte define o limite máximo para as taxas de avanço durante o perfilamento e contorno de superfícies rasas. Durante testes comparativos em uma fábrica de moldes automotivos em Michigan, comparamos ferramentas posicionadas dentro de uma pequena saliência de 3D. A 12,000 RPM, uma ferramenta de 6 canais permitiu um avanço da mesa 50% maior do que uma fresa padrão de 4 canais. O engate mais preciso dos dentes estabilizou as forças de corte e produziu acabamentos laterais comparáveis aos obtidos por retificação.
Estender a projeção da ferramenta além de 4D altera completamente a dinâmica de corte. Uma fresa de 6 canais cria atrito lateral contínuo ao longo de hastes longas, acumulando tensão de torção. A irregularidade do material desencadeia vibrações de alta frequência. Ao comparar uma fresa de topo de 4 canais com uma de 6 canais para aço temperado com projeções longas, o projeto de 4 canais se destaca. Seu espaçamento maior entre os dentes permite que a ferramenta flexione e recupere o material de forma limpa, sem lascar.
Solucionando ranhuras profundas em cavidades de moldes e cantos apertados: equilibrando a evacuação de cavacos e a largura de corte para aço HRC62.
Ranhuras profundas e raios internos apertados representam o maior risco de quebra de ferramentas em cavidades de moldes. Ao solucionar problemas com placas de desgaste de 62 HRC, descobrimos que as ferramentas quebravam consistentemente dentro dos cantos internos. A análise da trajetória da ferramenta mostrou que o ângulo de contato da fresa aumentava repentinamente de 30° para 180° em curvas acentuadas. Esse aumento repentino acumula cavacos nas ranhuras em apenas meia volta, causando superaquecimento e falha catastrófica da ponta.
Para ranhuras estreitas e cantos, seguimos uma regra simples: menos canais de corte e gargantas de cavacos maiores. Mesmo para acabamento, uma fresa de topo para aço HRC62 em um canto profundo deve usar uma geometria de 4 canais com alívio no pescoço. Programe uma entrada em arco ou trocoidal, mantendo o passo radial entre 2% e 5% do diâmetro da ferramenta. Jatos de ar de alta pressão podem então remover os cavacos livremente e evitar o adensamento dos dentes.
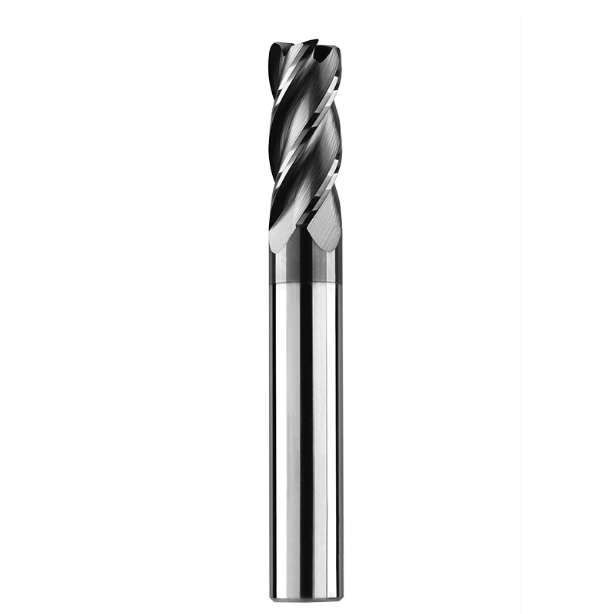
Resistência à temperatura e adesão de revestimentos em condições reais: Revestimentos HRC65 para fresas de topo e soluções para corte a seco em altas temperaturas.
Quando as arestas de corte se desgastam rapidamente, os operadores frequentemente culpam a dureza do revestimento e procuram classificações acima de 3800 HV. Em nossos testes com peças de 65 HRC, o atrito na zona de contato eleva rotineiramente as temperaturas locais acima de 900 °C. Ambientes térmicos extremos exigem mais do que apenas dureza à temperatura ambiente. A barreira de oxidação do revestimento, a estabilidade térmica e a adesão ao substrato de metal duro determinam se a ferramenta sobreviverá.
Se um revestimento descascar sob choque térmico precoce, o substrato exposto sofrerá desgaste por difusão acelerado. Ao desenvolver nossa estratégia de revestimento para fresas de topo HRC65, vamos além das classificações Vickers padrão de catálogo. Nosso foco é a facilidade com que o filme forma uma camada protetora de óxido sob calor constante. Um revestimento eficaz atua como um escudo térmico, permitindo que o calor do corte suavize a zona de cisalhamento, mantendo o metal duro do núcleo resfriado.
Análise de desempenho de revestimentos nanocompósitos de AlTiSiN/TiSiN: resistência ao lascamento em fresas de metal duro para aço temperado HRC65
Os revestimentos padrão de AlTiN se degradam e oxidam rapidamente a temperaturas acima de 800 °C. Na Suécia, testamos revestimentos especiais em aços para matrizes de trabalho a quente com dureza de 64 HRC. O revestimento nanocompósito de TiSiN apresentou desempenho superior às alternativas convencionais de camada única. A adição de silício forma uma matriz amorfa de nitreto de silício (Si3N4) ao redor dos contornos de grão. Essa barreira impede o deslizamento dos contornos de grão e eleva o limite de oxidação para além de 1100 °C.
A adesão interfacial é igualmente crítica durante a fresagem lateral interrompida. Em uma fresa de topo de metal duro HRC65, as estruturas nanocompósitas de TiSiN resistem à propagação de microfissuras sob forte impacto cíclico. Em testes de adesão por arranhão, esses filmes consistentemente superam 80 N. Essa resistência de ligação impede o lascamento e a delaminação da aresta de corte. Uma camada de óxido durável e autorreparadora se forma na face de corte, mantendo o desgaste da face de folga previsível e lento.
Ar frio ou lubrificação com quantidade mínima (MQL)? Diretrizes de quebra de cavacos e resfriamento para prevenir trincas térmicas na fresagem de alta velocidade de aço temperado.
Inundar a zona de corte com fluido refrigerante em aço duro é garantia de quebrar o metal duro. A aresta de corte aquece a aproximadamente 1000 °C durante o corte e, em seguida, é resfriada bruscamente assim que sai da ferramenta. Esse ciclo térmico extremo cria microfissuras em forma de pente perpendiculares à aresta em questão de minutos. Essas fissuras térmicas causam rapidamente lascamento estrutural da aresta e quebra dos dentes.
Para fresamento de materiais duros em alta velocidade, utilize corte a seco com jato de ar limpo e de alta pressão. O objetivo não é resfriar a ponta da ferramenta, pois o calor localizado ajuda a suavizar a zona de cisalhamento. O ar de alta pressão remove instantaneamente os cavacos quentes e abrasivos, impedindo que as arestas de corte os cortem novamente. Em cavidades profundas propensas ao acúmulo de calor, adicione um sistema MQL (lubrificação mínima) com 10 a 20 ml/h de óleo vegetal para reduzir o atrito sem causar choque térmico.
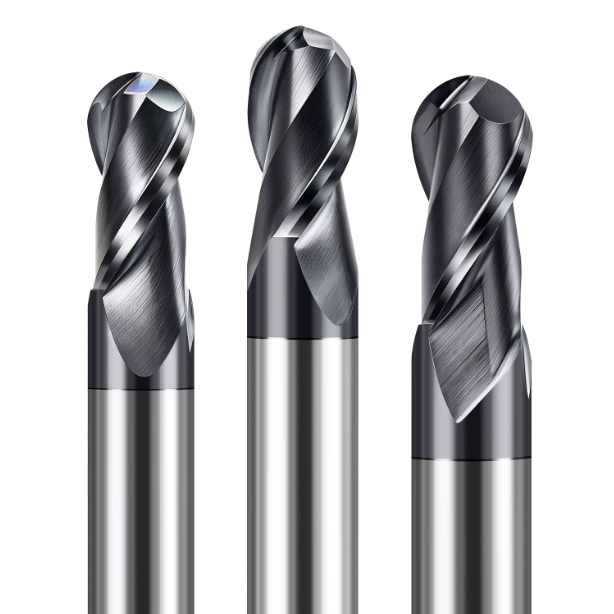
Parâmetros testados em oficina: Fundamentos de corte e estratégias de trajetória de ferramenta para usinagem de aço endurecido com fresas de topo.
Ao usinar metais com dureza superior a 60 HRC, muitos operadores reduzem a velocidade de corte (Vc) para proteger a ferramenta. Isso frequentemente resulta em problemas. Baixas velocidades de corte impedem que a zona de cisalhamento aqueça o suficiente para amolecer o material. Picos de carga no fuso causam desgaste abrasivo rápido devido ao atrito direto com a matriz dura. A relação entre velocidade de corte, profundidade axial (ap) e largura radial (ae) exige uma estratégia diferente para aços duros.
Ao definir os parâmetros de uma fresa de topo para aço temperado , nossa regra básica é simples: limitar a largura radial, aumentar a profundidade axial e elevar a velocidade de corte. Em aços com dureza entre 62 e 65 HRC, utilizamos velocidades de corte entre 100 e 160 m/min. Mantemos o contato radial estreito, tipicamente entre 2% e 8% do diâmetro da fresa. Esse arco de contato curto permite que os cavacos dissipem o calor de corte antes que ele se acumule na ponta da ferramenta.
Fresagem trocoidal e acabamento de alta velocidade: algoritmos de compensação dinâmica para ae e fz
Programadores que utilizam cortes laterais rasos frequentemente extraem os valores de avanço por dente (fz) diretamente dos catálogos de ferramentas. Isso geralmente resulta em tempos de ciclo ruins e atrito da ferramenta. Quando a largura radial cai abaixo de 10% do diâmetro da ferramenta, a espessura real do cavaco ($hm$) diminui muito abaixo do avanço por dente programado. Sem a compensação do afinamento do cavaco, a espessura real do cavaco fica abaixo do raio de afiação da aresta, fazendo com que a ferramenta sofra atrito e endureça o corte por trabalho a frio.
Para fresamento trocoidal ou acabamento radial leve, aplicamos fórmulas de compensação para aumentar as taxas de avanço em 1.5 a 2.5 vezes. Isso garante que a aresta penetre na zona de cisalhamento de forma limpa. Em cantos do percurso da ferramenta, substitua mudanças bruscas de direção por laços trocoidais suaves ou entradas em arco. Suavizar o ângulo de contato previne picos de força de forma muito mais eficaz do que ajustar a chave de sobreposição de avanço no painel de controle da máquina.
Estratégias de usinagem para zonas de descontinuidade de tensão em aços endurecidos para moldes (D2, Cr12MoV, NAK80)
Os aços-ferramenta temperados e revenidos raramente apresentam tensão interna uniforme. Em uma fábrica de moldes de injeção na Itália, solucionamos problemas de deformação durante o desbaste em grandes blocos de aço D2 com dureza de 62 HRC. Gradientes de resfriamento próximos ao núcleo e aos furos dos parafusos causavam variações de dureza local de 3 a 4 HRC, resultando em alta tensão residual de tração. Ao passar uma ferramenta de corte por essas zonas com uma taxa de avanço fixa, pequenas deflexões da ferramenta se transformam em choques de impacto repentinos.
Em aços com alto teor de carbono e cromo, substituímos cortes pesados em passe único por cortes com eixo Z constante e pequenos avanços. Próximo a cavidades profundas, nervuras ou bordas tratadas termicamente, programamos uma zona de redução de avanço de 20% a 30%. Também realizamos um passe de semiacabamento para eliminar variações superficiais deixadas pelo alívio de tensões. O alisamento das variações do material até o nível micrométrico mantém as forças de corte estáveis e dentro dos limites elásticos da ferramenta.

Reclamações frequentes de clientes e resolução de problemas no local em oficinas da Western.
Cerca de 70% dos "problemas de qualidade da ferramenta" relatados em aço duro são atribuídos a erros de configuração ou choque térmico. Nossas seções anteriores abordaram a tenacidade do núcleo, ângulos de ataque negativos com microafiação, revestimentos de barreira térmica e trajetórias de ferramenta radiais leves. Os ambientes de oficina adicionam variáveis imprevisíveis, como folga na guia ou furos de pinça sujos. Um único problema de configuração pode arruinar um processo de corte que, de outra forma, seria sólido.
Se você estiver usando uma fresa de topo de aço temperado que apresenta falha prematura, não reduza simplesmente a taxa de avanço ou descarte o lote. Pare o fuso e inspecione a causa da falha. Observe a aresta de corte com uma lupa para verificar se houve lascas devido a impacto ou trincas causadas pelo calor. Verificar o desalinhamento total do conjunto na face do fuso geralmente revela a causa raiz em poucos minutos.
Desgaste prematuro da ponta ou fissuração térmica? Critérios rápidos no local para determinar o fim da vida útil da ferramenta.
A iluminação fraca da oficina pode fazer com que o desgaste lateral pareça um simples desgaste abrasivo. Sempre inspecionamos as arestas desgastadas com um microscópio de bolso de 50x. Uma área de desgaste lisa e uniforme com menos de 0.1 mm de largura e um leve brilho metálico indica desgaste lateral normal. Fissuras finas em forma de pente, perpendiculares à aresta de corte, ou crateras em forma de concha apontam para trincas por fadiga térmica devido a choque térmico cíclico.
Se você observar fissuras térmicas em aço com dureza superior a 60 HRC, verifique primeiro a pressão do ar comprimido; ela deve permanecer acima de 0.6 MPa. Interrompa o fluxo de fluido refrigerante, utilize ar seco para remover os cavacos e reduza a velocidade de corte em 10% a 15% para estabilizar a temperatura. Se a análise microscópica mostrar desgaste de flanco limpo se propagando muito rapidamente sem microfissuras, reduza a profundidade radial e aumente a carga de cavacos para manter o calor sendo transferido para os cavacos.
Desvio radial do porta-ferramentas e balanceamento dinâmico do fuso: como evitar que um desvio radial superior a 3 μm arruine um lote inteiro de fresas de topo de metal duro.
Na usinagem de materiais duros, a excentricidade radial determina diretamente a vida útil da ferramenta em termos de fadiga. Quando a profundidade radial é ajustada para um valor delicado de 0.05 a 0.1 mm, uma excentricidade de 5 mícrons significa que um dente suporta quase o dobro da carga de corte. O dente oposto mal toca a área de corte. Esse choque cíclico fratura rapidamente o dente sobrecarregado, desencadeando uma reação em cadeia que quebra os canais de corte restantes.
Se você trabalha com materiais de alta dureza em pinças ER padrão, verifique o desvio radial total com um indicador de 1.5D inserido na haste. Se a agulha ultrapassar 3 mícrons, a vida útil da ferramenta será comprometida, independentemente da classe do metal duro. Para aços temperados, monte todas as fresas de topo de metal duro em um mandril hidráulico ou de contração térmica balanceado para G2.5 acima de 15,000 RPM. Manter o desvio radial abaixo de 3 mícrons é essencial para uma vida útil consistente da ferramenta.






