
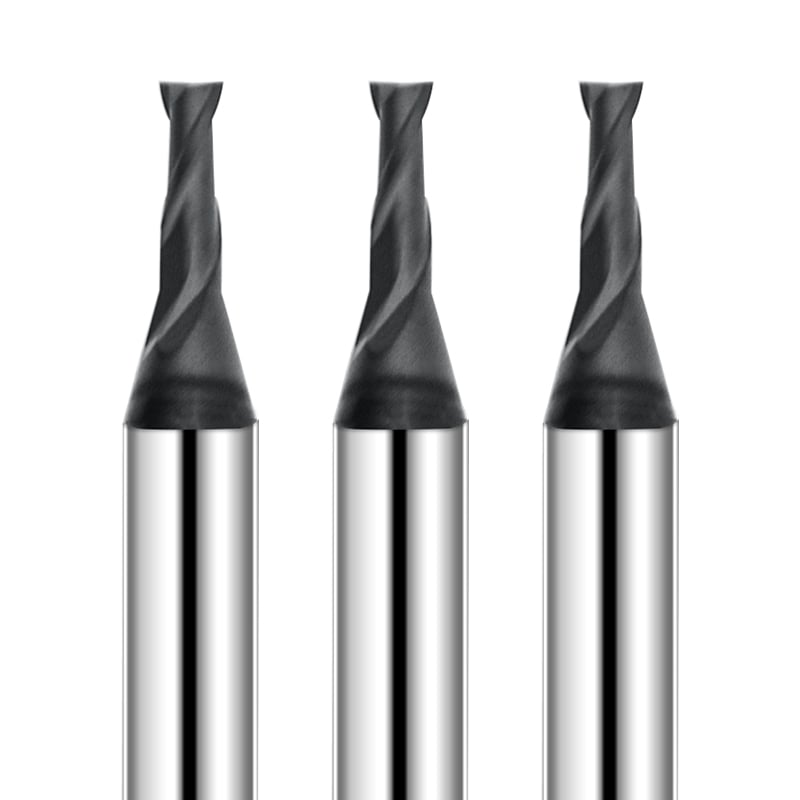
上个月,一家德国汽车模具厂打来紧急求助电话。在电火花加工(EDM)过程中,一整批高密度等静压石墨电极的公差突然失效。结果不堪设想:整套精密模腔全部报废。车间操作人员百思不得其解,因为主轴负载看起来正常,工件也没有发生严重的崩刃,而且刀具仍然锋利,足以切削材料。
当我们用100倍光学显微镜检查这些刀具时,根本原因显而易见:刀尖圆角处的CVD金刚石涂层部分脱落。刀具没有干净利落地剪切材料,而是在剧烈的摩擦和局部压力下强行挤出石墨。在过去15年为美国和欧洲各地的模具车间提供支持的过程中,我们反复目睹了这种代价高昂的错误:将刀具的切削能力作为衡量其寿命的唯一标准。
由于石墨具有磨蚀性和脆性,刀具失效很少会同时发生。即使石墨用金刚石涂层立铣刀的外径仅磨损5到8微米,或者刮刀刃出现微小的钝化,切削力也会急剧增加。这会造成一些隐蔽的缺陷,例如刀刃脱落、薄肋变形和尺寸偏差。作为金刚石涂层立铣刀的一线制造商,我们深知,降低零件成本的关键在于准确掌握何时更换刀具。
你高速主轴上运转的刀具现在真的能加工出合格的零件吗?还是它们正在悄无声息地破坏你的模具公差?
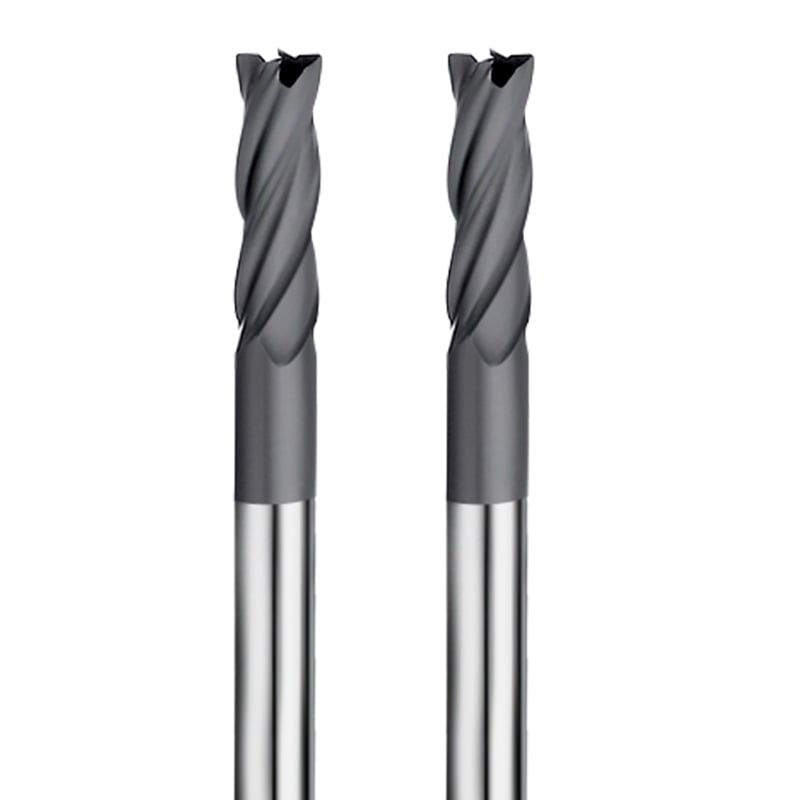
1. 石墨边缘的微崩裂和晶粒脱落——磨损的第一个预警信号
与会产生肉眼可见切屑的金属不同,石墨会碎裂成微细粉尘。这使得无法通过观察切屑的形成来评估切削刃的状况。许多操作人员会等到工件上出现可见的碎屑块后才更换刀具。在高精度电极制造中,一旦发现切削刃顶部出现轻微的“泛白”或晶粒脱落,用于加工石墨的金刚石涂层立铣刀的有效切削寿命就已经结束了。
在加工薄壁航空航天或医疗部件时,刃口完整性至关重要。锋利刃口上的微剥落表明刀具前刀面和后刀面上的金刚石晶体基体磨损不均匀。表面上看,继续使用刀具似乎可以节省刀具预算。但实际上,石墨晶界的断裂会导致电火花加工过程中出现严重的局部电弧放电,造成电极报废,从而增加成本。
逆铣刨出口点异常(出口崩刃):从剪切到破碎
在逆铣加工石墨轮廓时,锋利的金刚石刀刃会在刀具进入和退出时干净利落地切入脆性碳晶格。如果您检查零件时发现刀具脱离拐角处有锯齿状的微小缺口(出口崩刃),则说明您的石墨铣刀的切削刃已失去微锋利度。
此时,刀具不再切削碳基体;裸露的硬质合金基体在高切削深度下对其施加强力挤压。CAM编程人员通常试图通过弧入/弧出减速路径来掩盖这种现象。虽然这可能暂时掩盖了崩刃现象,但只会延长钝化刀具的使用寿命。我们始终建议在出现出口崩刃现象时立即设置换刀指令。
超细等静压石墨的尖锐切削阻力峰值
许多机械加工人员认为,超细石墨(晶粒尺寸小于5微米)表面光滑,因此更容易切削。但实际上,高密度等静压石墨会对切削刃造成严重的微观磨损。经过连续高速运转后,金刚石涂层硬质合金立铣刀上的CVD薄膜会逐渐变薄至基体,从而显著增大切削刃半径。
这种刃口圆角会导致切削力呈指数级增长。在我们的现场切削力研究中,径向刀具压力在数控主轴过载报警触发之前很久就已经急剧增加。这种额外的载荷会使脆性工件承受应力,导致表面下出现微裂纹。如果操作员必须降低进给速度才能保持刃口干净,则说明涂层已经磨损,必须更换刀具。
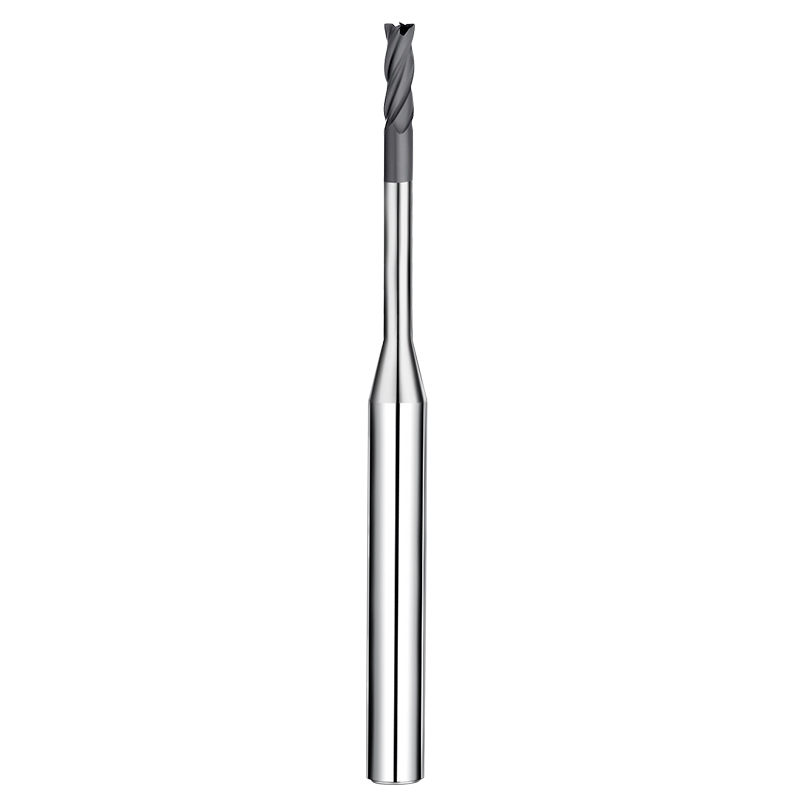
2. 尺寸公差负向漂移——径向磨损的红线
在批量铣削石墨零件时,如果三坐标测量机 (CMM) 报告中出现负尺寸偏差,则是一个明显的警告信号。石墨粉尘会持续磨损石墨立铣刀的周边切削刃。如果您的数控机床配备了激光刀具设定器,您会发现刀具直径磨损并非突然急剧下降,而是呈现出一种稳定但容易被误解的线性衰减。
操作人员通常会通过调整数控系统中的刀具半径补偿(D值)来抵消这种磨损。虽然这能保证粗加工尺寸在可接受范围内,但在精加工过程中却很危险。一旦周边磨损超过临界值,刀具的后角就会与切削表面摩擦。这会导致不对称变形,这意味着刀具补偿只是掩盖了刀具几何形状已损坏的事实。
薄壁电火花加工肋状电极的刀具更换阈值
在铣削壁厚介于 0.3 毫米至 0.5 毫米之间的脆弱肋条结构时,刀具的径向磨损会直接导致肋条锥度和基部厚度的误差。用于石墨的立铣刀如果刀刃磨损,就会挤压柔性肋条,而不是干净利落地切削。对于我们的精密刀具客户,我们从不仅仅依赖加工时间;我们严格执行 0.005 毫米的上下厚度公差阈值。
如果您的三坐标测量机或光学比较仪检测到肋条上存在梯形锥度,或者在5个零件的批次中厚度变化超过8微米,请立即更换刀具。薄石墨部件几乎没有抗拉强度。轻微磨损的刀具产生的额外径向力很容易在深槽底部引发颤动,导致电极在加工周期完成前断裂。
电火花加工火花间隙控制中微磨损的级联废料风险
仅仅关注数控加工循环时间往往会使加工车间忽视电火花成型单元中存在的高昂后续风险。精加工火花间隙通常预设在 0.015 毫米至 0.03 毫米之间。如果金刚石涂层硬质合金立铣刀上出现未被检测到的 0.01 毫米径向磨损,实际火花间隙将变形超过 30%。
这种几何畸变会阻碍放电能量均匀分散在电极表面。其结果是边角烧蚀不完全、侧壁积碳以及硬化钢型腔内部局部过烧。在我们分析的模具报废案例中,超过90%的根本原因都可追溯到过度使用的石墨刀具。及早更换刀具远比报废硬化工具钢型腔镶件要经济得多。
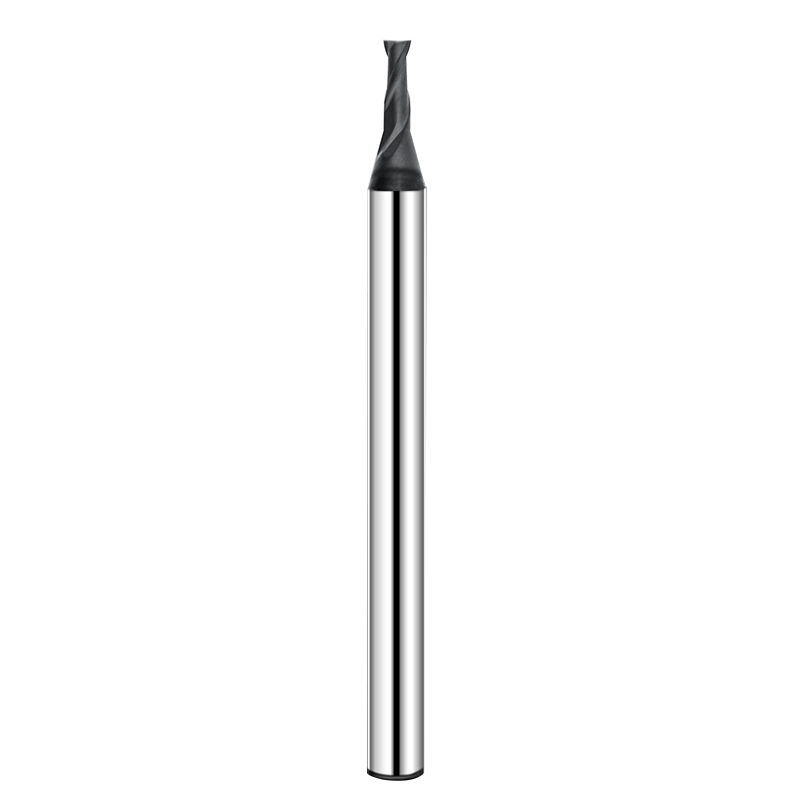
3. 圆角处涂层剥离——石墨圆角立铣刀的失效特性
在深腔清理和底部根部清理过程中,锋利的方形刀具经常出现刀尖过早崩刃的情况。大多数模具车间自然而然地会改用石墨圆角立铣刀(圆头铣刀)来实现稳定、高速的轮廓加工。然而,圆角刀具的磨损痕迹非常细微。虽然周边和底部的切削刃可能看起来完好无损,但微观涂层失效往往始于机械应力峰值处的切角切点。
在对汽车格栅和轮胎模具的电极加工进行故障排除时,我们经常看到操作人员只要刀尖没有断裂,就会连续使用这些刀具数小时。但连续的三维轮廓加工会使半径过渡区域暴露在极强的磨料剪切作用下。一旦这层微层失效,刀具的实际切削半径就会偏离CAM的标称几何形状,从而破坏预先设定的过渡和型腔轮廓。
识别高应力区域中的 CVD 涂层分层
在三轴联动铣削过程中,刀具拐角处的切削深度和载荷波动最为剧烈。使用 50 倍至 100 倍的显微镜检查刀具,可以迅速发现其真实状况。如果在刀具外弧上出现不规则的鱼鳞状亮点或局部空隙,则表明用于加工石墨的金刚石涂层立铣刀上的晶体膜已从碳化钨基体上剥离。
与渐进式磨损不同,涂层剥落是突发且灾难性的。金刚石薄膜一旦剥落,裸露的基材就会在没有润滑的情况下暴露于磨蚀性石墨粉尘中。通常会在 10 到 15 分钟内出现严重的凹坑。在我们车间的实践中,任何沿半径方向超过 0.05 毫米的连续剥落都需要立即报废刀具或降级为粗加工。
空腔地板连接处的阶梯状缺陷和痕迹
当圆角刀具磨损不均或出现微剥落时,缺陷会立即出现在工件底面与侧壁的交界处。如果您在精铣间隙凹槽时发现台阶、脊状突起或可见的阴影线,则说明您的金刚石涂层硬质合金立铣刀已失去其原有的圆角半径。
虽然这些细微的阶梯缺陷在原石墨上看起来微不足道,但在电火花成型加工过程中,它们会直接复制到硬化模具钢上。之后,抛光工不得不花费大量宝贵的工时,用石磨去除这些凸起。为了节省一些刀具成本而继续使用磨损的刀具,最终总是会造成更大的加工成本。圆角处的阶梯状过渡是更换刀具的明确信号。
4. 切削声学特性的变化——通过音频和主轴反馈检测钝化
在封闭式石墨加工中心内,你的耳朵往往比数字探针更快、更可靠。一支状态极佳的高级金刚石涂层立铣刀在等静压石墨中滑动时,会发出一种轻微而清脆的“嗖嗖”声。这种清晰的声学特征证实了微切削刃是在主动剪切碳颗粒,而不是与它们摩擦。
随着刀刃变钝,高频声音会转变为低沉的嗡嗡声或研磨声。在高产量模具车间,这种声音变化通常会在机器控制面板发出电气负载报警前 1 到 2 小时出现。在精加工过程中听到沉闷的研磨声表明刀面摩擦和接触温度已超过临界阈值。
转速超过 20,000 转/分时的主轴负载监测与摩擦噪声对比
当主轴转速超过 20,000 转/分时,小直径石墨切削立铣刀产生的初始切削扭矩极小。因此,内置的数控机床负载计在磨损初期响应相对迟缓。通常情况下,要等到主轴负载计读数跃升 5% 到 10% 才意味着刀具已经开始失效并产生过多的摩擦热。
在车间,我们将声学变化与轴向伺服驱动器中微小的电流波动进行交叉比对。如果发出沉闷的研磨声,同时进给轴出现轻微的微振动,即使主轴压力表显示正常,切削力也已成倍增加。在这种情况下继续切削可能会导致薄壁肋条弯曲,并对高速主轴轴承造成过大的径向载荷。
滞留的石墨粉尘如何加速二次侧刃磨损
石墨粉尘的清除是一把双刃剑。当用于加工石墨的立铣刀锋利无比时,高速真空吸尘罩能瞬间将细小的碳粉从切削区域吸走。但一旦刀刃变钝并开始压实工件,滞留的粉尘就会在刀具侧面和型腔壁之间形成磨料浆。
这些松散的超硬碳颗粒就像旋转的砂纸一样摩擦裸露的硬质合金刀芯。一旦涂层受损,刀刃磨损宽度会在几分钟内迅速扩大。超过一半的刀具突然断裂事故都是由于忽视了这些早期声学变化,导致二次磨粒磨损掏空了硬质合金刀尖。
5. 表面光洁度下降和颜色变暗——失去免抛光品质
对成品石墨电极进行快速目视检查,即可全面了解刀具的健康状况。使用状态良好的石墨立铣刀铣削的零件,表面呈现均匀的深灰色光泽或一致的缎面哑光质感。这种干净的表面光洁度表明,刀具的刮削刃能够干净利落地切割石墨微晶,而不是将其撕裂。
当加工表面变得暗淡、呈粉状或在直接照明下出现斑驳的灰色区域时,说明刀具的刮刀平面和微间隙已经磨损。石墨对刀刃钝化反应迅速。在三坐标测量机上,外径尺寸出现偏差之前,表面粗糙度(Ra/Rz)的显著增加总是会提前发生,这表明加工控制立即出现下降。
从哑光到颗粒状空隙:刮片边缘失效模式
在高倍放大下,石墨去除机制完全取决于刀刃锋利度。当金刚石涂层硬质合金立铣刀的周边和末端刮槽保持锋利时,石墨颗粒会被干净利落地切削。当微刃变圆时,切削作用转变为拉伸和撕裂,在表面形成微小的凹坑。
您可以通过手感来诊断:如果丝滑的表面变得粗糙,手指上留下碳屑,则说明刮刀几何形状已失效。在我们的精密铣削单元中,即使电极尺寸仍然通过坐标检查,在 10 倍放大倍率下观察到的晶粒脱落也会立即触发刀具更换。
免抛光电火花加工电极的强制换刀阈值
对模具要求较高的部件——例如光学模具和微型连接器型腔——严重依赖免抛光石墨电极。如果电极表面粗糙度超过 Ra 0.4–0.6 µm,电火花加工的钢型腔也会反映出这些缺陷,迫使工匠手动抛光模具。对于这些零件,模具寿命必须与表面光洁度阈值直接挂钩。
我们建议客户对其金刚石涂层立铣刀实施严格的分级加工策略。一旦精加工刀具出现轻微表面雾化或光泽度下降,应立即更换,并将其降级用于粗加工或半精加工。这样既能最大限度地利用刀具,又能确保送入电火花成型机的每个电极都能实现真正的无抛光烧蚀。
6. 深腔加工中的刀具悬伸和颤动——刚度降低和挠曲
加工深模腔或高石墨电极通常需要较大的刀具悬伸量。当长径比超过 5:1,甚至达到 8:1 或更高时,整套装置的刚性会急剧下降。锋利的石墨立铣刀在轻微的剪切力作用下能够保持稳定的切削路径。然而,即使是轻微的刃口磨损也会增加切削阻力,足以立即引发刀具偏转和颤动。
如果您发现深垂直壁上出现均匀分布的波纹或鱼鳞状痕迹,问题很少仅仅是主轴刚性或工件夹紧力不足。在我们的现场故障排除经验中,钝化切削刃造成的过大径向推力几乎总是罪魁祸首。当刀具摩擦而非剪切时,高频振动会使细长的刀柄发生偏转,并在电极表面留下永久性缺陷。
缩颈刀具的刀具挠度和侧壁锥度
加工深肋时需要采用缩颈刀具,但缩颈会降低刀具的抗弯强度。当用于石墨材料的金刚石涂层立铣刀的外侧切削槽开始磨损时,所需的横向切削力会急剧增加。这会导致缩颈部分偏离轴线,产生弹性刀具挠曲,这种挠曲在三坐标测量机 (CMM) 的检测报告中可以立即观察到。
这种偏转会导致严重的侧壁锥度——使零件底部更厚——并使深槽尺寸明显偏小。在我们的车间测试中,如果一批刀具的侧壁垂直度误差从 0.005 毫米扩大到超过 0.015 毫米,则刀具后刀面的磨损将无法满足长行程加工的要求。更换新刀具远比使用数控偏移量来修正尺寸可靠得多。
微振动和内部基板界面损伤
长悬伸颤动不仅会破坏表面光洁度,还会破坏刀具内部结构。优质金刚石涂层硬质合金立铣刀采用超细晶粒、低钴硬质合金基体,旨在实现高硬度和耐磨性。在深切削过程中,如果持续发生颤动,强烈的交变应力会直接集中在刀尖和涂层交界处。
这些微冲击会导致CVD金刚石薄膜与碳化物基体界面处出现疲劳,进而导致微观分层和隐蔽裂纹。我们的金相实验室检测表明,颤动刀具在断裂前经常会发生内部结合失效。如果通过调整进给量和转速无法消除高频啸叫,则应立即更换刀具,以防止突然断裂。
7. 因刀具寿命超限导致的突然断裂——预防性刀具管理
在大批量电极加工车间,操作人员通常会尽可能延长刀具寿命,直到刀具物理断裂。虽然干式石墨铣削避免了极端的热冲击,但磨粒的机械磨损却十分严重。一旦金刚石涂层被破坏,硬质合金芯磨损殆尽,金刚石涂层硬质合金立铣刀就会在几毫秒内断裂,严重损坏昂贵且接近成品的工件。
我们16年的车间跟踪数据显示,刀具报废率在刀具寿命的最后10%阶段会急剧上升。为了从一把廉价刀具上多榨取一小时的寿命而毁掉一块进口的等静压石墨块,并损失之前数十小时的加工时间,得不偿失。成熟的机械加工车间从不让刀具达到其物理极限;他们会严格执行预防性的换刀计划。
通过切削距离和主轴时间设置早期预警
防止灾难性故障最有效的方法是在数控系统或制造执行系统 (MES) 中跟踪主轴运行时间与线性切削距离。对于使用金刚石涂层立铣刀进行石墨标准型腔加工,我们首先使用 5 到 10 把测试刀具建立基准磨损数据。然后,我们将刀具磨损量的平均值设定为 80% 到 85%,作为强制更换刀具的阈值。
将这些限制条件集成到宏程序中,可以让您的机器在故障发生前自动切换到备用刀具或暂停循环。虽然这看似会使剩余寿命所剩无几的刀具报废,但它能提供极其可靠的工艺流程,并消除午夜主轴故障。这种可预测性对于自动化无人值守电极生产至关重要。
平衡刀具寿命稳定性和突然崩刃
在大批量生产中,刀具寿命的一致性远比单把刀具的峰值性能重要得多。质量参差不齐的金刚石涂层立铣刀制造商经常交付运行时间差异巨大的刀具——有的刀具能连续运行好几个班次,而有的刀具可能由于基材处理不当或钴浸出不均匀,几分钟就出现崩刃。
我们的制造重点在于精确控制硬质合金晶粒尺寸,并确保每批产品都拥有均匀的微刃口精加工。这保证了每把刀具都具有窄而可预测的磨损带。选择拥有严格工艺控制的制造商,可以消除刀具破损的担忧,稳定废品率,并真正实现无人值守加工的可靠性。
实施建议:与制造商共同制定工具报废标准
刀具磨损的七个预警信号——刃口崩裂、负公差漂移、圆角剥落、磨削声响、表面雾化、深壁锥度以及突然断裂——都是相互关联的指标。那些能够实现低成本加工的加工厂从不猜测何时更换刀具。相反,他们会与专业的金刚石涂层立铣刀制造商合作,将物理磨损症状转化为清晰、可衡量的刀具报废规则。
标准化这一工作流程并不需要对车间进行彻底改造。从被动应对故障转向主动过程控制,首先要从简单的微观抽查和废刀具分析入手。如果您正在审核当前的石墨加工单元,这两种简便易行的方法将有助于您绘制出刀具的精确磨损曲线。
将 100 倍显微抽检与快速换刀相结合
机床工作站配备的便携式 100 倍光学显微镜可提供即时清晰的图像。使用金刚石涂层立铣刀加工石墨时,操作人员应按预设的零件间隔进行 30 秒的检查。他们可以在刀具工作站快速扫描刀尖圆角、外侧磨损面和刮刀平面。
如果您铣削的是薄肋或高精度电火花加工电极,请建立明确的目视报废标准,例如后刀面磨损超过 0.03 毫米或沿半径方向出现任何微小剥落。在此检测阶段报废刀具并将其降级用于粗加工,可以消除电极崩刃,确保烧蚀面如镜面般光滑,并使您的刀具更换基于可靠的数据。
诊断机器跳动、平衡和废刀具粉尘排出问题
使用过的刀具可以作为整个加工过程的诊断记录器。检查磨损的金刚石涂层硬质合金立铣刀时,如果发现不对称的切削刃磨损——即一侧切削刃磨损严重而另一侧看起来崭新——则直接表明总指示跳动 (TIR) 过大。检查刀具预调器、夹头和热缩刀柄,确保动态跳动保持在 3 微米以内。
同样,沟槽根部出现细微的磨蚀划痕或深槽中早期出现微崩刃,都表明真空速度不足或气流方向不正确。在许多情况下,刀具过早失效并非涂层质量问题,而是由于石墨粉尘滞留在型腔内进行二次切削所致。如果您正在排查复杂的电极印迹、高密度等静压石墨等级或严重的深腔磨损问题,欢迎随时联系我们,以便我们评估您的参数和刀具几何形状。






