
上个月,斯图加特一家精密注塑模具合作伙伴向我们发送了车间现场视频。一台五轴加工中心正在精加工一个深型头灯模腔。该模具采用预硬化NAK80(硬度HRC 38)和硬化H13镶件(硬度HRC 52)组合。第一次走刀后,千分表显示模具底壁的挠度为0.035毫米。第二次走刀时,模具切入底角,发出清脆的咔嗒声,随即崩刃。
他们的车间主管坦率地问我们:“难道就没有一种通用的平头铣刀可以同时加工这两种材料吗?还是我们的参数完全错了?” 在我们十五年的刀具磨削和技术支持经验中,我们已经多次遇到这个问题。模具车间为了赶工,会把同一批四刃硬质合金立铣刀用于加工不同硬度的材料。但预硬化模具钢和热处理模具钢的特性截然不同。
P20 和 NAK80 钢材质地柔软但富有粘性,容易产生积屑瘤,导致侧壁不平整。硬化的 H13 钢材会瞬间承受巨大的热负荷。标准涂层在干切削下会烧蚀,而长柄 6mm 立铣刀在轻微切削阻力下就会发生偏转或断裂。问题很少出在机床刚性上,而是所选立铣刀的晶粒结构、刃口预处理和螺旋线几何形状不适合加工。
作为直接与模具车间合作的硬质合金立铣刀制造商,我们深知刀片报废的成本。我们已帮助数百家工厂解决了持续存在的颤动和崩刃问题。在您的日常生产操作中,您是否经常需要在壁面光洁度和刀具寿命之间寻求平衡?或者,您是否不得不将进给速度降低到无利可图的水平,才能保证刀具的完好无损?
从预硬化钢到淬火钢:P20、NAK80 和 H13 钢材的关键加工挑战和平底立铣刀选择标准
在提供现场技术支持的过程中,我们经常看到操作人员采取冒险的捷径。他们先在预硬化型腔中使用标准的平头铣刀,然后更改程序,直接使用淬火刀片。结果可想而知:要么侧壁出现严重的颤纹,要么刀尖圆角瞬间断裂。主轴刚性不足很少是根本原因。这两种钢材的切削物理特性和热传递特性截然不同,因此一种刀刃几何形状无法同时适用于这两种钢材。
为防止刀具偏转和刃口崩裂,刀具选择不能仅仅局限于“能切削的刀具”。塑料模具钢和压铸钢的芯部微观结构截然不同。在选择硬质合金晶粒尺寸之前,我们会评估其抗塑性变形能力和导热性。整体式平底立铣刀需兼顾芯部硬度、基体韧性和切削刃容量。必须权衡切削力作用下的锋利剪切作用与径向切削力作用下的芯部刚性。
P20 和 NAK80 钢材中的粘附和加工硬化:为什么通用平头铣刀在清理边角时经常过早失效
加工 P20(HRC 30–34)或 NAK80(HRC 38–41)合金时,主要挑战在于材料粘附,而非磨粒磨损。这两种合金在高切削压力下都会发生流动。极高的剪切热会将微粒冷焊到前刀面上,形成积屑瘤。这种变形会改变切削几何形状,并在垂直壁上留下凹痕。因此,在进行轻微清理切削时,很难获得干净的表面光洁度。
许多加工车间仍然使用标准的通用型平头铣刀进行小角度加工。然而,这些刀具通常具有保守的前角,且刀槽未经镜面抛光。当刀具接近内角时,切削角度会急剧增大。粘稠的切屑会在狭窄的刀槽内被重新切削,导致表面撕裂和外缘崩刃。对于这类刀具而言,开阔的刀槽和更低的摩擦力始终优于绝对的刃口强度。
淬硬H13钢(HRC 50–54)高温切削载荷:硬化钢专用立铣刀的基本要求
加工淬火H13(HRC 50–54)硬质合金会带来截然不同的物理挑战。热处理后,其抗拉强度大幅提升,切削力也呈指数级增长。热能无法迅速通过切屑散失,因此高热量会直接传递到切削刃。大量冷却液会导致严重的冷热循环,在硬质合金基体中产生微观应力裂纹,最终导致刀具失效。
鉴于以上原因,我们要求操作人员改用专用于加工硬化钢的立铣刀。这些刀具不依赖钝击,而是采用精细的刃口珩磨工艺,具有负前角和耐温超过1,000°C的高铝PVD涂层。在高表面速度下,采用高压气流进行干磨,可使剪切区完全塑化。而使用普通刀具加工此类刀具,即使只完成两道工序,刀刃也会严重磨损。
刀具制造商的实际测试:基材韧性和微米级公差对长臂应用中 6mm 立铣刀使用寿命的决定性影响
对于深腔和窄肋的加工,小直径刀具仍然是最精细的选择。我们的台式磨削试验证实,一旦6毫米立铣刀的长径比超过4:1或5:1,其挠度将与悬伸长度的立方成正比。如果硬质合金棒材的横向断裂强度不足,刀具在瞬态拐角载荷作用下会发生颤动。随后,刀柄会迅速发生断裂。
采购团队往往只关注单价,但制造精度决定了实际的生产效率。如果一把6毫米刀具在液压或热缩卡盘中总跳动量(TIR)超过0.003毫米,则齿载荷会变得不对称。一个刀刃会承受过多的冲击,使刀具寿命减半。在深腔加工中,基材的韧性和同心度比单纯的极高硬度更能有效地保护零件。
解决 P20 和 NAK80 钢材上的壁面涂抹和刀痕问题:配置四刃硬质合金立铣刀和切削策略
在精密注塑模具型腔精加工过程中,侧壁上出现的暗淡拖痕和明显的台阶会严重影响表面质量。在生产车间,我们发现这种情况通常是由于操作人员将精加工当作粗加工来对待造成的。预硬化钢材在强烈的剪切压力下会发生塑性流动。如果切屑不是被干净利落地剪切下来,而是被涂抹在型腔壁上,表面完整性就会立即下降。
为了消除这些侧壁缺陷,我们平衡了刀芯厚度、刀槽曲率和径向啮合。可靠的工艺流程严格控制切屑厚度,使其保持在临界摩擦阈值以上,而不是强行进行大切削。采用专用的四刃硬质合金立铣刀,配合顺铣和恒定切削量,可确保垂直壁面保持垂直。此外,它还能显著减少人工抛光时间。
为什么四刃硬质合金立铣刀是控制振动和在 NAK80 侧壁上实现 Ra 0.4 表面光洁度的基准解决方案
机械加工人员经常会问,为什么我们加工粘性较强的NAK80材料时更倾向于使用四刃刀具而不是双刃刀具。虽然双刃刀具能形成更大的排屑槽,但沉淀硬化的NAK80材料(硬度约为HRC 40)本身缺乏阻尼特性。在垂直壁面清理过程中,随着悬伸量的增加,双刃刀具会产生严重的再生颤振,从而在型腔壁上留下密集的振动纹路。
选择刚性四刃硬质合金立铣刀可提供轻度精加工所需的扭转刚度。连续的刀具啮合可平滑径向切削力,并防止刀具在轻微步距(Ae 0.05–0.1mm)下发生偏转。配合适当的主后角,刀槽可干净利落地剪切变形层。这可可靠地在抛光前保持 Ra 0.4 的表面粗糙度。
切削油还是高压气流?实际加工中防止平头铣刀产生积屑瘤的排屑参数
对于粘性钢材,冷却液的选择往往让操作人员在浸没式冷却和干式切削之间摇摆不定。根据我们的经验,水基冷却液在高速切削过程中往往在渗透到切削区域之前就蒸发了。这会导致快速的热循环,加速切屑在前刀面上的堆积。一旦形成积屑瘤,平底立铣刀就会迅速变钝,并划伤工件侧壁。
对于封闭式切削,高压空气结合微量润滑(MQL)效果最佳。将至少 0.6 MPa 的干燥空气直接吹向刀具出口,以便立即排出切屑。同时,配合每齿 0.03–0.05 mm 的快速进给速度,以保持切削刃始终位于加工硬化层之前。排出高温切屑可防止二次切削,并保持切削刃锋利。
避免鲁莽下压造成的崩边:封闭模腔螺旋进模的实用设置
型腔铣削中最关键的时刻是从实心材料上铣出型腔。一些操作人员会沿 Z 轴垂直向下切削,或者切削速度过快。由于铣刀中心切削速度接近于零,切屑难以排出。这会导致下刀齿与残留的切屑摩擦,从而引发过载报警和边角崩刃。
在封闭区域,我们始终采用平滑的螺旋进给路径。对于 P20 和 NAK80 等粘性钢材,应将进给角度保持在 1.5° 至 2.5° 之间。螺旋轨道直径应设置为刀具直径的 1.3 至 1.5 倍。这样可以使刀具底刃和外刃分担切削载荷,产生卷曲的细切屑,并使其平稳向上排出,避免堵塞。
掌握H13级硬化(HRC50+):使用HRC65硬质合金平头立铣刀进行直接硬铣削的实践经验
直接硬铣削热处理H13刀片(硬度HRC 50–54)可替代低速电火花加工,并消除表面重铸层。然而,硬铣削对刀具稳定性和机床动力学要求极高。许多加工车间试图使用标准转速和进给量来加工硬化材料。结果,刀具刀尖会在30分钟内磨损,在昂贵的模具上留下严重的切削痕迹。
稳定的硬铣削需要持续的塑性剪切,而非猛烈的锤击式切削。通过大量测试,我们发现切屑必须均匀剪切,避免突然的力峰值。对于高温重载铣削,应使用专为极高硬度设计的HRC65硬质合金平头铣刀。结合高主轴转速和较小的径向切削深度,以保持严格的尺寸精度。
避免在硬化模具上使用通用立铣刀:使用 HRC65 硬质合金平头立铣刀进行拐角清理以防止崩刃的实用原则
清理硬化内角时,刀具经常断裂。操作人员通常直接用刀具切入90度内角过渡区域。这会导致刀具啮合角度在瞬间从较小的弧度猛增至180度。由此产生的冲击力会粉碎传统的硬质合金刀刃。刀具不会像通常那样磨损侧面,而是整个内角边缘瞬间断裂。
使用硬度为 HRC65 的硬质合金平头铣刀清理边角料时,必须避免 90 度急转弯。务必在 CAM 软件中设置摆线路径或拐角减速环。径向步距保持在刀具直径的 2% 到 5% 之间,并采用浅轴向走刀。平滑地滚入拐角可以吸收冲击峰值,防止刀尖出现微小崩刃。
高硬度钢立铣刀微负前角和刃口珩磨工艺:防止微崩刃的制造策略
加工硬化钢的刀具几何形状与加工软合金需要不同的方法。标准刀具采用锋利的正前角来降低切削力。然而,锋利的刀刃在切削淬硬钢中的硬质碳化物时,会像玻璃一样崩裂。切削热处理后的H13钢时,微观切削刃需要强大的结构支撑,才能将切削压力传递到坚固的刀体上。
我们采用-5°至-8°的微负前角研磨这些刀具,并在五轴磨床上进行5-10微米的刃口珩磨。虽然这种圆角处理会略微增加推力,但它可以去除微小的砂轮毛刺。配合超硬纳米复合涂层(硬度高达3600 HV),这种强化的几何形状能够压缩和剪切硬质材料,而不会在切削刃上产生微剥落。
从乳化冷却液切换到冷空气冷却:加工H13钢时通过温度控制防止热冲击微裂纹
操作人员在H13加工过程中,常常会用大量冷却液喷洒炽热的刀具,认为这样可以保护刀刃。但在高速切削中,刀齿温度在切削过程中会高达800°C,并在切削结束后迅速冷却。在电子显微镜下观察,失效刀具会呈现出密集的梳状裂纹,这些裂纹垂直于刀刃。这种微裂纹是由热冲击疲劳直接造成的。
为防止热失效,应使用高压冷空气或干气吹扫专用于加工硬化钢的立铣刀。冷空气无需将刀具冷却至室温,而是稳定切削区域的温度并立即吹走高温切屑。避免热循环和切屑重复切削是延长刀具寿命最可靠的方法。
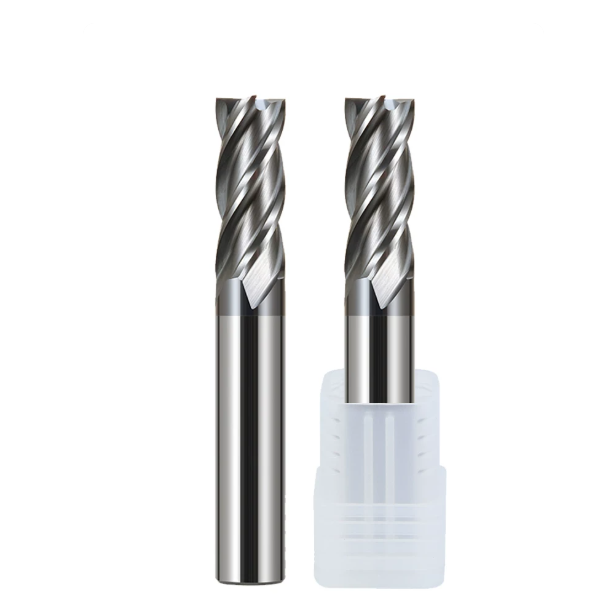
模具深腔和微特征加工:车间现场6mm立铣刀挠度控制
加工汽车照明模具或电子连接器外壳时,需要进入狭窄的深槽。大型刀具无法越过这些凹槽,因此操作人员必须使用细长、长臂刀具。我们经常看到三坐标测量报告显示,尽管数控机床读数准确,但工件侧壁仍呈锥形或轮廓凸起。刀具路径准确,但实际零件尺寸却超出了可接受的范围。
这种偏差源于持续横向切削压力下的弹性弯曲。随着悬臂长度的增加,径向刚度急剧下降。对于常见的 6mm 立铣刀,仅仅降低主轴转速并不能消除颤动。如果不严格控制径向啮合、刀具挠度和切屑载荷动态,就必然会报废高精度模腔。
为什么 6mm 立铣刀在垂直壁面精加工过程中容易发生偏转:悬伸比超过 3D 时的进给补偿技术
当6毫米立铣刀的长径比超过3:1或5:1时,切削阻力会沿着加长的刀柄放大。悬臂梁的挠度与悬伸长度的立方成正比,这意味着悬伸长度从18毫米增加到30毫米会成倍增加弯曲敏感性。0.05毫米的轻微精加工余量在压力下可能只会切削0.02毫米,留下的残余材料会造成明显的尺寸锥度。
不要依赖回弹切削并寄希望于壁面自行变直。我们在阻力较大的下部凹槽区域采用分段式进给减速,每次减速15%至20%,以降低峰值推力。同时,结合CAM驱动的自下而上逆铣切削。新切削的下部凹槽能够支撑刀具,防止弹性回弹,从而稳定偏转并保持垂直的侧壁。
高效铣削(HEM)在模具粗加工中的实际应用:采用浅径向切削和深轴向切削的平头铣刀来缓解排屑压力
传统的型腔粗加工采用较大的步距和较浅的轴向深度。在加工硬化工具钢时,这种蛮力加工方式会将过多的热量集中在刀尖。切屑无法从狭窄的槽中排出,而是熔入刀槽并崩刃。车间里传来的尖锐啸叫声表明刀具在不对称载荷下卡住了。
我们转而采用高效铣削 (HEM) 工艺。使用优质平头立铣刀,轴向切削深度可达刀具直径的 1.5 倍或 2 倍,并配合 5% 至 10% 的径向步距。这样可以将摩擦力均匀分布在整个刀槽长度上。离心力和高压气流能够干净利落地排出细小均匀的切屑,在提高金属去除率的同时,还能消除刀具卡滞现象。
动态平衡和夹紧跳动:为什么将总内跳动控制在 0.003 毫米以内可以使 6 毫米刀具的寿命延长一倍
走访许多模具车间,你仍然会看到磨损严重的ER夹头,它们早已过了使用寿命。机械师们往往认为,6毫米立铣刀切削负荷低,0.01毫米的跳动是可以接受的。但实际上,0.01毫米的总指示跳动(TIR)会导致一个刀槽承受几乎全部冲击力,而其他刀齿则发生滑动。
这种循环不平衡会导致过载切削齿产生微剥落,进而导致刀具快速断裂。我们要求将小型刀具安装在精密液压或热缩刀柄内。使用千分表检查刀柄前端下方 20 毫米处的跳动量,确保总跳动量 (TIR) 小于 0.003 毫米。在所有切削刃上均匀分配切屑负荷,可使生产运行中的刀具寿命延长一倍。
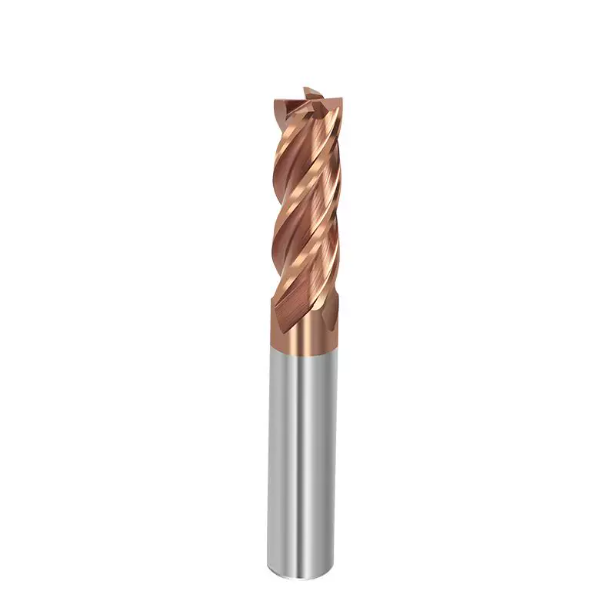
模具制造商如何避免陷阱:硬质合金立铣刀制造商关于验证供应商资质的建议
我们走访了北美和欧洲各地的工具车间,经常发现采购方面存在明显的脱节。采购经理只关注价格,并想当然地认为所有整体硬质合金刀具的性能都一样。与此同时,机械师们却苦于刀具批次间性能的差异,眼睁睁地看着一把刀具能用八个小时,而另一把却只能用三十分钟就崩刃。从我们的磨削生产线来看,原材料和五轴几何结构决定了刀具的性能。
如果您的地板在 H13 材质下出现过早崩刃,或者在 P20 材质下出现墙面光洁度不均的情况,请检查您的刀具供应链。可靠的硬质合金立铣刀制造商提供的不仅仅是包装好的刀具,而是经过验证的稳定性。严格的尺寸分拣、亚微米级的晶粒标准以及自动化的刃口珩磨,确保了刀具寿命的可重复性。这种内部质量控制让操作人员能够充满信心地进行高进给操作。
原生硬质合金坯料与五轴磨削精度:制造一致性方面的真正差距
追求低价往往导致买家忽视硬质合金基体的质量。廉价刀具通常使用回收的硬质合金,这些硬质合金晶粒分布不均且存在微孔。这些缺陷很容易在与模具钢中的硬质硬质合金团簇碰撞时发生断裂。作为信誉良好的硬质合金立铣刀制造商,我们采购超细原生碳化钨棒材(0.2-0.4微米),以确保其具有负前角和PVD涂层所需的芯部韧性。
磨床的稳定性以及砂轮修整周期也会影响最终批次的质量。使用高倍放大镜检查刀具,以确认微珩磨的一致性和刀槽前角的过渡情况。世界一流的磨削中心能够在整个生产过程中将刀刃珩磨半径的公差控制在两微米以内。磨削不一致会导致刀槽高度不均匀,从而立即引起刀具颤动,并导致刀具寿命出现剧烈波动。
停止支付不必要的溢价:模具车间每月批量采购立铣刀的材料匹配和成本降低策略
过度选择刀具是另一个代价高昂的陷阱。加工车间常常购买昂贵的航空级刀具来加工硬度约为 HRC 30 的标准预硬化型腔。这种耐高温涂层和负前角在加工较软的钢材时就显得浪费了,而且往往会加剧积屑瘤和工件涂抹。真正节省成本的关键在于根据具体的型腔物理特性选择合适的刀具几何形状,而不是一味追求低价。
审核您每月的铣刀订单,并按制造阶段对刀具进行分类。对于大批量型腔清理,请使用抛光、减振的刀具;对于长行程精加工,请使用平衡性好、跳动小的刀具。专用的耐热涂层和负刃珩磨仅用于硬化刀片。如果您遇到复杂的型腔图纸或严格的挠度公差要求,请联系我们的工程团队,以便审核您的图纸和设置细节。






