
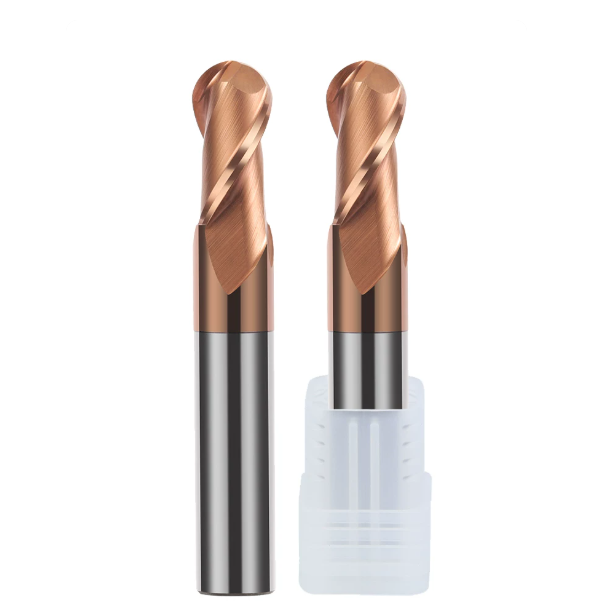
Há dois meses, trabalhamos nas instalações de uma fábrica de matrizes de estampagem automotiva em Stuttgart, Alemanha. A equipe estava fresando aço para matrizes 1.2379 (D2) com tratamento térmico HRC62 em um centro de usinagem de alta velocidade de 3 eixos. O operador utilizou uma trajetória de ferramenta tradicional com linha d'água no eixo Z. O fuso emitia um ruído agudo, a ponta da fresa sofria microlascas constantes nos cantos, a vida útil da ferramenta estagnou em 35 minutos e marcas visíveis comprometiam a superfície.
Encontramos essa situação com frequência em oficinas mecânicas na Europa e nos EUA. Ao desbastar aços com dureza entre HRC55 e HRC65, os programadores costumam optar por cortes axiais rasos e avanços lentos. Isso força o centro da ferramenta — onde a velocidade de corte cai a zero absoluto — a arrastar e brunir o aço. O endurecimento por trabalho e o atrito intenso resultantes destroem rapidamente até mesmo uma fresa de topo esférica de metal duro de alta qualidade.
A solução não é reduzir a velocidade de avanço. É preciso alterar a mecânica da força de corte por meio de trajetórias de ferramenta CAM dinâmicas. Especificamente, isso significa adaptar estratégias de fresamento trocoidal e de desbaste diretamente a uma fresa de topo esférica para aço temperado. Dados reais de chão de fábrica confirmam três regras confiáveis:
- Controle de ângulo de engate constanteOs cortes lineares tradicionais em ângulos de 30° a 180° provocam um engate radial da ferramenta, causando deflexão extrema. Os cortes trocoidais, por sua vez, fixam a largura de corte radial (ae) entre 3% e 8% do diâmetro da ferramenta, eliminando impactos.
- Aproveitando o afinamento do chip para obter alta taxa de renovação de matriz (MRR).Em pequenos avanços radiais, a espessura real do cavaco diminui drasticamente. O aumento do avanço da mesa compensa essa redução, direcionando a energia térmica diretamente para os cavacos em vez do núcleo da ferramenta.
- Eliminação de vieiras com moagem de cascaAltas profundidades axiais combinadas com micro-passos radiais permitem que o raio periférico da esfera remova o material suavemente. Isso resulta em acabamentos com rugosidade inferior a Ra 0.4 µm e elimina horas de polimento manual em bancada.
Em nossa oficina de retificação, realizamos inúmeros testes de impacto em núcleos de canais e preparações de arestas para ferramentas de fresamento de aço duro. Mesmo os revestimentos de carboneto e nanocompósitos submicrométricos mais finos falham em aço endurecido sem a cinemática correta da trajetória da ferramenta. Suas ferramentas estão realmente queimando porque o aço é muito duro, ou seu código CAM está forçando a ponta da fresa contra uma parede de tijolos?
Por que as oficinas de moldes na Europa e nos EUA estão trocando fresas de topo de fundo plano por fresas de topo esféricas de metal duro para operações de desbaste pós-endurecimento?
Durante décadas, oficinas de ferramentas na América do Norte e na Europa desbastavam aço ferramenta temperado usando fresas de topo com ponta arredondada ou de ombro quadrado. Em contornos 3D complexos e ângulos de inclinação acentuados, no entanto, as pastilhas de canto quadrado sofrem impactos brutais de carga pontual. Isso leva a lascamento da aresta, quebra prematura do canto e vida útil irregular da ferramenta. Hoje, programadores experientes utilizam cada vez mais fresas de topo esféricas de metal duro com trajetórias trocoidais para desbastar cavidades duras de forma confiável.
Fresas de topo quadradas produzem picos de força de corte severos e abruptos. Um raio esférico contínuo, por outro lado, facilita a entrada da aresta de corte no material com resistência tangencial progressiva. Embora as ferramentas quadradas aleguem uma taxa teórica de remoção de metal mais alta, elas não conseguem igualar as transições de carga suaves de um perfil redondo acima de HRC58. Nossos testes em chão de fábrica comprovam que o desbaste com fresa de topo esférica reduz a quebra catastrófica da ferramenta a quase zero, ao mesmo tempo que estabiliza drasticamente a carga do fuso.
H3: Solucionando os principais problemas de um cliente alemão do setor de moldes de estampagem automotiva: de transições abruptas em ângulo reto a ângulos de contato constantes.
Durante nossa operação de campo em 2024 para o cliente de moldes automotivos de Stuttgart, nos deparamos com um gargalo clássico no aço HRC60 D2. Sempre que a ferramenta de corte entrava em um canto profundo de 90°, a carga no fuso aumentava de 35% para mais de 85%. A máquina emitia um ruído horrível de retificação e uma em cada três ferramentas quebrava na operação. Os operadores atribuíram o problema à baixa rigidez da máquina e continuaram reduzindo a taxa de avanço.
A causa principal estava clara no programa CNC: a trajetória da ferramenta seguia diretamente para o canto, elevando o contato da fresa de 30° para 180°. Substituímos os movimentos lineares por arcos trocoidais suaves e contínuos que limitavam o contato radial da fresa a 8% constantes. Usando exatamente a mesma fresa de topo esférica, a carga de choque desapareceu imediatamente, a vibração parou e a ferramenta completou quatro horas seguidas de desbaste sem nenhum desgaste na aresta de corte.
H3: Fórmula real de compensação de avanço por dente derivada de nossos testes em oficina referentes ao efeito de "afinamento do cavaco".
Muitos programadores enfrentam problemas quando reduzem o passo radial (ae) para 4% ou 5% sem ajustar o avanço. Eles usam as taxas de avanço por dente (fz) nominais do catálogo. Em contatos radiais leves, a espessura real do cavaco é uma lasca minúscula. A aresta de corte fricciona e desliza em vez de cortar, gerando atrito extremo que remove o revestimento PVD em poucos minutos.
Para solucionar esse problema, nosso centro de testes utiliza um multiplicador de compensação de avanço eficaz. Por exemplo, ao usar uma fresa de topo esférica de 8 mm com uma largura de corte radial de 0.4 mm, é necessário mais que dobrar a taxa de avanço programada. Isso garante uma espessura de cavaco adequada e precisa, que absorve o calor do corte e o dissipa para longe da haste da ferramenta.
Por que as fresas de topo esféricas projetadas para aço temperado são tão facilmente danificadas pelo "calor excessivo de corte" durante a fresagem trocoidal?
Os operadores de máquinas frequentemente nos perguntam: se o afinamento do cavaco reduz as temperaturas de corte, por que as pontas das ferramentas ainda escurecem, queimam e falham durante a fresagem trocoidal em materiais duros? A resposta está na frequência do ciclo. Os movimentos trocoidais executam arcos densos e contínuos de alta velocidade, mantendo a ferramenta em contato quase constante. Revestimentos nanocompósitos de alta temperatura ajudam, mas não conseguem compensar a má evacuação de cavacos.
Ao fresar com dureza superior a HRC60, o recorte de cavacos presos destrói as arestas de corte. Microcavacos endurecidos pelo trabalho atuam como grãos abrasivos de metal duro dentro da ranhura. O que parece uma simples abrasão sob a luz da oficina é quase sempre trincas por fadiga térmica no substrato. Se você usa uma fresa de topo esférica para aço temperado, não confie na refrigeração por inundação; utilize ar seco e de alta pressão diretamente na zona de corte para remover os cavacos instantaneamente.
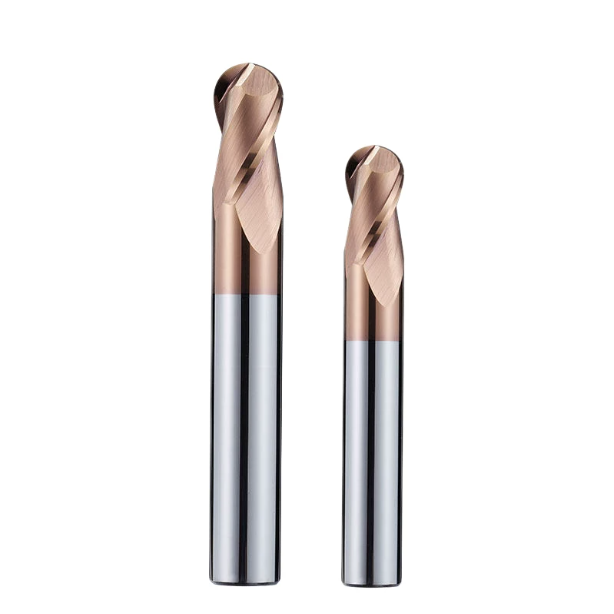
Dominando os aços endurecidos para moldes (HRC 55–65): Microgeometria e controle de evacuação de cavacos para fresas de topo esféricas HRC 65
A usinagem de aços-ferramenta para trabalho a quente ou metalurgia do pó, temperados a vácuo, leva as ferramentas de corte aos seus limites físicos. Quando a dureza do material ultrapassa HRC55, a remoção de metal passa da deformação plástica por cisalhamento para a extrusão por microfraturas. Se forem utilizadas ferramentas de uso geral com perfis de corte padrão, as altas pressões de cisalhamento causarão lascas e delaminação da aresta de corte em minutos.
A usinagem de materiais duros e confiáveis depende da microgeometria, e não do formato macroscópico das arestas de corte. Uma fresa de topo esférica dedicada com dureza HRC65 requer um substrato de metal duro submicrométrico ultrafino, um núcleo otimizado e um raio de afiação preciso. Muitas vezes, os operadores se concentram apenas na rotação e no avanço da mesa, ignorando como a preparação da microaresta determina se a aresta de corte corta suavemente ou se quebra sob carga.
Por que utilizamos um ângulo de ataque ligeiramente negativo combinado com uma face de corte negativa (brunimento) na fabricação de fresas de topo esféricas HRC65?
Nossos clientes frequentemente perguntam aos nossos especialistas em afiação de ferramentas: "Por que não afiar mais a aresta de corte para reduzir as forças de corte?" Nossos equipamentos de teste mostram que arestas afiadas com ângulo de ataque positivo sofrem alta tensão de tração ao atingirem inclusões de metal duro acima de HRC60. O metal duro suporta bem a compressão, mas sua resistência à tração é baixa. Sob cargas de tração elevadas, as arestas afiadas se desprendem como vidro quebradiço.
Ao afiarmos nossa série de fresas de topo esféricas de metal duro para usinagem de materiais duros, ajustamos o ângulo de ataque radial entre -5° e -8° e aplicamos um brunimento de 5 a 10 µm. Esse perfil de ataque negativo converte forças de tração agudas em tensões de compressão que o núcleo de metal duro pode absorver. Isso aumenta ligeiramente o empuxo radial passivo, mas mantém a aresta de corte rígida e livre de cavacos durante cortes de desbaste agressivos.
Solucionando o desafio da remoção de material residual nos cantos internos do molde: Como os caminhos trocoidais previnem lascas prematuras no centro da ponta esférica (Centro de Velocidade Zero)
Em cavidades profundas do molde, os operadores frequentemente observam um padrão de falha frustrante: as ranhuras externas permanecem afiadas, mas a ponta central se quebra e queima, ficando preta. Isso ocorre porque o raio de corte se reduz a zero na ponta esférica, diminuindo a área de corte a zero. A ferramenta não consegue cortar o material no centro; ela simplesmente esmaga e deforma o aço sob a forte força axial descendente.
Resolvemos esse problema para um fabricante europeu de moldes de injeção, cujos percursos de corte padrão faziam com que o centro da fresa colidisse diretamente com o material excedente nos cantos. Reprogramamos o arquivo CAM com passes de desbaste trocoidal convexos e adicionamos um pequeno ângulo de inclinação para manter o contato de corte entre 30% e 70% do raio da esfera. Combinada com uma fresa de topo esférica adequada para aço temperado , essa mudança eliminou as falhas na ponta da fresa e reduziu a quebra da ferramenta nos cantos em mais de 80%.
Resfriamento a ar, névoa de óleo (MQL) ou corte a seco? Dados sobre falha por fadiga térmica de ferramentas a partir de testes de moldes de fundição sob pressão HRC62.
A seleção do fluido de corte na usinagem de materiais duros é um tema de constante debate. Em nosso laboratório de testes, realizamos ensaios de desgaste prolongado em blocos de aço fundido HRC62 1.2344 (premium H13). O uso de fluido de corte solúvel em água em excesso se mostrou desastroso: a face da ferramenta atingiu 900 °C durante o corte e resfriou instantaneamente ao sair. Esse choque térmico severo causou trincas na aresta de corte com fraturas densas em forma de pente, destruindo a fresa de topo esférica em menos de vinte minutos.
Em contraste, o fresamento a seco com ar comprimido limpo a 6 bar ou mais produziu um desgaste de flanco suave e previsível. O ar de alta pressão ejeta instantaneamente os cavacos incandescentes, evitando riscos de retífica sem choque térmico. Para requisitos de acabamento de alta qualidade, a lubrificação mínima (MQL) com ar limpo reduz significativamente o atrito de corte. A menos que seja necessário manter limites térmicos rigorosos em uma peça grande, o jato de ar seco é muito mais seguro do que a refrigeração por inundação para fresamento trocoidal de materiais duros.
Ajuste prático de parâmetros: diretrizes para cortes profundos em fresas de diversos tamanhos e materiais endurecidos.
Ao usinar aço ferramenta temperado, muitos operadores utilizam as velocidades e avanços especificados no catálogo impresso na embalagem. Isso funciona com o aço P20 pré-endurecido, mas provoca lascamento instantâneo entre as durezas HRC55 e HRC65. A usinagem de materiais endurecidos é implacável com picos de carga de cavacos; diferentes diâmetros de fresa apresentam relações núcleo/diâmetro externo, resistências à ruptura transversal e volumes de canal de cavacos completamente diferentes. Não é possível utilizar uma lógica de escala linear para diferentes diâmetros de ferramenta.
Ao programar trajetórias de ferramentas para oficinas no exterior, priorizamos a rigidez do corpo da ferramenta em vez dos valores máximos do catálogo. Ferramentas grandes possuem alta rigidez torsional para suportar cortes axiais mais profundos, desde que o passo radial permaneça baixo para evitar vibrações harmônicas no fuso. Microfresas possuem núcleos finos onde pequenos picos de avanço podem causar a quebra instantânea do pescoço. Definir limites dinâmicos para tamanhos específicos de fresas de topo é essencial para uma usinagem de materiais duros verdadeiramente automatizada.
H3: Tabela de Gradiente de Parâmetros em Diferentes Tamanhos: Limites para Configurações de Passo Trocoidal (ae) — De Fresas de Micromecanização a Tamanhos de Fresas de Topo Padrão
Os programadores frequentemente enfrentam problemas ao reduzir a escala de avanços de ferramentas médias para microfresas. Em uma ferramenta de 12 mm, um corte radial de 8% (ae = 0.96 mm) corta suavemente em trajetórias de alta velocidade. Ao reduzir essa mesma proporção de 8% para uma microferramenta de 2 mm ou 3 mm, a fresa quebra no instante em que toca o aço. As microfresas são rasas, portanto, altas cargas de cavacos obstruem as fresas e excedem o limite de cisalhamento do metal duro.
Em nosso centro de testes, utilizando aço para matrizes HRC60, limitamos o espaçamento radial para microferramentas com menos de 3 mm a 2% a 4% do diâmetro da ferramenta. O objetivo é gerar avanço superficial através da rotação do fuso, em vez de realizar um corte mais amplo. Ao utilizar fresas de topo esféricas de metal duro de tamanhos padrão, de 6 mm a 16 mm, é possível aumentar o espaçamento radial para 5% a 8%. Encontrar esse ponto ideal é sempre mais vantajoso do que buscar larguras de corte agressivas.
Por que a fresa de topo esférica de 8 mm é o "limiar de ouro" para desbaste e semiacabamento de cavidades profundas na fabricação de moldes de injeção na Europa e na América do Norte?
Ao percorrer as oficinas de ferramentas de alta precisão na Alemanha e nos EUA, notamos uma tendência consistente. A ferramenta mais estocada quase nunca é uma fresa rígida de 10 mm ou uma flexível de 6 mm. Quase sempre é uma fresa de 8 mm. Isso representa um consenso na indústria, que busca equilibrar a geometria do alojamento da ferramenta, a rigidez da ferramenta e a folga do porta-ferramentas.
Mecanicamente, uma fresa de topo esférica de 8 mm oferece quase 2.3 vezes mais resistência à flexão do que uma ferramenta de 6 mm, reduzindo drasticamente a vibração de alta frequência. Moldes para iluminação automotiva e eletrodomésticos normalmente apresentam filetes de base de R4 a R5 em nervuras profundas, tornando uma fresa de 8 mm a escolha ideal para remover o material restante. Ela equilibra a rigidez necessária para cortes agressivos com o alcance para contornos 3D, tornando-se a ferramenta mais segura para usinagem em cavidades profundas.
Compensação da deflexão lateral da ferramenta durante a fresagem trocoidal e de peeling com fresas de topo esféricas de 8 mm com longo balanço (4D+)
Cavidades profundas no molde, com mais de 35 mm, exigem ferramentas com grande projeção, o que amplifica o efeito de alavanca. O uso de uma fresa de topo esférica de 8 mm com projeção de 4xD ou 6xD causa deflexão lateral microscópica sob pressão de corte radial. Se o seu modelo CAM define o perfil teórico da parede em um corte de acabamento profundo, ocorre um afilamento: o topo da parede sofre rebaixo enquanto a base retém material em excesso.
Resolvemos esse problema para um fabricante francês de moldes aeroespaciais usando um ajuste em três etapas. Primeiro, reduzimos a largura radial e o avanço da mesa em 15% a 20% para diminuir a força de desprendimento. Em seguida, programamos níveis de descascamento axial escalonados ao longo da parede para controlar a zona de contato ativa da aresta de corte. Por fim, deixamos 0.02 mm para uma passada de mola sem carga. Gerenciar as forças de corte mecanicamente é sempre melhor do que depender da compensação de raio na máquina.
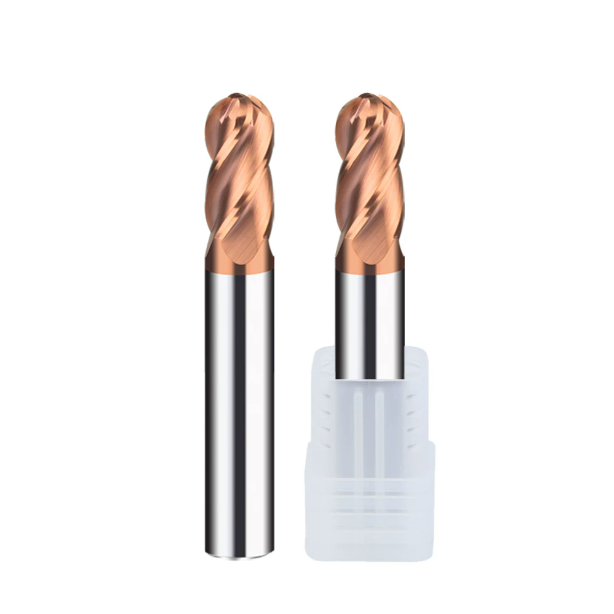
Fresamento por desbaste para acabamento de paredes laterais endurecidas e ranhuras profundas: Obtenção de rugosidade superficial Ra 0.2 antes do polimento.
O acabamento de paredes de cavidades endurecidas com linhas de água rasas tradicionais no nível Z cria gargalos enormes na oficina. A execução de centenas de passes rasos deixa pequenas marcas visíveis que obrigam os operadores de bancada a gastar de 15 a 20 horas polindo-as manualmente. O trabalho manual corre o risco de comprometer as linhas de junção nítidas e as tolerâncias de manutenção. A fresagem por desbaste resolve esse problema substituindo degraus rasos por um engajamento axial profundo e pequenos degraus radiais, desbastando o aço como um torno de precisão.
Utilizamos essa configuração em feiras de ferramentas e instalações de produção em todo o mundo. Quando sua configuração é rígida e o desvio do porta-ferramentas permanece abaixo de 3 mícrons, uma fresa de topo esférica de precisão, ao executar trajetórias de descolamento, atinge consistentemente acabamentos entre Ra 0.2 e Ra 0.4 µm diretamente do eixo. Isso reduz o tempo de polimento em bancada em até 70% e elimina a distorção da superfície, garantindo a ejeção suave e sem atrito das peças plásticas.
Aplicação prática de profundidade radial rasa (ae ≤ 2% D) e grande profundidade axial (ap): Distribuição do desgaste da ponta da ferramenta através da aresta de corte em arco com ponta esférica
Muitos programadores hesitam em inserir uma fresa profundamente em uma parede endurecida, temendo que as cargas de corte quebrem a ferramenta. Na verdade, a física joga a seu favor: cortes axiais leves concentram o calor e a carga diretamente na ponta esférica, desgastando a ponta da fresa rapidamente. O fresamento de desbaste troca largura de corte por profundidade de corte, maximizando a profundidade axial e limitando o avanço radial a 1% ou 2% do diâmetro da ferramenta.
Testes realizados em aço inoxidável para moldes HRC54 grau 420 mostraram que essa técnica espalha o corte ao longo de uma área de contato periférica ampliada. A formação de cavacos finos reduz as forças de empuxo lateral e distribui o calor de corte por toda a extensão da fresa, em vez de superaquecer a ponta. A combinação dessa estratégia com uma fresa de topo esférica dedicada para aço temperado dobra ou triplica a vida útil da ferramenta em comparação com a fresagem em linha d'água com redução de altura.
Eliminação de marcas de testemunhas: técnicas de fresagem convencional/por escalada e de entrada/saída para clientes de dispositivos médicos na América do Norte.
No ano passado, ajudamos um fornecedor de ferramentas médicas de Boston a corrigir o acabamento superficial de insertos de moldes de metal em pó HRC58. O cliente enfrentava problemas constantes com linhas verticais e micro-degraus nas paredes dos compartimentos, com inspeções por CMM mostrando ondulações superiores a 5 mícrons. A empresa tentou ajustar avanços, velocidades e marcas de ferramentas, mas as marcas na superfície persistiram.
O verdadeiro avanço veio da reprogramação dos percursos de entrada e saída da ferramenta. Abandonamos todos os mergulhos e saídas em linha reta em favor de arcos tangenciais amplos combinados com saídas helicoidais sobrepostas. Também forçamos a fresagem concordante pura durante todo o ciclo, evitando as mudanças repentinas de deflexão comuns em cortes convencionais. O uso de uma fresa de topo esférica de metal duro rígido com esse percurso removeu os degraus, proporcionando um acabamento limpo na inspeção óptica.
Aplicação prática da compensação do ângulo de ataque na fresagem de desbaste de alta velocidade em 5 eixos com fresas de topo esféricas de metal duro.
Se você opera uma máquina de 5 eixos, nunca mantenha o eixo da ferramenta perpendicular à superfície de corte em aço temperado. Uma máquina de 3 eixos força o corte com a ponta central, onde a área de corte cai para zero. Uma máquina de 5 eixos permite inclinar a ferramenta, direcionando o ponto de contato para longe dessa zona morta central. A entrada da ponta esférica em aço duro cria microssoldagem, acabamentos irregulares e vibração.
Ao fresar paredes íngremes em matrizes de aço HRC62, programamos um ângulo de ataque de 15° a 20° com uma inclinação de 5° ao longo do contorno da parede. Isso mantém o contato de corte no ponto ideal da fresa de topo esférica de metal duro, onde a velocidade periférica é máxima e a geometria da aresta de corte proporciona um corte limpo. O desvio da ponta de velocidade zero elimina vibrações, mantém a carga do fuso estável e produz um acabamento espelhado logo após a usinagem.
Configurações de trajetória CAM e rigidez do fuso da máquina: uma falha típica induzida por programação que encontramos na oficina de um cliente.
Quando as oficinas nos ligam reclamando de ferramentas quebradas ou vibrações indesejadas, os operadores geralmente culpam lotes de ferramentas inconsistentes ou pontos duros no aço. Em aço temperado, a alta tensão de cisalhamento amplifica cada imperfeição na configuração de usinagem. Pequenos picos na trajetória da ferramenta ou desvios dinâmicos desencadeiam uma ressonância destrutiva de alta frequência na zona de corte. As forças de corte, então, ultrapassam o limite de escoamento do metal duro em milissegundos.
Nosso primeiro passo de diagnóstico nunca é trocar a fresa; consultamos os registros de carga do fuso e inspecionamos o código G gerado. Frequentemente, existe uma grande discrepância entre os pontos de acionamento teóricos do CAM e os limites de aceleração do servo em situações reais. Operar uma fresa de topo esférica de metal duro de precisão em contornos 3D complexos exige um movimento suave do servo. Mudanças abruptas de vetor e baixa rigidez da máquina continuam sendo as principais causas silenciosas de danos às arestas de corte.
Programação de Avanço (Otimização Adaptativa do Avanço): Uma Solução para Picos Repentinos na Carga de Corte em Superfícies Inclinadas
Ao otimizar programas para um fabricante italiano de moldes de injeção para a indústria automotiva, identificamos uma falha grave nas paredes de saída da cavidade. O programador utilizava uma taxa de avanço fixa em toda a superfície 3D. Quando a ferramenta passava de um fundo plano da cavidade para uma parede íngreme de 60°, a área de contato e o volume de cavacos dobravam instantaneamente. A carga no fuso aumentava drasticamente, o corte produzia ruídos e a aresta lascava devido ao contato excessivo.
Resolvemos esse problema habilitando o agendamento adaptativo de avanço no pós-processador. A rotina reduz automaticamente a taxa de avanço programada em 25% a 35% antes de entrar em paredes íngremes, aumentando-a suavemente assim que a carga se estabiliza. Isso mantém as forças de corte constantes na fresa de topo esférica para aço temperado em superfícies 3D. Previne a deflexão da ferramenta, elimina sulcos e impede fraturas repentinas da ponta.
Limites de aceleração/desaceleração e balanceamento dinâmico de máquinas-ferramenta: como o desvio radial do porta-ferramentas (> 0.003 mm) pode destruir instantaneamente uma ferramenta durante o fresamento por desbaste.
Na fresagem de desbaste duro, o desvio radial total indicado (TIR) não permite qualquer tipo de comprometimento. Quando o passo radial ($a_e$) é de apenas 0.05 mm a 0.15 mm, um desvio radial acima de 0.003 mm força uma única aresta de corte a suportar quase toda a carga. Esse choque mecânico desigual causa microlascamento no dente submetido à carga em poucos minutos. Assim que esse dente falha, ocorre imediatamente a quebra catastrófica de toda a ferramenta.
Em uma fábrica de moldes para relógios suíços, os operadores enfrentavam problemas com a vida útil irregular das ferramentas usando pinças de mola ER padrão. Medimos a excentricidade da ponta da ferramenta no fuso com um indicador de teste; o resultado foi um péssimo 0.008 mm. A 20,000 RPM, as ferramentas quebravam em menos de dez minutos. Determinamos a troca para porta-ferramentas hidráulicos ou de contração térmica de alta rigidez, balanceados para G2.5 a 25,000 RPM. Utilizando uma fresa de topo esférica de 8 mm nessa configuração rígida, obtivemos um corte extremamente silencioso e um acabamento espelhado com Ra de 0.2 µm.
Definição dos raios do arco trocoidal para desbaste de cantos em cavidades profundas: por que o raio do canto programado nunca deve ser igual ao raio da ferramenta.
O erro mais comum que observamos na fresagem de cavidades profundas é a correspondência entre o raio de curvatura programado e o raio da ferramenta. Se você usar uma fresa esférica R4 para fresar um canto interno R4, o ângulo de contato da ferramenta salta de 15° para um ângulo de 90° ou 180° no vértice. Esse pico de carga instantâneo comprime a ferramenta contra o material bruto, quebrando o pescoço da ferramenta em uma fração de segundo.
Treinamos as equipes de programação com base em uma regra geométrica rigorosa: mantenha sempre o raio do canto interno programado pelo menos 10% a 20% maior que o raio da fresa de topo esférica. Se as tolerâncias de impressão exigirem um canto preciso e fechado, programe trajetórias trocoidais em loop para remover o material camada por camada. Dar espaço para a ferramenta "respirar" elimina o travamento da ranhura completa e permite que o fuso da máquina deslize suavemente por cantos fechados.
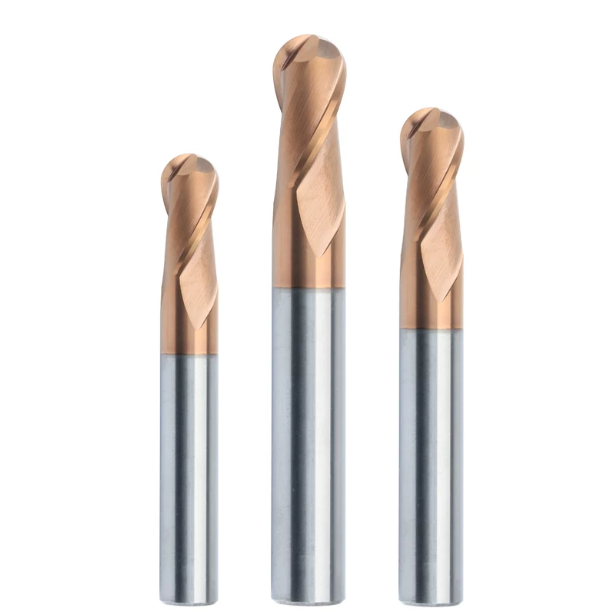
Uma análise detalhada da fabricação de ferramentas: o padrão de qualidade essencial para um fabricante competente de fresas de topo esféricas.
Os operadores de máquinas frequentemente observam que o mesmo código CAM resulta em vidas úteis da ferramenta totalmente diferentes ao trocar entre marcas de ferramentas distintas. Ao usinar aços entre HRC55 e HRC65, as ferramentas de corte não têm margem de erro. Um fabricante confiável de fresas de topo esféricas faz muito mais do que retificar as dimensões das arestas de corte de acordo com um desenho; ele mantém rigorosos controles que abrangem as estruturas de grãos de carboneto de tungstênio, a excentricidade do perfil e a adesão do revestimento.
Tendo passado décadas em oficinas de retificação e prestando suporte a fábricas de moldes em todo o mundo, sabemos que o que mais preocupa as oficinas são lascas inesperadas e inconsistências entre lotes. Se uma ferramenta corta por quatro horas enquanto a seguinte quebra em quarenta minutos, a causa principal é quase sempre a qualidade de fabricação da ferramenta. Imperfeições microscópicas no substrato são amplificadas sob impactos de corte de alta frequência, arruinando seus parâmetros de usinagem cuidadosamente ajustados.
Substratos de carboneto submicrométrico: por que os carbonetos padrão não resistem ao impacto de alta frequência do aço endurecido?
Ao projetar ferramentas para aços de matrizes de alta dureza, testamos dezenas de classes de carboneto de tungstênio com diferentes proporções de cobalto como ligante. Muitos operadores de máquinas presumem que classes de substrato mais duras são sempre melhores para fresamento de materiais duros. Na realidade, as classes padrão mais duras são muito frágeis. Passes trocoidais de alta velocidade acima de 10,000 RPM produzem milhares de choques mecânicos por segundo; grãos grosseiros de carboneto se propagam rapidamente, causando a quebra das hastes das ferramentas.
Para alcançar máxima resistência ao desgaste e alta tenacidade ao impacto, fabricamos nossas linhas de fresas de topo esféricas de metal duro utilizando hastes submicrométricas ultrafinas (tamanho de grão de 0.2 a 0.5 µm) com 8% a 10% de cobalto. Essa microestrutura densa mantém os contornos de grão firmemente unidos, amortecendo picos repentinos de força de corte. Se você enfrenta quebras frequentes de ferramentas em aços de trabalho a frio de alta resistência, verifique as especificações do seu substrato; a substituição por metal duro de grão ultrafino com alta resistência à ruptura transversal geralmente resolve o problema.
Teste de adesão do revestimento nanocompósito (nACo / AlCrN): Garantindo a esfericidade das bordas e a integridade da ligação do revestimento antes do envio.
Durante a fresagem por descamação de materiais duros, as temperaturas na zona de corte instantâneo frequentemente ultrapassam os 800 °C, tornando o revestimento PVD sua principal proteção térmica. Ao verificar a qualidade do revestimento, inspecionamos a resistência à oxidação e a adesão da interface, em vez do brilho da superfície. Revestimentos nanocompósitos de nACo ou AlCrN com alto teor de alumínio oferecem extrema dureza a quente, mas uma preparação inadequada do substrato causa descamação rápida sob cargas de cisalhamento elevadas, queimando a aresta de corte em segundos.
Além da resistência da ligação do revestimento, a esfericidade perfeita em todo o perfil da esfera de corte é imprescindível. Em nossa unidade de retificação, todas as fresas de topo esféricas de alta precisão para aço temperado passam por interferometria de luz branca e verificação óptica antes do envio. Mantemos a precisão do perfil da esfera rigorosamente dentro de ± 0.003 mm. Se você tiver dificuldades para remover marcas de referência nas paredes laterais da cavidade, verifique a esfericidade da ferramenta retificada; acabamentos superficiais com Ra acima de 0.2 µm apresentam irregularidades se o raio da esfera estiver fora de circularidade.
Mecanismos práticos de feedback para solucionar problemas de quebra anormal de ferramentas (como fabricante veterano de fresas de topo esféricas)
A experiência em dar suporte a oficinas de moldes de precisão na América do Norte e na Europa nos ensinou que um fornecedor de ferramentas de corte deve funcionar como uma extensão da sua sala de programação. Quando um cliente relata falha prematura da aresta de corte ou lascamento inesperado, nunca fazemos suposições com base em uma foto tirada com um celular. Analisamos o conjunto completo de dados: especificações do fuso, medição da excentricidade do porta-ferramentas, arquivos CAM brutos e realizamos análises metalográficas em microscópio nas ferramentas de corte desgastadas devolvidas.
A verdadeira otimização da trajetória da ferramenta é um processo de engenharia colaborativo entre a produção e o afiador de ferramentas. Se você enfrenta desafios complexos, como remover nervuras profundas acima de HRC60, estabilizar cortes de descascamento em paredes finas ou solucionar problemas de lascamento, envie-nos seus parâmetros de corte, desenhos da peça e especificações do aço. Trabalhando em conjunto como seu fabricante dedicado de fresas de topo esféricas, podemos analisar as forças de corte reais e definir um processo confiável que proteja suas margens de lucro.






